如果您搜尋過坯料金屬、坯料鋁或坯料加工零件,您可能已經注意到「坯料」一詞有幾種不同的用法。
這可能會使這個術語令人困惑。
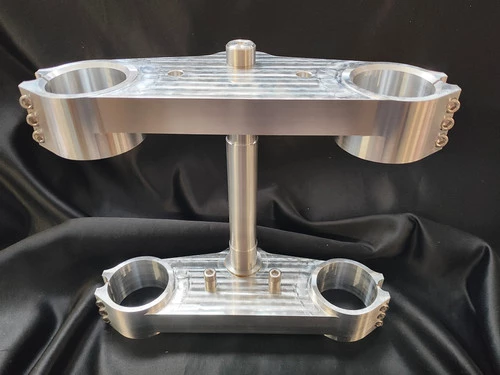
坯料並非指像6061 鋁合金、7075 鋁合金或 17-4 PH 不鏽鋼那樣的金屬牌號。在金屬生產中,坯料是指用作後續加工原料的半成品金屬產品。然而,在數控加工中,人們通常用「坯料加工」來描述從實心金屬坯料上切割下來的零件,而不是透過鑄造或鍛造等方式加工成接近最終形狀的零件。
在選擇製造流程時,這種區別至關重要。
當您需要尺寸精確、設計靈活或產量相對較小時,使用坯料加工零件可能是一個不錯的選擇。但坯料加工並非總是最佳選擇。根據零件的幾何形狀、材料、數量、負載條件以及需要去除的材料量,鑄造、鍛造、擠壓或其他初始形狀可能更為合適。
本指南解釋了坯料的實際含義、坯料加工的工作原理、它與鑄造和鍛造材料的比較,以及在請求 CNC 報價時需要指定哪些內容。
什麼是鋼坯?
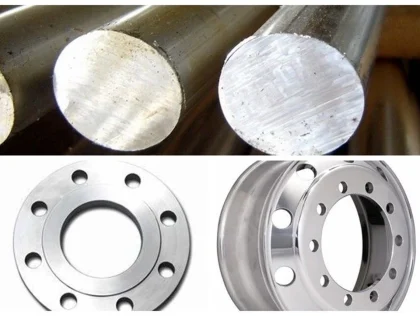
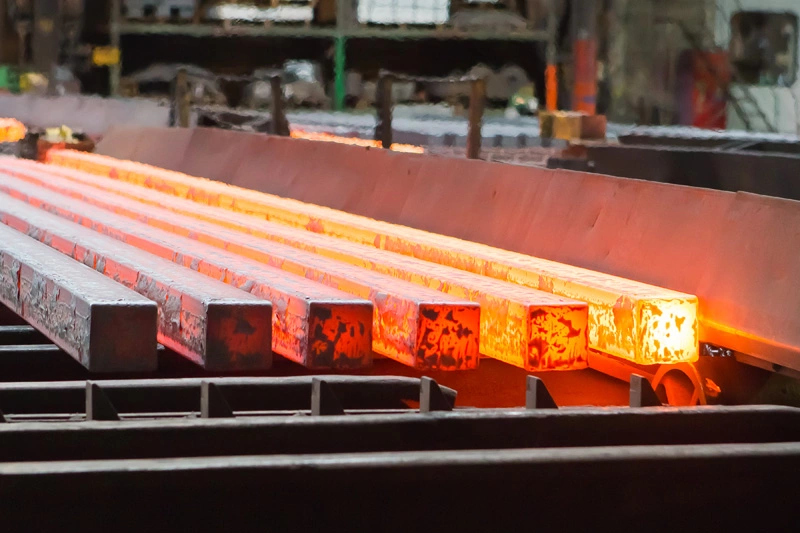
在金屬加工產業中,鋼坯是一種橫斷面相對簡單、形狀一致的半成品金屬製品。鋼坯可由多種金屬製成,包括鋼、鋁、銅合金、鈦等。其具體尺寸和生產過程取決於材料和行業。
因此,鋼坯最好理解為金屬生產的一種形式或階段,而不是一種特殊材料。
當有人說:這種差別就變得很重要了。
“這是一個鋁坯零件。”
這句話可以用來描述用實心鋁坯經數控機床加工而成的成品零件,但它本身並不能說明是什麼合金。
例如,6061-T6 和 7075-T6 都是鋁合金,但它們的機械性質並不相同,加工過程中的表現也不相同。
「坯料」一詞可以告訴你坯料的初始形狀或製造工藝。 「合金」和「回火」則能告訴你實際使用的材料是什麼。
Billet 是一種材料還是一種形式?
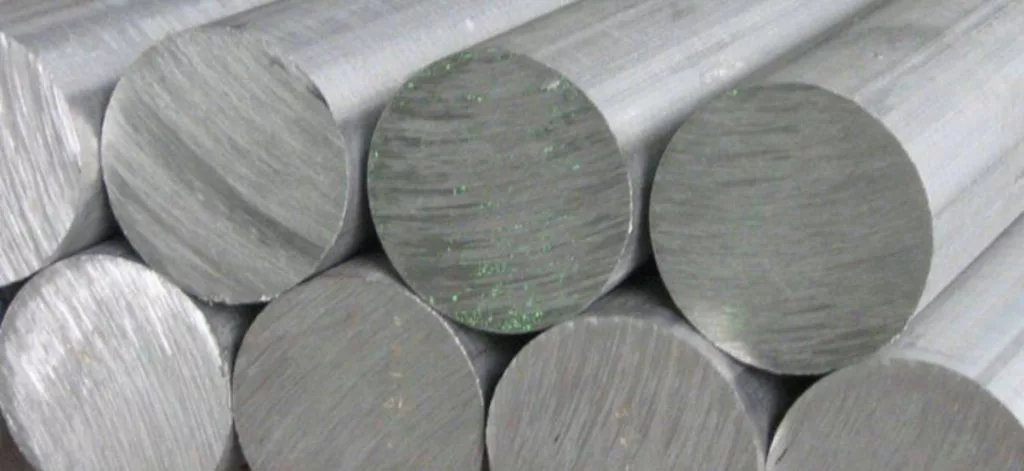
坯料通常是指半成品金屬,而鋁、鋼、鈦和不銹鋼等術語則指材料類別。
這意味著:
- 6061-T6 = 鋁合金及回火狀態
- 7075-T6 = 鋁合金及回火狀態
- 17-4 PH = 沉澱硬化不鏽鋼
- 坯料 = 金屬坯料的一種形式或階段
因此,成品 CNC 零件可以由坯料或其他實心材料製成,但其實際材料規格仍需確定合金和狀態。
對於鋼材而言,這種差異尤其明顯。美國鋼鐵協會將鋼坯定義為用於生產長條狀產品(例如棒材和型材)的半成品鋼材。
為什麼叫「Billet」?
這個詞描述的是金屬在成為更成品之前的中間部分。
在傳統金屬生產中,坯料可能需要經過軋製、擠壓、鍛造、拉拔或其他工序進行進一步加工。因此,坯料並不一定是CNC加工車間購買並直接放入工具機的最終材料形狀。相關術語的使用取決於所討論的製造階段。
因此,“billet”一詞應該始終結合上下文來理解。
鋁坯就是鋁嗎?
序號
鋁可能是最常與「坯料」一詞連結在一起的材料,尤其是在汽車、賽車運動、消費品和數控加工領域。但坯料並不局限於鋁。
根據應用的不同,坯料或類坯料半成品可能包括:
- 鋁合金
- 碳鋼和合金鋼
- 不銹鋼
- 鈦合金
- 銅合金
- 黃銅
- 其他工程金屬
例如,鋼坯是鋼鐵製造中的一種標準半成品。
什麼是鋁坯?
重要的訊息不僅僅是「營房」這個詞。你還需要知道:
- 鋁合金
- 溫度或材料狀態
- 庫存尺寸
- 所需成品尺寸
- 加工公差
- 表面要求
對於精密零件而言,僅僅說「鋁坯」會留下太多工程方面的問題無法解答。
什麼是鋼坯?
「鋼坯」可以指用於後續加工的半成品鋼坯。但在數控加工領域,客戶也可能用「鋼坯零件」來描述由實心鋼坯加工而成的零件。
這些概念雖然相關,但不一定是同一個生產階段。
這就是為什麼數控圖應該明確標明實際材料等級,而不是僅僅使用「坯料」這個詞的原因之一。
鋼坯是如何生產的?
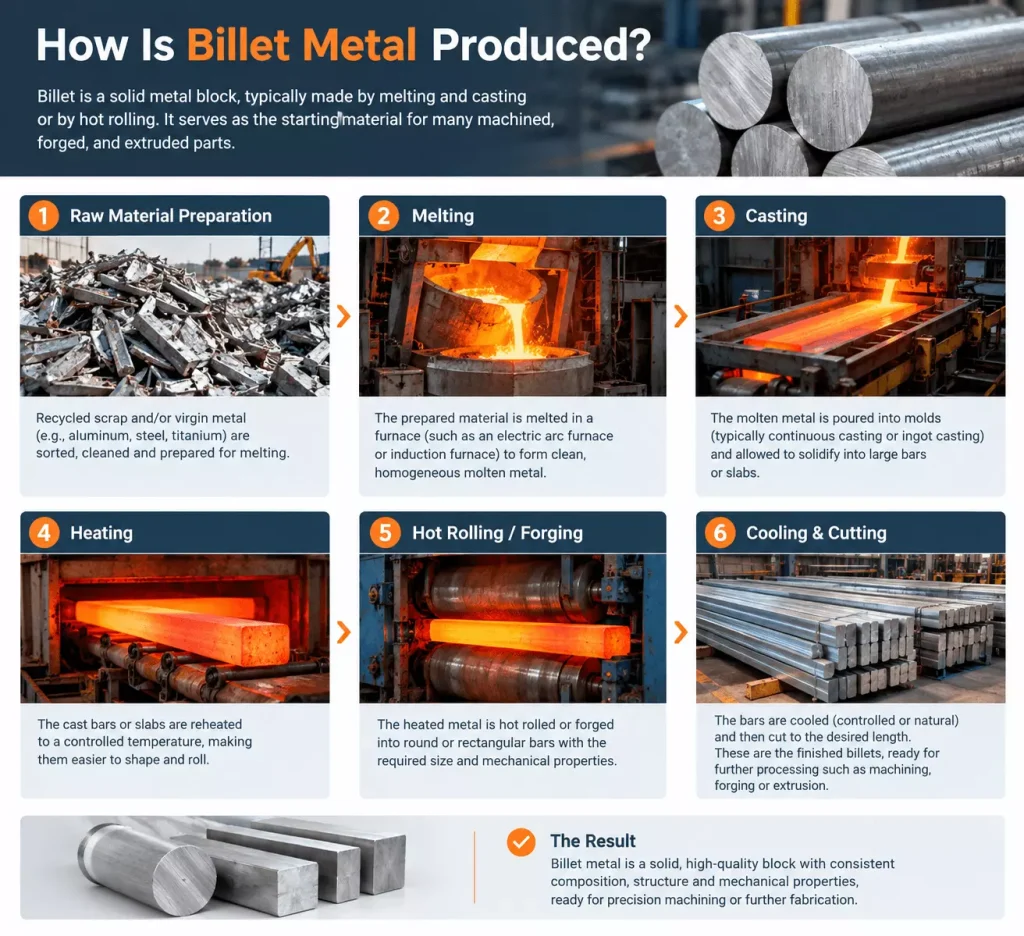
生產路線取決於金屬種類以及鋼坯的用途。
例如,鋼坯通常透過連鑄生產,然後加工成長條狀產品。其他形狀的鋼坯則可以透過鑄造、軋製、擠壓或其他金屬加工工藝來獲得。
關鍵在於,坯料並不等於單一的製造工藝。
鋼坯、棒材、板材和塊材並非總是可以互換使用的術語。
數控工具機操作員可能需要加工圓棒、方棒、板材、塊材、管材或其他形式的材料。
坯料的形狀會影響零件的夾持方式、需要去除的材料量以及材料在加工過程中的表現。
因此,對於數控加工報價而言,與其簡單地寫“具體材料和庫存要求”,不如詳細說明實際的材料和庫存需求:
“用坯料加工。”
為什麼初始庫存很重要?
影響的不僅是原料成本。
它會影響:
- 材料利用率
- 設定次數
- 工作空間
- 粗略策略
- 部件穩定性
- 扭曲風險
- 最終檢驗
- 加工時間
隨著幾何形狀變得更薄或更不對稱,這一點變得越來越重要。
使用CNC工具機加工鋼坯會發生什麼?
這時,坯料零件與鑄造或鍛造零件之間的差異就顯得更加實際了。
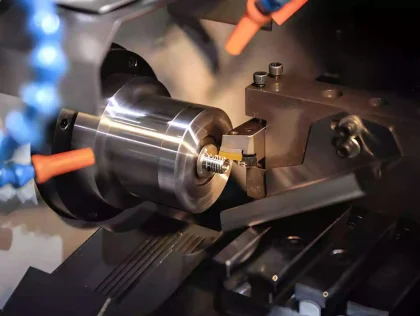
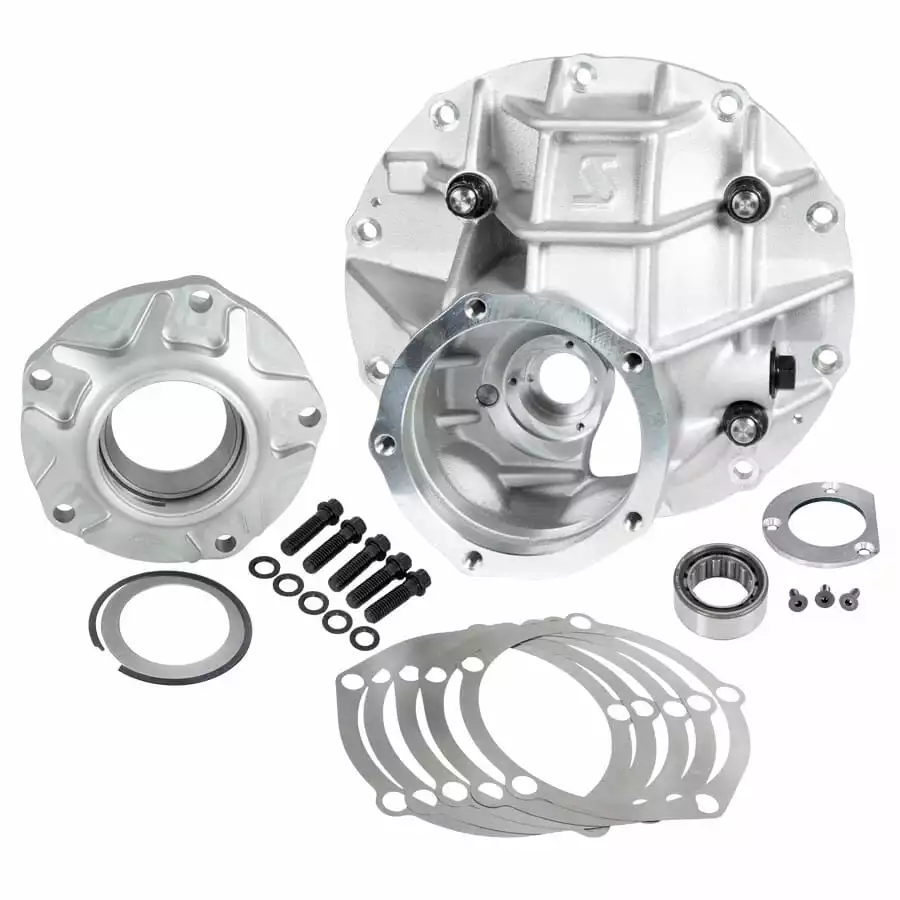
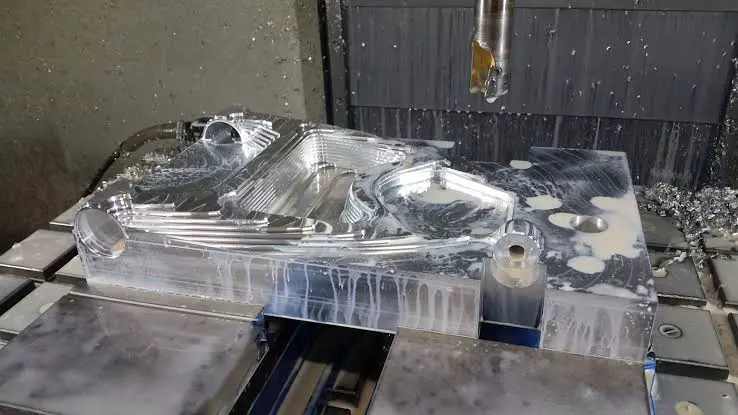
利用數控加工,透過從原料中去除材料來形成最終的幾何形狀。
機器並非從最終形狀開始運作。
首先需要一塊足夠大的材料,能夠容納成品零件以及生產該零件所需的加工餘裕。
1. 切割前先選定坯料尺寸
第一個決定並非僅僅是“選擇哪種合金?”
庫存量也需要夠大,以便:
- 成品尺寸
- 工具訪問
- 工作空間
- 加工餘量
- 夾具要求
- 任何二次手術
購買過多的庫存會增加材料成本和需要移除的材料量。
購買過小的庫存可能會導致零件無法保存,或剩餘材料不足以進行後續加工。
2. 粗加工去除大部分材料
粗加工去除大部分不屬於成品零件的材料。
這就是為什麼坯料加工會產生大量切屑的原因,特別是當成品零件具有深凹槽、薄壁或複雜的外形時。
因此,材料去除量是製造業經濟的重要組成部分。
3. 材料去除會改變零件穩定性
實心塊在加工前可能看起來很穩定。
但這並不能保證去除大量材料後,成品零件仍能維持相同的穩定性。
這一點尤其重要:
- 薄壁部件
- 大口袋
- 較長的無支撐部分
- 大平面
- 不對稱部分
當粗加工過程中幾何形狀發生顯著變化時,加工策略必須考慮剩餘材料的性能。
這就是為什麼精密數控加工不僅僅是設定最終尺寸並進行切割直到刀具達到目標尺寸那麼簡單的原因之一。
4. 半成品加工為最終尺寸的實現創造了更穩定的途徑
對於要求苛刻的零件,粗加工和精加工通常被視為兩個獨立的階段。
移除大量材料後,零件可以進行半加工,然後再將關鍵表面加工到最終尺寸。
目的是避免要求最後的精加工工序來彌補粗加工過程中產生的問題。
5. 關鍵特徵的設計都充分考慮了其功能性。
並非CNC零件上的每個表面都適合採用相同的加工策略。
用於軸承的孔、密封表面、基準面和外觀外表面可能有非常不同的要求。
對於要求嚴格的圖紙,通常會注意以下幾個方面:
- 臨界孔
- 基準面
- 交配臉
- 密封面
- Threads
- 平行面
- 平面度控製表面
最終檢驗也應與這些要求連結起來,而不是將每個面向視為同等重要。
坯料、鑄造件和鍛造件
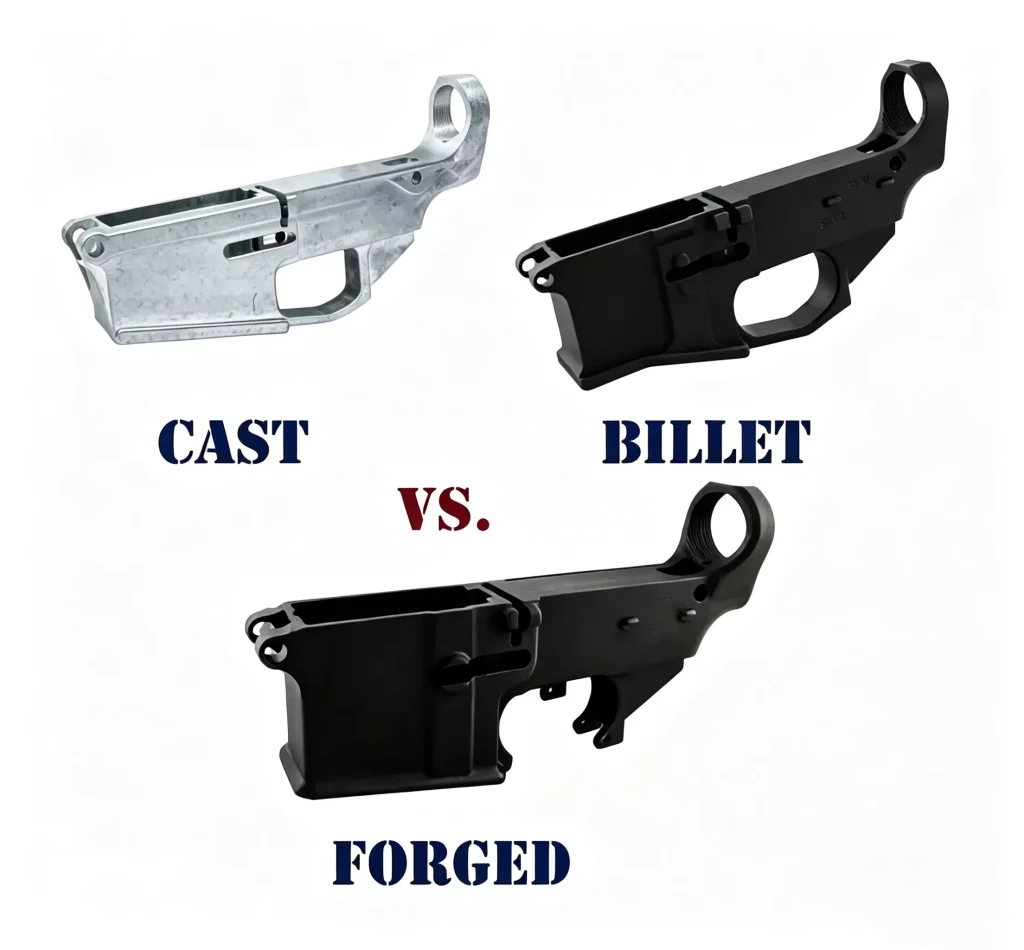
鋼坯、鑄件和鍛件不應被視為簡單的品質等級。
它們是不同的製造路線,每條路線都會為最終部件創造不同的初始條件。
| 因子 | 從實心材料進行加工 | 選角 | 鍛造 |
|---|---|---|---|
| 基本方法 | 從固體材料中去除材料 | 在模具中凝固熔融金屬 | 壓力下金屬變形 |
| 專用工裝 | 通常僅限於固定裝置 | 所需模具 | 鍛造模具/製程工具需求 |
| 設計變更 | 通常比較靈活 | 可能需要更換模具 | 可能需要對模具/工藝進行更改 |
| 複雜的內部幾何結構 | 受工具存取限制 | 通常有利 | 更加有限 |
| 材料利用率 | 對於重加工零件,其值可能較低。 | 通常能得到更好的近淨形狀 | 通常情況下,接近最終形狀的物體形狀會更好。 |
| 低產量工作 | 通常很實用 | 取決於鑄造方法 | 工具的合理性可能難以證明。 |
| 大量工作 | 加工時間可能成為成本的主要因素。 | 工裝可以攤提 | 工裝可以攤提 |
| 結構要求 | 取決於合金、回火狀態、幾何形狀和坯料。 | 取決於鑄造製程和材料條件 | 顆粒流可以有利於某些負荷設計 |
因此,正確的比較並非:
哪種材料最好?
它是:
哪種製造流程最適合該零件?
目前的製造參考資料在比較坯料加工與鑄造和鍛造時,同樣強調幾何、數量、工具、材料性能和生產要求。
鋼坯比鍛造金屬更堅固嗎?
不是自動的。
這是關於坯料零件最常見的誤解之一。
「鋼坯」並不是指一種特殊的高強度合金。
坯料加工零件的機械性質取決於以下因素:
- 合金
- 脾氣
- 熱處理
- 原始庫存製造路線
- 糧食結構
- 零件幾何形狀
- 裝載方向
- 應力集中
- 疲勞要求
鍛造在那些需要控製材料流動和晶粒取向以達到所需機械性能的應用中具有重要優勢。但這並不意味著在所有可能的負載條件下,每個鍛造零件的強度都一定高於每個坯料加工零件。
實際的材料規格和設計要求必須結合起來考慮。
靜態力量與疲勞表現並不相同
簡單的抗拉強度比較並不能描述所有實際應用。
對於承受反覆負荷、振動、衝擊或循環應力的零件,疲勞性能會變得更加重要。
這也是鍛造材料常被用於高負荷結構零件的原因之一。
對於其他應用,主要要求可能是尺寸精度、複雜的加工幾何形狀、低產量或快速設計迭代。
生產路線應遵循實際需求,而不是市場標籤。
為什麼工程師選擇坯料加工?
當數控加工的靈活性超過近淨成形製程的優勢時,坯料加工就很有用。
沒有專用鑄造模具或鍛造模具
對於新零件而言,直接從實心材料加工可以避免使用專用成型模具。
這樣可以簡化早期生產階段,因為那時設計還在不斷變化。
原型和小批量零件
當只需要少量零件時,專用模具的經濟效益可能並不划算。
CNC加工可直接從圖面或3D模型加工出零件,無需等待生產模具或鍛造模具。
複雜加工特徵
當零件包含以下組合時,CNC加工尤其有用:
- 口袋
- 無聊
- Threads
- 老虎機
- 輪廓表面
- 精密安裝特性
最終幾何形狀受限於機器能力、刀具操作空間、工件夾持和檢驗要求,而不是受限於複製模腔的需求。
設計變更更容易適應
如果孔的位置發生變化,凹槽變深,或壁厚發生變化,通常可以修改數控程序和刀具策略,而無需修改永久模具或鍛造模具。
這種靈活性在原型開發和設計驗證過程中非常重要。
什麼情況下不應該用坯料加工零件?
坯料加工並非必然是正確的解決方案。
有些情況下,值得認真考慮其他生產路線。
高產量
如果需要成千上萬個相同的零件,那麼花費機器時間從每個零件上去除大量材料可能會變得效率低下。
產量較高時,鑄造、鍛造、擠壓、沖壓或其他近淨成形製程可能會變得更有吸引力,因為模具成本可以分攤到許多零件上。
材料去除過多
一個簡單的問題是:
原庫存中有多少會變成晶片?
如果成品零件僅佔起始區塊的一小部分,則材料利用率可能成為一個主要的成本因素。
這一點對於昂貴的合金來說尤其重要。
複雜的內部幾何結構
如果零件內部有標準切削工具無法到達的通道,則從實心塊體上進行加工可能需要多次操作,或者根本無法實際操作。
鑄造或其他成型過程有時會產生難以透過減材加工複製的內部幾何形狀。
等截面部件
對於在較長長度上保持相同橫截面的零件,擠壓成型後再進行數控加工可能比從較大的坯料上切割整個輪廓更合適。
疲勞關鍵部件
當零件承受高負荷且疲勞性能是主要設計要求時,鍛造或其他可控成形製程可能值得評估。
正確的決策取決於實際合金、幾何形狀、負載情況、生產數量和適用規範。
為什麼坯料加工成本很高?
CNC工具機只是成本的一部分。
材料利用率
採用坯料加工的零件,其初始材料可能比最終成品大得多。
差額部分就變成了木屑和廢料。
對於昂貴的材料而言,移除材料的價值可能非常可觀。
加工時間
深腔、大量粗加工、小型刀具、複雜的 3D 曲面以及刀具難以接近等因素都會增加加工週期。
如果一個零件需要去除更多的材料或更複雜的刀具路徑,那麼即使兩個零件的成品重量相同,它們的加工成本也可能大相徑庭。
刀具磨損
材料的選擇也會影響切削行為。
較硬或更難加工的材料可能需要不同的刀具、切削參數、冷卻液策略和換刀計畫。
多種設定
一次安裝即可完成的零件與需要多次重新調整方向的零件有著本質上的差異。
每增加一項配置,就會引進:
- 設置時間
- 夾具要求
- 基準轉移
- 附加檢查點
- 潛在的對準誤差
因此,在開始加工之前應該審查其可製造性。
二級作業
數控加工價格可能無法代表完整的生產流程。
根據圖紙,該零件可能還需要:
- 去毛刺
- 熱處理
- 陽極氧化
- 電鍍
- 鈍化
- 粉末塗料
- 表面處理
- 補充檢查
因此,有效的詢價單應該明確定義所有需求,而不僅僅是原材料。
如何確定坯料加工零件的規格?
如果您要詢價,「鋁坯」的資訊不足。
供應商仍然需要知道您實際需要的材料和成品零件。
請註明合金種類和回火狀態
而不是:
鋁合金
提供適用的合金和狀態,例如,當設計需要時,提供指定的 6061 或 7075 狀態。
具體材料應根據工程規範確定,而不能僅僅因為某種材料常用就選擇它。
定義關鍵尺寸和公差
並非每個尺寸都需要相同的公差。
確定控制以下因素的維度:
- 適合
- 校準
- 方位
- 封口
- 裝配
- 功能性運動
這有助於將加工過程的注意力集中在關鍵之處。
確定數據
如果圖面定義了基準 A、B 或 C,則這些參考點應指導設定和檢驗策略。
在製造過程中,沒有明確基準關係的尺寸可能會被賦予不同的解釋。
指定表面處理
如果密封面需要特定的粗糙度,請說明。
不要以為「數控加工」就代表每個表面都會獲得相同的表面光潔度。
定義檢驗要求
如果需要 CMM 檢驗、尺寸報告、材料憑證或其他檢驗記錄,請在詢價單中包含這些內容。
檢驗要求會影響製程規劃和報價。
發送當前圖紙修訂版
CNC工具機供應商應根據既定的修改版本進行報價。
如果 3D 模型和 2D 圖紙不匹配,則應在生產前解決差異,而不是在加工後才發現差異。
CNC加工車間需要哪些資訊才能對鋼坯零件進行報價?
一份實用的詢價文件通常包含以下內容:
- QR 圖
- 如有3D CAD模型,請提供。
- 材料和溫度
- 數量
- 圖紙修改
- 關鍵公差
- 表面處理
- 螺紋和嵌件
- 熱處理要求
- 表面處理要求
- 檢驗要求
- 材料認證要求
這些資訊比簡單地寫出來更有用:
“需要一個數控加工的坯料零件。”
功能需求定義得越清晰,就越容易確定從實心材料進行加工是否真的是正確的製程。
坯料加工、鑄造加工、鍛造加工:哪種方式更適合您的零件?
沒有絕對的贏家。
更恰當的問題是,這個零件實際上需要什麼。
考慮在以下情況下使用實心材料進行加工:
- 數量相對較少
- 設計可能會改變
- 精密加工特性很重要
- 專用成型模具難以證明其合理性。
- 此幾何形狀可供數控工具使用。
- 快速原型或替換件生產至關重要
考慮在以下情況下使用施法:
- 這種幾何形狀非常適合用於模具。
- 內部或近淨成形特徵很重要
- 生產數量足以證明使用模具的合理性。
- 縮短加工時間是一項主要目標
考慮在以下情況下進行鍛造:
- 機械負荷是主要的設計驅動因素。
- 疲勞表現很重要
- 這種幾何形狀適合鍛造。
- 生產數量足以證明所需工具和製程開發的合理性
以下情況可考慮採用擠壓成型後進行數控加工:
- 該零件具有重複的橫截面。
- 大部分輪廓可以在CNC加工之前創建。
- 其餘特徵適合二次加工。
最終工藝的選擇應根據實際零件圖紙、材料要求、數量和生產目標而定,而不能僅根據“坯料”一詞來選擇。
金屬坯料常見問題解答
鋁坯就是鋁嗎?
不。坯料是指金屬庫存的一種形式或狀態,並非僅指鋁。根據生產環境的不同,鋼、鋁、銅合金、鈦、不銹鋼和其他金屬都可以用坯料來表示或供應。
什麼是鋼坯?
在鋼鐵生產中,鋼坯是一種半成品鋼材,用作進一步加工成棒材和其他長材等產品的原料。
鋼坯比鍛造鋼更堅固嗎?
並非僅僅因為它被稱為坯料。機械性能取決於合金成分、材料狀態、製造過程、幾何形狀、負載以及所需的性能。鍛造可以為某些高負荷應用提供有利的晶粒流向。
鋼材和鋼坯有什麼差別?
鋼材指的是材料類別。鋼坯指的是半成品或生產階段。 「鋼坯」因此不一定指另一種類型的鋼材。
為什麼叫作「billet」(坯料)?
該術語指的是用於進一步加工的中間金屬坯料。在不同的製造工藝中,該坯料隨後可能經過軋製、鍛造、擠壓、拉拔或機械加工。
鋼坯比鑄造金屬更好嗎?
並非總是如此。坯料加工適用於精度高、產量小、設計靈活的生產,而鑄造則更適合複雜幾何形狀和大量生產。
坯料比鍛造金屬好嗎?
並非總是如此。鍛造在需要控制變形和晶粒流向的場合可能更具優勢,而從實心坯料上進行機械加工則在需要靈活性、低刀具需求或複雜加工特徵的場合可能更具優勢。
鋼坯貴嗎?
這取決於具體零件。材料價格、材料利用率、加工時間、刀具、設定、檢驗、表面處理和生產數量都會影響最終成本。
金屬坯料可以用CNC工具機加工嗎?
是的。數控銑削和車削可以用於從合適的實心金屬坯料上加工零件。實際的加工方法取決於材料、坯料幾何形狀、成品零件幾何形狀、公差以及刀具進給情況。
最後的外賣
鋼坯不是一種神奇的材料,它不一定比鑄造或鍛造的金屬更好。
它是一種起始形式或製造說明,其含義取決於上下文。
對於CNC加工而言,重要的問題不僅僅是:
“這是坯料嗎?”
更有價值的問題是:
需要什麼樣的合金和材料條件?
需要去除多少材料?
哪些公差和功能表面比較重要?
需要多少個零件?
這種幾何形狀適合用實心材料來加工嗎?
鑄造、鍛造或擠壓能否降低成本或提高性能?
一旦這些問題得到解答,生產路線就會變得清晰得多。
您是否有零件需要用坯料加工?
請提供二維圖紙、三維模型、材料規格、數量和關鍵要求。之後,我們可以審核零件的加工方法、材料利用率、公差和檢驗要求,然後再進行生產。