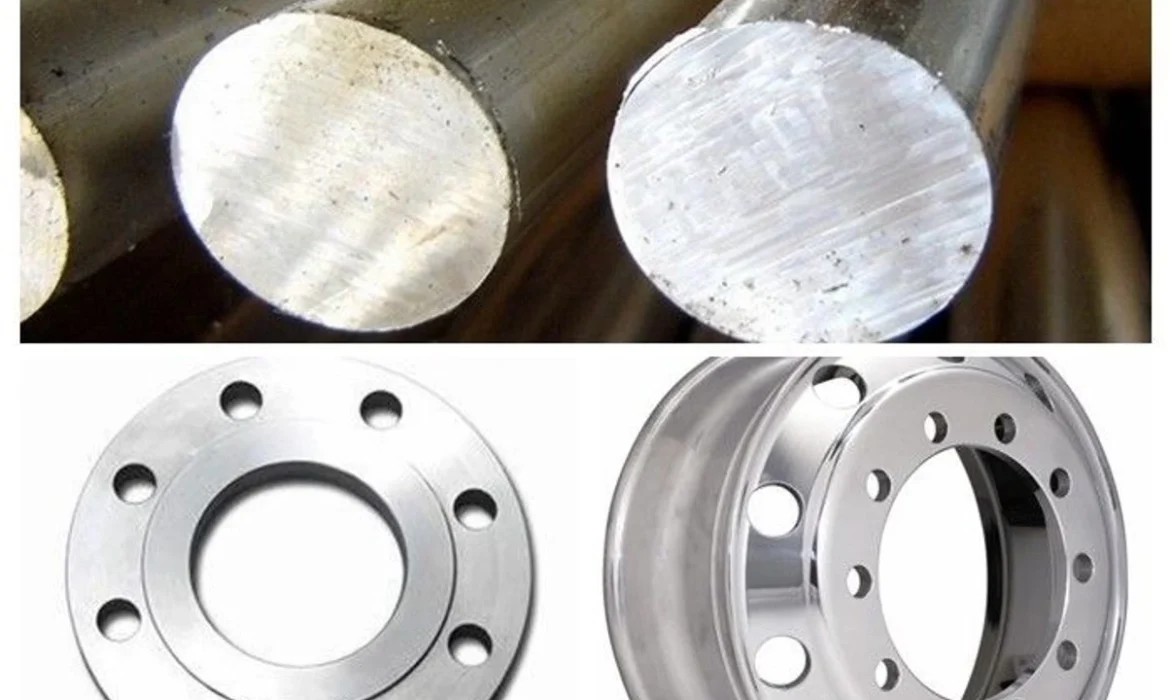
什麼是鋁坯?
鋁坯並非金屬等級。 “鋁坯”一詞描述的是材料的形狀。在大多數機械加工應用中,它指的是製造商切割或加工成成品零件的實心鋁坯。
當產品以鋁坯零件的形式出售時,製造商通常會使用數控機床從實心鍛造鋁坯加工出零件,而不是透過模具鑄造或鍛造製程成型。
這種差異至關重要,因為「坯料」並不能完全說明零件的資訊。它無法識別合金成分、回火狀態、幾何形狀、熱處理過程或最終強度。 6061-T6 坯料零件和 7075-T6 坯料零件採用相同的基本製造工藝,但材料特性卻截然不同。
搜尋「什麼是鋁坯加工」的人通常是為了解答一個實際問題。他們可能在氣門蓋、支架、殼體、輪轂或性能部件上看到過「鋁坯加工」的字樣,想知道這個術語的真正含義,以及它是否真的具有優勢。
答案要從材料本身說起。
鋁坯的意思:人們常混淆的兩種定義
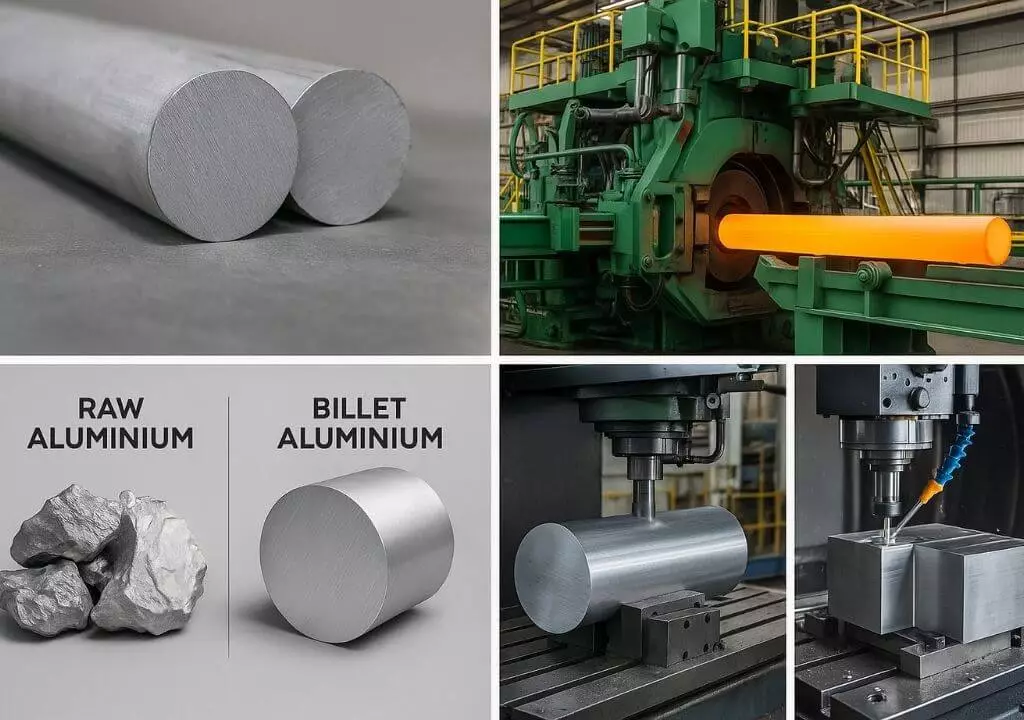
在鋁製造領域, “billet”一詞有兩個相關的含義。第一個意義是指半成品軋製產品。第二個意義是售後市場製造商用來描述由實心鍛造坯料加工而成的零件。
在軋鋼廠中:鋼坯是半成品。
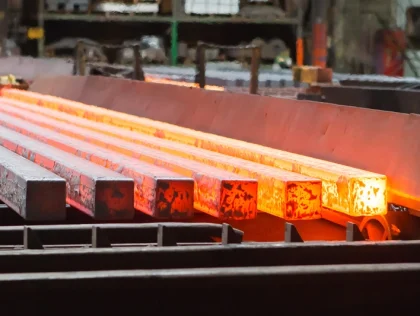
在鑄造車間或擠壓廠,鋁坯是一種半成品鑄件,用作其他工序的原料。鋁坯通常為圓形,但也存在方形和矩形。
它們與鋁錠和鋁板一樣,都屬於同一類半成品鋁製品:
| 術語 | 它是什麼 | 接下來發生什麼 |
|---|---|---|
| 錠 | 用於儲存、重熔或進一步加工的大型鑄件 | 重新熔化或轉化為另一種軋製形式 |
| 板 | 大型、相對扁平的半成品鑄件 | 捲成板狀、片狀或箔狀 |
| 方坯 | 通常是一個圓形或矩形的半成品。 | 擠壓、鍛造或加工成其他材料 |
| 棒料 | 長條成品軋製產品,以標準尺寸供應 | 透過車削、銑削、鑽孔或其他工藝進行加工 |
一個有用的區別是,坯料是其他工序的原料。一旦材料被加工成棒材、板材、擠壓件或其他成品,術語就會改變。
工業鋼坯的尺寸會因鑄造和擠壓設備的不同而變化很大。直接冷卻(DC)鑄造可以生產直徑從相對較小到非常大的鋼坯。擠壓廠隨後將這些鋼坯切割成適合其擠壓機的長度。
「坯料」一詞的最初製造意義就源自於此。它並非指最終部件直接從鑄造模具中取出。
在售後市場中,「坯料」指的是由實心材料加工而成的坯料。
在高性能和售後市場零件中,「鋁坯」通常指的是一種製造流程。
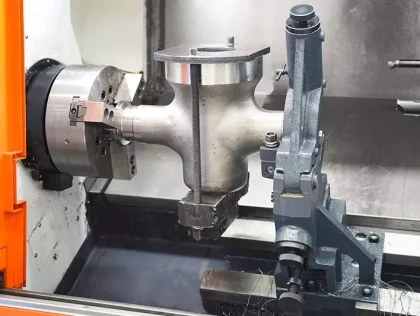
製造商首先使用鍛造鋁坯(通常是棒材、板材或切割塊),然後使用數控設備去除材料,直到達到所需的幾何形狀。
這就是「由坯料加工而成」這個短語通常的意思。
成品零件可能具有鋒利的邊緣、加工過的凹槽、鑽孔、銑削表面以及其他特徵,如果製造商透過鑄造來生產基本形狀,則這些特徵需要不同的工具或額外的加工。
該製程還會產生大量廢料。在粗加工過程中,有很大一部分原料會變成碎屑。這些碎屑雖然可以回收利用,但製造商仍需要購買原始原料,並花費機器時間將其去除。
鋁坯不是什麼
一些常見的描述讓人覺得鋁坯是一種特殊的金屬。其實不然。
1. 坯料不是合金
6061-T6和7075-T6都可以用作坯料,但它們的機械性質卻截然不同。
「坯料」一詞表明了材料的供應方式,或者用售後市場術語來說,是製造商製造零件的方式。它並沒有說明合金的種類。
2. 數控加工不是鍛造
數控加工是從實心工件上去除材料。
鍛造是利用壓力使加熱或其他預處理過的金屬坯料在模具中發生塑性變形。這兩種工藝會產生不同的材料結構,並且需要不同的設備和模具。
機械加工零件可以從鍛造材料開始,但機械加工本身並不會形成鍛造結構。
3. 坯料並不一定意味著強度更高。
坯料零件可能具有優異的材料性能,但幾何形狀仍然決定了成品零件如何承受負載。
薄壁坯料外殼,如果加強筋位置不佳,其失效機率可能高於設計精良的鑄件。同樣,厚重的坯料零件雖然強度可能過高,但如果重量是關鍵因素,則仍然不是理想選擇。
製程名稱只是工程決策的一部分。
4. 鍛造鋁和鑄造鋁不能互換。
兩種材料可能具有相似的名義合金化學成分,但結構卻截然不同,因為一種材料經過鍛造加工工藝,而另一種材料則直接凝固成鑄件。
這種差異會影響機械性能、孔隙率、疲勞性能以及工程師可以合理使用的設計值。
鋁坯如何變成加工坯料
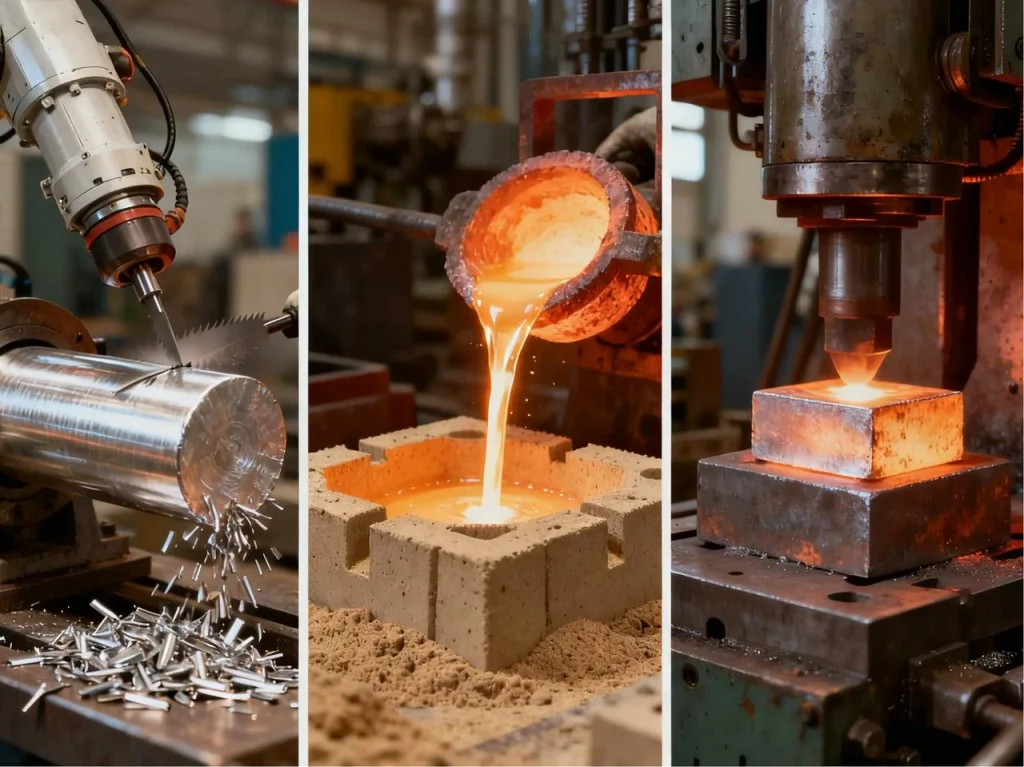
製造歷史可以解釋為什麼坯料零件的性能與毛坯鑄件不同。
步驟 1 — 鑄造鋁坯
工業鋁坯通常從直接冷卻(DC)鑄造開始。
生產者將選定的合金熔化,並將熔融金屬澆注到水冷模具中。當金屬流出模具時,二次水冷卻迅速帶走熱量並使鋼坯凝固。
所得坯料仍為鑄造產品,其微觀結構反映了凝固過程。
工業生產者可以控制以下變數:
- 金屬溫度
- 施法速度
- 冷卻水流量
- 坯料直徑
- 合金化學
- 均質化處理
特定參數因合金、坯料尺寸、鑄造設備和生產要求而異,因此不應將一組鑄造編號視為通用參數。
步驟 2 — 將鋼坯加工成鍛造坯料
鑄坯隨後可作為擠壓、軋製或鍛造的原料。
在這些加工過程中,製造商會對鋁材進行塑性變形。這種變形會改變鋁材的微觀結構,並有助於打破和重新分佈源自原始鑄造結構的特徵。
根據合金種類和所需的回火狀態,可能需要進行後續的熱處理。
這種區別很重要:
數控機床並不能將鑄鋁加工成鍛造鋁。
如果製造商對 6061-T6 鋼塊進行加工,則該材料在到達加工中心之前就已經具有鍛造結構和回火狀態。
步驟 3 — 加工成品零件
然後由數控加工車間將鍛造好的坯料切割成所需的零件。
該過程可能包括:
- 工件夾持和基準設置
- 粗銑
- 半精加工
- 精銑
- 鑽孔和鏜孔
- 埋線拉提
- 去毛刺
- 品檢
- 表面處理
機械師會移除最終零件不需要的材料。
這種方法使製造商能夠自由地改變尺寸、孔、凹槽、肋條和其他特徵,而無需改變鑄造模具。
權衡的因素是材料利用率和加工時間。
對於某些支架和殼體,成品零件中僅保留了原坯料的一小部分。具體比例很大程度上取決於幾何形狀,但對於經過大量加工的零件,去除 60% 至 80% 的材料是完全可能的。
這些材料並不會就此消失,而是會變成製造商可以回收的晶片。
鋁坯、鑄造鋁和鍛造鋁
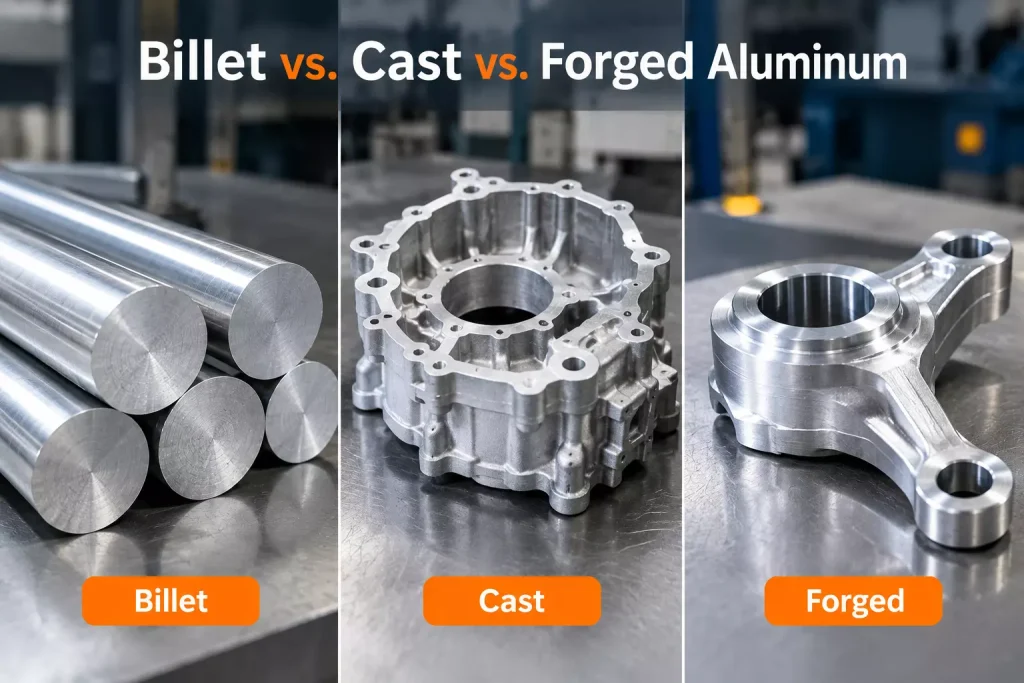
理解鋁坯最簡單的方法是比較製造工藝,而不是將鋁坯、鑄造鋁坯和鍛造鋁坯視為三種不同等級的鋁材。
| 因子 | 坯料/機械加工 | 投 | 偽造的 |
|---|---|---|---|
| 它是如何製成的 | 由實心鍛造坯料加工而成 | 熔融金屬在模具中凝固 | 金屬在模具中發生塑性變形 |
| 材料結構 | 繼承了鍛造的股票結構 | 固化結構;可能出現孔隙 | 結構精良,具有定向晶粒流動。 |
| 尺寸精度 | 加工後效果極佳 | 二次加工前適度 | 不錯,但通常需要加工。 |
| 複雜的幾何形狀 | 非常適合加工外部特徵;深腔可能會增加加工時間 | 非常適合複雜形狀和內部通道 | 鍛造幾何形狀的限制更大 |
| 加工成本 | 低;主要涉及夾具和數控編程 | 中等至高;模具 | 高;鍛造模具和工具 |
| 小批量生產 | 通常很有吸引力 | 工具的合理性可能難以證明。 | 通常難以證明其合理性。 |
| 大批量生產 | 加工時間可能會變得很昂貴。 | 當模具成本攤銷後,就非常有吸引力了。 | 適用於承重部件 |
| 材料利用率 | 通常較低 | 普遍較高 | 通常比重加工坯料更好 |
| 典型優勢 | 精度高、設計靈活、模具成本低 | 複雜幾何形狀和生產量 | 設計合理的疲勞和衝擊性能 |
這三種方法沒有一種能在各方面都勝出。
正確的選擇取決於幾何形狀、負載、數量、公差、材料、模具預算和生產計劃。
坯料鋁比鑄鋁更堅固嗎?
產品行銷常常把問題過於簡化,而這正是問題的關鍵。
考慮兩種常見的材料:6061-T6 鍛造鋁和A380 壓鑄鋁。
6061-T6鍛造鋁合金的典型公開數據約為:
- 極限抗拉強度: 45 ksi (310 兆帕)
- 屈服強度: 40 ksi (276 兆帕)
- 伸長: 約12%至17%
A380 是一種常見的鋁壓鑄合金,理論上可以表現出類似的極限抗拉強度:
- 極限抗拉強度: 約 47 ksi (324 MPa)
- 屈服強度: 約 23 ksi (160 MPa)
- 伸長: 約3.5%
重點不在於某個數字比另一個數字大。
A380 的極限抗拉強度可以接近 6061-T6 ,但在這些典型的比較中,其屈服強度和延伸率要低得多。
這意味著簡單的「抗拉強度」比較可能會掩蓋材料在失效前響應方式的重要差異。
屈服強度更反映了材料何時開始發生永久變形。延伸率則表示材料在斷裂前能夠承受的塑性變形量。
對於外殼、支架、齒輪支撐或結構部件而言,這些特性可能比標稱的抗拉強度數值更重要。
這些數值是典型的已發布或手冊數據,並非每個成品部件的保證性能。實際性能取決於合金、回火狀態、幾何形狀、加工製程、缺陷、表面狀況和負荷。
力量神話:幾何形狀依然重要
材料屬性並非獨立於零件設計而存在。
6061-T6 鋼坯塊可能具有相對較高且一致的材料性能,但機械師仍可能通過去除過多材料或造成不良的載荷路徑而製造出強度不足的部件。
考慮以下類型的住房:
- 薄壁
- 尖銳的內角
- 軸承座支撐不良
- 肋骨不足
- 應力集中程度高
改變生產流程並不能自動解決這些問題。
同樣的原理也適用於鑄件。只要鑄件材料可靠、壁厚足夠、加強筋位置合理且孔隙率可控,就能達到非常好的性能。
這就是為什麼經驗豐富的工程師會評估材料、幾何形狀、負荷和製造工藝,而不是僅僅因為產品清單上寫著「坯料」就選擇某個組件。
常用坯料合金:6061 與 7075
加工鋁零件中常出現的兩種合金是:6061-T6和7075-T6。
6061-T6
6061-T6鋁合金之所以受歡迎,是因為它在以下方面實現了良好的平衡:
- 強度
- 可加工性
- 耐腐蝕性能
- 可焊性
- 庫存情況
- 陽極處理性能
已發表的典型值為抗拉強度約為45 ksi (310 MPa),屈服強度約為40 ksi (276 MPa),布氏硬度約為95。
對於一般的支架、外殼、夾具、蓋子、安裝座和許多售後市場組件,6061-T6 在性能和製造成本之間提供了有用的平衡。
7075-T6
7075-T6 的強度數值大幅提升。
典型值約為:
- 極限抗拉強度: 83 ksi (572 兆帕)
- 屈服強度: 73 ksi (503 兆帕)
- 布氏硬度: 關於150的
根據這些典型值,7075-T6 的屈服強度比 6061-T6 高約 80% 。
權衡取捨同樣重要。
7075 鋁合金通常比 6061 鋁合金價格更高,焊接性能更差,耐腐蝕性也更差。此外,其銅含量也會使陽極氧化顏色更難以預測。
對於強度重量比至關重要的零件而言,這些權衡取捨或許是值得的。但對於通用支架來說,這些權衡取捨可能不足以抵銷額外的材料成本。
如果產品清單中只寫著“鋁坯”,而沒有具體說明合金和回火狀態,則材料描述不完整。
僅憑「航空級」不足以作為充分的工程規格說明。買方仍應詢問實際的合金成分和回火狀態。
鋁坯的應用領域
當製造商需要精確的幾何形狀,但又不想投資專用的成型或鍛造模具時,坯料加工是最明智的選擇。
越野車和多用途車零件
機械加工外殼、支架、安裝座和其他售後市場組件通常使用鋁坯,因為製造商可以在不生產新模具的情況下更改設計。
汽車性能部件
氣門室蓋、附件支架、懸吊部件、引擎硬體和其他可見部件通常採用鋁坯加工而成。
機械加工本身也可以成為外觀的一部分。平整的銑削表面、銳利的過渡、凹槽和陽極氧化處理,都能營造出傳統鑄造工藝未必能實現的獨特外觀。
輪子
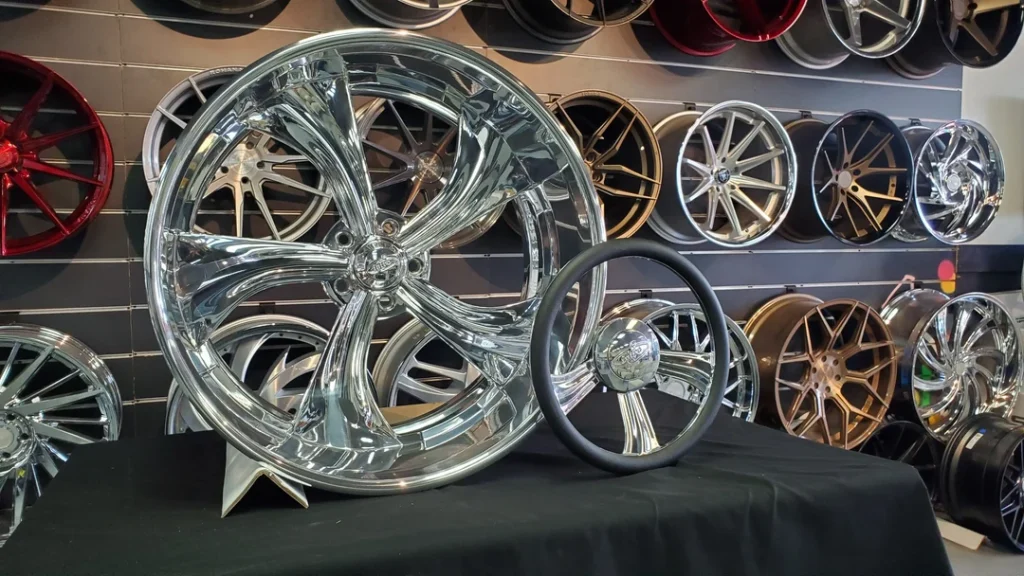
鍛造輪圈和坯料輪圈並非可以互換的概念。
CNC加工的坯料輪轂零件由實心鍛造坯料製成。鍛造輪圈則始於對材料進行機械加工的鍛造製程。
對於以重量、疲勞性能和額定負荷為主要考慮因素的應用,工程師通常會評估鍛造結構。當小批量生產或零件幾何形狀特殊,難以證明專用鍛造模具的合理性時,坯料加工仍然是一種有效的選擇。
航空航太和工業設備
機械加工鋁材廣泛用於支架、夾具、工具、外殼和小批量零件,在這些應用中,尺寸控制和設計靈活性至關重要。
然而,對於經過認證的飛行硬件,該決定取決於適用的材料規格、工藝控制、可追溯性和認證要求,而不僅僅是零件是否使用坯料。
擠壓原料
在工業市場領域,鋁坯還有另一個重要作用:它是擠壓成型的原料。
擠壓機加熱鋼坯,並將其推過模具,生產散熱器、窗框、結構件和汽車型材等型材。
在此語境下,「坯料」並非指數控加工的零件,而是指另一種成型製程的起始材料。
為什麼坯料零件價格更高
當你了解起跑線上發生的事情時,成本差異就更容易理解了。
假設一個成品支架重1.2 公斤。
根據原料尺寸和加工策略,製造商可能需要從3-4 公斤的毛坯開始。
如果最終零件重 1.2 公斤,而起始坯料重 4 公斤,則大約70% 的起始材料會變成碎屑。
顧客實際支付的費用包括:
- 鋁坯
- CNC工具機時間
- 切割工具
- 安裝和工件夾持
- 程序設計
- 品檢
- 表面處理
- 物料搬運
製造商可以回收鋁屑,但回收並不能消除最初的加工成本。
這就解釋了為什麼坯料加工在小批量或中等批量時通常具有經濟意義,但隨著年產量的增加,其吸引力就會降低。
鑄造模具或鍛造模具雖然初期成本較高,但當製造商將模具成本分攤到數千個零件上時,每個零件的模具成本就會變得很小。
何時使用坯料、鑄造或鍛造才合適
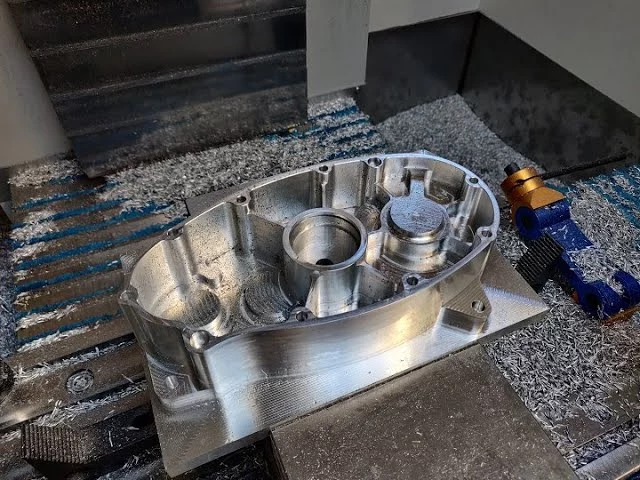
不要問哪個工藝“最好”,而是問零件實際需要什麼。
選擇坯料加工的情況:
- 數量較少或中等。
- 設計方案可能會有所變更。
- 嚴格的尺寸公差至關重要。
- 這個零件本身就需要大量的機械加工。
- 你需要避免加工材料中出現鑄造氣孔。
- 成品表面或加工外觀很重要。
- 專用鑄造或鍛造模具不經濟。
在以下情況下選擇投射:
- 產量很高。
- 此幾何體包含複雜的內部通道。
- 薄壁或複雜的外形很重要。
- 模具成本可以分攤到足夠的零件上。
- 所需的機械性能與所選鑄造合金和工藝相匹配。
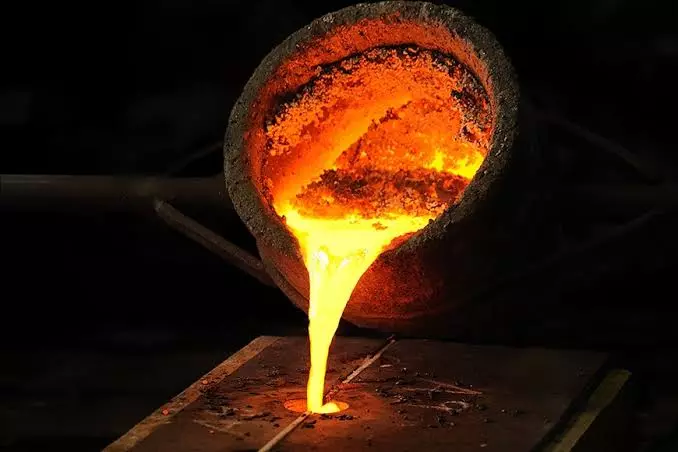
選擇鍛造的情況:
- 疲勞和衝擊負荷是主要影響因素。
- 該部件承受著大量的反覆負荷。
- 這種幾何形狀適合鍛造製程。
- 產量足以證明鍛造模具的必要性。
- 減輕重量和提高結構效率足以抵消額外的製程成本。
關鍵在於製造流程要符合零件要求。工程師通常不會孤立地選擇坯料加工、鑄造或鍛造製程。
如何解讀「鋁坯」產品清單
頁面上不應該只有“billet”這個字。
在為坯料零件支付高價之前,請檢查:
1. 合金和回火
尋找具體的型號標識,例如6061-T6或7075-T6。
2. 製造工藝
確認製造商確實是用鍛造坯料加工零件,而不是用鑄造毛坯加工零件。
3. 熱處理條件
檢查供應商是否指定了回火狀態,例如 T6 或 T651(如適用)。
4。 幾何
查看壁厚、加強筋、圓角、軸承座、安裝點和其他承載特性。
機械加工的外觀並不一定意味著零件的結構性能更好。
5. 表面光潔度
檢查零件的供貨狀態是機械加工原樣、拋光還是陽極處理。如果是陽極處理,請檢查規格要求的是 II 型、III 型硬質塗層還是其他表面處理。
6. 輔助文件
對於生產或安全關鍵零件,詢問供應商可以提供哪些材料認證、尺寸檢驗、壓力測試、疲勞測試或其他資格資料。
這些檢查可以將真正的坯料加工而成的零件與主要將「坯料」用作行銷術語的產品清單區分開來。
常見問題
什麼是鋁坯?
鋁坯是指用作其他製造工藝原料的實心鋁材。在售後市場零件中,“鋁坯”通常是指製造商使用實心鍛造鋁材進行機械加工,而不是鑄造成品零件。
坯料鋁比鑄造鋁更堅固嗎?
有可能,但答案取決於合金成分、回火狀態、幾何形狀和鑄造品質。例如,典型的 6061-T6 鍛造坯料的屈服強度和延伸率遠高於典型的 A380 壓鑄材料。然而,設計良好的鑄件性能可以優於設計不良的坯料零件。
坯料鋁比鍛造鋁更堅固嗎?
通常並非如此。設計合理的鍛造件可以提供優異的疲勞和衝擊性能,因為鍛造過程可以對材料進行加工,並使晶粒流向與負載路徑保持一致。坯料加工則具有不同的優勢,尤其是在尺寸控制、設計靈活性和低模具成本方面。
「由坯料加工而成」是什麼意思?
這意味著製造商從實心鍛造鋁坯開始,透過數控銑削、車削、鑽孔或相關加工過程去除材料,直到得到成品零件。
為什麼鋁坯加工的零件比較貴?
數控加工會以切屑的形式去除大部分原料,製造商必須支付加工時間、刀具、設定、檢驗和精加工等費用。鑄造和鍛造雖然需要更多的前期模具投入,但在大量生產時可以降低單一零件的成本。
6061鋁合金坯料和6061鋁合金鑄件是一樣的嗎?
不。合金牌號本身並不能描述材料的全部結構。化學成分相似的鍛造6061鋁合金和鑄造鋁合金,由於加工製程不同,其微觀結構和機械性質也可能不同。
對於坯料零件而言,7075 比 6061 更好嗎?
7075-T6 的強度遠高於 6061-T6,但「更好」與否取決於特定應用。 6061 具有更好的焊接性、耐腐蝕性和通常更低的成本。當更高的強度或強度重量比足以彌補其不足時,7075 就更具優勢。
鋁坯是指鍛造鋁嗎?
不。坯料加工和鍛造是不同的製造過程。坯料加工通常以實心鍛造坯為原料,透過去除材料來製造零件。而鍛造則是在高壓下對金屬坯料進行重塑。
結語
什麼是鋁坯?該術語描述的是一種材料形態,在售後產品描述中,通常指一種製造方法。製造商通常使用實心鍛造鋁坯加工鋁坯零件,而不是鑄造成品零件。
但這並不意味著鋼坯是一種特殊的合金,也不意味著每個鋼坯零件都比每個鑄件更堅固。
更實用的規範更為完整:
製程 + 合金 + 回火 + 幾何形狀
當您需要設計靈活性、精確尺寸、機械加工外觀或無需專用模具即可經濟高效地進行小批量生產時,請選擇坯料加工。當複雜幾何形狀和生產量是主要考慮因素時,請選擇鑄造。當反覆衝擊、疲勞和結構效率要求足以抵消額外的模具和製程成本時,請選擇鍛造。
「坯料」這個字告訴我們如何開始了解這個零件。但這不應該是工程決策的終點。
坯料不僅限於鋁;該術語還可以描述鋼、不銹鋼、鈦和其他用作加工材料的金屬,如本指南中對坯料金屬和數控加工坯料的解釋。