
引言:焊接在現代製造業中的作用
焊接是現代製造業的基礎工藝,在各行各業製造耐用、高品質的零件方面發揮著至關重要的作用。從航空航太到汽車產業,焊接確保零件牢固連接,使複雜的組件能夠在嚴苛條件下可靠運作。焊接的重要性不僅限於連接材料;它還直接影響零件的性能、成本效益和交貨週期。
透過選擇合適的焊接工藝,製造商可以優化強度和耐久性,同時最大限度地減少材料浪費和生產時間。例如,雷射光束焊接鋁和電子束焊接鈦等高能量束焊接方法非常適合航空航天應用中的精密、高品質連接。同樣,電阻焊接技術(例如點焊)對於汽車組裝線至關重要,可提供快速可靠的連接。
成本管理也與焊接工藝的選擇密切相關。諸如藥芯焊絲電弧焊(FCAW)之類的工藝為厚板焊接提供了經濟高效的解決方案,而諸如基於增材製造的定向能量沉積(DED)等先進方法則為快速原型製作和復雜零件製造開闢了新的途徑。
總體而言,焊接仍然是現代製造業的基石,它能夠以更短的交貨週期生產複雜的高性能零件。焊接的多功能性和持續創新確保各行業保持競爭力,滿足諸如AWS D1.1等嚴格標準,並高效地交付高品質產品。
焊接原理—核心原則
焊接依靠熱量和壓力將材料(主要是金屬和塑膠)連接起來。了解其核心原理有助於我們選擇合適的焊接工藝。
熱源類別
不同的焊接類型使用不同的熱源:
| 熱源 | 常見流程 | 筆記 |
|---|---|---|
| 電弧 | SMAW、GMAW、GTAW、FCAW、SAW | 最常見、用途最廣,利用電弧產生高溫。 |
| 瓦斯火焰 | 氧乙炔焊接 | 非常適合小修小補和裁剪。 |
| 雷射應用 | 雷射光束焊接 (LBW) | 精度高,適用於鋁等薄材料。 |
| 電子束 | 電子束焊接(EBW) | 高能量,用於航空航太領域的鈦。 |
| 摩擦 | 攪拌摩擦焊 (FSW) | 固態連接,無需熔化即可連接金屬。 |
| 超聲波 | 超聲波焊接 | 適用於塑膠和薄金屬,快速且清潔。 |
屏蔽方法
屏蔽層可以保護熔池免受污染:
- 氣體保護: 使用氬氣或氦氣等惰性氣體(GMAW、GTAW)。
- 磁通屏蔽: 助焊劑材料形成保護層(SMAW、FCAW)。
- 真空屏蔽: 用於電子束焊接,可消除空氣。
接頭類型和焊接位置
不同的關節和姿勢會影響力量和靈活性:
| 接頭類型 | 產品說明 | 典型用途 |
|---|---|---|
| 屁股 | 材料末端以直線連接 | 管道焊接,結構梁 |
| 魚片 | T型接頭或角接頭 | 鋼結構,造船 |
| 膝部 | 重疊材料 | 汽車面板 |
| 信號邊緣 | 已準備好焊接的邊緣 | 鈑金加工 |
| 場景 | 形成角接頭 | 家具、框架 |
焊接位置(1G–6G/6GR):
- 1G: 平放位置,最容易焊接。
- 2G: 水平位置。
- 3G: 垂直的。
- 4G: 高架。
- 5G 和 6G/6GR: 固定工位,用於測試焊工技能。
了解這些核心原則有助於我們為特定應用選擇最佳焊接工藝,無論是高強度零件、快速維修或複雜的航空航太零件。
弧焊家族
電弧焊接製程包含多種常用方法,每種方法都適用於不同的應用和材料類型。手工電弧焊(SMAW),也稱為焊條電弧焊,是最古老的焊接方法之一,適用於戶外作業和厚材料的焊接。氣體保護金屬極電弧焊(GMAW),通常稱為MIG焊,因其速度快、操作簡便而備受青睞,尤其適用於汽車製造和鈑金加工。氣體保護鎢極電弧焊(GTAW),也稱為TIG焊,可提供高精度、潔淨的焊縫,是航空航太和鋁材焊接的理想選擇。藥芯焊絲電弧焊(FCAW)與MIG焊類似,但使用內部裝有焊劑的管狀焊絲,非常適合厚板焊接和高速生產。埋弧焊(SAW)主要用於厚重鋼結構焊接,可提供深熔透和高生產效率。如果您正在為您的專案尋找合適的焊接方案,了解這些電弧焊接類型將有助於您根據材料和應用需求選擇合適的工藝。例如,焊接鋁或鈦時,由於其精度高、變形小,通常首選氬弧焊和電子束焊。
氣體焊接與切割製程:氧乙炔焊接與氧燃料切割
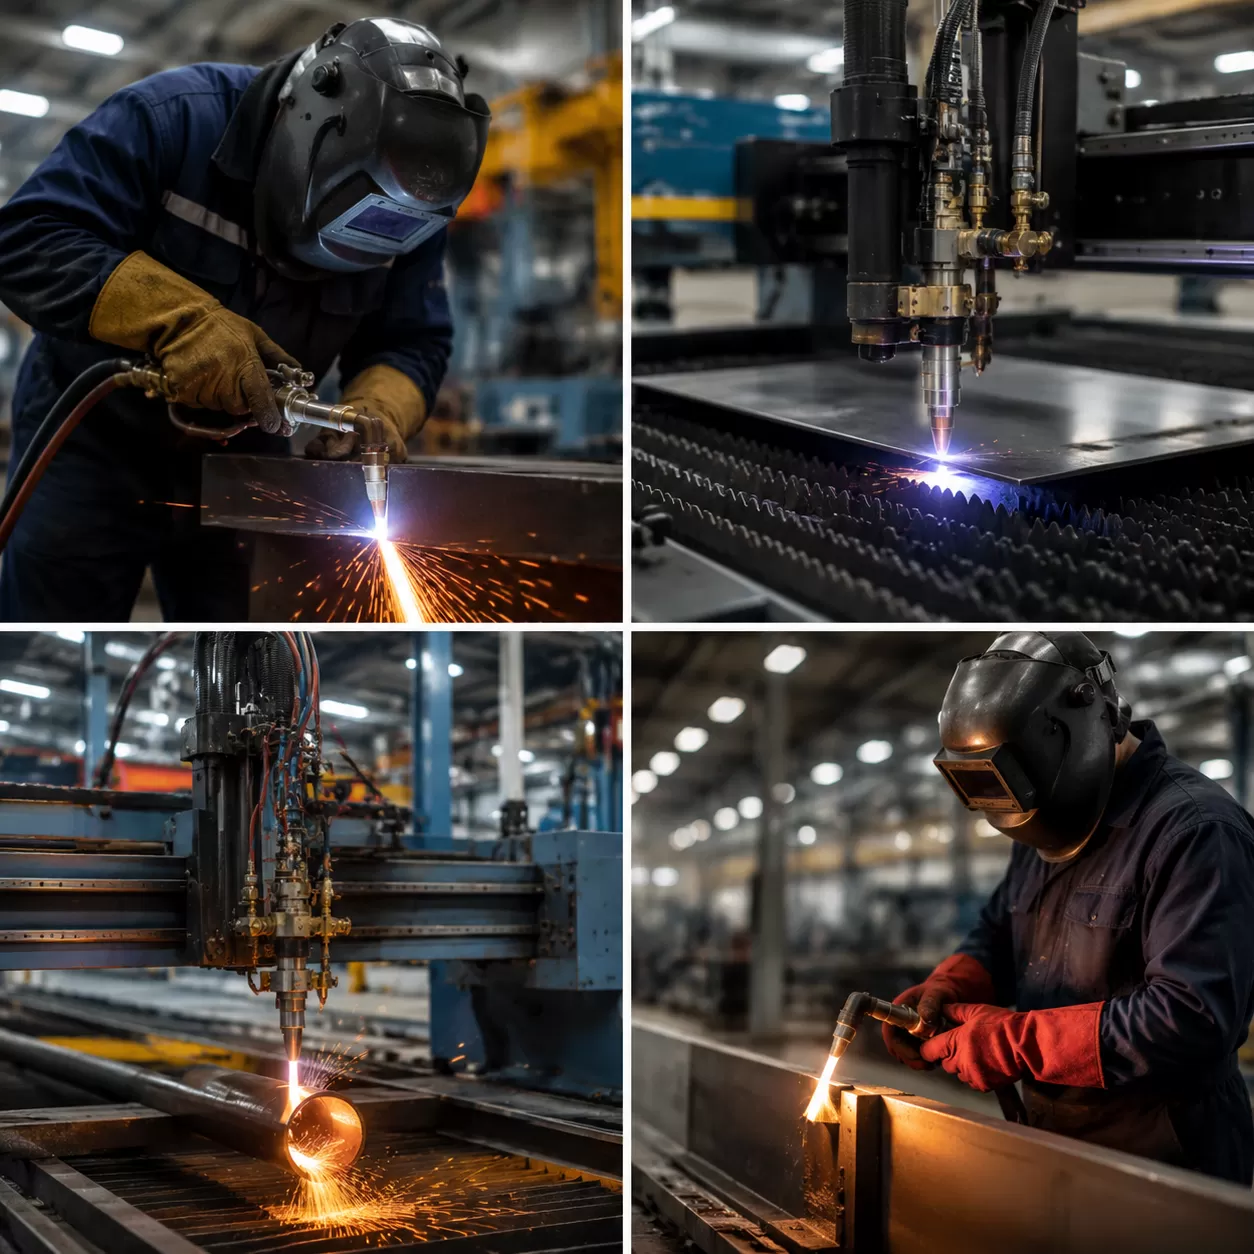
氣焊和氣割是歷史最悠久、用途最廣泛的焊接工藝之一,至今仍在廣泛應用。氧乙炔焊接(OAW)就是一個典型的例子,它利用氧氣和乙炔混合氣體產生高溫火焰,能夠熔化鋼、鋁和鑄鐵等金屬。這種製程尤其適用於小型維修、金屬加工以及需要精確控制的應用。在管道和暖通空調等行業,由於需要快速、便攜的焊接,氧乙炔焊也十分常見。
氧乙炔切割(OFC),通常也稱為火焰切割,與氧乙炔焊接密切相關,但主要用於切割厚金屬板。 OFC 透過在純氧環境下將高溫火焰聚焦於金屬表面,有效地「燒穿」材料。此工藝對焊接準備至關重要,因為它可以在焊接開始前進行乾淨、精確的切割,從而確保焊接後的正確組裝並降低缺陷風險。
氧乙炔焊接和氧燃氣切割都因其操作簡單、便於攜帶且能處理多種金屬而備受青睞。它們在現場作業和維修工作中尤其實用,因為在這些工作中,快速設定和靈活性至關重要。使用這些工藝進行正確的焊接準備有助於確保焊接牢固、無缺陷,這對於滿足品質標準和減少返工至關重要。
電阻焊接:關鍵製程概述
電阻焊包含多種廣泛應用於各行業的焊接方法,尤其是在汽車製造和鈑金加工領域。最常見的類型包括點焊 (RSW)、縫焊 (RSEW)、凸焊和閃光焊/鐓焊。這些製程利用電阻產生熱量,使材料熔化或熔合在一起。
點焊(RSW)
點焊可能是最廣為人知的電阻焊接製程。它利用電極施加壓力,將兩塊或多塊金屬板在特定點連接起來。這種方法快速且有效率,尤其適用於薄板焊接,因此非常適合汽車車身和家電零件的製造。點焊產生的焊接小而圓,強度足以滿足許多結構應用的需求。
縫焊(RSEW)
縫焊與點焊類似,但它沿著接縫形成連續焊縫。縫焊使用旋轉的輪狀電極,而非點狀電極,以實現高速、無洩漏的連接。這種製程常用於燃油箱、空調盤管以及其他需要密封連續焊接的應用場合。
凸焊
凸焊是針對工件上具有凸起特徵或突起的特定位置進行焊接的。當電流通過時,這些凸起會快速升溫,並在指定位置形成牢固的焊接。它非常適合將螺母、螺栓或其他緊固件直接連接到金屬零件上,尤其適用於大量生產。
閃光焊接和鐓粗焊接
閃光焊接是將兩個部件夾緊在一起,然後通入高電流在接合處產生熱量。之後將部件壓緊,形成牢固的連接。鐓粗焊接是其變體,先將部件加熱,然後壓緊使其變形並連接。這兩種焊接方法常用於長距離連續焊接,例如傳動軸或結構梁。
這些電阻焊接方法因其速度快、穩定性好以及只需少量填充材料即可連接金屬而備受青睞。它們在需要高產量和牢固可靠的接頭時尤其有用。例如,許多汽車製造商大量使用點焊和縫焊來有效地組裝車輛框架。如果您正在考慮在專案中採用電阻焊接,那麼了解最適合您的材料類型和設計的特定工藝將至關重要。
高能量束焊接:雷射光束焊接(LBW)和電子束焊接(EBW)
雷射光束焊接 (LBW)和電子束焊接 (EBW)等高能量束焊接工藝以其高精度和焊接極薄或難以加工材料的能力而聞名。這些方法利用高能源形成深而窄的焊接,最大限度地減少熱影響區,使其成為高性能應用的理想選擇。
雷射光束焊接(LBW)因其速度快、精度高,尤其適用於焊接鋁和不銹鋼。它廣泛應用於航空航太、汽車和醫療等對公差要求極高的行業。例如,在飛機結構中,雷射焊接鋁製零件可確保焊接牢固、乾淨,且變形極小。
另一方面,電子束焊接 (EBW)利用真空環境下的聚焦電子束實現深熔焊接。它非常適合用於航空航天和發電行業的鈦合金和高溫合金。 EBW 焊接品質優異,變形小,是關鍵零件焊接的首選方法。
雷射光束焊接(LBW) 和電子束焊接 (EBW) 都屬於高能量束焊接方法,能夠實現高精度、深焊縫,尤其適用於需要高品質、低變形接頭的材料。如果您正在探索先進的製造工藝,這些方法可以顯著提升零件性能並縮短焊接後加工時間。如需了解這些焊接方法如何應用於您的項目,請查看金屬CNC加工服務,以了解它們如何與精密製造結合。
固態焊接:關鍵工藝概述
固態焊接是指在不熔化材料的情況下將其連接起來,這有助於保持材料的性能並減少變形或氣孔等問題。此類別包含多種先進技術,例如摩擦攪拌焊接 (FSW)、超音波焊接、爆炸焊接和冷焊,每種技術都適用於特定的應用。
攪拌摩擦焊 (FSW)
摩擦攪拌焊接(FSW)因其能在鋁和其他有色金屬上形成高品質、高強度的接頭,而在航空航天和汽車行業中廣泛應用。它使用旋轉工具加熱並混合材料,而無需熔化它們,從而形成變形極小的耐用焊接。 FSW尤其適用於焊接厚鋁板和其他輕質合金。
超聲波焊接
超音波焊接利用高頻振動來連接塑膠和金屬等薄材料。它常用於電子產品、醫療器材和小部件的製造,因為它無需填充材料或加熱即可形成乾淨、精確的焊接。例如,超音波焊接常用於製造醫用導管或電子電路板。
爆炸焊接
爆炸焊接利用可控的爆炸能量將鋁、鋼等難以用傳統方法焊接的不同金屬連接起來。該工藝透過高速衝擊形成冶金結合,從而產生非常牢固的接頭。它常用於製造熱交換器和工業設備。
冷焊
冷焊是一種無需加熱即可連接金屬的焊接工藝,它依靠壓力形成連接。冷焊非常適合連接銅、鋁或金等延展性良好的金屬的潔淨、平整表面。在對熱變形要求極低的電子電氣應用中,冷焊尤為常見。它也是航空航太和電子產業零件製造的關鍵製程。
這些固態焊接方法可為各種材料和行業提供可靠、高品質的連接。它們有助於減少氣孔和裂縫等缺陷,從而確保零件性能更佳、使用壽命更長。如欲了解這些製程如何應用於您的生產製造,請查看用於精密零件加工的CNC加工服務。
特殊及新興焊接工藝
近年來,特種焊接工藝和新興焊接工藝因其能夠處理複雜材料和應對獨特的製造挑戰而備受關注。這些方法包括等離子弧焊(PAW)、磁脈衝焊接和基於積層製造的定向能量沉積(DED)。
等離子弧焊 (PAW)是一種用途廣泛的焊接工藝,它利用高溫等離子弧精確焊接各種材料。此工藝尤其適用於焊接鈦、鋁等薄金屬或難焊金屬。 PAW 能夠精準控制熱輸入,從而減少變形並提高焊接品質。對於航空航太或醫療器材行業的從業人員而言,PAW 提供了一種可靠的方法,可在關鍵部件上實現高品質的焊接。
磁脈衝焊接是一種固態焊接工藝,它利用電磁力將金屬連接起來,而無需熔化金屬。它非常適合連接不同的材料,例如鋼鋁或銅鋼,而這些連接用傳統焊接方法往往難以實現。此製程快速、清潔,且產生的熱影響區極小,因此非常適合大量生產。
基於積層製造的定向能量沉積 (DED)是一種結合了焊接和 3D 列印的先進技術。它將材料逐層沉積到基材上,從而實現複雜零件的製造或修復。 DED 特別適用於製造或修復由高溫合金、鈦或其他高性能材料製成的零件。對於希望將焊接整合到積層製造工作流程中的公司而言,DED 提供了一種靈活且高效的解決方案。
這些特殊工藝正在為航空航天、汽車和醫療器材等產業開闢新的道路。它們使製造商能夠突破傳統焊接的限制,探索以高精度和最小浪費的方式製造和維修零件的創新方法。如果您有興趣拓展自身能力,探索這些新興焊接方法或許是下一步。例如,CNC加工服務可以與這些製程相輔相成,透過對複雜焊接零件進行高精度精加工來完善這些製程。
材料-製程相容性矩陣
選擇焊接工藝時,了解材料的兼容性至關重要。不同的材料,例如碳鋼和低合金鋼、不銹鋼、鋁合金、鈦、銅、高溫合金,甚至塑膠(使用超音波焊接),各自都有特定的製程要求。
快速參考表可協助製造商匹配材料厚度、接頭強度要求和變形控制。例如,較厚的鋼板通常需要埋弧焊 (SAW) 以實現高熔敷率,而較薄的鋁板則受益於雷射光束焊接 (LBW) 以實現高精度焊接。
了解哪種焊接工藝最適合您的材料,可以確保焊接牢固可靠,並最大限度地減少變形或開裂等問題。如果您加工的是鈦或高溫合金,電子束焊接 (EBW) 可能是最佳選擇,因為它具有深熔性和最小變形的特性。
對於塑膠而言,超音波焊接可實現快速、乾淨的接合,且不會產生熱變形—是電子產品或消費品的理想選擇。為了做出最佳選擇,請考慮材料的特性、厚度和所需的接合強度。
如需詳細了解不同材料在各種焊接流程下的性能表現,請查看我們的CNC加工服務,可與您的焊接作業完美搭配。合適的材料與工藝相容性是實現高品質焊接並最大限度減少返工和缺陷的關鍵。
焊接品質、檢驗和標準
確保焊接品質對安全性、耐久性和性能至關重要。常見的焊接缺陷包括氣孔(微小的氣體囊)、未熔合(焊接與母材之間未完全結合)和裂縫(可能導致失效)。及早發現這些問題有助於避免日後代價高昂的維修或故障。
無損檢測 (NDT) 方法廣泛應用於焊接檢測,且不會對工件造成損傷。目視檢查是第一步,用於檢查表面缺陷。滲透檢測可以發現表面裂縫或氣孔,而磁粉檢測則可以檢測鐵磁性材料的表面和近表面缺陷。超音波檢測利用聲波來找出內部缺陷,而射線照相(X射線)檢測則可以提供焊接內部結構的詳細影像。這些方法有助於維持焊接工藝的高標準,尤其是在航空航太和汽車等關鍵產業。
為了確保焊接品質一致並符合業界要求,AWS D1.1(結構鋼)、ASME IX(鍋爐和壓力容器焊接)以及ISO 15614(焊接工藝評定)等標準至關重要。遵循這些標準可確保焊接可靠、安全並符合相關法規。對於從事焊接和製造的人員而言,理解並應用這些檢驗技術和標準是交付經得起時間考驗的高品質產品的關鍵。如果您希望提高焊接質量,不妨考慮將這些檢驗方法融入您的工藝流程中。如需了解更多關於精度和品質控制的信息,請查看我們的數控加工服務。
焊接中的成本與生產率考量
選擇焊接工藝時,必須權衡熔敷率、設備投資和操作人員技能。例如,埋弧焊(SAW)等工藝熔敷率高,非常適合厚板焊接和大規模生產。然而,它們需要專用設備和熟練的操作人員來確保焊接品質和安全。
車間工時費率和週期時間基準也是關鍵因素。更快的焊接方法可以縮短整體生產時間,但可能需要更高的設備和培訓初始成本。相反,像手工電弧焊 (SMAW) 或手工電弧焊這樣更簡單的製程前期成本更低,但每次焊接耗時可能更長,從而影響整體生產效率。
平衡這些因素有助於製造商在維持高焊接品質的同時優化成本。對於那些希望簡化操作流程的企業而言,了解熔敷率、設備成本和操作人員技能之間的權衡至關重要。此外,焊接後進行數控加工可提高精度並縮短精加工時間,尤其適用於複雜零件。如需了解更多關於數控加工如何與焊接相輔相成的信息,請參閱這份數控加工服務指南。
焊接與其他連接方法:何時使用釬焊、錫焊、機械緊固和結構膠粘劑
選擇合適的連接方法取決於材料、強度要求、成本和生產速度。焊接可提供牢固、永久性的連接,是結構件的理想選擇,但釬焊、錫焊、機械緊固和結構膠粘劑等其他方法也各有其用武之地。
-
釬焊使用熔化溫度高於 840°F 的填充金屬來連接金屬,而不會熔化母材。它非常適合連接異種金屬和薄截面,尤其是在需要最大限度地減少熱變形的情況下。釬焊常見於暖通空調和管道系統,但在重型應用中,其強度不如焊接。
-
焊接在較低溫度(低於 840°F)下進行,通常用於電氣連接和精密組件的組裝。它不適用於高應力或承重連接,但在電子產品和小規模金屬加工方面表現出色。
-
機械緊固(螺栓、鉚釘、螺絲)用途廣泛,方便拆卸。當零件可能需要更換或調整,或焊接可能會削弱熱敏材料的性能時,機械緊固是首選方案。在汽車領域,點焊有時會與機械緊固形成競爭,這取決於設計和生產規模。
-
結構膠無需加熱即可黏合材料,因此非常適合連接不同材料,例如金屬與塑膠或複合材料。它們具有良好的抗疲勞性和減少變形的能力,但通常需要表面處理和固化時間。在航空航太和汽車等對重量和抗振性能要求較高的應用中,膠合劑可作為焊接的補充。
在結構連接中,焊接最適合高強度、永久性連接,而釬焊和錫焊則適用於較輕或對熱敏感的場合。機械緊固具有靈活性和易於維護的優點,結構膠合劑則為混合材料組件提供了創新的解決方案。了解這些選項有助於優化成本、縮短交貨時間和提高零件性能。
對於涉及金屬連接和焊接後加工的項目,建議將焊接與高精度數控加工服務相結合,以確保嚴格的公差和高品質的表面處理。例如,我們的不銹鋼CNC加工服務可為焊接組件提供精密加工,進而提升關鍵零件的性能。
焊接+數控加工中的可製造性設計 (DFM) 技巧
在設計需要焊接和數控加工的零件時,提前規劃至關重要,這有助於簡化流程並降低成本。合理的焊接位置策略可以減少變形並提高接頭強度。例如,將焊接放置在不易變形的區域有助於保持尺寸精度,這對於焊接框架等複雜組件尤其重要。
預留變形餘裕和焊接後加工餘裕也至關重要。了解材料在焊接過程中的膨脹和收縮情況,有助於更好地規劃組裝和精加工步驟。預留額外材料或採用特定的接頭設計有助於控制變形,從而使後續的數控加工更加便利。
採用基準策略-建立參考點和參考面-有助於確保零件在焊接和加工過程中精確對齊。這種方法可以最大限度地減少誤差,並確保生產批次間品質的一致性。
這些原則的典型應用案例是焊接框架經五軸精加工的案例研究。焊接與數控加工的結合展示瞭如何透過精心規劃焊接位置、餘裕和基準設置,最終獲得高品質、高精度的成品。對於對先進製造感興趣的人來說,探索數控加工服務可以為高效實現這些目標提供寶貴的支援。
焊接安全與環境最佳實踐
在焊接作業中,安全和環保因素與焊接品質同等重要。合適的煙塵抽排系統對於清除電弧焊或雷射焊接鋁等製程中產生的有害煙塵至關重要,有助於保護工人免受呼吸系統疾病的侵害。個人防護裝備(PPE),包括焊接頭盔、手套和阻燃服,對於預防燒傷、眼部損傷以及紫外線/紅外線輻射至關重要。
在諸如電子束焊接鈦或雷射焊接鋁等高能量光束焊接中,紫外線和紅外線防護尤其重要,因為強光可能造成嚴重的眼損傷或皮膚灼傷。必須始終採取防火措施,例如將易燃材料遠離高溫作業區域,並確保滅火器觸手可及。
採取這些安全措施不僅能保障工人安全,還能確保符合 AWS D1.1 和 ISO 15614 等標準。保持工作場所的清潔有序可以降低事故風險和環境影響。對於希望改善安全規程的公司而言,探索先進的數控加工服務有助於整合更安全、自動化的流程,從而最大限度地減少人員接觸危險因子。
焊接決策指南及快速參考清單
選擇合適的焊接流程可能會讓人感到不知所措,但清晰的步驟流程圖有助於簡化決策過程。首先要確定焊接材料——無論是碳鋼、不銹鋼、鋁還是鈦——因為每種材料都有其特定的焊接要求。接下來,考慮材料厚度;薄板和厚板可能需要不同的焊接技術,例如,重型應用可能需要埋弧焊,而精密加工薄材料可能需要雷射焊接。
接下來,請查看接頭類型——對接、角焊、搭接、邊緣或角落——以及焊接位置(例如平焊、橫焊或仰焊)。這會影響製程選擇,因為某些方法比其他方法更適合處理複雜的焊接位置。例如,GTAW(氬弧焊)非常適合在複雜位置進行精細、高品質的焊接,而RSW(點焊)則常用於汽車製造。
所選的焊接工藝應滿足項目對強度、外觀和速度的要求。例如,如果需要高效焊接厚鋼板,埋弧焊接 (SAW) 可能是最佳選擇。而對於精度要求高、變形小的焊接工藝,雷射光束焊接 (LBW) 或電子束焊接 (EBW) 則是理想的選擇。
最後,確定您的檢驗等級—超音波或射線檢測等無損檢測方法可確保焊接品質並符合 AWS D1.1 或 ISO 15614 等標準。使用此流程圖作為快速參考,可以幫助您做出明智的決策,避免代價高昂的錯誤,並為您的專案取得最佳成果。
如需了解更多關於製程選擇和優化焊接專案的見解,請查看我們的焊接流程指南,確保您的製造流程高效可靠。