
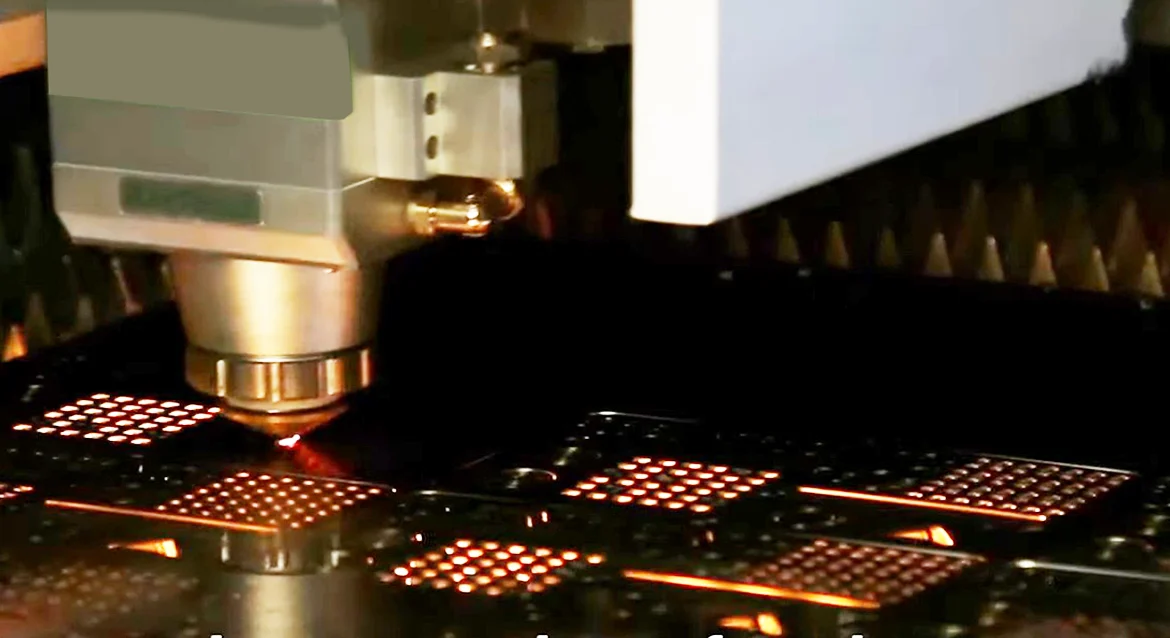
您可能已經知道,在處理硬化金屬、鈦或極其複雜的幾何形狀時,標準的數控銑削根本無法勝任…
但哪種替代方案真正符合您的具體方案?
嗯,你來對地方了,因為我已經整理了一份關於3種主要電火花加工類型的完整分解圖。
選擇錯誤的方法會破壞你的公差,增加你的成本,並擾亂你的生產進度。
身為MS Machining的精密工程夥伴,我知道了解線切割放電加工、沉頭放電加工和鑽孔放電加工之間的確切技術差異是完美生產運作的秘訣。
在這篇文章中,你將學習如何選擇合適的工藝,以實現亞微米級精度和無應力切割,即使是最難加工的零件也能輕鬆應對。
讓我們一起潛入。
類型 1:線切割放電加工 (Wire EDM)
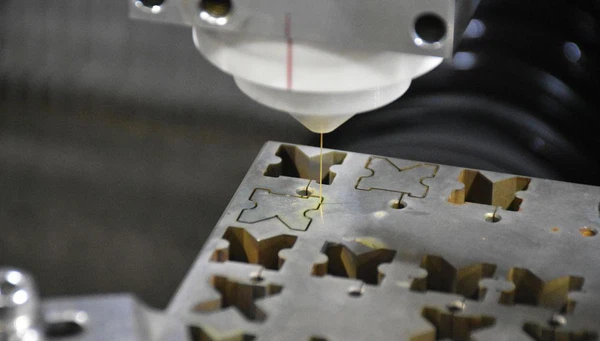
當我們談到在導電材料上實現微米級精度時,線切割放電加工通常是我們首先想到的工具。你可以把它想像成一台超精密的電子帶鋸,只不過它不用鋸齒狀的鋸片,而是用一根極細的帶電金屬絲來切割金屬。
它是什麼
線切割放電加工(Wire EDM)是一種非接觸式加工製程。它使用一根細的單股金屬絲(通常為黃銅或層壓銅)來切割浸沒在介電液槽中的工件。金屬絲實際上並不接觸工件;切割是透過可控的電火花實現的。
關鍵機制:電火花加工
這項技術的奧妙在於電火花加工。我們將焊絲穿過工件,同時利用放電產生極高的溫度(最高可達12,000°C)。這種高溫會將焊絲路徑上的材料徹底汽化。
由於焊絲不斷從新的焊絲源輸送而出,因此避免了傳統切削刀具常見的磨損問題。電火花加工介質液(通常是去離子水)能夠沖走微小的碎屑,並且瞬間冷卻切割區域。
最適合用於
對於傳統數控銑削無法處理的、需要複雜輪廓和狹窄角落的零件,我們採用線切割放電加工 (Wire EDM)。它非常適合用於:
- 通孔應用: 切割模具、擠壓模具和脫料板。
- 厚材質: 我們可以切割厚度超過 300 毫米的鋼板,且零撓度。
- 硬化工具鋼加工: 由於它是用電流切割的,所以材料的硬度並不重要。
- 複雜的幾何形狀: 能夠 四軸線切割放電加工 切割以在零件的頂部和底部形成錐形或不同的輪廓。
MS加工能力(技術規格)
以下是我們線切割設備所能達到的加工效果概覽。這些規格參數說明了為什麼這種方法是高精度零件加工的首選。
| 獨特之處 | 規格 |
|---|---|
| 精度/公差 | 精密電火花加工公差 精度可達±0.001毫米(1微米) |
| 表面處理 | 優 電火花加工表面粗糙度 Ra 低至 0.1µm |
| 線徑 | 通常為 0.02 毫米至 0.3 毫米(可實現極小的拐角半徑) |
| 材料相容性 | 任何導電金屬:鈦、碳化物、高溫合金、鋼 |
為什麼選擇它
線切割電火花加工最大的優點在於其無應力加工特性。由於工件無需與工件直接接觸或施加切削力,因此無需擔心材料翹曲或變形。這對於加工精密零件或鈦等昂貴材料至關重要。如果您需要鋒利的內角和無毛邊的表面,線切割電火花加工是最佳選擇。
電火花加工類型:沉頭電火花加工
電火花加工/模具沉孔基礎知識
當我們需要在實心金屬中壓入複雜的 3D 形狀時,我們會使用沉頭電火花加工(Sinker EDM),業內也稱之為沖壓電火花加工 (Ram EDM) 或模具沉頭加工 (Die Sinking)。
在這種裝置中,我們使用客製化形狀的電極——通常是石墨或銅——它的作用類似於反向的3D沖壓模具。當電極靠近工件時,強烈的火花會熔化並汽化金屬,從而形成與電極形狀相同的圖案。這就是經典的電火花加工過程。
主要區別
沉頭電火花加工與其他類型的電火花加工最大的區別在於它能夠在加工過程中途停止。
- 盲腔加工: 與能完全切穿工件的線切割系統不同,沉頭電火花加工旨在掏空盲孔和深腔。
- 客製化工具: 電極必須預先加工成我們想要在工件上燒蝕的精確幾何形狀。
- 流體環境: 整個作業完全浸沒在專門的…之中 電火花加工介電液這種液體起到絕緣體的作用,控制火花間隙,冷卻零件,並沖走微小的金屬碎屑。
最適合用於
由於電火花成型加工是一種真正的非接觸式加工工藝,因此它不會對工件施加任何物理切削應力。這使其成為加工精密、複雜或極其堅硬零件的理想選擇。我們通常將其用於:
- 製造高精度塑膠射出模具和沖壓模具。
- 盲腔加工 標準數控銑刀無法加工狹窄的底角或尖銳的內部特徵。
- 將複雜的細節(如內六角、花鍵或複雜的標誌)直接刻入硬化工具鋼部件中,而不會有工具斷裂的風險。
類型 3:電火花鑽孔(電火花成型孔)
當我們審視各種電火花加工類型時,鑽孔電火花加工(通常被稱為「打孔機」)是其中的專家。線切割電火花加工用於切割形狀,沉孔電火花加工用於成型型腔,而這台機器則完全專注於小孔鑽孔電火花加工。
在我的車間裡,我們不用它來處理複雜的幾何形狀;我們用它來快速垂直穿透。它使用旋轉的空心管狀電極(通常是黃銅或銅),而不是實心電極。
主要差異:空心電極
真正的改變在於我們如何控制電火花加工介質液。我們不是簡單地將工件浸入其中,而是將高壓介質液直接泵入旋轉電極管的中心。
- 內部沖洗: 液體從電極底部噴出,瞬間沖走腐蝕的金屬顆粒。
- 深度滲透: 由於碎屑被非常有效地清除,我們可以鑽出相對於直徑而言非常深的孔(高縱橫比),而不會發生電極卡死的情況。
- 速度: 雖然表面光潔度略差,但它在鑽孔速度上明顯比電火花成型機快。
最適合用於
我依靠開孔器來完成傳統鑽孔方式無法勝任的任務,特別是加工硬化工具鋼或硬質合金。由於這是一種非接觸式加工工藝,材料的硬度無關緊要——它加工硬質合金和加工低碳鋼一樣輕鬆。
- 線切割放電加工的導引孔: 你無法將金屬絲穿過實心塊。我們使用開孔器來製作初始的“起始孔”,以便將金屬絲穿過,開始主切割。
- 渦輪葉片: 在由高溫合金製成的航空航太零件上製造冷卻孔。
- 更換損壞的水龍頭: 如果鑽頭在專用零件內斷裂,我會使用開孔器將斷裂的鑽頭打碎,而不會損壞周圍的螺紋。
快速比較:鋼絲釣法、沉頭釣法和鑽孔釣法
在決定用哪台機床加工工件時,我首先會考慮工件的幾何形狀。雖然所有類型的電火花加工都利用火花腐蝕來去除材料,但每種加工方式的設定和應用都各不相同。了解線切割電火花加工、沉頭電火花加工和沖孔機之間的優缺點,對於在不浪費預算的情況下達到微米級精度目標至關重要。
以下是我們在生產車間區分它們的方法:
| 獨特之處 | 電火花加工 | 沖壓電火花加工機 | 鑽孔(開孔器) |
|---|---|---|---|
| 主要行動 | 切割通孔和輪廓(像起司切割器) | 將電極插入形成盲腔 | 快速鑽出深而小直徑的孔 |
| 電極 | 捲繞的金屬絲(通常為黃銅材質) | 定制形狀的石墨或銅 | 旋轉黃銅或銅管 |
| 公差 | 精密電火花加工公差 (±0.0001″ 或更優) | 高精度(通常為±0.0005″) | 標準精準度(±0.001″ – ±0.005″) |
| 適用場景 | 複雜的二維形狀、沖頭和擠壓模具 | 盲腔加工模具和塑膠射出模具 | 線切割放電加工起始孔、頂針孔、渦輪葉片 |
對於任何需要極高精度加工貫穿零件的情況,線切割電火花加工 (Wire EDM)都是我的首選。而當需要加工複雜三維形狀但又不貫穿整個坯料時,電火花沖壓/沉孔加工(Sam EDM / Die Sinking)是唯一選擇。相較之下,小孔鑽孔電火花加工 (Small hole drilling EDM)純粹是一種輔助工具——它速度快、效率高,並且可以為線切割機加工前的材料做好準備。
為什麼線切割放電加工通常是更優的選擇
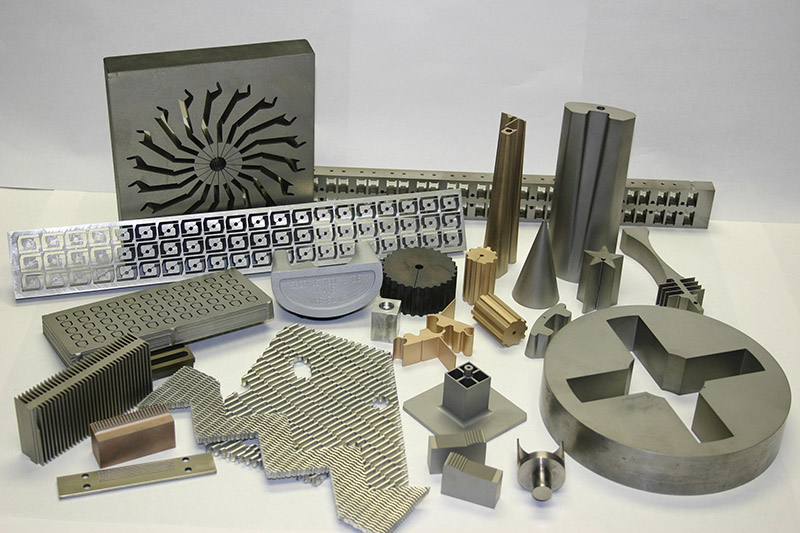
在評估不同類型的電火花加工製程時,我們發現線切割電火花加工(Wire EDM)在生產複雜、高精度零件方面始終表現突出。在持續進行的線切割電火花加工與沉頭電火花加工(Sinker EDM)對比中,線切割電火花加工通常能更好地滿足美國製造業的需求。
無應力加工
由於這是一種真正的非接觸式加工工藝,切割線實際上並不會接觸工件。所有材料去除工作都由電火花完成。
- 零機械應力: 切割過程中零件不會發生翹曲、彎曲或變形。
- 精緻的特徵: 可以輕鬆生產薄壁易碎零件,而這些零件在標準數控銑床上會被壓碎。
硬質材料相容性
如果一種金屬能導電,我們就可以切割它——無論它的洛氏硬度是多少。
- 小胸女性的 硬化工具鋼加工 無需預加工退火。
- 可輕鬆切割鈦、碳化鎢和航空級合金。
- 刀具撓度為零,這意味著材料的硬度不會影響最終形狀。
成本與準確性
實現微米級精度通常會增加生產成本。而線切割放電加工技術則能一次完成加工,平衡了成本問題。
- 精密電火花加工公差: 具有極高的精度,無需二次精加工。
- 降低工具成本: 使用價格低廉的黃銅或鍍鋅線材代替價格昂貴、易碎的硬質合金立銑刀。
- 降低廢品率: 可預測的精度意味著更少的材料浪費,從而降低營運成本。
依賴不同類型電火花加工技術的產業
在美國製造業領域,我發現有三個特定產業對各種類型的電火花加工需求佔據主導地位。這些行業不僅追求精度,而且要求極高,因為這關係到安全性和性能。無論是線切割電火花加工還是電火花沖壓加工,無需直接接觸即可切割最硬的金屬的能力,對於電火花加工應用而言,都是一項顛覆性的變革。
航太
在航空航太領域,輕量化和耐熱至關重要。我們在此大量採用鈦合金電火花加工技術,因為傳統切削刀具根本無法加工耐熱高溫合金(例如Inconel合金),否則會立即磨損或產生熱應力裂縫。我們經常以微米級精度加工渦輪葉片、起落架零件和壓縮機盤。電火花加工的非接觸特性確保了這些飛行關鍵部件的結構完整性。
Medical
這正是小孔電火花加工和高精度線切割的優點。在製造手術器械、導管或骨科植入物時,電火花加工的表面粗糙度Ra和尺寸精度必須完美無瑕。由於這是一種非接觸式加工工藝,我們可以在不彎曲、變形或污染零件的情況下,利用生物相容性較差的材料加工出精細複雜的形狀。
汽車業
汽車零件的大規模生產通常採用沖壓或鑄造工藝,但這些零件的模具卻出自像我們這樣的加工廠。我們採用電火花成型加工(EDM)技術對硬化工具鋼進行加工,以製造出複雜的深肋注塑模具,用於大量生產汽車零件。此外,它也是燃油噴射器微孔鑽孔的標準工藝,旨在最大限度地提高引擎效率。
| 行業 | 關鍵應用 | 為什麼要使用電火花加工? |
|---|---|---|
| 航太 | 渦輪葉片、引擎零件 | 可完全無應力地切割特殊合金(鈦、因科鎳合金)。 |
| Medical | 植入物、手術工具 | 實現 微米級精度 在微小、複雜的幾何體上。 |
| 汽車業 | 注塑模具,燃油噴射器 | 必不可少的 盲腔加工 在硬化鋼模具中。 |
常見問題:關於EDM類型的常見問題
當客戶帶著複雜的設計來找我們時,他們通常會迫切地想知道我們的電火花加工究竟能處理哪些問題。以下是我們收到的不同類型電火花加工的最常見問題的詳細介紹。
線切割放電加工能否製造盲孔?
不,不行。你可以把線切割想像成一台高精度的起司切片機——金屬絲必須完全穿過工件才能完成切割。如果你需要加工盲孔(即不貫穿工件的凹槽),我們會改用沖壓式電火花加工/沉孔加工。沉孔電火花加工會將客製化的電極壓入材料中,這使我們能夠加工出線切割無法實現的複雜底部形狀。
最小的線徑是多少?
對於需要極致精細加工的項目,我們可以做到極為精細。標準線徑約為 0.010 英寸至 0.012 英寸,但對於高精度微加工,我們可以使用細至0.0008 英寸(0.02 毫米)的線材。這種能力使我們能夠實現微米級的精度和極小的轉角半徑,而這是標準銑削刀具無法實現的。
電火花加工適用於非導電材料嗎?
一般來說,不行。由於整個過程依賴電極和工件之間產生的電火花,因此材料必須具有導電性。這種方法非常適合加工硬化工具鋼、鈦和硬質合金。如果加工陶瓷或複合材料,通常需要使用經過特殊設計的導電材料才能進行此製程加工。
為什麼線切割比CNC銑削更精確?
關鍵在於力。數控銑削涉及物理接觸和切削力,這可能導致刀具變形或使零件超出公差範圍,尤其是在加工薄壁零件時。線切割放電加工是一種非接觸式加工製程。它沒有切削壓力,這意味著即使是加工精細或極其堅硬的零件,也能獲得零變形和完美的電火花加工表面粗糙度Ra。