外殼、蓋板和殼體
鈑金外殼、蓋板和設備外殼,帶有開孔、安裝孔、成型法蘭和檢修口。材料厚度和彎曲幾何形狀均經過審核,以確保與內部組件的配合和間隙。

我們根據客戶圖紙和CAD文件,生產客製化鈑金原型和小批量零件,加工工藝包括雷射切割、數控折彎、焊接和表面處理。從單一原型到小批量生產,我們都能為同一專案提供從原型製作到量產的全程支援。
服務概覽
您的原型製作始於您的圖紙,而非目錄零件。我們的工程團隊會在生產前審核材料、厚度、彎曲、焊接、五金和表面處理。雷射切割、成型、焊接和精加工均在公司內部完成,並具備相同的製造能力,可用於後續的小批量生產。
光纖雷射切割 · 數控折彎 · TIG/MIG/點焊 · PEM 嵌件 · 粉末塗裝/陽極氧化/電鍍 · 尺寸檢驗
ISO 9001認證 · 最低起訂量1件 · 24小時內報價回覆 · 免費DFM審核 · 原型製作週期:3-7天
材料證書和關鍵品質特性測量數據可按需提供。
工作郵件 · 材料 + 厚度 · 數量:1–5 / 10–50 / 50–500 · 需要日期 · 檢驗報告 · 專案備註
STEP+PDF格式為首選。可提供保密協議。免費報價。
當最終零件將由金屬板材切割成型時,鈑金原型製作是一個不錯的選擇。外殼、蓋板、支架、底盤和麵板等都可以使用所需的材料、厚度和彎曲幾何形狀進行原型製作,使原型能夠代表最終的生產零件。
製造流程應與成品零件的幾何形狀和功能要求相符。具有加工凹槽、複雜內部通道或深拉成型形狀的實心塊體可能更適合採用數控加工、金屬3D列印或沖壓製程。
| 零件要求 | 推薦流程 | 為什麼 |
|---|---|---|
| 外殼、蓋板、面板或機箱 | 鈑金原型製作 | 適用於切割和彎曲幾何形狀 |
| 支架、安裝座或成型框架 | 鈑金原型製作 | 適用於彎曲和成型特徵 |
| 帶有3D凹槽的實心塊 | 數控加工 | 更適合材料去除和加工基準 |
| 複雜的內部通道或晶格結構 | 金屬 3D 打印 | 允許製造無法透過片材成型的幾何形狀。 |
| 深拉或大量沖壓形狀 | 沖壓 | 更適合專用成型模具 |
如果您的零件設計為採用鈑金切割成型,那麼使用相同的材料和製造流程製作原型可以提供更具代表性的結果。如果幾何形狀或公差要求需要其他工藝,我們可以在生產前的工程評審階段確定限制因素。
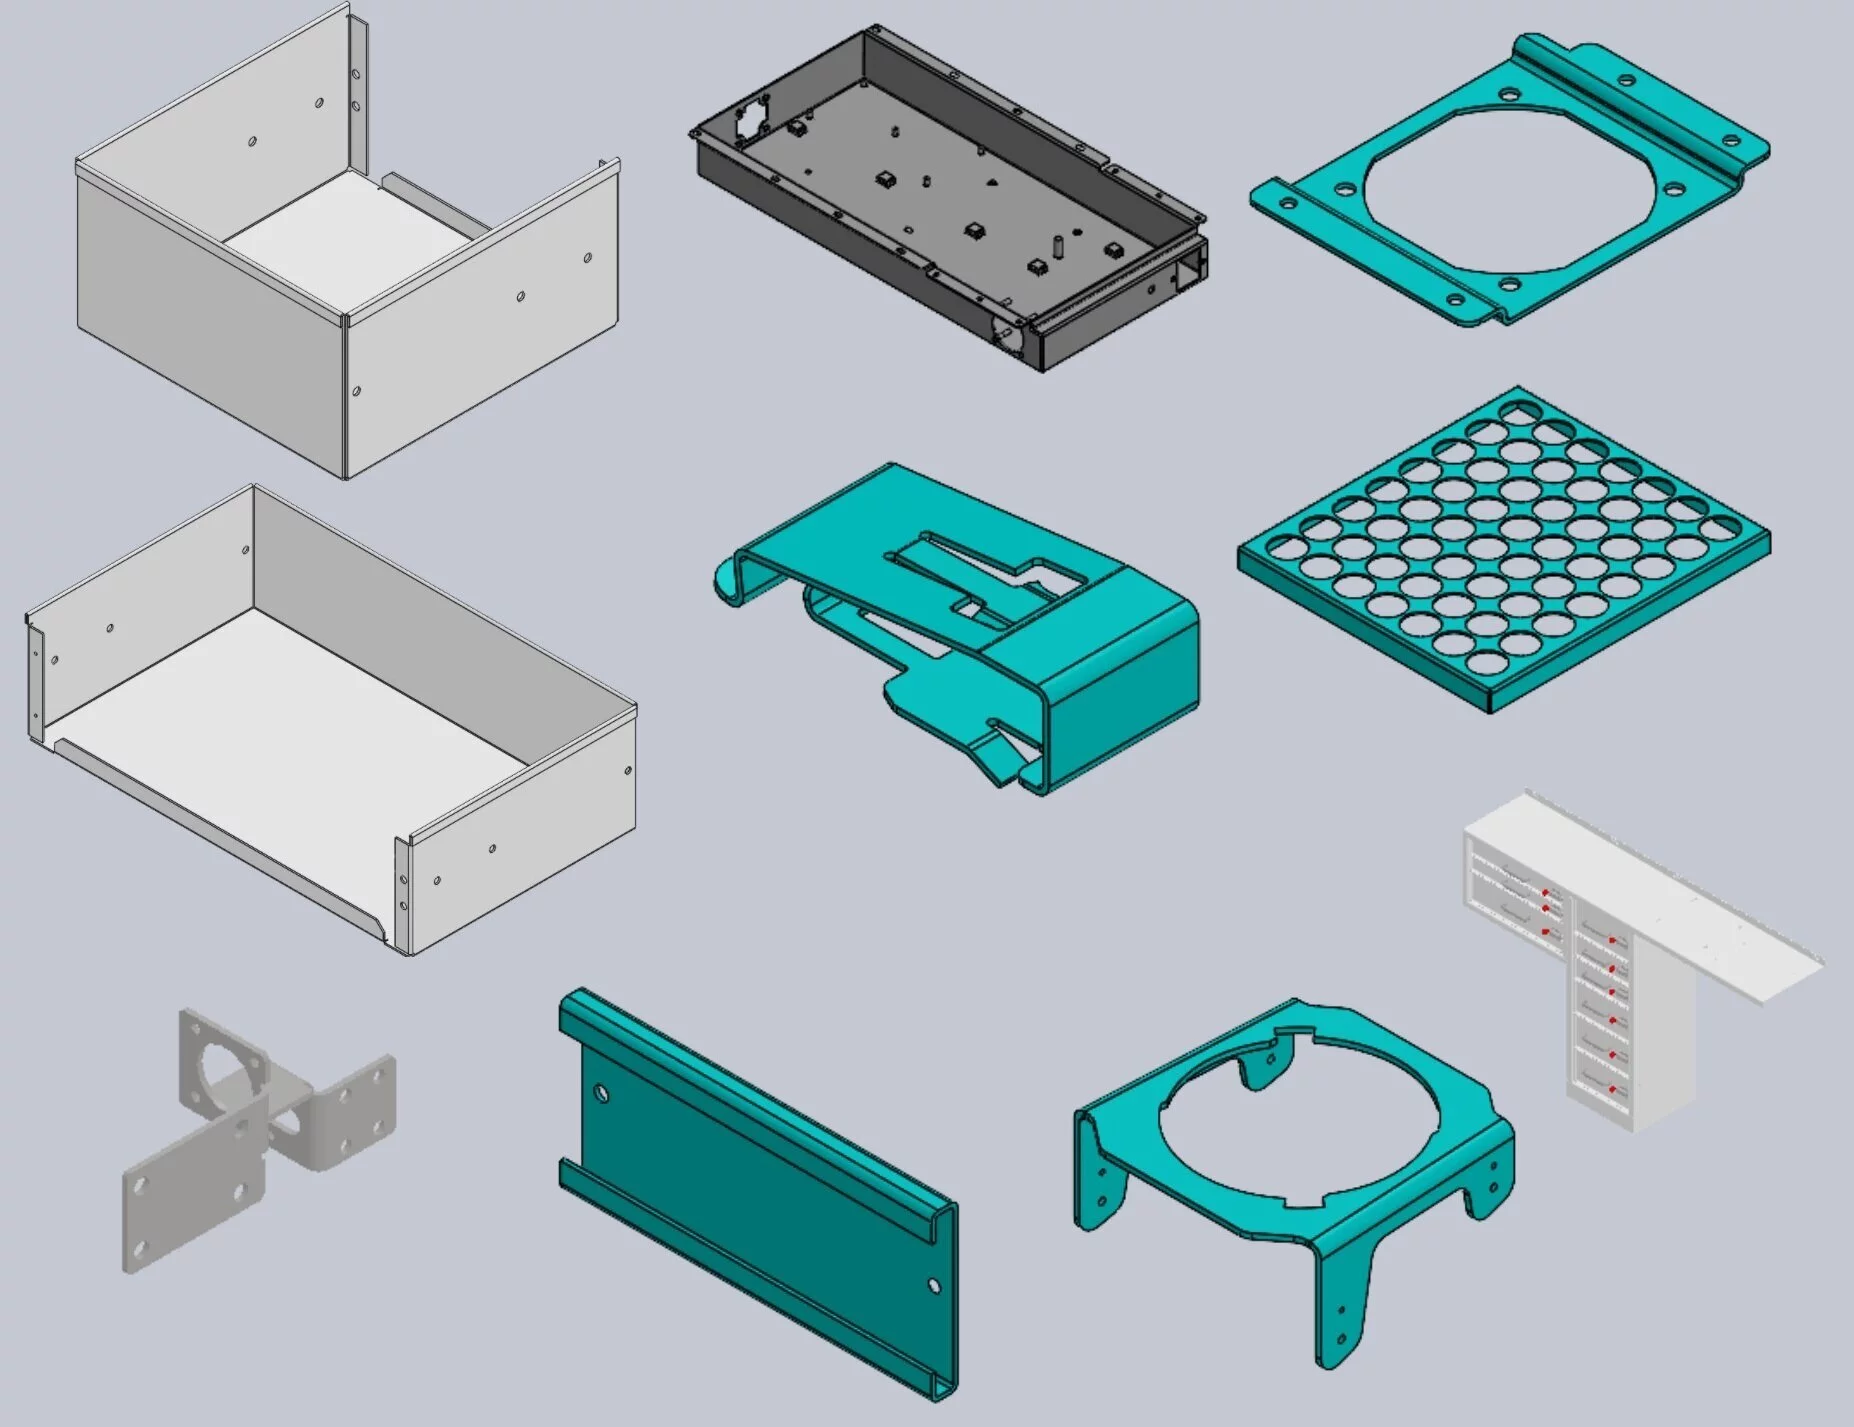
這些是我們根據客戶圖和CAD檔案製造的鈑金原型零件範例。我們還可根據您的設計,提供客製化幾何形狀、材料、成型要求和多部件組裝服務。
鈑金外殼、蓋板和設備外殼,帶有開孔、安裝孔、成型法蘭和檢修口。材料厚度和彎曲幾何形狀均經過審核,以確保與內部組件的配合和間隙。
用於機械組裝的單彎和多彎支架、安裝板和成型件。製造過程中會考慮孔到彎折的距離、內彎半徑和材料厚度,以避免成型特徵周圍變形。
開放式底盤、設備框架和鈑金面板具有多個凸緣、偏移和安裝位置。原型製作有助於在設計發布前驗證組裝順序、組件對齊、檢修通道和緊固件間隙。
多片式鈑金組件需要進行氬弧焊、熔化極氣體保護焊或點焊。焊接順序、接合結構和夾具的選擇都需考慮在內,以控制部件間的移動並維持所需的配合關係。
這些零件類型僅為範例,並非限制。我們可根據客戶圖面和CAD文件客製化生產鈑金原型,包括具有不同幾何形狀、成型需求或多零件組件的零件。報價前,我們可以審核設計方案,以確定合適的加工方法。
請將您的二維圖紙或三維CAD檔案發送給我們進行工程審核和原型報價。
請將圖紙包寄給我們,我們會從製造角度審核零件,然後再進行報價。報價單上會列明材料、厚度、成型要求、焊接、五金件、表面處理以及影響成本和可製造性的關鍵特徵。
請提供STEP/STP 檔案和 PDF 圖紙(如有)。請註明材料、厚度、表面處理、數量以及任何關鍵品質特性 (CTQ) 或關鍵介面。
如果公差、彎曲半徑、孔位置或成品間隙可能會影響製造,我們會在報價前加以說明。
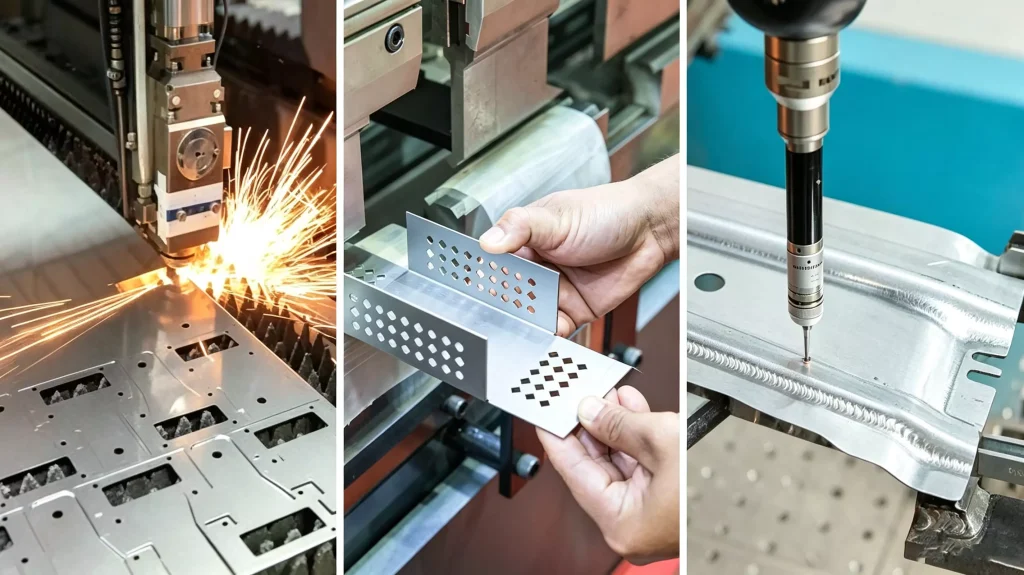
我們會審核實際的製造流程——雷射切割、彎曲、焊接、硬體插入、精加工和成型後加工——並返回價格、交貨時間和製造說明。
生產前,我們會確認內彎半徑、焊接方法、PEM硬體、表面光潔度和塗層厚度等需求。
在出貨前,我們會對產品進行切割、成型、焊接、精加工和關鍵品質特性(CTQ)檢驗。成熟的生產流程和設置可沿用至10-500件的重複生產。
單價 · 交貨期 · 材料與厚度 · 內彎半徑 · 焊接方法 · PEM 五金件 · 表面處理 · DFM 說明 · 檢驗範圍 · 運費條款
這樣一來,採購和工程團隊就可以在相同的製造假設下比較報價,而不是在不知道包含哪些內容的情況下比較單價。
輪廓長度、孔數和小特徵都會影響加工時間。
彎曲次數、彎曲順序和設定會影響成型時間。
額外的人工、夾具、五金和檢驗都會增加成本。
裸金屬加工通常是最快的。陽極氧化、電鍍和粉末塗裝都會增加時間和成本。
過小的半徑可能導致開裂或變形。報價前,我們會檢查材料、厚度和模具。
孔洞距離彎曲處過近會導致變形。大約兩倍材料厚度可以提供更大的成型間隙。
我們審查焊接順序和夾具,因為薄不銹鋼零件容易變形。
每側約60–80 μm 的間隙會減少鉸鏈、蓋子和配合部件周圍的間隙。
請分享您的二維圖紙或三維CAD文件,讓我們審核材料、成型、公差和生產要求。
針對我們在審查鈑金原型詢價單時收到的問題,從交貨時間和文件到可製造性和後續生產,提供切實可行的答案。
對於使用庫存鋁或鋼的標準切割和彎曲零件,在圖紙和報價批准後,典型的製造時間約為 3-5 個工作天。
需要焊接、PEM硬體或標準粉末塗層的零件一般需要5-7個工作天,而陽極氧化、電鍍、特殊表面處理或非庫存材料可能會增加額外的生產時間。
實際交貨週期會在下單前根據圖面、材料供應情況、數量和表面處理要求進行確認。如果設計已具備可製造性,且所需材料和工藝均已到位,則可以商討加急生產事宜。
不,鈑金原型製作只需一塊樣品即可。
單一原型仍然需要編程、材料準備、工具設定和檢驗,因此單價並非僅基於材料重量。
當同一零件的數量增加到10 個或更多時,初始編程和設定工作可以分攤到更多零件上,這通常會降低單位成本。
如果您計劃進行後續批次生產,請在首次詢價中註明預期數量。我們可以同時評估原型和小批量產品。
對於大多數零件,我們建議將STEP/STP 3D 模型與 PDF 圖紙一起發送。
3D模型提供零件幾何形狀,有助於鈑金展開和特徵定義。 PDF圖紙則提供模型可能無法完全定義的製造要求,包括材料等級、厚度、公差、表面光潔度、五金件和關鍵尺寸。
對於簡單的平面零件,DXF 檔案可能足以進行切割操作,但如果零件有彎曲、五金件、表面處理或尺寸要求,則最好還是使用圖紙。
如果缺少訊息,我們會在詢價審核期間進行識別,而不是做出未經證實的假設,以免影響最終產品的品質。
如果採用相同的材質等級、板材厚度、成型方法、彎曲模具和焊接工藝,則可以製作出能夠代表生產零件的原型。
典型的製造能力可能包括在標準板材條件下雷射切割出精度約為±0.10毫米的輪廓,而彎曲角度要求則根據材料、厚度、模具和幾何形狀進行審查。
這些是實際生產中的公差範圍,而不是所有特徵的統一公差。
如果孔、安裝介面、加工面或其他特徵需要比成型製程可靠提供的更嚴格的控制,我們會將其認定為關鍵品質特徵,並建議在成型後對其進行加工。
目標不僅僅是製作一個外觀正確的原型。製造方法也應適用於專案進入小批量生產階段時重複生產該零件。
我們在生產前會審核圖紙,並儘可能在報價階段指出製造方面的問題。
常見的例子包括:內彎半徑對於所選材料來說太小;孔的位置離彎曲處太近;無法用現有工具成型的短凸緣;可能變形的薄規格焊接區域;或者粉末塗裝後鉸鍊和配合部件周圍的間隙不足。
我們不會自動更改客戶的設計。如果需要對製造流程進行調整,報價或工程審核可以明確指出問題所在,建議進行哪些製程變更,以及這些變更可能對成品零件產生哪些影響。
客戶保留設計權。如有必要,我們可以按圖紙報價,並提供推薦的替代製造方案以供比較。
是的。鈑金原型可以過渡到小批量生產。
例如,根據零件的幾何形狀、材料、焊接和表面處理要求,相同的製造路線可以用於10-50 件或 50-500 件的數量。
一旦原型獲得批准,既定的切割程序、彎曲設定、硬體要求和檢驗要求就可以保留用於重複訂單。
這樣就避免了將每個後續訂單視為一個全新的製造項目。
如果您已經知道預期產量,請將其包含在首次詢價中。我們可以同時評估原型產量和後續批量產量,讓您更清楚地了解隨著產量增加,單位成本的變化。
請將您的二維圖紙或三維CAD檔案發送給我們進行生產審核。
我們力求在一個工作天內確認零件是否能夠依規格製造,並提供單價、預計交貨期、製造假設、DFM說明和檢驗範圍。如有需要,報價中亦可包含運費安排。