領先的CNC工具機服務供應商之一。
+86-139-29039191
週一至週六:08:00–18:00
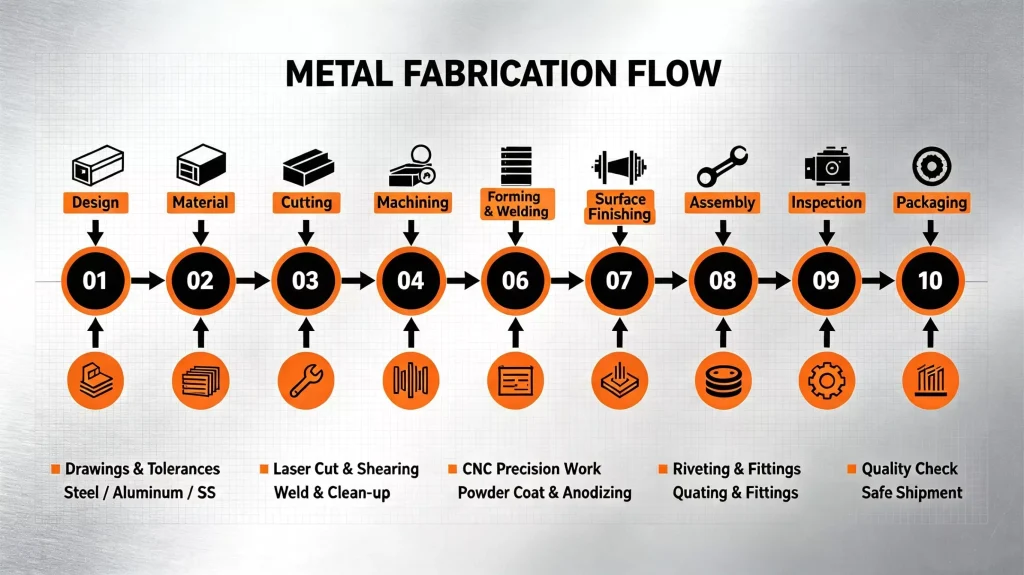
金屬加工是一種製造工藝,它透過一系列工序將金屬原料轉化為成品零件。該工藝通常始於工程設計和材料準備,隨後進行切割、成型、機械加工、焊接、表面處理、組裝和品質檢驗。每個階段都對最終產品的尺寸、強度、外觀和性能的實現起著至關重要的作用。
設計 → 材料 → 切割 → 成型 → 機械加工 → 焊接 → 表面處理 → 組裝 → 檢驗 → 包裝
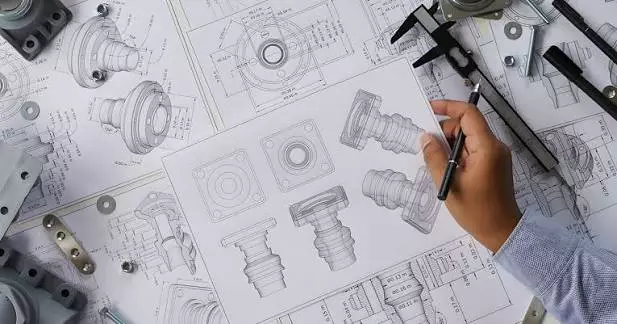
工程圖和CAD設計定義了金屬加工專案的技術要求和製造規範。此階段包括創建詳細的二維加工圖和三維CAD模型,其中詳細說明了零件的幾何形狀、尺寸、材料要求、公差、表面光潔度和組裝細節。
CAD模型用於驗證設計精度、評估可製造性,並在製造開始前識別潛在問題。最終完成的圖面為後續工序(包括切割、成型、CNC加工、焊接和組裝)提供必要的參考,確保零件按照既定規格生產。
材料選擇是金屬加工過程中的重要步驟,因為所選材料直接影響零件的強度、耐久性、耐腐蝕性、重量和製造要求。材料選擇通常基於機械性能、工作環境、設計規範、製造方法和成本等因素。
常用的鈑金材料包括冷軋鋼 (CRS)、熱軋鋼 (HRS)、304 不鏽鋼、316 不鏽鋼、鋁、黃銅和銅。每種材料都有不同的特性,適用於特定的應用。例如,不銹鋼通常用於需要耐腐蝕性的應用,而鋁則常用於需要輕量化的場合。
結構製造常用的材料包括方管、圓管、角鋼和槽鋼。這些結構型材能夠提供所需的承載能力,並廣泛用於框架、支架、外殼和焊接組件中。
根據零件的功能要求和製造流程選擇合適的材料,確保在切割、成型、加工、焊接和精加工等工序中具有相容性。
材料檢驗和備料確保來料在進入製造流程前符合所需規格。此階段包括核實材料文件、檢查物理狀況以及為後續製造工序準備原料。
分析證書 (COA) 驗證用於確認材料等級、化學成分、機械性能以及是否符合特定標準。材料厚度經過檢驗,以確保其符合圖紙要求;表面狀況檢查則用於識別刮痕、腐蝕、氧化、凹痕或其他可能影響加工或最終產品品質的缺陷。
原料經檢驗後,以粗加工和定型等工序進行生產前的準備工作。根據生產要求,材料被切割成便於處理的尺寸,從而提高搬運效率,並減少後續切割、成型、加工和焊接工序的準備時間。
此階段的主要活動包括:
雷射切割是一種廣泛應用的鈑金切割工藝,它利用聚焦雷射光束根據預先設定的CAD數據切割金屬材料。此工藝適用於加工精確的輪廓、精細的外形和複雜的幾何形狀,同時保持穩定的尺寸精度。
這種製程通常用於加工高精度鈑金零件、複雜型材以及需要小孔或精細結構的零件。雷射切割可提供乾淨俐落的切割邊緣、最大限度地減少材料浪費,並且能夠加工多種金屬,包括碳鋼、不銹鋼和鋁。
切割前,加工圖面會被轉換成工具機程序,其中定義了切割路徑、參數和零件佈局。此流程能夠有效率地將多個組件嵌套在同一張板材上,從而優化材料利用率並提高生產效率。
常見的應用程序包括:
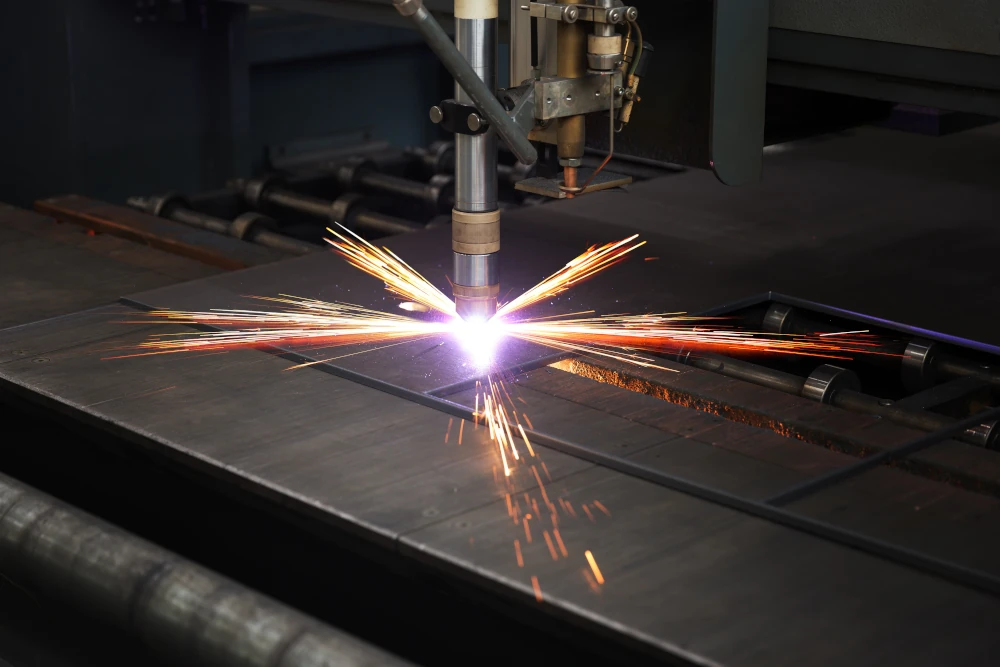
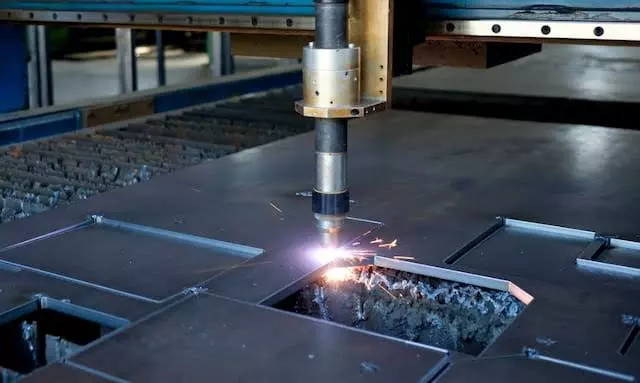
等離子切割是一種熱切割工藝,它利用高溫等離子弧熔化並沿著預設切割路徑去除金屬材料。此製程常用於切割導電金屬,尤其適用於加工較厚材料,因為在加工過程中速度和切割能力至關重要。
此製程適用於厚碳鋼、大型零件和重型製造應用。與雷射切割相比,等離子切割通常是較厚板材和較大零件的首選,特別適用於對公差要求不高的場合。它廣泛應用於結構製造、工業設備、機械部件和大型焊接組件。
等離子切割可加工多種導電金屬,包括碳鋼、不鏽鋼和鋁。此製程能夠高效去除材料,適用於厚板加工,同時保持大型零件的實際生產效率。
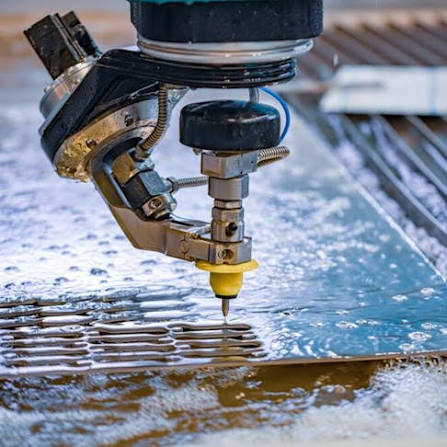
水刀切割是一種冷切割工藝,它利用高壓水流(通常混合有磨料顆粒)切割材料,而不會產生熱影響區。此製程消除了熱變形、材料硬化或熱相關表面變化的風險,因此適用於對熱敏感的材料。
這種方法常用於不銹鋼、鋁、銅和複合材料的加工,以及需要乾淨邊緣和精確切割且不影響材料性能的應用。水刀切割可處理各種厚度的材料,適用於生產複雜輪廓、精細形狀和對材料要求嚴格的零件。
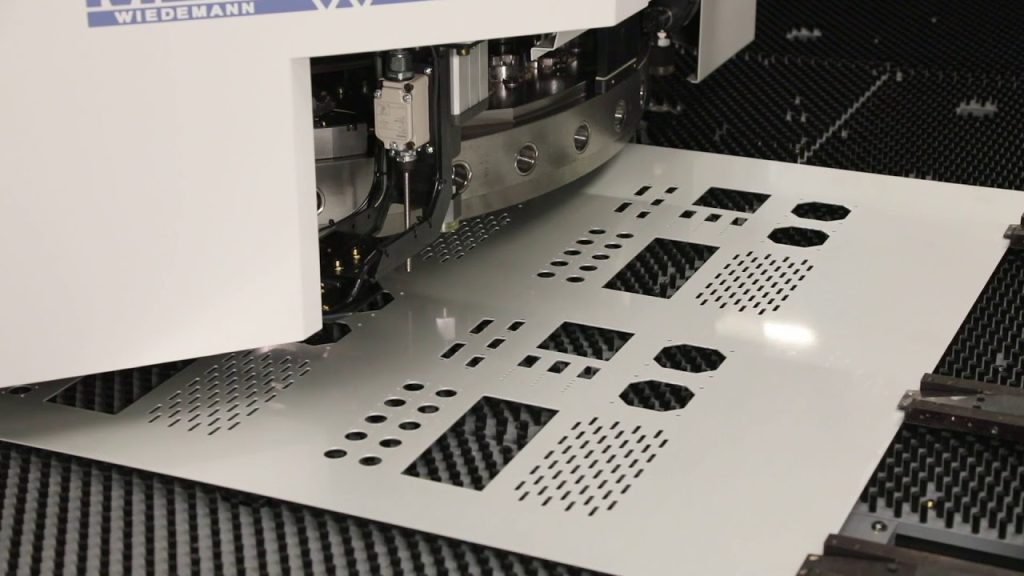
數控轉塔沖床是一種鈑金加工工藝,它使用配備多個沖壓刀具的電腦控制機床,在金屬板材上沖壓出精確的孔、切口和成型特徵。此製程採用預先編程的刀具路徑和自動換刀機制,能夠有效率地生產出精度一致的重複性特徵。
這種方法常用於加工需要圓孔、方形孔、百葉窗、沉頭孔和其他成型特徵的鈑金零件。與雷射切割相比,轉塔沖壓特別適用於具有重複孔型、標準形狀和整合成型工序的零件。
數控轉塔沖床還可以進行壓花、凹坑和標記等二次加工,從而減少額外的加工步驟。它廣泛應用於電氣外殼、面板、支架、機櫃和其他鈑金組件的加工。
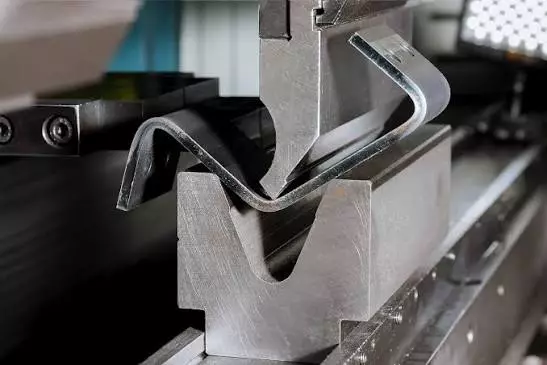
數控折彎機折彎是一種鈑金成形工藝,它利用折彎機施加可控的力,沿著預定線進行精確折彎。該工藝根據CAD圖紙和折彎規格進行編程,規格包括折彎角度、折彎位置、材料厚度和模具要求。
此製程常用於生產90°彎頭、Z形彎頭、箱形件和支架。數控彎曲可確保多個零件加工結果的一致性,同時保持尺寸精度和重複性。合理的彎曲順序和刀具選擇是防止成型過程中變形、開裂或乾涉等問題的關鍵。
數控折彎機廣泛應用於外殼、面板、框架、支架、蓋子和其他需要精確三維形狀的鈑金零件的生產。
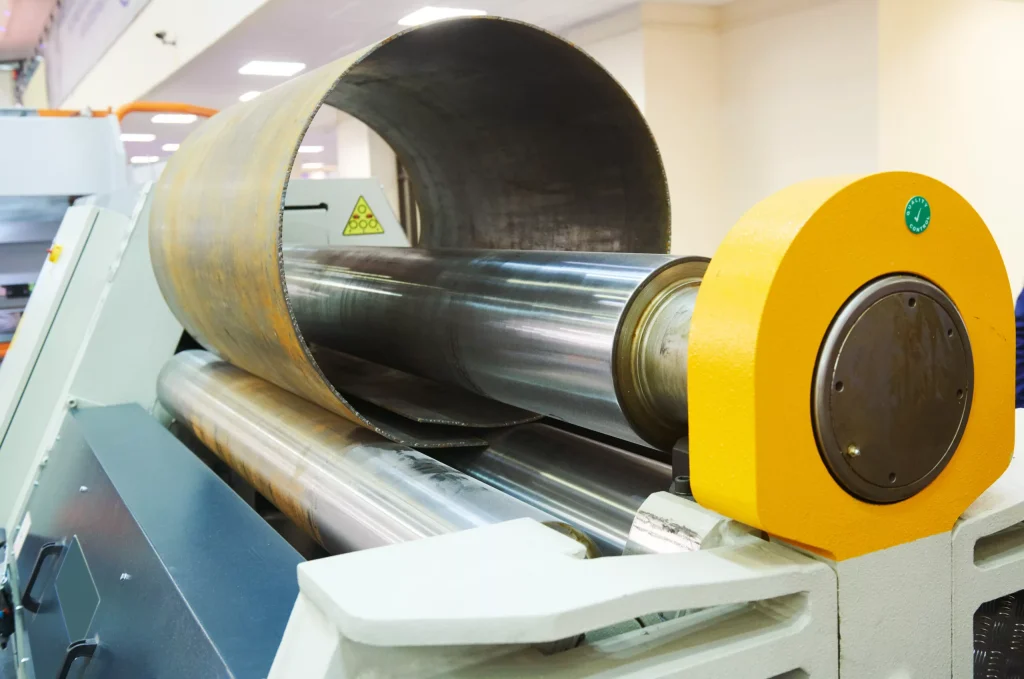
輥壓彎曲是一種金屬成形工藝,它利用一組輥輪施加持續壓力,使金屬薄板或板材逐漸彎曲成弧形。與產生局部彎曲的折彎機不同,輥壓彎曲可以產生半徑一致的平滑連續曲線。
這種工藝常用於製造圓柱體、曲面板、風管和其他圓形或弧形零件。彎曲半徑可透過根據材料厚度、尺寸和設計要求調整輥筒位置和成型參數來控制。
輥彎適用於多種材料,包括碳鋼、不銹鋼和鋁,並廣泛應用於儲槽、外殼、管道、風管和結構部件等應用。
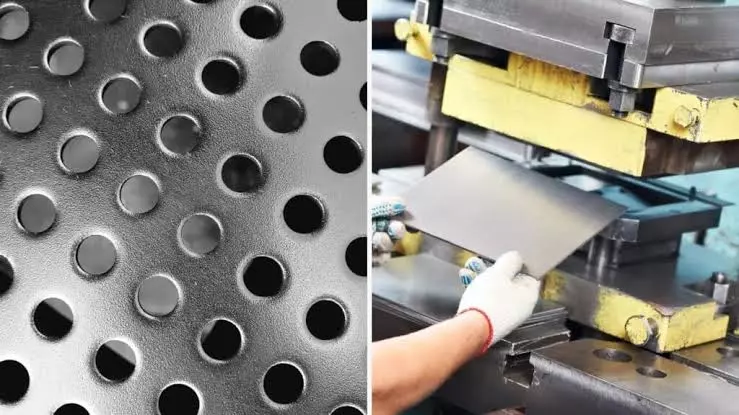
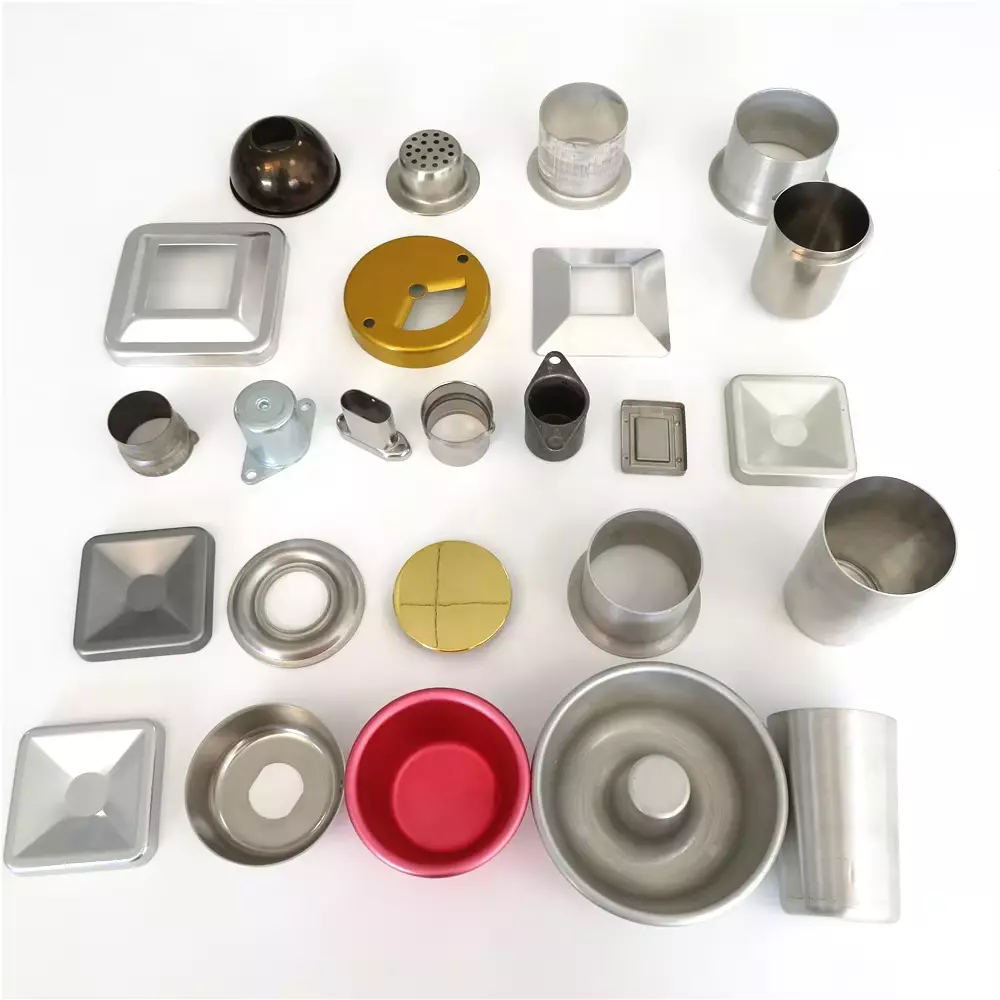
金屬沖壓是一種成型工藝,它利用模具和機械或液壓壓力機將金屬薄板加工成特定幾何形狀。此製程透過施加可控的力使材料變形而不去除材料,因此適用於大批量生產可重複的金屬零件。
此製程包含多種成形操作,例如深拉延、壓花、翻邊和加強筋成形。沖壓方法的選擇取決於零件幾何形狀、材料特性、產量和功能要求。合理的模具設計和製程控制對於獲得一致的尺寸並防止開裂、起皺或過度變形等缺陷至關重要。
金屬沖壓常用於生產支架、外殼、面板、外罩、汽車零件和其他需要形狀一致和高效生產的鈑金零件。
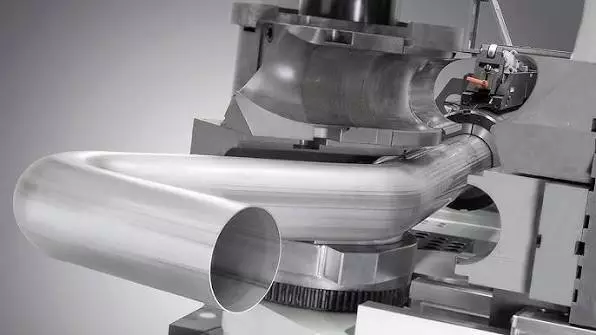
管材彎曲是一種金屬成型工藝,用於在保持所需形狀、尺寸和結構完整性的前提下,對管材進行彎曲成型。此製程使用專用彎曲設備施加可控力,並根據指定的彎曲角度、半徑和幾何形狀對管材進行彎曲成型。
這種工藝通常應用於結構框架、支撐件、管道系統和組裝組件中使用的圓形管材和方形管材。根據管材材料、壁厚、彎曲半徑和應用要求選擇合適的模具和彎曲參數,以最大限度地減少變形,例如壓扁、起皺或開裂。
管材彎曲廣泛用於生產框架、把手、支架、欄桿、排氣系統以及需要連續彎曲輪廓的客製化管狀結構。
液壓成形是一種金屬成形工藝,它利用高壓流體將金屬材料塑造成複雜的幾何形狀。與傳統的機械成形工具不同,該製程並非僅依賴機械成形,而是透過施加液壓使材料在模具中成形,從而實現平滑可控的變形。
該工藝適用於製造複雜的曲面部件和具有整合形狀的零件,這些零件可能難以透過傳統的成形方法生產。液壓成形有助於減少多次成形工序,同時保持材料厚度均勻並改善結構特性。
液壓成形常用於汽車零件、管狀結構、外殼以及其他需要輕量化設計、複雜輪廓和精確成形控制的應用。
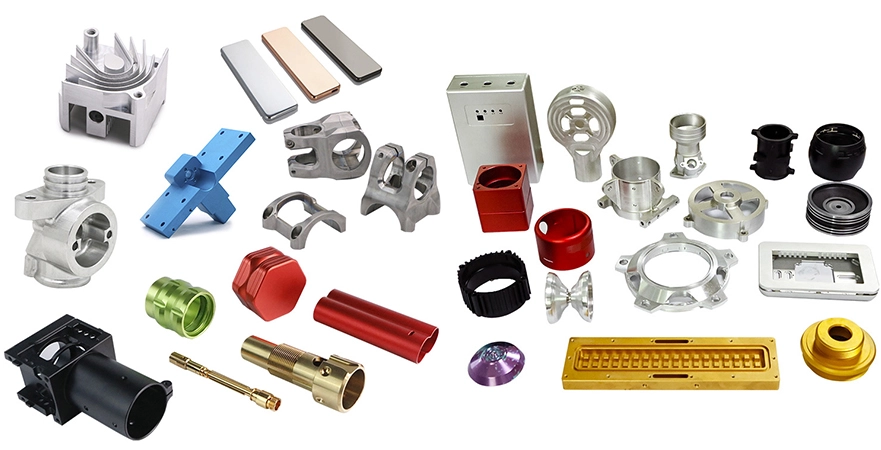
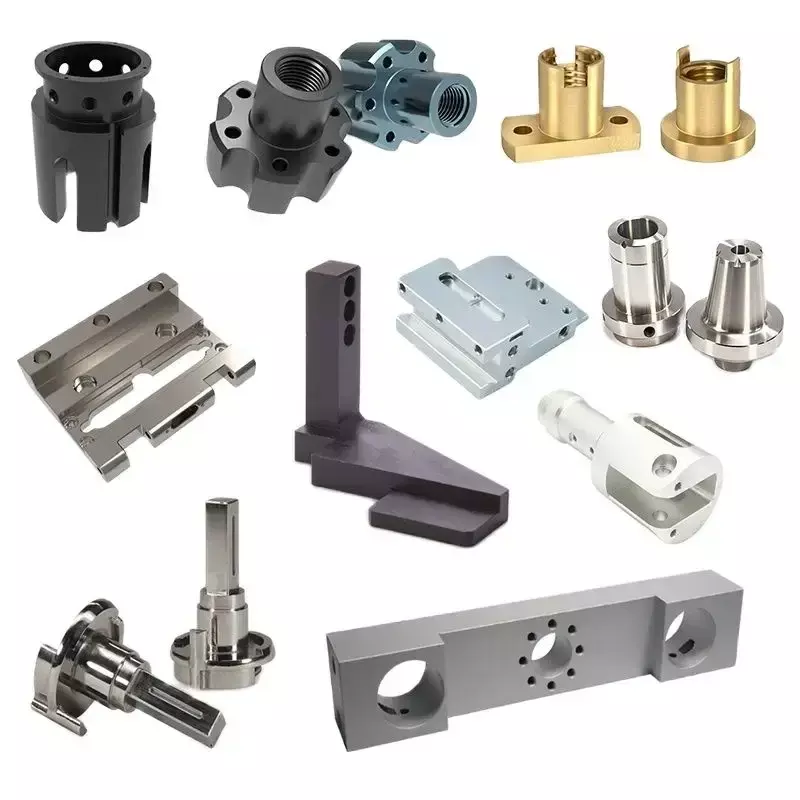
在切割、成型和焊接等鈑金加工過程之後,通常需要進行數控加工,以實現更高的尺寸精度、更精確的特徵以及滿足僅靠標準加工方法無法實現的功能要求。加工過程透過去除可控量的材料來優化零件幾何形狀、建立精確介面並完成孔、螺紋、槽和關鍵表面等特徵。數控加工常用於對已加工的零件、焊接組件和結構件進行二次加工,這些加工對精度、對準和性能都有要求。根據零件設計和應用的不同,可以選擇不同的加工方法,包括銑削、車削、鑽孔、攻牙和磨削。
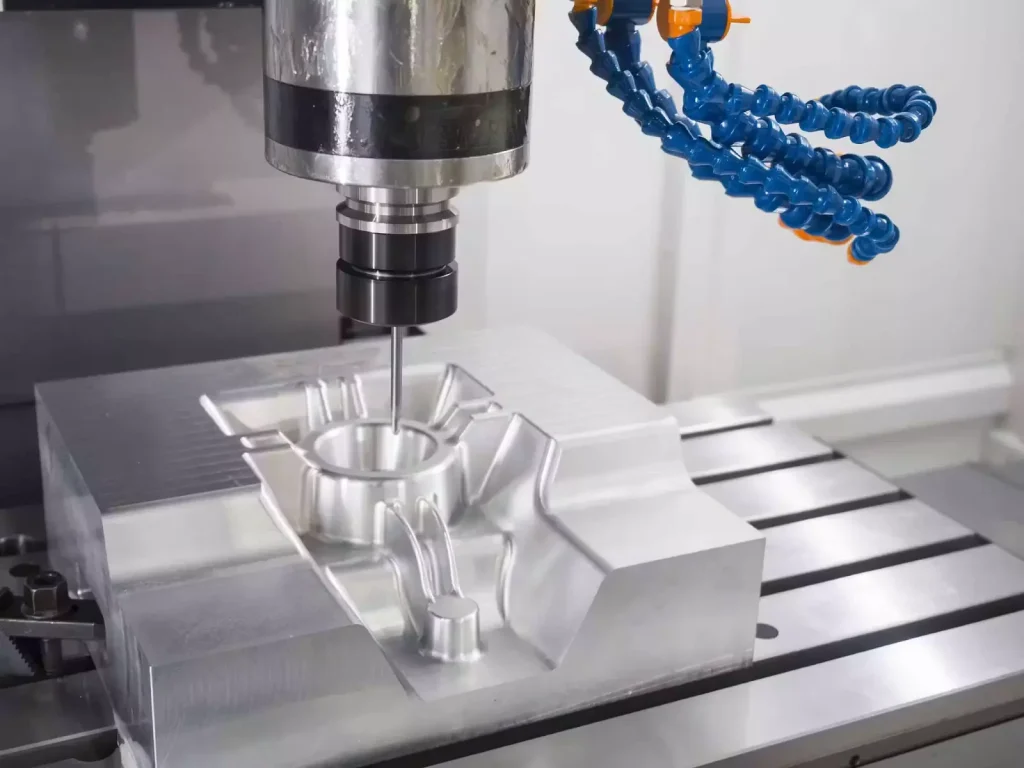
數控銑削是一種利用旋轉切削刀具,依照預先設定的刀具路徑從工件上移除材料的加工製程。它常用於在金屬零件上加工複雜的幾何形狀、平面、型腔、槽以及各種精密特徵。
CNC銑削適用於成型或焊接後需要額外加工的零件,以及需要多軸加工和精確尺寸控制的零件。
數控車削是一種加工工藝,其中工件旋轉,切削刀具去除材料以形成圓柱形特徵。它主要用於加工圓形零件和需要精確直徑、溝槽、螺紋或階梯狀輪廓的零件。
鑽孔和攻牙是用於在金屬部件上加工出精確孔和螺紋連接的機械加工操作。這些操作通常在製造完成後進行,以確保與緊固件或組裝零件的正確對齊和相容性。
精密研磨是一種精加工工藝,它使用砂輪來獲得高精度的尺寸和更高的表面品質。它通常應用於對公差、平面度、平行度或表面光潔度要求嚴格的零件。
加工公差因零件功能、材料、加工方法和應用要求而異。典型的CNC加工公差範圍可能包括:
公差要求通常在工程圖上加以規定,並在最終組裝或交付前通過檢驗程序進行驗證。
焊接和組裝將各個加工部件連接成完整的結構或產品。焊接方法的選擇取決於材料類型、厚度、接頭要求和應用需求。焊接後,進行表面處理以改善焊接外觀和表面狀況,然後進行試組裝以驗證配合度、對齊情況和整體功能。
MIG/MAG焊接採用連續送絲電極和保護氣體,可形成牢固、高效的焊接。它常用於碳鋼、不銹鋼和結構金屬的製造。
TIG焊接具有精確控制和乾淨焊接的優點,適用於不銹鋼、鋁、薄材料以及對焊接外觀品質要求高的應用。
點焊利用電阻和壓力將重疊的金屬薄板部件連接起來。它常用於金屬薄板組件和大量生產。
雷射焊接利用聚焦雷射光束形成精確的焊縫,並將熱變形降至最低。它適用於薄金屬板焊接以及對焊接品質要求嚴格的應用。
釬焊和錫焊是利用填充材料連接金屬部件,而無需熔化母材。這些方法適用於特殊的連接應用和對熱敏感的部件。
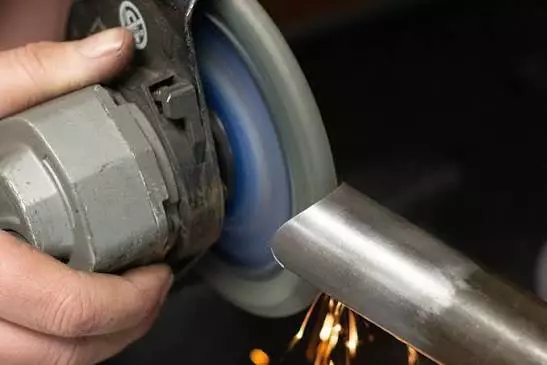
焊縫精加工透過打磨、拋光和焊縫混合等工藝改善焊縫外觀和表面狀況。
試組裝用於在最終生產或交付前驗證組件的組裝、對齊和組裝要求。
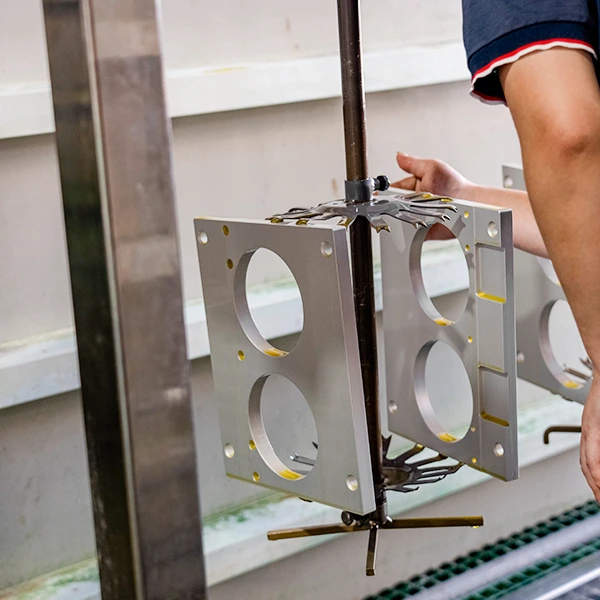
表面處理是塗層、噴漆、電鍍或其他表面處理過程之前必不可少的步驟。它可以去除加工部件上的污染物、氧化物、焊接殘留物和表面缺陷,從而提高塗層附著力、表面品質和長期性能。
預處理方法取決於材料類型、表面狀況和所需的表面光潔度。常見的預處理製程包括清洗、機械處理和化學處理,以使表面達到適合後續表面處理工序的狀態。
脫脂處理可以去除加工、搬運或製造過程中殘留的油污、油脂、冷卻液殘留物和其他污染物。清潔的表面是確保塗層或表面處理材料良好附著力和一致性的必要條件。
研磨和砂光是用於去除銲渣、尖銳邊緣、表面缺陷和不規則處的機械精加工工藝。這些工藝有助於獲得更光滑的表面,並為後續的噴漆、拋光或塗層處理做好準備。
噴砂製程利用高速噴射的磨料來清潔和處理金屬表面。它可以去除鏽跡、氧化皮、氧化物和舊塗層,同時形成適合塗層附著力的表面輪廓。
酸洗是一種化學表面處理工藝,可以去除金屬表面的氧化層、水垢和焊接變色。它常用於不銹鋼部件,以恢復其表面清潔度和耐腐蝕性。
磷化是一種化學轉化處理,可在金屬表面形成一層保護性的磷酸鹽層。它能提高金屬的耐腐蝕性,並為後續塗層(如油漆或粉末塗層)提供更好的附著力。
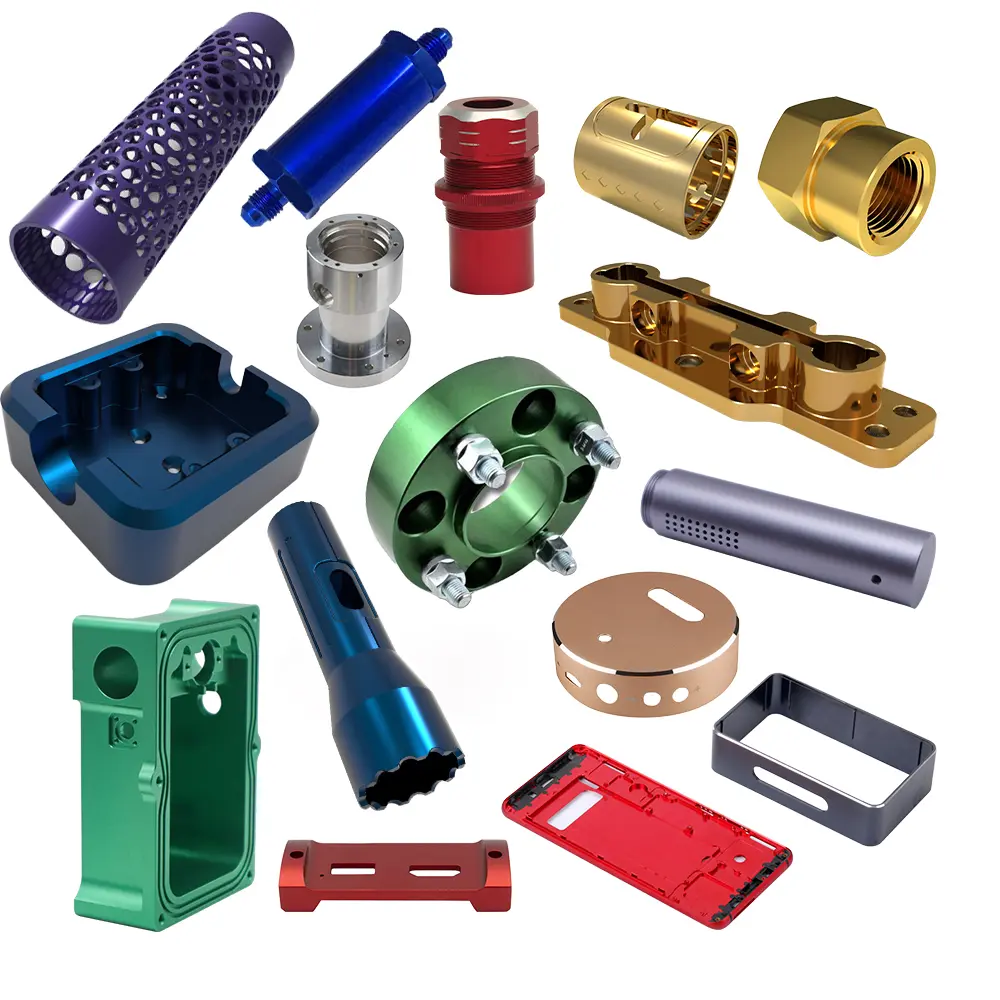
表面處理和塗層製程能夠改善金屬零件的外觀、耐腐蝕性、耐磨性和功能性。選擇何種表面處理方法取決於材料類型、應用環境、所需的耐久性和表面外觀要求。
這些製程通常在製造和表面處理之後應用,以防止氧化,增強表面性能,並達到所需的最終外觀。
粉末塗裝是一種乾式表面處理工藝,它透過靜電噴塗將粉末材料塗覆到金屬表面,然後進行加熱固化,形成保護塗層。它具有良好的耐腐蝕性、抗衝擊性和耐磨性,廣泛用於外殼、框架、支架和工業部件等加工零件。
液態塗裝是指以噴塗或其他方式將液態塗料塗覆到金屬表面。它適用於需要特定顏色、保護塗層或定製表面處理的大型結構件和部件。可依室內、室外和環境需求選擇不同的塗料系統。
電鍍是一種電化學工藝,它將一層薄薄的金屬鍍層沉積在零件表面,以提高其耐腐蝕性、耐磨性、導電性或外觀。常見的電鍍方式包括鍍鋅、鍍鉻、鍍鎳和鍍錫。
鍍鋅常用於需要防腐蝕的鋼製零件。鍍鉻可提高硬度和改善表面外觀。鍍鎳可增強耐腐蝕性並形成光滑的表面,而鍍錫因其良好的可焊性和導電性,常用於電子元件。
陽極氧化是一種主要用於鋁製零件的表面處理過程。透過電化學過程,在鋁表面形成一層保護性氧化層,在保持材料輕質特性的同時,提高其耐腐蝕性、表面硬度和外觀。
鈍化是一種常用的化學處理方法,用於處理不銹鋼部件,以去除表面污染物並恢復材料本身的耐腐蝕性能。它通常用於機械加工、焊接或製造等工藝之後,因為這些工藝的表面狀況可能會影響其耐腐蝕性能。
拋光和拉絲是用於改善表面外觀和質感的機械精加工過程。拋光可形成更光滑或反光的表面,而拉絲則可產生均勻的定向紋理,常用於不鏽鋼面板、外殼和裝飾部件。
熱浸鍍鋅是一種防腐蝕工藝,將鋼部件浸入熔融鋅中,形成一層耐用的保護塗層。它常用於結構鋼、戶外設備以及需要長期抵抗環境侵蝕的應用領域。
二次組裝是指在製造和表面處理完成後,安裝額外的組件和精加工零件。這些工序旨在提升製造零件的功能性、易用性和防護性能,以便在最終檢驗和交付前完成。常見的二次組裝製程包括:在鈑金零件中安裝螺紋嵌件以提供耐用的螺紋連接點;鉚接以實現機械緊固且不會產生熱變形;安裝螺絲、鉸鏈、支架和緊固件等五金;以及安裝矽膠密封或墊圈以增強對潮氣、灰塵和環境侵蝕的防護。這些工藝通常用於外殼、機櫃、框架和定制金屬組件,這些組件需要在初級製造工藝之外添加額外的功能性組件。
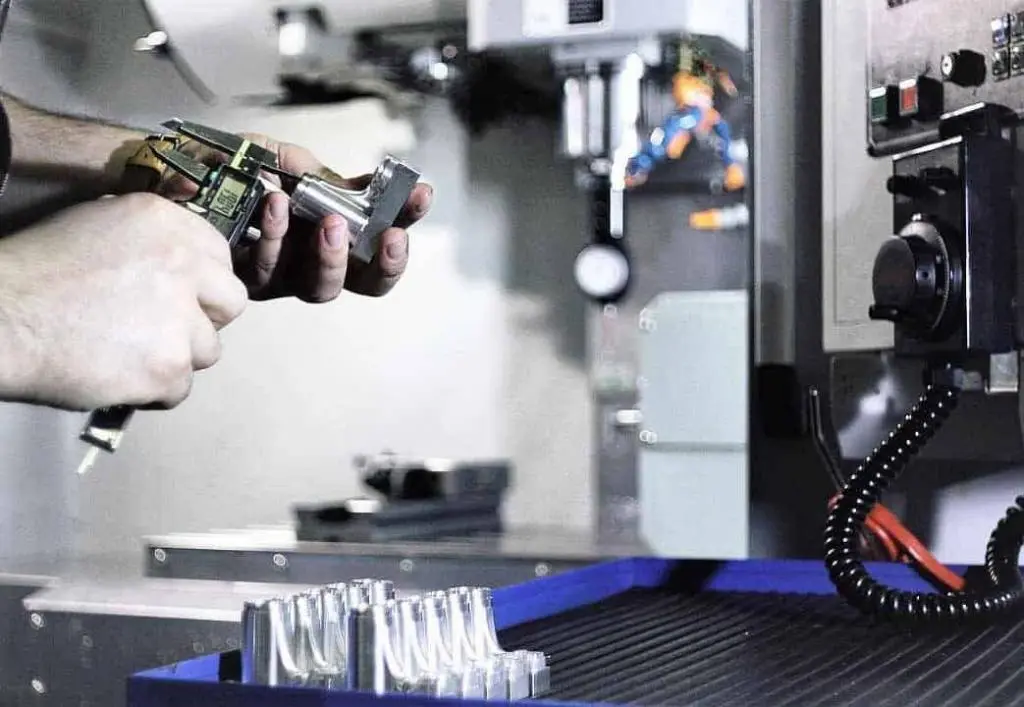
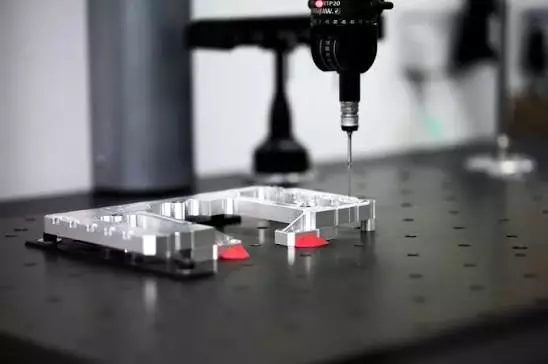
尺寸檢定用於驗證製造的零件是否符合工程圖中規定的尺寸、公差和幾何要求。該過程貫穿整個製造過程以及最終組裝後,以確保零件的精度、配合度和一致性。
常用的檢測工具包括用於測量長度、寬度和直徑等基本尺寸的卡尺,用於精確測量高度和位置的高度規,以及用於對複雜零件和關鍵特徵進行詳細尺寸驗證的坐標測量機 (CMM)。這些檢測方法有助於確認零件在最終交付前符合設計規範。
金屬加工製程是一系列製造操作,用於將金屬原料轉化為成品零件或組件。它通常包括工程設計、材料準備、切割、成型、數控加工、焊接、表面處理、組裝、檢驗和包裝。具體的工藝流程取決於材料、零件設計和應用要求。
金屬加工中常用的材料包括碳鋼、不銹鋼、鋁、黃銅、銅以及各種結構材料,例如方管、圓管、角鋼和槽鋼。材料的選擇取決於強度、耐腐蝕性、重量、加工方法和使用環境等因素。
雷射切割和等離子切割都是熱切割方法,但它們的應用領域不同。雷射切割通常用於加工精度高、輪廓複雜、特徵尺寸小的鈑金零件。等離子切割更適合加工較厚的金屬板和較大的零件,在這些應用中,切割能力和效率是主要考慮因素。
當加工零件需要更嚴格的公差、精密孔、螺紋特徵、加工表面或複雜幾何形狀,而這些無法透過標準切割和成型製程實現時,就需要採用數控加工。它通常用於提高尺寸精度並確保裝配過程中的正確配合。
常見的表面處理方法包括粉末塗裝、液體噴塗、電鍍、陽極氧化、鈍化、拋光、拉絲和熱浸鍍鋅。合適的表面處理方法取決於材料類型、防腐蝕要求、外觀期望和應用環境。
焊接品質檢驗主要透過目視檢查、尺寸檢查以及必要時的其他檢測方法進行。常見的檢驗方法包括檢查焊接外觀、焊接尺寸、接頭對齊和表面缺陷。對於關鍵應用,還可以採用非破壞性檢測方法,例如滲透檢測、超音波檢測或射線檢測。
客製化金屬加工廣泛應用於眾多產業,包括工業設備、汽車、航太、建築、電子、能源、醫療設備、食品加工和建築設計等領域。它常用於製造框架、外殼、支架、殼體、結構件和定制組件。