核心原因:模具成本主導小批量定價
在分析原型注塑報價時,造成價格差異的最大因素是模具本身的預付成本。在大量生產(產量達數百萬件)中,精密模具的成本會分攤到整個生產週期,從而將單件成本降低到幾美分。然而,在小批量生產中,同樣的模具成本僅由幾百或數千件零件分攤。正是由於缺乏分攤機制,原型生產的單件價格往往與大量生產的預估價格有顯著差異。
工具攤銷如何影響您的報價
如果模具的設計和加工成本為 10,000 美元:
- 高產量(100,000 件): 模具添加 $0.10 到每個部分。
- 低產量(100 件): 模具添加 $100.00 到每個部分。
這種計算方式決定了小批量射出成型的成本結構。以「生產用途」為導向的供應商會提供能夠承受數百萬次循環的耐用模具,而專注於快速模具的廠商則會提供價格更低、耐用性稍差的方案,以降低初始投資。
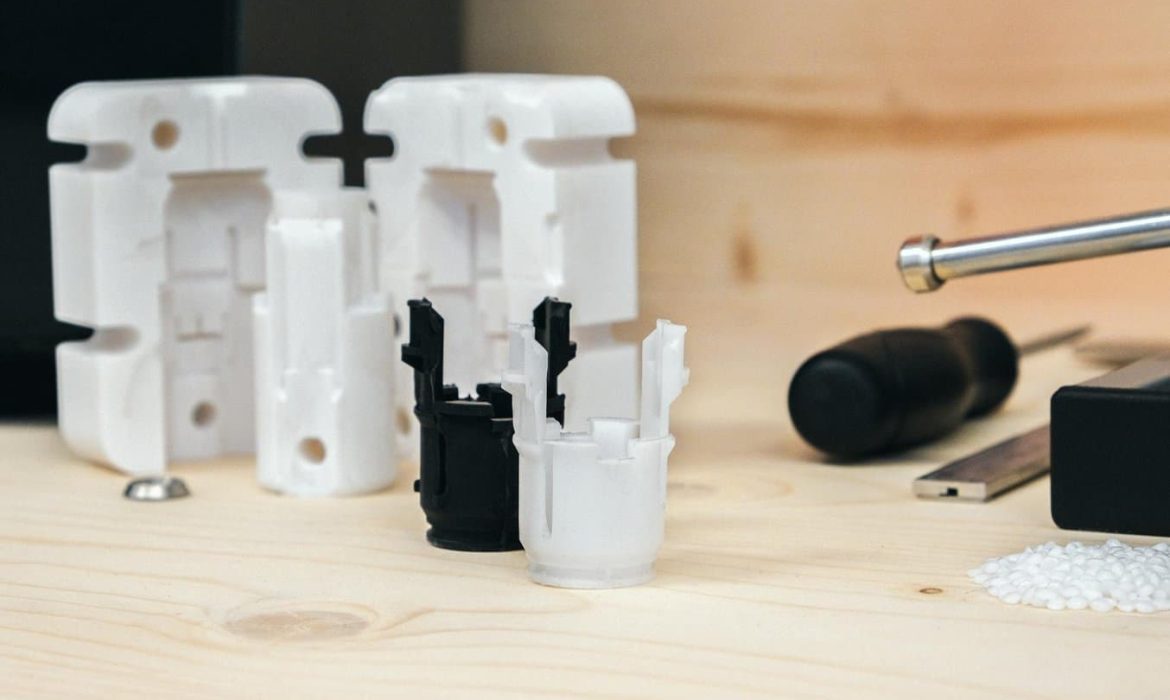
模具材料細分:3D列印模具、鋁製模具和鋼製模具
模具材料的選擇直接決定了最終報價。在MS Machining,我們會根據專案的特定生命週期需求量身訂做模具策略。
- 3D列印模具: 對於極小批量(10-50 件)的生產,這是最便宜、最快捷的選擇。然而,這類產品表面光潔度差,無法保持嚴格的公差,並且在高溫高壓下會迅速劣化。
- 鋁製模具(橋樑模具): 一個標準 低產量模具費用鋁比鋼更軟,更容易進行數控加工,從而顯著縮短交貨時間和降低加工成本。它非常適合數千件的小批量生產,但缺乏高壓工藝所需的耐久性。 金屬射出成型 (MIM).
- 硬化鋼模具: 這是一致性和精確度的黃金標準。雖然前期投入成本最高,但對於航空航太或醫療零件而言,要達到嚴格的公差(低至±0.3%)和高表面質量,這是必要的。
成本比較:普通鋁材與硬化鋼
基礎鋁製模具的報價可能比硬化鋼生產模具低 40% 到 60% 。如果您收到兩份報價,價格差距巨大,那麼其中一家供應商很可能提供的是使用壽命較短的“軟”模具,而另一家供應商提供的則是設計壽命長、精度高、重複性好的“硬”模具。對於像金屬射出成型 (MIM) 這樣原料成本較高、壓力較大的工藝,為了確保結構完整性和尺寸精度,投資鋼製模具往往是必不可少的。
模具設計的複雜性與假設
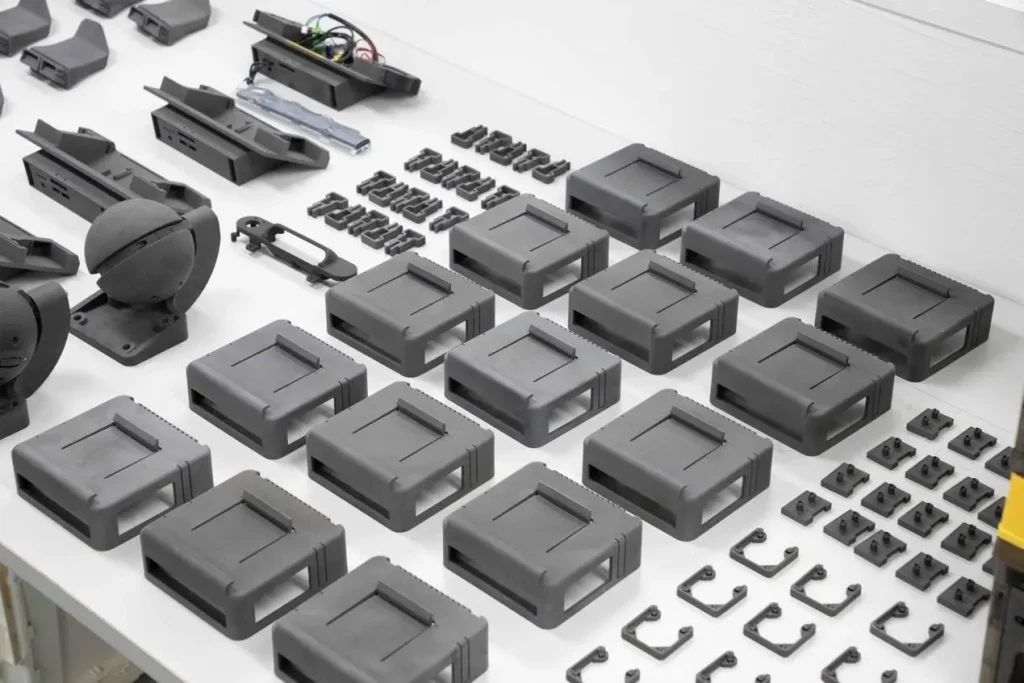
在註塑成型原型報價中,零件的物理幾何形狀通常是影響成本差異的最大因素。簡單的「開合式」模具相對便宜,但一旦引入複雜特徵,模具要求就會發生巨大變化。
零件幾何形狀的影響:倒扣和公差
如果您的設計包含倒扣、側向運動部件或內螺紋,我們就無法使用標準的雙板模具。我們必須在模具中設計複雜的滑塊、頂桿或可折疊型芯,這將顯著增加小批量生產的模具成本。
- 室壁厚度: 對於金屬注射成型 (MIM) 或標準塑膠等工藝,保持最佳壁厚(通常為 100 微米)至關重要。 <6毫米這對於防止缺陷至關重要。較厚的截面需要更長的冷卻時間和更多的材料,增加生產週期成本。
- 精度要求: 標準淨成型精度約為 ±0.5%如果您的列印要求更嚴格的公差(高達 ±0.3%),我們必須以更高的精度加工模具,並且可能需要使用更昂貴、更耐用的模具材料,才能在整個生產過程中保持這些尺寸。
隱藏假設:模具壽命和空腔數量
比較報價時,您需要確切了解所製造的模具類型。例如,小批量射出成型模具的報價可能基於單腔鋁製模具,該模具的設計壽命僅為 500 次注塑(橋式模具)。而另一家供應商的報價可能基於可承受 100,000 萬次注塑的硬化鋼模具。
- 單腔與多腔: 對於原型製作,我們通常堅持使用單腔模具,以最大限度地減少前期投資。
- 黴菌壽命: 務必明確預期使用壽命。如果只需要50個零件,那麼購買101級生產模具就是浪費資金。
為何有些報價低得可疑:DFM因素
極低的報價往往忽略了可製造性設計 (DFM) 注塑分析。廉價的「按需列印」服務可能會完全按照您的 CAD 檔案切割模具,而不會提醒您注意拔模角度問題或不可能的幾何形狀,從而導致零件失效。可靠的報價包含工程人員審核設計所需的時間。在某些情況下,經過 DFM 審核後,我們甚至會建議,對於極小的產量,比較注塑成型和 CNC 加工,會發現加工是更快、更經濟的選擇,直到產量增加為止。
工程和支援服務是否包含在內
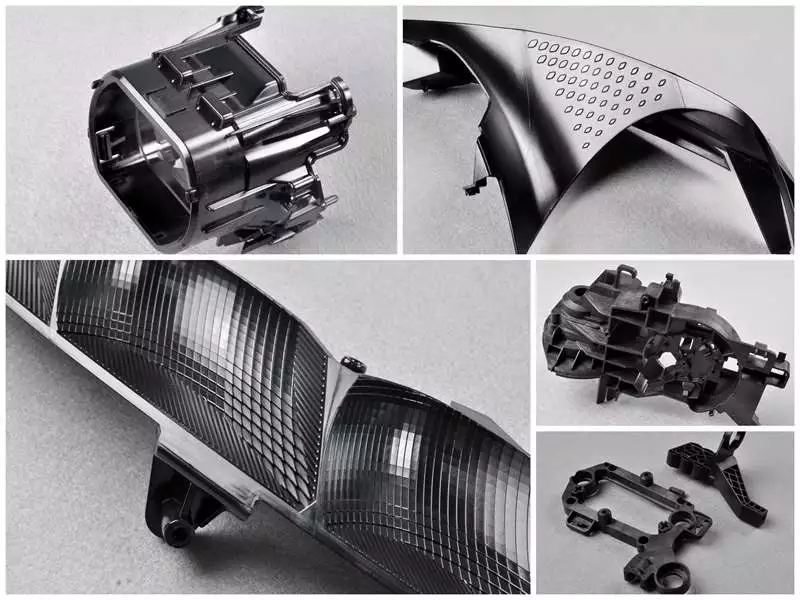
在比較注塑成型原型報價時,最大的區別之一在於最終報價中包含的工程支援等級。報價低得離譜通常意味著「從圖紙到成品」的服務。在這種模式下,製造商只是簡單地運行您的CAD文件,而不進行任何分析。如果您的設計失敗,返工成本將完全由您承擔。相反,全方位服務供應商會提供全面的可製造性設計 (DFM)回饋,以便在生產開始前發現諸如拔模角度或壁厚偏差等問題。
設定和驗證的真實成本
小批量生產模具的驗證並非易事,並非按個按鈕就能完成。一份可靠的報價應包含調整製程參數(溫度、壓力和冷卻時間)以確保零件一致性所需的熟練人工成本。此階段通常涉及:
- T1 樣本: 模具的第一批樣品,用於驗證基本幾何形狀。
- T2/T3試驗: 後續工序以改善尺寸和表面光潔度。
- 最終驗證: 確保零件符合特定公差(在我們專門的製程中,通常可精確到±0.3%)。
製造這些精密模具和夾具通常需要先進的數控銑床,以確保每個型腔都完全符合設計規格。雖然省略這些驗證步驟可以降低初始報價,但卻會大幅增加收到不合格零件的風險。
材料和工藝方面的專家指導
對於航空航太或醫療技術等行業,我們經常會遇到對高強度金屬注射成型 (MIM)或特殊合金的需求,因此工程指導至關重要。較高的報價通常反映了工程師的專業水平,他們能夠推薦合適的原料或聚合物以滿足機械性能目標。這種專家級的面向製造的設計 (DFM) 回饋確保無論我們生產幾百個還是幾千個單元,最終零件的結構完整性都不會受到影響。可靠的製造合作夥伴會預先投入時間,以確保合金數控加工服務和成型製程能夠在首次有效生產中就交付功能完善、經久耐用的產品。
材料選擇與生產變量
在審核小批量生產的報價時,您指定的原材料是影響成本的主要因素。普通材料和高性能工程級材料之間存在著天壤之別。根據我們在金屬注射成型 (MIM) 方面的經驗,專用原料——金屬粉末和黏合劑的混合物——的價格可能比傳統粉末冶金材料高出 10 倍。如果您需要為原型注射成型報價選擇特種合金或耐高溫塑料,這種價格差距會更大,因為設置過程中的材料浪費無法分攤到數百萬個產品上。
低產量生產中,生產週期和勞動力複雜性也會對數據造成顯著影響。
- 設置時間: 校準機器生產 500 個零件所需的時間與校準生產 50,000 個零件所需的時間相同。
- 處理步驟: 先進方法如 MIM 需要完整的加工流程,包括注射、脫脂和燒結,才能達到所需的密度。
- 手工精修: 產量較低的產品通常依賴人工後處理而不是自動化生產線,這會增加每個零件的人力成本。
最終價格很大程度取決於產品用途。如果您正在為受監管行業開發零件,報價必須包含嚴格的驗證費用。例如,航空航太和醫療應用領域的品質控制要求非常嚴格,需要大量的文件記錄和測試,以確保零件符合嚴格的安全標準。我們在醫療器材製造領域的工作通常涉及更嚴格的公差(低至±0.3%)和特殊的表面處理,這自然會使報價高於標準商業項目。
導致報價差異的其他因素
當你比較不同供應商的小批量射出成型報價時,價格差異不僅體現在金屬材料或機器加工時間上。許多外部物流和策略因素也會對最終價格產生重大影響。了解這些變數有助於你理解為什麼即使是完全相同的零件設計,一個報價的價格也可能是另一個的兩倍。
國內製造與離岸製造
製造商的實際地理位置是影響客製化注塑成型價格的最主要因素。
- 人工及管理費用: 與像我們這樣的中國工廠相比,美國的製造業通常意味著熟練技工更高的時薪和更高的管理費用。
- 供應鏈: 雖然海上生產通常能大幅節省初始成本 快速模具成本差異你必須考慮運輸物流。
- 全球範圍: 我們透過位於江門的工廠為德克薩斯州、佛羅裡達州和馬薩諸塞州的客戶提供服務。通常需要在地理位置的便利性和模具投資的成本效益之間做出權衡。
加急訂單的提前期溢價
在製造業中,時間往往是最寶貴的資源。如果您需要將原型注塑成型報價在幾天內而不是幾週內轉化為零件,那麼請做好支付額外費用的準備。
- 加急處理: 緊急訂單會擾亂正常的生產計劃,需要加班加點,並優先安排機器運作。
- 運輸方式: 空運而非海運會大幅增加單位成本,但對於時間緊迫的情況來說,這是必要的。
- 快速解決方案: 對於緊急測試需求,了解 快速原型製作的優點 可以幫助您決定現在就付費加快生產速度,還是等待標準生產批次。
體積定義不匹配
小批量生產中一個常見的困惑來源是「小批量」本身的定義。
- 供應商期望: 對於大型汽車供應商而言,10,000萬輛可能只是「樣品生產」。而對於專業加工車間來說,10,000萬輛則意味著完整的生產合約。
- 規模經濟: 例如,我們的金屬射出成型 (MIM) 製程對於數千到數百萬件的需求量來說最為經濟。如果報價是基於您最終會達到數百萬件的規模,那麼攤銷後的模具成本就與僅針對500件單次批量生產的報價有所不同。
- 最低要求: 務必弄清楚供應商是否有最低訂購量 (MOQ),這可能會導緻小批量訂單價格上漲。
如何有效比較報價
當您收到小批量生產報價且價格差異巨大時,通常是因為供應商對您專案的生命週期和精度要求做出了不同的假設。為了確保您不會將臨時原型工具與生產級產品進行比較,您需要仔細審查每份報價單的細節。
確保詢價單對比具有可比性清單
- 將模具成本與單價分開計算: 務必索取一份詳細的成本明細,將非重複性工程(NRE)成本(例如模具設計和設定)與零件單價區分開來。在金屬射出成型(MIM)等製程中,模具的初始投資是成本的主要驅動因素。如果報價中將這些成本混為一談,就會掩蓋後續規模化生產的真實成本。
- 明確黴菌的壽命: 核實模具的預計使用壽命。一個額定壽命為 500 次的「軟」模具報價會比一個額定壽命為 100,000 萬次的硬化鋼模具便宜得多,但如果產量增加,它就幫不上忙了。
- 確認材料規格: 務必確保所有供應商提供的原料完全相同。在一些特殊領域,MIM製程的原料粉末價格可能比普通粉末高出10倍,因此,報價過低可能意味著使用了劣質替代品。
評估DFM的包容性和品質認證
最低報價往往忽略必要的工程支援。一份完善的報價應包含可製造性設計 (DFM) 回饋,以優化壁厚(理想情況下,MIM 製程的壁厚應小於 6 毫米)和公差。在 MS Machining,我們專注於實現「近淨成形」精度,以減少二次加工。如果供應商不詢問您的幾何形狀,或者不提供針對過於複雜而無法注塑成型的特徵的高精度 CNC 加工服務,則他們可能在品質控制方面偷工減料。務必檢查報價是否包含必要的後處理,例如熱處理或表面拋光,以確保最終零件符合您的機械性能要求。
關於小批量模具報價的常見問題
生產100個零件,最便宜的模具材料是什麼?
對於極小批量生產或原型注塑成型,鋁(特別是7075或QC-10)通常是最具成本效益的選擇。鋁比工具鋼更軟,加工速度更快,這顯著降低了小批量生產的初始模具成本。然而,如果您考慮採用金屬注射成型(MIM),模具必須能夠承受更高的壓力和磨蝕性原料,因此我們通常建議至少使用預硬化鋼,以確保模具能夠承受整個生產過程,且不會降低零件的精度。
小批量射出成型需要鋼模嗎?
不,小批量生產並非一定要使用硬化鋼模具。對於50到數千件的產量,我們通常使用由鋁或較軟的鋼材(例如P20)製成的“橋式模具”或快速成型模具。這些材料可以縮短交貨時間並降低前期投資。但是,如果您的設計需要高精度公差(±0.3%)或使用含玻璃纖維的磨蝕性塑膠或金屬原料,我們可能會建議不要使用鋁製模具,以防止模具過早磨損,從而影響零件品質。
原型注塑模具的平均成本是多少?
快速模具的價格沒有統一標準,因為其成本差異完全取決於零件的幾何形狀和尺寸。一個簡單的、用於小型支架的開合式模具可能只需幾千美元,而一個複雜的模具,例如需要側向運動、用於倒扣的滑塊或用於深肋的電火花加工模具,其成本則會高得多。射出成型模具材料的選擇也會影響成本;為模具本身選擇合適的加工金屬材料,需要在前期成本和預期模具壽命之間取得平衡。
為什麼小批量生產的零件單價更高?
小批量生產中較高的單價主要源自於射出模具攤銷。生產10萬件零件時,模具成本分攤到每件產品上,每件產品僅增加幾分錢。而生產500件零件時,同樣的模具成本則會大幅增加每件產品的成本。此外,無論生產100件或1萬件零件,設定流程(包括機器加熱、材料更換和T100,000試運轉)所需的人工和機器時間都相同。在MIM等製程中,原料本身也是高成本因素,其成本可能比傳統粉末冶金材料高出10,000倍。