
光纖雷射、二氧化碳雷射和二極體雷射的比較
根據我管理高產能車間的經驗,選擇錯誤的雷射光源或振盪器類型是造成材料浪費和光學元件損壞的主要原因。對於數控雷射切割,光束波長必須與材料的吸收率相符。如果嘗試使用不匹配的光源切割反射性合金,則可能出現背反射,這種反射會在幾秒鐘內損壞數控機床的雷射頭。
光纖雷射:金屬加工的強大動力來源
當專案需要大量切割不銹鋼或加工鋁、銅等反射材料時,光纖是唯一可行的選擇。
- 波長: 粒徑約 1.07µm,非常適合金屬吸收。
- 效率: 高 光功率輸出 耗電量更低。
- 最佳使用: 工業 鈑金加工 適用於需要速度和±0.01mm精度的場合。
二氧化碳雷射:有機物領域的卓越表現
二氧化碳雷射器仍然是非金屬應用領域的標準雷射。其10.6微米的波長幾乎不會被金屬吸收,但能被有機物完美吸收。
- 材料: 適用於厚壓克力(火焰拋光邊緣)、木材和特殊工程塑膠。
- 邊緣品質: 與短波長雷射相比,可在非金屬表面提供更光滑的加工效果。
- 設計: 採用充氣管和內部反射鏡,需要比固態系統更頻繁地進行校準。
二極體模組:改造與原型製作
對於已經使用雷射雕刻機或標準銑床的加工車間來說,用於CNC工具機的雷射模組通常是最容易入門的切入點。
- 多功能性: 設計為 數控雕刻機和雷射雕刻機 混合組件。
- 整合化: 可直接安裝到主軸殼體上以增加 數控雷射 具備三軸銑床的功能。
- 限制: 較低的功率意味著它主要用於薄材料切割和高精度雕刻,而不是重型工業製造。
性能比較:功率和速度
| 獨特之處 | 光纖激光源 | CO2激光 | 二極體雷射模組 |
|---|---|---|---|
| 主要材料 | 金屬(碳鋼、不鏽鋼、鋁) | 亞克力、木材、橡膠 | 薄合板,塑料 |
| 典型功率 | 1kW – 30kW | 40W – 450W | 5W – 40W |
| 切削速度(金屬) | 超高 | 中等(需吸氧氣) | 極低 / 不適用 |
| 保養 | 最小(固態) | 高(鏡面對齊) | 可更換模組 |
| 使用壽命 | 50,000 +小時 | 10,000 – 20,000小時 | 10,000 – 15,000小時 |
對於任何專注於金屬生產的工廠而言,使用配備光纖光源的專用數控雷射切割機是最具成本效益的方案。然而,對於包含標誌或塑膠外殼在內的一站式製造解決方案,二氧化碳系統或高階二極體改造方案則能提供必要的材料彈性。
掌握切縫和加工公差
雷射數控切割的精度首先取決於對切縫物理特性的理解。切縫是指切割過程中實際去除材料的寬度。由於雷射光束呈圓錐形,光束的聚焦程度決定了切割邊緣是完全垂直還是略微傾斜。我們透過嚴格的校準來優先優化切縫寬度,確保G程式碼程序考慮到光束直徑,從而確保零件的精度。
熱影響區(HAZ)管理
在鈑金加工中,熱影響區 (HAZ) 的控制至關重要,尤其對於敏感合金而言更是如此。過高的溫度會改變切割附近金屬的機械性能,導致硬化或變形。
- 脈衝控制: 我們採用高頻脈衝來減少熱浸。
- 輔助氣體: 利用高壓氮氣或氧氣可以立即冷卻材料。
- 速度校準: 保持最佳進給速度可防止易損零件邊緣「燒焦」。
精度達到±0.01mm
雖然標準的數控雷射切割機效率極高,但要達到±0.01毫米的精度要求,通常需要採用混合工作流程。對於需要如此高精度的工業零件,我們通常會先用雷射切割出初始輪廓,然後將零件轉移到微型數控工具機進行二次精加工。
了解什麼是數控銑床以及它如何與雷射輸出集成,使我們能夠彌合快速原型製作和高精度製造之間的差距。這種雙階段製程確保即使是最複雜的幾何形狀也能滿足嚴格的航空航太和醫療標準,同時又不犧牲光纖雷射的速度。
將工業雷射改造為數控切割設備
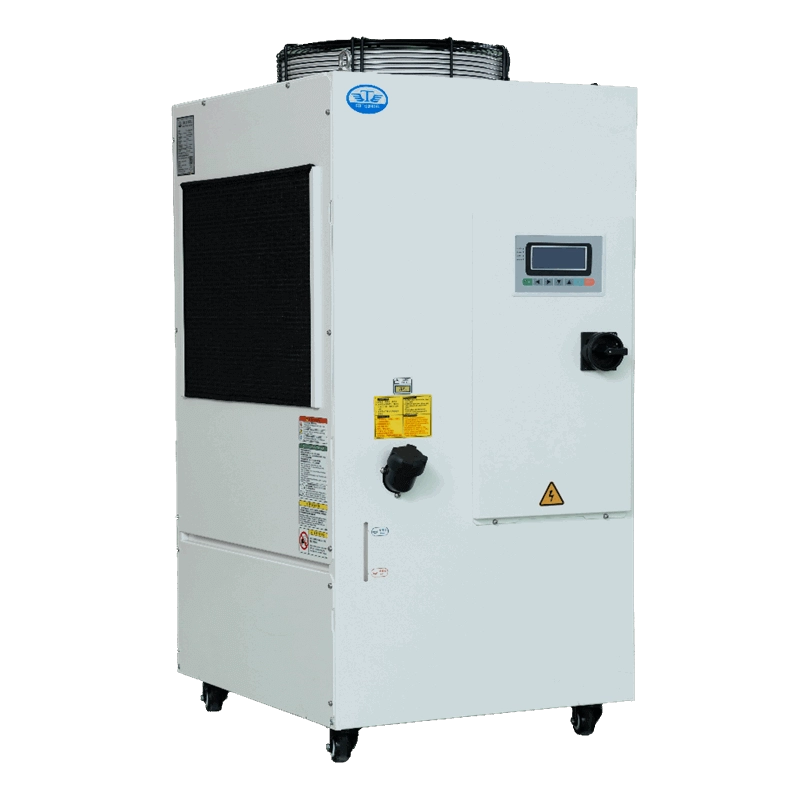
為CNC工具機加裝雷射頭是將普通車間工具快速改造為多功能強大設備的捷徑。無論您是使用專用雷射雕刻機,還是對現有銑床進行數控改造,改造過程都圍繞著三大支柱展開:控制、安全和軟體。
技術控制要求
您的控制器必須支援PWM 訊號來調節光功率輸出。大多數使用GRBL或Marlin韌體的現代系統都原生支援此功能,從而可以在複雜切割過程中實現流暢的G 程式碼編程和功率縮放。
| 元件 | 需求 |
|---|---|
| 控制器 | 支持PWM(GRBL/Marlin/Mach3) |
| 電源供應 | 專用的 12V/24V 電源 用於CNC工具機的雷射模組 |
| 軟體 | LightBurn 軟體相容性 是業界標準 |
| 散熱 | 整合式散熱器或 空氣輔助系統 |
安全標準和工作流程
操作數控雷射切割機時,安全性是最關鍵的因素。我始終堅持使用全封閉式防護罩,並配備OD6+ 護目鏡,以阻擋特定波長的雷射。為了實現無縫的CAD/CAM 集成,請遵循以下在地化工作流程:
- 設計: 在CAD軟體中建立向量圖,確保路徑清晰。
- 過程: 導入到 光燒 管理圖層、速度和 切縫寬度優化.
- 萃取: 安裝高風量排煙器,以去除有害顆粒物和煙霧。
這種配置可確保您的CNC工具機和雷射雕刻機組合保持高效運轉,同時保持美國加工車間所需的高精度。
外包與自行切割數控激光
在公司內部運行專用雷射切割機進行數控切割,聽起來像是可以完全掌控整個流程,但對大多數企業來說,自行操作的「隱性」成本很快就會超過其帶來的便利性。雖然桌上型數控雷射切割機可以滿足簡單的工藝品製作需求,但專業級的鈑金加工需要極高的精度,而這如果沒有專業技術人員的參與就很難實現。
維護的隱性負擔
維護高功率光纖雷射不僅僅是插上電源那麼簡單。要達到工業級效果,必須控制以下幾個技術因素:
- 鏡頭對準: 精準度要求光束完美投射;即使是輕微的偏移也會毀掉你的精準度。 切縫寬度優化.
- 耗氣量: 切割厚板需要高壓氮氣或氧氣,這會增加大量的成本。
- 消耗品: 噴嘴和防護窗需要經常更換,以避免產生熔渣。
- 空氣輔助系統: 專業安裝需要大風量來防止火災並確保邊緣乾淨俐落。
可擴充性和一站式製造解決方案
外包給專業加工企業,您可以立即從快速原型製作(3-7天)擴展到大量生產。使用我們的數控加工服務,您無需學習G代碼編程和進行機器故障排除。
一站式製造解決方案的真正價值在於其對二次加工工序的整合。自行組裝的CNC工具機雷射頭只能加工出一個平面零件。我們提供的是完整的生產流程:
- 激光切割: 高速、高精度切割。
- 彎曲和焊接: 將平板製成功能性外殼。
- 表面處理: 陽極氧化或粉末塗層處理,打造專業外觀。
- 混合加工: 如果某個零件需要的不僅僅是激光,我們可以將其轉換為 三軸或五軸數控銑削 擊中複雜幾何形狀。
透過分析真正的數控加工服務成本,大多數美國企業家發現,外包可以確保符合 ISO 9001:2015 標準並獲得卓越的零件質量,而無需承擔設備所有權的資本風險。
利用雷射技術最大限度地提高材料在數控切割中的性能
當我們使用雷射進行數控切割時,材料的化學性質決定了我們的整個加工方案。我們不僅僅是「切割」——我們還會優化邊緣紋理和熱影響,以確保每個零件都符合工業標準。無論是高強度合金還是工程級聚合物,選擇合適的雷射光纖源或二氧化碳設置,都是決定零件品質的關鍵。
不銹鋼切割(304/316)
對於304和316不銹鋼,我們優先考慮實現無熔渣邊緣。透過使用高壓氮氣作為輔助氣體,我們在熔融金屬粘附到切削麵底部之前將其吹走。這項製程對於我們2026年的原型CNC加工專案至關重要,因為這些零件必須無需二次研磨即可直接安裝。
鋁(6061/7075)和反射率
鋁是一種高性能材料,但其反射率和導熱性使其成為加工難題。我們採用高功率光纖雷射穿透6061和7075鋁合金的反射表面。這使我們能夠在不使薄板變形的情況下,保持±0.01毫米的加工精度。
工程塑膠:PEEK 和 POM(德爾林)
並非所有塑膠都適合雷射加工,但對於適合雷射加工的塑膠而言,雷射加工的效果優於傳統銑削加工:
- 聚甲醛 (POM): 這種材質深受…的喜愛 數控雷射切割機它能乾淨俐落地汽化,留下光滑如玻璃的邊緣。
- 窺視: 作為一種高溫塑料,PEEK 需要嚴格的聚焦和快速的移動速度,以防止燒焦並保持結構完整性。
作為一站式製造解決方案,我們會根據您產品的具體需求,權衡這些材料特性,以確保成本效益。
| 材料 | 最佳雷射類型 | 邊緣處理 | 熱衝擊 |
|---|---|---|---|
| 不銹鋼 | 光纖 | 極佳(無瑕疵) | 低 |
| 鋁合金 | 光纖 | 潔淨/半光澤 | 中度 |
| 聚甲醛 (POM) | CO2 | 火焰拋光 | 最小 |
| 窺視 | 二氧化碳/纖維 | 技術霧面 | 控制 |
管理熱量和浮渣
高效率的鈑金加工依賴對熔體的精準控制。我們透過調整雷射脈衝的頻率和占空比來最大限度地減少熱影響區。對於較厚的鋼或鋁材,我們的空氣輔助系統經過精確調校,可提供清除切縫所需的精確壓力,確保即使是最複雜的幾何形狀也能保持清潔且尺寸精確。
鈑金加工的DFM技巧
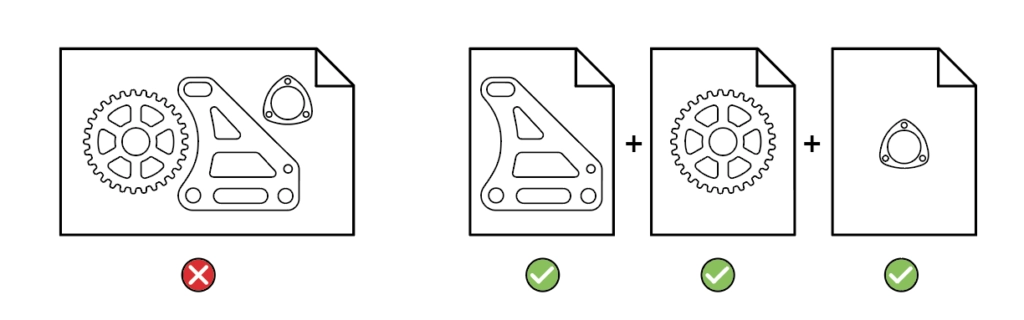
優化用於數控切割的雷射設計是降低生產成本和提高零件品質的最有效方法。我的團隊專注於製造導向的設計 (DFM),確保每個鈑金加工專案都符合ISO 9001:2015 標準,同時最大限度地減少材料浪費。
避免常見的設計陷阱
- 最小特徵尺寸: 保持孔和槽與材料厚度的比例為 1:1,以防止熱變形。
- 內半徑: 避免使用完全尖銳的內角;增加一個小的圓角可以讓雷射保持穩定的速度。
- 室壁厚度: 保持切割線之間的最小距離,以防止 熱影響區 (HAZ) 避免損害結構完整性。
引言和結尾
為了確保切割起點乾淨俐落,我們採用了引入線和引線技術。這項技術將雷射的初始「穿透」點設置在零件實際幾何形狀之外。當光束到達零件邊緣時,切割壓力已經穩定,從而確保邊緣光滑無熔渣。這對於精度要求為±0.01毫米的項目至關重要。
提高成本效益的嵌套策略
智慧排料策略是高性價比一站式製造解決方案的核心。透過緊密排列零件並採用「共線切割」(即單次雷射切割即可完成兩個相鄰零件的邊緣切割),我們顯著降低了廢品率。正是這種高效性使我們能夠以遠低於市價的價格提供快速原型製作服務(3-7天) 。對於需要複雜二次加工的零件,我們將雷射切割與高精度銑削無縫集成,最終交付成品組件。
常見問題:用於數控切割的雷射
我發現很多人對於如何將雷射數控切割機最佳地整合到專業工作流程中存在困惑。以下是我從車間老闆和工程師那裡聽到最多的問題的直接答案。
我可以在標準數控雕刻機上加裝光纖雷射嗎?
雖然二極體雷射頭可以輕鬆安裝到CNC機床上,但高功率光纖雷射光源則截然不同。標準路由器缺乏處理光纖反射所需的完全密封(OD6+)的安全外殼。此外,光纖光源的G代碼編程通常需要比普通螺桿路由器更高的加速度。對於工業級應用而言,專用光纖平台始終是更安全、更精確的選擇。
雷射切割與數控銑削
主要差異在於接觸方式。數控銑床使用旋轉刀具去除切屑,因此非常適合加工深三維凹槽和重型塊體。相較之下,數控雷射切割機利用熱能熔化材料。這使得切縫寬度優化更加精準,能夠加工出比物理刀具在鈑金加工中所能實現的更小的內角和更複雜的圖案。
工業不銹鋼切削極限
我們在製造不銹鋼組件時,最大厚度由光功率輸出決定。
- 3kW 來源: 可輕鬆切割厚度達 8 毫米至 10 毫米的不鏽鋼。
- 10kW+ 來源: 能夠切割 30 毫米至 50 毫米厚的鋼板,同時保持工業級公差。
- 精確: 對於大多數工程任務而言,雷射保持著… ±0.01mm精度 雖然對於較細的線規來說, 熱影響區 (HAZ) 隨著厚度增加,這一點變得更加重要。
是否需要空氣輔助系統?
對於任何正規的雷射雕刻機配置來說,空氣輔助系統都是不可或缺的。它執行兩項關鍵任務,直接影響您的最終收益:
- 光學保護: 它能產生持續不斷的氣流,防止煙霧和碎屑污染您昂貴的對焦鏡頭。
- 更清晰的切割: 透過立即將熔融材料從切口中吹出,可以防止熔渣(爐渣)在零件的底部硬化,確保更乾淨的表面處理。
| 獨特之處 | 激光切割 | 數控銑床 |
|---|---|---|
| 材料接觸 | 非接觸式(熱) | 身體接觸(摩擦) |
| 切縫/刀具寬度 | 約0.1毫米 – 0.3毫米 | 1.0毫米 – 20毫米以上 |
| 最適合 | 複雜平面輪廓 | 3D造型和厚實的口袋 |
| 設定速度 | 非常快 | 中(工件夾持) |