雷射切割常見問題解答
我應該發送什麼文件?
平面輪廓請使用 DXF 或 DWG 格式。如果零件需要彎曲或組裝,請新增 STEP 格式。如果模型中關鍵尺寸不明顯,則 PDF 格式會更有幫助。
你能容忍多大的容忍度?
典型輪廓精度為±0.1毫米。較薄板材上的孔徑通常為±0.05至±0.1毫米。更嚴格的精度要求將在報價時進行評估。
你可以切割哪些材質?
不銹鋼、鋁、碳鋼、黃銅、銅和鍍鋅板,厚度限制如上所述。
你們接受原型訂單和大量生產訂單嗎?
是的。同一個程式可以運行第一篇文章和重複巢狀文章。
根據您的 CAD 檔案自訂鈑金零件—從原型製作到大量生產。光纖雷射輪廓加工對不銹鋼、鋁、碳鋼和其他金屬材料的典型公差為 ±0.1 毫米。
服務概覽
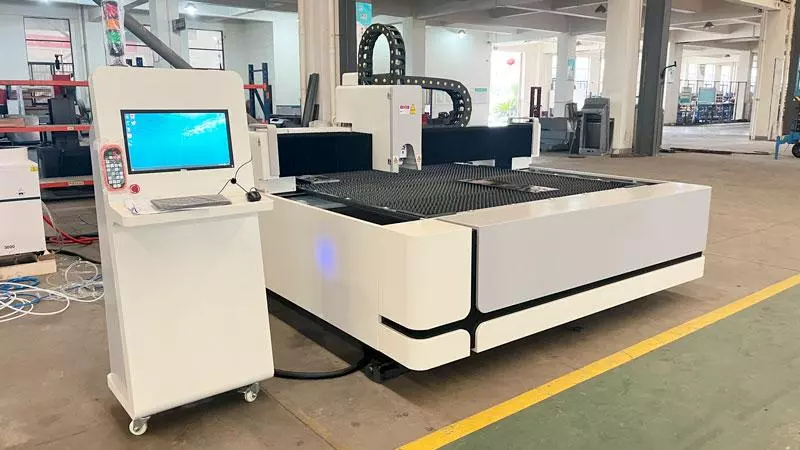
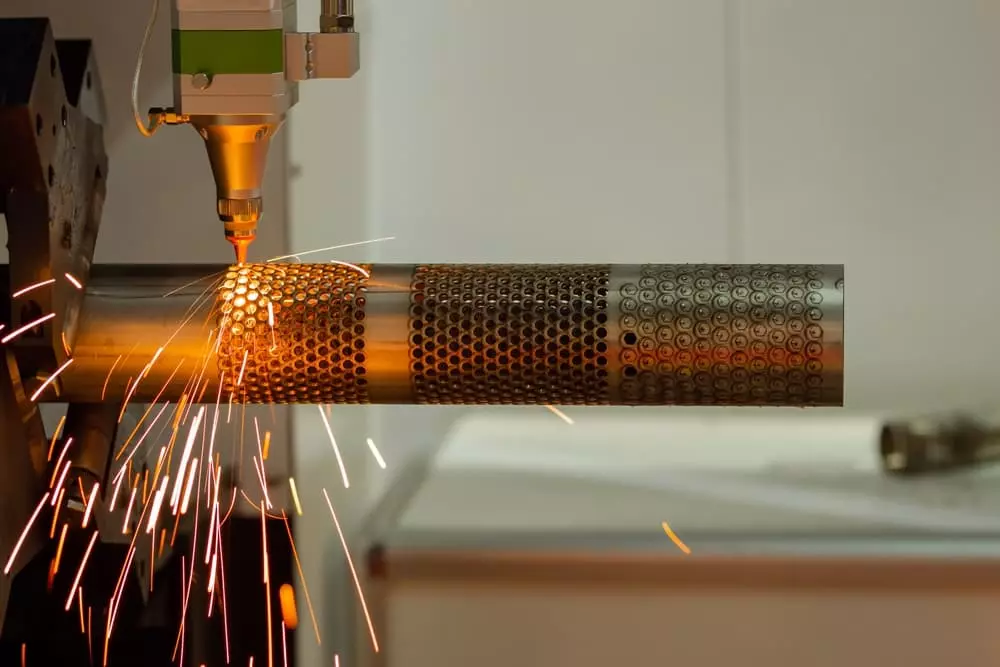
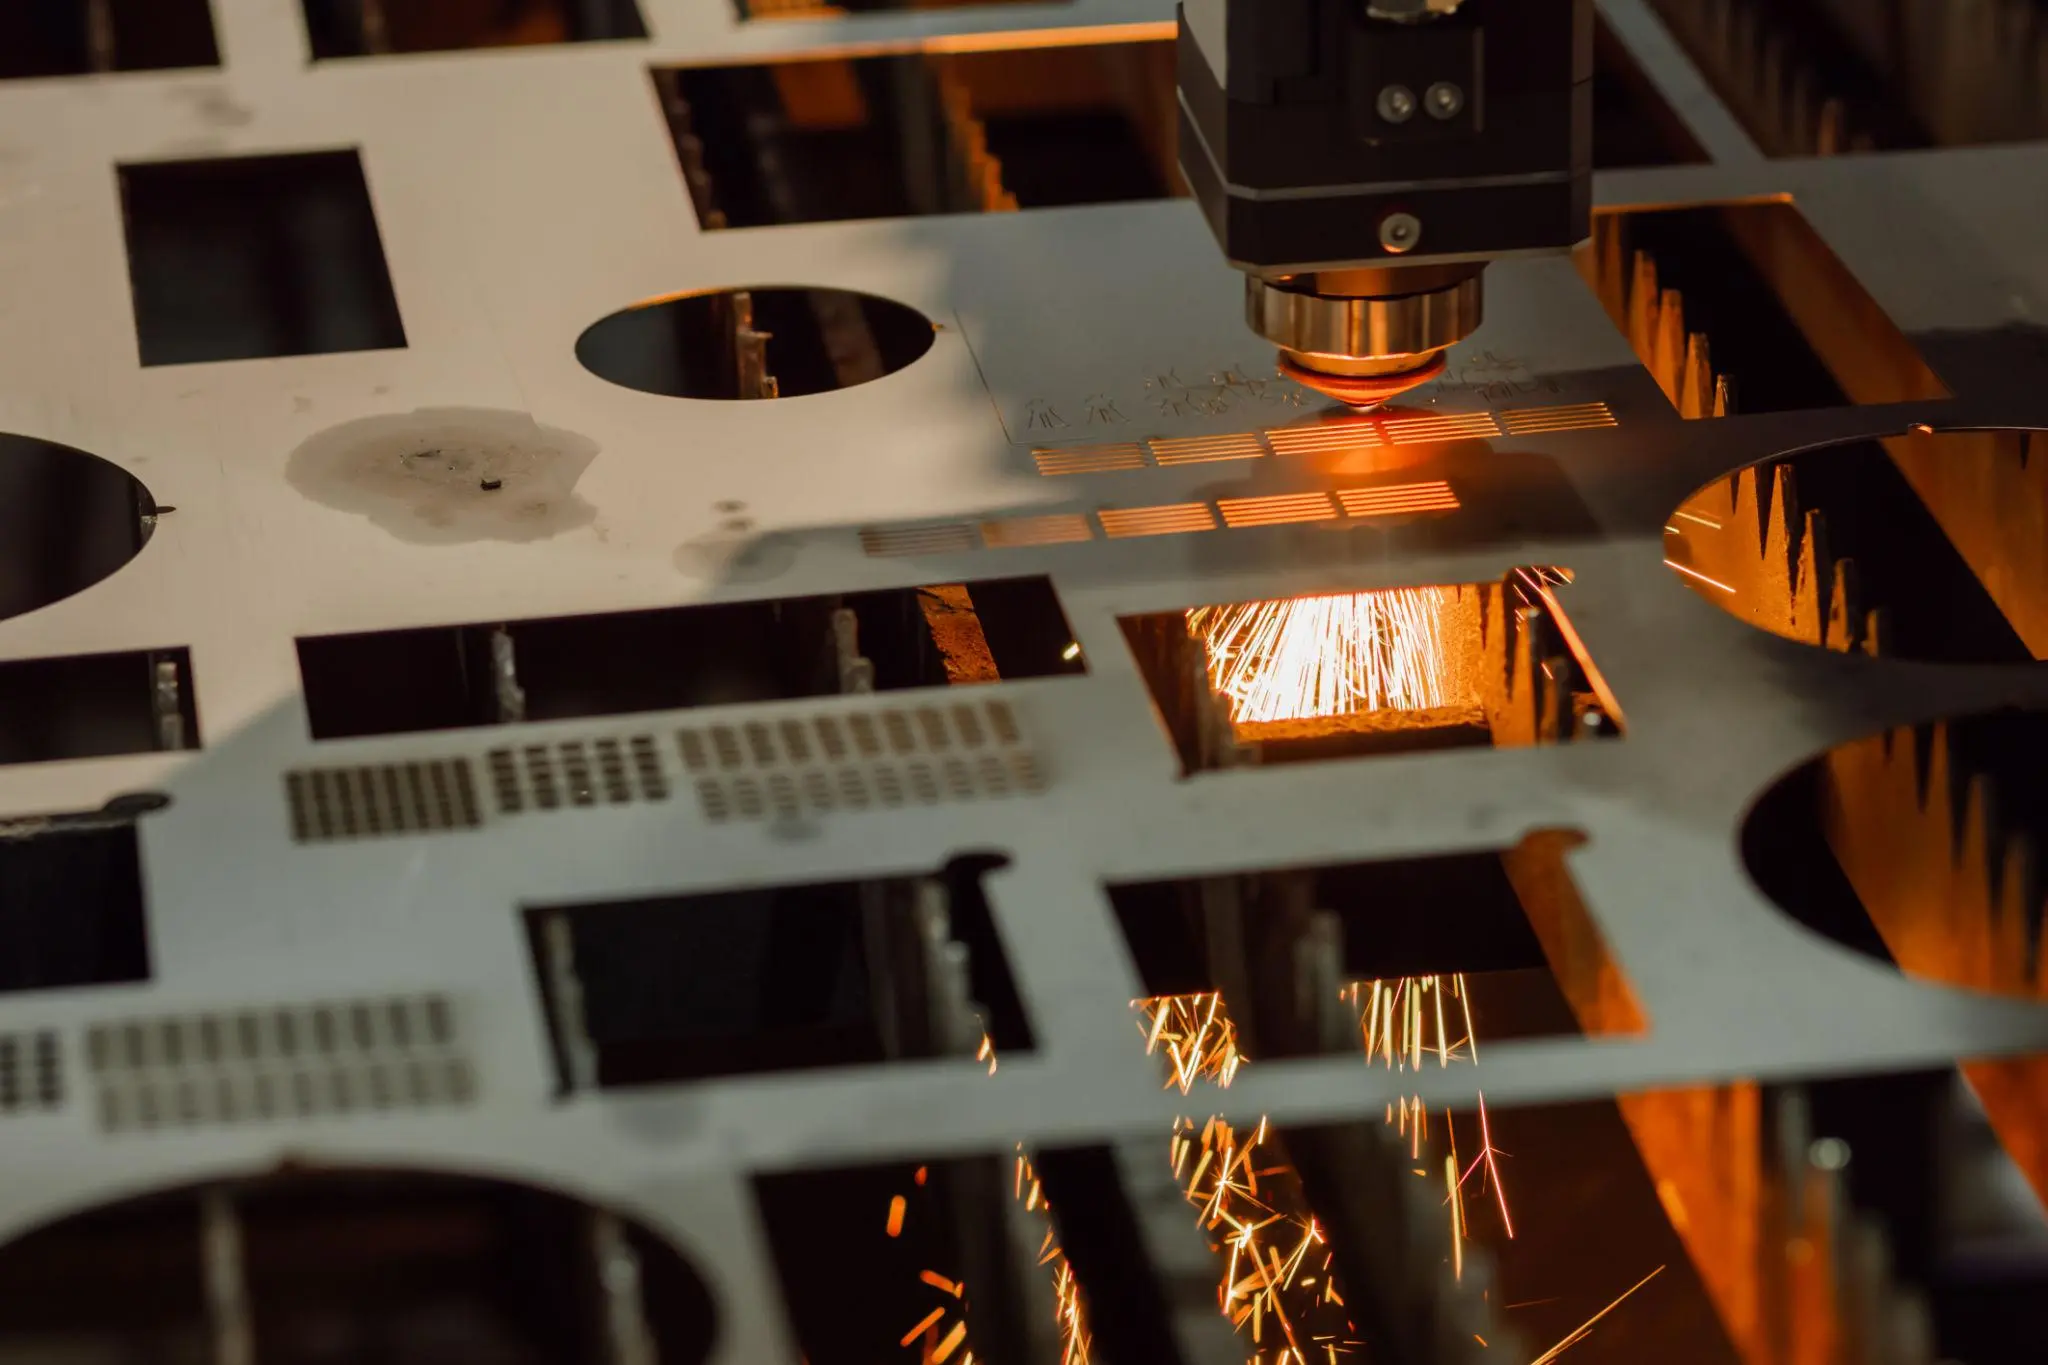
CNC光纖雷射器一次裝夾即可從板材上切割出平面輪廓、孔洞和內部結構。無需硬模具,因此原型製作和批量生產均採用相同的工藝。
| 材料 | 厚度範圍 |
|---|---|
| 碳素鋼 | 0.5–25毫米 |
| 不銹鋼 | 0.5–20毫米 |
| 鋁合金 | 0.5–12毫米 |
| 黃銅 | 0.5–8毫米 |
| 銅 | 0.5–6毫米 |
| 鍍鋅鋼 | 報價單位 |
銅和黃銅等反光合金的最大厚度要求較低。超出此範圍的庫存會在安排生產前進行標記。
切割完成後,零件可在廠內進行去毛邊、彎曲、硬體安裝、焊接或精加工。典型輪廓精度為±0.1毫米;完整的公差說明如下。
大多數加工作業都使用通用板材。請註明合金成分、回火狀態和表面處理(2B、拉絲、軋製),以便報價與實際切割的板材相符。
客戶提供的板材,只要等級明確且板材平整度足以進行加工,即可接受。對於會釋放有害氣體的塗層或無法進行夾具固定的板材,我們會在安排加工前拒絕。
上述能力表中列出了不同材料的厚度限制。如果您需要的材料等級未列出,請隨文件一起發送——我們會確認其可切割性,而不是想當然地認為可以切割。
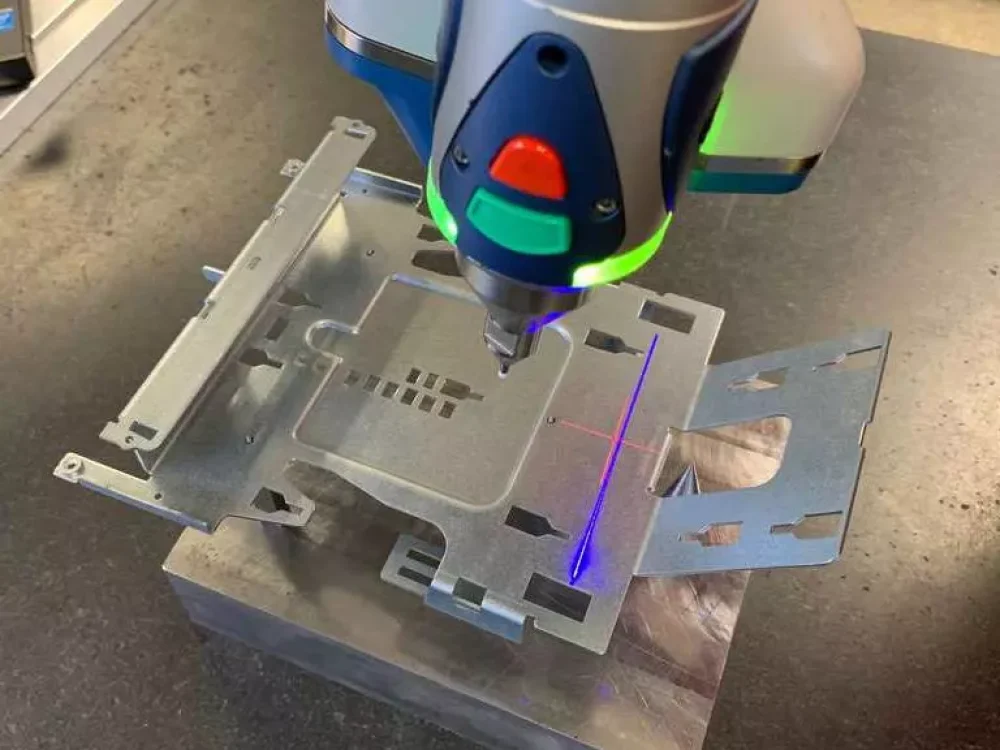
典型輪廓精度為±0.1毫米。孔徑精度為±0.05至±0.1毫米,較薄板材的精度要求更高。對於厚板、高長寬比零件以及熱量在板材中積聚的密集切口,公差會增加。
切縫寬度通常為 0.1–0.3 毫米,除非有特殊配合要求,否則會在 CAM 中進行補償。零件尺寸標註應為標稱尺寸;除非您已設計好間隙或過盈配合,否則請勿預先偏移檔案。
切割邊緣存在熱影響區。在薄不銹鋼和鋁材上,熱影響區範圍較小;而在以氧氣切割的厚碳鋼上,熱影響區範圍較大。較厚的板材可能會出現條紋。為了方便搬運、噴漆或組裝,可以對邊緣進行去毛邊處理。
在圖面上標示關鍵孔型和配合邊緣。尺寸比上述尺寸更小的特徵將在報價時進行審核。
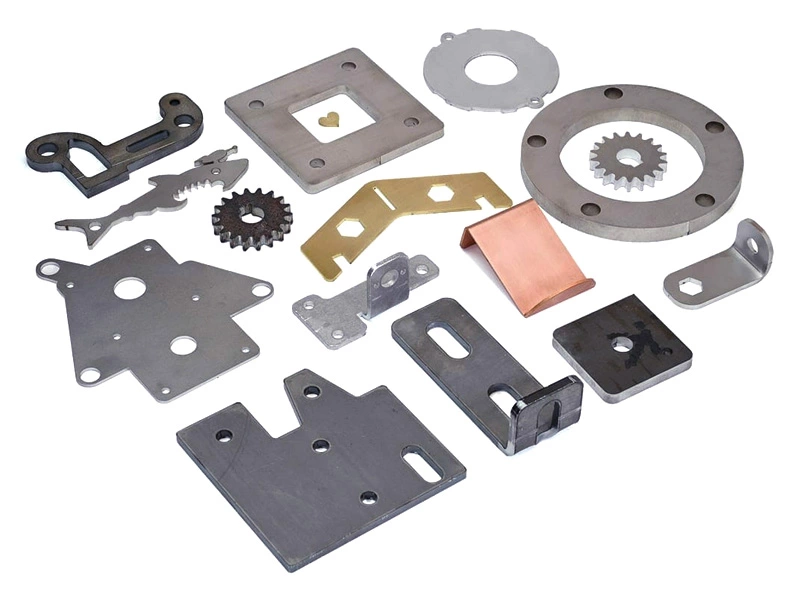
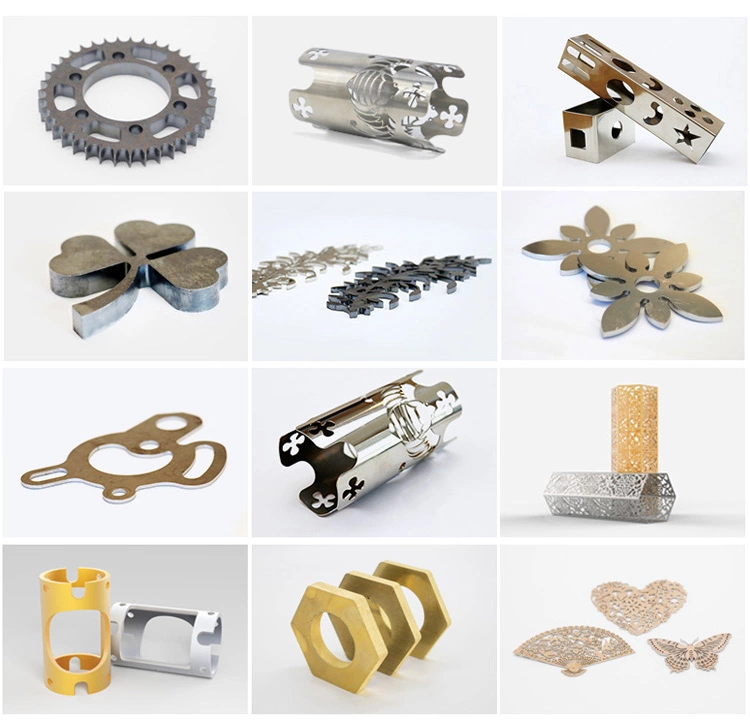
同樣的工藝涵蓋開發零件和生產毛坯:安裝支架、角撐板、夾具板、設備蓋、面板、機器防護罩、焊接件的框架型材以及穿孔或墊片承載板。
當幾何形狀平坦、產量不足以使用硬模,或輪廓會在不同版本之間變化時,這種方法就非常適用。小批量硬體、外殼套件和重複的OEM毛坯是常見的應用場景。
如果零件後續需要彎曲或焊接,請提供帶有展開圖的 3D 模型,以便我們可以根據毛坯進行成型報價。裝飾標誌和建築面板的材料厚度在上述範圍內時,可以進行切割。
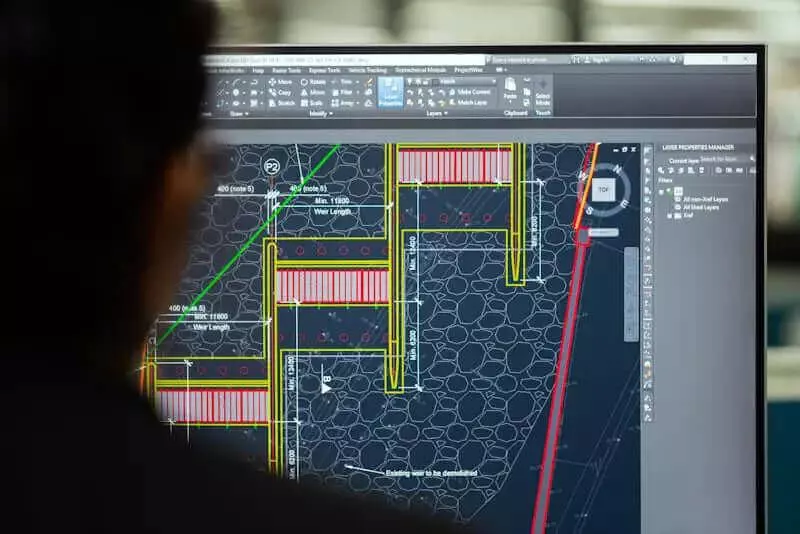
平面輪廓請提交 DXF 或 DWG 格式。當折彎或組裝影響坯料時,請使用 STEP 格式。使用單一單位制、閉合輪廓,且無堆疊重複線。將剖面文字轉換為輪廓線。
最小孔徑和槽寬應至少為一個材料厚度。各特徵之間以及各特徵與外邊緣之間應至少保持一個材料厚度的距離。允許存在銳利的外部角落。內轉角半徑為 0.5 毫米或與光束半徑相同,可減少停留痕跡。
尺寸標註為標稱尺寸。除非已設計有特定的間隙或過盈配合,否則CAM軟體中會應用切縫補償。僅指定功能關鍵公差。對每個尺寸應用±0.05毫米的公差會增加成本,而不會改變切削方式。
即使不符合這些準則,在安排工作之前仍然可以審核其功能。
請發送包含材料、厚度、數量和表面處理資訊的文件。平面零件可使用 DXF 或 DWG 格式;如果坯料需要彎曲或焊接,則需提供 STEP 格式。
定價前,我們會檢查幾何形狀、嵌套方式以及任何影響公差或邊緣品質的因素。報價包含交貨週期。庫存板材的簡單平面加工優先安排;成型、五金件或表面處理會增加交貨時間。
接受樣件訂單。如果程式不變,重複排版每個零件的成本會更低。如果能確定牌號且板材足夠平整,則可以使用客戶提供的板材。
平面輪廓請使用 DXF 或 DWG 格式。如果零件需要彎曲或組裝,請新增 STEP 格式。如果模型中關鍵尺寸不明顯,則 PDF 格式會更有幫助。
典型輪廓精度為±0.1毫米。較薄板材上的孔徑通常為±0.05至±0.1毫米。更嚴格的精度要求將在報價時進行評估。
不銹鋼、鋁、碳鋼、黃銅、銅和鍍鋅板,厚度限制如上所述。
你們接受原型訂單和大量生產訂單嗎?
是的。同一個程式可以運行第一篇文章和重複巢狀文章。