
在探討數控加工時, CNC粗加工是一個經常被提及的術語。雖然它經常被提及,但其重要性有時卻被低估了。 CNC粗加工是製造過程中的關鍵階段,其核心在於有效率地去除大量材料,為後續的精密精加工做好準備。本文將解釋什麼是CNC粗加工、其工作原理、相關技術以及它在多個產業中的重要性。我們還將解答一些常見問題,例如“什麼是CNC粗加工?”、“CNC粗加工和精加工有什麼區別?”、“0.4 RA的表面粗糙度是多少?”以及“粗加工流程是什麼? ”
數控加工中的粗加工是什麼?
數控粗加工是指去除工件上大部分多餘材料,使其接近所需形狀的過程。其主要目的是去除材料,而非表面光潔度。粗加工為精加工階段做準備,在精加工階段,精度和表面品質將進一步提升。
舉例來說,想像一下雕刻一塊金屬:粗加工就像是去除大塊金屬來勾勒出基本形狀。細節和光滑的表面則是在後續的精加工階段實現的。
與精加工相比,粗加工通常使用更大、更堅固的刀具,更深的切削深度和更高的進給速度。它常用於銑削和車削加工,在加工鋁、鋼、鎂、因瓦合金、鈦,甚至某些工程塑膠等金屬時尤其重要。
數控粗加工在機械加工中的作用
材料去除效率
粗加工可以快速去除大量材料。如果沒有粗加工,精加工刀具將承受較大的切削力,這會縮短刀具壽命並增加斷裂的風險。
熱管理
使用精加工刀具去除大量材料會產生過多的熱量。粗加工將切削負荷分散到更耐用的刀具上,從而降低工件和工具機的熱應力。
表面處理
粗加工可形成可控制且可預測的表面。雖然表面不夠光滑,但這種表面適合使用精加工工具高效地達到所需的公差和紋理。
刀具壽命優化
透過使用專為提高切削深度而設計的專用粗加工刀具,可以最大限度地減少精加工刀具的磨損。這種方法還可以減少換刀頻率,從而節省時間和成本。
數控粗加工的技術與方法
傳統粗加工與高速粗加工
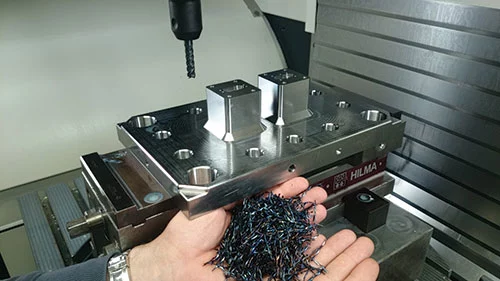
傳統粗加工採用低速深切削。高速粗加工 (HSR) 則採用較高的主軸轉速和進給速度,進行較淺的切削。 HSR 能減少熱量積聚,更均勻地分配切削力,並通常能縮短加工週期,特別適用於加工難加工金屬。
擺線銑削
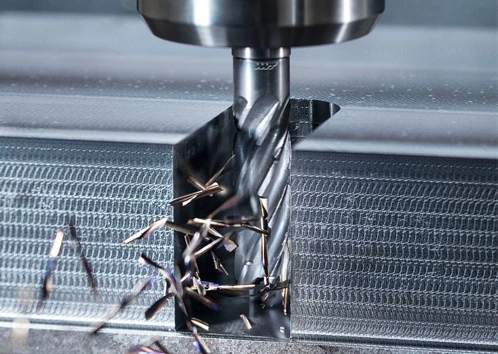
擺線銑削採用圓形或環形刀具路徑,而非直線切削。這種方法能夠保持恆定的刀具切削角度,從而減少熱量產生、刀具磨損和振動。它特別適用於高強度合金,例如不銹鋼和鎳基合金。
跨步和下步調整
- 跨步傳球之間的橫向移動
- 降壓每次走程的垂直深度
調整這些參數至關重要。不正確的步距調整會導致切削效率低、刀具應力過大或排屑不良。
冷卻液和潤滑管理
粗加工中的冷卻液具有多種功能:控制溫度、沖走切屑並潤滑切削區域。正確的噴嘴位置和壓力至關重要,尤其是在加工深腔或大量切削時。
CNC粗加工步驟詳解
1. 工件準備與夾緊
牢固穩定的工件夾持至關重要。粗加工過程中的振動或移位會導致尺寸不準確或刀具損壞。
2. 工具選擇與參數設定
粗加工刀具通常為尺寸較大、剛性較強的立銑刀或刀片。塗層硬質合金刀具耐磨性好,能承受高負荷。切削深度、進給速度和主軸轉速應根據材料特性和工具機性能而定。
3. 使用CAM軟體進行CNC編程
CAM 系統產生刀具路徑,以優化材料移除、減少空切,並根據嚙合角度和負載動態調整進給。
4. 粗加工的執行
在粗加工過程中,監測至關重要。感測器輔助系統可以偵測振動、刀具磨損或意外的負載峰值,從而實現即時調整。
5. 檢驗和精加工準備
粗加工後,零件表面粗糙度可能較高,但幾何形狀更接近最終形狀。需檢查表面品質和公差,以確保零件符合精加工要求。
了解粗糙度:0.4 RA 的含義
粗糙度平均值 (RA)用於衡量表面紋理。 RA 值為0.4表示表面非常光滑,通常用於航空航天或高精度機械零件。在粗加工過程中,表面通常會更粗糙,但了解目標粗糙度有助於規劃半精加工工序,從而有效地銜接粗加工和精加工。
粗加工和精加工的區別
| 特點 | 粗加工 | 結束 |
|---|---|---|
| 首要目標 | 材料去除 | 實現精準光滑的表面 |
| 工具尺寸 | 更大、更堅固的工具 | 更小巧、更精密的工具 |
| 切割深度 | 深度削減 | 淺而可控的切割 |
| 表面處理 | 粗暴 | 平滑 |
| 尺寸公差 | 松 | 緊 |
粗加工著重於效率和幾何形狀,而精加工則著重於精度和表面完整性。半精加工有時用於連接兩者。
數控粗加工常見的挑戰
- 工具磨損和破損: 切削力過大可能會損壞刀具。監控切削速度和進給速度有助於降低這種風險。
- 熱和振動: 高材料去除率會產生熱量。穩定的夾持、平衡的刀具路徑和機床校準至關重要。
- 排屑: 切屑堆積會導致刮痕或刀具卡刀。冷卻液流動和優化刀具路徑可以改善切屑排出效果。
- 週期時間管理: 低效的刀具路徑或不正確的步進/步距參數會延長生產時間。
先進的方法包括基於感測器的監測、自適應進給和動態銑削策略,這些策略可以即時調整參數。
跨行業應用
- 航空航天: 渦輪機零件,高強度合金
- 汽車: 引擎缸體、底盤結構件
- 醫療設備: 鈦植體,因瓦合金固定裝置
- 工業機械: 具有複雜幾何形狀的鋼和鋁零件
- 複合材料: 半成品聚合物零件
高效率數控粗加工的建議
- 工具選擇: 使刀具幾何形狀、塗層和材料與工件特性相符。
- 切割參數: 根據材料和刀具性能優化進給量、速度和深度。
- 刀具路徑規劃: 使用 CAM 產生的刀具路徑,減少切削量和空切。
- 過程監控: 追蹤振動、負載和刀具狀況,以保持穩定的輸出。
常見問題
- Q: 數控加工中的粗加工是什麼?
A: 初期階段的重點是高效率去除散裝物料。 - Q: CNC粗加工和精加工有什麼差別?
A: 粗加工注重速度和材料去除;精加工注重精度和表面品質。 - Q: 表面粗糙度值為 0.4 RA 表示什麼?
A: 非常光滑的表面,適用於精密零件,通常需要進行半精加工或精加工才能達到。 - Q: 粗加工工具該如何選擇?
A: 考慮材料硬度、刀具幾何形狀、塗層和工具機加工能力。帶有保護塗層的硬質合金刀具很常見。
結語
數控粗加工是至關重要的階段,它需要在效率、刀具壽命和零件幾何形狀之間取得平衡。了解粗加工的技術、挑戰以及與精加工的區別,有助於製造商優化加工週期、降低成本並生產高品質零件。透過實施周密的粗加工策略——例如自適應刀具路徑、合理使用冷卻液和控制切削參數——加工過程將變得更加可預測和高效。