
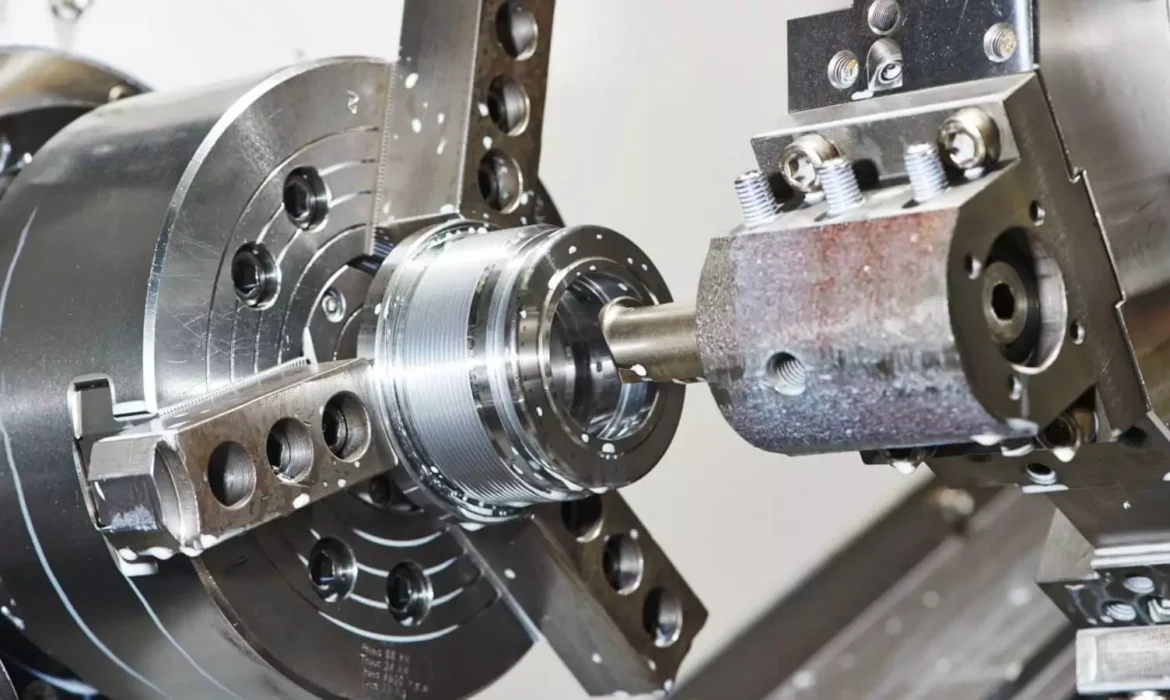
談到數控加工時,「孔」這個詞經常被隨意提及。但在高風險的生產環境中——無論是製造航空航天歧管、高速變速箱殼體還是醫療級部件——“孔”很少只是一個孔。它是一個功能性特徵,對直徑、圓度和位置都有至關重要的要求。
這就是鏜孔加工發揮作用的地方。如果說鑽孔是孔加工的「粗加工」階段,那麼鏜孔就是「精細內加工」。在本指南中,我們將揭秘專業數控加工中心如何實現亞微米級精度,為什麼某些孔的加工成本更高,以及我們如何解決深孔加工中遇到的物理難題。
1. 工程邏輯:為什麼「鑽探」只是熱身
說實話,鑽頭有點「懶」。標準的麻花鑽是一種「跟隨」工具。它有兩個切割刃,並由自身的螺旋槽引導。如果鑽頭鑽到鑄件上稍硬的地方,或是入口面不夠平整,鑽尖就會發生「偏移」或偏轉。當鑽頭鑽到50毫米孔的底部時,可能已經偏離中心0.1毫米。在精密工程領域,0.1毫米可是天壤之別。
鏜孔加工改變了傳統加工方式,因為它採用單點切削。與鑽頭不同,鏜桿由工具機主軸剛性固定,並沿著預設路徑移動。它無需考慮預鑽孔是否歪斜;鏜刀會根據機床的 X、Y 和 Z 座標切割出完美的直線路徑。
這是確保位置和同軸度的唯一方法。如果零件兩側有兩個孔,且這兩個孔必須完美對齊才能使軸穿過,那麼鏜孔是唯一可靠的選擇。我們不僅僅是把孔擴大,而是將孔移動到它在三維空間中的精確位置。
2. 對抗偏轉:長徑比(深度與直徑之比)
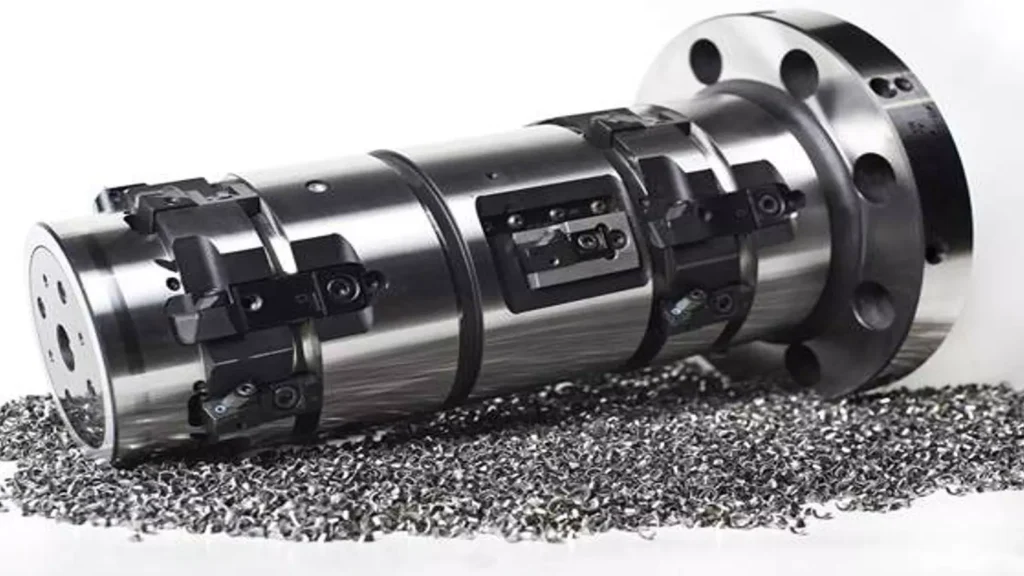
在機械加工車間,我們常說:「剛性為王」。鏜孔加工中最大的技術挑戰在於長徑比(L/D)。想像一下,你抓住一根長木尺的一端,試著將另一端壓在桌面上而不使其彎曲。這是不可能的。現在想像一下,這根木尺變成了一根在不銹鋼塊內以每分鐘 2,000 轉的速度旋轉的鏜桿。
當刀具伸出過長時,會發生偏轉。這會導致顫動——那種尖銳的嘯叫聲,會在工件上留下類似唱片紋路的痕跡。為了解決這個問題,我們根據以下矩陣選擇刀具:
表1:基於孔深的鏜桿選擇
| 長徑比 | 最大孔深(例如,10mm孔) | 推薦棒材 | 振動風險 | 技術策略 |
|---|---|---|---|---|
| 截至3:1 | 30mm | 標準鋼 | 非常低 | 高速、強力進給。適用於大多數通用零件。 |
| 4:1到6:1 | 40mm– 60mm | 重金屬/固體硬質合金 | 媒材 | 降低進給速度;換用更硬的刀柄以防止出現「錐度」。 |
| 7:1到10:1 | 70mm– 100mm | 阻尼(調諧)桿 | 高 | 利用內部配重/油來抵消振動。需要昂貴的工具。 |
| 超過10:1 | 100毫米以上 | 專用「靜音」工具 | 極端 | 循環速度非常慢;極易出現「喇叭口」狀孔洞。 |
物理原理很殘酷:如果鏜桿長度加倍,它的「彎曲度」不會增加一倍,而是增加八倍。這就是為什麼鑽一個10毫米深的孔比鑽一個10毫米淺的孔成本高得多的原因。作為專業的加工車間,我們會計算撓度,並據此選擇合適的刀具材料。
3. 幾何學與「完美圓」:不僅僅關乎大小
孔的尺寸可能“合適”,但形狀可能“不對”。這個概念常常讓採購團隊感到困惑。如果你用標準遊標卡尺在兩個位置測量一個孔,結果都是 25.00 毫米,你可能會覺得它完美無缺。但如果你把它放到三坐標測量機 (CMM) 上測量,你可能會發現它實際上是橢圓形或“三瓣形”。
鏜孔加工可以修正這些幾何誤差。由於刀具繞著固定主軸旋轉,因此它可以將孔加工成一個真正的圓。
我們經常遇到的一個問題是夾緊變形。如果我們用三爪卡盤夾緊一根薄壁鋁管並擰緊,管子會變成一個略微的三角形。雖然我們能鑽出一個完美的圓孔,但當我們鬆開卡盤時,金屬會“彈回”,孔就不再是圓形了。為了解決這個問題,我們使用可以360度環繞工件的“軟爪”,或使用能夠施加均勻壓力的專用液壓夾具。這種精度是達到IT6或IT7公差要求的。
4. 晶片控制:表面光潔度的隱形殺手
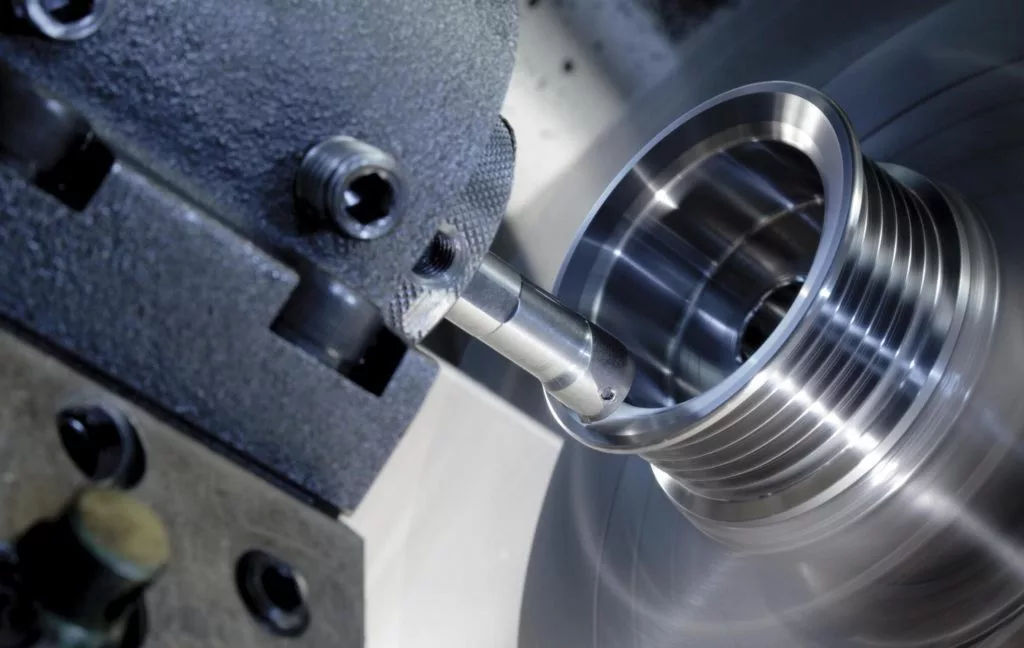
在外車削中,切屑會因重力作用而從工件上脫落。而在鏜削中,切屑則會被困在孔內。如果切屑卡在切割刃和孔壁之間,就會發生「二次切削」。這會造成難看的刮痕,甚至可能導致鑽石刀片斷裂。
專業鏜孔加工依賴主軸內冷卻(TSC)。我們將切削液以 300 至 1,000 PSI 的壓力直接噴射到鏜桿中心。
- 潤滑: 它可以減少切削刃的摩擦。
- 溫度控制: 它能防止刀具過熱,導致材料焊接在刀具上(積屑瘤)。
- 疏散: 它就像消防水管一樣,將木屑從孔中噴出。
對於盲孔(未貫穿的孔),排屑更加困難。我們通常需要編寫「啄式鏜削」程序,或在刀片上使用特定的斷屑槽幾何形狀,以確保金屬以易於處理的「6」字形小切屑排出,而不是形成長而危險的「條狀切屑」。
5. 精準度經濟學:何時選擇鏜孔而非鉸孔
我每天都會被問到這個問題:「為什麼不直接用鉸刀擴孔呢?這樣更快。」你說得對,鉸孔確實更快。鉸刀有很多齒,幾秒鐘就能擴好一個洞。但是,鉸刀就像軌道上的火車一樣——它只能沿著原有的孔走。如果鑽孔歪了,鉸出來的孔也會歪。
表2:製程比較矩陣
| 獨特之處 | 鑽井(粗鑽) | 擴孔(精加工) | 鏜孔加工(精密) |
|---|---|---|---|
| 公差範圍 | ±0.15毫米 | ±0.01毫米 | ±0.005毫米 |
| 位置校正 | 可憐的(流浪者) | 無(跟隨孔洞) | 優秀(修復中心) |
| 表面光潔度 (Ra) | 3.2 – 6.3 | 0.8 – 1.6 | 0.4 – 0.8 |
| 直徑柔韌性 | 固定 | 固定 | 可調式(客製尺寸) |
| 最適合 | 間隙孔 | 大量生產 | 軸承座/關鍵配合 |
6. 材料科學:金屬組面臨的枯燥挑戰
專業的CNC加工車間對待鋁和鈦的方式截然不同。每種材料在鏜孔加工時都有其獨特的「特性」。
表3:切削參數及挑戰
| 物料組 | 典型挑戰 | 最佳冷卻液策略 | 推薦插入物 |
|---|---|---|---|
| 6061鋁 | 邊緣堆積(黏性) | 高壓(洪水) | 拋光無塗層硬質合金 |
| 304不銹鋼 | 加工硬化 | 內部(高壓) | PVD塗層(TiAlN) |
| 4140鋼 | 熱管理 | 外部內部 | 化學氣相沉積塗層(厚層) |
| 5級鈦 | 極端工具壓力 | 強制性內部 | 高正傾角幾何形狀 |
7. 故障排除:為何零件有時會發生故障(以及我們如何修復它)
即使是價值百萬美元的機器,物理定律總是會跟你作對。以下是一位專業人士的應對方法:
「喇叭口」孔
症狀: 洞口比中間大。
修正: 這通常是由於刀具在進給過程中發生「晃動」所造成的。我們透過降低進給速度並確保鏜桿在切削開始前完全居中來解決這個問題。
錐孔
症狀: 隨著深度的增加,孔洞會越來越小。
修正: 這是由刀具磨損或刀具變形引起的。我們透過先進行“粗加工”,再進行“精加工”來解決這個問題。精加工去除的材料非常少(0.1毫米),這意味著刀具幾乎不受任何壓力,從而可以獲得完全筆直的壁面。
「回縮痕跡」(螺旋刮痕)
症狀: 工具拔出時,孔內留下了一道難看的刮痕。
修正: 我們使用 定向主軸擋塊機器會將主軸停在精確的角度,使刀具遠離壁面0.1毫米(後退),然後將刀具縮回。這會使加工週期增加3秒,但可以確保你的零件不會看起來像被貓抓過一樣。
8. 熱量管理:這個「隱藏的」變量
讓我們來談談大多數買家容易忽略的一點:熱膨脹。金屬受熱會膨脹。如果我們鏜削一個大型鋁製變速箱殼體,切削摩擦會產生熱。
如果在機床上零件還「溫熱」的時候測量孔徑,讀數可能是 50.02 毫米。但等到裝配線上零件冷卻下來後,孔徑可能會縮小到 49.98 毫米。這就是我們採用熱補償的原因。在加工單一精密零件之前,我們會將工具機主軸預熱 30 分鐘。此外,我們還使用與零件置於同一溫控環境下的標準量規,以確保測量結果的「同類比較」。
9. DFM:設計不會超出預算的鑽孔
我們希望您保持競爭力。如果您是設計師,以下三種方法可以讓您的零件更容易(也更便宜)進行鏜孔:
- 避免「又深又瘦」: 盡量將深度與直徑之比保持在 5:1 以下。較深的加工需要使用專用且昂貴的刀具,例如硬質合金刀具或阻尼棒。
- 增加緩解措施: 如果孔徑大小發生變化(階梯孔),請在肩部添加一個小的倒角或後角。這樣可以大大方便我們確保兩個直徑完全同心。
- 規範公差: 如果±0.02mm的精度足以滿足組裝需求,就不要要求±0.005mm的精度。 「額外」的精度會因為需要不斷測量和調整而使加工時間翻倍。
- 思考「出口」: 如果是盲孔,底部要留一些額外的空間。鏜刀有“刀尖圓角”,這意味著它們無法在底部切割出完美的90度直角。
10. 結論:為什麼精密鏜孔是一種選擇
歸根結底,鏜孔加工是為了讓您安心。您希望收到零件後,壓入軸承,然後它們就能完美運轉,無需您操心。
鏜孔加工是一門科學與藝術的結合體。它需要對冶金學、物理學和工具機諧波有深入的了解。選擇數控加工合作夥伴時,您購買的不僅是工具機使用時間,更是他們管理這些變數的能力。
無論您是處於原型階段還是即將進入全面生產階段,了解鑽孔流程的細微差別都能幫助您設計出更優質的零件並選擇更合適的供應商。精準並非偶然,而是嚴格控制的專業流程的結果。