

1. 為什麼CNC在功能測試方面優於3D列印
在研發初期階段,3D列印非常適合「外觀和觸感」。但如果你的零件需要搭載在無人機上飛行、承受高壓或經受住機械手臂的振動,你就需要真正的3D列印了。
這就是鋁原型加工的用武之地。與3D列印的層狀多孔結構不同,CNC加工的零件是由整塊金屬坯料雕刻而成。這意味著金屬的內部結構保持一致,從而確保最終量產零件的強度和熱性能與成品完全一致。如果您想在大量生產前找到設計的極限,就需要一個能夠模擬最終使用性能的加工零件。
2. 選擇合適的合金:不要憑感覺
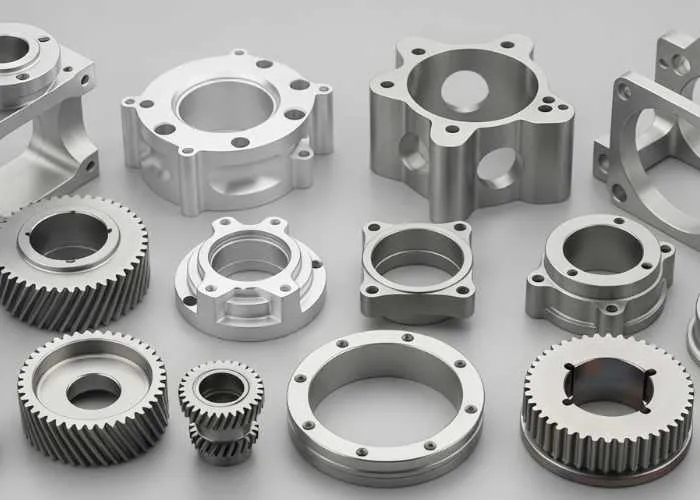
選用錯誤的鋁材會導致零件在壓力下斷裂或在加工過程中變形。在鋁材數控加工中,我們不僅考慮成本,還要考慮合金在刀具作用下的性能。
| 您的場景 | 推薦合金 | 理由何在? |
|---|---|---|
| 通用支架、外殼、殼體 | 6061-T6 | 全能型選手。 它易於加工,價格實惠,陽極氧化後外觀精美。 |
| 航空航天或高應力零件 | 7075-T6 | 動力源。 強度堪比許多鋼材,重量卻只有它們的三分之一。非常適合高負載應用。 |
| 精密底座或薄板 | 麥克風-6 | 穩定之王。 一塊內部應力為零的鑄造鋼板。無論切割多少都不會變形。 |
| 高振動/循環載荷 | 2024-T3 | 疲勞專家。 它比 7075 更能承受反覆應力而不開裂。 |
專業提示:我們始終選擇T651狀態的鋼材。 「51」表示材料已經過應力消除處理。如果使用標準的 T6 狀態鋼材加工複雜零件,內部應力可能會導致零件在從機床上取下後立即發生「香蕉形」(翹曲)。
3. 精準不只是一個流行詞
在快速原型製作中,我們如何「加工」金屬取決於您的幾何形狀和所需的精度:
- 數控銑床: 最適合複雜的模組和口袋。對於高端作品,我們使用 5軸加工 一次性完成這部分。這樣可以節省你的時間。 公差 因為我們不會不斷地移動和重新夾緊零件,所以夾緊程度很緊,而錯誤通常是在這個過程中產生的。
- 數控車削: 這是處理所有圓形部件的首選工具。它可以確保您的軸、襯套和連接器完全同心。
雖然對於大多數外殼來說,標準的±0.05毫米精度已經足夠了,但對於醫療或機器人接口,我們可以做到±0.005毫米,因為這些接口的配合需要非常順滑。
4. DFM:幫您省錢
最好的原型設計是「面向量產」。在CAD階段進行一些小的調整就能大幅降低鋁材CNC加工成本:
- 密切關注財力雄厚者: 細長的刀具會產生振動(我們稱之為「顫動」),導致加工表面粗糙。盡量將刀槽深度控制在刀具直徑的3倍以內。
- Radii 是你的朋友: 避免使用尖銳的 90 度內角。如果您設計的半徑與標準半徑相匹配,則應避免使用尖銳的 90 度內角。 立銑刀這樣我們切割速度會更快,而且切割出來的零件實際上會更堅固。
- 保持牆壁真實: 鋁材很堅固,但如果厚度小於 0.8 毫米,零件在加工過程中可能會振動,導致尺寸誤差或表面不平整。
5. 畫龍點睛:不只是「漂亮」而已
鋁製零件通常需要進行後處理才能滿足功能或美觀要求:
- 陽極處理(II型和III型): 黑色、藍色、透明色——應有盡有。但這不僅僅是為了好看。 硬塗層(III 型)) 顯著提高表面硬度和耐磨性。
- 珠噴砂: 這樣就能獲得高端霧面的「蘋果風格」外觀,還能隱藏細小的工具痕跡。
- 化學薄膜: 也稱為鉻酸鹽轉化,這種方法非常適合需要防腐蝕且保持導電性的零件。
小提醒:陽極處理會增加極薄的厚度(通常為 0.01 毫米至 0.05 毫米)。如果您對孔的公差要求非常嚴格,請務必告知我們!我們會進行遮蔽處理或調整加工尺寸,確保處理後所有零件完美契合。
6. 品質控制:不只是卡尺檢查
專業的鋁製原型加工服務應該提供「收據」來證明零件的正確性:
- 三坐標測量機檢測: 我們使用座標測量機來確保每個複雜的角度和GD&T要求都與您的檔案相符。
- 材料認證: 我們提供 材料測試報告 (MTR) 這樣你就知道你買到的是真正的 7075-T6,而不是廉價的替代品。
- FAI(首件檢驗): 對於小批量生產,我們會在運行其餘部分之前,徹底檢查第一部分以驗證設定。

7. 結論:尋找合作夥伴,而非僅是供應商
在硬體開發領域,你需要一個能理解你需求的團隊。一個好的團隊不會對一個有問題的文件直接點擊“開始”按鈕——他們會打電話給你說:“嘿,如果我們改變這個內半徑,我們可以讓這個零件更好、更快、更便宜。”
準備好看到你的設計變成現實了嗎?
請將您的 STEP 或 IGES 檔案提交至MS Machining。我們的工程團隊將為您的下一個鋁原型加工專案提供全面的 DFM 審查和技術報價。