流程剖析:從CAD到鑄模
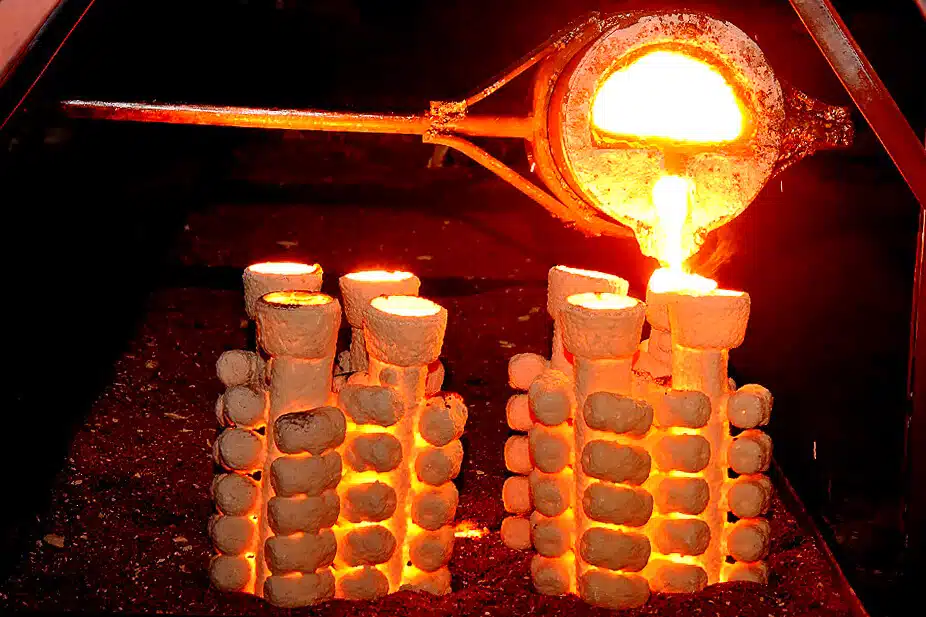
我們採用精湛的失蠟鑄造工藝,完美融合了數位化精度和冶金工藝的卓越品質。從高保真CAD模型入手,我們確保每一件鋁製精密鑄件從一開始就滿足嚴格的尺寸精度要求。
3D列印祭祀圖案
對於複雜幾何形狀和快速原型製作,我們採用高解析度 3D 列印的犧牲模具。這項技術無需在驗證階段使用昂貴的硬模具,因此可以:
- 快速設計迭代 無需高額的前期投入。
- 複雜的內部格柵和倒角。
- 實現一個 近淨形狀 這樣可以減少材料浪費。
樹組裝和門控優化
將各個模具安裝到中央澆口上,形成「澆注樹」。我們優先考慮透過凝固建模優化澆注系統設計,以確保層流。這一關鍵的工程步驟可防止通常會導致空氣滯留和氧化物產生的湍流,從而確保卓越的孔隙率控制。
陶瓷殼建築
此組件經由重複浸入高等級耐火漿料中並抹灰,形成堅固的陶瓷殼模。這種分層工藝旨在提供卓越的表面粗糙度(RMS)和精細的細節,這正是我們鋁精密鑄造產品的獨特之處。
脫蠟、燒製和真空輔助澆注
殼體硬化後,透過蒸汽高壓釜去除犧牲層材料。然後將模具進行燒結,以達到最佳的抗熱衝擊性能。
| 階段 | 主要技術特性 | 工程效益 |
|---|---|---|
| 脫蠟 | 高壓釜 | 防止殼體開裂和膨脹應力 |
| 射擊 | 可控熱斜坡 | 去除殘留水分和揮發性物質 |
| 澆注 | 真空輔助鑄造 | 使 薄壁鋁鑄件 最小可達 0.75 毫米 |
擊倒和終結
經過可控冷卻後,我們使用高頻振動設備去除殼體。最後進行精確的澆口切割和研磨精加工。如此得到的零件通常無需進行繁瑣的二次數控加工,即可直接用於最終裝配,是一款高性能零件。
鋁精密鑄造的最佳合金

最終部件的性能完全取決於金屬的化學成分。我們專注於根據您的特定應用需求—無論是減輕重量、散熱或提高強度—選擇合適的鋁材牌號。使用正確的材料可確保我們的精密鑄造零件符合航空航天和醫療行業的嚴格標準。
A356 和 A357 結構等級
當結構完整性不容妥協時,這些都是鋁精密鑄造的首選方案。
- A356.0 T6 鋁合金: 這是業內的主力產品。它完美地平衡了鑄造性能、耐壓性和耐腐蝕性。
- A357: 這種高強度替代材料常用於需要優異機械性能和高抗疲勞性的關鍵零件。
319 和 713(天澤合金)性能
- 319合金: 以其高流動性和優異的鑄態性能而聞名。尤其因其良好的鑄後加工性能而備受青睞,使其成為需要大量加工的零件的理想選擇。 二次CNC加工.
- 713(天澤合金): 這種合金對於大型或複雜零件而言是一項顛覆性技術,因為它可以透過自然時效達到高強度。由於無需進行高強度的熱處理,我們既消除了尺寸變形的風險,又保持了高抗拉強度。
高導熱合金
針對電子和電動車產業,我們採用專為實現最大散熱性能而設計的特殊合金。這些材料對於液冷電池外殼和高密度散熱器至關重要。透過在冷卻階段精確控制枝晶臂間距 (DAS),我們確保熱通路暢通無阻,從而在嚴苛環境下實現最佳性能。
| 合金牌號 | 主要優勢 | 典型應用 |
|---|---|---|
| A356 | 強度重量比 | 航空航天支架,燃油系統 |
| 319 | 鑄造性能與加工性能 | 引擎部件,蓋板 |
| 713 | 無需熱處理 | 高強度框架 |
| 資源 | 導熱係數 | 電動汽車馬達外殼、散熱器 |
熔模鑄造與製造製程替代方案
選擇合適的鋁熔模鑄造生產方法需要在前期成本、零件複雜性和材料效率之間權衡取捨。雖然我們擅長提供高精度零件,但「最佳」方法完全取決於您的特定專案需求。
熔模鑄造與壓鑄
主要差異在於產量與多功能性。壓鑄工藝在大批量生產方面無可匹敵,但對於小批量生產而言,模具攤銷可能是一筆巨大的財務負擔。
- 模具成本: 熔模鑄造模具比高壓壓鑄模具便宜得多。
- 設計自由度: 我們使用 失蠟鑄造 製造複雜內部幾何形狀和倒扣的方法,這些形狀在物理上不可能從永久壓鑄模具中取出。
熔模鑄造與砂型鑄造
當您的專案需要卓越的尺寸精度和精細的表面粗糙度(RMS)時,熔模鑄造顯然是最佳選擇。
- 表面處理: 砂型鑄造會留下顆粒狀、凹凸不平的紋理。而我們的陶瓷殼製程則能使成品從模具中取出後立即獲得光滑、專業的表面效果。
- 精確: 我們保持著更嚴格的公差標準,從而減少了對激進措施的需求。 快速CNC加工 修正砂模中常見的「偏移」或過大的特徵。
精密鑄造與全數控加工
許多工程師誤以為只有從實心坯料上加工零件才能獲得高精度。然而,採用鋁熔模鑄造工藝,可以獲得接近最終形狀的零件,從而大幅降低生產成本。
- 材料浪費: 對於複雜零件,CNC加工會導致高達 80% 的材料浪費。我們只鑄造所需的零件。
- 交貨時間: 透過鑄造初模,我們顯著減少了銑削時間。然後我們使用 精密數控銑削零件 僅對關鍵配合面進行加工,從而兼具鑄造效率和加工精度兩方面的優勢。
快速比較表
| 獨特之處 | 熔模鑄造 | 壓鑄 | 砂模鑄造 | 全C控制加工 |
|---|---|---|---|---|
| 初始模具成本 | 中度 | 高 | 低 | 無 |
| 表面光潔度(RMS) | 優 | 良好 | 差 | 優 |
| 設計複雜性 | 高 | 中度 | 低 | 很高 |
| 材料效率 | 高 | 高 | 中度 | 低 |
| 單位成本(中等產量) | 低 | 中度 | 中度 | 高 |
成功設計:鋁精密鑄造DFM
在製作第一個模具之前就確定好設計方案,是確保零件經濟高效、性能卓越的唯一方法。談到鋁熔模鑄造,其主要優勢在於能夠獲得接近最終形狀的零件,從而減少昂貴的二次加工需求。然而,遵循一些核心的可製造性設計 (DFM) 原則,才是區分成功生產和高廢品率噩夢的關鍵。
精準度和尺寸準確度
熔模鑄造最大的優勢之一在於其卓越的尺寸精度。與砂型鑄造不同,熔模鑄造能夠對複雜幾何形狀進行更嚴格的控制。雖然標準公差已相當出色,但選擇更高精度的製程可以省去許多後續工序。如果您的專案需要更高精度的配合,我們通常會整合客製化的數控加工服務,以滿足這些極為嚴苛的規格要求。
| 獨特之處 | 標準精度 | 精準 |
|---|---|---|
| 線性公差 | ±0.005 英吋/英寸 | ±0.003 英吋/英寸 |
| 拔模斜度 | 0.5°-1.0° | 0.0° – 0.5°(特定區域) |
| 室壁厚度 | 1.5毫米(0.060英寸) | 0.75毫米(0.030英寸) |
優化壁厚和拔模角度
我們專注於薄壁鋁鑄造,將壁厚極限降低至0.75 毫米至 1.5 毫米。為了實現這一目標,我們採用特殊的澆注和澆注技術,確保金屬在凝固前充滿模具。
- 室壁厚度: 過渡要平緩。厚薄部分之間的劇烈變化會導致收縮或「下陷」。
- 拔模角度: 大多數製程需要3°至5°,但是 精密鑄造鋁 它獨一無二。由於陶瓷外殼與零件分離,我們只需要極少的 0.5°至1° 從初始模具中去除蠟模的草稿。
- 圓角和半徑: 尖角是零件的敵人。我們建議採用較大的圓角,以防止冷卻過程中出現應力集中和「熱裂」。這樣可以保持零件的結構完整性,降低廢品率。
透過專注於這些幾何形狀,您可以最大限度地提高鋁精密鑄造過程的效率,確保您的零件更輕、更堅固,並能以最小的浪費投入使用。
追求完美:品質與二次加工
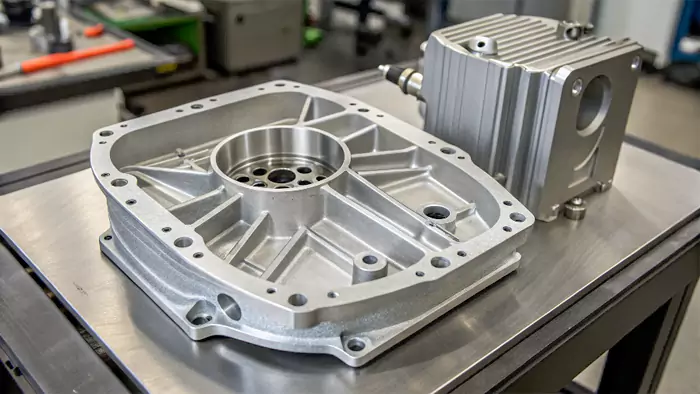
在我們的鋁精密鑄造過程中,「足夠好」是不存在的。我們視品質保證為生產的基石,確保交付的每個零件都能滿足高效能應用的需求。透過嚴格的測試和先進的後處理工藝,我們交付的鋁精密鑄件符合最嚴格的航空航太和醫療標準。
無損檢測與分析
我們採用多層方法來驗證每個鑄件的完整性。我們的內部流程旨在消除隱蔽缺陷,並在零件進入您的組裝線之前確保氣孔控制。
- X 光檢查: 對於檢測可能損害結構完整性的內部空隙或夾雜物至關重要。
- 光譜分析: 我們即時驗證熔體化學成分,以確保合金符合精確的材料認證要求。
- 尺寸檢驗: 使用座標測量機 (CMM) 進行驗證 尺寸精度 與您的CAD模型進行比較。
熱處理以實現最佳性能
為了充分發揮A356.0 T6 鋁合金和其他特殊合金的性能,我們採用精確的熱循環製程。此製程可優化枝晶臂間距 (DAS),並顯著提升機械性能。
- T5 回火: 經高溫成型製程冷卻後,再進行人工老化處理以獲得尺寸穩定性。
- T6 回火: 採用全固溶熱處理和人工時效工藝,旨在實現最大的抗拉強度和延展性。
精密二次作業
儘管我們透過熔模鑄造工藝能夠實現令人矚目的近淨成形效果,但關鍵零件往往需要比模具所能提供的更嚴格的公差。我們提供全面的數控精密工程解決方案,以彌合鑄造公差與極致精度要求之間的差距。
| 手術 | 精密/標準 | 主要優勢 |
|---|---|---|
| 二次CNC加工 | +/- 0.005mm | 適用於關鍵軸承配合和複雜配合面。 |
| 表面細化 | 改進的 RMS | 降低 表面粗糙度(均方根值) 用於高壓密封。 |
| 陽極處理和塗層 | MIL-SPEC | 增強耐腐蝕性和表面硬度。 |
在評估鋼材與鋁材的數控加工在鑄後精加工中的優劣時,鋁材優異的可加工性使我們能夠在控製刀具攤銷和整體單位成本的同時,滿足這些極其嚴格的規格要求。
行業應用:精準與性能的完美結合
我們的鋁精密鑄造解決方案服務於那些容不得半點差錯的產業。透過提供近淨成形零件,我們幫助工程師彌合複雜幾何形狀與高強度要求之間的差距。
航空航天與國防
在航空領域,每一盎司都至關重要。我們生產的A356.0 T6鋁合金結構支架和精密的燃油系統組件,在確保結構完整性的前提下,優先考慮減輕重量。
- 燃油系統: 以高解析度精度鑄造的複雜內部通道。
- 結構支架: 高強度部件,設計用於承受極端振動和壓力。
汽車和電動車創新
電動車的普及帶動了對高品質精密鑄造鋁零件的需求激增。我們的鑄造廠專門生產現代熱管理和外殼所需的薄壁型材。
- 電池外殼: 輕巧耐用的高壓電池保護裝置。
- 馬達外殼: 透過整合散熱鰭片實現高效散熱。
醫療器械製造
醫療專業人員依賴鋁精密鑄造產品來製造輕巧且符合人體工學的複雜工具。由於這些器械需要極高的精度,許多零件需要經過二次數控加工才能達到最終的公差要求。為了確保產品的長期耐用性和耐消毒性,我們還提供鋁陽極氧化處理作為標準表面處理選項。
- 手術器械手柄: 符合人體工學的設計,提供更佳的抓握力和操控性。
- 成像設備: 用於便攜式診斷和 X 光設備的堅固、輕巧的框架。
關於鋁精密鑄造的常見問題
鋁熔模鑄造模具的成本是多少?
鋁熔模鑄造模具的初始成本通常在1,500 美元到 10,000 美元以上,具體取決於零件的複雜程度和蠟模的型腔數量。雖然前期成本高於砂型鑄造,但對於中高批量生產而言,模具攤提效率非常高。由於該製程能夠實現接近最終形狀的零件,因此可以顯著節省原材料和人工成本。
原型製作和量產的典型交付週期分別是多久?
我們快速行動,盡快將您的設計稿送到您手中:
- 原型鑄造: 透過使用3D列印的犧牲模具,我們可以省去複雜的模具製造,並交付… 原型鑄件 少至 2至4週內完成。.
- 生產: 傳統 失蠟鑄造 使用永久性金屬模具通常需要 8至12週內完成。 第一篇文章考慮了工具建構和流程驗證。
熔模鑄造能否取代複雜的多部件數控組裝?
是的。此製程最大的優勢之一在於零件一體化。我們通常可以鑄造一個複雜的單一組件,取代五到六個獨立零件的組合。這不僅節省了組裝時間,降低了流體系統洩漏的風險,還降低了單一零件的總成本。對於需要極高精度的特徵,我們提供原型加工服務,以優化關鍵的安裝面或螺紋孔。
模具的表面光潔度(RMS)預期是多少?
此工藝中使用的陶瓷殼模可實現極佳的表面粗糙度(RMS),通常在60 至 125 微英寸之間。這遠勝於砂型鑄造的表面光潔度。對於許多工業應用而言,這種「鑄態」表面光潔度已足夠高,無需任何額外的振動精加工或拋光,從而進一步簡化了生產步驟。