複雜零件的五軸CNC加工服務

更少的設定步驟。更緊密的面片對齊。從原型到量產。

典型精度±0.01毫米 · 五軸銑削與車銑複合加工

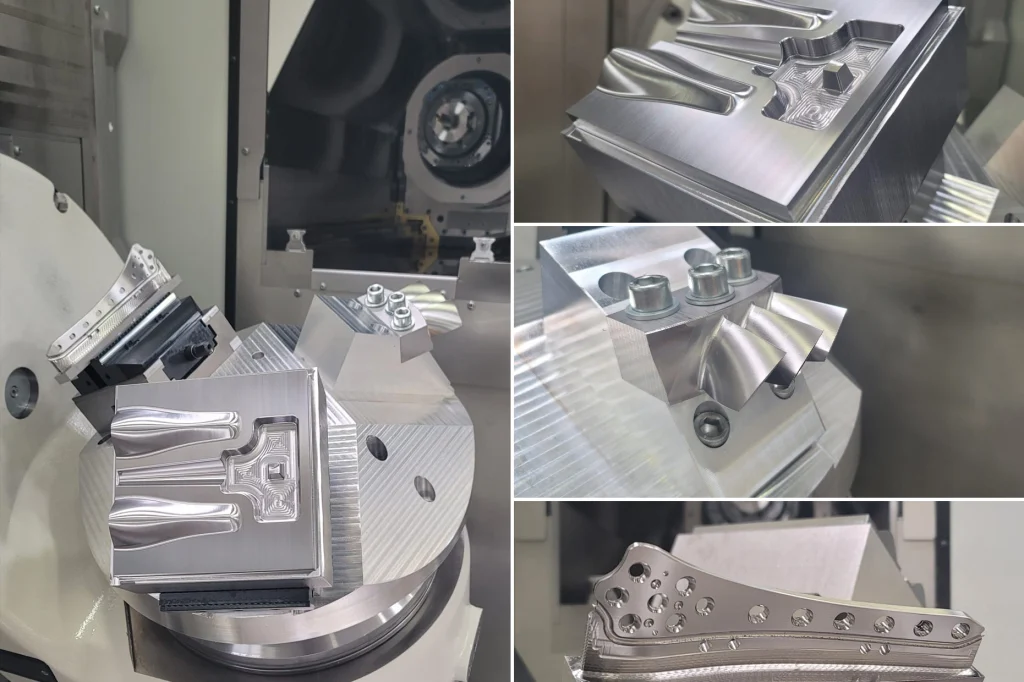
一次裝夾即可完成五軸銑削和車銑複合加工

當零件的各個面都必須保持精確時,每次額外的裝夾都會增加工序的累積。我們採用五軸加工技術來加工這些零件,讓孔、輪廓和外形都可以在一次裝夾中完成——從首件樣品到大量生產都是如此。

  • 典型公差:±0.01 毫米
  • 加工內容:五軸聯動銑削、3+2軸聯動銑削、車銑複合加工
  • 批次:從單件原型到重複生產

請傳送 STEP 或 PDF 檔案。我們會審核資料方案,並在報價前告知您哪些內容應保留在同一設定中。

五軸加工能力

我們根據圖面對 5 軸銑削和車銑複合加工進行說明:哪些可以在一次裝夾中完成,哪些需要 3+2 次裝夾,哪些需要 5 軸聯動加工。

項目規格
過程3+2軸聯動五軸銑削;車銑複合加工
典型公差±0.01毫米
更緊湊的特徵裁剪前對照圖檢查過。
材料種類鋁、不銹鋼、合金鋼、工具鋼、銅、鈦
批量一次性原型,用於重複生產
STEP、IGES、PDF
品檢首件檢驗;可按需提供報告

如果一個特徵在一次組裝中無法保持 ±0.01 毫米的精度(例如薄壁、深腔、硬化材料),我們會在引用中說明,而不是在第一篇文章之後說明。

五軸CNC車削

3+2軸與同時5軸

並非所有五軸加工都需要五個軸同時運動。我們根據圖紙選擇加工模式,而不是從預設程式中選擇。

3+2(5軸索引)
零件被鎖定在一個角度,然後像剛性三軸機床一樣進行切割。這種方法適用於多面支架、斜牆上的孔型以及只需要從另一側加工的凹槽。與全同步加工相比,較少的運動軸通常意味著更穩定的切割和更低的成本。

同步五軸
刀具和工作台同步移動。這適用於加工扭曲的刀片、流動的曲面以及固定傾斜角度無法觸及的輪廓。當曲面本身作為基準面,而不僅僅是其周圍的面時,應使用此方法。

我們如何選擇
如果 3+2 保持位置和結束,我們就繼續使用 3+2。如果形狀會分面、停留或需要額外的混合,我們就切換到同時 5 軸,並在報價中說明。

發送 STEP 檔案。在您購買流程之前,我們會標記哪些功能需要保持索引,哪些功能需要同步更新。
五軸加工用材料 

我們加工的金屬能夠承受五軸切削——輕合金、不銹鋼,以及圖紙要求時使用的更硬的材料。鋼材的牌號和熱處理狀態決定刀具路徑,而不是反過來。

材料典型成績筆記
鋁合金6061,7075快速五軸加工;注意型腔壁薄和毛刺
不銹鋼304、316、17-4 PH加熱和加工硬化控制進給;表面處理參數引自圖。
合金/工具鋼4140、P20 及類似產品適用於支架、模具和易損件;硬化鋼材優先考慮。
銅合金C110,黃銅柔軟的原料、鋒利的工具和乾淨俐落的邊緣比速度更重要。
Ti-6Al-4V切削速度放慢,工件夾持穩定,格外注意散熱

如果圖紙上要求使用Inconel、Hastelloy或預硬化工具鋼等超出常規範圍的材料,請在報價前提供規格說明。有些工件可以採用常規加工,有些則需要採用其他工藝。

表面處理和加工(陽極氧化、鈍化、熱處理)均與加工一起報價,不會事後添加。

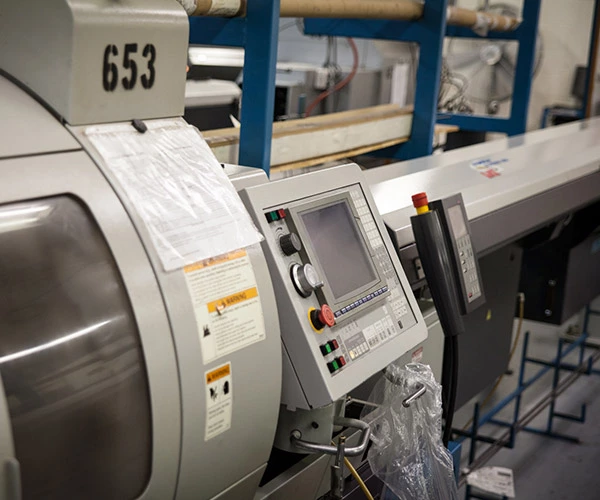
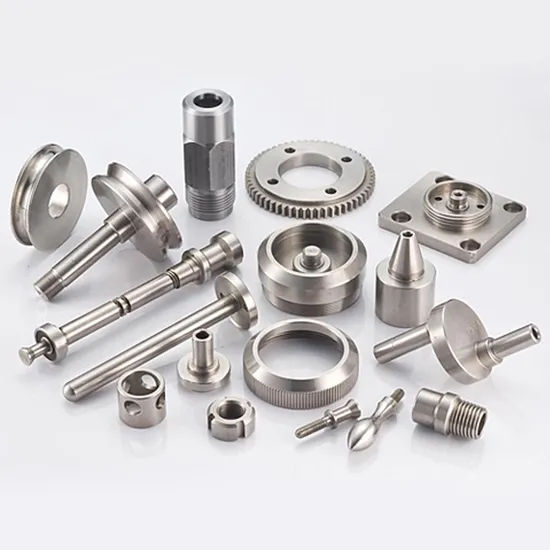
客製化CNC車床零件

檢驗和首件檢查

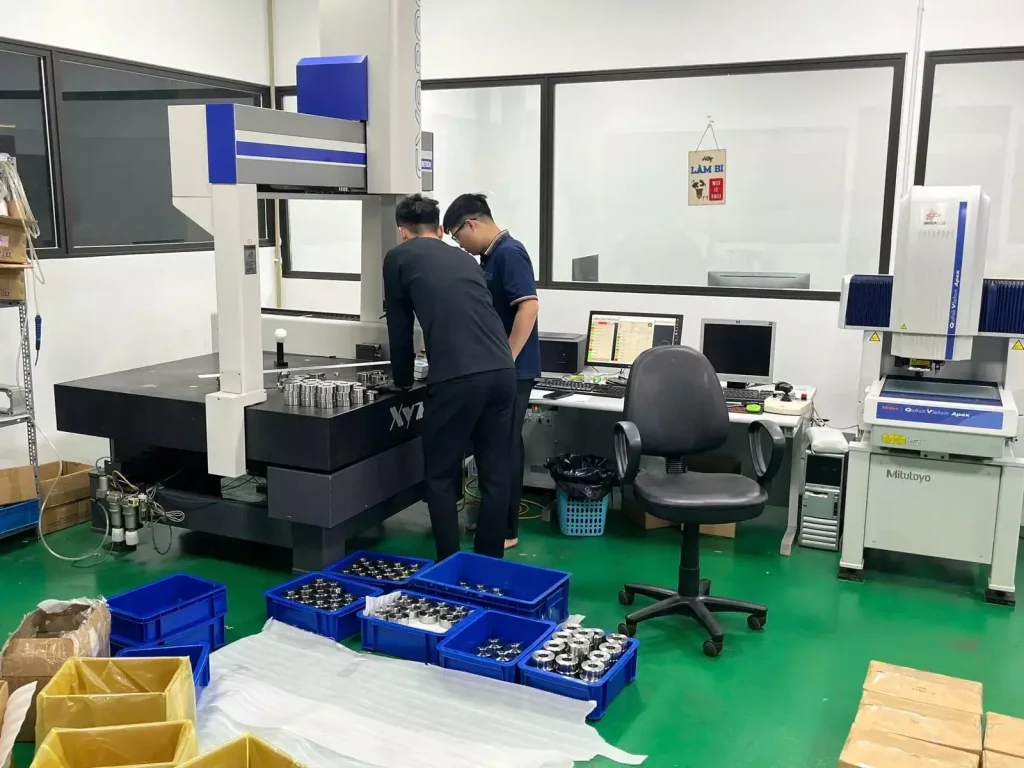
五軸加工的零件可能看起來已經完成,但實際位置可能有偏差。我們會檢查所有應該在一次裝夾中保持不變的特徵——而不僅僅是單個孔的尺寸。

剪輯前
我們會審核圖紙,檢查基準點、薄壁、深特徵以及易變形的材料。如果計劃的組裝方式無法滿足公差要求,我們會在報價單中註明。

第一篇文章
在整批生產之前,會先對第一件樣品進行圖面核對。對此樣品的關鍵面、孔位和輪廓進行驗證。

生產期間和生產後
過程檢查始終使用與程序相同的基準。尺寸報告可應要求隨訂單一起寄送。

請在詢價單中註明您是否需要正式的首件檢驗包、三坐標測量數據或標註的圖紙。我們會將檢驗費用與零件價格一起報價,不會讓您感到驚訝。

三坐標測量機檢測-01

五軸加工常見問題解答

你們採用的是 3+2 軸還是 5 軸連動?

兩者兼備。當鎖定角度足夠時,採用 3+2 軸。當表面需要流動時,採用同時五軸加工-葉片、輪廓和形狀在索引循環中呈現分面。

典型的生產公差為±0.01毫米。對於精度要求較高的特徵,我們會在切割前根據圖面進行審核。薄壁、深腔和硬質材料可能無法達到相同的精度。

鋁、不銹鋼、合金鋼和工具鋼、銅合金以及鈦。特殊牌號或預硬化鋼材需在詢價單中註明規格。

STEP、IGES 和 PDF 格式。提供 3D 模型和帶有尺寸標註的 PDF 文件即可報價。

工時費可能會更高。如果省去了額外的設置步驟和錯過基準點的風險,這項工作通常會更便宜。如果三軸印表機能夠完成列印任務,我們會明確說明。

交貨週期取決於幾何形狀、材料、數量和檢驗要求。報價單包含交貨日期。單件原型和大量生產均可按時完成。