A escolha entre um centro de usinagem vertical (VMC) e um centro de usinagem horizontal (HMC) não se resume simplesmente a comparar duas configurações de máquinas.
Ambas as máquinas podem realizar fresagem, furação, rosqueamento, mandrilamento e outras operações de usinagem CNC. A diferença torna-se mais significativa quando a máquina precisa lidar com a geometria real de uma peça.
Uma placa de montagem plana com furos e cavidades pode ser facilmente usinada em um centro de usinagem vertical (VMC), pois a maioria de suas características pode ser acessada por uma única direção. Já uma carcaça de caixa de engrenagens, um corpo de válvula ou outro componente com múltiplas faces pode apresentar um desafio diferente. Suas funções podem estar distribuídas por diversas faces, tornando a fixação da peça, o acesso à ferramenta, a evacuação de cavacos e o número de configurações mais importantes para o processo de fabricação.
A quantidade produzida também influencia a decisão. Uma configuração de máquina prática para dez peças protótipo pode não ser a abordagem mais eficiente quando o mesmo componente é produzido centenas ou milhares de vezes.
Por isso, a pergunta útil não é simplesmente se um VMC ou um HMC é mais capaz. A pergunta melhor é:
Qual configuração de máquina permite a produção desta peça específica com um número viável de configurações, acesso confiável às ferramentas, condições de corte adequadas e um custo razoável por peça?
Essa distinção é importante ao avaliar a usinagem CNC para um novo componente, selecionar equipamentos para uma oficina mecânica ou decidir qual processo de fabricação usar para produção repetida.
O que é um centro de usinagem vertical?
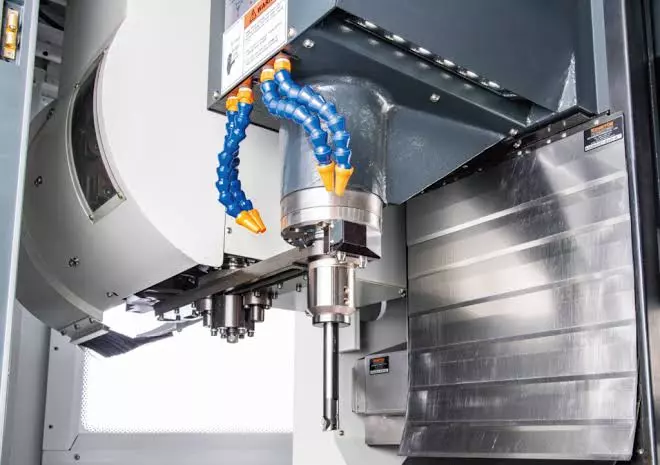
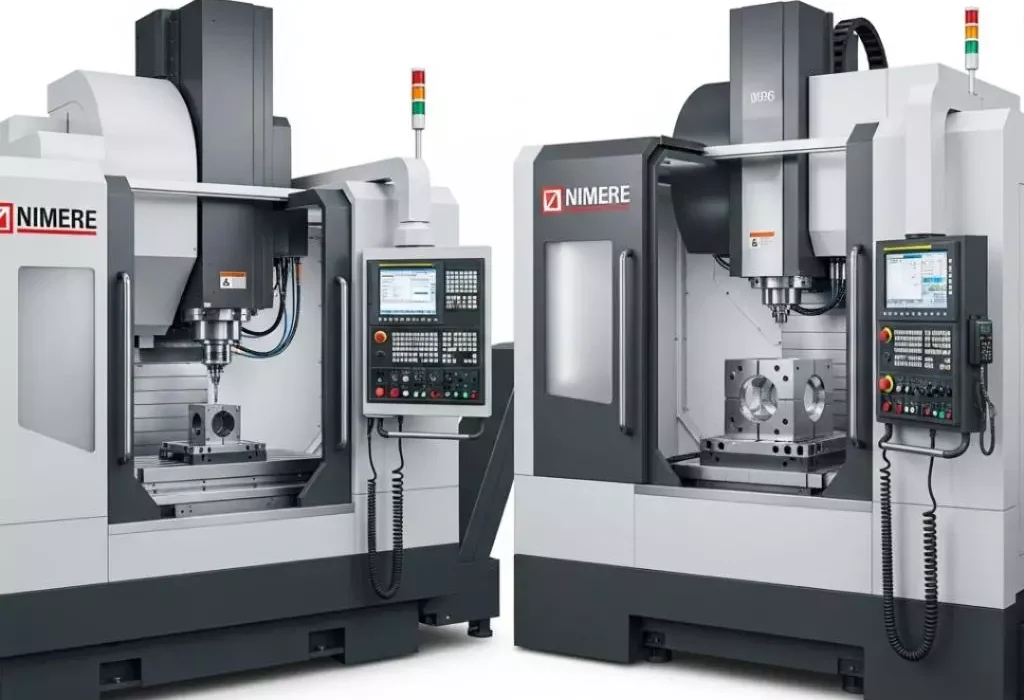
Um centro de usinagem vertical possui um fuso posicionado verticalmente, com a ferramenta de corte aproximando-se da peça de trabalho principalmente por cima. A peça de trabalho é geralmente fixada a uma mesa horizontal da máquina, e a máquina controla o movimento relativo entre a ferramenta de corte e a peça de trabalho.
Uma central de usinagem vertical (VMC) padrão de 3 eixos proporciona movimento ao longo dos eixos X, Y e Z. Dependendo da máquina, um eixo rotativo pode ser adicionado para usinagem indexada, enquanto configurações mais avançadas podem oferecer movimento simultâneo em múltiplos eixos.
O formato básico torna um centro de usinagem vertical (VMC) particularmente conveniente quando os recursos de usinagem importantes são acessíveis pela parte superior do componente.
Considere uma placa de montagem em alumínio 6061-T6. Se o desenho exigir uma série de furos roscados, cavidades, rebaixos e um perfil externo, muitas dessas operações podem ser concluídas enquanto a peça permanece em uma orientação principal. O processo de usinagem é relativamente direto, pois o fuso pode se aproximar das características necessárias sem que a peça precise ser reposicionada repetidamente.
Esse tipo de geometria é comum em suportes, placas, componentes de dispositivos de fixação, peças de ferramentas e muitos componentes de protótipos.
O fato de um centro de usinagem vertical (VMC) abordar a peça de trabalho por cima não significa que ele esteja limitado à usinagem da face superior. Com equipamentos rotativos ou eixos adicionais, um centro de usinagem vertical pode acessar detalhes ao redor de um componente. A verdadeira questão é se o equipamento adicional reduz o trabalho de preparação o suficiente para tornar o processo viável para a peça em questão.
Para protótipos e trabalhos de baixo volume, essa flexibilidade pode ser útil, pois a máquina pode alternar entre diferentes componentes sem depender de um sistema de fixação voltado para a produção em série para cada tarefa.
O que é um centro de usinagem horizontal?
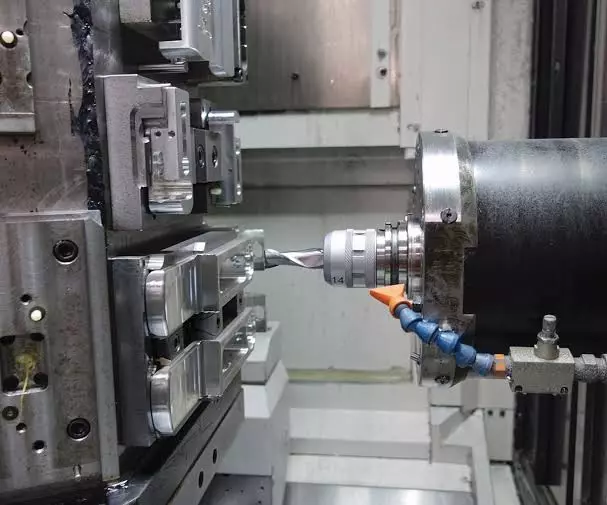
Um centro de usinagem horizontal posiciona o fuso horizontalmente em relação à peça de trabalho. A peça é geralmente montada em um palete, e muitas configurações de HMC utilizam um eixo rotativo para posicionar diferentes faces em relação ao fuso.
Essa configuração altera a forma como um componente pode ser fixado e usinado.
Um exemplo comum é um dispositivo de fixação tipo lápide. Em vez de fixar uma única peça em uma mesa plana, várias peças podem ser montadas ao redor de um dispositivo de fixação, ou várias faces de um componente podem ser tornadas acessíveis à ferramenta de corte.
A diferença torna-se particularmente útil quando o componente contém características importantes em múltiplas faces.
Imagine uma carcaça de alumínio usinada com furos para rolamentos de um lado, furos de montagem do outro, orifícios roscados na frente e cavidades internas. O desafio da usinagem não se resume a produzir cada elemento individualmente. O fabricante também precisa manter a relação posicional entre esses elementos, ao mesmo tempo que decide como a peça deve ser suportada e posicionada.
Se cada face exigir uma configuração separada, o operador terá que remover e reposicionar o componente diversas vezes. Um centro de usinagem horizontal (HMC) com um dispositivo de fixação apropriado e um sistema de posicionamento rotativo pode permitir que mais dessas operações sejam realizadas a partir de um arranjo de fixação comum.
É aí que a configuração horizontal pode ter um efeito prático na produção.
É importante também distinguir entre a capacidade de um centro de usinagem horizontal (HMC) e sua justificativa econômica. Um componente pode ser fisicamente adequado para usinagem horizontal, mas ainda assim ser mais econômico em um centro de usinagem vertical (VMC) se for produzido em pequena quantidade ou puder ser concluído com apenas uma ou duas configurações simples.
A diferença que importa: como a máquina aborda a peça
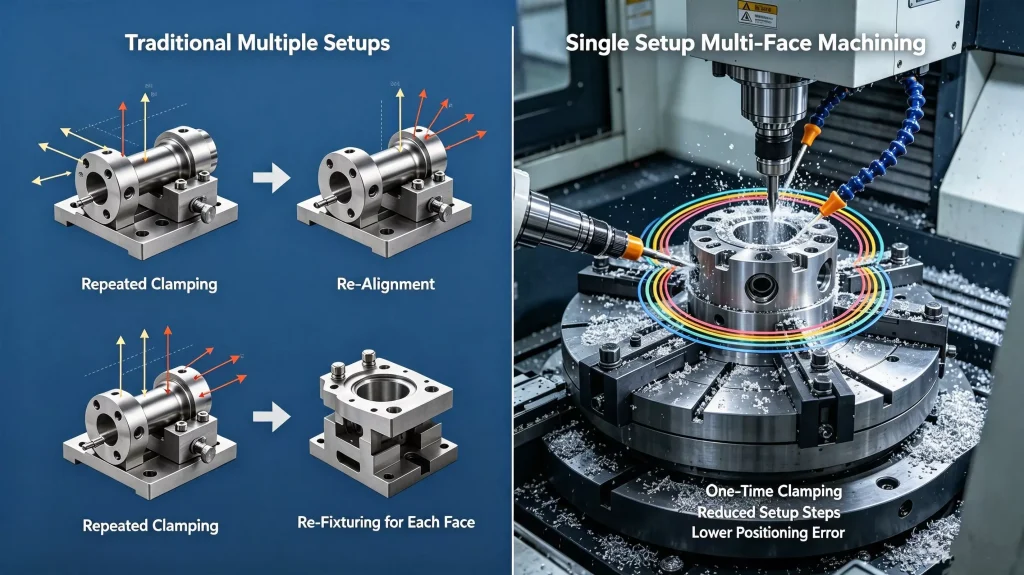
A distinção mais óbvia é a orientação do fuso.
Um centro de usinagem vertical (VMC) aproxima-se da peça de trabalho principalmente por cima. Um centro de usinagem horizontal (HMC) aproxima-se dela pela lateral.
Em uma peça simples, essa diferença pode ter pouco efeito. Se todas as funcionalidades importantes forem acessíveis pela parte superior, pode não haver muita razão para adotar uma configuração horizontal.
À medida que a geometria se torna mais tridimensional, a orientação do fuso começa a afetar toda a sequência de usinagem.
Suponha que um componente tenha uma grande superfície superior com vários rebaixos, mas também contenha quatro portas laterais e dois furos transversais. Em um centro de usinagem vertical convencional, o fabricante pode precisar girar a peça ou usar equipamentos rotativos adicionais para alcançar esses recursos.
Cada reposicionamento cria uma nova tarefa de configuração.
A peça precisa ser reposicionada. O sistema de coordenadas de trabalho precisa ser estabelecido. O dispositivo de fixação precisa manter a peça na posição desejada. O acesso da ferramenta precisa ser verificado. Se a relação entre as características em diferentes faces for importante, a estratégia de posicionamento torna-se parte do problema de controle dimensional.
Um centro de usinagem horizontal (HMC) pode reduzir parte desse trabalho, pois o fuso horizontal e o sistema de fixação rotativa permitem que a peça seja apresentada à ferramenta a partir de várias direções.
Isso não significa que todas as peças com múltiplas faces devam ser movidas para um centro de usinagem horizontal (HMC). Um centro de usinagem vertical (VMC) de 4 ou 5 eixos também pode fornecer acesso a múltiplas faces e, para algumas peças, essa abordagem pode ser mais prática.
O ponto importante é que a orientação da máquina afeta a sequência de fabricação , e não apenas a aparência da máquina.
O número de setups costuma ser mais importante do que o número de operações de usinagem.
Um erro comum ao comparar processos de usinagem é contar as operações de usinagem sem considerar quantas vezes a peça precisa ser reposicionada.
Imagine um componente que requer furação, rosqueamento, fresamento de cavidades e mandrilamento. Essas podem parecer quatro operações separadas, mas se todas puderem ser realizadas a partir de um único dispositivo de fixação, o processo de fabricação pode permanecer relativamente simples.
Agora considere um componente diferente que requer apenas furação e mandrilamento, mas os furos estão localizados em quatro faces diferentes.
A segunda parte pode envolver consideravelmente mais trabalho de preparação, embora tenha menos operações de usinagem nomeadas.
Por isso, a contagem de setups merece atenção ao comparar os processos VMC e HMC.
Cada vez que um componente é removido e reposicionado, há trabalho adicional envolvido na determinação de sua localização. Dependendo dos requisitos de tolerância, isso pode envolver sondagem, localização de bordas, alinhamento de dispositivos de fixação, verificação de referência ou outros procedimentos de localização.
O efeito torna-se mais importante quando o desenho contém relações posicionais entre características em diferentes rostos.
Por exemplo, considere uma carcaça com um furo para rolamento na face frontal e um padrão de furos de montagem na lateral. A relação funcional entre essas características pode ser mais importante do que a tolerância dimensional individual de cada uma delas.
Se ambas as operações puderem ser usinadas enquanto o componente permanece em um dispositivo de fixação estável, o processo de fabricação terá menos chances de erros associados ao reposicionamento.
Essa é uma das razões pelas quais os HMCs (High-Methering Composites - Computadores de Alta Resolução Híbridos) são frequentemente considerados para produção com múltiplas faces.
No entanto, seria impreciso afirmar que um centro de usinagem horizontal (HMC) produz automaticamente peças mais precisas. A precisão da máquina, o comportamento térmico, a rigidez da fixação, a condição da ferramenta, a medição por apalpamento, a programação, os parâmetros de corte e a inspeção influenciam o resultado final.
A afirmação mais precisa é que reduzir o número de configurações pode simplificar o controle das relações entre as características quando a geometria da peça permite que várias operações sejam concluídas a partir de uma única configuração de fixação.
A evacuação de chips é outra diferença prática.
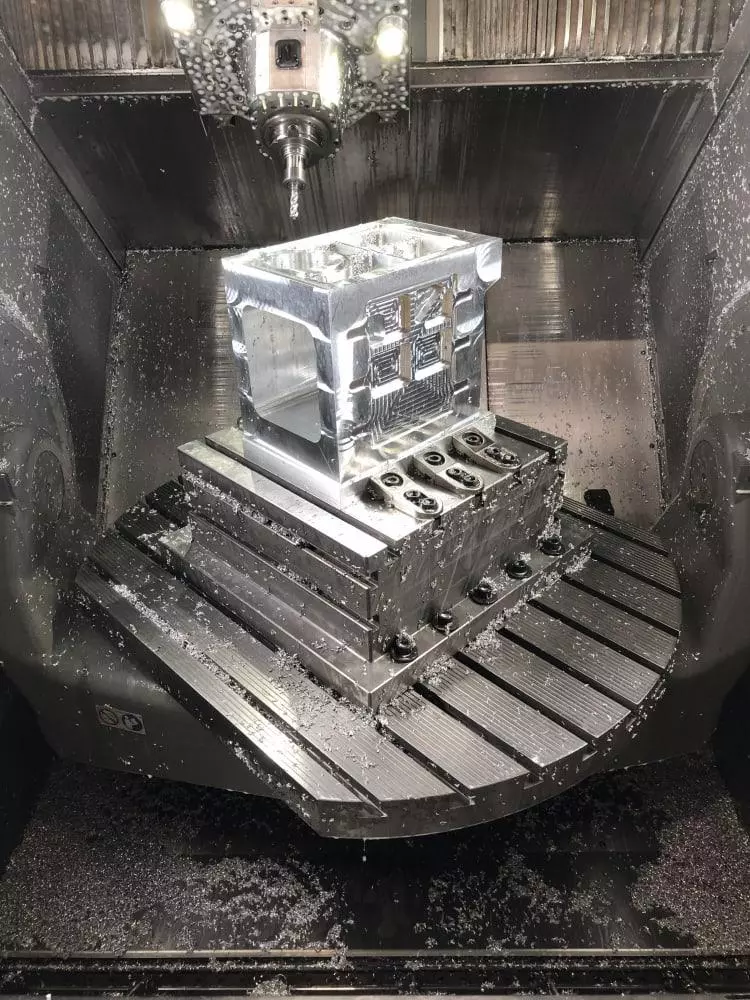
A evacuação de cavacos é um aspecto que pode ser facilmente negligenciado ao comparar centros de usinagem vertical (VMCs) e centros de usinagem horizontal (HMCs), mas pode afetar o processo de usinagem quando se trata de cavidades profundas ou remoção significativa de material.
Em um centro de usinagem vertical (VMC), os cavacos produzidos dentro de um rebaixo profundo podem se acumular ao redor da área de corte. O fluido de corte, o jato de ar, a estratégia de trajetória da ferramenta e a geometria da fresa podem ajudar a remover esses cavacos, mas o próprio rebaixo ainda pode criar um ambiente onde os cavacos permanecem próximos à ferramenta.
Isso é importante porque a reprocessamento de cavacos pode aumentar a carga de corte e afetar o acabamento da superfície e o desgaste da ferramenta.
A orientação horizontal de um centro de usinagem horizontal (HMC) permite que a gravidade auxilie na remoção de cavacos em diversas áreas de usinagem. Quando o material é removido de uma cavidade profunda, os cavacos podem se desprender da zona de corte em vez de permanecerem diretamente sob o fuso.
O benefício é mais perceptível em certas operações de desbaste do que em trabalhos de acabamento leve.
Por exemplo, ao usinar uma cavidade profunda em uma carcaça de aço, a quantidade de material removido pode ser substancial. Se cavacos se acumularem na cavidade, as condições de corte podem se tornar menos estáveis. Uma estratégia de usinagem horizontal pode auxiliar na evacuação dos cavacos enquanto a ferramenta de corte continua a remover material.
Isso não deve ser interpretado como uma regra geral de que os centros de usinagem a quente proporcionam melhor evacuação de cavacos em todas as operações. A seleção da ferramenta, o fornecimento de fluido de corte, os parâmetros de corte, a geometria da cavidade e o sistema de gerenciamento de cavacos da máquina ainda exercem influência significativa.
A distinção útil é que a orientação horizontal do fuso pode auxiliar na evacuação de cavacos em situações onde a geometria torna o acúmulo de cavacos um problema.
A fixação da peça altera a economia das duas máquinas.
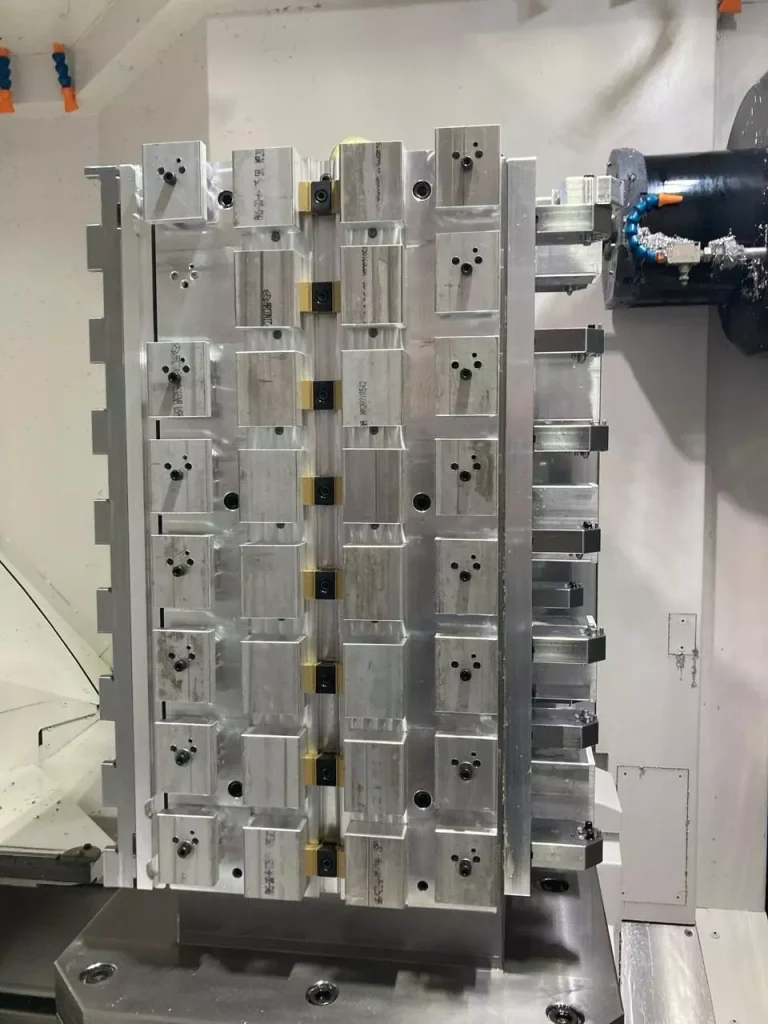
A diferença entre VMC e HMC fica ainda mais clara quando se considera a fixação da peça.
Uma central de usinagem vertical (VMC) pode utilizar uma morsa, mordentes macios, dispositivo de fixação modular ou dispositivo de fixação dedicado montado diretamente na mesa. Essa configuração funciona bem para muitos componentes individuais e pode ser conveniente quando a produção muda com frequência.
Um centro de usinagem horizontal (HMC) é frequentemente projetado em torno de paletes e dispositivos de fixação rotativos. Um dispositivo de fixação tipo "tombstone" pode fornecer várias faces de montagem, permitindo que várias peças sejam carregadas simultaneamente.
Isso pode alterar a relação entre o tempo de preparação e o tempo de usinagem.
Para um pedido de protótipo, o fabricante pode precisar produzir apenas um pequeno número de componentes. Criar um dispositivo de fixação complexo com várias peças pode não oferecer benefícios suficientes para justificar o preparo adicional.
Para produção repetida, a situação pode ser diferente.
Suponha que um componente exija usinagem em quatro faces e que a mesma peça seja produzida repetidamente. Um dispositivo de fixação tipo "tombstone" dedicado pode permitir que várias peças sejam carregadas e várias faces sejam usinadas por meio de uma sequência programada.
O esforço inicial de projeto e configuração dos dispositivos pode então ser distribuído por uma quantidade de produção maior.
É por isso que as centrais de usinagem horizontal (HMCs) são frequentemente associadas à produção repetitiva. A razão não é simplesmente que a máquina seja "mais avançada". O sistema de fixação da peça pode mudar a forma como todo o processo de produção é organizado.
Os centros de usinagem vertical (VMC) e horizontal (HMC) apresentam melhor desempenho em diferentes condições de peças.
A escolha torna-se mais fácil quando o componente é avaliado a partir da geometria.
Uma central de usinagem vertical (VMC) costuma ser um ponto de partida prático para uma peça onde as características importantes estão concentradas em uma única face e podem ser finalizadas com relativamente poucas configurações.
Uma máquina horizontal torna-se mais interessante quando a peça possui várias faces funcionais, cavidades profundas ou uma sequência de produção onde a redução do tempo de preparação tem um efeito notável.
O mesmo material pode ser usinado em qualquer um dos tipos de máquina.
A mesma indústria também pode usar qualquer um dos tipos.
Os setores aeroespacial, automotivo, de equipamentos industriais, de dispositivos médicos e de equipamentos de energia contêm peças que podem ser produzidas em diferentes configurações de máquinas.
A decisão sobre a máquina deve, portanto, começar pelo componente, e não pela marca do setor.
O desenho fornece mais informações sobre a estratégia de usinagem necessária do que o nome da indústria.
O volume de produção influencia a decisão entre VMC e HMC.
A geometria da peça geralmente é o primeiro aspecto a ser avaliado, mas a quantidade de produção pode alterar a viabilidade econômica de uma determinada estratégia de usinagem.
Isso ocorre porque o valor da redução do tempo de preparação depende de quantas vezes o processo é repetido.
Para um componente protótipo, uma diferença de alguns minutos entre duas configurações pode não ter muita influência no custo total do projeto. Essa mesma diferença torna-se muito mais significativa quando o componente é produzido repetidamente e o trabalho de configuração é realizado diversas vezes.
É aqui que a distinção entre VMC e HMC deixa de ser uma questão de capacidade da máquina e passa a ser uma questão de economia de produção.
VMC para protótipos e trabalhos de baixo volume
Considere um cliente que está desenvolvendo uma nova caixa de alumínio e solicita 10 ou 20 unidades para testes.
O componente pode ter várias faces usinadas, mas o projeto ainda está em avaliação. As dimensões podem mudar após o primeiro lote, e o próximo pedido pode exigir uma revisão diferente.
Nessa situação, a flexibilidade de fabricação pode ser mais valiosa do que construir um sistema de produção em torno de um dispositivo específico.
Um centro de usinagem vertical (VMC) geralmente consegue lidar com esse tipo de trabalho com uma fixação relativamente simples. Se a peça exigir uma segunda orientação, o operador pode alterar a configuração e continuar a usinagem.
O processo pode não ser otimizado para milhares de peças idênticas, mas isso pode não importar quando apenas um pequeno número de componentes é necessário.
Há ainda outro fator a considerar: o investimento em equipamentos.
Um dispositivo de fixação específico, projetado para acomodar várias peças simultaneamente, pode reduzir o tempo de ciclo, mas o custo de desenvolvimento desse dispositivo precisa ser recuperado durante a produção. Se o cliente precisar apenas de uma pequena quantidade, o custo do dispositivo pode representar uma parcela relativamente grande do custo de fabricação por peça.
Por esse motivo, a produção baseada em VMC pode continuar sendo prática para protótipos, amostras, componentes de reposição e lotes de produção menores, mesmo quando a geometria não se limita a uma única face.
Saiba mais sobre usinagem CNC de produção: como escolher entre estratégias de baixo e alto volume.
Quando a repetição começa a alterar o cálculo
Agora, considere o mesmo componente sendo produzido repetidamente.
Suponha que uma estratégia de usinagem exija quatro configurações separadas em um centro de usinagem vertical (VMC). Cada configuração exige que a peça seja carregada, posicionada, medida por meio de sensores e verificada antes que a usinagem prossiga.
O tempo necessário para cada configuração pode parecer pequeno quando se observa apenas um componente.
Em uma produção em larga escala, no entanto, esse tempo se repete muitas vezes.
Um centro de usinagem horizontal (HMC) com um dispositivo de fixação adequado pode permitir que várias dessas operações sejam combinadas em um número menor de estágios de fixação. Dispositivos de troca de paletes e dispositivos de fixação tipo "tombstone" também podem alterar a forma como as peças se movem ao longo do processo de produção.
O ponto importante é que um centro de usinagem horizontal (HMC) não reduz automaticamente os custos simplesmente por usar um eixo horizontal.
A vantagem surge quando sua configuração elimina trabalho de preparação suficiente, melhora a utilização da máquina ou suporta um arranjo de produção que faça sentido para a quantidade produzida.
É por isso que não existe uma quantidade de produção universal a partir da qual um fabricante deva mudar de VMC para HMC.
O cálculo depende da peça.
Um componente que requer apenas uma configuração em um centro de usinagem vertical (VMC) pode continuar sendo economicamente viável em um VMC mesmo em volumes de produção relativamente altos. Outro componente que requer várias orientações pode justificar o uso de um centro de usinagem horizontal (HMC) em quantidades muito menores, se a economia na configuração for substancial.
Por que o preço da máquina não é o mesmo que o custo da peça?
Ao comparar VMC e HMC, é tentador focar apenas no preço de compra da máquina.
Isso é importante quando uma oficina está decidindo qual equipamento comprar, mas não conta toda a história para um trabalho de produção.
Para um componente fabricado, a questão relevante seria mais próxima de:
Qual o esforço de fabricação necessário para produzir uma peça aceitável?
Um modelo de custo simplificado pode incluir tempo de usinagem, tempo de preparação, envolvimento do operador, consumo de ferramentas, fixação da peça, inspeção e outros custos de processo.
Considere dois processos hipotéticos.
A primeira opção utiliza um centro de usinagem vertical (VMC) com um dispositivo de fixação relativamente simples. A máquina em si pode ter um custo de aquisição menor, mas o componente requer várias configurações.
A segunda opção utiliza um centro de usinagem horizontal (HMC) com um sistema de fixação e paletes mais caro. A máquina e o sistema de fixação podem exigir um investimento inicial maior, mas diversas operações podem ser realizadas a partir de um único dispositivo de fixação.
A curto prazo, o primeiro processo pode fazer mais sentido, pois o investimento adicional da HMC tem menos partes para distribuir.
Para uma produção contínua de longa duração, o segundo processo pode se tornar mais atrativo, pois o investimento em dispositivos de fixação e máquinas é distribuído por várias peças, enquanto a redução no tempo de preparação e manuseio se repete ao longo da produção.
A comparação, portanto, precisa ser feita no nível do processo , e não simplesmente no nível da máquina.
Como a escolha entre centros de usinagem vertical (VMC) e horizontal (HMC) pode afetar o custo de usinagem
O custo da usinagem é influenciado por mais fatores além do tempo de rotação do fuso.
Imagine dois componentes que requerem uma hora de tempo de corte efetivo.
A primeira parte permanece na máquina durante toda a hora e requer apenas um breve procedimento de carregamento e posicionamento.
A segunda parte requer diversas orientações de usinagem, com carregamento, sondagem, alinhamento e inspeção adicionais entre as operações.
Embora o tempo de corte seja o mesmo, o tempo total de fabricação não é.
Essa é uma das razões pelas quais a redução do tempo de preparação pode ter um efeito significativo no custo de produção.
Para componentes com múltiplas faces, um centro de usinagem horizontal (HMC) pode reduzir a quantidade de manuseio necessária entre as operações. Um centro de usinagem vertical (VMC) equipado com ferramentas rotativas pode alcançar um resultado semelhante para algumas geometrias.
A questão importante, portanto, não é se a máquina tem uma taxa horária maior ou menor.
A questão é se a configuração da máquina produz a peça com eficiência suficiente para que o custo total permaneça competitivo.
O custo dos equipamentos deve ser considerado como parte do processo.
O projeto dos dispositivos de instalação é particularmente importante ao comparar a produção de baixo volume com a produção repetitiva.
Uma morsa simples pode ser suficiente para um protótipo. Para a produção em série de um componente, pode ser vantajoso o uso de mordentes macios, dispositivos de fixação específicos, um suporte tipo "túnel" ou múltiplas estações de fixação.
Quanto mais especializado for o dispositivo, mais importante se torna a quantidade produzida.
Suponha que um dispositivo específico custe várias centenas de dólares para ser projetado e fabricado.
Se apenas cinco peças forem produzidas, o custo do dispositivo de fixação será dividido entre os cinco componentes.
Se o mesmo dispositivo de fixação for usado para 1,000 componentes, sua contribuição para o custo de cada peça individual será muito menor.
Isso não significa que a produção em grande volume deva sempre usar um dispositivo HMC dedicado. Significa que a quantidade de produção altera a viabilidade econômica do investimento em dispositivos.
A máquina e o sistema de fixação da peça precisam ser considerados em conjunto.
HMC significa maior precisão?
A suposição de que um HMC é automaticamente mais preciso do que um VMC é simplista demais.
Ambos os tipos de máquinas podem produzir componentes de precisão quando a máquina, as ferramentas, a fixação da peça, a programação, as condições de corte e o processo de inspeção são controlados adequadamente.
A orientação do eixo não é, por si só, uma especificação de precisão.
Uma questão mais relevante é se a configuração da máquina facilita a manutenção das relações dimensionais exigidas pelo desenho.
Considere um componente com dois furos de precisão localizados em faces diferentes.
Se a peça for removida do dispositivo de fixação entre essas operações, a segunda configuração terá que restabelecer a posição da peça.
O resultado depende da precisão com que a peça pode ser localizada e de como o processo de usinagem compensa qualquer variação.
Se ambos os furos puderem ser usinados enquanto o componente permanece em um dispositivo de fixação estável, a relação entre eles poderá ser controlada sem a necessidade de transferir a peça para outro dispositivo de fixação.
Esta é uma área em que um HMC pode proporcionar uma vantagem processual.
Mas o mesmo princípio pode ser alcançado com um centro de usinagem vertical (VMC) usando usinagem rotativa ou multieixos adequada.
A precisão, portanto, provém de todo o sistema de fabricação, e não da palavra "horizontal" ou "vertical" na especificação da máquina.
Configuração de redução e relações geométricas
A vantagem de reduzir as configurações fica mais clara ao analisar as relações geométricas.
Suponha que uma carcaça usinada tenha um furo para rolamento na face frontal e um padrão de furos de montagem na lateral.
O desenho pode especificar a posição dos furos de montagem em relação ao eixo central do rolamento.
O desafio não é simplesmente alcançar a tolerância de cada característica individual.
O fabricante também deve controlar esse relacionamento.
Se o furo frontal e os furos laterais forem usinados em configurações separadas, a peça de trabalho precisa ser reposicionada com precisão entre as operações.
Se a estratégia de usinagem permitir a produção de ambas as características, mantendo uma referência comum, o processo poderá ser mais fácil de controlar.
Essa é uma das razões pelas quais os HMCs podem ser úteis para invólucros e outros componentes multifacetados.
Novamente, isso não torna o HMC inerentemente mais preciso.
Isso altera a forma como o componente pode ser posicionado em relação ao eixo.
Uma central de usinagem vertical (VMC) com um quarto eixo pode substituir uma central de usinagem horizontal (HMC)?
Essa é uma comparação mais útil do que simplesmente perguntar qual máquina tem mais eixos.
Um centro de usinagem vertical (VMC) de 4º eixo pode girar a peça de trabalho em torno de um eixo adicional, permitindo que diferentes faces sejam apresentadas à ferramenta de corte.
Para certos componentes, isso pode reduzir consideravelmente o número de configurações manuais.
Imagine um coletor cilíndrico com orifícios radiais ao redor de sua circunferência.
Em vez de remover e girar o componente manualmente para cada grupo de furos, uma configuração de 4º eixo pode indexar a peça para a posição angular necessária.
Para esse tipo de geometria, a combinação de um centro de usinagem vertical (VMC) e um eixo rotativo pode ser muito prática.
A situação é diferente quando a peça é uma grande caixa com requisitos de usinagem em vários lados e uma alta quantidade de produção.
Um centro de usinagem horizontal (HMC) pode proporcionar um ambiente de produção mais adequado, pois a orientação do fuso, o palete, o eixo rotativo e a disposição dos dispositivos de fixação são projetados para usinagem multifacetada.
A distinção, portanto, não é simplesmente:
VMC de 4 eixos versus HMC de 4 eixos.
Trata-se de como a máquina manipula a peça de trabalho.
Um eixo rotativo em um centro de usinagem vertical (VMC) pode fornecer capacidade de posicionamento adicional, mas a máquina ainda mantém um fuso vertical e seu respectivo sistema de fixação da peça.
Um centro de usinagem horizontal (HMC) é projetado para acesso horizontal e geralmente utiliza plataformas elevatórias e sistemas de paletes para organizar a produção em múltiplas frentes.
Quando um centro de usinagem vertical de 4 eixos pode ser uma alternativa prática
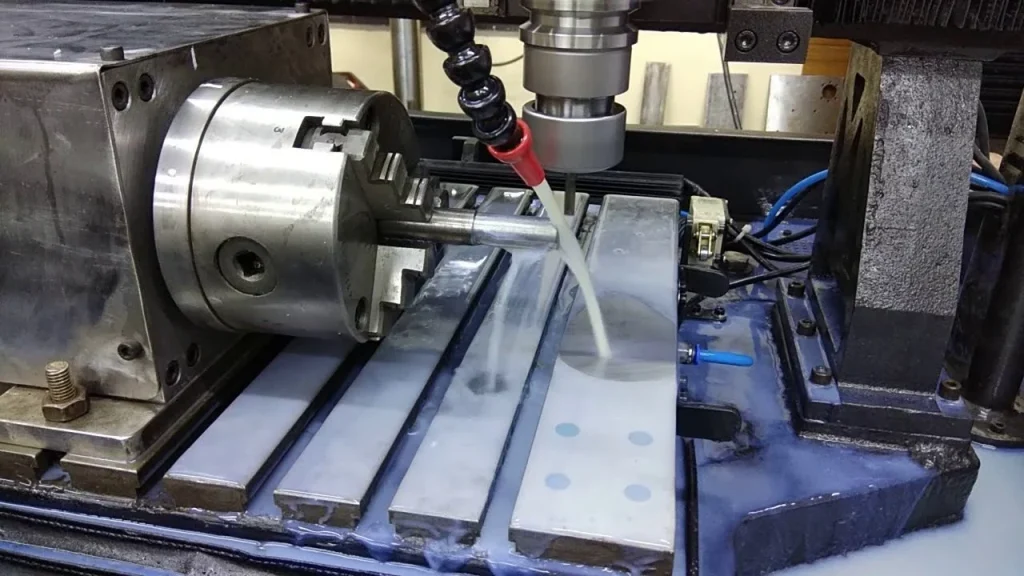
Um centro de usinagem vertical (VMC) de 4 eixos pode ser uma opção sensata quando a peça possui características indexadas, em vez de exigir usinagem multifacetada simultânea e extensa.
Exemplos incluem componentes com furos distribuídos ao redor de um corpo cilíndrico, características angulares repetidas ou usinagem lateral que pode ser concluída após a rotação da peça para posições definidas.
Também pode ser uma opção interessante quando o volume de produção não justifica o uso de dispositivos HMC dedicados.
Por exemplo, a produção de 30 componentes de alumínio personalizados pode não justificar uma configuração de produção HMC dedicada se um VMC com equipamento rotativo puder concluir as peças com um número gerenciável de configurações.
O cálculo muda quando o mesmo componente é produzido continuamente e o tempo de preparação passa a representar uma parcela maior do custo total.
E quanto à usinagem de 5 eixos?
A comparação torna-se mais complexa quando se introduz a usinagem de 5 eixos.
Um centro de usinagem de 5 eixos pode orientar a ferramenta de corte e a peça de trabalho de maneiras que reduzem a necessidade de configurações separadas.
Para componentes aeroespaciais complexos, impulsores, moldes, componentes médicos e outras peças com superfícies compostas, a questão pode não ser mais simplesmente VMC versus HMC.
Um processo de 5 eixos pode proporcionar acesso a múltiplas superfícies, mantendo o componente em uma configuração principal.
No entanto, a capacidade de operar em 5 eixos não torna automaticamente uma máquina mais econômica.
Os requisitos de programação podem ser mais exigentes, a estratégia de ferramentas torna-se mais importante e a configuração da máquina tem de corresponder à geometria.
Para algumas peças, um centro de usinagem vertical de 3 eixos continua sendo a solução mais simples.
Para outra peça, um centro de usinagem vertical (VMC) de 4º eixo pode ser apropriado.
Para a produção em larga escala de invólucros multifacetados, uma máquina de usinagem horizontal (HMC) pode proporcionar um processo de produção mais eficiente.
Para componentes complexos de forma livre, a usinagem de 5 eixos pode ser mais adequada.
A peça determina o processo.
Exemplo prático 1: Uma placa de alumínio de precisão
Considere uma placa de alumínio 6061-T6 com aproximadamente 300 mm de comprimento, com diversos furos, furos roscados, cavidades e um perímetro usinado.
A maioria das características está localizada na superfície superior.
O processo de usinagem pode envolver fresagem de desbaste, acabamento, furação, rosqueamento e contorno, enquanto a placa permanece em um dispositivo de fixação principal.
Há poucos benefícios em introduzir uma estratégia de produção horizontal se a peça não exigir amplo acesso lateral.
Um centro de usinagem vertical (VMC) proporciona acesso direto da ferramenta à maioria das funcionalidades, e uma fixação relativamente simples pode ser suficiente.
Neste caso, o fator importante não é o material ou a indústria. É a relação entre a geometria da peça e a orientação do fuso.
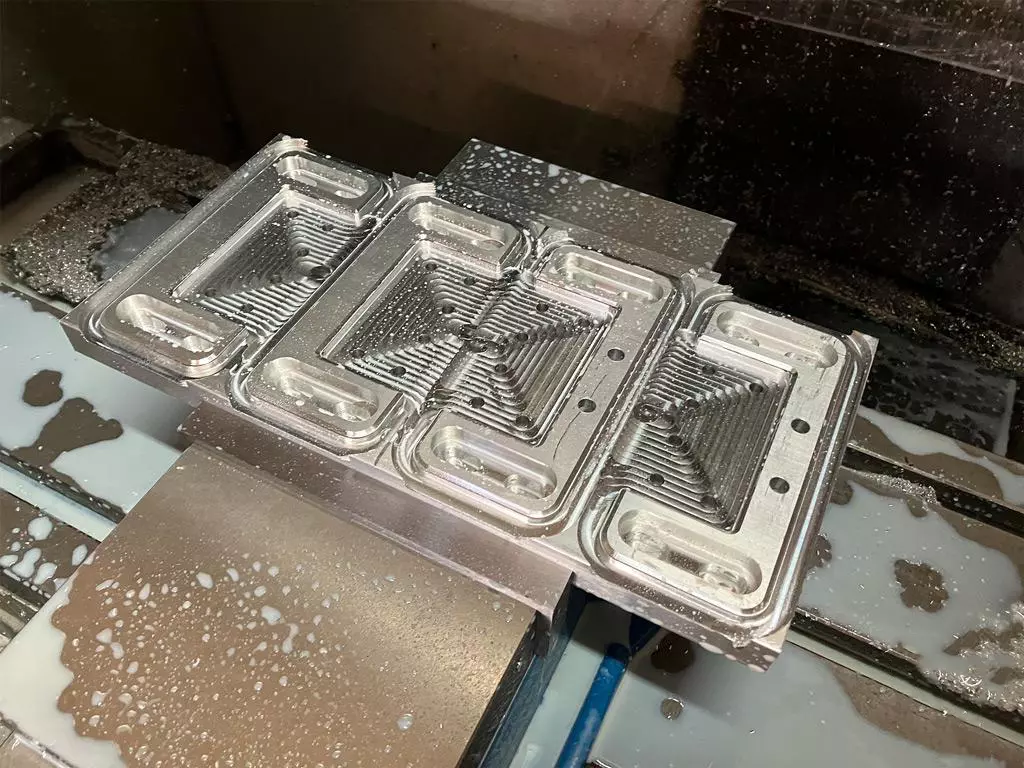
Exemplo prático 2: Uma caixa de alumínio com múltiplas faces
Agora, considere uma carcaça de alumínio usinada.
A parte frontal contém um furo para rolamento.
A lateral contém portas roscadas.
A parte traseira contém furos para montagem.
A parte superior possui uma superfície de vedação usinada.
O interior contém bolsos que precisam ser desbastados e acabados.
Um centro de usinagem vertical (VMC) pode usinar esse componente, mas um processo convencional pode exigir várias orientações.
O fabricante precisa remover e reposicionar a carcaça, mantendo a relação entre o furo do rolamento, os elementos de montagem, as portas e as superfícies de vedação.
Um HMC com um dispositivo de fixação adequado pode permitir que mais dessas operações sejam concluídas a partir do mesmo arranjo de fixação da peça.
A vantagem não reside simplesmente no fato de o HMC poder "alcançar mais lados".
A vantagem mais importante é que o processo de usinagem pode ser organizado em torno de menos etapas principais.
Se essa estrutura for produzida repetidamente, essa diferença pode ter um efeito notável na eficiência da produção.
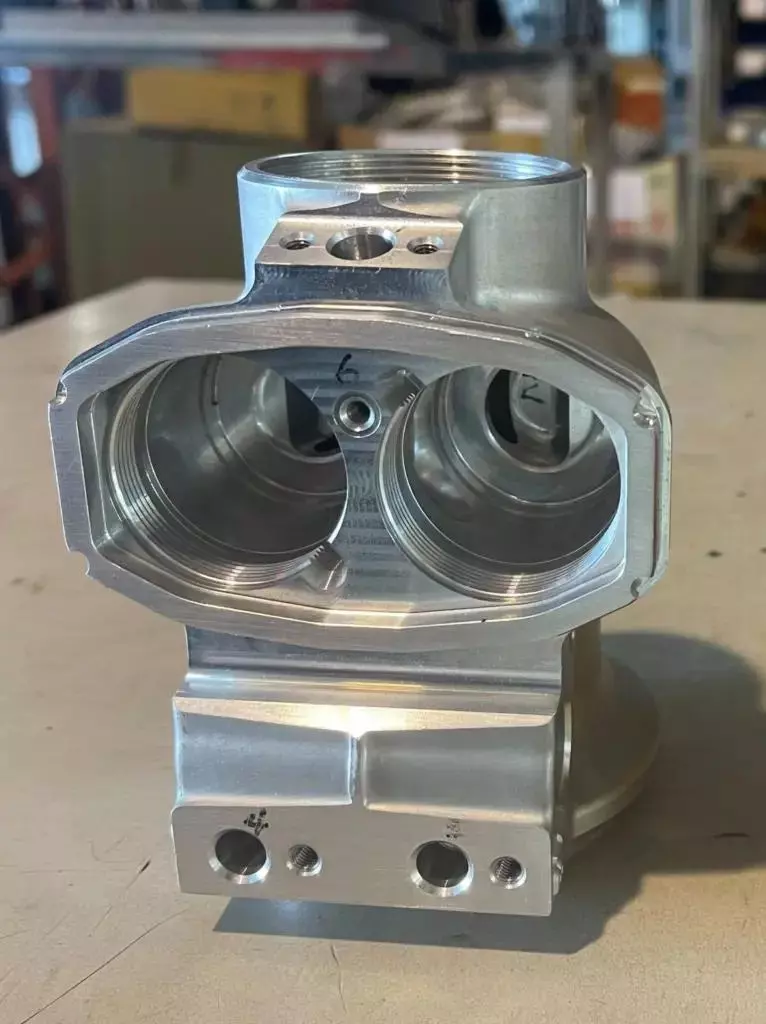
Exemplo Prático 3: Um Protótipo de Suporte em Aço Inoxidável
Agora, considere um suporte de aço inoxidável que precisa ser fornecido em uma quantidade de 10 peças.
O suporte possui um perfil usinado, vários furos de montagem e dois detalhes laterais.
O cliente espera avaliar as primeiras peças e poderá modificar o projeto.
Nessa situação, a estratégia de usinagem precisa permanecer flexível.
Uma central de usinagem vertical (VMC) pode acomodar a peça através de uma fixação simples e, se necessário, uma segunda configuração para os detalhes laterais.
Construir um sistema HMC mais elaborado pode não oferecer benefícios suficientes para uma quantidade tão pequena.
O fato de o material ser aço inoxidável não determina, por si só, a escolha da máquina.
A quantidade, a geometria, os requisitos de configuração e as alterações de projeto previstas são mais relevantes.
Exemplo Prático 4: Um Componente Industrial Repetitivo
Considere um componente industrial de aço produzido em centenas de peças por lote de produção.
O componente contém múltiplas faces perfuradas e roscadas, dois furos de precisão e um rebaixo interno profundo.
Em um VMC, o componente pode exigir várias orientações.
Se a mesma sequência de configuração for repetida em centenas de peças, o tempo acumulado de manuseio e alinhamento pode se tornar uma parte significativa do processo de produção.
Um centro de usinagem horizontal (HMC) com palete e dispositivo de fixação dedicado pode permitir que o fabricante organize diversas operações em torno de um sistema comum de fixação da peça.
Dessa forma, a máquina pode dedicar mais tempo do ciclo de produção às operações de corte, em vez de esperar pelo reposicionamento manual repetido.
Este é o tipo de situação em que a viabilidade econômica de uma HMC pode se tornar mais atraente.
A questão principal não é simplesmente que a quantidade seja "alta".
A combinação de geometria, produção repetida, número de preparações e estratégia de fixação cria uma oportunidade para reduzir o tempo ocioso.
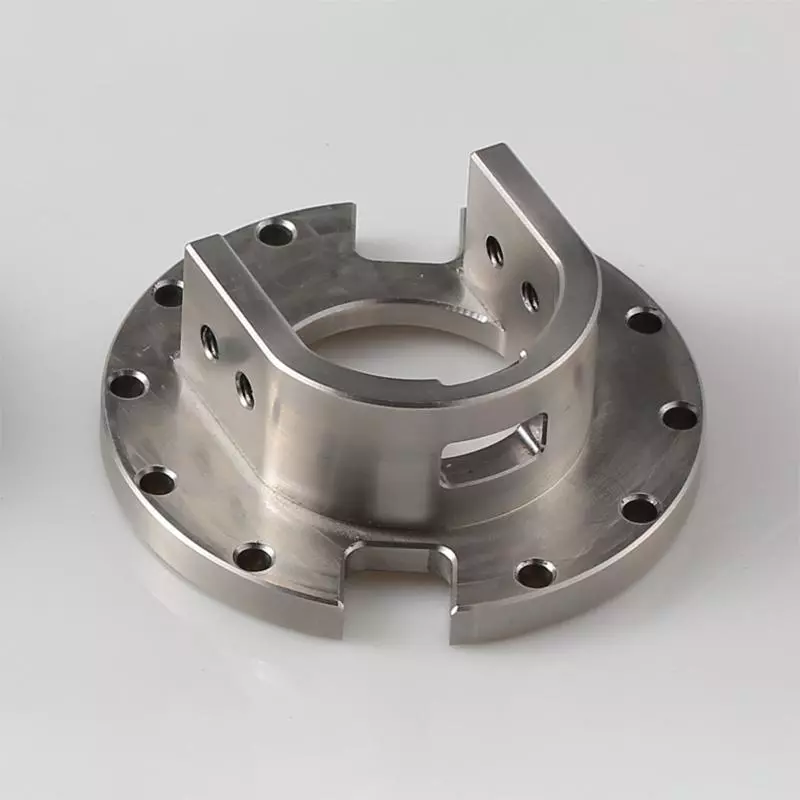
Por que muitas oficinas mecânicas usam tanto centros de usinagem vertical (VMCs) quanto centros de usinagem horizontal (HMCs)?
A comparação entre VMC e HMC às vezes é apresentada como se uma oficina mecânica tivesse que escolher entre uma ou outra.
Na prática industrial, muitas fábricas utilizam ambas as configurações, pois cada uma resolve problemas de produção diferentes.
Uma central de usinagem vertical (VMC) pode ser útil quando a flexibilidade e o acesso facilitado são importantes. Uma oficina pode utilizá-la para peças protótipo, suportes, placas, dispositivos de fixação, pequenas séries de produção ou componentes que podem ser finalizados de forma eficiente a partir de uma ou duas orientações.
Um centro de usinagem horizontal (HMC) pode ser útil quando o processo de produção se beneficia de acesso horizontal, fixação de peças paletizadas, dispositivos de fixação para múltiplas peças ou menos configurações principais.
Assim, a mesma oficina pode usinar o suporte de um cliente em um centro de usinagem vertical (VMC) e a carcaça de outro cliente em um centro de usinagem horizontal (HMC), mesmo quando ambos os componentes são feitos do mesmo material.
A alocação de máquinas também pode mudar ao longo do tempo.
Uma peça pode começar como um protótipo e ser produzida em um centro de usinagem vertical (VMC) porque apenas uma pequena quantidade é necessária. Se o projeto se tornar um item de produção regular, o fabricante poderá posteriormente revisar o processo e determinar se uma máquina, dispositivo de fixação ou estratégia de automação diferente reduziria o custo por peça.
Isso faz parte do processo normal de desenvolvimento de fabricação.
A máquina utilizada na primeira produção não precisa necessariamente ser a mesma utilizada na produção a longo prazo.
Centro de usinagem vertical (VMC) vs. Centro de usinagem horizontal (HMC): Observe a peça antes de observar a máquina.
Se você está tentando decidir entre um centro de usinagem vertical e um horizontal, começar pelas especificações da máquina pode levar à pergunta errada.
Comece pela parte.
Observe o desenho e identifique onde o material precisa ser removido, onde estão localizadas as dimensões críticas e como os diferentes elementos se relacionam entre si.
Uma chapa com a maioria de seus detalhes em uma única face pode exigir uma complexidade de fixação muito baixa.
Uma estrutura com características distribuídas em vários lados apresenta um problema de fabricação diferente.
Em seguida, considere quantas vezes a peça precisa mudar de orientação.
Isso costuma ser mais informativo do que simplesmente contar o número de operações de usinagem.
Por exemplo, uma peça pode exigir vinte operações de furação, fresagem e rosqueamento, mas ainda assim ser concluída em uma única configuração.
Outra parte pode exigir apenas seis operações, mas necessitar de quatro orientações diferentes.
A segunda parte pode gerar mais trabalho de configuração, mesmo que tenha menos operações.
Em seguida, é necessário considerar a quantidade de produção.
Uma configuração adequada para dez peças pode não ser a abordagem mais eficiente para 5,000 peças. Da mesma forma, um dispositivo de produção altamente otimizado pode não se justificar para um pequeno pedido de protótipo.
A seleção da máquina deve seguir esses requisitos de fabricação, em vez de ser decidida antecipadamente e forçar a entrada da peça no processo disponível.
Uma maneira prática de comparar VMC e HMC
Para um novo componente, a comparação pode ser abordada em uma sequência simples.
Primeiro, determine quantas faces contêm detalhes de usinagem.
Se praticamente tudo for acessível a partir de uma única interface principal, um VMC pode oferecer uma solução simples.
Se características funcionais importantes estiverem distribuídas por várias faces, então um HMC ou um VMC multieixo torna-se algo que vale a pena avaliar.
Em seguida, determine quantas configurações são necessárias.
Não conte apenas as operações de usinagem. Conte quantas vezes a peça precisa ser removida, girada, reposicionada ou recolocada.
Em seguida, observe a relação entre essas características.
Se um furo frontal precisar manter uma relação posicional próxima com um padrão de furos laterais, a estratégia de localização torna-se importante.
Se as funcionalidades forem independentes, configurações adicionais podem ser menos problemáticas.
A próxima questão é a quantidade de produção.
Para uma pequena produção de protótipos, uma configuração flexível pode ser mais adequada.
Para produção repetida, a redução do tempo de preparação, dispositivos dedicados, paletização e automação podem se tornar mais valiosos.
Por fim, compare o custo esperado de todo o processo.
Isso significa considerar o tempo de usinagem, o tempo de preparação, a mão de obra, as ferramentas, os dispositivos de fixação, a inspeção e a quantidade a ser produzida.
Somente após a consideração desses fatores é que a escolha entre VMC e HMC passa a fazer sentido.
VMC vs HMC: Comparação Rápida
| Fator | Centro de Usinagem Vertical | Centro de Usinagem Horizontal |
|---|---|---|
| Orientação do fuso | vertical | Horizontal |
| Fixação típica da peça | Mesa, torno de bancada, dispositivo de fixação específico, dispositivo de fixação rotativo | Palete, lápide, acessório rotativo |
| Acesso às superfícies superiores | Conveniente | Depende da orientação da fixação. |
| Usinagem multifacetada | Pode exigir equipamentos rotativos ou configurações adicionais. | Frequentemente, adapta-se bem a trabalhos multifacetados. |
| evacuação de chips de bolso profundo | Depende da geometria e da estratégia de gerenciamento do chip. | A orientação horizontal pode auxiliar na evacuação de cavacos. |
| Flexibilidade do protótipo | Frequentemente prático | Pode ser prático, dependendo da máquina e da configuração. |
| Produção repetitiva | Adequado para muitas peças | Frequentemente atraente para produção repetida em múltiplas faces. |
| Produção paletizada | Disponível em algumas configurações. | Abordagem de produção comum |
| Redução de configuração | Depende da peça e da capacidade de rotação. | Pode ser uma grande vantagem para peças com múltiplas faces. |
| Melhor escolha | Depende da geometria e do processo. | Depende da geometria e do processo. |
A tabela fornece um ponto de partida, não uma classificação universal.
Um centro de usinagem vertical (VMC) com eixo rotativo pode apresentar sobreposição com algumas aplicações de centros de usinagem horizontal (HMC), enquanto um HMC de alta gama pode ser configurado de maneira muito diferente de uma máquina horizontal básica.
As especificações das máquinas também variam entre os fabricantes, portanto, as capacidades reais precisam ser avaliadas a partir da configuração da máquina, e não apenas pelo nome da categoria.
O que você deve considerar ao escolher um fornecedor de usinagem CNC?
Se você estiver terceirizando a usinagem em vez de comprar uma máquina, talvez não precise decidir se seu componente deve ser produzido em um centro de usinagem vertical (VMC) ou horizontal (HMC).
O fornecedor deve ser capaz de analisar a peça e determinar um processo de usinagem adequado.
Isso é particularmente útil quando o componente possui múltiplas faces de usinagem ou relações posicionais restritas.
Por exemplo, você pode saber que sua carcaça de alumínio precisa de um furo para rolamento, várias portas roscadas e furos de montagem.
Não é necessário especificar:
“Por favor, fabriquem isto em um HMC.”
As informações mais úteis são o desenho, o modelo 3D, o material, a quantidade, os requisitos de tolerância, o acabamento da superfície e quaisquer dimensões funcionais críticas.
O fornecedor de usinagem pode então avaliar como a peça deve ser fixada e qual configuração de máquina é apropriada.
Um fornecedor pode optar por uma HMC porque a peça pode ser concluída com menos configurações.
Outro fornecedor pode usar um centro de usinagem vertical de 5 eixos porque a geometria pode ser processada de forma eficiente em uma única configuração principal.
Para componentes de baixo volume de produção, um centro de usinagem vertical (VMC) de 3 eixos com configuração adicional pode ser a opção mais econômica.
O tipo de máquina deve estar alinhado à estratégia de fabricação, em vez de se tornar uma especificação que limite o fornecedor antes que a peça seja avaliada.
Que informações ajudam um fornecedor de usinagem a tomar essa decisão?
Um arquivo CAD 3D mostra a geometria geral, mas não necessariamente comunica todos os requisitos de fabricação.
O desenho 2D é importante para entender tolerâncias, referências, roscas, acabamento superficial e outras características controladas.
O material também afeta o processo.
A usinagem de alumínio 6061, alumínio 7075, aço inoxidável 316, aço inoxidável 17-4 PH, titânio e aço ferramenta temperado pode envolver condições de corte e estratégias de ferramentas muito diferentes.
A quantidade é importante porque o processo mais adequado para cinco protótipos pode ser diferente do processo usado para milhares de peças de produção.
As dimensões críticas também importam.
Se duas características tiverem uma relação posicional controlada, o fornecedor precisa entender essa relação ao planejar a fixação da peça e a sequência de usinagem.
Por esse motivo, um pacote de solicitação de cotação (RFQ) útil geralmente inclui o modelo CAD, o desenho, o material, a quantidade, o acabamento necessário, as tolerâncias e quaisquer requisitos específicos de inspeção.
O fornecedor pode então determinar se a peça é mais adequada para usinagem vertical, horizontal, rotativa ou multieixos.
Perguntas frequentes sobre centros de usinagem verticais e horizontais
Um centro de usinagem vertical (VMC) é melhor que um centro de usinagem horizontal (HMC)?
Nenhuma das duas é melhor para todas as aplicações.
Um centro de usinagem vertical (VMC) pode ser uma escolha prática quando a peça pode ser usinada de forma eficiente a partir de uma direção principal ou quando a flexibilidade de produção é importante.
Um centro de usinagem horizontal (HMC) pode se tornar mais útil quando várias faces precisam ser usinadas e o processo de produção pode se beneficiar de menos configurações, fixação de peças em paletes ou dispositivos de fixação para múltiplas peças.
A geometria da peça e os requisitos de produção determinam qual abordagem faz mais sentido.
Operar um HMC é sempre mais caro?
Não necessariamente.
O custo por hora de uma máquina é apenas uma parte do cálculo.
Uma central HMC pode ter um custo operacional por hora de máquina mais elevado, mas se reduzir o tempo de preparação e o manuseio de um componente com múltiplas faces, o custo total por peça ainda pode ser competitivo.
Por outro lado, usar uma HMC para um componente simples que pode ser concluído de forma eficiente em uma VMC pode aumentar o custo sem proporcionar um benefício correspondente.
Qual máquina é melhor para usinagem CNC de alumínio?
Ambas as empresas conseguem usinar alumínio com eficiência.
Uma placa ou suporte de alumínio simples pode se encaixar naturalmente em um processo VMC.
Uma carcaça complexa de alumínio com várias faces usinadas pode se beneficiar de uma configuração HMC ou multieixos.
O material, por si só, não determina o tipo de máquina.
Qual máquina é melhor para aço inoxidável?
O mesmo princípio se aplica ao aço inoxidável.
A usinagem de aço inoxidável pode impor maiores exigências em relação às ferramentas, aos parâmetros de corte, ao gerenciamento térmico e ao controle de cavacos, mas a escolha entre VMC e HMC ainda depende principalmente da geometria da peça e da estratégia de produção.
Para cavidades profundas ou remoção de grandes quantidades de material, as características de evacuação de cavacos de um torno HMC podem ser úteis.
Para um suporte relativamente simples, um VMC pode continuar sendo uma solução prática.
A usinagem HMC é mais rápida que a usinagem VMC?
Não existe uma única resposta útil.
Para um componente simples que requer apenas uma configuração VMC, um HMC pode não oferecer uma vantagem significativa em termos de tempo de ciclo.
Para um componente com múltiplas faces que requer várias configurações de VMC, um HMC pode reduzir o tempo total de produção, combinando operações e reduzindo o manuseio da peça.
A comparação relevante é o tempo total de produção, e não apenas a velocidade do fuso.
Uma máquina VMC consegue usinar uma peça de cinco lados?
Pode, dependendo da configuração da máquina.
Uma central de usinagem vertical (VMC) convencional pode exigir várias configurações. Uma VMC com eixo rotativo pode indexar faces adicionais, enquanto uma máquina de 5 eixos pode proporcionar acesso mais contínuo a geometrias complexas.
A viabilidade dessa abordagem depende do tamanho da peça, da geometria, das tolerâncias, da fixação da peça e da quantidade produzida.
O HMC reduz o tempo de configuração?
Isso pode acontecer, especialmente quando uma peça possui múltiplas faces usinadas e o dispositivo de fixação permite a realização de diversas operações sem a necessidade de remover a peça.
A redução real depende do projeto do componente e do dispositivo de fixação.
Um centro de usinagem horizontal (HMC) não reduz automaticamente o tempo de preparação de todas as peças.
Qual máquina é melhor para produção de alto volume?
Um centro de usinagem horizontal (HMC) pode ser atraente para produção repetitiva quando várias faces precisam ser usinadas, e a fixação de peças em paletes ou dispositivos dedicados podem reduzir o manuseio.
Um centro de usinagem vertical (VMC) também pode suportar produção em alto volume quando a geometria do componente permite uma configuração eficiente e a automação necessária pode ser integrada ao processo.
O volume de produção deve, portanto, ser considerado juntamente com a geometria e os requisitos de configuração.
Devo especificar VMC ou HMC ao solicitar um orçamento de usinagem CNC?
Normalmente, é mais útil fornecer os requisitos da peça do que especificar o tipo de máquina.
Um fornecedor pode avaliar a geometria, o material, a quantidade, as tolerâncias e o acabamento necessário e determinar uma estratégia de usinagem adequada.
Se você tiver uma exigência específica em relação à máquina por motivos contratuais, de qualificação ou de controle de processo, isso pode, naturalmente, ser incluído na solicitação de cotação.
Conclusão final: escolha o processo, não apenas a máquina.
A diferença entre um centro de usinagem vertical e um horizontal começa com a orientação do fuso, mas as consequências para a fabricação vão muito além disso.
Uma central de usinagem vertical (VMC) pode ser uma solução prática quando a geometria é acessível por cima, o número de configurações é gerenciável e a flexibilidade de produção é importante.
Um centro de usinagem horizontal (HMC) pode se tornar mais útil quando várias faces precisam ser usinadas, a redução do tempo de preparação afeta a eficiência da produção, cavidades profundas criam desafios no gerenciamento de cavacos ou a produção repetitiva justifica o uso de dispositivos de fixação paletizados e acessórios dedicados.
Um centro de usinagem vertical (VMC) de 4 ou 5 eixos pode se sobrepor a algumas aplicações de centros de usinagem horizontal (HMC), razão pela qual as categorias de máquinas não devem ser tratadas como opções isoladas.
Para um componente real, a avaliação mais útil começa com o desenho.
Quantas faces precisam ser usinadas?
Quantas configurações são realmente necessárias?
Quais dimensões possuem relações posicionais importantes?
Quantas peças são necessárias?
Um equipamento dedicado ofereceria benefícios suficientes para justificar seu custo?
Quanto do tempo total de produção é gasto em corte e quanto tempo é gasto em carregamento, localização, reposicionamento e inspeção?
Essas perguntas levam a uma decisão de fabricação mais útil do que simplesmente questionar se a usinagem vertical ou horizontal é melhor.
Se você estiver buscando usinagem CNC personalizada, pode fornecer o desenho da peça ou o modelo CAD 3D juntamente com as especificações do material, quantidade, tolerâncias e requisitos de acabamento superficial. O processo de usinagem pode então ser avaliado com base no componente real, em vez de selecionar um tipo de máquina antes que a geometria e os requisitos de produção sejam compreendidos.