
Você provavelmente já sabe que a fresagem CNC padrão simplesmente não dá conta do recado quando se trata de metais endurecidos, titânio ou geometrias incrivelmente complexas…
Mas qual processo alternativo se encaixa melhor no seu projeto específico?
Bom, você está no lugar certo, porque eu preparei uma análise completa dos 3 principais tipos de usinagem por eletroerosão.
Escolher o método errado pode comprometer suas tolerâncias, aumentar seus custos e arruinar seu cronograma de produção.
Como parceiro de engenharia de precisão na MS Machining , sei que entender as diferenças técnicas exatas entre eletroerosão a fio (EDM) , eletroerosão por penetração (EDM ) e eletroerosão por perfuração é o segredo para uma produção impecável.
Neste artigo, você aprenderá exatamente como escolher o processo certo para obter precisão submicrométrica e cortes sem tensão nas suas peças mais complexas.
Vamos mergulhar direto.
Tipo 1: Eletroerosão a fio (Eletroerosão a fio)
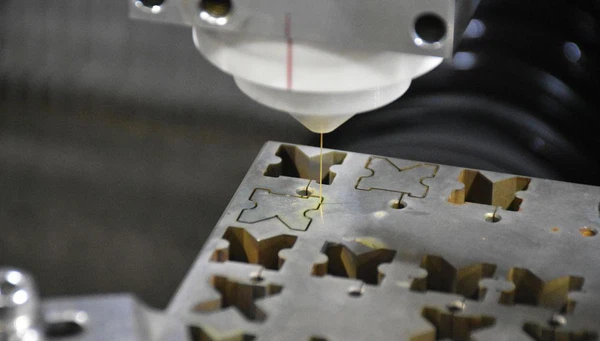
Quando falamos em alcançar precisão em nível micrométrico em materiais condutores, a eletroerosão a fio (EDM) é geralmente a primeira ferramenta que consideramos. Imagine-a como uma serra de fita eletrônica ultraprecisa, mas em vez de uma lâmina serrilhada, usamos um fio eletricamente carregado, microscopicamente fino, para cortar o metal.
O que é isso
A eletroerosão a fio (EDM a fio) é um processo de usinagem sem contato. Utiliza um fio metálico fino e de filamento único (geralmente latão ou cobre estratificado) para cortar uma peça submersa em um tanque de fluido dielétrico. O fio nunca toca a peça; em vez disso, o corte ocorre por meio de faíscas elétricas controladas.
Mecanismo principal: Usinagem por erosão por faísca
A mágica aqui é a usinagem por eletroerosão . Alimentamos o fio através da peça de trabalho enquanto uma descarga elétrica cria calor intenso (até 12,000 °C). Isso literalmente vaporiza o material em seu caminho.
Como o fio é constantemente rebobinado a partir de uma fonte nova, evitamos os problemas de desgaste que você veria em ferramentas de corte tradicionais. O fluido dielétrico da eletroerosão (geralmente água deionizada) remove os detritos microscópicos e resfria a zona de corte instantaneamente.
Melhor usado para
Utilizamos a eletroerosão a fio para peças que exigem contornos complexos e cantos apertados que a fresagem CNC tradicional simplesmente não consegue processar. É ideal para:
- Aplicações de montagem em furo passante: Matrizes de corte, matrizes de extrusão e placas extratoras.
- Materiais espessos: Podemos cortar chapas com até 300 mm ou mais de espessura sem qualquer deflexão.
- Usinagem de aço ferramenta temperado: Como o corte é feito com eletricidade, a dureza do material não importa.
- Geometrias complexas: Capaz de Eletroerosão a fio de 4 eixos Corte para criar formas cônicas ou perfis diferentes na parte superior e inferior da peça.
Capacidades de usinagem da MS (Especificações técnicas)
Aqui está um resumo do que podemos alcançar com nossa configuração de eletroerosão a fio. Essas especificações definem por que esse método é a escolha ideal para componentes de alta precisão.
| Característica | Especificação |
|---|---|
| Precisão / Tolerância | Tolerâncias de EDM de precisão até ±0.001 mm (1 mícron) |
| Revestimento de superfície | Excelente Acabamento superficial EDM Ra tão baixo quanto 0.1 µm |
| Diâmetro do fio | Normalmente de 0.02 mm a 0.3 mm (permite raios de curvatura incrivelmente pequenos). |
| Compatibilidade de Material | Qualquer metal condutor: Titânio, Carboneto, Superligas, Aço |
Por que escolher
A maior vantagem é que se trata de um processo de usinagem sem tensão . Como não há contato físico ou força de corte aplicada à peça, não precisamos nos preocupar com o empenamento ou distorção do material. Isso é crucial ao trabalhar com peças delicadas ou materiais caros, como o titânio . Se você precisa de cantos internos precisos e um acabamento sem rebarbas logo após a usinagem, a eletroerosão a fio é a melhor opção.
Tipos de usinagem por eletroerosão: Eletroerosão por penetração
Fundamentos de eletroerosão por penetração / corte por penetração
Quando precisamos gravar formas 3D complexas em metal sólido, usamos a eletroerosão por penetração (DEM) , amplamente conhecida na indústria como eletroerosão por penetração ou eletroerosão por penetração em matriz.
Nessa configuração, utilizamos um eletrodo com formato personalizado — geralmente de grafite ou cobre — que funciona como um molde 3D invertido. Conforme o eletrodo se aproxima da peça de trabalho, faíscas intensas derretem e vaporizam o metal, fazendo com que ele assuma o formato do eletrodo. Isso é a usinagem por eletroerosão clássica em ação.
As principais distinções
A principal diferença entre a eletroerosão por penetração (EDM) e outros tipos de usinagem por descarga elétrica é a sua capacidade de parar no meio do processo.
- Usinagem de cavidades cegas: Ao contrário dos sistemas de eletroerosão a fio que cortam um bloco de forma completa, a eletroerosão por penetração (Pinker EDM) é projetada para escavar cavidades cegas e espaços profundos.
- Ferramentas personalizadas: O eletrodo deve ser pré-usinado com a geometria exata que desejamos gravar na peça de trabalho.
- Ambiente fluido: Toda a operação está totalmente imersa em tecnologia especializada. fluido dielétrico EDMEsse fluido atua como isolante, controla a distância entre as faíscas, resfria a peça e remove os detritos metálicos microscópicos.
Melhor usado para
Por ser um processo de usinagem sem contato , a eletroerosão por penetração (EDM) não exerce nenhuma tensão física de corte na peça. Isso a torna perfeita para componentes delicados, detalhados ou extremamente duros. Normalmente, utilizamos esse processo para:
- Fabricação de moldes de injeção de plástico e matrizes de estampagem de alta precisão.
- usinagem de cavidade cega Onde as fresas CNC padrão simplesmente não conseguem alcançar cantos inferiores apertados ou detalhes internos agudos.
- Incorporar detalhes complexos — como encaixes hexagonais internos, ranhuras ou logotipos intrincados — diretamente em componentes de aço ferramenta temperado sem risco de quebra da ferramenta.
Tipo 3: Eletroerosão para perfuração de furos (Hole Popper)
Ao analisarmos os diferentes tipos de usinagem por eletroerosão , a máquina de eletroerosão para furação — frequentemente chamada de "furadeira de furos" — é a especialista do grupo. Enquanto a eletroerosão a fio corta formas e a eletroerosão por penetração molda cavidades, esta máquina é dedicada exclusivamente à eletroerosão para furação de pequenos furos.
Na minha oficina, não usamos essa técnica para moldar geometrias complexas; usamos para penetração vertical rápida. Ela utiliza um eletrodo tubular oco rotativo (geralmente de latão ou cobre) em vez de um formato sólido.
Principal característica distintiva: o eletrodo oco
O grande diferencial aqui é a forma como gerenciamos o fluido dielétrico da eletroerosão . Em vez de simplesmente submergir a peça, bombeamos o fluido de alta pressão diretamente através do centro do tubo do eletrodo rotativo.
- Lavagem interna: O fluido jorra da parte inferior do eletrodo, removendo instantaneamente as partículas de metal erodidas.
- Penetração profunda: Graças à remoção eficaz dos detritos, podemos perfurar orifícios incrivelmente profundos em relação ao diâmetro (alta relação de aspecto) sem que o eletrodo trave.
- Velocidade: É significativamente mais rápido do que a eletroerosão por penetração para fazer furos, embora o acabamento superficial seja ligeiramente mais áspero.
Melhor usado para
Utilizo a furadeira de impacto para tarefas em que a perfuração tradicional não é viável, especificamente em usinagem de aço ferramenta temperado ou metal duro. Como se trata de um processo de usinagem sem contato , a dureza do material é irrelevante — ela corta metal duro com a mesma facilidade que aço macio.
- Furos piloto para eletroerosão a fio: Não é possível passar um fio por um bloco sólido. Usamos o furador de furos para criar o furo inicial, permitindo a passagem do fio para iniciar o corte principal.
- Lâminas de turbina: Criação de orifícios de refrigeração em componentes aeroespaciais feitos de superligas.
- Como remover torneiras quebradas: Se uma broca quebrar dentro de uma peça específica, eu uso o extrator de furos para desintegrar a broca quebrada sem danificar a rosca ao redor.
Comparação rápida: fio vs. chumbada vs. perfuração de furo
Ao decidir em qual máquina aplicar um trabalho, analiso primeiro a geometria. Embora todos os tipos de eletroerosão utilizem a usinagem por eletroerosão para remover material, a configuração e a aplicação de cada uma são distintas. Compreender as vantagens e desvantagens entre a eletroerosão a fio, a eletroerosão por penetração e as máquinas de furação por impacto é crucial para atingir metas de precisão em nível micrométrico sem desperdiçar o orçamento.
Segue abaixo uma descrição de como os distinguimos no chão de fábrica:
| Característica | Fio EDM | Chumbada (Ram) EDM | Perfuração de furos (Furador de furos) |
|---|---|---|---|
| Ação principal | Corta furos passantes e contornos (como um cortador de queijo) | Mergulha eletrodos moldados para criar cavidades cegas | Perfura rapidamente orifícios profundos de pequeno diâmetro. |
| elétrodo | Fio enrolado (geralmente de latão) | Grafite ou cobre em formato personalizado | Tubo giratório de latão ou cobre |
| Tolerância | Tolerâncias de EDM de precisão (±0.0001″ ou melhor) | Alta precisão (tipicamente ±0.0005″) | Precisão padrão (±0.001″ – ±0.005″) |
| Ideal para | Formas 2D complexas, punções e matrizes de extrusão | usinagem de cavidade cega, moldes e matrizes de injeção de plástico | Furos iniciais para eletroerosão a fio, furos para pinos extratores, pás de turbina. |
A eletroerosão a fio é minha escolha principal para qualquer processo que exija extrema precisão em peças passantes. A eletroerosão por penetração (ou por penetração) é a única opção quando se precisa criar formas 3D complexas que não atravessam completamente o bloco. Já a eletroerosão para furação de pequenos furos é puramente utilitária — é rápida, eficiente e prepara o material para as máquinas de eletroerosão a fio.
Por que a eletroerosão a fio costuma ser a melhor escolha
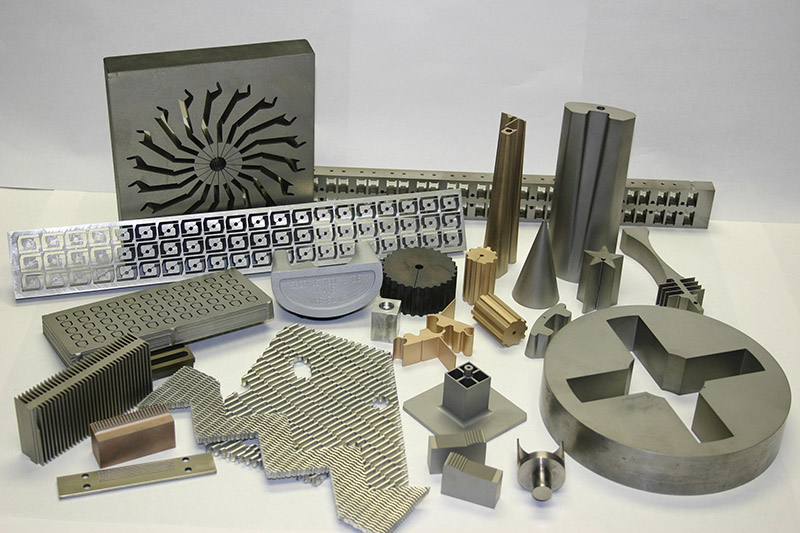
Ao avaliar os diferentes tipos de usinagem por eletroerosão , observamos consistentemente que a eletroerosão a fio se destaca na produção de componentes complexos e de alta precisão. Na comparação contínua entre eletroerosão por corte a fio e eletroerosão por penetração , o corte a fio frequentemente oferece a melhor base para as demandas da indústria manufatureira dos EUA.
Usinagem sem estresse
Como este é um processo de usinagem verdadeiramente sem contato , o fio de corte nunca chega a tocar a peça de trabalho. As faíscas elétricas são responsáveis por toda a remoção de material.
- Estresse mecânico zero: As peças não deformam, dobram ou sofrem distorções durante o corte.
- Características delicadas: Produz com facilidade componentes de paredes finas e frágeis que seriam esmagados por uma fresadora CNC padrão.
Compatibilidade com materiais rígidos
Se um metal conduz eletricidade, podemos cortá-lo, independentemente de sua dureza na escala Rockwell.
- Perfeito para usinagem de aço ferramenta temperado sem necessidade de recozimento prévio à usinagem.
- Corta titânio, carboneto de tungstênio e ligas de grau aeroespacial sem esforço.
- Deflexão zero da ferramenta, o que significa que a dureza do material não compromete a forma final.
Custo versus Precisão
A obtenção de precisão em nível micrométrico normalmente aumenta os custos de produção. A eletroerosão a fio (EDM) equilibra esse custo, realizando o trabalho corretamente já na primeira tentativa.
- Tolerâncias de EDM de precisão: Apresenta tolerâncias extremas que eliminam a necessidade de operações de acabamento secundárias.
- Redução dos custos das ferramentas: Utiliza arame de latão ou revestido de zinco de baixo custo em vez de fresas de metal duro caras e quebráveis.
- Redução das taxas de sucata: A precisão previsível significa menos desperdício de material, mantendo os custos indiretos baixos.
Indústrias que dependem de diferentes tipos de EDM
No cenário industrial dos EUA, observo três setores específicos dominando a demanda pelos diversos tipos de usinagem por eletroerosão . Essas indústrias não buscam apenas precisão; elas a exigem porque segurança e desempenho estão em jogo. Seja utilizando eletroerosão a fio ou eletroerosão por penetração , a capacidade de cortar os metais mais duros sem contato direto é um diferencial crucial para as aplicações de eletroerosão.
Indústria aeroespacial
Na indústria aeroespacial, a redução de peso e a resistência ao calor são fundamentais. Aqui, dependemos fortemente do corte por eletroerosão (EDM) em titânio , pois as ferramentas de corte tradicionais simplesmente não conseguem lidar com superligas resistentes ao calor (como o Inconel) sem se desgastarem instantaneamente ou causarem fissuras por tensão térmica. Usinamos regularmente pás de turbina, componentes de trem de pouso e discos de compressores com precisão em nível micrométrico . A natureza sem contato da usinagem por eletroerosão garante que a integridade estrutural dessas peças críticas para o voo permaneça intacta.
Produtos para uso Médico
É aqui que a eletroerosão (EDM) para perfuração de pequenos furos e o trabalho com fio de alta precisão realmente se destacam. Na fabricação de instrumentos cirúrgicos, cateteres ou implantes ortopédicos, o acabamento superficial Ra e a precisão dimensional da EDM devem ser impecáveis. Como este é um processo de usinagem sem contato , podemos criar formas delicadas e complexas em materiais biocompatíveis difíceis, sem dobrar, distorcer ou contaminar a peça.
Automotiva
Embora a produção em massa de automóveis frequentemente utilize estampagem ou fundição, os moldes e matrizes para essas peças começam em oficinas como a nossa. Utilizamos eletroerosão por penetração para usinagem de aço ferramenta temperado , criando os moldes de injeção complexos e com nervuras profundas que produzem as peças automotivas. Esse método também é padrão para a perfuração dos orifícios microscópicos em injetores de combustível, maximizando a eficiência do motor.
| Expertise | Aplicação Chave | Por que usar EDM? |
|---|---|---|
| Indústria aeroespacial | Lâminas de turbina, peças de motor | Corta ligas exóticas (titânio, Inconel) sem qualquer tensão. |
| Produtos para uso Médico | Implantes, instrumentos cirúrgicos | Alcança precisão em nível de mícron em geometrias minúsculas e complexas. |
| Automotiva | Moldes de injeção, injetores de combustível | Essencial para usinagem de cavidade cega em moldes de aço temperado. |
Perguntas frequentes: dúvidas comuns sobre os tipos de EDM
Quando os clientes nos procuram com projetos complexos, geralmente têm algumas dúvidas importantes sobre o que nossa usinagem por eletroerosão realmente pode fazer. Aqui está um resumo das perguntas mais frequentes que recebemos sobre os diferentes tipos de usinagem por descarga elétrica.
A eletroerosão a fio pode criar cavidades cegas?
Não, não é possível. Pense na eletroerosão a fio como uma máquina de cortar queijo de alta precisão — o fio precisa atravessar completamente a peça para fazer o corte. Se você precisa de usinagem de cavidades cegas (bolsas que não atravessam completamente a peça), utilizamos a eletroerosão por penetração (ram EDM) . A eletroerosão por penetração utiliza um eletrodo personalizado que penetra no material, o que nos permite criar formas complexas com fundo que a eletroerosão a fio simplesmente não consegue alcançar.
Qual é o menor diâmetro de fio disponível?
Para projetos que exigem detalhes extremos, podemos trabalhar com dimensões incrivelmente pequenas. Os fios padrão têm cerca de 0.010” a 0.012”, mas para microusinagem de alta precisão, podemos usar fios com apenas 0.0008” (0.02 mm) de espessura . Essa capacidade nos permite alcançar precisão em nível micrométrico e raios de curvatura extremamente pequenos, impossíveis de serem obtidos com ferramentas de fresagem padrão.
A eletroerosão funciona em materiais não condutores?
Geralmente, não. Como todo o processo depende de faíscas elétricas que saltam entre um eletrodo e a peça de trabalho, o material precisa ser condutor de eletricidade. Funciona perfeitamente para usinagem de aço ferramenta temperado , titânio e carboneto. Se você estiver trabalhando com cerâmica ou compósitos, eles geralmente precisam ser variantes condutoras especialmente projetadas para funcionar com esse processo.
Por que a eletroerosão a fio é mais precisa do que a fresagem CNC?
Tudo se resume à força. A fresagem CNC envolve contato físico e força de corte, o que pode causar deflexão da ferramenta ou empurrar a peça para fora da tolerância, especialmente em peças com paredes finas. A eletroerosão a fio é um processo de usinagem sem contato . Não há pressão de corte, o que significa que obtemos distorção zero e um acabamento superficial perfeito (Ra) , mesmo em peças delicadas ou extremamente duras.