Projetar para usinagem CNC muitas vezes parece um exercício de equilíbrio entre intenção e realidade. Desde 2004, vi inúmeros modelos CAD que parecem perfeitos na tela, mas resultam em orçamentos exorbitantes devido a escolhas geométricas simples. Na MS Machining, seguimos uma regra simples: precisão é o nosso negócio, mas o excesso de engenharia é o seu custo. Se você quer reduzir drasticamente seus custos de produção sem sacrificar a qualidade, comece pela forma como lida com os cantos internos.
Otimize as cavidades internas e os raios de concordância.
Projetar para ferramentas redondas, não para telas quadradas.
A fresagem CNC é um processo subtrativo que utiliza ferramentas cilíndricas rotativas. Parece óbvio, mas muitos projetistas ainda incluem cantos internos vivos em suas cavidades. Para criar um canto interno de 90 graus, não podemos usar uma fresa padrão; precisamos usar EDM (Eletroerosão) , que é um processo secundário lento, especializado e caro.
- Evite cantos retos: Utilize sempre um raio para as arestas verticais internas.
- Física da ferramenta: Quando uma ferramenta entra em um canto com o mesmo raio que a própria ferramenta, a área de contato aumenta instantaneamente, resultando em conversa de ferramenta e possível quebra.
A regra dos 110% para filés
Para manter a máquina funcionando rapidamente e o acabamento liso, siga a Regra dos 110% . O raio do filete interno deve ser aproximadamente 10% maior que o raio da ferramenta de corte. Por exemplo, se você pretende que usemos uma fresa de topo de 10 mm (raio de 5 mm), projete seu filete com 5.5 mm.
| Característica | Escolha de Design | Impacto no custo |
|---|---|---|
| Canto interno agudo | Raio de 0 mm | Alto (Requer EDM) |
| Raio correspondente | Filete = Raio da Ferramenta | Moderado (Alimentação lenta, vibração) |
| Raio Otimizado | Filete > Raio da Ferramenta | Baixo (Alimentação rápida, melhor finalização) |
Benefícios técnicos dos filés de tamanho extra
Ao tornar o filete ligeiramente maior que a ferramenta, conseguimos:
- Deflexão reduzida da ferramenta: A ferramenta "varre" o canto em vez de penetrar nele.
- Taxas de alimentação mais rápidas: A máquina não precisa desacelerar bruscamente para lidar com a carga.
- Controle de vibração: Menos vibração significa um acabamento superficial superior (Ra) logo após a usinagem.
Simulação VERICUT e Prevenção do Estresse
Não fazemos suposições — verificamos. Usando a simulação VERICUT , analisamos a trajetória da ferramenta antes mesmo de qualquer cavaco ser cortado. Isso nos permite identificar pontos de alta tensão na ferramenta em cavidades profundas. Se seus filetes estiverem otimizados, a simulação mostra uma taxa de remoção de material consistente, garantindo que sua peça não se torne mais uma peça descartada devido à falha da ferramenta.
Dica 2: Seja realista com as tolerâncias dimensionais
Uma das maneiras mais rápidas de estourar o orçamento é "excesso de tolerância". Na minha experiência, os designers muitas vezes recorrem a restrições rígidas por hábito, mas buscar a perfeição tem um preço altíssimo. A relação entre precisão e preço não é linear — é exponencial.
A Curva de Custo Exponencial
A transição de uma tolerância padrão de ±0.1 mm para uma de alta precisão de ±0.01 mm pode facilmente dobrar o custo de produção. Atingir essas "tolerâncias rigorosas" exige taxas de avanço mais lentas, ferramentas de inspeção especializadas e compensações mais frequentes da ferramenta para levar em conta a expansão térmica. Se você está questionando a precisão da fresagem CNC para sua aplicação específica, lembre-se de que cada casa decimal adicional acrescenta um tempo significativo de preparação da máquina e mão de obra de controle de qualidade.
| Grau de tolerância | Custo relativo | Impacto na fabricação |
|---|---|---|
| ± 0.1 mm | 1.0x (linha de base) | Usinagem padrão de alta velocidade |
| ± 0.05 mm | 1.5x | Inspeção reforçada e alimentação mais lenta. |
| ± 0.01 mm | 2.0x+ | Ferramentas especializadas e controle climático |
Foco nas interfaces críticas
Não aplique uma tolerância “global” a todo o modelo CAD. Em vez disso, concentre seu orçamento de precisão apenas nas interfaces críticas — as superfícies específicas onde as peças devem se encaixar ou se mover juntas. Para características não funcionais, como estética externa ou cavidades para redução de peso, sempre recomendo a padronização com a norma ISO 2768 (Média) . Mantendo as dimensões não essenciais “flexíveis”, podemos maximizar a taxa de remoção de material e manter o custo por unidade baixo.
- Superfícies críticas: Rolamentos, encaixes por pressão e trilhos deslizantes (Mantenha bem apertado).
- Características não funcionais: Orifícios de folga, chanfros e perfis externos (manter soltos).
Dica 3: Limite a proporção entre a profundidade e a largura dos bolsos.
Cavidades profundas são um dos custos ocultos mais comuns na fabricação por subtração . Quando uma cavidade é projetada muito profunda, ela exige ferramentas de corte especializadas e de longo alcance. Essas ferramentas são menos rígidas e propensas a oscilações ou vibrações, o que nos obriga a diminuir a taxa de remoção de material (MRR) para manter a precisão.
A Regra da Proporção 4:1
Para manter o orçamento de produção sob controle, recomendo seguir a regra da proporção 4:1 . Idealmente, a profundidade de um rebaixo não deve ser superior a quatro vezes a sua largura. Manter-se dentro desse ponto ideal permite configurações CNC padrão e velocidades de usinagem mais rápidas.
- Evitar a deflexão da ferramenta: Ferramentas mais curtas são mais estáveis, garantindo melhores acabamentos de superfície e maior precisão. espessura de parede controlar.
- Reduzir custos de ferramental: Cavidades profundas geralmente exigem extensões de carboneto personalizadas ou caras, o que aumenta o preço por unidade.
- Alternativas de design: Se a sua peça exigir uma profundidade extrema, considere dividir o projeto em dois componentes separados que possam ser fixados posteriormente.
Para geometrias complexas ou ranhuras extremamente estreitas onde as ferramentas de fresagem tradicionais não conseguem alcançar com eficácia, por vezes utilizamos tipos especializados de eletroerosão para atingir a profundidade desejada sem risco de quebra da ferramenta. No entanto, o projeto para fresagem convencional continua a ser a opção mais rentável para a produção em larga escala.
Dica 4: Projete para usinagem em configuração única
Na fabricação CNC, o tempo de máquina é, na verdade, bastante acessível em comparação com a mão de obra manual. O verdadeiro fator de custo é o tempo que um técnico gasta parando a máquina, soltando a peça, girando-a e recalibrando as coordenadas para uma nova orientação. Cada vez que precisamos "tocar" na peça, o preço aumenta.
Custos de mão de obra versus tempo de máquina
A refixação manual costuma ser a variável mais cara em seu orçamento. Para manter os custos baixos, buscamos concluir o máximo de usinagem possível em uma única operação. Ao projetar suas peças para minimizar o número de vezes que precisam ser viradas, você reduz diretamente as horas de trabalho faturadas ao seu projeto.
Aproveitando os centros de 5 eixos
Utilizamos usinagem CNC avançada de 5 eixos para lidar com geometrias complexas em uma única operação. Enquanto uma máquina de 3 eixos pode exigir três ou quatro configurações separadas para alcançar todas as faces de um bloco, nossos centros de 5 eixos podem girar a peça para acessar múltiplos ângulos sem intervenção humana. Isso reduz significativamente o tempo de preparação da máquina e garante maior precisão entre as características da peça, já que ela nunca sai da fixação inicial.
Visualizando a configuração
Na fase de CAD, tente visualizar como uma ferramenta de corte alcançará cada detalhe. Se uma peça exigir detalhes em todos os seis lados, ela inevitavelmente será mais cara do que uma peça onde todos os detalhes são acessíveis por uma ou duas direções.
- Funcionalidades consolidadas: Tente mover os furos ou bolsos para a mesma face para evitar rotações extras.
- Utilizar sistema de fixação padrão: Projete peças com pelo menos uma superfície plana que possamos fixar facilmente em uma morsa padrão.
- Minimizar a complexidade dos acessórios: As peças que exigem "garras macias" personalizadas ou gabaritos especiais sempre terão um custo inicial mais elevado do que aquelas compatíveis com nossos gabaritos padrão. serviços personalizados de usinagem CNC.
| Tipo de configuração | Intensidade de Trabalho | Impacto de custo |
|---|---|---|
| Configuração única | Baixo | Preço mais baixo |
| Multieixos (5 eixos) | Moderado | Eficiente para complexidade |
| Refixação manual | Alto | Mais caro |
Dica 5: Racionalize a seleção de materiais e a profundidade das roscas.
Escolher o material errado ou exagerar na complexidade de pequenos detalhes, como furos, pode aumentar seus custos mais rapidamente do que quase qualquer outra decisão de projeto. Para continuar reduzindo os custos de usinagem CNC , é preciso equilibrar os requisitos de desempenho com a realidade do chão de fábrica.
Priorize a usinabilidade do material
Nem todos os metais são iguais. Quanto mais duro o material, mais lentamente a máquina precisa funcionar e mais rápido as ferramentas se desgastam.
- Alumínio 6061: O favorito da indústria por um bom motivo. É fácil de cortar, leve e extremamente econômico.
- Aço inoxidável (304/316): Mais agressivo para as ferramentas e requer velocidades mais baixas, aumentando significativamente otimização do tempo de ciclo desafios.
- Inconel e titânio: Reservados para ambientes extremos, esses materiais podem triplicar seus custos devido às baixas taxas de remoção e à alta taxa de quebra de ferramentas.
Independentemente de o seu projeto exigir fresagem CNC ou torneamento , selecionar uma classe de usinabilidade elevada é a maneira mais rápida de reduzir drasticamente os custos de produção.
Desmistificando o mito do "Buraco Cego"
Um dos erros mais comuns é projetar furos roscados com profundidades que excedem as necessidades funcionais.
- A Regra dos 3x: Rosquear a uma profundidade superior a 3 vezes o diâmetro do furo praticamente não proporciona resistência adicional à fixação.
- O fator de custo: Roscas profundas em furos cegos aumentam o risco de quebra do macho e exigem ferramentas especializadas e caras.
- Margem de segurança: Deixe sempre um espaço sem rosca de pelo menos 0.5 vezes o diâmetro na parte inferior de um furo cego para evitar que a rosca chegue ao fundo e quebre.
Padronize seu hardware
Roscas personalizadas exigem ferramentas personalizadas, o que aumenta o prazo de entrega e as taxas de "encomenda especial" do seu orçamento.
- Respeite os padrões: Use medidas comuns UNC, UNF ou métricas que toda loja tenha em estoque.
- Evite especificações proprietárias: Se um parafuso padrão M5 ou 10-32 funcionar, não projete um passo de rosca exclusivo que obrigue seu parceiro a comprar uma rosca específica para o seu projeto.
| Característica | Impacto de custo | Recomendação |
|---|---|---|
| Escolha do Material | Alto | Utilize alumínio 6061, a menos que o aço seja imprescindível. |
| Profundidade da Linha | Suporte: | Limitar a 2x ou 3x o diâmetro. |
| Ferramentas. | Suporte: | Utilize brocas e machos de rosca de tamanhos padrão. |
Ao focar nesses "pequenos" detalhes, você garante que seu projeto esteja otimizado para usinagem CNC sem sacrificar a integridade estrutural da peça final.
A Vantagem da Usinagem MS: Além da Ferramenta de Corte
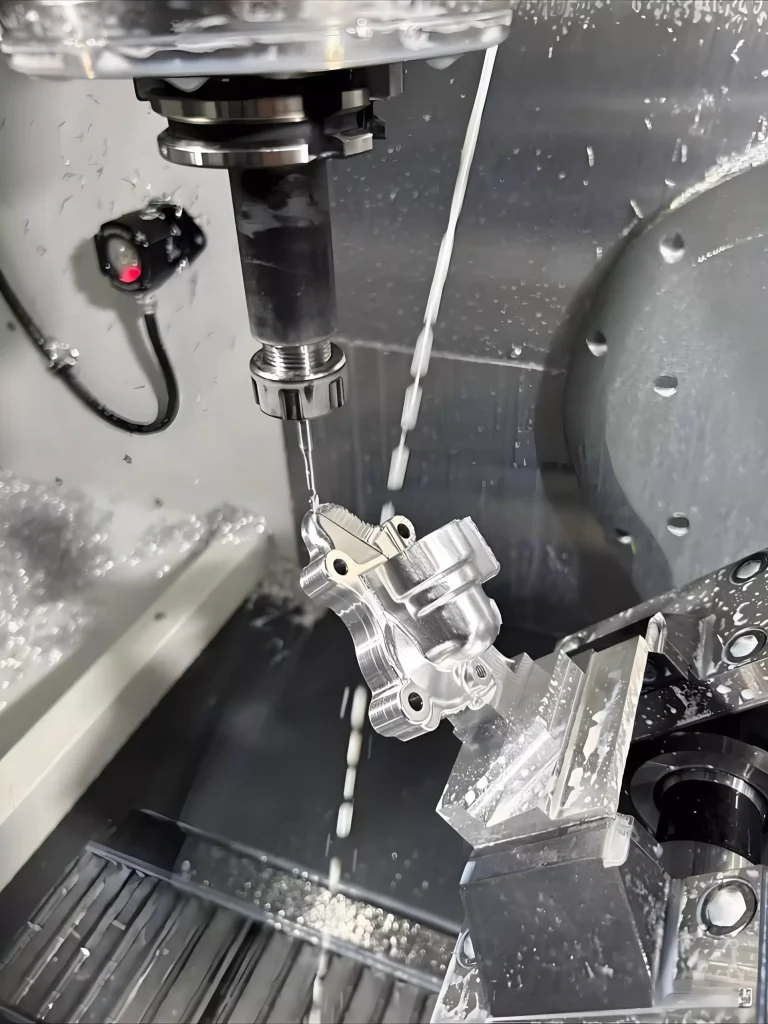
Não nos limitamos a operar máquinas; otimizamos todo o seu ciclo de produção. Na MS Machining, atuamos como uma extensão da sua equipe de engenharia para garantir que cada peça seja fabricada com foco em desempenho e custo-benefício.
Suporte de P&D e análises de DFM
Cada orçamento que fornecemos inclui uma análise completa de Design para Manufaturabilidade (DFM) . Buscamos maneiras de simplificar a geometria e reduzir os tempos de ciclo antes mesmo da primeira usinagem. Mesmo que você esteja apenas começando a aprender o básico de usinagem CNC , nossos especialistas ajudam a refinar seus arquivos CAD para evitar erros comuns de fabricação. Essa abordagem proativa é uma das nossas melhores maneiras de aplicar 5 dicas práticas de design para reduzir os custos de usinagem CNC diretamente ao seu projeto.
Escalabilidade do protótipo à produção
Oferecemos um caminho flexível para o crescimento. Nossas instalações atendem desde protótipos rápidos impressos em 3D até produção em massa de alto volume . Ao otimizar nosso fluxo de trabalho de fabricação de peças usinadas por CNC personalizadas , facilitamos a transição de uma "prova de conceito" para milhares de unidades sem a dor de cabeça de trocar de fornecedores.
Garantia de qualidade em que você pode confiar
Nosso compromisso com a precisão é respaldado por rigorosos padrões industriais:
- Certificação ISO 9001:2015: Mantemos um sistema de gestão da qualidade que garante que cada lote atenda às suas especificações exatas.
- Resultados confiáveis: Utilizamos ferramentas de inspeção calibradas para verificar tolerâncias apertadas e acabamentos de superfície específicos.
- Processo Transparente: Desde certificações de materiais até relatórios de inspeção final, fornecemos a documentação necessária para sua total tranquilidade.
Perguntas frequentes: Dúvidas comuns sobre redução de custos em máquinas CNC
Como escolho o raio de concordância correto para meu modelo CAD?
A melhor abordagem é a regra dos 110% . Se você pretende usar uma fresa de topo de 10 mm, projete seus raios de concordância internos para serem de 5.5 mm. Esse pequeno aumento impede que a ferramenta bata em ambas as paredes simultaneamente em um canto, o que reduz significativamente a deflexão da ferramenta e evita marcas de vibração na superfície acabada.
Por que a usinagem de 5 eixos me permite economizar em custos de mão de obra?
Embora o custo por hora da máquina seja maior, os centros de usinagem de 5 eixos eliminam a necessidade de múltiplas configurações manuais. Ao aproveitar a usinagem CNC multieixos , podemos usinar cinco lados de uma peça em uma única operação. Isso reduz a mão de obra manual dispendiosa necessária para a reposicionamento da peça e garante um melhor alinhamento dimensional entre os elementos.
O alumínio 6061 é sempre a opção de material mais barata para usinagem CNC?
Nos Estados Unidos, o alumínio 6061 é considerado o padrão ouro em termos de custo-benefício devido à sua alta taxa de remoção de material (MRR) e baixo preço em grandes quantidades. No entanto, se o seu projeto exigir extrema complexidade, o uso de uma fresadora CNC de 4 eixos com plásticos ou latão de usinagem livre pode, por vezes, resultar em um preço unitário menor, pois as ferramentas se desgastam muito mais lentamente.
Qual a melhor maneira de lidar com cavidades profundas no meu projeto?
Para manter os custos de usinagem CNC sob controle, siga estas regras para quem tem orçamento limitado:
- A regra 4:1: A profundidade não deve ser superior a quatro vezes a largura da cavidade.
- Evite paredes inclinadas: A menos que seja absolutamente necessário, mantenha as paredes na vertical para usar fresas de topo padrão.
- Design modular: Se uma cavidade precisar ser excepcionalmente profunda, considere dividir a peça em duas partes e uni-las com fixadores para evitar ferramentas caras e especializadas de longo alcance.