
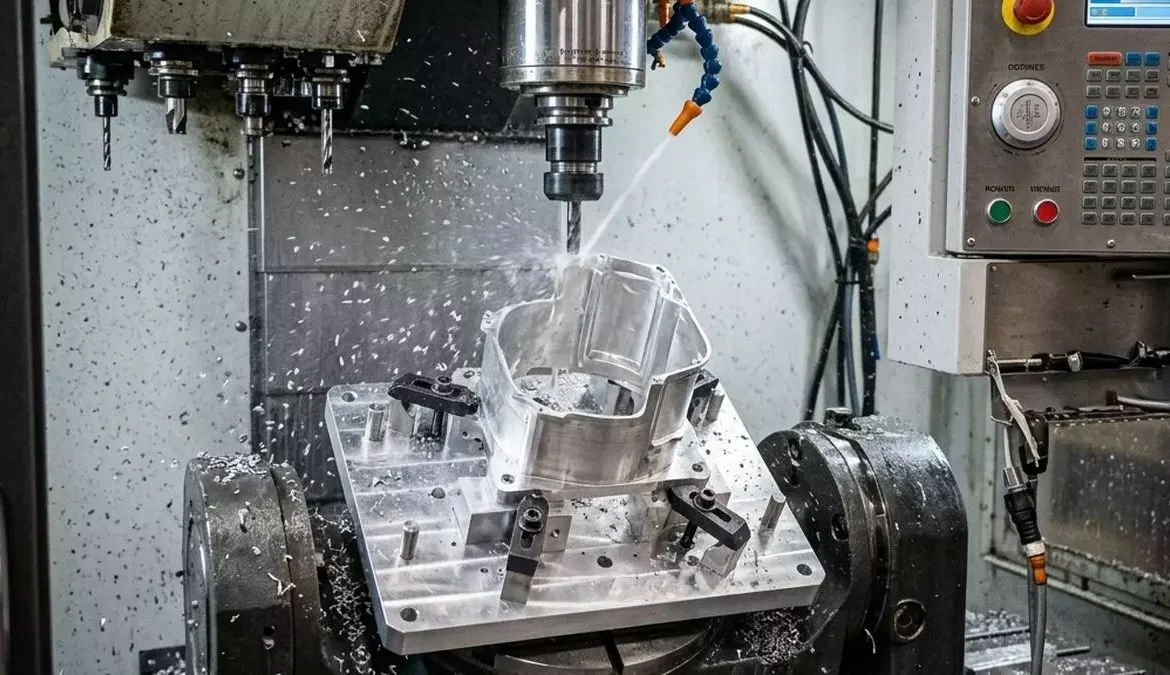
A dificuldade em construir uma carcaça de parede fina não reside simplesmente no fato de uma das paredes ter 1.2 mm de espessura. A verdadeira dificuldade reside em como a peça se altera à medida que o material é removido.
Uma carcaça pode começar como um tarugo rígido de alumínio e terminar como uma estrutura com paredes de pouco mais de 1 mm de espessura. Durante essa transição, a rigidez da peça muda continuamente. Uma base que era estável durante o desbaste pode se tornar flexível após a abertura do rebaixo ao redor. Um furo de rolamento pode perder suporte à medida que o material é removido ao seu redor. Uma superfície de vedação pode desenvolver vibrações mesmo que as dimensões programadas estejam corretas.
Para uma caixa de precisão, esses efeitos estão interligados.
Por isso, não avaliamos uma peça de parede fina apenas pela sua espessura mínima. Analisamos o desenho e o modelo 3D em conjunto, rastreamos as dimensões críticas até suas referências e determinamos como a peça provavelmente se comportará em cada etapa da usinagem.
O exemplo a seguir ilustra o tipo de carcaça de alumínio que requer essa abordagem. As dimensões são fornecidas para ilustrar as considerações de usinagem envolvidas e não representam um desenho específico do cliente.
Um exemplo representativo de alojamento aeroespacial de paredes finas
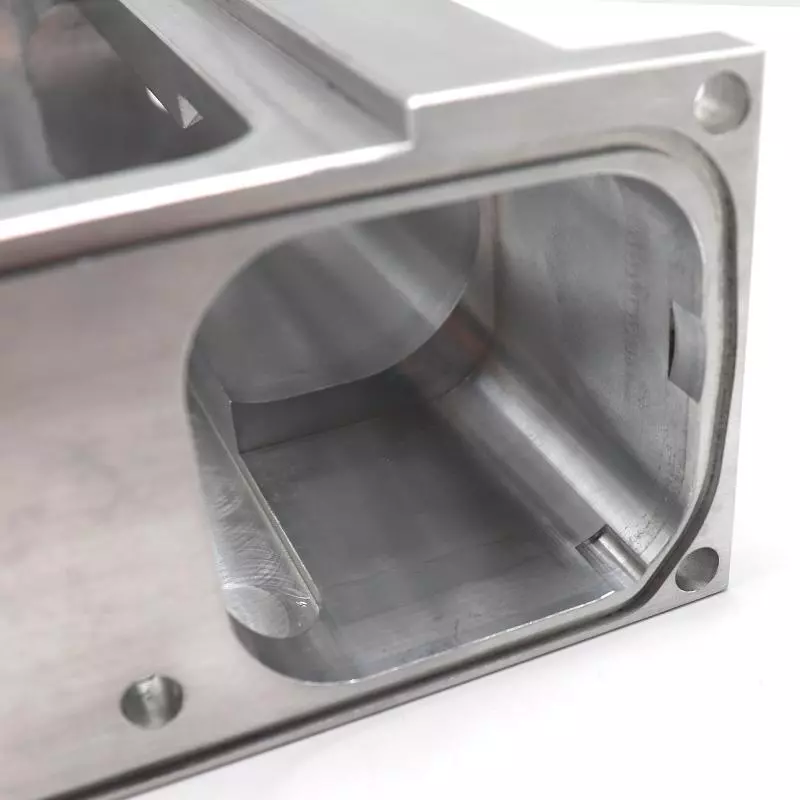
Considere uma carcaça de alumínio 7075-T6 com dimensões aproximadas de 180 × 120 × 45 mm.
A geometria geral é típica de uma caixa estrutural de precisão: cavidades internas, elementos de montagem, um furo para rolamento, um encaixe e uma superfície de vedação.
A dificuldade reside na forma como essas funcionalidades estão dispostas.
A superfície principal tem aproximadamente 1.2 mm de espessura e serve como referência primária. Uma parede interna também tem aproximadamente 1.2 mm de espessura , mas se estende cerca de 28 mm além de sua estrutura de suporte. Um furo de apoio de Ø32 mm está localizado próximo a um registro fino, criando uma relação rigorosamente controlada entre os elementos suportados por uma seção relativamente flexível da carcaça.
A superfície de vedação requer Ra 0.8 μm.
Nenhum desses requisitos é incomum por si só.
O problema reside na interação entre eles.
A camada de 1.2 mm não é simplesmente uma seção fina. É uma referência. O furo de Ø32 mm não é simplesmente um orifício. Sua localização depende da estabilidade da estrutura circundante. A parede de 1.2 × 28 mm não é simplesmente uma parede fina. Sua rigidez varia conforme o rebaixo adjacente é usinado.
É isso que torna este um problema de planejamento de processos, e não uma simples tarefa de fresagem.
Lendo a peça antes de programá-la
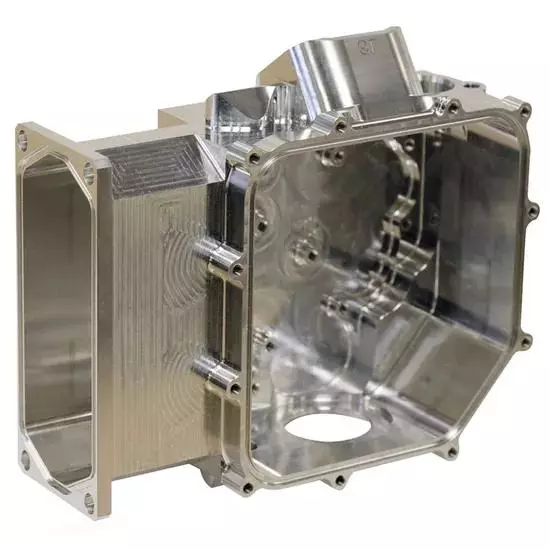
Quando recebemos uma peça de parede fina, não começamos perguntando qual a espessura mínima da parede. Primeiro, rastreamos as dimensões importantes até suas superfícies de referência.
Neste alojamento, a principal referência é a grande base no fundo do compartimento principal. No início da usinagem, essa área é suportada por uma quantidade substancial de alumínio. Posteriormente no processo, a maior parte desse material será removida, restando apenas a fina camada final da base.
Isso cria duas condições de usinagem muito diferentes.
No início da obra, o piso é relativamente rígido. Posteriormente, torna-se uma seção flexível de alumínio.
Essa diferença é importante porque a mesma força de fixação pode ter efeitos muito diferentes nessas duas etapas. Uma força de fixação insignificante contra o tarugo original pode se tornar suficiente para distorcer uma base de 1.2 mm depois que o material circundante for removido.
Por essa razão, não presumimos que uma superfície seja estável simplesmente porque pode ser analisada como plana enquanto está fixada.
A questão é o que acontece quando o suporte é removido.
Essa distinção torna-se especialmente importante quando o desenho especifica um requisito de planicidade ou posicionamento dessa superfície. Se o cliente precisa que a carcaça atenda ao requisito em seu estado livre, o processo de usinagem deve ser projetado em torno da geometria do estado livre, e não da geometria criada pela fixação.
Essa é uma das primeiras coisas que procuramos ao analisar um desenho. Uma tolerância apertada em uma superfície flexível não é necessariamente difícil. O problema surge quando essa tolerância apertada em uma superfície flexível também controla diversas outras características.
1. Comece com a referência, não com a parede mais fina.
A primeira característica que examinamos é o piso principal.
No início da usinagem, essa área é suportada por um grande volume de alumínio. O tarugo comporta-se de forma relativamente rígida e o dispositivo de fixação consegue estabelecer uma referência estável sem afetar significativamente a geometria.
Depois que o bolso interno é aberto, a situação muda.
A camada final tem apenas cerca de 1.2 mm de espessura. A mesma força de fixação que teve pouca influência no tarugo original agora pode deformar a camada restante.
Isso cria uma distinção importante entre a geometria usinada enquanto a peça está presa e a geometria após a peça ser liberada.
Se o dispositivo de fixação mantiver a superfície plana, a máquina poderá realizar o acabamento e a sonda poderá indicar um resultado aceitável enquanto a peça ainda estiver presa. Assim que as fixações forem liberadas, a superfície poderá retornar à sua forma original.
Esse movimento é importante porque o Datum A não está isolado.
Se o furo do rolamento, os furos de montagem, o registro ou os elementos de vedação forem dimensionados a partir dessa referência, o movimento do piso pode alterar a relação desses elementos com o restante do componente.
A questão importante, portanto, não é:
A máquina consegue produzir uma superfície plana de 1.2 mm?
Isto é:
O processo consegue produzir essa superfície nas condições exigidas pelo desenho para que ela funcione e possa ser inspecionada?
Se o requisito se aplicar à parte em estado livre, o processo deve levar em conta a geometria em estado livre, em vez de depender do dispositivo de fixação para criar a condição necessária.
2. A parede de 1.2 × 28 mm é um problema estrutural.
A parede interna alta torna-se mais visível como um elemento de parede fina.
Com aproximadamente 1.2 mm de espessura e 28 mm de altura, sua relação altura/espessura é de cerca de 23:1.
Mas a proporção por si só não determina se a usinagem da parede será bem-sucedida.
Também precisamos considerar:
- comprimento da parede sem suporte
- profundidade do bolso
- estoque restante
- diâmetro do cortador
- extensão da ferramenta
- corte de engajamento
- suporte de parede
- a condição do lado oposto do bolso
Uma parede de 1.2 mm cercada por material substancial é muito diferente de uma parede de 1.2 mm situada ao lado de uma grande cavidade aberta.
Durante o desbaste, a futura parede ainda está conectada ao material circundante. Esse material proporciona rigidez e ajuda a absorver as forças de corte.
À medida que o bolso se torna mais profundo e mais largo, esse suporte desaparece.
Portanto, a parede não é a mesma estrutura mecânica no início e no final da operação.
Por isso, levar a parede diretamente à sua espessura final durante o desbaste inicial pode causar problemas. A peça torna-se flexível antes que o restante da geometria esteja pronto para o acabamento.
Em vez disso, a seção fina normalmente é mantida mais espessa durante os estágios iniciais. O material circundante é removido enquanto a carcaça ainda mantém rigidez suficiente, e a espessura final da parede é definida posteriormente.
A quantidade exata de material restante não pode ser reduzida a uma regra universal como "deixar 0.5 mm". Ela depende da geometria e das condições de usinagem.
O princípio é mais importante que o número:
Não crie a versão mais flexível da peça antes que o processo esteja pronto para controlá-la.
3. O furo e o registro do rolamento devem ser tratados como um único sistema de características.
O furo do rolamento de Ø32 mm é onde o desenho se torna mais exigente.
O furo em si não é particularmente difícil, pois tem 32 mm de diâmetro. Uma máquina CNC pode produzir um furo com dimensões controladas.
A questão mais importante é o que sustenta o furo.
O furo está localizado próximo a um registro fino e a uma seção relativamente fina da carcaça. Se material for removido dessa área, a rigidez local se altera.
Isso significa que o furo e o registro nem sempre podem ser tratados como duas operações de usinagem independentes.
Imagine a seguinte sequência:
- Analise a área ao redor do bolso.
- Finalize o furo de Ø32.
- Libere a peça.
- Usine o registrador em outra configuração.
Cada operação individual pode produzir uma medição aceitável.
O problema é que a relação entre as duas características pode mudar quando a peça é reposicionada ou liberada.
Um furo pode, portanto, estar dentro de sua tolerância dimensional, mesmo que a relação entre o furo, o registro e o datum primário esteja fora dos requisitos do desenho.
Essa é uma distinção comum entre controle de tamanho e controle geométrico.
Para uma caixa de paredes finas, controlar o diâmetro é apenas parte do trabalho. A estrutura de suporte e a relação entre as características funcionais também precisam permanecer estáveis.
Sempre que a geometria e o acesso às ferramentas o permitirem, preferimos manter elementos intimamente relacionados dentro da mesma sequência de usinagem controlada, em vez de criar alterações de configuração desnecessárias.
O motivo não é simplesmente reduzir o número de configurações.
Tem como objetivo reduzir as oportunidades de alteração da peça entre as operações que estabelecem a relação funcional.
4. O desbaste deve preservar a estrutura da peça.
O desbaste remove o maior volume de material, sendo, portanto, o processo que mais influencia a rigidez final da carcaça.
O objetivo não é fazer com que a peça fique o mais parecida possível com o modelo CAD final o mais rápido possível.
O objetivo é remover material, mantendo ao mesmo tempo uma condição previsível da peça de trabalho.
Para este tipo de habitação, os nichos internos são, portanto, tratados como alterações estruturais e não simplesmente como volumes vazios.
Abrir completamente um dos compartimentos pode transformar uma seção anteriormente rígida em uma parede flexível. Remover uma grande quantidade de material de um lado também pode alterar o equilíbrio da tensão residual no material restante.
A sequência exata de desbaste depende da geometria, mas o princípio é consistente:
A peça deve perder rigidez de forma controlada.
Fresas de grande porte podem remover material de forma eficiente durante o desbaste, mas não precisam definir a geometria final da parede fina nesta etapa.
Deixar um excesso de material controlado ao redor das paredes críticas fornece suporte temporário e permite que operações de remoção de material sejam realizadas enquanto a peça ainda está relativamente rígida.
O semiacabamento reduz o material restante e aproxima a geometria da sua condição final.
Isso é mais previsível do que criar uma parede totalmente flexível no início do processo e depois esperar que a operação de acabamento compense o movimento resultante.
5. O espaço em branco inicial afeta a parte final.
A usinagem de paredes finas começa antes do primeiro percurso da ferramenta.
O tarugo inicial precisa fornecer material suficiente para a geometria final, permitindo ao mesmo tempo que a sequência de usinagem permaneça equilibrada.
Uma peça bruta excessivamente grande aumenta a remoção de material e o tempo de corte. Uma peça bruta muito próxima do perfil final pode limitar as opções de fixação e reduzir a quantidade de material disponível para suportar seções finas durante operações posteriores.
O estado do material também importa.
O alumínio 7075-T6 é amplamente utilizado em componentes estruturais devido à sua elevada relação resistência/peso. No entanto, a usinagem de uma porção substancial de um tarugo altera o equilíbrio de tensões no componente restante.
Isso não significa que cada tarugo de alumínio 7075-T6 irá se movimentar em uma quantidade previsível.
Significa que o processo não deve pressupor que a geometria final permanecerá inalterada simplesmente porque a máquina CNC seguiu as coordenadas programadas com precisão.
Para uma carcaça com bolsos grandes e seções restantes finas, os seguintes fatores estão relacionados:
Partindo do zero → remoção de material → tensão residual → rigidez → resposta à compressão → geometria final
Por isso, a seleção da peça bruta, a estratégia CAM e a estratégia de fixação devem ser consideradas em conjunto.
6. A primeira configuração deve estabelecer a estabilidade.
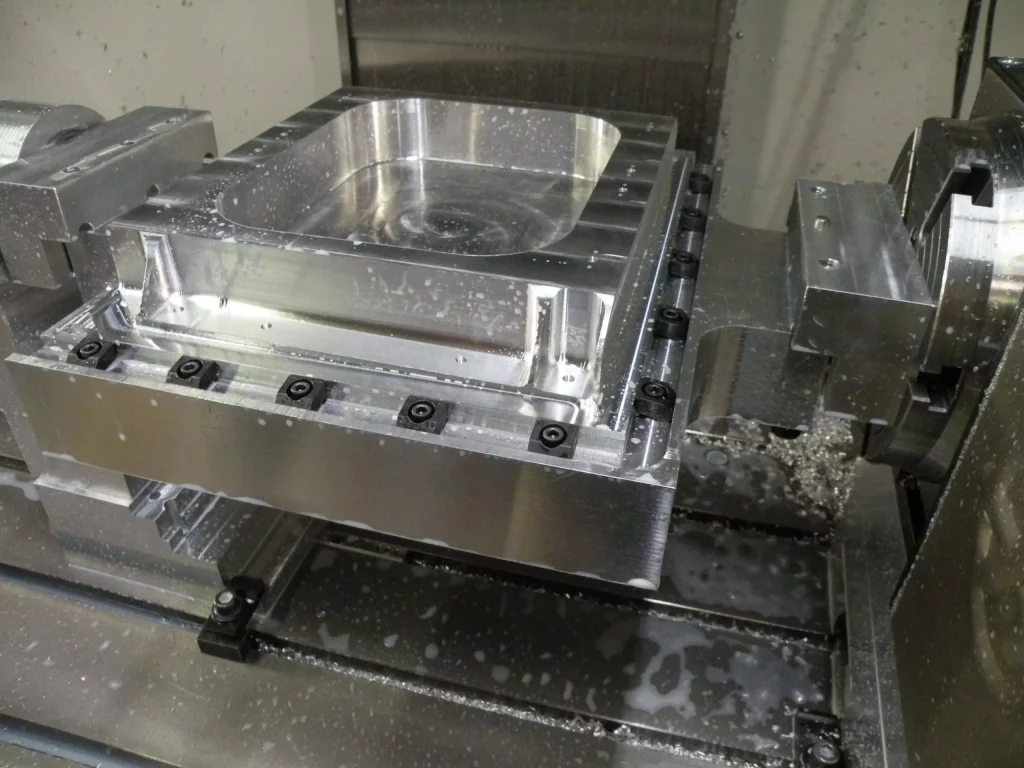
A primeira configuração não visa remover o máximo de material possível.
Trata-se de criar uma referência confiável, mantendo a peça de trabalho suficientemente apoiada.
O dispositivo de fixação deve se concentrar principalmente nas seções mais resistentes do tarugo. Quando a geometria permitir, áreas de contato maiores ou garras macias podem distribuir a força de fixação em vez de concentrá-la contra as futuras seções mais finas.
Também pode ser considerado o reforço adicional em áreas que eventualmente ficarão mais finas.
O importante é que o dispositivo de fixação segure a peça sem alterar desnecessariamente a geometria que o processo deve produzir.
Se um piso de 1.2 mm precisa ser fisicamente forçado a ficar plano pelo dispositivo de fixação, o processo já está controlando a geometria errada.
A primeira configuração é, portanto, utilizada para estabelecer superfícies de referência e remover material em grande quantidade enquanto a estrutura ainda possui suporte estrutural substancial.
Essas referências iniciais não representam necessariamente as superfícies funcionais finais.
Eles fornecem o ponto de partida controlado para as operações subsequentes.
7. O semiacabamento é onde a condição da peça se torna crítica.
Após o desbaste, a carcaça perdeu uma quantidade significativa de material e, consequentemente, uma quantidade significativa de rigidez.
É aqui que o semiacabamento se torna importante.
O objetivo do semiacabamento não é simplesmente remover mais uma camada de material.
O objetivo é controlar o material restante antes que as superfícies funcionais finais sejam estabelecidas.
Para este tipo de habitação, isso pode significar:
- aproximando os fundos dos bolsos da profundidade final.
- reduzindo o estoque de parede uniformemente
- Preparando a área ao redor do furo do rolamento
- controlando o material restante ao redor do registrador
- manter suporte suficiente para as operações finais de paredes finas
Nessa fase, uma inspeção intermediária pode ser valiosa.
O objetivo não é apenas determinar se a peça é aprovada.
Serve para determinar se a peça está se comportando conforme o esperado.
Se a base principal se mover significativamente após a liberação, essa informação é mais útil antes do acabamento final do furo e das superfícies de vedação do que depois que todo o componente estiver concluído.
O processamento de paredes finas, portanto, nem sempre é uma simples sequência de:
bruto → acabamento → inspeção
Um processo mais controlado pode ser:
Desbaste → liberação/verificação → semiacabamento → verificação das condições da peça → acabamento das características críticas → inspeção final
A sequência exata depende do desenho e da geometria, mas o princípio é identificar a deformação antes que ela se torne parte integrante das características finais.
8. Soltar o dispositivo de fixação pode alterar a geometria.
Essa é uma das características que definem a usinagem de paredes finas.
Considere o piso de 1.2 mm.
Enquanto estiver fixado, o dispositivo de fixação fornece suporte. A superfície pode parecer plana e estável durante a usinagem.
Assim que o dispositivo de fixação é liberado, a deformação elástica causada pela compressão desaparece.
A geometria medida pode, portanto, mudar mesmo que nenhuma operação de corte tenha ocorrido.
Isso não é necessariamente um problema de precisão da máquina.
Alterar o sistema de coordenadas CNC não resolve automaticamente um problema de deformação.
O processo precisa distinguir entre:
- erro de corte
- deflexão da ferramenta
- deformação induzida pela fixação
- movimento de tensão residual
- recuperação do estado livre
Essa distinção também afeta a inspeção.
Se o desenho exigir uma condição de estado livre, o componente não pode simplesmente ser forçado a entrar em posição durante a medição e tratado como representativo da peça finalizada.
Caso seja necessária uma condição de inspeção restrita, essa restrição precisa ser definida e reproduzida de forma consistente.
Para componentes flexíveis, a condição de inspeção faz parte dos requisitos de fabricação , e não é meramente um detalhe de medição.
9. Finalize a perfuração quando a estrutura de suporte estiver pronta.
O furo para o mancal deve ser finalizado após a estrutura circundante atingir um nível adequado de estabilidade.
O motivo é simples.
Um furo de precisão é controlado não apenas pelo seu diâmetro, mas também pela sua relação com a estrutura de referência e as características funcionais adjacentes.
Se a parede circundante se mover após a conclusão da perfuração, o tamanho da perfuração poderá permanecer correto, embora sua posição funcional se altere.
Isso é especialmente importante quando o desenho contém uma relação geométrica precisa entre o furo, o registro e a referência.
A operação de acabamento, portanto, precisa ser colocada em um ponto do processo em que:
- A maior parte do material já foi removida.
- A estrutura de suporte está próxima de sua geometria final.
- o estoque restante é controlado
- A fixação não está distorcendo desnecessariamente a seção crítica.
- A ferramenta consegue acessar a característica com rigidez adequada.
O objetivo não é simplesmente fazer um furo de Ø32 mm.
Serve para estabelecer a interface do rolamento em relação ao restante da carcaça.
10. Um diâmetro de furo correto não garante uma peça correta.
Essa distinção é importante ao analisar os resultados da inspeção.
Suponha que o desenho especifique um furo de rolamento de Ø32 mm com um ajuste H7.
O diâmetro do furo medido está dentro da faixa H7.
Isso confirma o diâmetro do cano.
Não confirma automaticamente:
- localização do furo
- orientação do furo
- relação furo-datum
- relação de tédio para registro
- alinhamento funcional geral
Uma carcaça de parede fina pode, portanto, gerar um relatório de inspeção onde o diâmetro do furo está correto, mas a peça ainda assim não atende a um requisito geométrico.
Por isso, ajustar apenas o diâmetro do furo pode não resolver o problema.
Se a estrutura de suporte se deslocou, o processo precisa abordar a origem desse deslocamento.
Para esse tipo de componente, a estratégia de inspeção deve seguir a estrutura funcional do desenho, em vez de tratar cada dimensão como um número independente.
11. A extensão da ferramenta pode se tornar um fator limitante.
A parede interna de 28 mm de altura também influencia a seleção da ferramenta.
A primeira questão não é simplesmente se a ferramenta de corte consegue alcançar fisicamente o fundo da estrutura.
A questão é se ele consegue atingir o objetivo com rigidez suficiente.
Uma extensão longa da ferramenta aumenta a deflexão. Quando a ferramenta é flexível e a peça de trabalho também é flexível, os dois sistemas podem interagir.
Isso pode produzir:
- variação dimensional
- deflexão da parede
- mau acabamento superficial
- vibração
- resultados inconsistentes entre as partes
Uma ferramenta mais curta e rígida é geralmente preferível quando a geometria o permite.
Esta é uma área onde a usinagem de cinco eixos pode, por vezes, proporcionar uma vantagem prática.
A vantagem não se resume simplesmente a ter dois eixos rotativos adicionais. Uma orientação diferente da ferramenta pode proporcionar melhor acesso à superfície e reduzir a extensão necessária da ferramenta.
Isso pode melhorar a rigidez e reduzir a quantidade de comprimento de corte sem suporte.
A usinagem de cinco eixos é, portanto, útil quando a geometria se beneficia de melhor orientação da ferramenta, acesso ou rigidez. Não é, contudo, a solução automática para todos os problemas de paredes finas.
12. Conversas indesejadas geralmente são um problema do sistema.
Quando vibrações aparecem em uma parede fina, a primeira reação costuma ser alterar a velocidade do fuso ou o avanço.
Esses parâmetros são importantes, mas podem não ser a causa principal.
Se a parede se tornou muito flexível durante o desbaste, se o material restante for irregular, se a extensão da ferramenta for excessiva ou se o dispositivo de fixação não suportar adequadamente a peça, a operação de acabamento final começará a partir de uma condição instável.
A lâmina passa então a fazer parte de um sistema mecânico que envolve:
ferramenta → suporte → eixo → peça de trabalho → dispositivo de fixação
Se uma parte desse sistema for muito flexível, alterar apenas a rotação por minuto (RPM) pode deslocar a vibração para uma condição de corte diferente.
Para uma superfície de vedação que requer Ra 0.8 μm , isso se torna particularmente importante.
A fresa de acabamento não consegue produzir uma superfície controlada de forma confiável se a parede abaixo dela estiver se movendo.
A resposta pode envolver:
- reduzindo a extensão da ferramenta
- aprimorando o suporte da parede
- alterando o estoque de acabamento restante
- modificando a operação de semiacabamento anterior
- mudança de direção de corte
- reduzindo o engajamento radial
- Ajuste dos parâmetros de corte após o estabelecimento da estabilidade mecânica.
A distinção importante é:
O controle de vibrações começa com rigidez e suporte. Os parâmetros de corte vêm depois disso.
13. Finalize o acabamento da superfície de vedação após a estrutura estar estável.
A superfície de vedação com rugosidade Ra de 0.8 μm é outra característica que deve ser considerada em relação à estrutura circundante.
O acabamento superficial não é independente da rigidez da peça.
Se a parede ou superfície sob a fresa sofrer deflexão, a passada de acabamento pode deixar um padrão superficial irregular, mesmo quando a profundidade programada estiver correta.
A operação final, portanto, requer estoque residual controlado, extensão adequada da ferramenta e suporte suficiente atrás da área de corte.
Uma passada de acabamento deve remover uma quantidade relativamente pequena e previsível de material.
Não se deve esperar que corrija uma grande quantidade de estoque ou compense a movimentação criada por operações anteriores.
Se for possível ouvir vibrações durante o corte de acabamento, a condição da superfície já indica que o processo precisa de atenção.
O objetivo não é encontrar uma ferramenta de corte que consiga vencer a parede flexível.
O objetivo é tornar a parede suficientemente estável para que a fresa de acabamento não precise fazer força contra ela.
14. O Datum Principal Deve Ser Finalizado na Etapa Correta
O andar principal apresenta um problema de sequenciamento.
Se a camada de 1.2 mm for finalizada muito cedo, ela se tornará flexível enquanto ainda houver um trabalho substancial de usinagem a ser concluído.
Se o processo for deixado completamente inacabado até o final, poderá não haver uma referência suficientemente controlada para estabelecer as características funcionais finais.
A solução não é uma sequência de usinagem universal.
O piso precisa passar por etapas controladas de desbaste, semiacabamento e acabamento final, de acordo com a geometria do terreno.
A principal consideração é a quantidade de suporte disponível quando cada superfície de referência se torna funcionalmente importante.
É por isso que uma instrução genérica como "termine o datum primeiro" nem sempre é suficiente para componentes de paredes finas.
O próprio datum pode sofrer alterações de rigidez durante o processo de usinagem.
A sequência correta é determinada pela relação entre o datum, o material circundante e as características críticas.
15. O desenho e o modelo 3D precisam ser lidos em conjunto.
O desenho define os requisitos de engenharia.
O modelo 3D mostra a estrutura física que deve satisfazer essas exigências.
No caso de usinagem de paredes finas, nenhum dos documentos, por si só, apresenta o quadro completo.
O desenho pode identificar o piso principal como referência primária e aplicar uma tolerância geométrica rigorosa ao furo do apoio.
O modelo pode então revelar que a espessura da referência é de apenas 1.2 mm e que o furo se encontra ao lado de uma cavidade profunda.
Essa combinação altera a estratégia de fabricação.
O mesmo se aplica ao acesso às ferramentas.
Um desenho pode especificar uma superfície interna com uma tolerância razoável, enquanto o modelo revela que alcançá-la com uma orientação de três eixos exige uma extensão excessiva da ferramenta.
Uma configuração diferente, uma orientação de ferramenta diferente ou uma abordagem de cinco eixos podem fornecer uma solução mais rígida.
Por isso, orçar uma caixa de parede fina considerando apenas as dimensões gerais e o material é arriscado.
A geometria determina o processo.
16. Separar as características funcionais das tolerâncias gerais.
Um desenho pode conter uma tolerância geral, como ±0.05 mm.
Isso não significa que todas as superfícies devam receber a mesma estratégia de usinagem.
Considere duas paredes de 1.2 mm.
A primeira é uma parede externa envolvente com suporte substancial.
O segundo componente suporta um furo de rolamento e se conecta a uma interface de vedação.
A espessura nominal da parede pode ser idêntica.
O risco de fabricação não existe.
A segunda parede influencia diretamente a geometria funcional, portanto, sua rigidez, suporte e sequência de usinagem merecem mais atenção.
Por isso, durante a revisão do desenho, separamos as características funcionais das dimensões gerais.
Para este tipo de habitação, as principais áreas de atenção incluiriam:
| Recurso de desenho | Questão de fabricação |
|---|---|
| Piso de referência A de 1.2 mm | A superfície permanecerá estável após a liberação? |
| Parede de 1.2 × 28 mm | Quanto suporte permanece durante a usinagem final? |
| furo Ø32 H7 | A estrutura de suporte permanece estável após a conclusão da perfuração? |
| Registro fino | Sua relação com o furo pode ser mantida? |
| Face de vedação Ra 0.8 μm | A superfície é rígida o suficiente para a passada final? |
| Dimensões gerais ±0.05 mm | São requisitos funcionais ou principalmente de envoltório? |
Esta é uma forma mais útil de avaliar a dificuldade de usinagem do que simplesmente contar quantas dimensões estão marcadas como "apertadas".
17. A inspeção deve seguir a função da habitação.
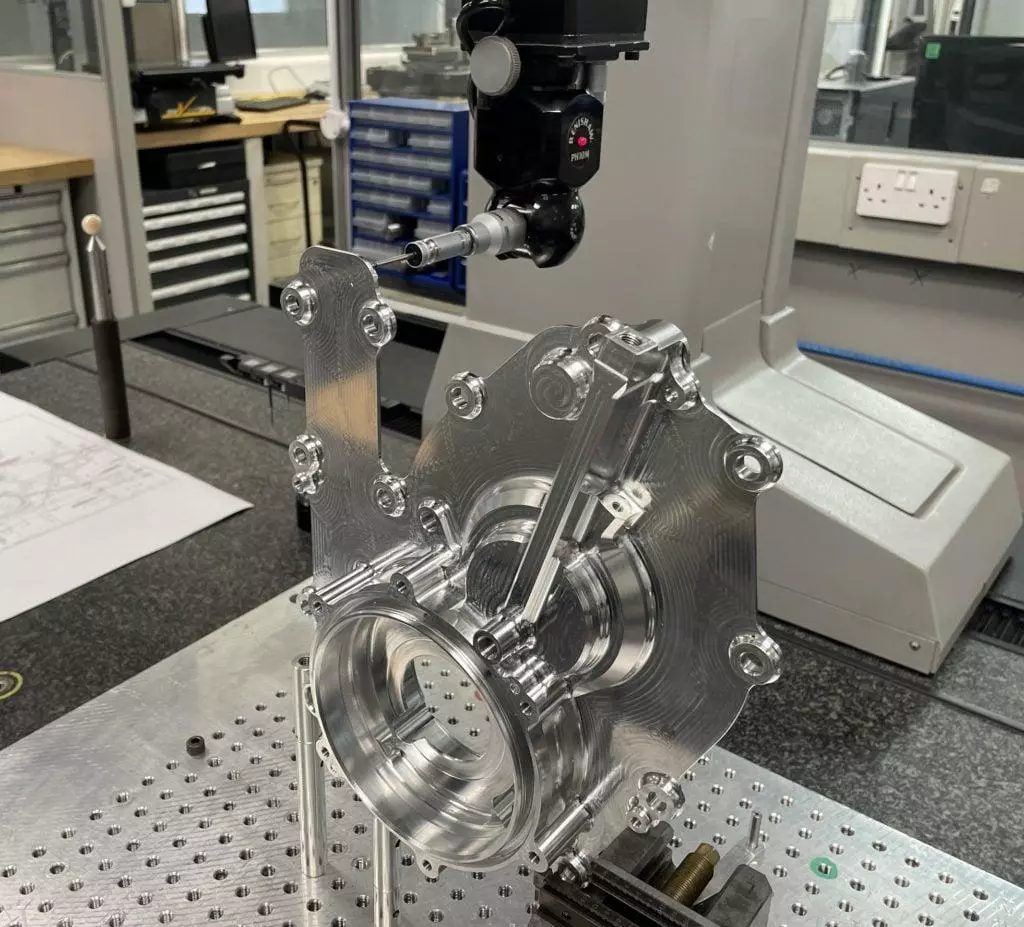
Para um componente com vários requisitos geométricos, a inspeção por CMM é útil porque os requisitos críticos não se limitam a simples medições dimensionais.
O programa de inspeção precisa estabelecer a estrutura de referência correta e avaliar as características de acordo com o desenho.
Mas o programa CMM não consegue determinar se a peça deve ser restringida durante a medição.
Essa condição precisa vir de uma exigência de engenharia.
Por exemplo, se o Datum A tiver um requisito de planicidade em estado livre, a peça não deve ser forçada a ficar plana durante a medição.
Caso o cliente especifique uma condição de inspeção restrita, o dispositivo de fixação e o método de restrição precisam ser claramente definidos.
Essa distinção torna-se particularmente importante para pisos finos.
Uma medição pode ser altamente repetível e ainda assim não representar a condição física do componente durante a montagem.
Para a inspeção da primeira peça, as condições de inspeção devem, portanto, ser estabelecidas antes da liberação do programa CMM final.
O objetivo não é simplesmente produzir um relatório contendo centenas de medições.
O relatório deve descrever a condição real do componente em relação ao desenho e sua função pretendida.
18. A Inspeção do Primeiro Artigo é uma Verificação de Processo, Não Apenas um Relatório
Para carcaças complexas, o primeiro artigo fornece informações sobre todo o processo de usinagem.
As questões importantes não se limitam a saber se cada dimensão individual está dentro de sua tolerância.
Queremos entender se as relações entre as características permaneceram estáveis.
Para este tipo de habitação, isso inclui:
- O piso principal permanece nas condições especificadas após a liberação?
- O diâmetro do furo do rolamento está corretamente relacionado ao datum primário?
- O registro mantém sua relação com o furo?
- A parede de 28 mm permanece estável após a conclusão do encaixe ao redor?
- A superfície de vedação atinge Ra 0.8 μm sem vibração?
- Os resultados são reproduzíveis sem depender de correções manuais excessivas?
Essas questões estão relacionadas.
Se a relação entre os furos mudar após a liberação da carcaça, por exemplo, o problema pode não estar na própria operação de usinagem do furo. A estrutura de suporte pode ter sido alterada.
Por isso, a inspeção da primeira peça deve ser usada para validar o processo , e não apenas para identificar dimensões individuais fora da tolerância.
Um processo que produz uma peça aceitável por meio de ajuste manual não é equivalente a um processo que pode produzir repetidamente o mesmo resultado em um lote de produção.
19. Por que não buscamos automaticamente a tolerância mais rigorosa em todos os lugares
Um desenho pode conter uma tolerância geral, como ±0.05 mm, em várias dimensões.
Isso não significa que todas as paredes devam receber a mesma estratégia de fabricação.
Algumas dimensões controlam o envelope externo e possuem um suporte estrutural substancial. Outras controlam as relações de montagem.
Esses dois grupos não devem receber automaticamente o mesmo processo.
O furo do rolamento, o registro, a referência principal e a superfície de vedação merecem mais atenção, pois afetam diretamente o funcionamento.
Uma parede de cavidade não funcional pode ter a mesma tolerância numérica geral no desenho, mas apresentar um risco de usinagem completamente diferente.
Por isso, ao analisar o desenho, separamos os requisitos funcionais das dimensões gerais.
Isso ajuda a evitar dois erros opostos.
O primeiro problema é subestimar uma característica crítica porque a tolerância nominal parece semelhante à de outras dimensões.
A segunda é gastar tempo desnecessário de usinagem, tratando cada superfície como se fosse um encaixe de rolamento.
Um bom planejamento de processos não se resume simplesmente a tornar tudo o mais preciso possível.
Trata-se de concentrar o máximo de controle onde a peça realmente precisa dele.
20. Para onde vai, de fato, o tempo adicional de usinagem?
O tempo adicional associado à usinagem de paredes finas não provém necessariamente do corte final da parede de 1.2 mm.
Muitas vezes, isso ocorre devido ao controle inadequado da peça de trabalho antes que o corte possa ser realizado de forma confiável.
Poderá ser necessário tempo de processamento adicional para:
- preparação de fixação
- desbaste controlado
- semi-acabamento
- inspeção intermediária
- mudanças de ferramentas
- suporte adicional
- estoque de acabamento controlado
- usinagem de características críticas
- inspeção final
É por isso que dois fornecedores de máquinas CNC podem apresentar preços significativamente diferentes para a mesma carcaça de alumínio.
Um orçamento pode refletir principalmente o tempo de máquina e a remoção de material.
Outro exemplo pode incluir o processo necessário para controlar a deformação da peça e verificar a geometria crítica.
Para um componente com relações geométricas rígidas, a questão relevante não é simplesmente:
Quantas horas a máquina está funcionando?
Isto é:
Quais controles de fabricação estão incluídos nessas horas?
21. O que analisamos antes de cotar
Para um componente CNC convencional, um desenho e a especificação do material podem ser suficientes para uma estimativa inicial.
Para uma caixa de parede fina, preferimos analisar o desenho 2D e o modelo 3D em conjunto.
A análise centra-se em:
- regiões de paredes finas
- estrutura de dados
- GD&T crítico
- furos e registros de rolamentos
- superfícies de vedação
- altura e suporte da parede
- grau e têmpera do material
- acesso à ferramenta
- opções de fixação de peças
- sequência de usinagem
- condição de inspeção
- quantidade de produção
Também queremos distinguir características funcionais de dimensões gerais do envelope.
Uma parede de 1.2 mm que não influencia a montagem pode exigir um processo diferente de uma parede de 1.2 mm que suporta uma interface de rolamento.
Caso a condição de inspeção para um elemento flexível não esteja definida, isso também deve ser esclarecido antes da produção.
É melhor resolver essa questão durante a revisão do desenho do que depois que um lote concluído já tiver sido inspecionado.
A usinagem de paredes finas consiste em controlar a peça de trabalho.
A máquina CNC é apenas uma parte do processo.
A precisão do posicionamento da máquina é importante, mas a máquina não pode impedir que uma estrutura flexível de alumínio se mova quando o material é removido.
Para uma carcaça como a descrita acima, o processo de fabricação precisa controlar a peça desde o tarugo inicial até a inspeção final.
O bloco inicial precisa ser adequado à quantidade e distribuição da remoção de material.
A estrutura de fixação precisa fornecer suporte sem deformar desnecessariamente as seções finas.
O desbaste exige a remoção de material, preservando ao mesmo tempo a rigidez necessária para as operações subsequentes.
O semiacabamento exige o controle do material restante e revela como a peça está se comportando.
O furo e o registro do rolamento precisam ser usinados quando sua estrutura de suporte estiver suficientemente estável.
A extensão da ferramenta precisa ser controlada, e não selecionada apenas de acordo com o alcance.
A vibração deve ser tratada como um problema de estabilidade mecânica, e não simplesmente como um problema de velocidade do fuso.
E a inspeção precisa reproduzir a condição definida pelo desenho.
Essa é a diferença entre usinar uma parede fina e controlar um componente de parede fina.
Perguntas frequentes
O que é usinagem de paredes finas para carcaças de alumínio?
A usinagem de paredes finas refere-se à produção de seções de um componente onde o material restante é fino o suficiente para que as forças de corte, as forças de fixação, a deflexão da ferramenta ou a tensão residual possam influenciar a geometria final.
A dificuldade depende de mais fatores além da espessura da parede. A altura da parede, o comprimento sem suporte, as cavidades circundantes, a condição do material, a fixação da peça, a extensão da ferramenta e a relação entre a seção fina e as características críticas afetam o processo de usinagem.
Uma parede de 1.2 mm com suporte substancial pode se comportar de maneira muito diferente de uma parede de 1.2 mm com 28 mm de altura que suporta um elemento de apoio.
Qual a espessura mínima que as paredes de alumínio podem atingir com usinagem CNC?
Não existe uma espessura mínima de parede única que se aplique a todas as peças de alumínio usinadas por CNC.
O limite prático depende da liga, da altura da parede, do comprimento sem suporte, da geometria, do acesso da ferramenta, da fixação da peça e das tolerâncias exigidas.
Uma parede fina deve, portanto, ser avaliada juntamente com a geometria que a envolve, em vez de usar uma espessura mínima como único critério de aceitação.
Por que uma peça de parede fina se move depois de ser desafixada?
O dispositivo pode restringir temporariamente uma seção flexível da peça de trabalho.
Quando as braçadeiras são liberadas, a deformação elástica e os efeitos da tensão residual podem fazer com que a peça se mova em direção a uma geometria de estado livre diferente.
Isso é particularmente importante quando um piso fino também é usado como referência.
Uma superfície que apresenta medidas corretas enquanto está contida pode não ter a mesma geometria após ser liberada.
Por que um furo pode estar dentro das dimensões H7, mas ainda assim ser reprovado na inspeção?
H7 controla a dimensão do furo. Ele não define, por si só, todos os aspectos da localização do furo ou sua relação com outras características.
Um furo pode ter o diâmetro correto, mesmo que sua posição, orientação ou relação com o datum e o registro esteja fora dos requisitos do desenho.
Por isso, a inspeção de habitações com paredes finas precisa levar em consideração tanto os requisitos dimensionais quanto os geométricos.
Como evitar vibrações indesejadas durante a usinagem de paredes finas de alumínio?
A oscilação (chatter) geralmente é tratada como um problema de estabilidade em nível de sistema.
O processo pode exigir o controle do suporte da parede, do material restante, da extensão da ferramenta, do engajamento do corte, da fixação da peça e da sequência de usinagem antes que a velocidade do fuso e o avanço sejam otimizados.
Uma ferramenta mais curta e rígida pode ajudar. O controle do material de acabamento também pode ser útil. Manter a parede apoiada até a operação final também pode ajudar.
Alterar a rotação do motor (RPM) por si só não resolve necessariamente a instabilidade mecânica subjacente.
Uma parede fina deve ser usinada até a espessura final durante o desbaste?
Normalmente não, quando isso tornaria a peça de trabalho desnecessariamente flexível, enquanto ainda houver usinagem substancial a ser feita.
A aplicação de material adicional na seção fina durante o desbaste pode fornecer suporte estrutural temporário. A espessura final da parede pode então ser definida após a geometria circundante ter sido ajustada para se aproximar da sua condição final.
A quantidade adequada de estoque restante depende da peça específica e deve ser determinada a partir da geometria e das condições do processo.
O alumínio 7075-T6 é mais difícil de usinar para formar uma carcaça de parede fina do que o 6061-T6?
Ambas as ligas podem ser usinadas com sucesso, mas não devem ser automaticamente consideradas como tendo comportamento idêntico em peças usinadas.
Em carcaças com muitos rebaixos, a quantidade de material removido, a condição inicial do tarugo e a estrutura final remanescente podem influenciar o comportamento do componente durante a usinagem.
A questão importante não é simplesmente se a liga é "fácil" ou "difícil" de usinar. É como o material e a geometria interagem ao longo do processo.
A usinagem CNC de cinco eixos elimina a deformação de paredes finas?
Não.
A usinagem de cinco eixos pode melhorar a orientação e o acesso da ferramenta e, em algumas geometrias, pode permitir uma abordagem da ferramenta mais curta e rígida.
No entanto, isso não elimina a deformação da peça causada pela fixação, tensão residual ou suporte estrutural insuficiente.
A usinagem de cinco eixos é uma opção de processo, não um substituto para a fixação da peça e o planejamento da sequência de usinagem.
O furo e o registro devem ser usinados na mesma configuração?
Quando a geometria e o acesso à ferramenta o permitirem, manter elementos intimamente relacionados dentro da mesma configuração controlada ou sequência de usinagem pode reduzir as chances de que seu relacionamento se altere.
A decisão depende da estrutura de referência, da acessibilidade, do projeto da fixação e das tolerâncias geométricas exigidas.
O objetivo não é simplesmente minimizar o número de configurações. É manter a relação funcional entre as funcionalidades.
Como devem ser inspecionadas as carcaças de alumínio de paredes finas?
A inspeção deve seguir os requisitos definidos no desenho.
As dimensões críticas e a GD&T podem ser avaliadas utilizando equipamentos de medição apropriados, incluindo inspeção por CMM quando necessário.
Para seções flexíveis, a condição de inspeção é particularmente importante. Se o desenho exigir medição em estado livre, a peça não deve ser forçada a ficar na posição correta pelo dispositivo de fixação durante a inspeção.
Caso seja necessária uma condição de restrição, essa restrição deve ser claramente definida e reproduzida de forma consistente.
Que informações são necessárias para orçar uma carcaça CNC de parede fina?
A informação mais útil é o desenho 2D e o modelo CAD 3D em conjunto.
Precisamos também da especificação e têmpera do material, quantidade, GD&T crítico, requisitos de acabamento superficial, requisitos de revestimento ou acabamento e quaisquer requisitos especiais de inspeção ou de primeira peça.
Para componentes de paredes finas, as condições de inspeção também são importantes quando há referências ou paredes flexíveis envolvidas.
Quanto mais claramente o desenho definir as relações funcionais, mais precisamente o processo de usinagem poderá ser avaliado antes da produção.
Considerações finais da análise do Fortune Dragon
A dificuldade neste invólucro não reside na parede de 1.2 mm em si.
A dificuldade reside na relação entre a parede fina, a base de referência de 1.2 mm, os rebaixos profundos, o furo do rolamento Ø32 H7, o registro, a superfície de vedação e os requisitos de inspeção.
A peça de trabalho se modifica à medida que o material é removido.
Uma seção rígida durante o desbaste pode tornar-se flexível durante o acabamento. Uma referência que parece plana enquanto fixada pode mover-se após a liberação. Um furo pode atender aos requisitos dimensionais, embora sua relação com outra característica esteja incorreta. Uma parede pode atender aos requisitos de espessura, embora seu acabamento superficial falhe devido à vibração da estrutura.
Esses não são problemas separados.
São resultados diferentes do mesmo problema subjacente: a rigidez e a geometria da peça de trabalho mudam ao longo do processo de usinagem.
Por essa razão, nossa análise de uma carcaça de alumínio complexa começa com o desenho e o modelo, e não com a ferramenta de usinagem.
Analisamos quais superfícies estabelecem a estrutura de referência, quais características dependem dessas superfícies, onde a peça perderá rigidez, como a peça pode ser suportada sem distorcê-la, quando as características críticas devem ser finalizadas e como o componente finalizado precisa ser inspecionado.
Somente após a compreensão dessas questões é que a sequência de usinagem se torna clara.