
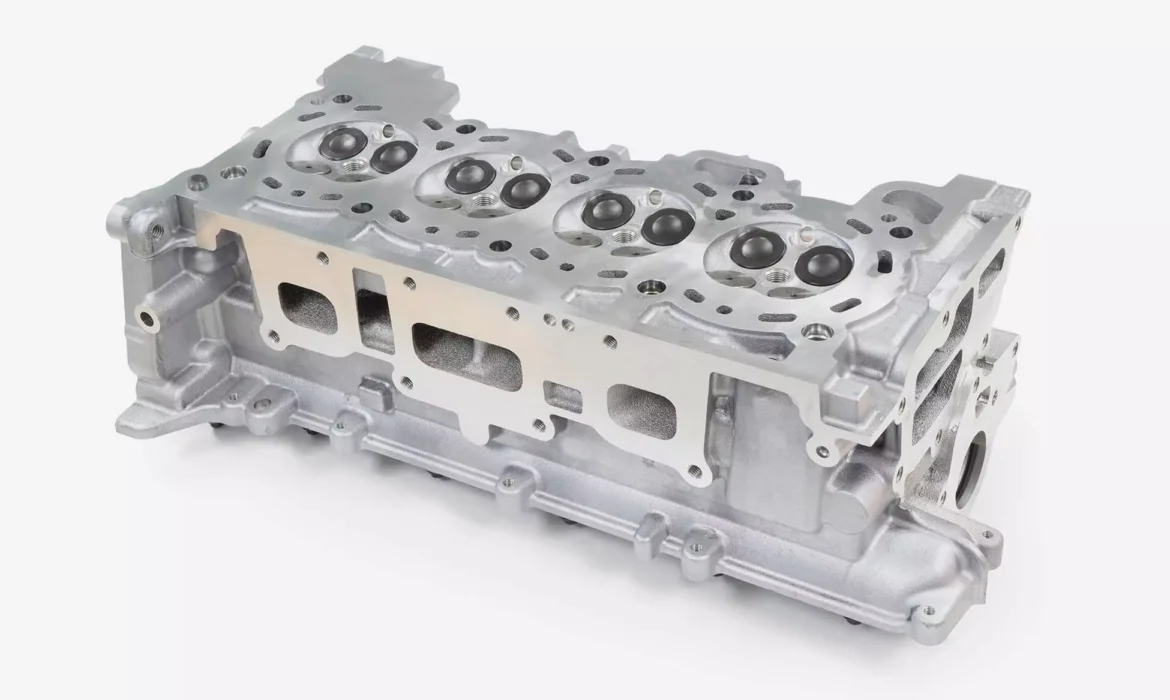
Obtendo formas quase definitivas: como a fundição por cera perdida minimiza as operações secundárias de usinagem CNC e o desperdício de material.
Na engenharia de precisão moderna, a fundição de precisão em aço é o principal método para se obter geometrias próximas à forma final. Ao trabalhar com ligas de aço inoxidável caras, como 316L ou 17-4 PH, a usinagem subtrativa a partir de uma barra sólida geralmente resulta em uma taxa de refugo de material superior a 70%. Utilizando o processo de fundição por cera perdida , podemos produzir um componente que atinge 95% de sua forma final após o resfriamento. Isso reduz drasticamente o número de operações de usinagem CNC e as horas de usinagem necessárias. Por exemplo, um coletor de fluido complexo com câmaras internas pode ser fundido em uma única peça, enquanto que a usinagem exigiria a furação, fresagem e soldagem de múltiplos blocos. Essa redução no desperdício de material não apenas diminui os custos de matéria-prima, mas também encurta o ciclo de produção, permitindo uma transição mais rápida do protótipo para o produto pronto para o mercado, sem os prazos de entrega típicos da usinagem de alta complexidade.
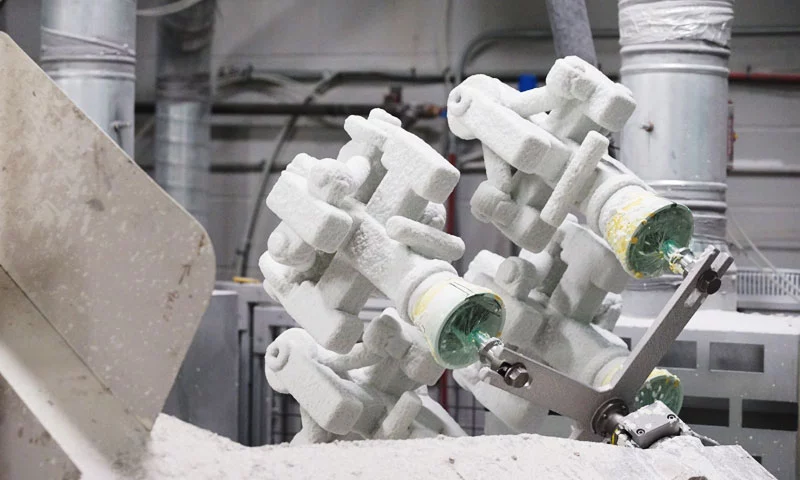
Integridade da superfície e precisão dimensional: Quais tolerâncias lineares realistas (por exemplo, CT4-CT6) você pode esperar de uma peça fundida em aço inoxidável?
A previsibilidade é a base da engenharia de alto nível. A maioria das fundições profissionais opera dentro da faixa de tolerância ISO 8062-3 (CT4 a CT6) para aço inoxidável. Para uma dimensão linear de 25 mm, isso equivale a uma tolerância padrão de ±0.13 mm a ±0.15 mm. Além dos números, a fundição de precisão oferece integridade superficial superior, atingindo uma rugosidade ( Ra ) de 3.2 a 6.3 mícrons . Para visualizar essa qualidade, um acabamento Ra 3.2 tem a textura de uma superfície lisa e acetinada (comparável a uma lixa fina ou a um chassi de alumínio fundido de alta qualidade). Esse acabamento é significativamente mais liso do que a fundição em areia, porque a pasta de zircônia primária usada na fase de formação da casca cria uma interface semelhante a vidro com o metal fundido. Essa qualidade de superfície impede o aprisionamento de bactérias em aplicações alimentícias/médicas e garante que, se for necessário um polimento secundário, a profundidade de corte seja mínima.
Liberdade de projeto: Consolidar múltiplas montagens em uma única peça fundida complexa para reduzir pontos de falha e peso.
Uma das aplicações mais poderosas da fundição de precisão é a "consolidação de peças". Tradicionalmente, conjuntos complexos — como um suporte estrutural de drone ou uma junta robótica — são fabricados soldando ou aparafusando diversas placas usinadas por CNC. Cada junta representa um ponto potencial de falha e um local para corrosão localizada. A fundição de precisão permite que um engenheiro consolide essas múltiplas peças em uma única peça monolítica de aço inoxidável. Ao eliminar as soldas, elimina-se também a necessidade de inspeções dispendiosas por raios X ou líquido penetrante nessas juntas. Essa liberdade de projeto permite uma distribuição de peso otimizada e uma dinâmica de fluidos aprimorada em carcaças de bombas, já que curvas internas podem ser fundidas, curvas essas que seriam fisicamente impossíveis de alcançar com uma ferramenta de corte CNC tradicional.
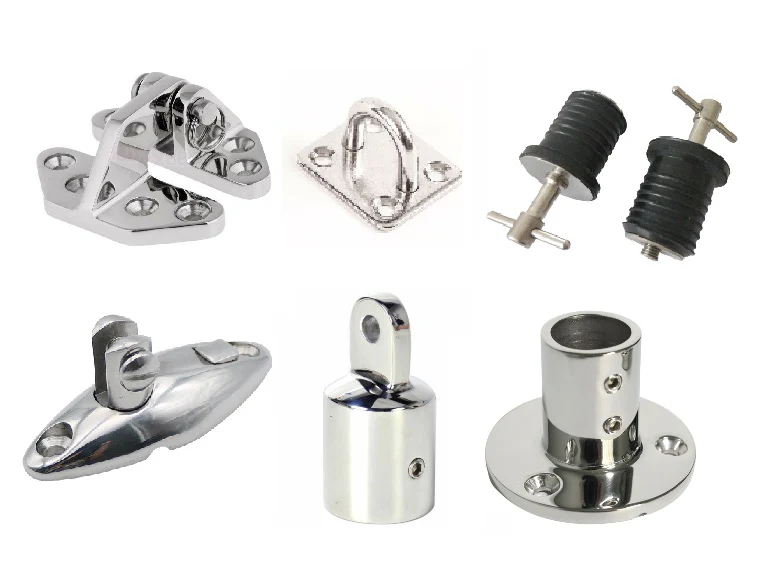
Selecionando o tipo certo de aço inoxidável: mais do que apenas resistência à corrosão
| Grau de liga | Resistência à tração (MPa) | Dureza (HB) | Resistência à Corrosão | Melhor usado para |
|---|---|---|---|---|
| AISI304L | 485 | 170 | Alto | Ferragens industriais de uso geral |
| AISI316L | 515 | 200 | Excelente | Exposição marinha, médica e química |
| 17-4 PH | 1000 - 1300 | 280 - 400 | Alto | Aeroespacial, VANTs (Veículos Aéreos Não Tripulados) e robótica de alta capacidade de carga |
| Duplex 2205 | 620 | 290 | Extremo | Petróleo e gás, dessalinização e névoa salina |
| AISI 410 | 550 | 250 | Moderado | Componentes internos da válvula e da bomba resistentes ao desgaste |
Os aços mais utilizados: 304L e 316L: Quando priorizar a soldabilidade em vez da resistência à corrosão por cloretos em ambientes marítimos ou alimentícios.
Os aços inoxidáveis austeníticos, como o 304L e o 316L, são os padrões da indústria. O sufixo "L" (baixo carbono, < 0.03%) é um requisito técnico no processo de fundição para evitar a corrosão intergranular causada pela precipitação de carboneto de cromo durante o resfriamento. O 304L é excelente para máquinas da indústria alimentícia e ferragens decorativas devido à sua relação custo-benefício. No entanto, para qualquer componente exposto à névoa salina marinha ou a produtos farmacêuticos agressivos, o 316L é indispensável . O teor de 2 a 3% de molibdênio no 316L oferece uma defesa crucial contra a corrosão por pite localizada, que pode comprometer a integridade estrutural de peças fundidas de paredes finas. Nossa equipe fornece certificações de composição química para cada fusão, garantindo que seu material atenda aos requisitos metalúrgicos exatos para o seu ambiente operacional.
Opções de alta resistência: 17-4 PH e 15-5 PH: Resolvendo o dilema "Dureza versus Corrosão" para atuadores aeroespaciais e robóticos.
Para aplicações nos setores de drones, robótica e aeroespacial , onde a relação resistência/peso é um fator crucial, o aço 17-4 PH é a escolha ideal. Ao contrário das ligas da série 300, o 17-4 PH pode ser tratado termicamente (envelhecido) para atingir resistências à tração superiores a 1000 MPa. Isso permite que sua equipe projete componentes menores e mais leves que suportem tensões mecânicas significativamente maiores. Como o 17-4 PH apresenta excepcional estabilidade dimensional durante o processo de envelhecimento, ele é ideal para suportes estruturais complexos que devem manter tolerâncias rigorosas após o endurecimento. Oferecemos serviços completos de tratamento térmico, incluindo condições H900 e H1150, para adequar a dureza e a ductilidade às necessidades específicas da sua aplicação.
Aços duplex e martensíticos: ideais para suportar desgaste extremo e tensões mecânicas em rotores de bombas e corpos de válvulas.
Em ambientes industriais extremos, como os de petróleo e gás, os aços inoxidáveis convencionais podem não ser suficientes. Os aços inoxidáveis duplex (como o 2205) oferecem o dobro da resistência do 316L e excepcional resistência à corrosão sob tensão. Para aplicações onde a abrasão é a principal ameaça — como rotores de bombas ou componentes internos de válvulas — os aços martensíticos, como o 410, são selecionados por sua alta dureza. Essas ligas são essenciais para componentes que precisam suportar contato metal-metal ou o fluxo de alta velocidade de pastas abrasivas. O controle dos gradientes térmicos nesses aços é crucial para evitar a fissuração a quente durante a solidificação, um processo que controlamos por meio de um projeto avançado de canais de alimentação e massalotes.
O Processo Técnico: Gerenciando a Contração Térmica e a Porosidade
Ferramentaria e Injeção de Cera: Por que a qualidade do "Modelo Mestre" determina sua repetibilidade a longo prazo e o custo da peça.
A integridade de cada peça fundida começa com o "Modelo Mestre" — o molde de alumínio ou aço usado para a injeção de cera. Esses moldes são projetados com precisão para produzir milhares de réplicas idênticas em cera. Ferramentas de alta qualidade incorporam "fatores de contração" calculados (tipicamente de 1.5% a 2.5% para aço inoxidável) para garantir que a peça atinja as dimensões corretas após o resfriamento. Investir em ferramentas de alta qualidade na fabricação é um custo único que se paga ao minimizar o desperdício e garantir que cada lote se encaixe perfeitamente na sua montagem. Ferramentas mal projetadas levam a modelos de cera deformados e espessuras de parede inconsistentes, o que acaba aumentando o custo por unidade devido às altas taxas de rejeição.
Construção de Casca Controlada: O papel das camadas de pasta cerâmica na prevenção de defeitos do tipo "crosta" e na garantia de um acabamento liso com rugosidade Ra 3.2 – 6.3.
Após a injeção de cera, os moldes são incorporados a uma casca cerâmica. Isso envolve múltiplos ciclos de imersão em pasta refratária. A primeira camada, chamada de "revestimento superficial", é crucial, pois determina o acabamento final da superfície. As camadas subsequentes fornecem a resistência estrutural necessária para suportar a pressão do aço inoxidável fundido a 1450 °C . Se as camadas da casca não forem secas sob umidade controlada, a casca pode delaminar ou lascar, resultando em defeitos do tipo "escama". Ao manter um ambiente de sala limpa para a construção da casca, garantimos que as superfícies internas e externas estejam livres de inclusões, o que é vital para peças destinadas a aplicações de alta pressão ou sanitárias.
Vazamento a vácuo versus vazamento atmosférico: como o ambiente de fusão afeta a porosidade do gás e a densidade interna da peça final.
O ambiente em que o aço é fundido impacta a densidade interna da peça. A fundição em atmosfera ambiente é comum para peças industriais em geral, mas apresenta o risco de "porosidade gasosa" caso o ar fique aprisionado na massa fundida. Para componentes de "missão crítica" — como implantes médicos ou válvulas aeroespaciais — a fundição de precisão a vácuo é a técnica preferida. No vácuo, o oxigênio é removido, impedindo a formação de óxidos e garantindo que o metal fundido preencha as seções transversais mais finas sem aprisionamento de gás. Isso resulta em uma integridade interna muito maior, essencial caso a peça seja submetida a cargas de alta tensão ou a inspeções rigorosas por raios X.
Fundição de precisão versus usinagem CNC: quando mudar?
Ponto de Equilíbrio: Análise do volume (EAU) e da complexidade geométrica para justificar o investimento inicial em ferramentas.
A transição da fundição para a usinagem CNC geralmente envolve o cálculo do Uso Anual Estimado (UAE) . Para peças de baixa complexidade, a usinagem CNC a partir de uma barra sólida pode ser economicamente viável para as primeiras 10 a 20 peças. No entanto, à medida que o volume aumenta para 100 ou 1,000 unidades por ano, o desperdício de mão de obra e material por peça na usinagem CNC torna-se insustentável. O "ponto de equilíbrio" ocorre quando a economia no preço unitário compensa o custo inicial das ferramentas (normalmente de US$ 2,500 a US$ 5,000). Para geometrias complexas com curvas internas, a fundição torna-se a opção mais barata quase imediatamente. Se suas máquinas CNC passam 80% do tempo simplesmente removendo material em excesso, é hora de mudar para uma estratégia de fundição a partir de peças brutas.
Fabricação híbrida: Utilização de fundição de precisão para a forma principal e usinagem CNC para tolerâncias críticas de +/- 0.005 mm.
Defendemos uma estratégia de Manufatura Híbrida em setores de alta precisão. Nenhum processo de fundição consegue manter consistentemente uma tolerância de ±0.005 mm, mas a usinagem CNC é ineficiente para a conformação de peças em grande escala. Utilizamos a fundição de precisão para produzir um bloco com formato próximo ao final, deixando uma sobremedida de usinagem de 0.5 mm apenas nas faces de contato críticas ou nos alojamentos de rolamentos. Essas superfícies são então finalizadas com precisão em nossos centros de usinagem CNC de 4 ou 5 eixos. Essa estratégia oferece o melhor dos dois mundos: o baixo custo e a liberdade de design da fundição, combinados com a precisão em nível micrométrico da usinagem de alta precisão, garantindo alta concentricidade e paralelismo em todas as características finalizadas.
Garantia de Qualidade e Pós-Processamento para Indústrias de Alta Exigência
Ensaios Não Destrutivos (END): Implementação de inspeções por raios X, líquido penetrante (FPI) e partículas magnéticas para componentes de "missão crítica".
A garantia da qualidade envolve Ensaios Não Destrutivos (END) para assegurar a integridade interna. Para componentes aeroespaciais e médicos, a inspeção por raios X é utilizada para detectar contração interna ou porosidade. O Líquido Penetrante (LP) revela microfissuras superficiais invisíveis a olho nu. Como os aços inoxidáveis da série 300 não são magnéticos, a inspeção por Partículas Magnéticas é reservada para aços martensíticos como o 17-4 PH. Ao integrar esses métodos, fornecemos um “Certificado de Conformidade” que garante que a peça atende a rigorosos padrões de segurança, proporcionando tranquilidade para aplicações de alto risco onde a falha não é uma opção.
Passivação e eletropolimento: maximizando a camada de óxido de cromo para implantes médicos e superfícies de grau farmacêutico.
Tratamentos pós-fundição, como a passivação, são imprescindíveis. Durante a usinagem, partículas microscópicas de ferro podem ficar incrustadas na superfície. Se não forem removidas, elas enferrujarão. A passivação remove o ferro livre e fortalece a camada protetora natural de óxido de cromo. Para aplicações médicas, o eletropolimento é utilizado para ir além. Esse processo eletroquímico remove uma camada microscópica da superfície do metal, resultando em um acabamento espelhado e ultraliso, excepcionalmente resistente a bactérias e à corrosão química. Essas etapas garantem que sua peça fundida de aço inoxidável permaneça durável e livre de manutenção durante toda a sua vida útil.
Desafios e soluções de problemas comuns na fundição de aço inoxidável
Por que minhas peças estão empenando? Resolvendo o problema das taxas de resfriamento desiguais em seções de paredes finas através de um projeto de canais de injeção adequado.
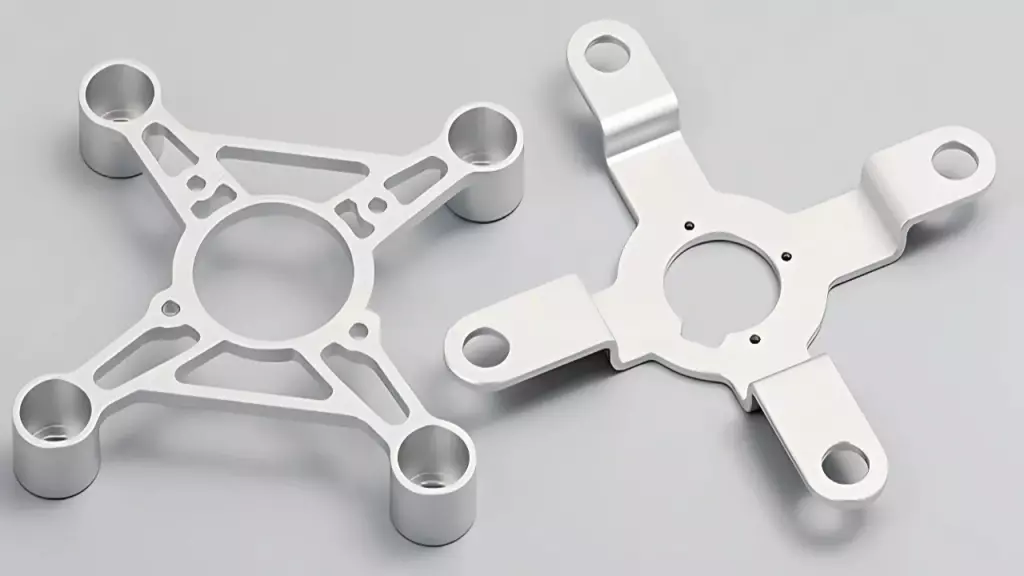
A deformação é um problema comum em componentes de aço inoxidável de paredes finas. Isso geralmente ocorre devido a taxas de resfriamento desiguais; à medida que o metal solidifica, as seções mais espessas exercem força sobre as mais finas, causando a torção da peça. Para solucionar esse problema, utilizamos um sistema avançado de canais de injeção e software de simulação térmica. Ao posicionar estrategicamente os canais de injeção (os pontos por onde o metal entra na peça), garantimos que o metal flua e resfrie de maneira equilibrada. Em alguns casos, utilizamos resfriadores para acelerar o resfriamento de seções espessas ou núcleos cerâmicos, mantendo a forma das cavidades internas e prevenindo problemas de deformação dispendiosos antes mesmo da fundição da primeira peça.
Evitando a “absorção de carbono”: Como manter propriedades de baixo carbono durante as etapas de desparafinação e vazamento para prevenir a corrosão intergranular.
Um dos principais fatores que comprometem a qualidade do aço inoxidável é a absorção de carbono. Se a camada cerâmica não for completamente queimada antes da fundição, o aço inoxidável fundido pode absorver resíduos de carbono da cera. Isso aumenta o teor de carbono na superfície, causando sensibilização e tornando a peça suscetível à corrosão intergranular. Para evitar esse problema, utilizamos ciclos de queima da camada cerâmica em alta temperatura e ambientes ricos em oxigênio durante a remoção da cera, garantindo a incineração de todos os vestígios de cera. Esse controle metalúrgico assegura que suas peças mantenham todas as suas propriedades de resistência à corrosão, especialmente nos aços 316L e 304L utilizados em processos químicos.
Conclusão: Maximizando o valor do seu investimento em aço inoxidável
A Escolha Estratégica: Resumindo por que a fundição de precisão é o caminho ideal para componentes complexos de aço inoxidável de alto desempenho.
A escolha da fundição de precisão em aço é uma decisão estratégica para preencher a lacuna entre o projeto de alto nível e a produção em escala. Para componentes que exigem as propriedades exclusivas do aço inoxidável — como resistência à corrosão, alta resistência à tração e acabamentos acetinados estéticos — o processo de cera perdida é a rota de fabricação mais versátil. Ao focarmos em formatos próximos ao final e na consolidação de peças, ajudamos os engenheiros a expandir os limites do que é possível em robótica, tecnologia de drones e processamento químico, mantendo uma estrutura de custos competitiva.
Parceria para o Sucesso: A importância da colaboração DFM (Design para Manufatura) entre o engenheiro e a fundição.
O verdadeiro sucesso de um projeto de fundição é determinado na fase de Projeto para Manufatura (DFM). Quando uma equipe de engenharia e uma fundição colaboram na definição da espessura da parede, seleção da liga e tolerâncias de usinagem antes da produção das ferramentas, o resultado é uma peça confiável e sem defeitos. Convidamos você a compartilhar seus arquivos STEP com nossa equipe técnica. Seja para reduzir o peso do chassi de um drone ou prolongar a vida útil de uma válvula química, nossa expertise em fundição de aço inoxidável de alta integridade garante que seu investimento resultará em uma solução de alta precisão e custo-benefício por muitos anos.