
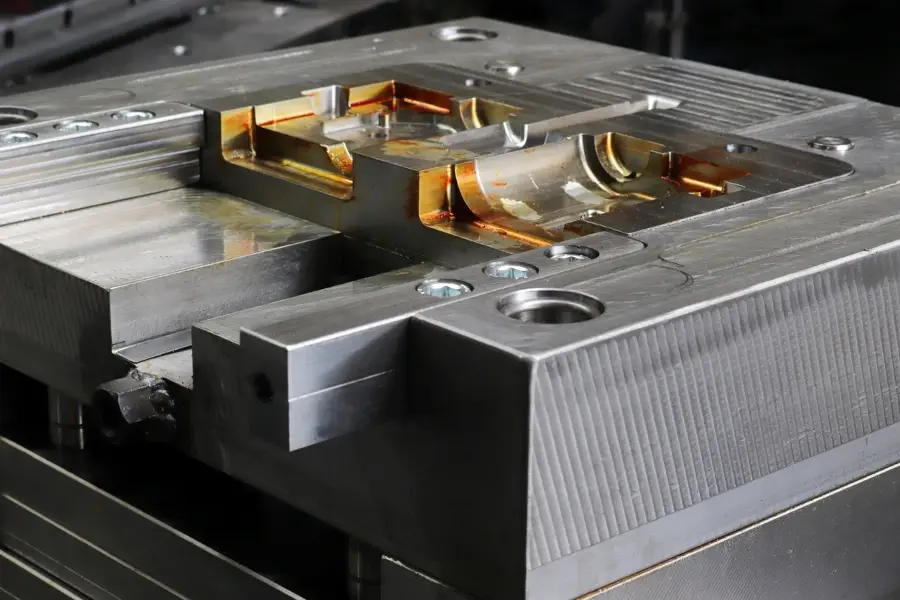
Você provavelmente sabe que a escolha entre peças de metal moldadas por injeção , usinadas ou fundidas não se resume apenas à geometria…
Trata-se do resultado final.
Faça a escolha certa e você poderá ampliar a produção sem esforço e com tolerâncias perfeitas.
Fabricou a peça errada? Você fica com um custo elevado de ferramentas para uma peça que não passou no controle de qualidade.
Há anos vejo engenheiros se debaterem com os pontos de equilíbrio entre MIM e CNC .
Neste guia, vamos direto ao ponto.
Vamos comparar a integridade estrutural , os prazos de entrega e determinar exatamente quando faz sentido financeiramente mudar os processos.
Vamos ao trabalho.
Moldagem por Injeção de Metal (MIM) Explicada
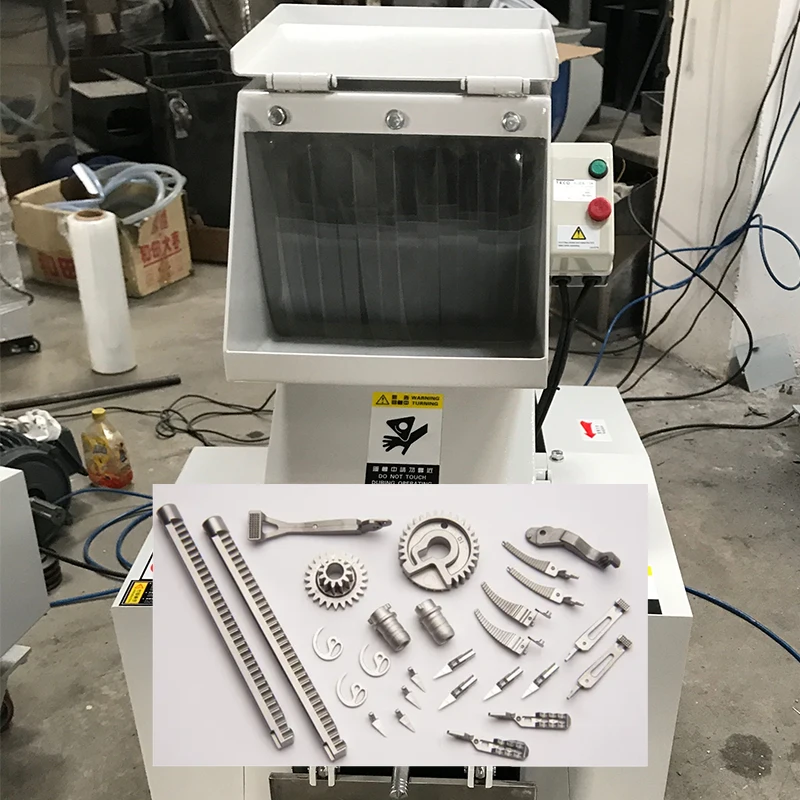
Quando os engenheiros se deparam com o dilema entre metal injetado em molde e metal usinado ou fundido , a Moldagem por Injeção de Metal (MIM) frequentemente surge como a escolha superior para componentes complexos e de alto volume. Na MS Machining, utilizamos esse processo para unir a liberdade de design da moldagem por injeção de plástico com a resistência do metal.
Entendendo a Ciência: Composição da Matéria-Prima
O processo começa com uma mistura exclusiva conhecida como matéria-prima. Combinamos pós metálicos finos — como aço inoxidável ou titânio — com um aglutinante termoplástico. Essa mistura nos permite injetar metal em um molde com a mesma facilidade e complexidade do plástico, criando uma "peça verde" que mantém a geometria desejada, mas ainda não possui a resistência final.
A fase de sinterização: alcançando alta densidade
Após a moldagem, a peça passa por um processo de desaglomeração e sinterização. Durante essa fase crítica, o aglomerante é removido e a peça é aquecida a uma temperatura próxima ao seu ponto de fusão. As partículas metálicas se fundem, resultando em um componente final com densidade entre 96% e 99% . Isso garante propriedades mecânicas que rivalizam com as de materiais forjados, superando em muito a integridade estrutural das peças fundidas sob pressão tradicionais.
Casos de uso ideais para MIM
A MIM não é uma solução universal; ela ocupa um nicho específico na indústria. Recomendamos esse processo especialmente quando seu projeto atende aos seguintes critérios:
- Tamanho da peça: Componentes pequenos e complexos, geralmente pesando menos que 100g.
- Volume: Lotes de produção em grande volume, geralmente começando em Mais de 5,000 unidades anualmente.
- Complexidade: Geometrias com paredes finas, roscas internas ou rebaixos que seriam impossíveis ou muito caros de usinar.
As compensações: ferramentas e tamanho
Embora a MIM ofereça uma precisão incrível, a transparência em relação às suas limitações é fundamental. A principal desvantagem é o alto custo inicial das ferramentas , que exige um investimento inicial significativo, semelhante ao dos moldes de injeção de plástico. Além disso, o processo tem limitações de tamanho; peças maiores são propensas a distorções durante a fase de sinterização, tornando a fundição de precisão ou a usinagem CNC alternativas melhores para componentes volumosos.
Usinagem CNC: Precisão e Velocidade
Ao comparar as opções de peças moldadas por injeção com peças usinadas ou fundidas, a usinagem CNC permanece a indiscutível rainha da precisão. Diferentemente da moldagem, que depende do preenchimento de uma cavidade, este processo utiliza a manufatura subtrativa . Partimos de um bloco sólido de material bruto e esculpimos a geometria final. Esse processo garante excelentes propriedades do material, pois estamos cortando metais densos e forjados, em vez de depender da sinterização de pó ou de fluxos de resfriamento.
Obtendo especificações rigorosas com fresagem de 5 eixos
Velocidade não significa sacrificar a precisão. Utilizando tolerâncias avançadas de fresagem de 3, 4 e 5 eixos , podemos alcançar uma precisão de até +/- 0.005 mm . Esse nível de controle permite geometrias complexas e valores de rugosidade superficial (Ra) superiores , diretamente da máquina. Para projetos que exigem padrões rigorosos, nossas capacidades de usinagem CNC de metais garantem que cada dimensão corresponda perfeitamente aos seus dados CAD.
Ideal para: Baixos volumes e protótipos
A usinagem CNC é a escolha lógica quando você precisa de peças rapidamente. Como não há necessidade de projetar e fabricar moldes caros, podemos ir do arquivo digital à peça acabada em dias, não em semanas.
- Prototipagem Rápida: Teste projetos imediatamente, sem compromisso com ferramentas.
- Produção de baixo volume: Custo-benefício vantajoso para tiragens inferiores a 1,000 unidades.
- Versatilidade de materiais: Funciona com tudo, desde alumínio e aço inoxidável até titânio.
A contrapartida: desperdício de material
A maior desvantagem da usinagem é a relação entre o material comprado e o material utilizado . Como removemos material, as taxas de refugo são maiores em comparação com processos de fabricação de peças quase acabadas, como a MIM (Moldagem por Injeção de Metal). Você paga pelo tamanho inicial do bloco, não apenas pelo peso final da peça. No entanto, para componentes de alto valor agregado, onde a integridade estrutural é imprescindível, nossos serviços de engenharia CNC de precisão geralmente compensam a diferença no custo da matéria-prima.
Fundição de metais: opções de fundição por investimento versus fundição por molde
Ao avaliar soluções de metal injetado em molde versus usinado ou fundido , os métodos tradicionais de fundição continuam sendo uma opção poderosa para aplicações industriais específicas. A escolha geralmente se resume às propriedades do material necessárias e ao volume de produção.
Fundição de precisão versus fundição sob pressão
Normalmente, categorizamos os projetos de fundição em duas vertentes principais com base na liga e na quantidade:
- Fundição de precisão (cera perdida): Este é o nosso método preferido para ligas de alta temperatura, como o aço inoxidável. Ele permite designs intrincados e geometrias internas complexas que a fundição sob pressão simplesmente não consegue alcançar, embora geralmente tenha um tempo de ciclo mais longo.
- Fundição sob pressão: Para a produção em larga escala de metais não ferrosos — especificamente alumínio, zinco e magnésio — a fundição sob pressão é a melhor opção. Injetamos metal fundido sob alta pressão em moldes de aço reutilizáveis. Esse processo proporciona excelente estabilidade dimensional e é muito mais econômico para grandes tiragens em comparação com a fundição de precisão.
A abordagem híbrida: fundição + CNC
Raramente uma peça fundida sai do molde pronta para a montagem final. Para atingir tolerâncias rigorosas em superfícies de contato críticas, empregamos uma estratégia híbrida. Pegamos o componente fundido com formato próximo ao final e utilizamos usinagem CNC com inteligência artificial para dar acabamento a detalhes específicos. Essa abordagem aproveita o baixo custo unitário da fundição, mantendo a alta precisão da usinagem.
Comparação: Métodos de Fundição
| Característica | Fundição de investimento | Fundição |
|---|---|---|
| Materiais Primários | Aço, Superligas | Alumínio, Zinco, Magnésio |
| Volume de produção | Baixo a Médio | Produção em larga escala |
| Revestimento de superfície | Boa | Excelente |
| Custo de Ferramentas | Moderado | Alto |
Matriz de Decisão Técnica: MIM vs. CNC vs. Fundição
A escolha entre processos de injeção de metal em molde, usinagem ou fundição geralmente se resume a equilibrar volume, precisão e custo. Na MS Machining, orientamos nossos clientes nesse processo diariamente. Não se trata apenas de qual método é "melhor", mas sim de qual se alinha aos seus objetivos de produção específicos e às restrições orçamentárias.
Comparando volumes de produção ideais e escalabilidade
A escalabilidade é o primeiro filtro que aplicamos. Se você precisa de algumas centenas de peças, o alto investimento inicial em moldes geralmente inviabiliza as tecnologias de injeção. Por outro lado, usinar milhares de peças idênticas individualmente raramente é economicamente viável devido aos tempos de ciclo.
- Usinagem CNC: Destaques 1 a 1,000 partesOferece custo zero de ferramentas e escalabilidade imediata para protótipos ou produções de baixo volume.
- Moldagem por injeção de metal (MIM): Ideal para Mais de 10,000 peçasUma vez que o molde é feito, o custo unitário cai significativamente, tornando-o perfeito para a produção em massa de componentes pequenos e complexos.
- Fundição sob pressão: Destaques Mais de 5,000 peçasSemelhante à MIM, mas geralmente usada para peças maiores de metais não ferrosos, onde a resistência extremamente alta não é a principal preocupação.
Capacidades de tolerância em diferentes métodos
A precisão varia muito entre esses métodos. Embora possamos atingir especificações rigorosas com os três, as tolerâncias "após a fabricação" diferem, muitas vezes exigindo operações secundárias.
| Característica | Usinagem CNC | Moldagem por injeção de metal (MIM) | Fundição |
|---|---|---|---|
| tolerância padrão | +/- 0.005mm | +/- 0.3% a 0.5% da dimensão | +/- 0.05 mm a 0.1 mm |
| Acabamento de Superfície (Ra) | Excelente (0.8 – 1.6 µm) | Bom (0.8 – 1.2 µm) | Regular (1.6 – 3.2 µm) |
| Complexidade | Alto (limitado pelo acesso às ferramentas) | Muito alto (geometrias complexas) | Médio (ângulos de inclinação necessários) |
Para projetos que exigem extrema precisão sem processamento secundário, nossos serviços de usinagem personalizados costumam ser a melhor opção, pois mantêm uma estabilidade dimensional mais rigorosa logo após a usinagem.
Gama de materiais e integridade estrutural
A integridade estrutural é onde o debate "metal injetado em molde versus metal usinado ou fundido" se torna técnico.
- Peças Usinadas: Mantém todas as propriedades do tarugo ou barra sólida. Não há porosidade, oferecendo a mais alta integridade estrutural.
- Peças MIM: Por meio do processo de sinterização, atingimos uma densidade de 96 a 99%. Isso é comparável ao metal forjado e superior à fundição tradicional.
- Peças fundidas: Suscetíveis à porosidade interna. Embora resistentes, podem não ser adequados para aplicações estruturais críticas ou de alta pressão sem rigorosos controles de qualidade.
Análise de amortização de custos de ferramentas
A decisão financeira muitas vezes depende da amortização das ferramentas.
- CNC: Sem custo de ferramental. Você paga pelo tempo de máquina e pelo material. O preço unitário permanece relativamente fixo, independentemente do volume.
- MIM e Fundição: Alto custo inicial de ferramentas. Você pode gastar de US$ 5,000 a US$ 50,000 em um molde antes de fabricar uma única peça. No entanto, esse custo é amortizado ao longo do lote de produção. Se você estiver produzindo 50,000 unidades, o custo das ferramentas adiciona centavos ao preço da peça, enquanto a economia no tempo de ciclo é enorme.
Para peças pequenas e complexas, onde é necessário um processo de fabricação com formato próximo ao final para reduzir o desperdício, a Moldagem por Injeção de Metal torna-se a opção mais vantajosa quando o volume de produção justifica o custo inicial do molde.
Análise de custos: o ponto de equilíbrio
Ao avaliar processos de moldagem por injeção de metal versus usinagem ou fundição , a decisão financeira quase sempre depende do volume. Em nossa experiência, existe um ponto de inflexão claro onde a eficiência da moldagem supera a flexibilidade da usinagem. Para baixas quantidades, a usinagem CNC é a melhor opção, pois evita o investimento inicial significativo em um molde. No entanto, à medida que a produção aumenta — normalmente acima de 1,000 a 5,000 unidades — o alto investimento inicial em ferramentas para MIM ou fundição sob pressão é rapidamente compensado por um preço unitário drasticamente menor.
Visualizando a curva de custo de ferramental versus custo unitário
A matemática aqui é simples, mas crucial para o seu resultado final. A usinagem CNC tem um baixo custo inicial, mas um alto custo variável; você está pagando pelo tempo da máquina e pelo desperdício de material em cada peça. Por outro lado, a moldagem por injeção de metal (MIM) e a fundição exigem ferramentas de aço caras, mas o desperdício de material é mínimo e os tempos de ciclo são rápidos.
- Baixo volume (<500 peças): Opte pela usinagem. O custo de um molde não se justifica neste caso.
- Volume médio (500 a 5,000 peças): Esta é a “zona cinzenta”. A escolha depende da geometria. Se a peça for incrivelmente complexa, amortização de ferramentas talvez fizesse sentido mais cedo.
- Alto volume (mais de 5,000 peças): A moldagem ou fundição é quase sempre mais econômica.
Para projetos em que o volume ainda não justifica um molde, nossos serviços de peças torneadas de precisão oferecem uma solução intermediária com boa relação custo-benefício, fornecendo componentes de alta tolerância sem o tempo de espera necessário para a fabricação de ferramentas.
Custos Ocultos: Desmontagem, Acabamento e Sucata
O preço unitário bruto não conta toda a história. Ao comparar esses métodos, é preciso levar em conta as etapas "ocultas" que elevam o custo total de aquisição:
- Desaglomerante e sinterização (MIM): Diferentemente da fundição convencional, as peças MIM precisam passar por fornos de desaglomeração térmica e sinterização. Isso consome energia e aumenta o tempo de processamento.
- Usinagem Secundária: As peças fundidas raramente estão "prontas" no momento em que saem do molde. Muitas vezes, elas exigem pós-processamento CNC para unir superfícies ou fazer roscas em furos.
- Taxas de sucata: A usinagem gera cavacos (resíduos) que você pagou como matéria-prima. A moldagem por injeção de metal (MIM) e a fundição são processos de "formato próximo ao final", o que significa que você paga apenas pelo material que acaba na peça.
Realidades do prazo de entrega
Tempo é dinheiro, e é aqui que os processos divergem drasticamente. A usinagem CNC é ágil; podemos pegar um arquivo CAD e começar a usinar metal em poucos dias. Já a moldagem por injeção de metal (MIM) e a fundição são processos que exigem mais tempo no início. É preciso considerar semanas de projeto, fabricação e amostragem do molde (T1) antes do início da produção. Se a velocidade de lançamento no mercado for sua principal prioridade, a usinagem é a melhor opção. Se o objetivo for a redução do custo unitário a longo prazo, escolher um parceiro de fundição e usinagem que gerencie todo o ciclo de vida do processo é a estratégia mais inteligente.
Aplicações práticas de fabricação
Ao decidir entre peças de metal injetado em molde e peças usinadas ou fundidas, analisar aplicações práticas esclarece onde cada processo se destaca. Observamos diferentes setores gravitando em direção a métodos específicos com base em suas demandas exclusivas de precisão, volume e resistência do material.
Indústria Médica: Precisão Cirúrgica via MIM (Moldagem Intra-arterial)
Na área médica, a Moldagem por Injeção de Metal (MIM) é frequentemente a opção preferida para componentes pequenos e complexos. Pense em pinças cirúrgicas, braquetes ortodônticos ou dispositivos implantáveis para administração de medicamentos. Essas peças exigem geometrias complexas e alta densidade, difíceis de alcançar com a fundição convencional, mas cujo custo de usinagem em grandes volumes é proibitivo. A MIM nos permite produzir milhares dessas minúsculas e detalhadas peças de aço inoxidável com excelente acabamento superficial e repetibilidade.
Setor Aeroespacial: Integridade Estrutural via CNC
Para o setor aeroespacial, onde falhas não são uma opção, dependemos fortemente da manufatura subtrativa. Suportes estruturais, componentes do trem de pouso e suportes de motor exigem a mais alta integridade estrutural e as tolerâncias mais rigorosas. Utilizamos serviços de usinagem CNC de 4 eixos para esculpir essas peças a partir de blocos sólidos de titânio ou alumínio. Isso garante a ausência de vazios internos ou problemas de porosidade comuns em peças fundidas, proporcionando a relação resistência/peso essencial para o voo.
Automotivo: Produção em Massa por Fundição Sob Pressão
A indústria automotiva gira em torno de escala e velocidade. Para blocos de motor, carcaças de transmissão e dissipadores de calor, a fundição sob pressão é o padrão. Ela nos permite produzir grandes volumes de peças de alumínio ou zinco rapidamente. Embora essas peças possam precisar de algum acabamento posterior para as superfícies de contato, a forma inicial quase final obtida pela fundição reduz significativamente o custo unitário em comparação com a usinagem a partir do zero. Para peças especializadas de veículos pesados, também podemos empregar usinagem CNC de alta precisão para refinar os componentes fundidos até as especificações finais.
Perguntas frequentes (FAQs) sobre metal injetado em molde versus metal usinado ou fundido.
Em que volume a MIM é mais barata que a usinagem CNC?
O ponto de equilíbrio, onde a viabilidade econômica da moldagem por injeção de metal (MIM) se inverte em relação à usinagem ou fundição, geralmente fica entre 5,000 e 10,000 unidades . Para quantidades menores, o alto custo inicial de criação de um molde torna a MIM ou a fundição sob pressão proibitivamente caras. Nesses casos, optar pela usinagem padrão é mais inteligente, pois evita completamente os custos de ferramental. No entanto, à medida que a produção aumenta, o rápido ciclo de produção da moldagem reduz drasticamente o preço por unidade. Você pode consultar nossas dicas de usinagem CNC para ver como as escolhas de projeto impactam os custos antes de optar por um molde para alto volume.
A fundição consegue atingir as mesmas tolerâncias que a usinagem?
Resumindo: Não. Fundição e MIM são considerados processos de fabricação com formato próximo ao final . Embora sejam precisos, geralmente não conseguem atingir as tolerâncias extremamente rigorosas (como +/- 0.005 mm) que uma máquina CNC de 5 eixos consegue.
- Elenco/MIM: Ideal para formatos gerais e tamanhos padrão (normalmente +/- 0.5% da dimensão).
- Usinagem: Essencial para superfícies de acoplamento críticas e furos de precisão.
Muitas vezes, a melhor estratégia é uma abordagem híbrida: moldamos a peça para obter a geometria geral e depois usamos Serviços de fresagem CNC Finalizar as funcionalidades críticas de acordo com as especificações exatas.
Qual processo é o mais adequado para geometrias internas complexas?
A moldagem por injeção de metal (MIM) e a fundição de precisão são as opções mais indicadas para peças com complexidade interna. Como esses processos envolvem a injeção de líquido ou pó em uma cavidade, eles permitem a formação de rebaixos complexos, roscas internas e seções ocas que uma ferramenta de corte CNC simplesmente não consegue alcançar. Se o seu projeto se assemelha a um quebra-cabeça por dentro, a usinagem provavelmente será impossível sem dividir a peça em várias partes.
As propriedades dos materiais são diferentes entre peças fundidas e peças usinadas?
Sim, a integridade estrutural varia significativamente.
- Peças Usinadas: Cortadas a partir de tarugos sólidos (material forjado), essas peças oferecem a maior resistência, resistência à fadiga e porosidade zero.
- Peças fundidas: Pode ser suscetível à porosidade interna (bolsas de ar), o que pode enfraquecer a peça sob cargas pesadas.
- Peças MIM: Através de processo de sinterização, estes alcançam Densidade de 96% a 99%São incrivelmente resistentes e comparáveis ao metal forjado, mas não são 100% maciços como um bloco usinado.