Introdução
O processo de conformação de metais é amplamente utilizado na indústria para produzir componentes que variam de suportes simples a estruturas e painéis automotivos. Ao contrário da usinagem, que cria uma peça removendo material, a conformação de metais altera a forma de uma peça por meio de deformação controlada, mantendo a maior parte do material intacto. Essa diferença torna a conformação uma opção eficiente para muitas aplicações em que a geometria desejada pode ser obtida sem a necessidade de remoção significativa de material.
A escolha de um processo de conformação envolve mais do que simplesmente optar entre dobra, estampagem ou forjamento. Propriedades do material, geometria da peça, requisitos dimensionais, volume de produção e operações de fabricação subsequentes influenciam a adequação da conformação como solução. Um processo que funciona bem para uma chapa metálica fina pode não ser adequado para um componente estrutural espesso, e uma peça que pode ser conformada em sua forma básica ainda pode exigir usinagem para produzir características funcionais.
Na prática de fabricação, a conformação de metais geralmente é uma etapa dentro de um processo de produção mais amplo, e não uma solução isolada. Os componentes conformados podem passar por soldagem, tratamento térmico, usinagem CNC, acabamento superficial e inspeção antes de se tornarem produtos acabados. Compreender como esses processos funcionam em conjunto ajuda os engenheiros a tomar decisões de projeto mais embasadas e contribui para um planejamento de produção mais eficiente.
Este artigo explica os métodos comuns de conformação de metais , o comportamento do material durante a conformação, as principais considerações de projeto e o papel da usinagem CNC na produção de componentes metálicos acabados.
O que é o processo de conformação de metais?
O processo de conformação de metais refere-se a um conjunto de métodos de fabricação que remodelam o metal por meio de deformação plástica. Em vez de remover material por corte, aplica-se uma força externa até que o metal mude de forma permanentemente. Ao longo desse processo, o volume do material permanece praticamente constante, enquanto sua geometria é modificada para atender ao projeto desejado.
A capacidade de deformar plasticamente um metal depende de suas propriedades mecânicas. Quando a força aplicada excede o limite de elasticidade do material, o metal não retorna à sua forma original após a remoção da carga. Essa deformação permanente permite que os fabricantes criem dobras, curvas, flanges, canais e outras geometrias sem perda significativa de material.
Como o processo remodela o material existente, a conformação de metais geralmente utiliza a matéria-prima de forma mais eficiente do que a manufatura subtrativa. É comumente aplicada a chapas metálicas, barras, tubos e tarugos, dependendo do método de conformação utilizado.
Embora o princípio pareça simples, a conformação bem-sucedida exige um controle preciso das ferramentas, da força, do comportamento do material e da variação dimensional. Pequenas alterações na espessura do material ou nas propriedades mecânicas podem influenciar a forma final de um componente.
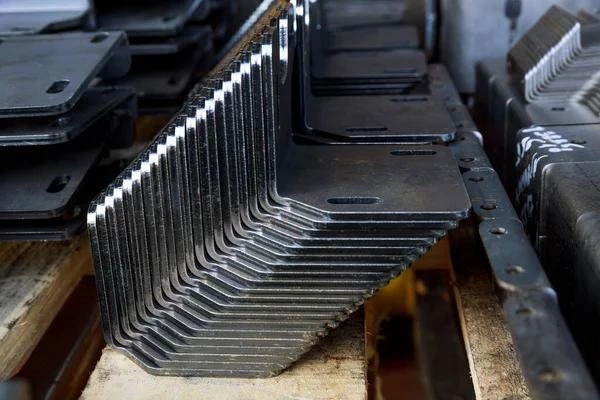
Conformação de metais, fabricação de metais e usinagem CNC
Esses termos de fabricação são frequentemente usados juntos, mas descrevem aspectos diferentes da produção.
A conformação de metais concentra-se na remodelação do material por meio de deformação. Processos como dobra, laminação, estampagem e forjamento pertencem a essa categoria.
A fabricação de metal é um conceito de manufatura mais amplo que inclui conformação, corte, soldagem, usinagem e montagem. Um componente fabricado pode passar por diversas etapas de fabricação antes de ser concluído.
A usinagem CNC é um processo de remoção de material que produz dimensões precisas através da remoção de metal com ferramentas de corte controladas por computador. Geralmente, é escolhida quando os componentes exigem características que não podem ser obtidas apenas por conformação, como furos roscados, cavidades de precisão, assentos de rolamentos ou superfícies de montagem com tolerâncias rigorosas.
Em vez de competirem entre si, esses métodos de fabricação frequentemente se complementam. A conformação cria a forma geral de forma eficiente, enquanto a usinagem fornece a precisão dimensional necessária para as características funcionais.
Comportamento do material durante o processo de conformação de metais
Compreender como os metais reagem às forças de conformação é essencial na seleção de um processo de fabricação. Materiais diferentes comportam-se de maneira distinta sob carga, e essas diferenças influenciam tanto a capacidade de fabricação quanto a qualidade final da peça.
Em vez de considerar a conformação apenas como uma operação de modelagem, os engenheiros também avaliam como a deformação afeta as propriedades mecânicas, a estabilidade dimensional e a probabilidade de defeitos.
Resistência ao escoamento e deformação plástica
Todo metal possui um limite elástico no qual ele se deforma temporariamente sob carga. Se a força for removida antes de atingir o limite de elasticidade, o material retorna às suas dimensões originais.
O processo de conformação de metais opera além desse limite elástico. Quando a tensão aplicada excede o limite de elasticidade, inicia-se a deformação permanente, permitindo que o material mantenha sua nova forma após a remoção da carga.
Materiais diferentes possuem diferentes limites de resistência, o que significa que a força de conformação deve ser selecionada de acordo com o material que está sendo processado. Materiais com maior resistência geralmente exigem forças de conformação maiores e podem impor maiores exigências às ferramentas e aos equipamentos.
Essa relação também explica por que os parâmetros de fabricação não podem ser simplesmente transferidos de um material para outro sem ajustes.
Ductilidade e Formabilidade
A ductilidade descreve a capacidade de um material se deformar sem rachar. É uma das características mais importantes que afetam a conformabilidade.
Materiais com maior ductilidade geralmente podem sofrer maiores alterações de forma antes de falhar, tornando-os adequados para operações que envolvem deformações significativas.
As ligas de alumínio, por exemplo, são amplamente utilizadas porque muitas classes combinam peso relativamente baixo com boa conformabilidade. O aço inoxidável oferece excelente resistência à corrosão, mas geralmente requer maior força de conformação devido à sua maior resistência e ao comportamento de endurecimento por deformação. Os aços com alto teor de carbono podem oferecer maior dureza, mas normalmente têm menor conformabilidade do que o aço de baixo carbono.
A seleção de materiais influencia, portanto, não apenas o desempenho final de um componente, mas também o processo de fabricação necessário para produzi-lo.
Controle de retorno elástico e dimensional
Uma característica que distingue a conformação de metais de muitos outros métodos de fabricação é o retorno elástico.
Após a remoção da pressão de conformação, o material tende a recuperar parte de sua deformação elástica. Como resultado, o ângulo ou raio final pode diferir ligeiramente da geometria da ferramenta.
A quantidade de retorno elástico depende de vários fatores, incluindo:
- As propriedades dos materiais
- espessura do material
- raio de curvatura
- Método de formação
Normalmente, os fabricantes levam em consideração o retorno elástico durante o projeto das ferramentas ou a configuração do processo, para que o componente final atinja as dimensões pretendidas.
Para peças com requisitos dimensionais rigorosos, usinagem CNC adicional pode ser necessária após a conformação para obter superfícies funcionais precisas.
Fluxo de grãos e propriedades mecânicas
A deformação plástica também altera a estrutura interna dos grãos de um metal.
Durante a conformação, os grãos tendem a se alongar e se alinhar com a direção do fluxo do material. Essa mudança pode influenciar o comportamento mecânico, particularmente em processos como o forjamento, onde o fluxo controlado de grãos contribui para a resistência do componente final.
O efeito varia dependendo do material e da quantidade de deformação envolvida. Compreender o fluxo de grãos ajuda os engenheiros a selecionar métodos de fabricação que atendam tanto ao desempenho estrutural quanto aos requisitos dimensionais.
Tipos comuns de processos de conformação de metais
O termo processo de conformação de metais abrange diversos métodos de fabricação, cada um projetado para diferentes materiais, geometrias e requisitos de produção. Embora todos esses processos se baseiem na deformação plástica, a forma como a força é aplicada e as características da peça resultante diferem consideravelmente.
A escolha do método apropriado depende de mais fatores do que apenas o formato final. A espessura do material, o volume de produção, o investimento em ferramentas e as operações subsequentes influenciam a decisão.
Dobrar
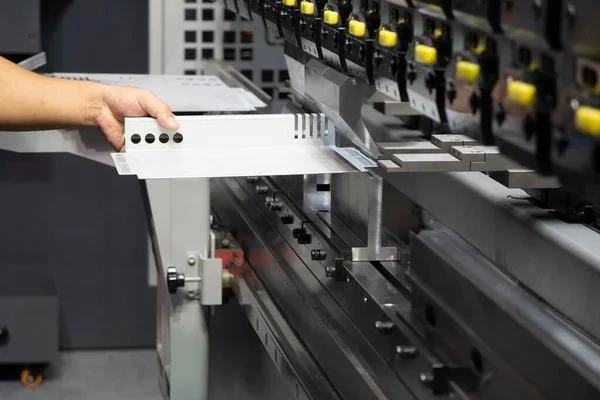
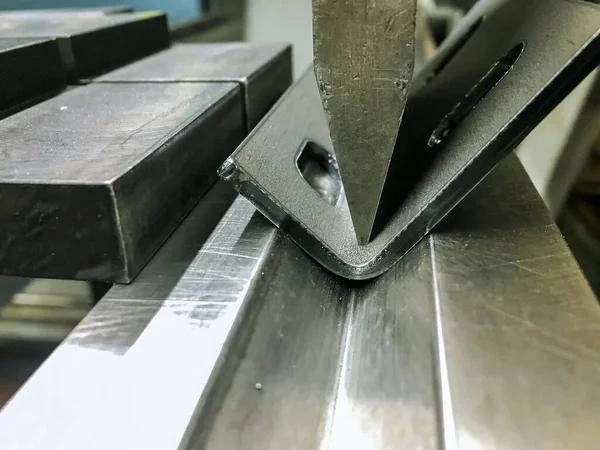
A dobra é um dos métodos de conformação mais utilizados, particularmente na fabricação de chapas metálicas.
O processo aplica força controlada ao longo de uma linha reta para produzir um ângulo ou perfil permanente. As prensas dobradeiras são comumente usadas porque podem produzir uma ampla variedade de ângulos de dobra com ferramentas relativamente flexíveis.
A flexão é frequentemente aplicada a componentes como:
- Suportes
- Gabinetes de equipamentos
- Armários elétricos
- Placas de montagem
- Suportes estruturais
Diversos fatores influenciam a qualidade da dobra, incluindo a espessura do material, o raio de curvatura, a geometria da ferramenta e o retorno elástico. Dobras acentuadas podem aumentar a concentração de tensão, enquanto dobras muito próximas a furos ou recortes podem causar distorção durante a conformação.
Para componentes que exigem posições de furos precisas ou superfícies de montagem de alta precisão, a dobra é frequentemente seguida por usinagem CNC para atingir as tolerâncias necessárias.
Estampagem
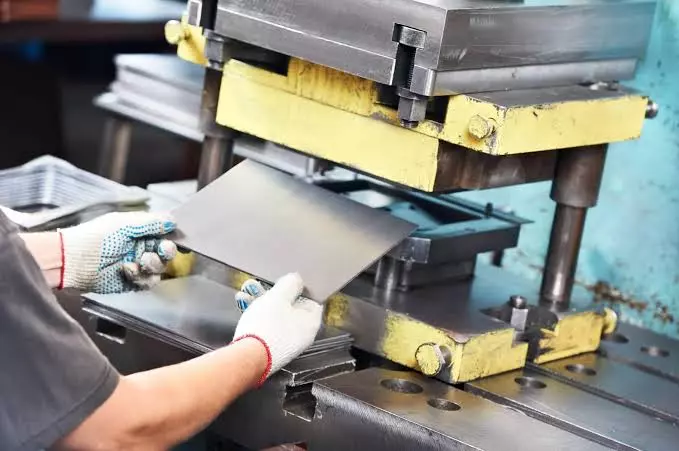
A estampagem remodela chapas metálicas utilizando matrizes específicas instaladas em prensas mecânicas ou hidráulicas.
Ao contrário da dobra, que normalmente cria um ou vários ângulos, a estampagem pode produzir geometrias mais complexas em um único golpe de prensa. Dependendo do projeto da ferramenta, o processo pode incluir operações de perfuração, corte, relevo ou conformação superficial.
Como as ferramentas são projetadas especificamente para uma determinada peça, a estampagem é geralmente escolhida para produção de médio a alto volume, onde o custo das ferramentas pode ser distribuído por um grande número de componentes.
O processo proporciona boa consistência entre as peças uma vez que a produção esteja estabelecida, mas alterações de projeto após a fabricação das ferramentas podem exigir modificações ou substituição das matrizes.
Tipos comuns de processos de conformação de metais
Desenho profundo
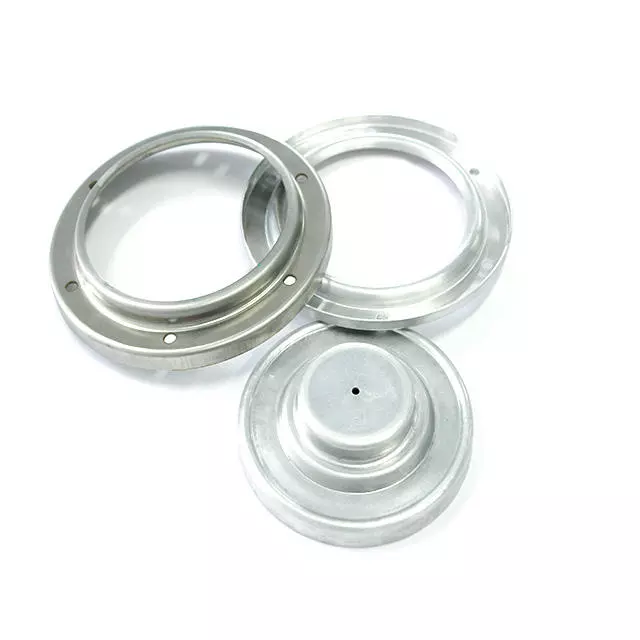
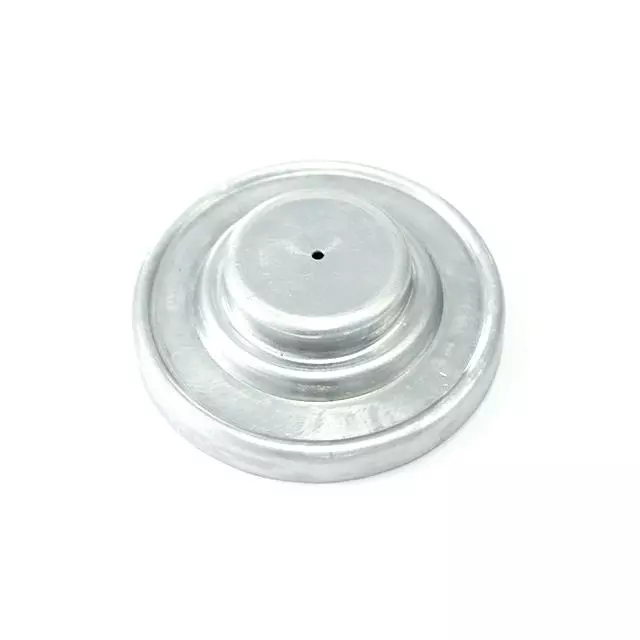
A estampagem profunda é um processo de conformação utilizado para produzir componentes ocos a partir de chapas metálicas planas. Durante a operação, um punção força a chapa para dentro de uma cavidade de matriz, permitindo que o material flua para o interior e forme uma forma tridimensional.
O processo é comumente utilizado para peças com uma profundidade relativamente grande em comparação com seu diâmetro, incluindo:
- Carcaças cilíndricas
- Recipientes de metal
- Casos de bateria
- Componentes da carroceria automotiva
- Pias de cozinha
Ao contrário da simples dobra, a estampagem profunda exige um controle preciso do fluxo de material. Se o material não puder fluir uniformemente para dentro da matriz, podem ocorrer defeitos como enrugamento, rasgos ou afinamento excessivo.
A ductilidade do material, a lubrificação, a força do porta-matriz e o projeto da matriz influenciam o resultado. Por esse motivo, os parâmetros do processo são normalmente otimizados de acordo com o material e a geometria da peça.
Embora a estampagem profunda possa produzir formas complexas de forma eficiente, geralmente é menos adequada para peças que exigem inúmeras características de precisão. Furos, roscas, superfícies de vedação e interfaces críticas são frequentemente adicionados posteriormente por meio de operações de usinagem secundárias.
Perfiladeira
A conformação por rolos é um processo contínuo de fabricação que molda gradualmente a chapa metálica, passando-a por uma sequência de rolos.
Em vez de produzir a geometria final em uma única operação, cada conjunto de rolos introduz uma pequena quantidade de deformação até que o perfil desejado seja alcançado.
Essa abordagem é comumente usada para componentes longos com seção transversal consistente, como:
- canais estruturais
- Rails
- Painéis de telhado
- Janela de quadros
- Bandejas de cabos
Como a deformação ocorre progressivamente, a conformação por rolos pode manter dimensões relativamente estáveis ao longo de longos períodos de produção, reduzindo simultaneamente a tensão localizada no material.
No entanto, o processo é limitado a perfis com seções transversais uniformes. Componentes que contêm características tridimensionais complexas, cavidades localizadas ou espessuras variáveis geralmente exigem operações de fabricação adicionais.
Forjar
A forjagem é outro importante processo de conformação de metais, embora seus princípios de fabricação sejam diferentes da conformação de chapas metálicas.
Em vez de remodelar chapas finas, a forjagem aplica força compressiva a um bloco sólido de metal. Dependendo da aplicação, a peça pode ser conformada a altas temperaturas ou sob condições de trabalho a frio.
Os métodos comuns de forjamento incluem:
- Forjamento em matriz aberta
- Forjamento em matriz fechada
- forjamento retorcido
- Forjamento de rolo
O forjamento é frequentemente escolhido para componentes que exigem alta resistência mecânica, pois o processo de deformação refina a estrutura do material e alinha o fluxo de grãos com a geometria da peça.
Os componentes forjados típicos incluem:
- Eixos
- Bielas
- Engrenagens
- Flanges
- Peças mecânicas de alta resistência
Apesar da forma quase final obtida por meio da forjagem, muitas peças forjadas ainda requerem usinagem CNC. Características como alojamentos de rolamentos, furos de precisão, furos roscados e superfícies de contato geralmente não podem ser produzidas com as dimensões finais exigidas apenas durante a operação de forjagem.
Conformação a quente versus conformação a frio
A temperatura desempenha um papel importante na conformação de metais, pois afeta diretamente o comportamento do material durante a deformação.
Os fabricantes geralmente selecionam a conformação a quente ou a conformação a frio com base no material, na geometria do componente, nos requisitos de propriedades mecânicas e nos objetivos de produção.
Nenhuma das duas abordagens é universalmente adequada. Cada uma tem vantagens e limitações que devem ser avaliadas de acordo com a aplicação.
Formação a frio
A conformação a frio é realizada à temperatura ambiente ou próxima dela.
Como o material não é aquecido antes da deformação, a consistência dimensional costuma ser mais fácil de manter do que em processos de conformação a altas temperaturas. A oxidação superficial também é minimizada, reduzindo a necessidade de limpeza adicional antes das operações de fabricação subsequentes.
A conformação a frio é comumente usada para:
- Suportes de chapa metálica
- Caixas eletrônicas
- Estampagem de precisão
- Fixadores
- Pequenos componentes estruturais
No entanto, deformar o material a temperaturas mais baixas exige forças de conformação maiores. À medida que a deformação aumenta, alguns materiais também sofrem endurecimento por deformação, dificultando operações de conformação subsequentes.
Essas características influenciam o projeto de ferramentas, a seleção de equipamentos e o planejamento da produção.
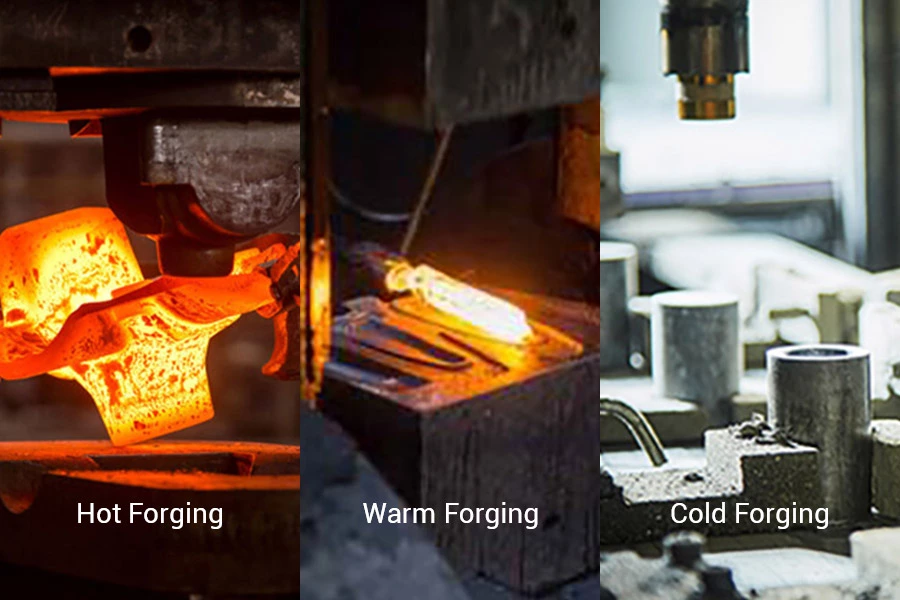
Conformação a Quente
A conformação a quente é realizada após o aquecimento do material a uma temperatura na qual ele se torna mais fácil de deformar.
Reduzir a resistência do material à deformação permite que os fabricantes produzam mudanças de forma maiores, diminuindo a força de conformação necessária.
A conformação a quente é frequentemente aplicada a:
- Seções grossas de aço
- Componentes forjados de grandes dimensões
- Ligas de alta resistência
- Partes estruturais complexas
Embora as temperaturas elevadas melhorem a conformabilidade, elas também introduzem considerações adicionais de fabricação.
O aquecimento pode causar:
- Oxidação de superfície
- Formação de escala
- Expansão térmica
- Variação dimensional relacionada ao resfriamento
Devido a esses efeitos, os componentes conformados a quente geralmente requerem usinagem após a conformação para atingir as dimensões finais especificadas nos desenhos de engenharia.
Selecionando entre conformação a quente e a frio
A escolha entre conformação a quente e a frio depende do equilíbrio entre a eficiência da produção e os requisitos do produto.
Os fatores geralmente considerados incluem:
- Tipo de material
- Tamanho da peça
- Geometria necessária
- Propriedades mecânicas
- Tolerância dimensional
- Quantidade de produção
Por exemplo, componentes com dobras relativamente simples em chapas metálicas finas são comumente produzidos por conformação a frio. Grandes peças mecânicas forjadas, por outro lado, podem se beneficiar da conformação a quente, pois o material pode sofrer maior deformação sem força de conformação excessiva.
O processo de fabricação deve ser avaliado como um todo, em vez de selecionar um método de conformação com base apenas em uma característica.
Materiais comumente usados no processo de conformação de metais
A seleção de materiais influencia todas as etapas do processo de conformação de metais, desde os requisitos de ferramentas até a precisão dimensional e as operações de usinagem subsequentes.
Cada metal reage de forma diferente à deformação devido às diferenças em resistência, ductilidade, dureza e comportamento de endurecimento por deformação.
Alumínio:
O alumínio é amplamente utilizado em aplicações de conformação porque muitas ligas de alumínio oferecem boa ductilidade, mantendo um peso relativamente baixo.
Aplicações comuns incluem:
- Equipamento de transporte
- Produtos de consumo
- Caixas eletrônicas
- Estruturas aeroespaciais
Algumas ligas de alumínio são mais fáceis de moldar do que outras. Portanto, a qualidade do material e as condições de tratamento térmico devem ser consideradas durante o planejamento do processo.
Aço carbono
O aço carbono continua sendo um dos materiais de engenharia mais comumente utilizados.
Seu equilíbrio entre resistência, disponibilidade e flexibilidade de fabricação o torna adequado para componentes estruturais, equipamentos industriais e conjuntos fabricados.
O teor de carbono influencia tanto a conformabilidade quanto as propriedades mecânicas. Os aços de baixo carbono geralmente proporcionam maior conformabilidade, enquanto os aços com maior teor de carbono exigem maior atenção durante a conformação, pois se tornam menos dúcteis.
Aço inoxidável
O aço inoxidável combina resistência à corrosão com bom desempenho mecânico, tornando-o adequado para muitas aplicações industriais.
Em comparação com o aço macio, no entanto, o aço inoxidável geralmente apresenta maior endurecimento por deformação.
Consequentemente, as operações de formação podem exigir:
- Forças de formação mais elevadas
- Ferramentas mais robustas
- Controle cuidadoso do processo
O retorno elástico também é mais perceptível em muitos tipos de aço inoxidável, exigindo compensação durante o projeto da ferramenta ou a configuração do processo.
Cobre e latão
O cobre e o latão são frequentemente escolhidos quando a condutividade elétrica, a condutividade térmica ou a aparência são importantes.
Esses materiais geralmente apresentam boa conformabilidade, permitindo que os fabricantes produzam formas complexas com forças de conformação relativamente baixas.
As aplicações incluem:
- Conectores elétricos
- Componentes decorativos
- Equipamento de transferência de calor
A seleção de materiais ainda deve levar em consideração os processos de fabricação subsequentes, especialmente quando usinagem, soldagem ou acabamento de superfície forem realizados posteriormente.
Considerações de projeto para o processo de conformação de metais
Um processo de formação bem-sucedido começa muito antes do início da produção.
A fase de projeto influencia a capacidade de fabricação, a complexidade das ferramentas, a estabilidade dimensional e a eficiência da produção. Pequenas alterações na geometria da peça podem afetar significativamente o comportamento do componente durante a conformação.
Compreender essas relações ajuda a reduzir desafios desnecessários na fabricação, ao mesmo tempo que melhora a consistência durante a produção.
Raio de curvatura
Todo material possui limites práticos quanto à intensidade com que pode ser dobrado.
Se o raio de curvatura for muito pequeno para o material selecionado, pode ocorrer tensão excessiva na superfície externa da curva, aumentando a possibilidade de fissuras.
Raios de curvatura maiores geralmente reduzem a tensão de conformação, embora nem sempre atendam aos requisitos funcionais ou de espaço.
A seleção de um raio de curvatura adequado exige, portanto, o equilíbrio entre o comportamento do material e o projeto do produto.
Espessura do material
A espessura do material influencia praticamente todos os aspectos do processo de conformação.
Materiais mais espessos exigem maior força de conformação e ferramentas mais rígidas. Eles também tendem a apresentar características de retorno elástico diferentes das de materiais mais finos.
Quando peças com múltiplas espessuras são introduzidas na produção, as ferramentas e os parâmetros do processo podem precisar de ajustes para manter a consistência dimensional.
Considerações de projeto para o processo de conformação de metais
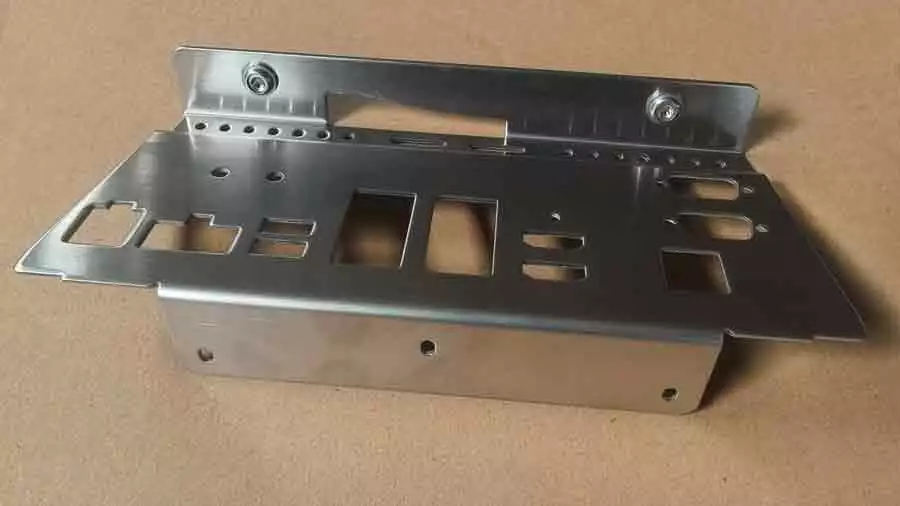
Posicionamento dos furos em relação às linhas de dobra
A localização de furos, ranhuras e recortes deve ser considerada durante a fase de projeto, e não após a finalização das ferramentas.
Elementos posicionados muito próximos a uma linha de dobra podem deformar-se à medida que o material flui durante a conformação. Dependendo do material e da geometria da dobra, os furos podem alongar-se, enquanto as bordas próximas podem sofrer distorções localizadas.
Para reduzir esses efeitos, os engenheiros costumam estabelecer distâncias mínimas entre dobras e elementos adjacentes com base na espessura do material e no método de conformação. Embora essas recomendações variem de acordo com a aplicação, permitir espaço suficiente geralmente melhora a consistência dimensional e reduz a probabilidade de correções secundárias.
Quando a posição dos furos é crucial para a montagem, os fabricantes podem optar por usinar os furos após a conformação, em vez de produzi-los previamente.
Compensação de retorno elástico
O retorno elástico é um dos desafios mais comuns no processo de conformação de metais . Após a remoção da carga de conformação, parte da deformação elástica é recuperada, fazendo com que o ângulo ou perfil final difira ligeiramente da geometria da ferramenta.
A quantidade de retorno elástico depende de vários fatores, incluindo:
- Resistência do material
- espessura do material
- raio de curvatura
- Método de formação
- Geometria da ferramenta
Em vez de tratar o retorno elástico como um defeito, os fabricantes normalmente o consideram durante o desenvolvimento do processo. As ferramentas podem ser projetadas com um ângulo de sobrecurvatura, ou os parâmetros de conformação podem ser ajustados até que a peça acabada atenda consistentemente às dimensões exigidas.
Para componentes com requisitos dimensionais exigentes, a compensação do retorno elástico por si só pode não atingir a precisão necessária. Nessas situações, o usinagem secundária pode ser utilizada para produzir as superfícies funcionais finais.
Projetando para operações secundárias
Nem todas as funcionalidades devem ser criadas durante a operação de formação.
Embora a conformação seja eficaz para produzir a forma geral de um componente, certas características são melhor criadas posteriormente. Incorporar esses requisitos no início da fase de projeto ajuda a evitar complexidade desnecessária no processo.
As características normalmente produzidas após a formação incluem:
- Furos de precisão
- Threads
- Assentos de rolamento
- Rebaixamentos
- Superfícies de referência planas
- Recursos de localização com tolerância rigorosa
A tentativa de criar essas características diretamente pode aumentar a complexidade das ferramentas sem proporcionar os benefícios correspondentes na fabricação.
Separar a conformação estrutural da usinagem de precisão geralmente resulta em uma sequência de fabricação mais prática.
Quando é necessário o usinagem CNC após o processo de conformação do metal?
A conformação estabelece a geometria de um componente, mas a geometria por si só nem sempre é suficiente para satisfazer os requisitos funcionais.
Muitas peças precisam interagir com rolamentos, eixos, fixadores, elementos de vedação ou outros componentes de precisão. Essas interfaces frequentemente exigem um controle dimensional que vai além do que a conformação por si só consegue alcançar de forma consistente.
Por esse motivo, a usinagem CNC é comumente usada como um processo de fabricação secundário.
Melhorando a precisão dimensional
Os processos de conformação são influenciados pela variação do material, recuperação elástica, desgaste das ferramentas e condições de fabricação. Mesmo quando esses fatores são cuidadosamente controlados, ainda podem ocorrer variações dimensionais.
A usinagem CNC proporciona um nível adicional de controle, removendo pequenas quantidades de material para atingir as dimensões especificadas no desenho técnico.
Essa abordagem é comumente aplicada a:
- Superfícies de montagem
- Faces de referência
- Características de alinhamento
- furos de precisão
Em vez de depender da conformação para produzir todas as dimensões críticas, os fabricantes geralmente permitem que o processo de conformação crie a geometria geral antes de usinar apenas os recursos que exigem maior precisão.
Produzindo recursos funcionais
Muitas características funcionais não podem ser criadas diretamente durante a conformação, pois exigem geometria de corte precisa ou controle rigoroso do posicionamento.
Esses componentes incluem:
- Tópicos internos
- Furos alargados
- Rebaixamentos
- Escareadores
- Slots de precisão
- O rolamento se encaixa.
A usinagem CNC permite que esses detalhes sejam produzidos depois que a forma básica já tiver sido definida.
Essa sequência separa a fabricação estrutural do acabamento de precisão, tornando cada processo responsável pelas tarefas que executa com maior eficácia.
Refinamento de conjuntos soldados ou conformados
Alguns componentes fabricados combinam a conformação com a soldagem antes da usinagem final.
Durante a soldagem, o aquecimento e o resfriamento localizados podem introduzir alterações dimensionais ou tensões residuais na montagem. Dependendo do projeto, essas alterações podem influenciar a planicidade, a posição dos furos ou o alinhamento.
Em vez de usinar cada componente individualmente antes da montagem, os fabricantes geralmente concluem primeiro as operações de conformação e soldagem, seguidas pela usinagem das interfaces críticas após a estabilização do conjunto.
Essa sequência ajuda a garantir que as características funcionais sejam referenciadas a partir da estrutura completa, em vez de partes individuais antes da junção.
Controle de Qualidade no Processo de Conformação de Metais
A inspeção é uma parte importante do processo de fabricação, pois verifica se o componente acabado está em conformidade com os requisitos do projeto.
O controle de qualidade começa com a matéria-prima recebida e continua durante as etapas de conformação, usinagem, acabamento e inspeção final.
Os métodos de inspeção selecionados dependem da complexidade do componente e da sua aplicação pretendida.
Inspeção dimensional
A inspeção dimensional verifica se o componente formado corresponde à geometria especificada.
As medições podem incluir:
- dimensões totais
- Ângulos de curvatura
- Localização dos buracos
- Planicidade
- Dimensões do perfil
Componentes simples podem ser inspecionados usando paquímetros, medidores de altura ou dispositivos específicos, enquanto peças mais complexas podem exigir máquinas de medição por coordenadas (MMCs) para verificar características críticas.
Inspeção de Superfície
O processo de conformação pode introduzir imperfeições na superfície se os parâmetros do processo não forem controlados adequadamente.
A inspeção pode identificar condições como:
- Arranhões na superfície
- Rachaduras
- rugas
- marcas de ferramentas
- Deformação da borda
A detecção precoce dessas condições ajuda a evitar processamentos subsequentes desnecessários.
Verificação de Material
A verificação de materiais confirma se a liga, a espessura e a condição do material estão corretas antes do início da produção.
Esta etapa é particularmente importante quando diferentes tipos de materiais têm aparências semelhantes, mas propriedades mecânicas diferentes.
A seleção do material adequado favorece tanto o desempenho da conformação quanto os requisitos funcionais do componente final.
Escolhendo o Processo de Fabricação Certo
A seleção de um processo de fabricação envolve a avaliação de todos os requisitos de produção, em vez de focar em uma única operação.
Diversos fatores influenciam essa decisão.
Geometria da peça
Dobras simples e perfis uniformes podem ser bastante adequados para processos de conformação.
Componentes que contêm características tridimensionais complexas ou interfaces de precisão geralmente exigem usinagem além da conformação.
Características do material
Materiais diferentes reagem de forma diferente à deformação e à usinagem.
Compreender essas características ajuda a determinar se a conformação, a usinagem ou uma combinação de ambas é mais apropriada.
Volume de produção
A quantidade produzida influencia a seleção do processo, pois alguns métodos de conformação exigem ferramentas específicas.
Para produção em baixo volume ou desenvolvimento de protótipos, métodos de fabricação flexíveis, como usinagem CNC, podem reduzir o investimento em ferramentas.
Com o aumento do volume de produção, os processos de conformação com ferramentas específicas podem se tornar mais econômicos.
Requisitos dimensionais
Nem todas as dimensões exigem o mesmo nível de precisão.
As dimensões estruturais podem ser produzidas por meio de conformação, enquanto as características críticas de montagem podem ser usinadas posteriormente.
A adequação do processo de fabricação aos requisitos funcionais de cada característica geralmente leva a uma estratégia de produção mais eficiente.
Por que a conformação de metais e a usinagem CNC são frequentemente usadas em conjunto?
A conformação de metais e a usinagem CNC servem a propósitos diferentes dentro do processo de fabricação.
A conformação cria a forma primária de um componente com utilização eficiente do material, enquanto a usinagem CNC refina características selecionadas que exigem maior controle dimensional.
Em vez de serem vistos como alternativas, esses processos são frequentemente planejados como etapas complementares de fabricação.
Um componente conformado pode exigir superfícies de montagem usinadas para a sua instalação, enquanto uma peça forjada pode exigir furos de precisão antes da instalação. Da mesma forma, conjuntos de chapas metálicas podem ser submetidos a usinagem após a soldagem para garantir o alinhamento entre os componentes de acoplamento.
A seleção da sequência apropriada depende da geometria da peça, dos requisitos funcionais e dos objetivos de fabricação, e não de uma única preferência de processo.
Perguntas frequentes
O que é o processo de conformação de metais?
O processo de conformação de metais remodela o metal por meio de deformação plástica sem remover quantidades significativas de material. Os métodos comuns de conformação incluem dobra, estampagem, laminação, embutimento profundo e forjamento.
Qual a diferença entre conformação de metais e usinagem CNC?
A conformação de metais altera a forma de uma peça de trabalho aplicando força, enquanto a usinagem CNC remove material usando ferramentas de corte controladas por computador para criar dimensões precisas e características funcionais.
Quais metais são comumente usados na conformação de metais?
Alumínio, aço carbono, aço inoxidável, cobre e latão estão entre os materiais frequentemente usados na conformação de metais. O material apropriado depende de fatores como resistência, ductilidade, resistência à corrosão e requisitos da aplicação.
O processo de conformação do metal afeta as propriedades do material?
Sim. A deformação plástica pode alterar a orientação dos grãos, a tensão residual e o comportamento mecânico. A extensão dessas alterações depende do material, do método de conformação e da magnitude da deformação.
Por que as peças moldadas geralmente exigem usinagem CNC?
A conformação cria de forma eficiente a geometria geral de um componente, mas algumas características funcionais exigem maior controle dimensional. A usinagem CNC é comumente usada para produzir furos de precisão, roscas, superfícies de referência e outras características críticas após o processo de conformação.
Conclusão
O processo de conformação de metais abrange uma gama de métodos de fabricação que remodelam o metal por meio de deformação plástica controlada. Dobramento, estampagem, embutimento profundo, conformação por rolos e forjamento atendem a diferentes requisitos de produção, e o método mais apropriado depende de fatores como o comportamento do material, a geometria da peça, o volume de produção e as expectativas de desempenho.
Embora a conformação possa criar de forma eficiente a forma primária de um componente, ela geralmente é apenas uma etapa dentro de um fluxo de trabalho de fabricação mais amplo. Operações como usinagem CNC, soldagem, tratamento térmico, acabamento superficial e inspeção podem ser realizadas posteriormente para atender aos requisitos funcionais e dimensionais da peça finalizada.
Compreender como a conformação interage com esses processos subsequentes permite que engenheiros e fabricantes desenvolvam estratégias de produção que equilibrem a capacidade de fabricação, a precisão e o custo, atendendo simultaneamente aos requisitos técnicos da aplicação.