
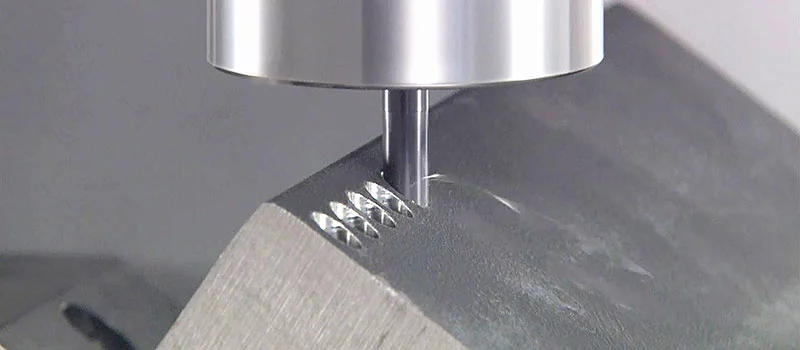
No mundo da usinagem CNC de alto desempenho , existe uma fronteira silenciosa e invisível que separa a "fabricação padrão" da "engenharia de precisão de elite". Essa fronteira é definida pela tolerância de ±0.005 mm — frequentemente chamada simplesmente de "zona de 5 mícrons". Para um observador casual, cinco mícrons são apenas uma sequência de zeros em um desenho técnico. Para o gerente de compras experiente ou o engenheiro de P&D, no entanto, representam uma batalha crucial contra as leis fundamentais da termodinâmica, da ciência dos materiais e da vibração mecânica.
Quando um projeto exige esse nível de precisão e utiliza materiais "resistentes" — como titânio grau 5 , Inconel 718 ou aço inoxidável 316L — a complexidade não apenas dobra; ela se transforma completamente. A principal variável que determina se um projeto resultará em um componente de alto desempenho ou em uma pilha de sucata cara é um conceito conhecido como usinabilidade . Para o cliente, entender esse conceito representa a diferença entre um produto funcional e um desastre financeiro.
1. A definição prática: O que significa maquinabilidade?
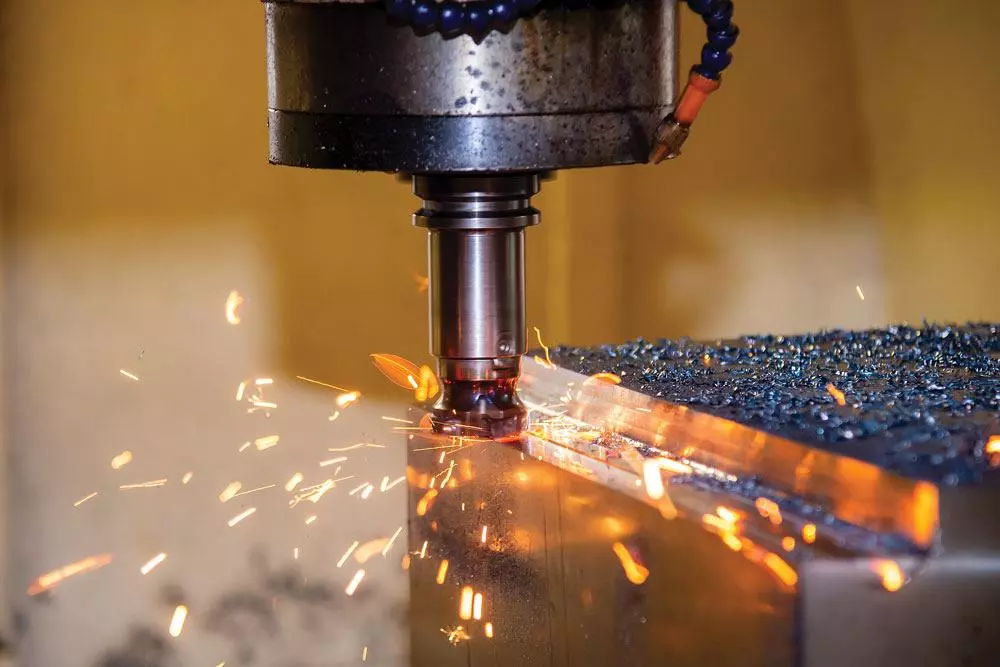
Se você consultar um livro didático, poderá encontrar uma definição árida envolvendo tensão de cisalhamento e a Equação de Vida Útil da Ferramenta de Taylor. Mas no chão de fábrica de uma usinagem CNC de alta tecnologia, definimos isso de forma diferente. O que significa usinabilidade? Em nosso contexto, é a medida da previsibilidade do processo.
A alta precisão não é um acidente; é o resultado de um ambiente controlado onde todas as variáveis são consideradas. Um material com "alta usinabilidade", como o latão 360 ou o alumínio 6061, é cooperativo. Ele permite que a ferramenta de corte penetre em sua estrutura molecular com resistência mínima, gerando calor previsível e formação consistente de cavacos. Nesses materiais, atingir uma tolerância de 5 mícrons é uma prática padrão de alta qualidade.
No entanto, quando entramos no domínio dos materiais "duros", o significado de usinabilidade muda para o território da gestão de riscos. Em materiais como o titânio, o metal "reage". Ele é quimicamente reativo, termicamente resistente e fisicamente agressivo à ferramenta de corte. Nesse contexto, a usinabilidade é a estreita faixa de estabilidade entre um corte perfeito e uma falha catastrófica da ferramenta. Para um cliente, reconhecer isso significa entender que o preço de uma peça não se baseia apenas no peso do metal, mas na "Taxa de Usinagem" imposta pela resistência do material.
2. A Física da Resistência: Uma Análise Detalhada da Usinabilidade dos Materiais
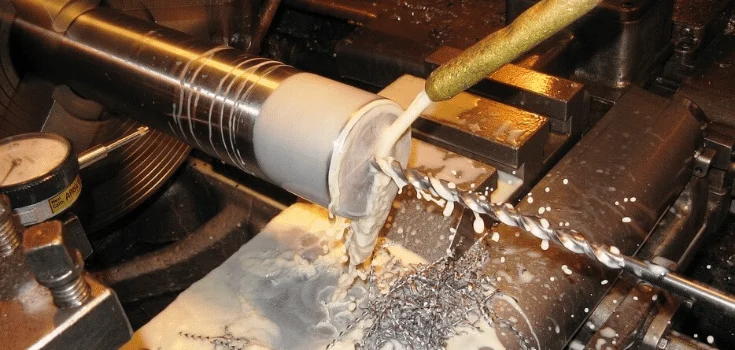
Para projetar com eficácia, é preciso entender que a usinabilidade dos materiais é um espectro de resistência física. Cada liga possui uma "personalidade" que dita como ela deve ser tratada durante o ciclo de fabricação. Se essa personalidade for ignorada, a tolerância de 5 mícrons se torna um sonho impossível.
A barreira termodinâmica
Um dos maiores inimigos da precisão de 5 mícrons é o calor. Metais como o alumínio são excelentes condutores; à medida que a ferramenta corta o metal, o calor é absorvido pelo cavaco e dissipado. No entanto, o titânio é um isolante térmico. Durante o corte, o calor fica retido na interface entre a ferramenta e a peça. Isso cria uma "zona quente" localizada que faz com que o metal se expanda.
Imagine um operador de máquina medindo uma peça de titânio que acabou de sair da máquina. Ela mede exatamente 20.000 mm. Mas, à medida que a peça esfria até a temperatura ambiente ao longo da próxima hora, ela encolhe fisicamente. Em um mundo com dimensões de 5 mícrons, esse encolhimento transforma a peça de "perfeita" para "rejeitada". Dominar a usinabilidade dos materiais exige um parceiro de CNC que calcule essas compensações térmicas antes da primeira rotação do fuso. Devemos cortar a peça "incorretamente" (com dimensões maiores) enquanto ela está quente para que fique "correta" quando esfriar.
Distorção da rede cristalina e endurecimento por deformação
Certos materiais, particularmente os aços inoxidáveis da série 300 , possuem um "mecanismo de defesa" chamado endurecimento por deformação. Se uma ferramenta de corte estiver ligeiramente cega, ou se a "taxa de avanço" for muito lenta, a ferramenta fricciona contra o metal em vez de cortá-lo. Essa fricção faz com que a superfície do metal reorganize sua estrutura molecular, tornando-se significativamente mais dura do que o material subjacente.
Uma vez que uma peça sofre endurecimento por trabalho a frio, obter um acabamento de 5 mícrons torna-se praticamente impossível. A superfície endurecida faz com que a ferramenta vibre, deixando ondulações microscópicas na peça que comprometem a integridade da superfície. É por isso que as oficinas "padrão" frequentemente falham na usinagem de aço inoxidável de alta precisão — elas não possuem as estratégias agressivas e de alta rigidez necessárias para se manterem à frente da curva de endurecimento por trabalho a frio.
3. A Execução Estratégica: O Processo de Usinagem Sofisticado
Atingir uma tolerância de ±0.005 mm nunca é uma operação de "passagem única". É uma maratona de várias etapas conhecida como Processo de Usinagem . Esse processo é projetado para remover as proteções do material por meio de uma série de etapas calculadas de alívio de tensão. A maioria das oficinas ignora essas etapas para economizar tempo, e é por isso que não podem garantir a promessa de 5 mícrons.
Estabilização de Materiais e Alívio de Tensões
O metal bruto raramente está "em repouso". Ele contém tensões internas provenientes do processo de laminação ou forjamento na usina. À medida que uma máquina CNC remove as camadas externas do metal, essas tensões internas são liberadas, fazendo com que a peça se "mova" ou se deforme. Em uma usinagem padrão, esse movimento é imperceptível. Em uma usinagem com precisão de 5 mícrons, é um desastre.
O processo de usinagem para componentes de alta precisão geralmente envolve um ciclo de " Desbaste-Aquecimento-Acabamento ". Desbastamos a peça até atingir uma tolerância de 0.5 mm em relação à sua forma final e, em seguida, realizamos um tratamento térmico de alívio de tensões em um forno a vácuo. Isso "relaxa" o metal. Essencialmente, recalibramos a memória molecular do material para que, quando retornarmos para o corte final de 5 mícrons, a peça permaneça perfeitamente imóvel. Sem essa etapa, a peça pode estar perfeita hoje, mas fora da tolerância amanhã, à medida que as tensões internas continuam a se alterar.
O semiacabamento e a teoria da carga constante
Nunca passamos diretamente de um desbaste pesado para um acabamento de 5 mícrons. O processo de usinabilidade utiliza um passe de semiacabamento para deixar exatamente 0.015 mm de material. Isso garante que a ferramenta de acabamento final encontre uma resistência perfeitamente constante e previsível. Isso minimiza a deflexão da ferramenta — a curvatura microscópica da própria ferramenta. Se uma ferramenta defletir em apenas 2 mícrons, sua tolerância de 5 mícrons desaparece. Ao gerenciar a usinabilidade por meio de um estágio de semiacabamento, garantimos que o corte final seja puramente geométrico, e não uma questão de vencer a resistência do metal.
Alcançando o equilíbrio termodinâmico
A etapa final do processo de usinabilidade envolve o ambiente. Na ms-machining.com, tratamos nossas células de alta precisão mais como laboratórios do que como oficinas mecânicas tradicionais. Monitoramos a temperatura dos fusos de esferas da máquina, a temperatura do ar ambiente e, principalmente, a temperatura do fluido de corte. O resfriamento de alta pressão através do fuso não serve apenas para remover cavacos; ele também atua como estabilizador térmico. Mantendo a peça a uma temperatura constante de 20 °C durante todo o ciclo de corte, eliminamos a variável da expansão térmica. Removemos o "alvo móvel" do calor.
4. O Paradoxo das Ferramentas: Por que o Carboneto Padrão Falha no Teste de Precisão
Na busca por 5 mícrons, a ferramenta de corte não é um objeto estático; é um consumível que se deteriora a cada segundo de contato. Ao usinar materiais duros, a "aresta" da ferramenta fica sob uma pressão tão imensa que começa a se deformar em nível microscópico.
- Efeito mola (deflexão elástica): Mesmo a ferramenta de metal duro mais rígida se comporta como uma mola. Ao cortar titânio, a ferramenta "empurra" a peça. Nossos engenheiros utilizam softwares CAM avançados para calcular esse "empurrão" e compensar o percurso da máquina em alguns mícrons. Isso exige um conhecimento profundo do módulo de elasticidade da ferramenta e da resistência ao cisalhamento do material.
- Afinidade química e decaimento de borda: Em altas temperaturas, o titânio tem afinidade química com o carbono presente na ferramenta de corte. Ele literalmente "devora" a ferramenta. Utilizamos revestimentos especiais como AlTiN (nitreto de alumínio e titânio) ou carbono tipo diamante (DLC) para criar uma barreira que protege a aresta de 5 mícrons do ataque químico que ocorre a várias centenas de graus Celsius.
5. A realidade econômica: a lógica do “preço por mícron”
Para um gerente de compras, a pergunta que frequentemente surge é: "Por que uma tolerância de 5 mícrons custa três vezes mais do que uma tolerância de 20 mícrons?" A resposta está nos cálculos de usinabilidade e no aumento dos custos técnicos necessários para manter a estabilidade.
- Ocupação de máquinas e limites de velocidade: Para proteger o acabamento de 5 mícrons, precisamos operar em velocidades mais baixas. Uma peça que leva 10 minutos para o desbaste pode levar outros 40 minutos para os passes de acabamento final. Você está pagando pelo tempo de uma máquina milionária que precisa operar em baixa velocidade para manter a estabilidade térmica.
- O “Prêmio de Risco” da Perfeição: Na usinagem de 5 mícrons, a margem de erro é zero. Uma única partícula de poeira no fluido de corte ou uma ferramenta que se desgasta dois minutos antes do previsto resulta em sucata. O "Prêmio de Risco" cobre a imensa concentração e expertise necessárias para garantir o sucesso.
- Metrologia: Não é possível comprovar uma tolerância de 5 mícrons com um paquímetro manual. A verificação requer máquinas de medição por coordenadas (MMC) e medição a ar em laboratórios com temperatura controlada. O custo de provando a peça costuma ser tão cara quanto o custo de fazer a parte.
6. Obstáculos Comuns: Perguntas Frequentes sobre Precisão
Será que alguma máquina CNC de alta gama consegue atingir uma precisão de ±0.005 mm?
Não necessariamente. Resultados consistentes de 5 mícrons em materiais resistentes exigem máquinas com Balanças de vidroA maioria das máquinas utiliza encoders nos motores, mas as escalas de vidro medem a posição real da mesa da máquina, compensando a expansão térmica e a folga mecânica da própria máquina.
Como a usinabilidade dos materiais afeta o acabamento superficial (Ra)?
Eles são inseparáveis. Com 5 mícrons, os "picos e vales" do acabamento superficial (Ra) fazem parte da dimensão. Peças de alta precisão exigem um acabamento superficial superior (normalmente Ra 0.4 ou melhor) apenas para tornar a medição precisa fisicamente possível.
Por que você sugere substituições de materiais como o aço inoxidável 303 em vez do aço inoxidável 316?
Isso é sobre Usinabilidade Eficiência. O aço inoxidável 303 (SS303) contém enxofre, que atua como um "lubrificante sólido". Isso nos permite atingir tolerâncias de 5 mícrons muito mais rapidamente e com acabamentos melhores. A menos que sua peça exija extrema resistência à corrosão, o SS303 pode frequentemente gerar uma economia de até 30% nos custos de usinagem.
7. Conclusão: O valor de uma parceria em engenharia
Alcançar uma tolerância de ±0.005 mm em materiais resistentes não é apenas uma tarefa de fabricação; é uma disciplina de engenharia. Requer um parceiro que não apenas "corte metal", mas que compreenda a profunda interação física entre a usinabilidade dos materiais e o processo de usinagem.
Na ms-machining.com , somos especialistas nessa "Zona de Perigo" da precisão. Oferecemos a estabilidade, a metrologia e a visão de DFM (Design para Manufatura) para garantir que seus projetos mais ambiciosos se tornem realidades funcionais. Quando o sucesso do seu drone, dispositivo médico ou sistema robótico depende de cinco mícrons, você não precisa de um fornecedor — você precisa de um parceiro que fale a língua do metal.
Pronto para otimizar seu projeto de alta precisão?
O desafio dos 5 mícrons é vencido ou perdido na fase de projeto. Gostaria que eu realizasse uma "Auditoria de Tolerância ao Material" detalhada em seu projeto atual? Posso identificar características específicas onde a usinabilidade do material representa um alto risco para o seu orçamento e sugerir otimizações para garantir um resultado perfeito e econômico.