
Comparação entre lasers de fibra, CO2 e diodo
Na minha experiência gerenciando oficinas de alto volume, selecionar a fonte de laser de fibra ou o tipo de oscilador errado é a principal causa de desperdício de material e danos às lentes. Para corte a laser CNC , o comprimento de onda do feixe deve ser compatível com a taxa de absorção do material. Se você tentar cortar ligas reflexivas com uma fonte incompatível, corre o risco de retroreflexão, que pode destruir a cabeça do laser de uma máquina CNC em segundos.
Lasers de fibra: a potência metálica
Quando o projeto exige corte de aço inoxidável em grande volume ou processamento de materiais reflexivos como alumínio e cobre, a fibra é a única opção viável.
- Comprimento de onda: Aproximadamente 1.07 µm, o que é ideal para a absorção de metais.
- Eficiência: Alto saída de potência óptica com menor consumo de energia elétrica.
- Melhor Uso: Industrial fabricação de chapas metálicas Onde são necessárias velocidade e precisão de ±0.01 mm.
Lasers de CO2: Excelência em Materiais Orgânicos
O laser de CO2 continua sendo o padrão para aplicações não metálicas. Seu comprimento de onda de 10.6 µm é pouco absorvido por metais, mas perfeitamente por materiais orgânicos.
- materiais: Ideal para acrílicos espessos (bordas polidas a chama), madeira e plásticos de engenharia especiais.
- Qualidade da borda: Proporciona um acabamento mais suave em materiais não metálicos em comparação com lasers de comprimento de onda curto.
- projeto: Utiliza um tubo preenchido com gás e espelhos internos, exigindo alinhamento mais frequente do que os sistemas de estado sólido.
Módulos de diodo: Retrofit e prototipagem
Um módulo laser para CNC costuma ser o ponto de entrada mais acessível para oficinas que já operam um roteador a laser ou uma fresadora de pórtico padrão.
- Versatilidade: Projetado como um roteador CNC e gravador a laser componente híbrido.
- Integração: Pode ser montado diretamente em uma carcaça de eixo para adicionar CNC a laser capacidades de uma fresadora de 3 eixos.
- Limites: A menor potência significa que ela é indicada principalmente para corte de materiais finos e gravação de alta precisão, em vez de fabricação industrial pesada.
Comparação de desempenho: potência e velocidade
| Característica | Fonte de laser de fibra | CO2 Laser | Módulo de laser de diodo |
|---|---|---|---|
| Materiais Primários | Metais (Aço Carbono, Aço Inoxidável, Alumínio) | Acrílico, madeira, borracha | Compensado fino, plásticos |
| Potência típica | 1kW - 30kW | 40W - 450W | 5W - 40W |
| Velocidade de corte (metal) | Ultra alto | Moderado (com oxigênio) | Muito baixo / Não aplicável |
| Manutenção | Mínimo (Estado Sólido) | Alto (Alinhamento de espelho) | Módulo Substituível |
| Vida operacional | 50,000 + Horas | 10,000 - 20,000 horas | 10,000 - 15,000 horas |
Utilizar uma máquina de corte a laser CNC dedicada com fonte de fibra é a opção mais econômica para qualquer instalação focada na produção de metal. No entanto, para uma solução de fabricação completa que inclua sinalização ou invólucros plásticos, um sistema de CO2 ou uma modernização com diodos de alta qualidade oferece a flexibilidade de materiais necessária.
Dominando a largura de corte e as tolerâncias de usinagem
A precisão no corte a laser para CNC começa com a compreensão da física da largura do corte (kerf). A largura do corte é a largura real do material removido durante o processo de corte. Como o feixe de laser é cônico, o foco do feixe determina se as bordas serão perfeitamente verticais ou ligeiramente afiladas. Priorizamos a otimização da largura do corte por meio de uma calibração rigorosa, garantindo que a programação do código G leve em consideração o diâmetro do feixe para manter a precisão da peça.
Gerenciamento da Zona Afetada pelo Calor (ZAC)
Na fabricação de chapas metálicas , o controle da Zona Afetada pelo Calor (ZAC) é imprescindível, especialmente com ligas sensíveis. O calor excessivo pode alterar as propriedades mecânicas do metal próximo ao corte, levando ao endurecimento ou deformação.
- Controle de pulso: Utilizamos pulsos de alta frequência para reduzir o acúmulo de calor.
- Gás Auxiliar: A utilização de nitrogênio ou oxigênio em alta pressão ajuda a resfriar o material instantaneamente.
- Calibração de velocidade: Manter a taxa de avanço ideal evita que as bordas de peças delicadas sejam "queimadas".
Alcançando precisão de ±0.01 mm
Embora uma máquina de corte a laser CNC padrão seja incrivelmente eficiente, atingir um limite de precisão de ±0.01 mm geralmente exige um fluxo de trabalho híbrido. Para componentes industriais que demandam essas tolerâncias extremas, costumamos usar o laser para o perfil inicial e, em seguida, encaminhar a peça para usinagem micro CNC para o acabamento secundário.
Compreender o que é uma fresadora CNC e como ela se integra com a saída de laser nos permite preencher a lacuna entre a prototipagem rápida e a fabricação de alta precisão. Esse processo de duas etapas garante que até mesmo as geometrias mais complexas atendam aos rigorosos padrões aeroespaciais e médicos, sem sacrificar a velocidade de uma fonte de laser de fibra.
Adaptação de um laser industrial para corte CNC
Adicionar uma cabeça de laser a uma máquina CNC é a maneira mais rápida de transformar uma ferramenta de oficina padrão em uma máquina multifuncional poderosa. Seja trabalhando com um roteador a laser dedicado ou adaptando uma fresadora existente com CNC , o processo de modernização se concentra em três pilares: controle, segurança e software.
Requisitos de controle técnico
Seu controlador deve suportar sinais PWM para regular a potência óptica de saída . A maioria das distribuições modernas que utilizam GRBL ou Marlin lidam com isso nativamente, permitindo uma programação G-code suave e o ajuste de potência durante cortes complexos.
| Componente | Exigência |
|---|---|
| Responsável pelo Tratamento | Compatível com PWM (GRBL/Marlin/Mach3) |
| Fonte de alimentação do laboratório | Fonte dedicada de 12V/24V para o Módulo laser para CNC |
| Software | Compatibilidade com o software LightBurn é o padrão da indústria |
| Resfriamento | Dissipadores de calor integrados ou um Sistema de Assistência Aérea |
Normas de segurança e fluxo de trabalho
A segurança é o fator mais crítico ao operar uma máquina de corte a laser CNC . Sempre insisto em uma cabine de proteção completa, combinada com proteção ocular OD6+ para bloquear comprimentos de onda específicos do laser. Para uma integração perfeita com CAD/CAM , siga este fluxo de trabalho localizado:
- projeto: Crie vetores em software CAD, garantindo trajetórias limpas.
- Processo: Importar para LightBurn para gerenciar camadas, velocidades e Otimização da largura do corte.
- Extração: Instale um extrator de fumos de alta vazão (CFM) para remover partículas perigosas e fumaça.
Essa configuração garante que sua combinação de CNC e gravadora a laser permaneça produtiva, mantendo a alta precisão esperada em oficinas de fabricação nos Estados Unidos.
Terceirização versus corte a laser CNC "faça você mesmo"
Operar um laser dedicado para corte CNC internamente parece ser o caminho para o controle total, mas para a maioria das empresas, os custos "ocultos" do "faça você mesmo" rapidamente superam a conveniência. Embora uma cortadora a laser CNC de mesa funcione para trabalhos manuais simples, a fabricação de chapas metálicas de nível profissional exige um nível de consistência difícil de manter sem um técnico especializado.
Os encargos ocultos da manutenção
A manutenção de uma fonte de laser de fibra de alta potência envolve mais do que simplesmente conectá-la à tomada. Para obter resultados de nível industrial, é preciso gerenciar diversos fatores técnicos:
- Alinhamento da lente: Precisão exige uma entrega perfeita do feixe; mesmo um pequeno desvio arruína tudo. otimização da largura do corte.
- Consumo de gás: Cortar chapas grossas requer nitrogênio ou oxigênio em alta pressão, o que aumenta significativamente os custos operacionais.
- Consumíveis: Os bicos e as janelas de proteção precisam ser substituídos com frequência para evitar a formação de escória.
- Sistema de assistência aérea: Instalações profissionais precisam de um grande volume de ar para evitar incêndios e garantir bordas limpas.
Escalabilidade e a solução de fabricação completa
A terceirização para uma oficina especializada permite que você passe da prototipagem rápida (3 a 7 dias) para a produção em massa instantaneamente. Ao utilizar nossos serviços de usinagem CNC , você evita a curva de aprendizado da programação em código G e a resolução de problemas da máquina.
O verdadeiro valor de uma solução de fabricação completa reside na integração de processos secundários. Uma cabeça de laser para máquina CNC feita por você mesmo produz apenas peças planas. Nós oferecemos um fluxo de trabalho completo:
- Corte a laser: Cortes de alta velocidade e alta precisão.
- Dobra e soldagem: Transformar chapas planas em invólucros funcionais.
- Acabamento de superfície: Anodização ou pintura eletrostática a pó para um acabamento profissional.
- Usinagem Híbrida: Se uma peça precisar de algo mais do que apenas um laser, podemos fazer a transição para... Fresagem CNC de 3 ou 5 eixos para atingir geometrias complexas.
Ao analisar os custos reais dos serviços de usinagem CNC , a maioria dos empreendedores nos EUA descobre que a terceirização garante a conformidade com a norma ISO 9001:2015 e uma qualidade superior das peças, sem o risco de capital associado à aquisição de equipamentos.
Maximizando o desempenho do material com laser para corte CNC
Ao utilizarmos um laser para corte CNC , a composição química do material define toda a nossa abordagem. Não nos limitamos a "cortar" — otimizamos a qualidade da fibra e o impacto térmico para garantir que cada peça atenda aos padrões industriais. Sejam ligas de alta resistência ou polímeros de engenharia, a seleção da fonte de laser de fibra ou da configuração de CO2 correta faz toda a diferença entre uma peça perfeita e um produto descartável.
Corte de aço inoxidável (304/316)
Para os aços inoxidáveis 304 e 316, priorizamos a obtenção de bordas sem escória. Utilizando nitrogênio de alta pressão como gás auxiliar, removemos o metal fundido antes que ele se ligue à parte inferior do corte. Esse processo é essencial para nossos projetos de usinagem CNC de protótipos de 2026 , onde as peças devem estar prontas para serem instaladas sem necessidade de retificação secundária.
Alumínio (6061/7075) e refletividade
O alumínio é um material de alto desempenho, mas sua refletividade e condutividade térmica representam um desafio. Utilizamos lasers de fibra de alta potência de pico para perfurar a superfície refletora das ligas 6061 e 7075. Isso nos permite manter uma precisão de ±0.01 mm sem que o calor deforme as chapas de espessura fina.
Plásticos de engenharia: PEEK e POM (Delrin)
Nem todos os plásticos são adequados para corte a laser, mas para aqueles que são, os resultados são superiores à fresagem tradicional:
- Delrin (POM): Este material é um dos favoritos para um cortador a laser cncEle se vaporiza completamente, deixando uma borda polida, semelhante a vidro.
- OLHADINHA: Por ser um plástico resistente a altas temperaturas, o PEEK exige foco preciso e altas velocidades de deslocamento para evitar carbonização, mantendo sua integridade estrutural.
Como uma solução de fabricação completa , equilibramos as propriedades desses materiais com as necessidades específicas da sua produção para garantir uma boa relação custo-benefício.
| Material | Melhor tipo de laser | Acabamento de Borda | Impacto Térmico |
|---|---|---|---|
| Aço inoxidável | Fibra | Excelente (Sem impurezas) | Baixo |
| Alumínio: | Fibra | Limpo / Semibrilhante | Moderado |
| Delrin (POM) | CO2 | Polido com chama | Minimo |
| PEEK | CO2 / Fibra | Acabamento fosco técnico | Controlado |
Gerenciando o calor e a escória
A fabricação eficiente de chapas metálicas depende do controle da fusão. Ajustamos a frequência e o ciclo de trabalho do pulso do laser para minimizar a zona afetada pelo calor. Para seções mais espessas de aço inoxidável ou alumínio, nosso Sistema de Assistência a Ar é calibrado para fornecer a pressão exata necessária para limpar a fenda, garantindo que até mesmo as geometrias mais complexas permaneçam limpas e dimensionalmente precisas.
Dicas de DFM para fabricação de chapas metálicas
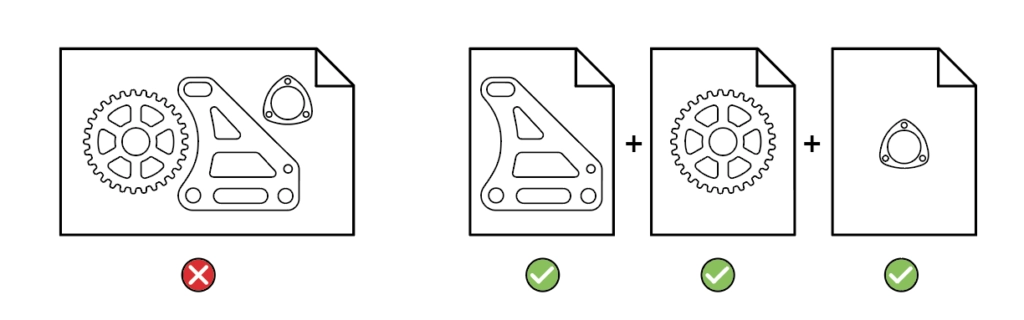
Otimizar o projeto de um laser para corte CNC é a maneira mais eficaz de reduzir drasticamente os custos de produção e melhorar a qualidade das peças. Minha equipe se concentra em Design para Manufatura (DFM) para garantir que todos os projetos de fabricação de chapas metálicas atendam aos padrões da norma ISO 9001:2015 , eliminando o desperdício de material.
Evite as armadilhas comuns de design
- Tamanho Mínimo do Recurso: Mantenha os furos e ranhuras numa proporção de 1:1 com a espessura do material para evitar deformações causadas pelo calor.
- Raios internos: Evite cantos internos perfeitamente retos; adicionar um pequeno raio permite que o laser mantenha uma velocidade constante.
- Espessura da parede: Mantenha uma distância mínima entre as linhas de corte para evitar que... Zona Afetada pelo Calor (HAZ) de comprometer a integridade estrutural.
Introdução e conclusão
Para garantir pontos de partida limpos, utilizamos técnicas de entrada e saída . Essa técnica posiciona a "perfuração" inicial do laser fora da geometria da peça. Quando o feixe atinge o perímetro da peça, a pressão de corte já se estabilizou, garantindo uma borda lisa e sem escória. Isso é fundamental para projetos que exigem precisão de ±0.01 mm.
Estratégias de aninhamento para otimização de custos
As estratégias de aninhamento inteligente são a espinha dorsal de uma solução de fabricação completa e econômica . Ao compactar as peças e utilizar o "corte em linha comum" — onde uma única passagem a laser corta a borda de duas peças adjacentes — reduzimos significativamente o desperdício. Essa eficiência é o que nos permite oferecer prototipagem rápida (3 a 7 dias) sem o preço premium típico. Para peças que exigem operações secundárias complexas, integramos perfeitamente nosso fluxo de trabalho de corte a laser para CNC com fresagem de alta precisão para entregar conjuntos acabados.
Perguntas frequentes: Laser para corte CNC
Vejo muita confusão sobre a melhor forma de integrar um laser para corte CNC em um fluxo de trabalho profissional. Aqui estão as respostas diretas para as perguntas que ouço com mais frequência de proprietários de oficinas e engenheiros.
Posso adicionar um laser de fibra a uma fresadora CNC padrão?
Embora seja fácil instalar uma cabeça de laser de diodo em máquinas CNC , uma fonte de laser de fibra de alta potência é uma história diferente. As fresadoras convencionais não possuem a blindagem contra luz (OD6+) necessária para lidar com reflexos da fibra. Além disso, a programação em código G para uma fonte de fibra geralmente exige uma aceleração maior do que a oferecida por uma fresadora de fuso de esferas típica. Para resultados industriais, uma plataforma dedicada para fibra é sempre a opção mais segura e precisa.
Corte a laser vs. Fresagem CNC
A principal diferença reside no contato. As fresadoras CNC utilizam brocas rotativas para remover cavacos, sendo ideais para cavidades 3D profundas e blocos pesados. Em contrapartida, uma cortadora a laser CNC utiliza energia térmica para fundir o material. Isso permite uma otimização superior da largura do corte , possibilitando cantos internos muito mais precisos e padrões mais complexos do que uma ferramenta física jamais conseguiria na fabricação de chapas metálicas.
Limites de corte do aço inoxidável industrial
Ao fabricarmos componentes de aço inoxidável , a espessura máxima é determinada pela potência óptica emitida.
- Fonte de 3 kW: Corta com facilidade aço inoxidável de até 8 mm a 10 mm.
- Fonte: 10kW+ Capaz de cortar chapas de 30 mm a 50 mm, mantendo as tolerâncias industriais.
- Precisão: Para a maioria das tarefas de engenharia, os lasers mantêm uma Precisão de ±0.01 mm em calibres mais finos, embora o Zona Afetada pelo Calor (HAZ) torna-se mais relevante à medida que a espessura aumenta.
É necessário um sistema de assistência pneumática?
Um sistema de assistência pneumática é obrigatório para qualquer configuração séria de roteador a laser . Ele executa duas tarefas críticas que afetam diretamente seus resultados financeiros:
- Proteção óptica: Cria um fluxo constante de ar que impede que fumaça e detritos danifiquem sua lente de foco, que é cara.
- Cortes mais nítidos: Ao expelir imediatamente o material fundido da fenda, evita-se que a escória endureça na parte inferior da peça, garantindo um acabamento mais limpo.
| Característica | Corte a Laser | Fresagem CNC |
|---|---|---|
| Contato Material | Sem contato (calor) | Contato físico (atrito) |
| Largura do corte/Largura da ferramenta | ~0.1 mm – 0.3 mm | 1.0 mm – 20 mm+ |
| Mais Adequada Para | Perfis planos complexos | Formas 3D e bolsos grandes |
| Velocidade de configuração | Muito rápido | Moderado (Retenção de trabalho) |