
Quando os engenheiros analisam uma peça usinada por CNC , o processo de usinagem raramente é definido apenas pela forma geral do componente. A questão importante é o que cada área da peça precisa atingir.
Uma superfície de montagem pode precisar garantir contato preciso com outro componente. Um rebaixo interno pode precisar de espaço livre para a montagem. Uma ranhura pode precisar manter uma largura e posição específicas. Embora esses recursos possam aparecer no mesmo desenho, eles criam diferentes requisitos de usinagem.
Por isso, a escolha entre fresamento frontal e fresamento de topo é importante. A diferença não reside simplesmente no tipo de ferramenta utilizada. Ela afeta a forma como o material é removido, o posicionamento da peça durante a usinagem e a precisão com que a geometria final pode ser obtida.
Na fabricação CNC real, os operadores de máquinas geralmente não perguntam se a fresagem frontal ou a fresagem de topo é melhor. Eles avaliam qual método se adequa melhor à característica que está sendo usinada.
A diferença entre fresamento frontal e fresamento de topo começa com o objetivo da usinagem.
A maneira mais fácil de entender a diferença entre fresamento frontal e fresamento de topo é observar o que a operação busca criar.
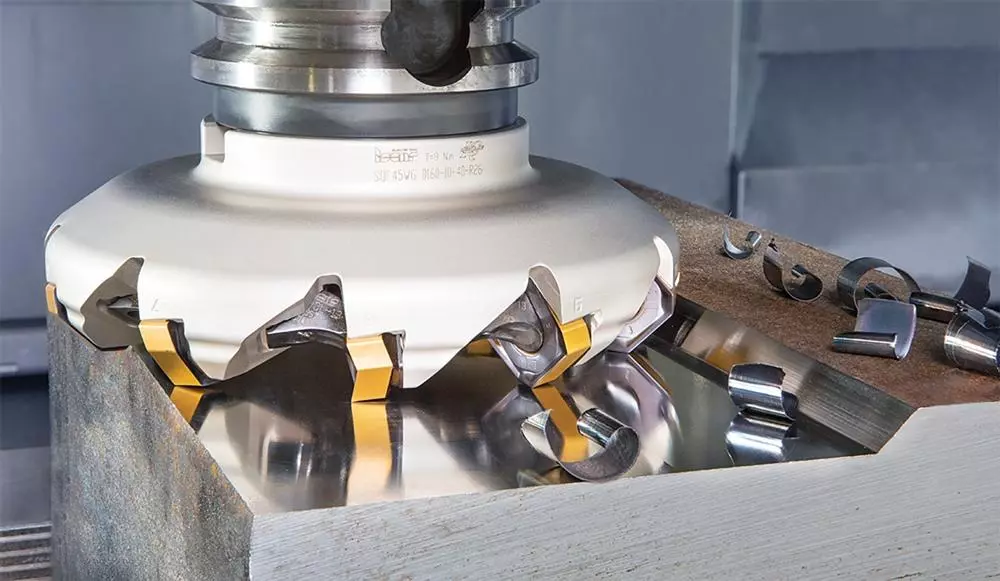
Quando se exige uma superfície controlada, como uma área de montagem plana ou um plano de referência para usinagem, o foco está em manter a precisão da superfície em toda a área. O fresamento frontal é comumente considerado para esse tipo de trabalho, pois a ferramenta de corte é projetada para remover material em toda a face da peça.
Quando a exigência é uma forma específica ou uma característica interna, o desafio da usinagem muda. A ferramenta de corte precisa seguir um caminho definido, alcançar determinadas áreas e controlar dimensões como profundidade, largura e geometria dos cantos. É aí que a fresagem de topo se torna mais adequada.
Um exemplo simples é uma carcaça de alumínio. A superfície superior, onde outro componente será instalado, pode precisar ser usinada para ficar plana primeiro. Após a definição da superfície de referência, os encaixes internos e os recursos de montagem podem ser usinados com base nessa posição. A primeira e a segunda operação resolvem problemas diferentes.
Compreender essa diferença é mais útil do que simplesmente lembrar que uma fresa usina a face e a outra usina a aresta. A decisão real vem da função da peça.
Por que o fresamento frontal é usado para criar superfícies de referência?
Muitas peças usinadas por CNC começam como matéria-prima que ainda não possui as superfícies controladas exigidas pelo projeto final. Blocos de alumínio, chapas de aço e outros materiais brutos podem apresentar variações superficiais decorrentes de processos de fabricação anteriores.
Antes de usinar características de precisão, os fabricantes geralmente precisam estabelecer uma referência confiável.
Um bom exemplo é uma placa de montagem de precisão. O desenho pode conter vários furos e rebaixos cujas posições são medidas a partir de uma superfície principal. Se essa superfície não for definida corretamente desde o início, as operações de usinagem posteriores podem ser afetadas, pois a peça não terá um ponto de referência consistente.
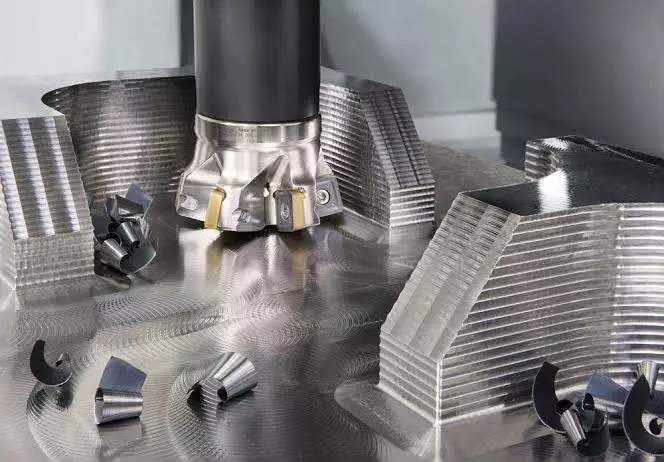
O fresamento frontal é frequentemente utilizado nesta etapa porque a operação se concentra no controle de uma área de superfície relativamente grande. A fresa remove material da parte superior da peça e cria um plano que pode ser usado para as operações subsequentes.
No entanto, o resultado não é determinado apenas pelo método de fresagem. O diâmetro da fresa, a rigidez da máquina, a fixação da peça e os parâmetros de corte influenciam a condição final da superfície.
Por exemplo, uma fresa de faceamento de grande porte pode remover material de forma eficiente de um bloco de alumínio largo, mas se a fixação da peça não for estável, a vibração pode afetar a planicidade e o acabamento da superfície. Na usinagem de precisão, a configuração faz parte do processo, e não apenas a ferramenta de corte.
Por que o fresamento de topo é usado para detalhes nas peças?
Os requisitos de usinagem mudam quando a peça contém detalhes em vez de grandes superfícies.
Um rebaixo dentro de uma carcaça de alumínio, um sulco para um anel de vedação ou uma ranhura para ajuste de montagem exigem que a fresa alcance um local específico e siga um caminho controlado. O desafio não é cobrir uma área, mas criar a geometria correta.
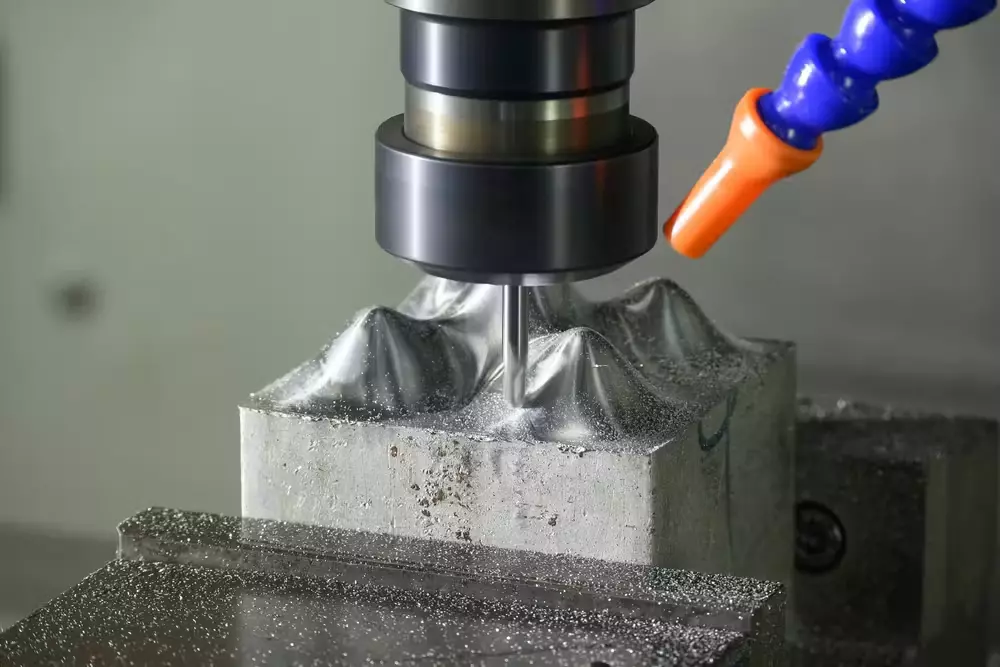
A fresagem de topo proporciona essa flexibilidade porque uma fresa de topo pode remover material usando tanto a extremidade da ferramenta quanto as arestas de corte laterais. Isso permite que as máquinas CNC criem recursos com diferentes profundidades, formatos e perfis.
Por exemplo, um componente usado em equipamentos industriais pode exigir uma cavidade interna leve, mantendo ao mesmo tempo uma espessura de parede suficiente para garantir resistência. As dimensões da cavidade, o raio do canto e a profundidade precisam atender aos requisitos do projeto. Esses fatores influenciam a escolha do diâmetro da fresa, do comprimento da ferramenta e da estratégia de usinagem.
É por isso que o projeto da peça influencia diretamente a dificuldade de usinagem. Um rebaixo profundo e estreito pode parecer simples em um desenho, mas pode exigir ferramentas mais longas, passes de usinagem adicionais e um controle mais preciso das condições de corte.
Fresamento frontal versus fresamento de topo na produção real de peças CNC
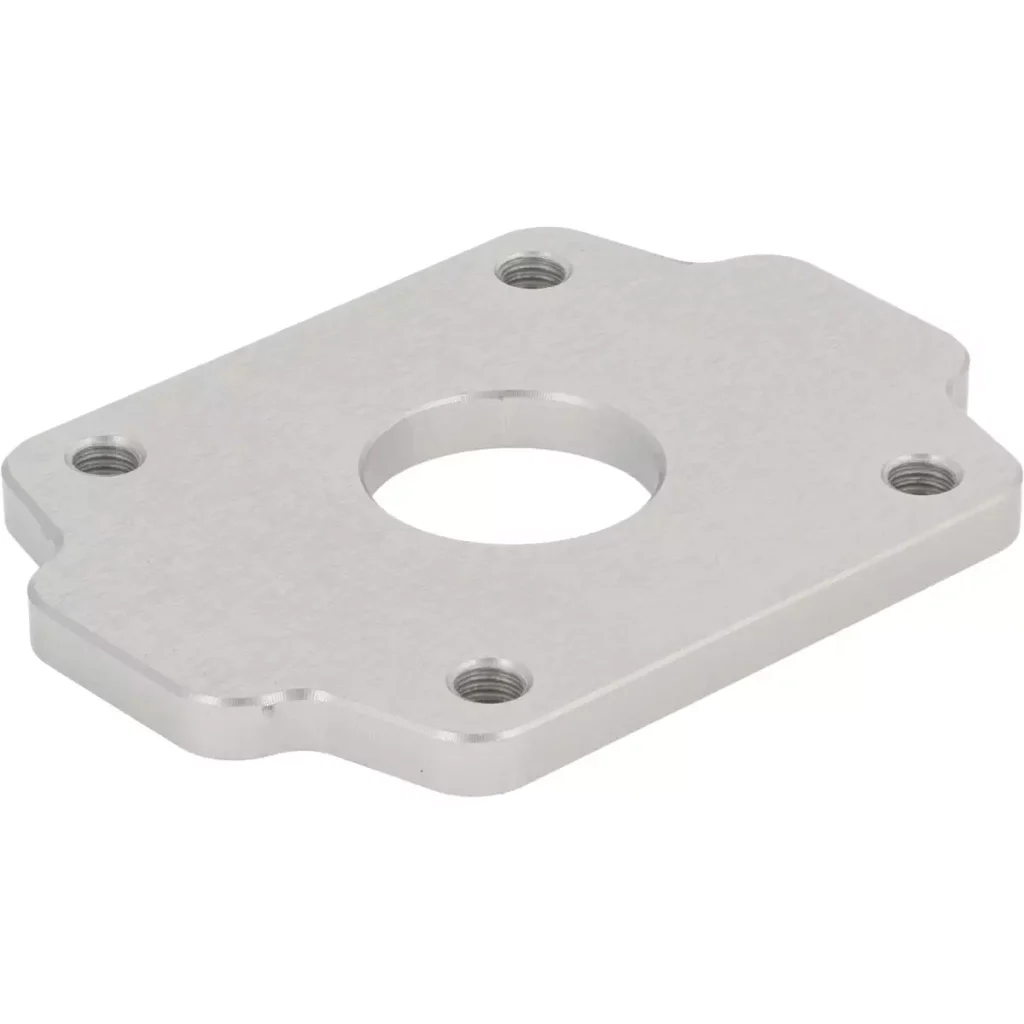
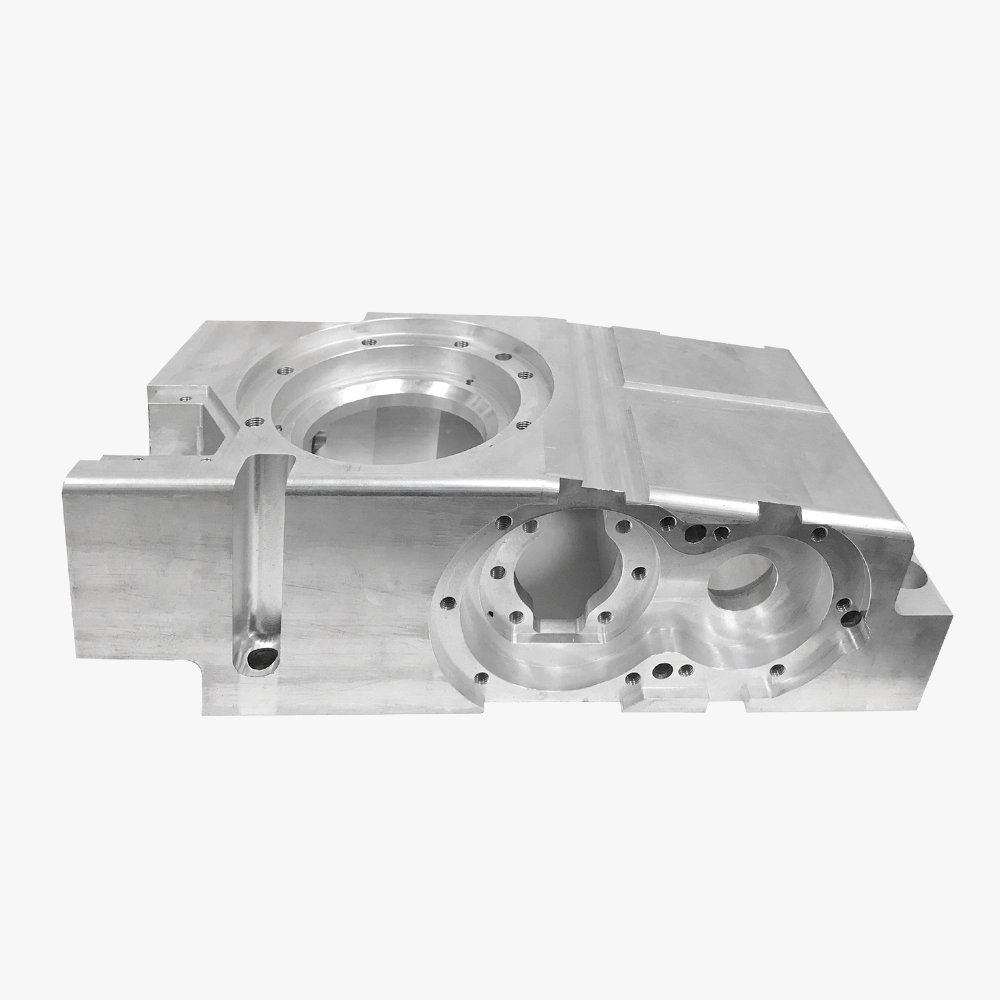
Na usinagem CNC real, o fresamento frontal e o fresamento de topo raramente são tratados como dois processos completamente separados. Um componente acabado geralmente requer ambas as operações, pois diferentes áreas da peça têm diferentes requisitos funcionais.
Considere uma carcaça de alumínio usinada por CNC. Antes do início da usinagem, a matéria-prima precisa ser posicionada com segurança e preparada para um corte preciso. Uma operação de fresamento frontal pode ser usada para criar uma superfície de referência plana. Essa superfície torna-se importante porque características posteriores, como furos de montagem, cavidades e rebaixos, podem ser localizadas em relação a ela.
Após a definição da superfície de referência, o fresamento de topo pode ser utilizado para produzir as características que definem o funcionamento do componente. Cavidades internas podem precisar manter profundidades específicas, paredes de cavidades podem precisar permanecer dentro da tolerância e áreas de montagem podem exigir localizações precisas.
A sequência de usinagem não é escolhida apenas com base em qual ferramenta de corte remove material mais rapidamente. Os engenheiros também consideram como cada operação afeta a seguinte. Uma sequência mal planejada pode criar problemas como fixação instável da peça, dificuldade de acesso à ferramenta ou dificuldade em manter as relações dimensionais entre as características.
Por exemplo, usinar um rebaixo antes de criar uma superfície de referência confiável pode dificultar a manutenção da relação entre esse rebaixo e outras dimensões críticas. Estabelecer a ordem correta de usinagem ajuda a garantir que cada elemento seja produzido a partir de uma posição controlada.
É por isso que a usinagem CNC é frequentemente um processo de planejamento das relações entre superfícies e características, em vez de simplesmente remover material.
Saiba mais: O que são serviços de usinagem CNC de precisão e como funcionam?
O que acontece quando se seleciona a abordagem de fresagem errada?
O fresamento frontal e o fresamento de topo são ambos métodos de usinagem eficazes, mas a utilização de uma abordagem inadequada pode criar desafios desnecessários.
Uma situação comum é o uso de fresamento de topo em uma superfície grande que poderia ser usinada de forma mais eficiente com uma operação de fresamento frontal. Uma fresa de topo pode remover material de uma área plana, mas quando a superfície se torna maior, a máquina pode precisar de mais trajetórias de ferramenta para cobrir a mesma região. Isso pode aumentar o tempo de usinagem e introduzir mais oportunidades de variação entre as passagens.
Isso não significa que a fresagem de topo seja inadequada para superfícies planas. Pequenas áreas planas, especialmente aquelas conectadas a outros elementos, ainda podem ser produzidas de forma eficiente com uma fresa de topo. A decisão depende do tamanho da área, da condição de superfície necessária e da geometria geral da peça.
A situação oposta também pode criar problemas. Uma fresa de faceamento é projetada para usinagem de superfícies, mas não se destina à produção de detalhes internos complexos. Uma cavidade profunda, uma ranhura estreita ou um contorno detalhado exigem uma ferramenta capaz de se mover através da geometria e controlar o percurso de corte.
Tentar impor um único método de usinagem a todas as características pode aumentar a dificuldade de fabricação. A abordagem mais prática é adequar a operação à finalidade da característica.
Como o projeto da peça influencia a escolha entre fresamento frontal e fresamento de topo
A decisão sobre a usinagem geralmente começa antes mesmo da peça chegar à máquina CNC. As escolhas de projeto afetam diretamente quais métodos de fresagem são possíveis e com que eficiência podem ser aplicados.
Um rebaixo é um bom exemplo. Do ponto de vista do design, um rebaixo pode parecer uma simples área rebaixada. Durante a usinagem, no entanto, várias questões precisam ser consideradas:
Quão fundo é o bolso?
A fresa consegue alcançar o fundo sem que seu comprimento seja excessivo?
Os cantos internos são compatíveis com fresas de topo de tamanho padrão?
Há espaço suficiente para a remoção do chip?
Um rebaixo estreito e profundo pode exigir uma fresa de topo de diâmetro menor. No entanto, ferramentas menores são mais flexíveis e podem exigir condições de corte mais cuidadosas. Se o projeto permitir um raio de canto maior ou uma abertura mais ampla, o processo de usinagem pode se tornar mais simples.
O mesmo princípio se aplica a superfícies planas. Uma grande superfície contínua é mais fácil de acessar com condições adequadas de fresamento frontal. Se a superfície incluir muitos detalhes pequenos ou áreas de acesso limitado, a estratégia de usinagem pode precisar ser alterada.
Um bom projeto CNC não se resume apenas a criar a forma desejada. Ele também considera como a ferramenta de corte irá alcançar e produzir essa forma fisicamente.
Como o material influencia as decisões de fresamento frontal e fresamento de topo
A seleção do material altera a forma como o fresamento frontal e o fresamento de topo são realizados.
Ligas de alumínio como 6061-T6 e 7075-T6 são materiais comuns para usinagem CNC, pois oferecem um equilíbrio entre resistência, peso e usinabilidade. Ao usinar componentes de alumínio, os fabricantes geralmente se concentram em manter condições de corte limpas, controlar os cavacos e obter a qualidade de superfície desejada.
Para uma placa ou carcaça de alumínio de grandes dimensões, o fresamento frontal pode ser utilizado para criar superfícies de referência de forma eficiente. Em seguida, o fresamento de topo pode ser aplicado para produzir cavidades, elementos de montagem ou contornos detalhados.
O aço inoxidável cria condições de usinagem diferentes. Comparado ao alumínio, geralmente gera forças de corte maiores e requer mais atenção ao contato da ferramenta e ao controle de vibração. A estratégia de usinagem pode envolver o ajuste dos parâmetros de corte e a seleção de ferramentas que suportem o comportamento do material.
Materiais como ligas de titânio e ligas à base de níquel apresentam desafios adicionais, pois retêm calor durante o corte e podem acelerar o desgaste da ferramenta. Nesses casos, a abordagem de usinagem geralmente se concentra em manter condições de corte estáveis, em vez de simplesmente aumentar a remoção de material.
O material, por si só, não determina o método de fresagem, mas influencia a forma como a operação é planejada.
Como os operadores de máquinas escolhem entre fresamento frontal e fresamento de topo
Ao decidir entre fresamento frontal e fresamento de topo, os operadores de máquinas geralmente avaliam a situação completa da usinagem, em vez de um único fator isolado.
A primeira consideração é a própria característica. A operação está criando uma superfície de referência ou produzindo uma forma específica? Isso determina se a cobertura da superfície ou a flexibilidade do percurso da ferramenta é mais importante.
A segunda consideração é a acessibilidade. Uma característica pode ser possível em teoria, mas difícil na prática se a ferramenta de corte não conseguir alcançar a área necessária sem extensão excessiva ou interferência com outras partes do componente.
A terceira consideração é o controle dimensional. Algumas características estão intimamente relacionadas entre si. Um furo de montagem, por exemplo, pode precisar manter uma relação precisa com uma superfície usinada. A sequência de usinagem deve atender a esse requisito.
A fixação da peça é outro fator que não pode ser dissociado da seleção da fresagem. Paredes finas, formatos irregulares ou forças de corte elevadas podem afetar o comportamento da peça durante a usinagem. Uma abordagem de fresagem adequada também deve funcionar com uma configuração estável.
É por isso que os operadores de máquinas experientes não selecionam o fresamento frontal ou o fresamento de topo apenas olhando para o nome da função. Eles consideram como todo o processo funcionará, desde o primeiro corte até o componente finalizado.
Seleção de ferramentas: fresa de faceamento vs. fresa de topo
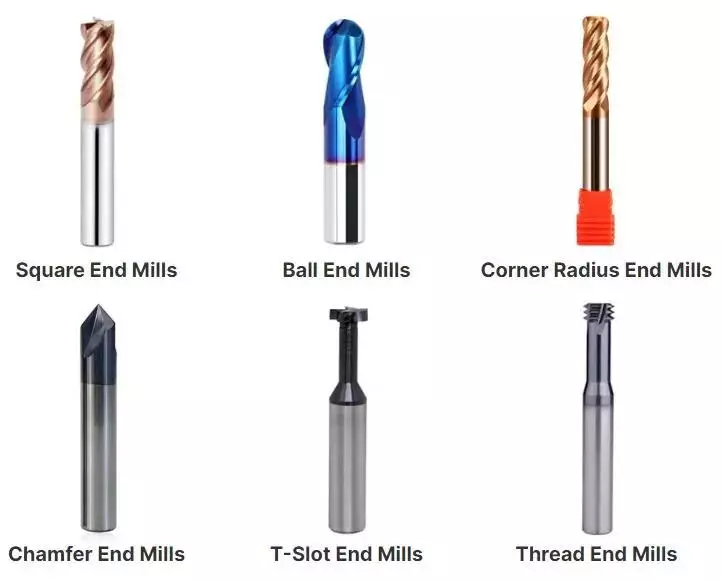
A escolha entre fresamento frontal e fresamento de topo é apenas uma parte da decisão de usinagem. A própria ferramenta de corte influencia diretamente o desempenho da operação.
Para fresamento frontal, a fresa é selecionada com base em fatores como o tamanho da superfície usinada, o tipo de material, a capacidade da máquina e a condição superficial desejada. Uma fresa frontal de maior diâmetro pode cobrir uma área maior em cada passe, mas a máquina deve ter rigidez suficiente para suportar as forças de corte. Em usinagem de precisão, uma ferramenta maior não é automaticamente a escolha certa se a configuração não for capaz de manter condições de corte estáveis.
A geometria da pastilha de uma fresa de faceamento também afeta o comportamento de corte. Diferentes designs de pastilhas são usados dependendo se a prioridade é a remoção de material, a qualidade da superfície ou a estabilidade da usinagem. Peças de alumínio, componentes de aço inoxidável e ligas mais duras podem exigir abordagens de corte diferentes porque o material reage de maneira distinta durante a usinagem.
A seleção de fresas de topo envolve considerações semelhantes, mas geralmente está mais relacionada à geometria da característica a ser produzida.
Uma fresa de topo quadrada é comumente usada para usinagem geral de cavidades e ranhuras, pois permite produzir superfícies com fundo plano e paredes retas. Uma fresa de topo esférica é frequentemente usada quando a peça apresenta superfícies curvas ou contornos tridimensionais. Uma fresa de topo com raio de canto pode ser útil quando o projeto exige arestas de corte mais robustas ou transições mais suaves.
O diâmetro da ferramenta é especialmente importante no fresamento de topo. Uma fresa menor pode ser necessária para alcançar áreas estreitas ou produzir cantos internos menores, mas também apresenta menor rigidez em comparação com uma ferramenta maior. Uma fresa maior pode proporcionar melhor estabilidade, mas pode não ser adequada para geometrias complexas.
Essa relação entre o tamanho da ferramenta e o projeto da peça é um dos motivos pelos quais os engenheiros frequentemente consideram os requisitos de usinagem durante a fase de projeto. A geometria do componente afeta não apenas o que pode ser usinado, mas também a eficiência e a consistência da sua produção.
O fresamento frontal proporciona um acabamento superficial melhor do que o fresamento de topo?
Essa é uma dúvida comum ao comparar fresamento frontal e fresamento de topo, mas a resposta depende das condições de usinagem.
O fresamento frontal é frequentemente associado à usinagem de superfícies planas porque a ferramenta de corte consegue criar um padrão de corte consistente em uma área maior. No entanto, a condição final da superfície depende de mais fatores do que apenas o método de fresamento em si.
Fatores como a condição da ferramenta de corte, a excentricidade da ferramenta, a velocidade de corte, a taxa de avanço, a rigidez da máquina e a estabilidade da fixação da peça influenciam o resultado.
Uma configuração instável pode afetar a qualidade da superfície em uma operação de fresamento frontal. Da mesma forma, uma estratégia adequada de fresamento de topo, com ferramentas e parâmetros de corte apropriados, pode produzir superfícies precisas e lisas em detalhes menores.
Para usinagem CNC, os requisitos de superfície devem ser considerados juntamente com a finalidade da peça. Uma superfície de montagem pode exigir uma abordagem de acabamento diferente de uma superfície externa com fins estéticos ou de um rebaixo funcional interno.
A questão importante não é qual método de fresagem produz uma superfície melhor em geral, mas sim se o processo selecionado consegue atingir a condição necessária para aquela característica específica.
O fresamento de topo pode substituir o fresamento frontal?
Em algumas situações, uma fresa de topo pode usinar áreas que também poderiam ser produzidas por fresamento frontal. Para superfícies menores ou componentes com áreas de usinagem limitadas, o uso de uma fresa de topo pode ser prático.
No entanto, substituir o fresamento frontal pelo fresamento de topo nem sempre é a abordagem mais adequada.
Ao usinar uma superfície maior, a escolha depende de fatores como área de usinagem, requisitos de produção, movimentação da ferramenta e configuração da máquina. Um método que funciona bem para um pequeno protótipo pode não ser a mesma abordagem usada para peças de produção em série.
A decisão deve levar em consideração todo o processo, e não apenas se uma ferramenta é tecnicamente capaz de remover o material.
Os projetistas devem considerar o fresamento frontal e o fresamento de topo antes da fabricação?
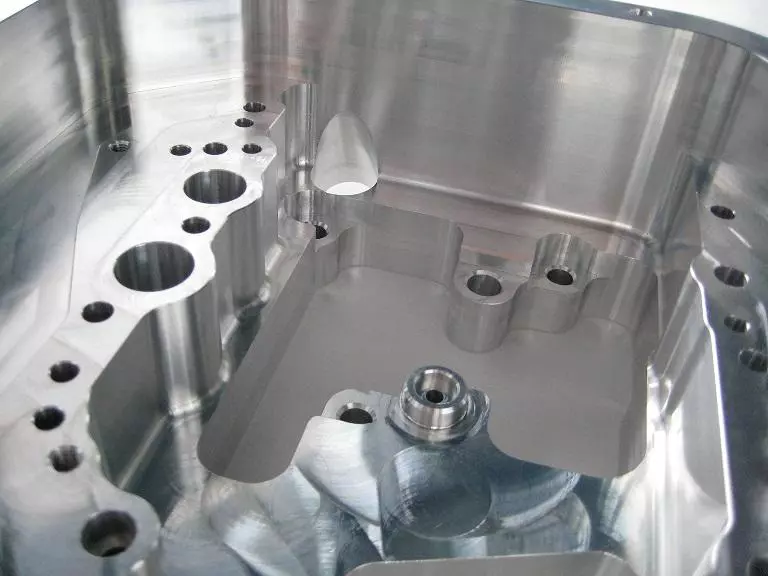
As considerações de usinagem durante o projeto podem afetar a dificuldade de produção.
Um desenho técnico pode definir as dimensões e funções necessárias, mas a geometria também determina a facilidade com que a ferramenta de corte pode acessar as áreas requeridas.
Características como cavidades profundas, ranhuras estreitas, cantos internos pequenos e paredes finas podem influenciar a seleção da ferramenta e a estabilidade da usinagem.
Por exemplo, um rebaixo com cantos internos muito pequenos pode exigir uma fresa de topo menor ou etapas de usinagem adicionais. Uma cavidade mais profunda pode exigir uma ferramenta mais longa, o que pode introduzir maior deflexão da ferramenta durante o corte.
O design não precisa ser limitado por requisitos de usinagem, mas entender como os processos CNC funcionam pode ajudar os engenheiros a criar peças mais fáceis de fabricar, mantendo a função pretendida.
Perguntas frequentes sobre fresamento frontal versus fresamento de topo
Qual processo deve ser usado para uma peça usinada em CNC: fresamento frontal ou fresamento de topo?
A resposta depende da característica a ser usinada. Se a principal exigência for criar uma superfície plana controlada, o fresamento frontal pode ser considerado. Se a exigência envolver cavidades, ranhuras ou perfis complexos, o fresamento de topo costuma ser mais adequado.
Muitos componentes CNC exigem ambos os métodos porque diferentes áreas da peça têm funções diferentes.
O fresamento frontal é usado apenas para usinagem de desbaste?
Não. O fresamento frontal pode ser utilizado em diferentes etapas da produção, dependendo da ferramenta de corte, das condições de corte e dos requisitos de superfície. Pode ser usado tanto para remover material quanto para produzir superfícies acabadas.
A fresagem de topo é indicada apenas para peças complexas?
Não. O fresamento de topo também é usado para recursos simples, como ranhuras, furos com detalhes circundantes e pequenas áreas planas. Sua principal vantagem é a capacidade de controlar a trajetória da ferramenta e produzir geometrias específicas.
A escolha entre fresamento frontal e fresamento de topo afeta o custo da usinagem?
O método de usinagem pode influenciar o tempo de produção, os requisitos de ferramentas e a complexidade do processo. No entanto, o custo geralmente é determinado pelo plano de fabricação completo, incluindo material, geometria da peça, requisitos de tolerância, quantidade e operações de acabamento.
Conclusão
O fresamento frontal e o fresamento de topo não são processos concorrentes em que um substitui o outro. São abordagens de usinagem projetadas para lidar com diferentes tipos de características.
O fresamento frontal é comumente usado quando o objetivo principal é criar superfícies controladas e estabelecer planos de referência. O fresamento de topo é usado quando a peça requer uma geometria mais detalhada, como rebaixos, ranhuras, cavidades e contornos.
Na prática da fabricação CNC, a escolha depende de como a característica funciona dentro do componente, de como a ferramenta pode acessar a área e de como o processo de usinagem pode manter as dimensões e a condição da superfície necessárias.
Para engenheiros que projetam peças CNC, entender a diferença entre fresamento frontal e fresamento de topo ajuda a criar projetos mais fáceis de fabricar e proporciona uma comunicação mais clara com os fornecedores de usinagem.
Para entender como os diferentes processos de fresagem são usados na fabricação CNC, leia nosso guia sobre operações de fresagem CNC e métodos de usinagem.