Na manufatura industrial moderna, terceirizar a produção de peças de precisão para um parceiro no exterior é uma alavanca estratégica para otimização de custos, mitigação de despesas gerais e obtenção de escalabilidade rápida. Ao buscar um serviço de usinagem CNC confiável e de alta qualidade na China , equipes globais de compras, gerentes de produto técnico e departamentos de engenharia avançada frequentemente se deparam com uma complexa rede de desafios técnicos, logísticos, regulatórios e de comunicação intercultural.
Embora as vantagens de custo da fabricação na China sejam inegáveis do ponto de vista matemático, alcançar resultados consistentes e de microprecisão exige uma compreensão abrangente e aprofundada do ecossistema de fabricação no exterior. Este guia industrial definitivo detalha tudo o que você precisa saber antes de fazer um pedido de peças usinadas personalizadas — desde recursos tecnológicos multieixos e metalurgia avançada até estruturas rigorosas de controle de qualidade, proteção de propriedade intelectual e logística da cadeia de suprimentos.
1. O panorama dinâmico da usinagem CNC na China
A rápida evolução industrial do setor manufatureiro chinês nas últimas décadas transformou sistematicamente sua base de produção. Ela passou de uma oficina rudimentar de baixo custo e alto volume para um ecossistema de alta tecnologia capaz de lidar com projetos de engenharia de microprecisão para indústrias críticas como aeroespacial, robótica e dispositivos médicos. Hoje, centenas de milhares de oficinas mecânicas estão presentes nas principais províncias industriais, mas elas estão longe de serem uniformes em termos de capacidade, qualidade dos equipamentos e sistemas de gestão da qualidade.
Polos e clusters de manufatura regionais
A maioria das oficinas de usinagem CNC de alta qualidade na China, voltadas para os mercados de exportação ocidentais, está concentrada em três zonas geográficas principais. Compreender a especialização única dessas regiões ajuda os gerentes de projeto a alinhar estrategicamente sua logística, seus fornecedores e suas estratégias de fornecimento.
- Delta do Rio das Pérolas (Shenzhen, Dongguan, Guangzhou): Esta região é o epicentro global absoluto para prototipagem rápida, integração de hardware eletrônico e manufatura ágil de alta variedade e baixo volume (HMLV). As oficinas mecânicas em Shenzhen são lendárias por sua velocidade, frequentemente entregando projetos complexos. prototipagem rápida A produção leva de 48 a 72 horas devido a uma matriz de componentes eletrônicos e mecânicos incrivelmente densa e localizada na cadeia de suprimentos.
- Delta do rio Yangtze (Xangai, Suzhou, Ningbo, Wuxi): Reconhecida mundialmente pela fabricação industrial pesada, cadeias de suprimentos automotivas, subconjuntos de nível 1 e produção em larga escala. As oficinas mecânicas locais contam com extensos sistemas automatizados, centros de usinagem horizontais e infraestrutura industrial de grande porte, projetada para contratos de produção de longo prazo.
- Orla Econômica de Bohai (Tianjin, Qingdao, Dalian): Este território é especializado em máquinas pesadas, engenharia naval, componentes aeroespaciais e fabricação de equipamentos médicos. A região conta com o forte apoio de universidades técnicas estaduais e institutos de pesquisa metalúrgica de renome, o que a torna um polo para o processamento de ligas complexas.
Classificação dos Prestadores de Serviços
Ao procurar um parceiro de fabricação chinês no mercado, os agentes de compras encontrarão três categorias distintas de entidades. Selecionar o tipo errado pode comprometer seriamente o orçamento ou o cronograma do seu projeto:
- Oficinas mecânicas diretas de nível 2/nível 3 (fábricas): Essas instalações de fato possuem, mantêm e operam as máquinas CNC em suas fábricas. Elas oferecem os preços unitários mais competitivos para peças brutas, pois não há margens de lucro de intermediários. No entanto, ocasionalmente, podem não contar com gerentes de contas dedicados que falem inglês, interfaces digitais transparentes ou sistemas abrangentes de feedback de design. São ideais para impressões de produção simples, onde o design está 100% finalizado e verificado.
- Plataformas de Manufatura Digital (Fornecedores de Nuvem Sob Demanda): Essas empresas funcionam como vitrines inteligentes, apoiadas por uma extensa rede de parceiros terceirizados amplamente auditados. Elas utilizam softwares proprietários para fornecer orçamentos online instantâneos, análise automatizada de Design para Manufaturabilidade (DFM) e atendimento ao cliente padronizado, ao estilo ocidental. São excelentes para engenheiros individuais que precisam de prototipagem rápida e autônoma, sem se preocupar com nuances culturais complexas.
- Empresas de Engenharia Especializadas em Contratos B2B: Essas empresas de excelência preenchem a lacuna operacional ao fornecerem consultoria de engenharia dedicada, em conjunto com suas capacidades internas de fabricação. Elas se destacam em projetos altamente complexos e de longa duração, que exigem iteração colaborativa de design, ferramentas avançadas de múltiplos eixos, certificações especializadas para os setores aeroespacial ou médico e relatórios de qualidade em vários níveis.
2. Capacidades Técnicas Avançadas e Arquitetura de Máquinas-Ferramenta
Para garantir que seu potencial parceiro de fabricação possa executar seus projetos de engenharia complexos sem comprometer a integridade estrutural, a precisão dimensional ou a estética da superfície, você deve realizar uma auditoria completa de seus ativos de produção. A usinagem CNC multieixos deixou de ser um serviço premium para se tornar o padrão mínimo absoluto para fabricantes chineses competitivos no mercado de exportação.
Configurações de máquinas de fabricação subtrativa
Uma oficina mecânica de primeira linha deve oferecer uma gama diversificada e complementar de equipamentos de fabricação subtrativa para atender a diferentes geometrias de peças com máxima eficiência estrutural e de custos:
- Fresamento CNC de 3 eixos: A peça permanece firmemente estacionária por meio de morsas de fixação magnéticas ou mecânicas, enquanto a ferramenta de corte se move ao longo dos eixos lineares X, Y e Z. Este continua sendo o método mais econômico para perfis planos, cavidades profundas, ranhuras e geometrias prismáticas simples, onde o acesso à ferramenta é fácil.
- Usinagem CNC de 4 eixos: Introduz um eixo de rotação crucial (normalmente denominado eixo A) em torno do eixo X. Isso permite que a máquina gire a peça dinamicamente para cortar detalhes ao longo de uma superfície cilíndrica ou acessar múltiplas faces sem interromper a configuração inicial. A implementação de configurações de 4 eixos reduz sistematicamente a intervenção manual e elimina erros de posicionamento estrutural.
- Fresagem CNC de 5 eixos: A ferramenta de corte se move ao longo dos eixos lineares X, Y e Z, enquanto a base da máquina ou o cabeçote do fuso da ferramenta gira simultaneamente em dois eixos de rotação adicionais (tipicamente B e C). Essa configuração é matematicamente indispensável para superfícies complexas com curvas orgânicas, como as encontradas em impulsores aeroespaciais, pás de turbina, coletores automotivos e implantes ortopédicos multifacetados. Ela elimina completamente as tolerâncias acumuladas resultantes de múltiplas configurações manuais. Se sua peça exigir contornos complexos, você deve procurar explicitamente um fornecedor com experiência comprovada. Usinagem cnc de 5 eixos capacidades.
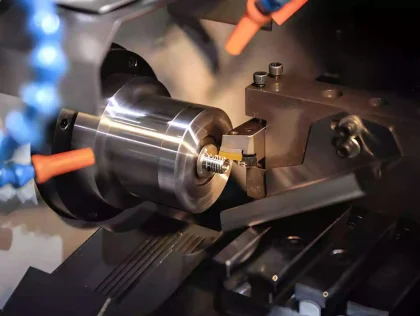
- Centros de torneamento e torneamento-fresamento CNC: As configurações de ferramentas acionadas em tornos CNC modernos permitem operações simultâneas de torneamento (corte rotativo) e fresamento (corte estacionário) em um único ciclo operacional. Essa configuração garante concentricidade absoluta para peças cilíndricas que exigem furos transversais fora do eixo, superfícies planas ou ranhuras fresadas complexas, economizando consideravelmente tempo de ciclo.
Padrões de precisão e tolerância de ponta
Ao avaliar a lista de máquinas de um fornecedor de exportação, procure marcas internacionais de hardware de alta qualidade (como Mazak, DMG Mori, Haas, Makino ou Hermle) juntamente com marcas nacionais de alta qualidade (como Beijing No. 1, Haitian ou Ka Ming). Oficinas mecânicas chinesas avançadas geralmente mantêm tolerâncias lineares de ±0.005 mm (±0.0002 polegadas) e tolerâncias geométricas de até ±0.002 mm para furos críticos, mancais e superfícies de contato de alta precisão.
3. Guia Abrangente de Seleção de Materiais e Metalurgia
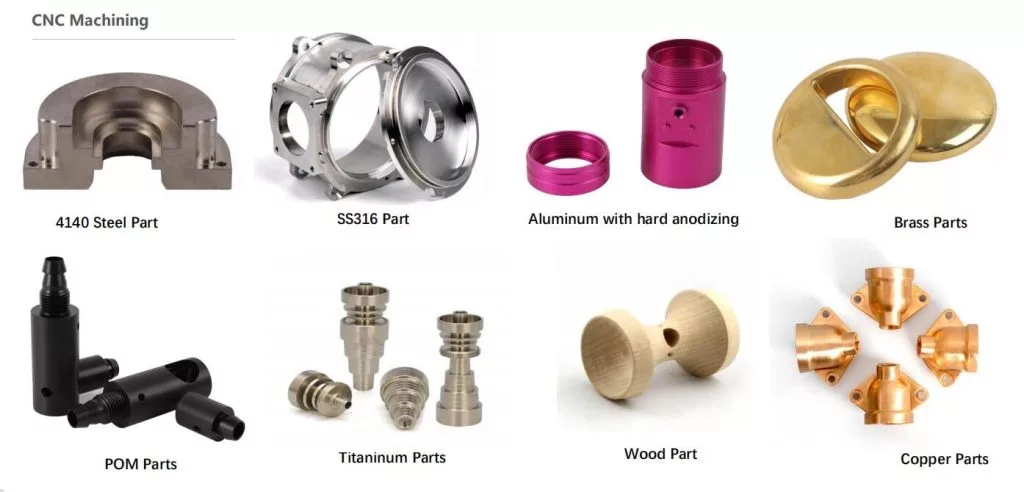
A seleção de materiais é um fator crítico que impacta diretamente o desgaste da ferramenta, as taxas de avanço, as velocidades do fuso, os tempos de ciclo e, em última análise, o custo final da peça. Uma grande vantagem operacional de utilizar um serviço de usinagem CNC chinês é o acesso direto e imediato a fábricas de matéria-prima locais e certificadas, o que reduz significativamente os prazos de entrega da matéria-prima e os custos de produção em grande escala.
Ligas metálicas e superligas
A tabela abaixo apresenta os materiais metálicos mais comuns processados por fabricantes exportadores, destacando suas características de engenharia e aplicações típicas no mercado B2B:
| Grupo material | Graus comuns (equivalentes aos EUA/ISO) | Propriedades de Engenharia Essenciais | Aplicações B2B típicas |
|---|---|---|---|
| Alumínio: | Al 6061-T6, Al 7075-T6, Al 5052 | Alta relação resistência/peso, excelente condutividade térmica/elétrica, altamente usinável, responde muito bem à anodização. | Chassis de UAV, gabinetes eletrônicos, braços robóticos, suportes automotivos. |
| Aço inoxidável | SS304, SS316L, 17-4 PH, 416 | Resistência excepcional à corrosão, alta resistência à tração, mantém a integridade estrutural em temperaturas elevadas. | Instrumentos cirúrgicos médicos, equipamentos náuticos, equipamentos para processamento químico. |
| Aço carbono e liga | 1018, 4140, 8620, Aço ferramenta O1 | Alta tenacidade, excelente resistência ao desgaste quando cementado, altamente rentável para componentes estruturais. | Engrenagens industriais, eixos de transmissão de alto torque, dispositivos de fixação personalizados, máquinas pesadas. |
| Titânio | Grau 2, Grau 5 (Ti-6Al-4V) | Relação resistência/peso extrema, completamente biocompatível, excelente resistência à fadiga, extremamente difícil de usinar. | Parafusos ortopédicos para ossos, estruturas aeroespaciais, embarcações de exploração em águas profundas. |
| Cobre bronze | Latão C360, Cobre C101, C36000 | Condutividade elétrica e térmica superior, baixo coeficiente de atrito, acabamento natural de alta qualidade estética. | Terminais elétricos, blocos de blindagem de radiofrequência, buchas, coletores de trocadores de calor. |
Plásticos de engenharia e polímeros de alto desempenho
Para elementos estruturais leves, projetos de redução de peso ou isolamento elétrico, certifique-se de que a oficina mecânica tenha experiência no gerenciamento da expansão térmica, alívio de tensões internas e remoção de lascas ópticas em polímeros de alto desempenho:
- POM (Delrin/Acetal): O padrão ouro para usinagem de plásticos. Apresenta excelente estabilidade dimensional, alta rigidez, coeficiente de atrito muito baixo e absorção de umidade insignificante. Comumente especificado para engrenagens de precisão, tiras de desgaste, componentes de válvulas e blocos deslizantes.
- PEEK (polieteretercetona): Um termoplástico de ultra desempenho capaz de substituir componentes metálicos em ambientes severos e de alta tensão. Suporta temperaturas de operação contínua de até 250 °C e é altamente resistente à degradação química. Popular em manifolds de fiação aeroespacial, ferramentas de perfuração de petróleo e gás e implantes médicos.
- PTFE (Teflon): Reconhecido por seu coeficiente de atrito próximo de zero e completa inércia química. Requer ferramentas especializadas e extremamente afiadas, além de altas velocidades de rotação para evitar deformações plásticas ou rasgos durante o corte em alta velocidade.
- Policarbonato (PC) e PMMA (Acrílico): Utilizado quando a clareza óptica ou a resistência ao impacto são imprescindíveis. Processos pós-usinagem, como polimento a vapor, polimento a chama ou polimento óptico, são necessários para restaurar completamente a transparência após a criação de marcas de usinagem na superfície.
Salvaguarda de Aquisição em Relação às Certificações de Materiais: Sempre declare explicitamente em sua solicitação de cotação inicial que as matérias-primas devem ser acompanhadas por Relatórios de Teste de Fábrica (MTRs) oficiais e certificados de conformidade, como RoHS (Restrição de Substâncias Perigosas) e REACH . Isso impede estritamente a substituição por sucata local de qualidade inferior, o que pode levar à falha prematura de componentes mecânicos ou à apreensão repentina na alfândega.
4. Superando a lacuna de comunicação na engenharia: especificações técnicas
A falta de comunicação sobre as especificações técnicas e as premissas de projeto não declaradas representam a principal causa de peças defeituosas e fora das especificações quando se lida com fornecedores estrangeiros. Seus arquivos de projeto de engenharia devem ser absolutamente explícitos, não deixando espaço para interpretações ou suposições por parte do programador da máquina.
Anatomia de um pacote de RFQ impecável
Para receber um orçamento preciso, altamente competitivo e rápido de um fornecedor chinês de CNC, seu pacote de Solicitação de Orçamento (RFQ) deve separar rigorosamente os dados volumétricos dos critérios de tolerância, incluindo dois tipos de arquivo essenciais:
- Arquivos CAD 3D (STEP, IGES ou Parasolid): Esses arquivos fornecem os dados volumétricos e geométricos brutos usados pelo software de Manufatura Auxiliada por Computador (CAM) para gerar trajetórias de ferramentas, selecionar espaçamentos entre as peças e calcular ciclos de desbaste. O STEP (
.stpO formato ) é universalmente preferido devido à sua estabilidade geométrica em diferentes plataformas CAD, como SolidWorks, Autodesk Inventor e PTC Creo. - Desenhos de engenharia 2D (formato PDF): Nunca confie exclusivamente em um modelo CAD 3D se a sua peça contiver tolerâncias apertadas ou encaixes críticos. O desenho 2D é o documento juridicamente vinculativo que define os critérios de qualidade. Deve indicar explicitamente:
- Tolerâncias lineares e geométricas (rastreamento de datum GD&T, planicidade, concentricidade, paralelismo, perpendicularidade).
- Passos de rosca, profundidades de furos roscados e requisitos específicos de instalação de helicoil.
- Requisitos de rugosidade superficial (valores $R_a$) para faces estruturais específicas.
- Especificações de grau de material, têmpera e tratamento térmico secundário (ex.: dureza na escala Rockwell C).
- As dimensões críticas para a qualidade (CTQ) da inspeção devem estar claramente marcadas com um símbolo de estrela ou delta.
Dominando GD&T em uma Cadeia de Suprimentos Internacional
A Dimensionamento e Tolerância Geométrica (GD&T) utiliza uma linguagem simbólica global padronizada para definir a variação permitida de características geométricas. Certifique-se de que a equipe de engenharia do seu parceiro domine completamente as normas ISO 1101 ou ASME Y14.5 . O uso de sistemas de referência claros e lógicos impede que a fábrica meça uma característica crítica a partir de uma face fundida instável e não usinada, o que é uma causa comum de interferência na montagem e desalinhamento de componentes durante a integração do produto final.
5. Otimizações de Design para Fabricação (DFM) para Redução Drástica de Custos
Um dos aspectos mais valiosos de um serviço de manufatura profissional é o ciclo de feedback DFM (Design for Manufacturing). Engenheiros de manufatura experientes podem analisar seus modelos 3D e identificar características geométricas que aumentam exponencialmente os custos de produção sem agregar valor funcional ao produto final. Implementar esses ajustes estruturais cruciais antes de finalizar o projeto para produção pode reduzir seus custos de usinagem CNC em até 50%.
Raios de canto vertical interno
Como as ferramentas de fresagem CNC são cilindros rotativos circulares, elas não conseguem cortar fisicamente um canto interno vertical perfeitamente afiado de 90 graus.
- O problema: Projetar um canto interno agudo obriga a fábrica a usar operações secundárias lentas e caras, como o corte por eletroerosão (EDM - Eletroerosão a Fio).
- A Otimização: Sempre projete cantos verticais internos com um raio que seja pelo menos 110% do raio da ferramenta de corte que você espera usar. Por exemplo, se um rebaixo tiver 10 mm de profundidade, adicione um raio de canto interno de pelo menos 4 mm, permitindo que uma fresa de topo padrão de 6 mm passe pelo canto rapidamente em altas taxas de avanço sem vibrar, trepidar ou quebrar.
Proporção entre profundidade e largura dos bolsos
Cavidades profundas e estreitas exigem fresas de topo longas e finas, que são altamente propensas a deflexão, vibração da ferramenta e quebra catastrófica prematura.
- O princípio: Como regra geral de engenharia, a profundidade de uma cavidade interna fresada não deve exceder 4 vezes a sua largura.
- A Otimização: Se o seu projeto exigir estritamente cavidades profundas, considere a transição para uma montagem modular onde o componente profundo é dividido em duas partes mais simples, aparafusadas, ou permita um raio de canto interno maior para acomodar uma ferramenta de corte mais espessa e rígida.
Parâmetros de espessura mínima da parede
Paredes finas são altamente suscetíveis a deformações ou empenamentos severos causados pelas intensas forças de corte exercidas pela ferramenta CNC, especialmente em metais altamente condutores e dúcteis, como o alumínio 6061-T6 ou o cobre.
- Limiares mínimos: Mantenha uma espessura mínima de parede de 0.8 mm para metais e 1.5 mm para plásticos de engenharia.
- Os riscos: Qualquer espessura inferior a essa fará com que a parede se curve para fora durante a usinagem, resultando em espessuras inconsistentes ao longo do perfil da peça, uma alta taxa de refugo e acabamentos superficiais de péssima qualidade.
Passos e profundidades de rosca padronizados
Projetos de roscas personalizados exigem ferramentas especializadas, machos de rosca personalizados ou ciclos de rosqueamento de ponto único, o que adiciona milhares de dólares aos seus custos de preparação e tempos de ciclo.
- A Otimização: Utilize sempre roscas métricas padrão (por exemplo, M3, M4, M5, M8) ou roscas unificadas grossas/finas padrão (UNC/UNF). Além disso, projete seus furos cegos roscados para que não tenham mais de [inserir valor aqui]. 2.5 vezes o diâmetro da roscaA maior parte da força de fixação mecânica é obtida nas primeiras 3 ou 4 roscas; rosquear mais fundo simplesmente aumenta o risco de a ferramenta de rosquear quebrar dentro de uma peça quase concluída.
6. Soluções industriais para acabamento de superfícies e pós-processamento
Uma oficina mecânica de exportação de alta qualidade deve fornecer uma solução completa "chave na mão" que inclua o acabamento superficial secundário. Isso elimina a enorme dor de cabeça logística de enviar peças semiacabadas entre vários subcontratados independentes.
Segue abaixo uma descrição dos tratamentos de superfície industriais disponíveis para componentes CNC personalizados:
- Acabamento bruto (como usinado): As peças são entregues exatamente como saem da máquina-ferramenta. A superfície apresentará marcas visíveis e concêntricas do percurso da ferramenta, tipicamente com um valor de rugosidade superficial de $R_a$ 3.2 μm or $R_a$ 1.6 μmEsta é a opção mais econômica para suportes estruturais internos, acessórios ou componentes onde a aparência estética é irrelevante.
- Jateamento de esferas: As peças brutas são colocadas dentro de uma câmara abrasiva automatizada e pulverizadas com microesferas de vidro ou partículas de carbeto de silício sob alta pressão. Esse processo remove marcas de ferramentas, microrebarbas e arranhões, deixando um acabamento fosco completamente uniforme e não refletivo. O jateamento com microesferas também é a etapa obrigatória de preparação da superfície antes da anodização premium.
- Anodização (Tipo II e Tipo III): Um processo eletroquímico exclusivo do alumínio e do titânio que converte a superfície do metal em uma camada de óxido anódico durável e resistente à corrosão.
- Anodização tipo II (decorativa/sulfúrica): Cria uma camada de óxido porosa que absorve facilmente corantes orgânicos, proporcionando cores vibrantes (preto, azul, vermelho, dourado, verde). Oferece resistência moderada ao desgaste e tem tipicamente de 5 a 25 mícrons de espessura. Para componentes voltados para o consumidor, transparente ou colorido. alumínio anodizado é o padrão ouro.
- Anodização Tipo III (Revestimento Duro): Realizado em temperaturas mais baixas com correntes elétricas mais altas, o processo produz uma camada de óxido densa com espessura entre 25 e 100 mícrons. Proporciona extrema dureza superficial (até 65 Rockwell C), excepcional resistência ao desgaste e alto isolamento dielétrico. Ideal para engrenagens aeroespaciais, pistões deslizantes e equipamentos militares para uso externo.
- Revestimentos de conversão química (Alodine/Filme): Também conhecido como revestimento de conversão de cromato, este tratamento proporciona excelente proteção contra corrosão para o alumínio, enquanto mantendo a condutividade elétricaAo contrário da anodização, que atua como isolante elétrico, o revestimento antirreflexo é uma escolha essencial para blindagem de radiofrequência, pontos de aterramento eletrônico e chassis de aviônica aeroespacial.
- Galvanoplastia (Níquel, Cromo, Zinco): Deposita uma fina camada de um metal secundário sobre o substrato através de uma corrente elétrica. O revestimento de níquel químico é altamente indicado para peças complexas de aço, pois deposita uma espessura perfeitamente uniforme em roscas internas e furos cegos profundos, proporcionando resistência superior ao desgaste e à corrosão.

7. Estruturas rigorosas de garantia da qualidade e metrologia
Um preço unitário baixo não significa absolutamente nada se 20% da remessa chegar fora das especificações ou com problemas estruturais. Ao importar da China, a verificação do sistema de gestão da qualidade (SGQ) do fornecedor deve estar diretamente incluída no contrato.
Certificações básicas
Nunca faça parceria com uma empresa que não possua uma certificação ISO 9001:2015 atual e auditada por uma entidade independente . Para mercados verticais especializados, verifique estas credenciais regulamentares adicionais:
- AS9100D: Obrigatório para componentes aeroespaciais e de defesa. Requer rastreabilidade rigorosa de materiais, protocolos de gerenciamento de riscos e controle de configuração.
- ISO 13485: O padrão internacional para a fabricação de dispositivos médicos. Exige ampla validação de processos, instalações em salas limpas e rastreamento completo de lotes.
- IATF16949: Requerido para componentes da cadeia de suprimentos automotiva, com ênfase na prevenção de defeitos e na redução contínua da variação.
Instrumentação Metrológica Avançada
Uma oficina mecânica confiável deve possuir um laboratório de inspeção dedicado e com temperatura controlada, equipado com ferramentas de inspeção calibradas para verificar as geometrias das peças:
- Máquinas de Medição por Coordenadas (CMM): Utiliza uma sonda de contato físico altamente sensível para mapear as coordenadas 3D da superfície de uma peça em relação ao modelo CAD 3D de referência, verificando tolerâncias geométricas complexas, como posição real, cilindricidade e excentricidade do perfil.
- Máquinas de Medição Óptica (MMO): Utiliza câmeras digitais de alta resolução e software de detecção de bordas para inspecionar características pequenas, delicadas ou flexíveis sem aplicar força física que possa distorcer a peça durante a medição.
- Ensaios Não Destrutivos (NDT): Para componentes estruturais críticos, assegure o acesso a inspeções ultrassônicas, de raios X ou por líquido penetrante para detectar vazios internos ocultos ou microfissuras em tarugos brutos ou peças forjadas.
Documentação de Inspeção Entregável
Ao efetuar seu pedido, indique explicitamente que o pagamento final está condicionado à entrega da seguinte documentação de garantia de qualidade:
- Relatório de Inspeção do Primeiro Artigo (FAI): Um layout dimensional completo da primeira peça produzida a partir de uma nova configuração, garantindo que a configuração da máquina esteja perfeita antes de aprovar a produção em massa.
- Certificados de Teste de Materiais (MTR): Obtido diretamente da fábrica de matéria-prima para verificar a composição química e as propriedades mecânicas (resistência à tração, limite de escoamento, dureza).
- Relatório de Inspeção Final (CoC – Certificado de Conformidade): Um relatório de amostragem estatística (normalmente correspondente) AQL 1.0 or AQL 2.5 padrões) listando os valores reais medidos das dimensões críticas em todo o lote de produção.
8. Navegando pela logística da cadeia de suprimentos, tarifas e Incoterms
Para comprar com sucesso peças usinadas personalizadas da China, é necessário um acordo claro sobre os termos de envio e uma contabilização precisa dos custos de importação.
Termos Comerciais Internacionais (Incoterms)
Seu pedido de compra deve especificar um Incoterm exato para determinar precisamente quando a responsabilidade financeira e o risco logístico são transferidos da fábrica para sua organização. Os acordos mais comuns em terceirização internacional de usinagem CNC incluem:
- EXW (Ex-Works): O vendedor disponibiliza as mercadorias em sua fábrica. O comprador assume todos os custos, riscos e providências de transporte a partir desse ponto. Isso proporciona o máximo controle sobre as transportadoras, mas exige uma equipe de logística interna experiente.
- FOB (gratuito a bordo): A fábrica arca com os custos de transporte doméstico, desembaraço aduaneiro, documentação de exportação e carregamento da carga no navio em um porto chinês designado (por exemplo, FOB Shenzhen, FOB Xangai). Essa modalidade é altamente recomendada para frete marítimo, pois utiliza a rede logística local da fábrica, deixando as rotas de transporte internacional a cargo do comprador.
- DDP (Delivered Duty Paid): O vendedor cuida de tudo: transporte internacional, desembaraço aduaneiro de importação, impostos locais e entrega final diretamente na porta da sua empresa. Isso é extremamente conveniente para pequenos pedidos de protótipos enviados por transportadoras expressas como DHL, FedEx ou UPS, pois elimina taxas alfandegárias inesperadas.
Engenharia de embalagens para peças mecânicas de precisão
Peças pesadas e usinadas com alta precisão podem se danificar facilmente durante o transporte marítimo em condições adversas se forem mal embaladas. Insista nos seguintes protocolos de embalagem:
- Envolvimento de componentes individuais: Cada peça deve ser selada individualmente em sacos plásticos antiestáticos e antioxidantes ou em embalagens de plástico bolha para evitar arranhões entre metais.
- Pacotes de gel dessecante: Os níveis de umidade dentro dos contêineres podem aumentar drasticamente durante o transporte marítimo, causando a ferrugem dos componentes de aço bruto. Sachês de sílica gel devem ser incluídos em cada caixa para absorver a umidade ambiente.
- Bandejas de espuma personalizadas e paletização: Componentes pesados ou com alto grau de acabamento estético devem ser acomodados com segurança em recortes de espuma de polietileno moldados sob medida, embalados em caixas master de papelão ondulado de parede dupla resistentes e fixados com segurança em paletes de madeira ou plástico reforçados.
9. Proteção da Propriedade Intelectual e Salvaguarda de Segredos Comerciais
Proteger sua propriedade intelectual (PI) é um passo crucial ao fabricar no exterior. Embora existam preocupações com a segurança da PI, tomar medidas proativas pode salvaguardar seus segredos comerciais de forma eficaz.
Protocolos de segurança multicamadas
Para mitigar os riscos de propriedade intelectual, implemente uma estrutura de proteção abrangente e multifacetada:
- Elaborar um Contrato NNN válido: Antes de enviar quaisquer arquivos CAD 3D proprietários ou documentação do projeto, solicite ao fornecedor em potencial que assine um documento bilíngue. Acordo de Confidencialidade, Não-Circunvenção e Não-Evaporação (NNN)Ao contrário de um acordo de confidencialidade ocidental genérico, um acordo NNN devidamente estruturado é redigido sob a lei chinesa, designa os tribunais chineses como foro para resolução de disputas e impõe penalidades financeiras imediatas por uso não autorizado ou burla direta.
- Estratégia de Fragmentação de Peças: Se você fabrica um produto de consumo ou um conjunto industrial altamente inovador e proprietário, evite adquirir todo o sistema de um único fornecedor. A modularidade dos componentes permite que você adquira suportes estruturais do Fornecedor A, gabinetes internos do Fornecedor B e subconjuntos eletrônicos do Fornecedor C, mantendo a montagem final e a programação internamente. Isso garante que nenhum fornecedor possua o projeto completo do ecossistema do seu produto.
- Iterações de design com marca d'água: Aplique rastreamento digital seguro ou marcas d'água incorporadas em arquivos STEP distribuídos, permitindo o rastreamento e mapeamento de origem simplificados de seus arquivos de design em plataformas de fornecimento globais.
10. Lista de verificação resumida para o sucesso em sourcing
Gerenciar um projeto de fabricação industrial no exterior exige equilibrar diversas variáveis. Utilize esta lista de verificação pré-encomenda, que pode ser escaneada, para auditar seu pacote de solicitação de cotação e a estrutura de seleção de fornecedores antes de finalizar seu pedido de compra:
- [] Conjuntos de arquivos abrangentes fornecidos: Inclui modelos 3D STEP limpos, juntamente com PDFs de engenharia 2D totalmente detalhados, contendo tolerâncias explícitas e anotações GD&T.
- [] Regras DFM aplicadas: Verificou-se que todos os raios dos cantos verticais internos correspondem aos diâmetros das ferramentas de corte e confirmou-se que as espessuras das paredes das peças metálicas excedem 0.8 mm.
- [] Credenciais regulatórias verificadas: Confirme se a fábrica escolhida possui certificações válidas ISO 9001, AS9100D ou ISO 13485 que atendam aos requisitos do seu setor.
- [] Rastreabilidade de materiais obrigatória: Os relatórios de testes de fábrica e as fichas de dados de conformidade com a RoHS devem ser entregues juntamente com a fatura final.
- [] Definição dos Padrões de Garantia da Qualidade: Estabeleci critérios de inspeção claros e exigi um relatório FAI juntamente com fichas de dados de inspeção dimensional final baseadas na amostragem AQL padrão.
- [] Logística e Incoterms estabelecidos: Termos de envio explicitamente acordados (EXW, FOB ou DDP) e configurações de embalagem de espuma personalizadas verificadas para proteger as peças durante o transporte.
- [] Proteções legais finalizadas: Garantimos um acordo NNN bilíngue, executado e executável, antes de liberar as cópias principais da produção.
Ao compreender esses princípios fundamentais de fabricação, termos de engenharia e estratégias da cadeia de suprimentos, sua equipe de desenvolvimento de produtos pode utilizar um serviço de usinagem CNC na China para entregar componentes de alta qualidade e precisão, dentro do orçamento e do prazo. Dedicar tempo para definir corretamente os parâmetros do seu projeto transforma a fabricação no exterior em um ativo previsível e altamente escalável para o seu negócio.