
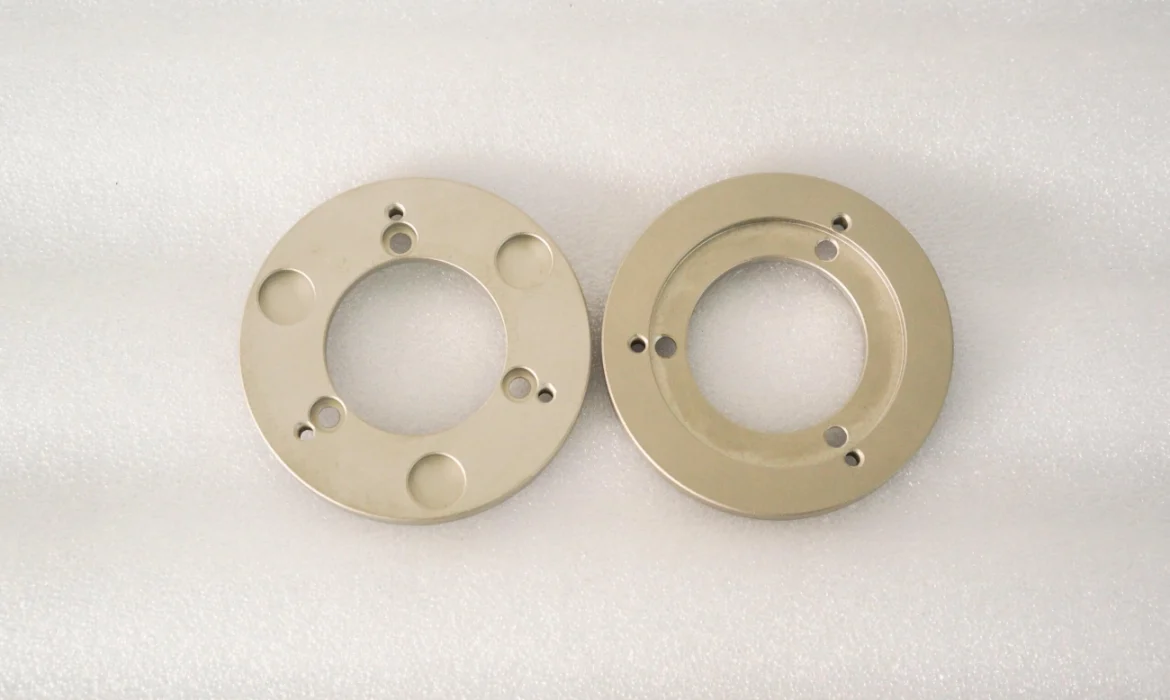
Ligas de bronze mais comumente usinadas por CNC
Quando se trata de usinagem CNC de bronze, diversas ligas se destacam por suas propriedades e aplicações únicas. Aqui está uma breve descrição dos tipos mais comuns:
Bronze Alumínio (C95400, C95500, C63000)
- Força: Alta resistência à tração, superando muitos outros bronzes.
- Resistência à corrosão: Excelente resistência à água do mar e a ambientes agressivos.
- Usos típicos: Ferragens náuticas, componentes de válvulas e buchas reforçadas.
Bronze para mancais (C93200 / SAE 660)
- Autolubrificante: Contém chumbo para lubrificação integrada, reduzindo o desgaste.
- Escolha clássica: Altamente valorizado para rolamentos e placas de desgaste.
- Maquinabilidade: Moderado; pode ser complicado, mas produz peças duráveis.
Bronze fosforoso (C54400, C51000)
- Fontes e contatos: Grande elasticidade e resistência à fadiga.
- Aplicações elétricas: Excelente condutividade e resistência à corrosão.
- Comum em: Conectores elétricos, molas e componentes de precisão.
Bronze Silício (C65500)
- Soldabilidade: Excelente soldabilidade sem comprometer a resistência.
- Veja e sinta: Acabamento atraente e liso, ideal para peças decorativas e arquitetônicas.
- Usado para: Escultura, acessórios náuticos e aplicações artísticas.
Tabela de comparação rápida
| Liga | Resistência à tração (ksi) | Classificação de usinabilidade* | Aplicações típicas |
|---|---|---|---|
| Bronze de Alumínio | 65-85 | 50 | Peças marítimas, buchas, válvulas |
| Rolamento de Bronze | 50-60 | 40 | Rolamentos, placas de desgaste |
| Bronze de fósforo | 45-70 | 60 | Molas, contatos elétricos |
| Bronze de silício | 50-70 | 55 | Peças soldadas, itens decorativos |
*Classificação de usinabilidade (Aço B1112 = 100%)
Esta tabela ajuda a orientar sua escolha, levando em consideração as necessidades de resistência, usinabilidade e aplicação. Cada liga de bronze oferece um equilíbrio único entre facilidade de usinagem e desempenho final da peça.
Usinabilidade do bronze em comparação com alumínio, latão e aço.
Quando se trata de usinagem CNC de bronze, ele ocupa uma posição interessante em comparação com alumínio, latão e aço. As classificações oficiais de usinabilidade utilizam o aço B1112 como referência, com 100%. As ligas de alumínio geralmente apresentam índices acima de 150%, o que as torna as mais fáceis de usinar. O latão também é bem usinado, geralmente em torno de 100-120%, graças à sua ductilidade e controle de cavacos. O bronze, dependendo da liga, frequentemente varia de 60 a 90%, o que significa que é um pouco mais difícil de usinar do que o latão, mas mais fácil do que a maioria dos aços inoxidáveis, que podem apresentar índices de apenas 30-40%.
O bronze recebe sua reputação de ser mais "pegajoso" porque seus cavacos, ligeiramente mais duros e aderentes, tendem a grudar nas ferramentas de corte um pouco mais do que os do latão. No entanto, ele ainda é mais tolerante do que o aço inoxidável, que forma cavacos duros e fibrosos que podem desgastar rapidamente as ferramentas e aumentar o tempo de ciclo. Essa diferença na formação dos cavacos é fundamental: os cavacos de bronze tendem a quebrar com mais frequência e a gerar menos calor do que os cavacos de aço, ajudando a manter tempos de ciclo consistentes mesmo em peças complexas.
Compreender essas diferenças de usinabilidade ajuda a ajustar as velocidades e avanços para o bronze, que geralmente exige cortes mais lentos do que o alumínio, mas mais rápidos do que o aço inoxidável. Otimizar isso pode reduzir o desgaste da ferramenta e melhorar a eficiência geral em aplicações de torneamento ou fresamento CNC. Para dicas detalhadas sobre usinagem de bronze e metais similares, consulte nosso guia sobre torneamento e fresamento CNC.
Ferramentas, velocidades, avanços e parâmetros CNC recomendados para usinagem de bronze.
Escolher as ferramentas e os parâmetros certos é fundamental na usinagem CNC de bronze. Aqui está um guia rápido para manter sua produção tranquila e eficiente.
Melhores graus de carboneto para bronze
- Carboneto não revestido Funciona muito bem para usinagem geral de bronze.
- Revestido com DLC (carbono tipo diamante) As ferramentas ajudam a reduzir o acúmulo de material na aresta de corte (BUE) e a prolongar a vida útil da ferramenta, especialmente com ligas de bronze de alumínio como a C95400.
- Uso insertos de inclinação positiva alta Ao usinar bronze de alumínio, busca-se reduzir as forças de corte e melhorar o fluxo de cavacos.
| Tipo de ferramenta | Liga de bronze | Notas |
|---|---|---|
| Carboneto não revestido | Bronze de fósforo e silício | Usinagem geral, boa resistência ao desgaste |
| Inserções revestidas com DLC | Bronze de alumínio (C95400) | Reduz o BUE, prolongando a vida útil da ferramenta. |
| Rake positivo alto | Bronze de alumínio | Melhora a formação de cavacos e reduz o calor. |
Melhores práticas para velocidades e alimentações
| Divisão de | Velocidade (SFM) | Alimentação (DPI) | Notas |
|---|---|---|---|
| fresagem | 150-300 SFM | 0.002 - 0.010 | Use velocidades mais baixas para bronze de alumínio para evitar o endurecimento por trabalho. |
| Passando | 200-400 SFM | 0.004 - 0.020 | Ajuste a alimentação à quantidade de cavacos; cavacos de bronze tendem a ficar pegajosos. |
| Usinagem Suíça | 250-350 SFM | 0.001-0.005 | A alimentação precisa e fina reduz a distorção térmica. |
Esses valores variam de acordo com a liga de bronze e a rigidez da máquina. Comece sempre com valores conservadores e ajuste conforme necessário.
Recomendações de líquido de arrefecimento
- Líquido de arrefecimento de inundação: Ideal para controle de calor e evacuação de cavacos durante cortes pesados.
- Quantidade Mínima de Lubrificação (MQL): Eficaz para cortes leves a moderados; reduz o desperdício de fluido e a necessidade de limpeza.
- Usinagem a seco: Possível em alguns tipos de bronze, mas fique atento ao acúmulo de calor e à formação de BUE (bronze extrusivo).
A escolha do método de resfriamento correto impacta diretamente o acabamento da superfície e a vida útil da ferramenta.
Para obter orientações detalhadas sobre parâmetros de usinagem e seleção de metais, consulte nossa visão geral de materiais para peças metálicas usinadas.
Essa configuração ajuda a controlar a natureza viscosa do bronze e otimiza o tempo de ciclo, seja na fresagem, torneamento ou usinagem tipo suíça de peças personalizadas de bronze.
Diretrizes de projeto para peças de bronze usinadas em CNC
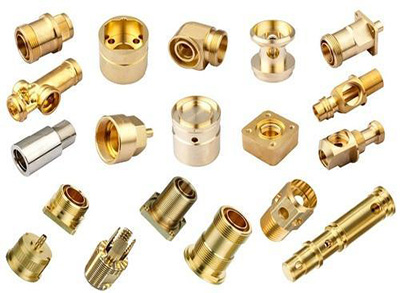
Ao projetar peças de bronze para usinagem CNC, ter em mente certas diretrizes pode economizar tempo e custos, garantindo a qualidade.
Espessura Mínima da Parede:
As ligas de bronze normalmente exigem uma espessura mínima de parede de cerca de 0.040” para evitar deformações ou fissuras por tensão durante a usinagem. Seções mais finas podem ser usinadas, mas podem exigir manuseio especial ou avanços mais lentos.
Raios de canto e rebaixos:
Cantos internos vivos são difíceis de usinar e podem causar concentrações de tensão. Procure obter um raio de canto pelo menos igual ao menor diâmetro da sua ferramenta. Evite rebaixos profundos, a menos que sejam absolutamente necessários, pois aumentam a complexidade e o tempo de ciclo.
Projeto de rosca:
Roscas padrão de 60° funcionam para a maioria das peças de bronze, mas algumas aplicações exigem perfis de rosca de bronze especializados para melhorar a resistência ou a durabilidade. O uso de roscas padrão geralmente reduz custos e acelera a produção.
Capacidades de tolerância:
- Uma tolerância de ±0.002” é fácil de manter na maioria das peças usinadas em CNC de bronze sem aumentar os custos.
- Tolerâncias rigorosas em torno de ±0.0005” são alcançáveis, mas aumentam o tempo de usinagem e o esforço de inspeção, elevando os custos.
O equilíbrio entre tolerâncias rigorosas, custo e funcionalidade é fundamental. Em caso de dúvida, discutir seu projeto com uma oficina mecânica especializada em ligas de cobre pode ajudar a otimizar a fabricação e o orçamento.
Para uma análise mais aprofundada dos parâmetros de usinagem que afetam as escolhas de projeto, confira nosso guia detalhado sobre fresagem CNC de 4 eixos.
Acabamentos de superfície e opções de pós-processamento
Acabamento superficial após usinagem (Ra) por liga
As ligas de bronze normalmente apresentam bons acabamentos superficiais logo após a usinagem CNC, mas os valores de Ra (rugosidade média) variam conforme o tipo:
| Liga | Ra típico após usinagem (µin) |
|---|---|
| Bronze de Alumínio | 32 - 63 |
| Rolamento de Bronze | 16 - 32 |
| Bronze de fósforo | 16 - 40 |
| Bronze de silício | 32 - 63 |
Os bronzes fosforosos e para rolamentos geralmente produzem acabamentos mais lisos, ideais para peças sujeitas a desgaste ou contatos elétricos. O bronze de alumínio e o bronze de silício são um pouco mais ásperos, mas ainda excelentes para muitas aplicações.
Métodos comuns de pós-processamento
- Jateamento de esferas: Ligeiramente a superfície para remover marcas de ferramentas e melhorar a aderência da tinta ou do revestimento.
- Caindo: Polimento e rebarbação de peças, melhorando a suavidade e removendo arestas vivas.
- Eletropolimento: Remove eletricamente a camada superficial para melhorar a resistência à corrosão e proporcionar um acabamento brilhante e limpo.
- Passivação: Tratamento químico que aumenta a resistência à corrosão, frequentemente usado em peças de bronze para uso marítimo.
Acabamentos decorativos para bronze arquitetônico
Para partes visíveis, especialmente em arquitetura ou ferragens de luxo, diversos acabamentos agregam valor estético:
- Acabamento antigo: Adiciona uma pátina para um visual vintage.
- Acabamento escovado: Cria uma textura fosca com linhas direcionais finas.
- Espelho polonês: Acabamento de alto brilho para uma aparência e refletividade premium.
A escolha do acabamento adequado depende da função da peça e da aparência desejada. Por exemplo, componentes de bronze marítimo se beneficiam da passivação para maior durabilidade, enquanto peças de painéis elétricos podem se beneficiar do eletropolimento para melhor condutividade e resistência à corrosão.
Para obter orientações detalhadas sobre acabamentos de usinagem e tratamentos de superfície, confira nossos serviços de fresagem CNC para componentes complexos e aprenda como o pós-processamento se encaixa no ciclo completo de fabricação.
Fatores de custo na usinagem CNC de bronze
Quando se trata de usinagem CNC de bronze, o custo é determinado por alguns fatores-chave que qualquer pessoa que esteja orçando um projeto deve entender.
Flutuação do preço da matéria-prima
As ligas de bronze são principalmente à base de cobre, portanto, seu preço geralmente acompanha as tendências do mercado global de cobre. Com a variação dos preços do cobre na Bolsa de Metais de Londres (LME), espera-se que os custos da matéria-prima sofram alterações em 2026-2026. Isso pode impactar o preço por peça, especialmente em lotes de produção de baixo a médio volume, onde o custo da matéria-prima representa uma parcela maior das despesas.
Como a escolha da liga metálica afeta o custo
Diferentes ligas de bronze possuem propriedades de usinagem e custos de material distintos. Por exemplo:
- O bronze de alumínio (C95400) oferece grande resistência, mas geralmente custa mais e requer ferramentas mais robustas.
- Usinar bronze para rolamentos (C93200) facilita o processo, reduzindo os tempos de ciclo e o desgaste das ferramentas.
- O bronze fosforoso situa-se algures no meio, mas pode trazer mais complexidade dependendo do seu projeto.
A escolha da liga metálica adequada, com base nas suas necessidades e capacidades de usinagem, pode afetar significativamente o custo por peça.
Diferenças de Quantidade: Protótipo vs. Produção
A usinagem de protótipos em bronze (1 a 10 peças) geralmente apresenta um custo unitário mais elevado devido ao tempo de preparação, programação e menor economia de escala. Ao atingir lotes de produção de 500 peças ou mais, o custo por peça diminui, uma vez que as ferramentas e a preparação são distribuídas ao longo do lote. O planejamento antecipado para equilibrar as necessidades de protótipo e produção ajuda a gerenciar as despesas gerais.
Exemplos de custos reais (anonimizados)
- Um pequeno lote de buchas CNC de bronze de alumínio (C95400), usinadas com ferramentas de metal duro de alto ângulo de ataque, pode ter um custo unitário cerca de 3 vezes maior em comparação com um pedido de produção em grande volume.
- Os componentes de bronze para rolamentos C93200 apresentaram uma economia de até 30% no tempo de usinagem em comparação com o bronze de alumínio, devido ao melhor controle de cavacos e ao menor desgaste das ferramentas.
Compreender esses fatores que influenciam os custos ajudará você a obter orçamentos precisos e a escolher a liga de bronze que melhor se adapta às suas necessidades de engenharia e orçamento.
Para obter mais informações sobre a usinagem de peças de latão e alumínio com forte relação com o bronze, consulte nosso guia detalhado para fabricantes de peças usinadas em alumínio.
Problemas comuns e como evitá-los na usinagem CNC de bronze
Na usinagem CNC de bronze, alguns desafios surgem com frequência. Saber como lidar com eles economiza tempo, dinheiro e dores de cabeça.
Endurecimento por Trabalho e Aresta Posta (BUE)
O bronze, especialmente as ligas de bronze-alumínio como a C95400, pode sofrer endurecimento por deformação rapidamente se o corte for interrompido ou a velocidade de corte for reduzida em um ponto específico. Isso torna o material mais resistente e difícil de usinar à medida que o processo avança. A formação de aresta postiça (BUE, na sigla em inglês) ocorre quando pequenas lascas aderem à ferramenta de corte, desgastando-a e comprometendo a qualidade da superfície da peça.
Como evitar:
- Utilize ferramentas afiadas e com alto ângulo de ataque positivo para reduzir as forças de corte.
- Mantenha uma taxa de avanço constante e evite esfregar ou parar no meio do corte.
- Use o líquido refrigerante adequado para manter as temperaturas baixas e remover os resíduos da máquina.
- Prefira ferramentas de metal duro com revestimento DLC para melhor resistência ao desgaste.
Desgaste em superfícies deslizantes
As superfícies de contato bronze-bronze podem sofrer desgaste por atrito ou emperramento sob condições de deslizamento se a usinagem deixar superfícies ásperas ou muita tensão residual.
Dicas de prevenção:
- Usinagem com acabamentos lisos, visando valores de Ra mais baixos.
- Utilize tratamentos térmicos para alívio de tensões após a usinagem, se possível.
- Evite avanços agressivos que superaqueçam a peça.
- Incorpore ranhuras ou revestimentos de lubrificação nas peças sujeitas a desgaste.
Desvio dimensional após usinagem (Dicas para alívio de tensões)
As peças de bronze podem sofrer alterações dimensionais após a usinagem devido às tensões residuais acumuladas durante o corte. Isso é especialmente verdadeiro em seções espessas ou irregulares.
Para minimizar a deriva:
- Planeje o recozimento para alívio de tensões após o desbaste, mas antes do acabamento final.
- Projetar peças com espessura de parede equilibrada e geometria uniforme.
- Utilize estratégias de usinagem sequencial para reduzir o acúmulo irregular de calor.
- Meça as dimensões críticas após o alívio de tensões para verificar as tolerâncias.
Evitar essas armadilhas comuns ajuda a manter tolerâncias rigorosas e acabamentos lisos em seus componentes de bronze usinados por CNC, reduzindo o desperdício e o retrabalho. Para obter ajuda especializada com desafios de usinagem específicos de ligas, nossa equipe é especializada em todos os tipos de serviços de usinagem CNC de ligas de cobre e pode oferecer soluções personalizadas.
Aplicações industriais que exigem usinagem CNC em bronze
A combinação única de resistência, resistência à corrosão e usinabilidade do bronze o torna uma das principais escolhas para indústrias exigentes nos EUA. Aqui estão algumas aplicações importantes onde a usinagem CNC de peças de bronze se destaca:
-
Hélices e acessórios marítimos: Ligas de bronze de alumínio, como a C95400, são amplamente utilizadas em componentes marítimos devido à sua excelente resistência à corrosão em água salgada e durabilidade sob cargas pesadas. Essas peças devem suportar as condições adversas do oceano sem se degradarem.
-
Componentes de válvulas para petróleo e gás: As ligas de bronze de alta resistência são ideais para válvulas e vedações na extração de petróleo e gás. Sua robustez e resistência ao desgaste garantem uma operação confiável em ambientes extremos.
-
Buchas e placas de desgaste para cargas elevadas: O bronze para rolamentos (C93200) é a escolha ideal para buchas que necessitam de autolubrificação e longa vida útil. Essa liga suporta cargas pesadas e reduz o atrito em máquinas industriais com facilidade.
-
Conectores e painéis elétricos: As peças de bronze fosforoso oferecem excelente condutividade elétrica e propriedades elásticas, tornando-as perfeitas para interruptores e conectores onde o desempenho é fundamental.
-
Reprodução de ferragens e esculturas de luxo: O bronze silício (C65500) destaca-se pelo seu belo acabamento e facilidade de soldagem, tornando-se um material privilegiado para ferragens arquitetônicas decorativas e réplicas de esculturas de alta qualidade.
Para quem busca produzir peças de bronze personalizadas com tolerâncias rigorosas e acabamentos de alta qualidade, a parceria com especialistas experientes em usinagem CNC de ligas de cobre garante resultados excelentes. Para descobrir como a usinagem CNC de precisão pode atender às demandas do seu projeto, confira nossa visão geral detalhada sobre usinagem CNC de peças metálicas personalizadas.
Por que escolher a MS Machining para seus projetos de usinagem CNC em bronze?
Quando se trata de usinagem CNC de bronze, a MS Machining se destaca com mais de 15 anos de experiência especializada em ligas de cobre . Conhecemos todos os detalhes da usinagem de bronze de alumínio C95400, bronze para rolamentos C93200, bronze fosforoso e bronze de silício para entregar peças consistentes e de alta qualidade.
Nossas principais vantagens:
| Característica | Beneficiar |
|---|---|
| Laboratório interno de ligas metálicas | Testes precisos de materiais e rastreabilidade completa. |
| Rastreabilidade de materiais | Garante qualidade e conformidade consistentes |
| Certificações ITAR, ISO 9001 e AS9100 | Atende aos rigorosos padrões da indústria aeroespacial e de defesa. |
| Feedback gratuito da DFM em até 24 horas. | Ajuda a otimizar seu projeto desde o início, economizando tempo e custos. |
| Estudos de caso detalhados | Histórico comprovado em projetos reais |
Ao escolher a nossa empresa, você obtém suporte especializado na fabricação de componentes CNC de bronze para aplicações marítimas, peças para válvulas de petróleo e gás e outras aplicações exigentes. Além disso, nosso profundo conhecimento ajuda a reduzir problemas comuns de usinagem, como acúmulo de material nas arestas e endurecimento por trabalho a frio.
Para projetos com ligas de cobre de alta resistência, incluindo peças de bronze personalizadas, a MS Machining oferece confiabilidade, precisão e prazos de entrega rápidos. Se você deseja entender melhor os padrões de fabricação de precisão que impactam a usinagem CNC de bronze, consulte nosso guia detalhado sobre metrologia e precisão . Para componentes de petróleo e gás, oferecemos consultoria especializada em conexões para linhas de fluxo, essenciais para o sucesso do seu projeto.
Faça parceria com a MS Machining e experimente a diferença que o conhecimento especializado, o controle de qualidade e a certificação trazem para seus projetos de usinagem CNC de bronze.