
Para um engenheiro ou um gerente de compras que analisa um modelo CAD 3D, um componente finalizado representa a conclusão de um ciclo de projeto. No entanto, na linha de produção de uma fábrica em plena atividade, essa mesma peça representa uma sequência de etapas físicas de fabricação: geometrias de ferramentas, tensões de cisalhamento do material, tolerâncias de curvatura e forças de fixação.
A fabricação CNC é o processo de moldar, cortar e montar matérias-primas usando máquinas controladas por computador. Embora o termo seja frequentemente associado apenas à usinagem subtrativa, a fabricação CNC industrial abrange todo um ecossistema de processos automatizados — incluindo fresagem, torneamento, corte a laser de chapas metálicas e dobra de precisão — que trabalham em conjunto para produzir um conjunto final.
Ao terceirizar a fabricação por CNC, a eficiência da produção depende da precisão com que um arquivo digital é traduzido em código físico para a máquina. Este guia descreve as principais tecnologias, o comportamento dos materiais, as regras de projeto e os fluxos de trabalho de qualidade, sob a perspectiva da linha de produção, para auxiliar as equipes de engenharia na otimização da produção e na redução dos custos dos componentes.
1. Tecnologias Essenciais do Ecossistema na Fabricação CNC
Em uma linha de produção, os projetos são encaminhados por departamentos específicos com base na geometria do componente e no tipo de material necessários. Montagens complexas frequentemente utilizam múltiplas tecnologias CNC sequencialmente.
Fresagem e torneamento CNC (usinagem subtrativa)
A usinagem subtrativa remove material de um bloco ou barra sólida (conhecida como blank) para obter geometrias tridimensionais precisas.
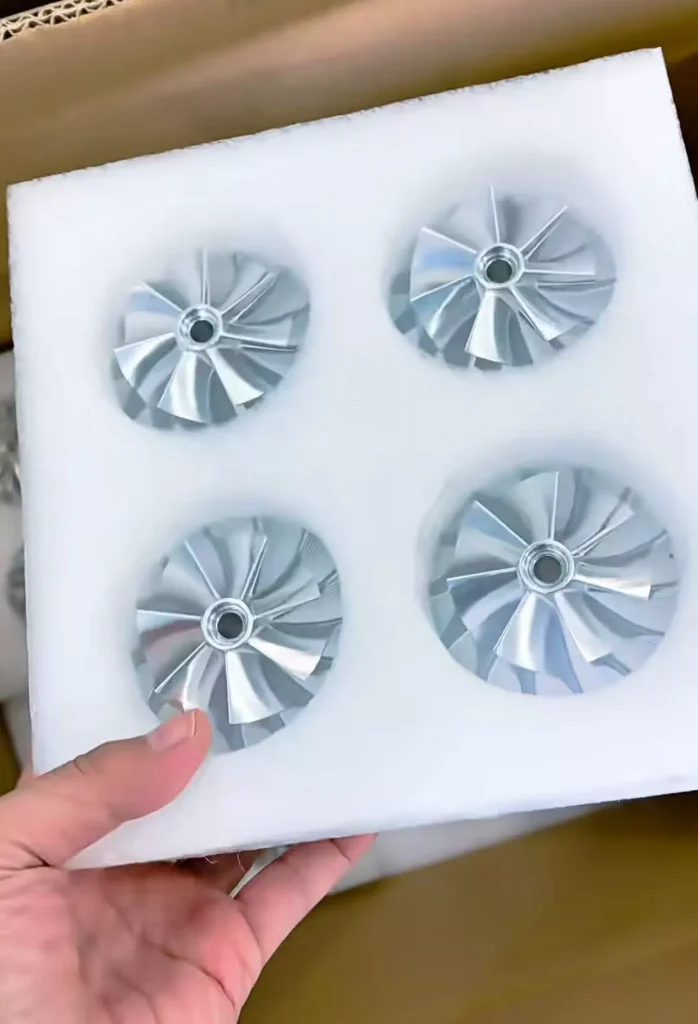
- Fresagem CNC: A peça bruta permanece fixada em uma morsa ou dispositivo de fixação enquanto uma ferramenta de corte multiponto gira em alta velocidade para remover o material. Para peças planas e prismáticas, a fresagem de 3 eixos é o padrão da indústria. Para geometrias angulares complexas, a fresagem de 5 eixos permite que a ferramenta de corte se aproxime da peça de qualquer ângulo, possibilitando a usinagem de múltiplas faces em uma única configuração de máquina.
- Torneamento CNC: O material gira em alta velocidade em um mandril enquanto uma ferramenta fixa de ponto único molda o diâmetro externo ou perfura o centro. Este é o principal processo para eixos, buchas e fixadores axissimétricos.
Fabricação de chapas metálicas por CNC (corte e conformação)
Quando os projetos exigem gabinetes, chassis, suportes ou painéis, o fluxo de trabalho utiliza a fabricação baseada em chapas.
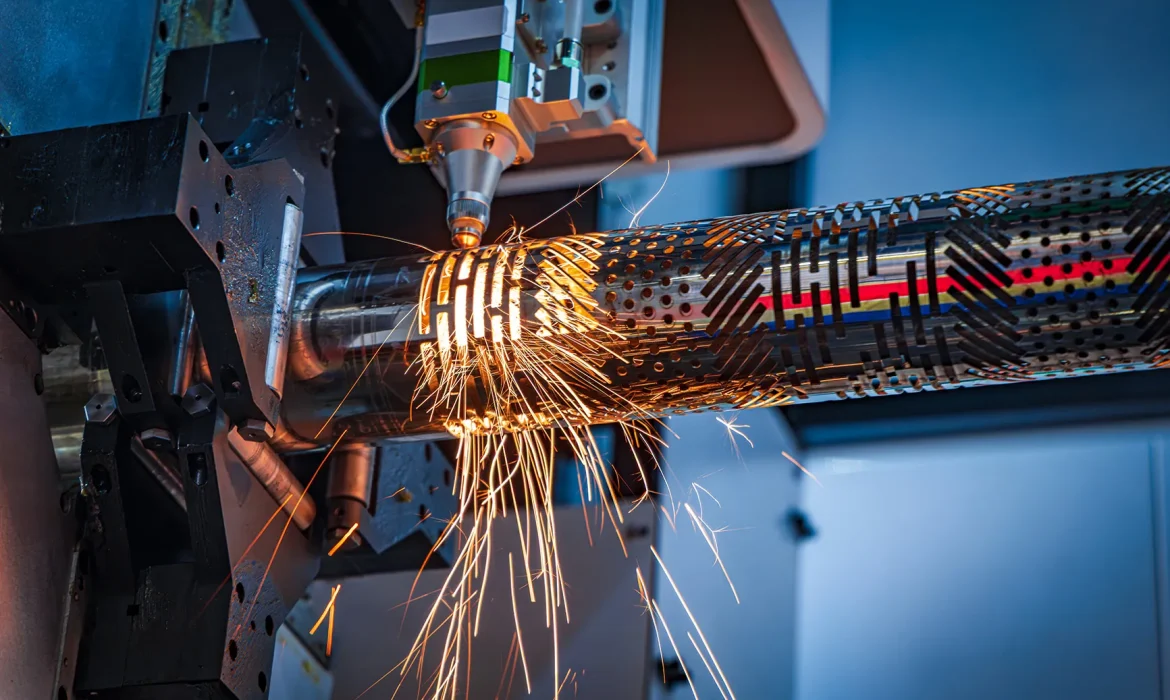
- Corte a laser CNC: Lasers de fibra de alta potência cortam chapas metálicas planas seguindo trajetórias vetoriais programadas. Esse processo apresenta uma largura de corte mínima, permitindo que as peças sejam encaixadas umas nas outras de forma compacta para otimizar o aproveitamento do material.
- Dobragem de prensa dobradeira CNC: Após o corte das chapas planas, elas são conformadas utilizando uma prensa dobradeira CNC. Um punção estrutural força a chapa metálica contra uma matriz correspondente para criar dobras lineares. A máquina calcula automaticamente a tonelagem necessária e as posições do batente traseiro com base na espessura da chapa, no raio de curvatura e na resistência ao escoamento do material.
Análise do Processo de Produção: Analisar como esses departamentos interagem durante a fase de projeto pode evitar o acúmulo desnecessário de custos. Por exemplo, em vez de usinar um gabinete eletrônico pesado a partir de um bloco sólido de alumínio — o que converte uma grande porcentagem da matéria-prima em cavacos descartáveis —, muitas vezes é mais econômico fabricar o chassi principal em chapa metálica e utilizar a usinagem CNC apenas para os blocos de montagem ou dissipadores de calor que exigem alta precisão.
2. Realidades Materiais: Fabricabilidade, Tensão e Estabilidade
Uma unidade fabril avalia a matéria-prima com base em seu índice de usinabilidade ou índice de conformabilidade, que medem a facilidade com que um material pode ser cortado ou moldado sem causar desgaste prematuro da ferramenta, rachaduras no material ou deformação por tensão interna.
Metais: os elementos básicos da produção
- Alumínio 6061-T6: A base padrão para fabricação CNC. Apresenta excelentes características de corte, dobra de forma previsível, aceita revestimentos anodizados e oferece uma relação resistência/peso favorável.
- Aço inoxidável 304 e 316: Altamente resistente à corrosão, mas fisicamente exigente para usinar. O aço inoxidável sofre endurecimento por deformação rapidamente sob tensão mecânica. Se uma ferramenta de corte permanecer por muito tempo em contato com a superfície do material sem remover os cavacos de forma limpa, o atrito localizado endurece o metal, acelerando a quebra da ferramenta. Requer taxas de avanço mais lentas, dispositivos de fixação rígidos e refrigeração abundante sob alta pressão.
- Aço carbono (CR1018 / HRA36): Altamente soldável e estruturalmente robusto, o que o torna adequado para estruturas pesadas e invólucros estruturais. Requer acabamento imediato após a fabricação, como pintura eletrostática a pó ou galvanização, para proteção contra oxidação superficial.
Polímeros: Gerenciando a pressão e a deflexão da ferramenta
- POM (Acetal / Delrin): Apresenta alta estabilidade dimensional para um polímero. Mantém tolerâncias de engenharia rigorosas, permite cortes limpos sem rebarbas significativas e é amplamente utilizado em componentes mecânicos como engrenagens, trilhos deslizantes e blocos de distribuição.
- Policarbonato (PC): Oferece excepcional resistência a impactos e clareza óptica, mas é sensível a tensões mecânicas localizadas. O processo de usinagem deve ser realizado com trajetórias de ferramenta otimizadas e geometrias afiadas para evitar microfissuras induzidas por tensão ao redor de furos ou cantos internos vivos.
| Classe de Material | Material | Adequação de fabricação | Considerações primárias da fábrica |
| Metais leves | alumínio 6061 | Alta (~70% de usinabilidade) | Desgaste previsível da ferramenta; alta sensibilidade ao acabamento. |
| Metais pesados | Inoxidável 316 | Médio-Baixo (usinabilidade de aproximadamente 35%) | Endurece rapidamente devido ao trabalho a frio; requer alto torque e fixação rígida da peça. |
| Aços estruturais | Aço Suave | Alta (Excelente soldabilidade) | Altamente econômico para estruturas metálicas; requer proteção contra ferrugem. |
| Polymers | POM (Delrin) | Muito alto | Excelente estabilidade dimensional; requer suporte para evitar a deflexão de paredes finas. |
3. Princípios de Projeto para Manufatura (DFM)
A incorporação de regras de Design para Manufatura (DFM) diretamente em modelos CAD 3D reduz as taxas de refugo, elimina gargalos de produção e diminui o custo total por componente.
Gerenciando cantos verticais internos
Como as ferramentas de fresagem CNC são cilindros redondos e giratórios, elas não conseguem cortar um canto interno vertical de 90 graus perfeitamente nítido.
- O Conflito de Produção: Especificar um canto interno absolutamente nítido requer operações secundárias lentas, como EDM (usinagem por descarga elétrica) ou brochamento manual, o que aumenta os tempos de ciclo.
- A Otimização: Projete cantos verticais internos com um raio pelo menos 10% maior que o raio da ferramenta de fresagem pretendida. Por exemplo, se uma fresa de topo de 6 mm for designada para fresar um rebaixo, o raio do canto interno deve ser projetado com 3.3 mm ou mais. Isso permite que a ferramenta deslize suavemente pelo canto sem sofrer cargas mecânicas repentinas, eliminando vibrações da ferramenta e melhorando o acabamento superficial.
Padronização dos raios de curvatura de chapas metálicas
Na fabricação de chapas metálicas, cada variação no raio de curvatura exige que o operador da prensa dobradeira realize uma troca física do conjunto de ferramentas de punção e matriz.
- A Otimização: Mantenha um raio de curvatura único e uniforme em todo o projeto da peça, sempre que possível. Se um chassi utiliza um raio de 2.0 mm em seus flanges de base, a implementação desse mesmo raio de 2.0 mm nas abas superiores permite que o operador da máquina conclua o processo de conformação em uma única sequência ininterrupta.
Aplicação de padrões de tolerância com boa relação custo-benefício
Especificar tolerâncias excessivamente rigorosas onde elas não são funcionalmente necessárias aumenta significativamente os custos de fabricação devido a avanços de usinagem mais lentos, etapas de inspeção especializadas e taxas de rejeição mais altas.
- A Otimização: Manter as dimensões gerais, não relacionadas ao acoplamento, dentro de uma tolerância comercial padrão de ± 0.125 mm. Reserve tolerâncias rigorosas (± 0.01 mm ou mais fina) exclusivamente para características de alinhamento críticas, como furos de rolamento, pinos guia ou faces de vedação.
4. O Fluxo de Produção: Do Modelo 3D à Peça Verificada
Um fluxo de trabalho profissional de fabricação CNC segue uma sequência estruturada para garantir a conformidade dimensional e a repetibilidade em todos os lotes de produção.
[CAD Design / STEP File] ──> [DFM & Tooling Review] ──> [CAM/Nesting Programming]
                                                                  │
[Quality Metrology Lab] <── [Finishing & Coating] <── [CNC Production Execution]
Fase 1: Revisão de Engenharia e Programação
A equipe de produção importa os arquivos 3D STEP ou IGES para um sistema CAM (Manufatura Assistida por Computador). Para componentes de chapa metálica, as peças são aninhadas digitalmente em dimensões de chapa padrão para otimizar o uso do material. Para componentes usinados, o software calcula os percursos da ferramenta, as velocidades do fuso e as taxas de avanço, gerando os dados como código G — a linguagem que controla o movimento da máquina CNC.
Fase 2: Configuração da máquina e fixação da peça
Antes do início da produção, o operador da máquina configura o ambiente físico:
- Calibração de dispositivos de fixação: Morsas, mordentes macios personalizados, dispositivos modulares ou gabaritos de corte a laser são alinhados para fixar a matéria-prima contra altas forças mecânicas.
- Verificação de ferramentas: Ferramentas de corte, brocas ou sistemas ópticos de corte a laser são carregados no carrossel da máquina. Seus comprimentos e diâmetros exatos são verificados usando dispositivos automatizados de ajuste de ferramentas ou sensores ópticos.
- Calibração de coordenadas de trabalho: O operador estabelece a origem precisa das coordenadas (ponto zero) no estoque físico de matéria-prima usando uma sonda de contato digital.
Fase 3: Execução da Produção
O programa CNC é executado. As peças usinadas geralmente passam por passes de desbaste para remover rapidamente o excesso de material, seguidos por passes de acabamento com ferramentas de ponta fina para atingir as dimensões finais e os acabamentos de superfície especificados. Os componentes de chapa metálica passam por corte a laser antes de serem levados às prensas dobradeiras para conformação.
Fase 4: Rebarbação e Pós-Acabamento
As peças que saem das máquinas geralmente apresentam rebarbas metálicas microscópicas ao longo dos perfis de corte. Estas são removidas por meio de desbarbamento manual, tamboreamento ou vibradores. Os componentes seguem então para os acabamentos superficiais especificados:
- Jateamento de esferas: Utiliza partículas finas de vidro para criar um acabamento fosco uniforme e não refletivo que disfarça marcas de ferramentas.
- Anodização (Tipo II ou Tipo III): Um processo eletroquímico que converte a superfície do alumínio em uma camada de óxido dura e resistente à corrosão. O Tipo III (Revestimento Duro) é utilizado em peças mecânicas sujeitas a desgaste.
- Revestimento em pó: Aplica uma camada protetora de polímero sobre peças de aço ou alumínio para garantir proteção ambiental a longo prazo.
Fase 5: Controle de Qualidade e Metrologia
As dimensões críticas são verificadas ao longo de todo o processo de produção por operadores que utilizam micrômetros calibrados, calibradores de rosca e calibradores de diâmetro interno. Para peças de alta precisão, os componentes são verificados em um laboratório de metrologia com temperatura controlada, utilizando uma máquina de medição por coordenadas (MMC) automatizada para escanear as geometrias diretamente em relação ao arquivo 3D original, garantindo a conformidade da peça antes da embalagem e do envio.
5. Requisitos de dados de engenharia para produção
Para iniciar o processo de fabricação CNC com precisão e evitar atrasos de engenharia, as transferências de dados devem ser totalmente definidas. Um pacote de produção completo consiste em dois elementos principais:
- Arquivos CAD 3D (formato STEP ou IGES): Esses arquivos fornecem os dados geométricos tridimensionais exatos necessários para que o software CAM gere trajetórias de ferramentas, simule sequências de usinagem e programe limites de corte a laser ou de aninhamento.
- Desenhos de engenharia 2D (formato PDF): Embora os arquivos 3D definam a geometria, os desenhos 2D transmitem informações essenciais de fabricação que não podem ser extraídas de um modelo 3D padrão. Isso inclui passos e profundidades de rosca específicos, tolerâncias dimensionais críticas (por exemplo, encaixes precisos de rolamentos) e requisitos de rugosidade superficial (como...). Ra ≤ 1.6 µm), e instruções de pós-processamento ou mascaramento localizadas.
Garantir o alinhamento entre o modelo 3D e o desenho 2D estabelece uma base confiável e inequívoca para a execução da produção, verificação de inspeção e repetibilidade dos componentes.