
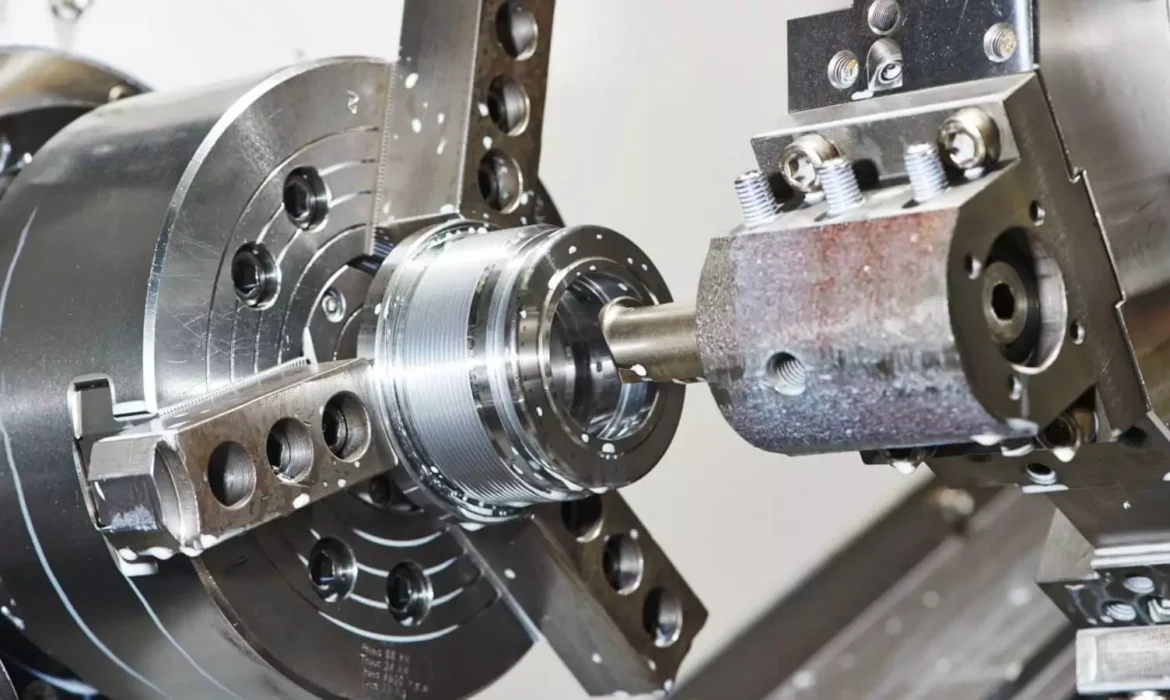
Quando falamos de usinagem CNC , a palavra "furo" é usada de forma leviana. Mas em um ambiente de produção de alta precisão — seja na fabricação de coletores aeroespaciais , carcaças de caixas de engrenagens de alta velocidade ou componentes de grau médico — um "furo" raramente é apenas um furo. É um elemento funcional com requisitos críticos de diâmetro, circularidade e posição.
É aqui que entra a usinagem de furos . Se a furação é a fase de "construção bruta" da fabricação de furos, o mandrilamento é o "acabamento interno fino". Neste guia, vamos revelar como as oficinas CNC profissionais alcançam precisão submicrométrica, por que certos furos custam mais do que outros e como resolvemos os problemas de física que surgem com a precisão de furos profundos.
1. A Lógica da Engenharia: Por que a “perfuração” é apenas o aquecimento
Sejamos honestos: as brocas são um pouco preguiçosas. Uma broca helicoidal padrão é uma ferramenta de "seguimento". Ela possui duas arestas de corte e é guiada por suas próprias ranhuras. Se a broca atingir um ponto ligeiramente mais duro em uma peça fundida, ou se a superfície de entrada não for perfeitamente plana, a ponta da broca irá "desviar" ou sofrer uma deflexão. Quando a broca finalmente chegar ao fundo de um furo de 50 mm, ela poderá estar 0.1 mm fora do centro. No mundo da engenharia de precisão, 0.1 mm é uma grande diferença.
A usinagem de furos revoluciona o setor porque utiliza o corte de ponto único . Ao contrário de uma broca, a barra de mandrilar é fixada rigidamente pelo eixo da máquina e se move ao longo de uma trajetória programada. Não importa se o furo pré-perfurado está torto; a ferramenta de mandrilar cortará uma trajetória perfeitamente reta com base nas coordenadas X, Y e Z da máquina.
Esta é a única maneira de garantir o posicionamento correto e a coaxialidade . Se você tiver dois furos em lados opostos de uma peça que precisam estar perfeitamente alinhados para a passagem de um eixo, a usinagem é sua única opção confiável. Não estamos apenas aumentando o tamanho do furo; estamos movendo o furo exatamente para onde ele deve estar no espaço 3D.
2. A batalha contra a deflexão: a relação L/D (profundidade versus diâmetro)
Na oficina mecânica, temos um ditado: "Rigidez é fundamental". O maior desafio técnico na usinagem de furos é a relação comprimento/diâmetro (L/D) . Imagine segurar uma longa régua de madeira por uma das extremidades e tentar pressionar a outra extremidade contra uma mesa sem que ela dobre. É impossível. Agora imagine que essa régua seja uma barra de mandrilar girando a 2,000 RPM dentro de um bloco de aço inoxidável.
Quando a ferramenta se projeta demais, ela sofre deflexão. Isso leva à vibração — aquele ruído agudo que deixa um acabamento com marcas de sulco de disco na sua peça. Para resolver isso, escolhemos nossas ferramentas com base na seguinte matriz:
Tabela 1: Seleção da barra de mandrilamento com base na profundidade do furo
| Razão L / D | Profundidade máxima do furo (Exemplo para furo de 10 mm) | Material de barra recomendado | Risco de vibração | Estratégia Técnica |
|---|---|---|---|---|
| Até 3: 1 | 30mm | Aço padrão | Muito baixo | Alimentação rápida e agressiva. Boa para a maioria das peças em geral. |
| 4: 1 para 6: 1 | 40mm - 60mm | Metal pesado / Carboneto sólido | Suporte: | Reduza a taxa de avanço; utilize hastes mais rígidas para evitar o desgaste por conicidade. |
| 7: 1 para 10: 1 | 70mm - 100mm | Barras amortecidas (ajustadas) | Alto | Utilizar pesos internos/óleo para cancelar a vibração. Ferramentas caras. |
| Mais de 10: 1 | 100mm + | Ferramentas “silenciosas” especializadas | Extremo | Ciclos muito lentos; alto risco de orifícios em forma de "boca de sino". |
A física é implacável: se você dobrar o comprimento da sua barra de mandrilar, ela não fica duas vezes mais flexível — ela fica oito vezes mais propensa à deflexão. É por isso que um furo profundo de 10 mm custa significativamente mais do que um furo raso de 10 mm. Como uma oficina especializada, calculamos a deflexão e escolhemos o material da ferramenta de acordo.
3. Geometria e o “Círculo Perfeito”: Não se trata apenas de tamanho
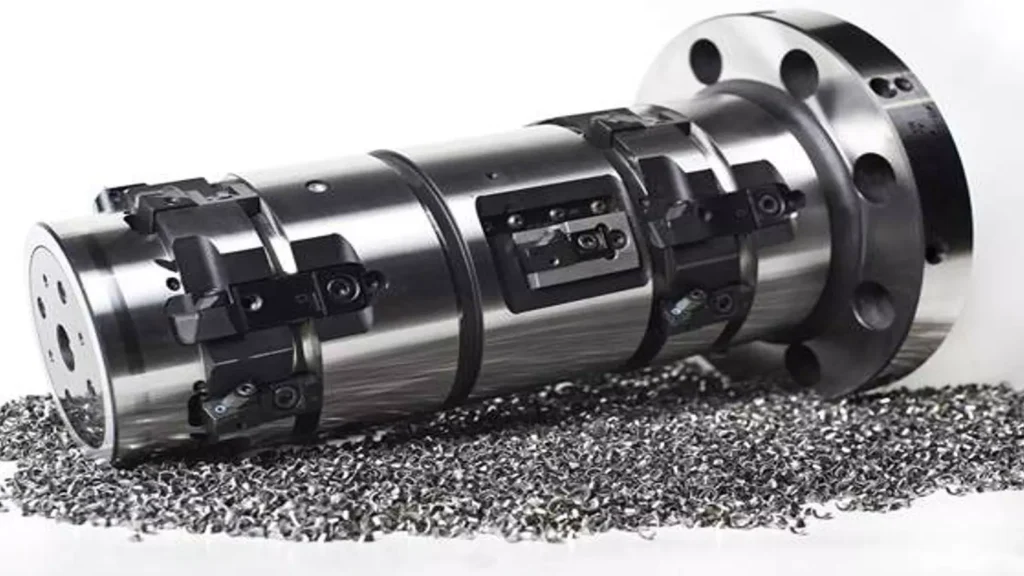
Um furo pode ter o “tamanho certo”, mas o “formato errado”. Esse conceito costuma confundir as equipes de compras. Se você medir um furo com um paquímetro padrão em dois pontos e obtiver 25.00 mm, pode achar que está perfeito. Mas, se você o colocar em uma CMM (Máquina de Medição por Coordenadas), poderá descobrir que, na verdade, ele tem um formato oval ou trilobado.
O usinagem de furos corrige esses erros geométricos. Como a ferramenta gira em torno de um eixo fixo, ela força o furo a se tornar um círculo perfeito.
Um problema comum que observamos é a distorção de fixação . Se prendermos um tubo de alumínio de parede fina em uma placa de fixação de três garras e apertarmos, o tubo se deforma, adquirindo uma leve forma triangular. Conseguimos fazer um furo perfeitamente circular, mas ao soltar a placa, o metal retorna à sua forma original e, repentinamente, o furo deixa de ser redondo. Para corrigir isso, utilizamos garras flexíveis que envolvem a peça em 360 graus ou dispositivos hidráulicos especiais que aplicam pressão uniforme. Este é o nível de detalhamento exigido para tolerâncias IT6 ou IT7.
4. Controle de lascas: o assassino silencioso do acabamento superficial
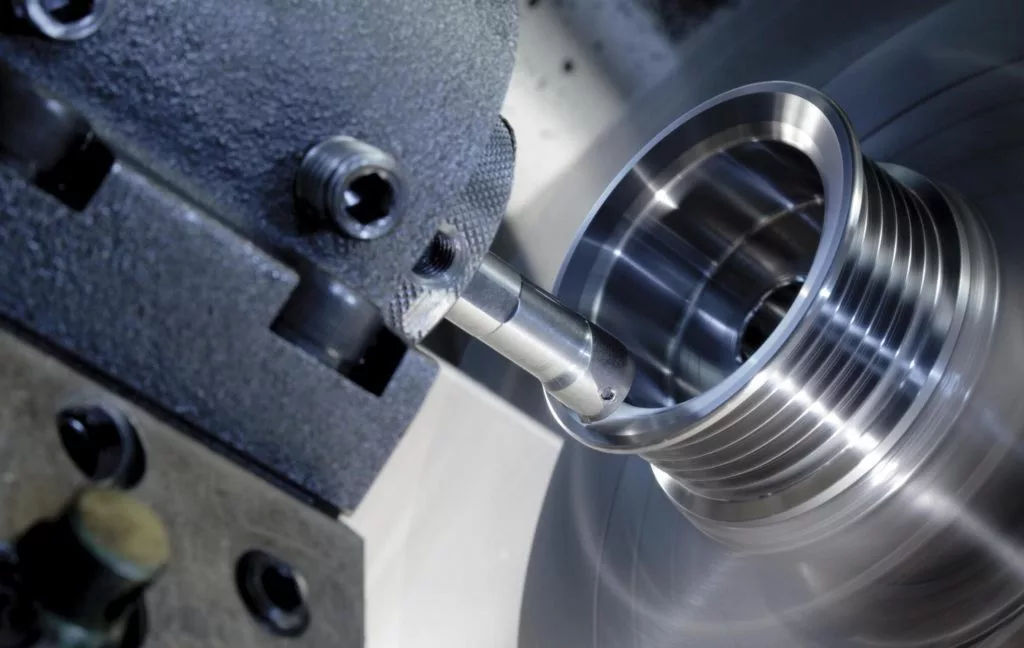
Na usinagem externa, os cavacos se desprendem da peça devido à gravidade. Na usinagem de furos, os cavacos ficam presos dentro do furo. Se um cavaco ficar preso entre a aresta de corte e a parede do furo, ele é "recortado". Isso cria riscos indesejáveis e pode até quebrar uma pastilha diamantada.
A usinagem profissional de furos depende da refrigeração através do fuso (TSC) . Jateamos fluido de corte a uma pressão de 300 a 1,000 PSI diretamente através do centro da barra de mandrilar.
- lubrificação: Isso reduz o atrito na lâmina de corte.
- Controle de temperatura: Isso impede que a ferramenta aqueça tanto a ponto de o material se soldar a ela (borda postiça).
- Evacuação: Funciona como uma mangueira de incêndio, empurrando fisicamente os fragmentos de madeira para fora do buraco.
Para furos cegos (furos que não atravessam completamente o material), a evacuação de cavacos é ainda mais difícil. Muitas vezes, precisamos programar ciclos de furação intermitente ou usar geometrias específicas de quebra-cavacos em nossas pastilhas para garantir que o metal seja removido em cavacos pequenos e fáceis de manusear, em formato de "6", em vez de longos e perigosos "fios".
5. A economia da precisão: quando optar pelo mandrilamento em vez do alargamento
Me perguntam isso todo dia: "Você não pode simplesmente alargar esse furo? É mais rápido." Você tem razão, alargar é mais rápido. Um alargador tem vários dentes e pode atravessar um furo em segundos. No entanto, um alargador é como um trem sobre trilhos — ele segue o furo existente. Se o furo original estiver torto, o furo alargado também ficará torto.
Tabela 2: Matriz de Comparação de Processos
| Característica | Perfuração (Desbaste) | Alargamento (acabamento) | Usinagem de furos (precisão) |
|---|---|---|---|
| Faixa de tolerância | ± 0.15mm | ± 0.01mm | ± 0.005mm |
| Correção de posição | Pobre (vaga) | Nenhum (Segue o buraco) | Excelente (Centro de Correções) |
| Acabamento de Superfície (Ra) | 3.2 - 6.3 | 0.8 - 1.6 | 0.4 - 0.8 |
| Flexibilidade de diâmetro | Fixo | Fixo | Ajustável (Tamanhos personalizados) |
| Mais Adequada Para | furos de folga | Produção em massa | Assentos de rolamentos / Ajustes críticos |
6. Ciência dos Materiais: Desafios Entediantes do Grupo Metalúrgico
Uma oficina profissional de usinagem CNC não trata o alumínio da mesma forma que trata o titânio. Cada material tem uma "personalidade" própria quando se trata de usinagem de furos.
Tabela 3: Parâmetros de corte e desafios
| Grupo material | Desafio típico | Melhor estratégia para o líquido de arrefecimento | Inserção recomendada |
|---|---|---|---|
| Alumínio 6061 | Borda acumulada (aderência) | Alta pressão (inundação) | Carboneto polido sem revestimento |
| Aço inoxidável 304 | Endurecimento de trabalho | Interno (Alta Pressão) | Revestimento PVD (TiAlN) |
| 4140 Aço | Gerenciamento De Calor | Externo interno | Revestimento CVD (camada espessa) |
| Titânio Grau 5 | Pressão extrema da ferramenta | Obrigatório Interno | Geometria de inclinação positiva elevada |
7. Solução de problemas: por que as peças às vezes falham (e como resolvemos isso)
Mesmo com máquinas milionárias, a física gosta de dificultar as coisas. Veja como um profissional lida com isso:
O orifício em forma de sino
O sintoma: O buraco é maior na entrada do que no meio.
O conserto: Isso geralmente acontece porque a ferramenta oscila ao entrar. Resolvemos isso diminuindo a velocidade de entrada (avanço) e garantindo que a barra de mandrilar esteja perfeitamente centrada antes do início do corte.
Furos Cônicos
O sintoma: O buraco fica menor à medida que se aprofunda.
O conserto: Isso é causado pelo desgaste ou deflexão da ferramenta. Resolvemos isso realizando um "passe de desbaste" seguido de um "passe de acabamento". O passe de acabamento remove muito pouco material (0.1 mm), o que significa que há quase zero pressão na ferramenta, resultando em uma parede perfeitamente reta.
A “Marca de Retração” (O Risco Espiral)
O sintoma: Um arranhão feio que atravessa todo o furo quando a ferramenta é retirada.
O conserto: Usamos Batentes de fuso orientadosA máquina para o fuso em um ângulo preciso, move a ferramenta 0.1 mm para longe da parede (recuo) e, em seguida, retrai. Isso adiciona 3 segundos ao ciclo, mas garante que sua peça não fique com a aparência de ter sido arranhada por um gato.
8. Gerenciando o calor: a variável “oculta”
Vamos falar sobre algo que a maioria dos compradores esquece: a dilatação térmica . O metal se expande quando esquenta. Se estivermos usinando uma carcaça de alumínio grande para caixa de engrenagens, o atrito do corte gera calor.
Se medirmos esse furo enquanto ele ainda estiver "quente" na máquina, ele poderá apresentar 50.02 mm. Mas, ao esfriar na sua linha de montagem, poderá encolher para 49.98 mm. É por isso que usamos a Compensação Térmica . Aquecemos os fusos das nossas máquinas por 30 minutos antes de usinar uma única peça de precisão. Também utilizamos padrões de referência que são mantidos no mesmo ambiente com temperatura controlada das peças para garantir medições precisas e comparáveis.
9. DFM: Projetando furos que não estouram seu orçamento
Queremos que você se mantenha competitivo. Se você é projetista, aqui estão três maneiras de tornar a usinagem de suas peças mais fácil (e barata):
- Evite “Deep and Skinny”: Procure manter a relação profundidade/diâmetro abaixo de 5:1. Profundidades maiores exigem ferramentas especializadas e caras, como barras de metal duro ou barras amortecidas.
- Adicionar um alívio: Se você tiver um furo com dimensões variáveis (um furo escalonado), adicione um pequeno rebaixo ou alívio no ombro. Isso facilita muito o nosso trabalho para garantir que ambos os diâmetros sejam perfeitamente concêntricos.
- Padronize suas tolerâncias: Não solicite uma precisão de ±0.005 mm se ±0.02 mm for suficiente para a montagem. Essa precisão "extra" pode dobrar o tempo de usinagem devido às constantes medições e ajustes necessários.
- Pense na “Saída”: Se for um furo cego, deixe um pouco de espaço extra na parte inferior. As ferramentas de perfuração têm um "raio de ponta", o que significa que não conseguem cortar um canto perfeitamente reto de 90 graus na parte inferior.
10. Conclusão: Por que a mandrilamento de precisão é uma boa escolha
No fim das contas, a usinagem de furos tem a ver com tranquilidade. Você quer receber suas peças, instalar seus rolamentos e que eles funcionem perfeitamente, sem qualquer preocupação.
A usinagem de furos é um equilíbrio entre ciência e arte. Requer conhecimento de metalurgia, física e harmonia da máquina. Ao escolher um parceiro para suas necessidades de CNC, você não está apenas comprando tempo de máquina; você está comprando a capacidade dele de gerenciar essas variáveis.
Quer esteja na fase de protótipo ou a caminho da produção em larga escala, compreender as nuances de como um furo é feito pode ajudá-lo a projetar peças melhores e a escolher fornecedores mais adequados. A precisão não é um acidente — é o resultado de um processo controlado e profissional.