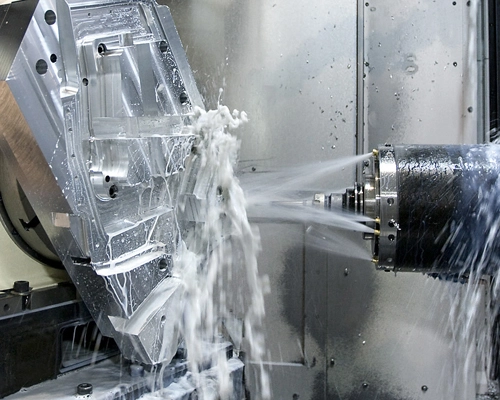
Quando precisão, integridade estrutural e desempenho repetível são necessários, a usinagem de tarugos torna-se uma das abordagens de fabricação mais confiáveis na produção de engenharia moderna. De suportes aeroespaciais e componentes robóticos a manifolds hidráulicos e dispositivos de fixação para semicondutores, esse processo é amplamente utilizado quando a falha da peça não é uma opção.
Ao contrário de processos de conformação como fundição ou forjamento, a usinagem de tarugos constrói a geometria final diretamente a partir de um bloco sólido de material, permitindo que os engenheiros controlem a precisão dimensional, a qualidade da superfície e a consistência interna com muito mais previsibilidade.
1. O que é usinagem de tarugos?
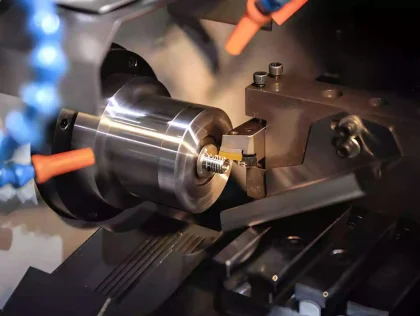
A usinagem de tarugos é um processo de fabricação subtrativo que cria um componente acabado removendo sistematicamente material de um bloco sólido de metal usando operações avançadas de fresagem CNC, torneamento, furação e usinagem multieixos.
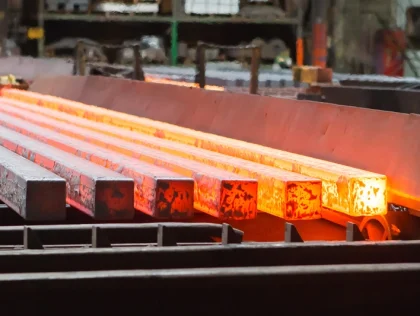
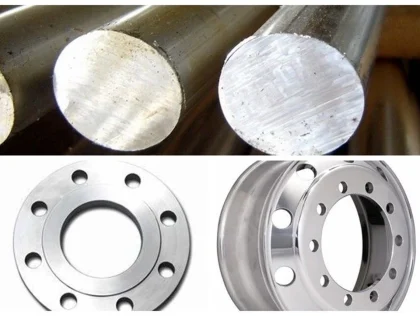
Um "billete" não é um tipo de liga metálica, mas sim um formato de matéria-prima — tipicamente um bloco sólido, denso e homogêneo de metal produzido por fundição contínua e posteriormente refinado intensamente por meio de processos de deformação mecânica, como laminação a quente ou extrusão.
Diferentemente da fundição, onde o metal fundido se solidifica em uma forma, ou da forja, onde o material é deformado plasticamente sob enorme pressão, a usinagem de tarugos começa com um bloco laminado totalmente denso e remove material até atingir a geometria final. Isso a torna a referência do setor para componentes que exigem tolerâncias rigorosas, comportamento mecânico previsível e acabamentos superficiais de alta qualidade.
2. Como funciona o processo de usinagem de tarugos
A produção de um componente usinado com alta precisão exige um fluxo de trabalho CNC sincronizado, onde a programação do software e a física da máquina se alinham perfeitamente.
- Etapa 1 – Seleção de Materiais e Verificação Microestrutural: Selecione a liga com base nas cargas mecânicas e no ambiente. Os engenheiros devem verificar a têmpera do material (por exemplo, T6 para alumínio) e obter documentos de rastreabilidade para garantir a ausência de anomalias estruturais internas antes do início da usinagem.
- Etapa 2 – Preparação e dimensionamento do tarugo: Barras ou chapas brutas são serradas em peças otimizadas. Na oficina, o dimensionamento estratégico é crucial: deixar material em excesso aumenta o tempo de ciclo e o desgaste das ferramentas, enquanto deixar pouco material compromete a estabilidade da fixação e a rigidez do dispositivo de fixação.
- Etapa 3 – Usinagem CNC multieixos: A peça bruta é moldada usando trajetórias de ferramentas programadas por CAM em Usinagem de 3 eixos, 4 eixos ou 5 eixos Centros de usinagem. Fresamento de alta velocidade, usinagem de cavidades e contornos executam a geometria. Para peças complexas, a usinagem simultânea de 5 eixos é utilizada para cortar recursos com múltiplos ângulos em uma única configuração, eliminando erros de empilhamento causados pelo reposicionamento manual.
- Etapa 4 – Controlada Acabamento Superficial: A peça usinada passa por um pós-processamento para modificar seu perfil superficial. Isso inclui jateamento com microesferas para uniformizar marcas de ferramentas, passivação química para aço inoxidável ou anodização para peças de alumínio, visando aumentar a resistência à corrosão e ao desgaste.
- Etapa 5 – Metrologia e Garantia da Qualidade: As dimensões são validadas em relação ao desenho técnico usando máquinas de medição por coordenadas (MMC) automatizadas, calibradores passa/não passa de rosca calibrados e perfilômetros digitais para verificar a rugosidade da superfície ($R_a$).
3. A ciência dos materiais por trás da usinagem de tarugos
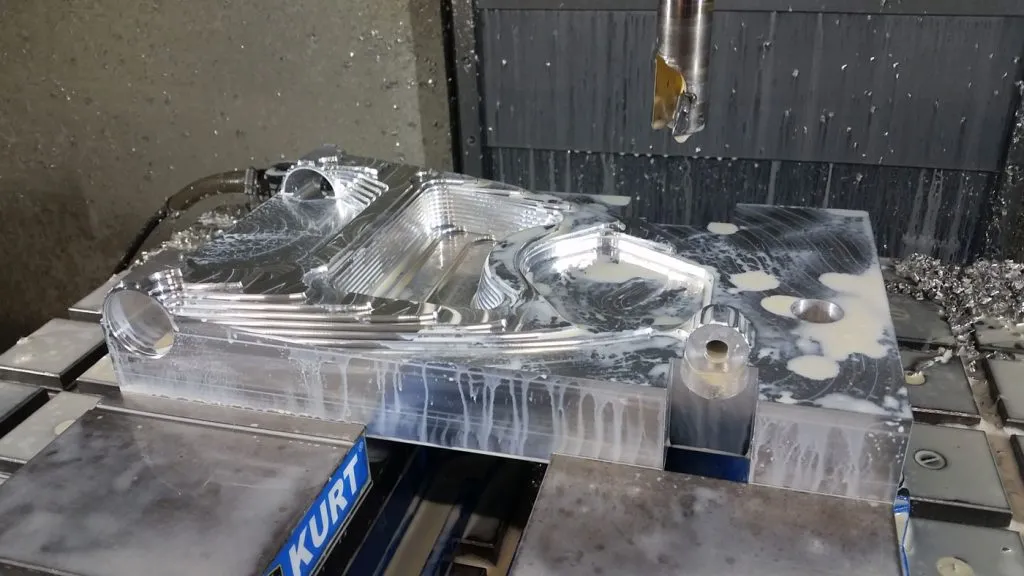
As verdadeiras vantagens de desempenho da usinagem de tarugos estão profundamente enraizadas na metalurgia.
Estrutura granular e estabilidade do material
Como o tarugo é produzido por extrusão ou laminação, sua estrutura interna de grãos cristalinos é alongada e comprimida ao longo de um eixo definido. Isso cria propriedades mecânicas previsíveis e altamente estáveis.
Durante o processo de usinagem, essa matriz uniforme proporciona benefícios excepcionais:
- Resistência consistente contra a lâmina de corte.
- Formação de cavacos previsível e limpa que evita o emaranhamento de cavacos ao redor do eixo.
- Acabamentos de superfície altamente controláveis em todo o lote.
Visão prática sobre tensões estruturais: Mesmo materiais de tarugo de alta qualidade contêm tensões residuais internas provenientes do processo de têmpera da usinagem. Ao realizar um desbaste pesado para criar cavidades grandes, esse equilíbrio é rompido, fazendo com que a peça se deforme ou "retorne à forma original". Para neutralizar esse comportamento dinâmico, os operadores de máquinas experientes utilizam uma estratégia em etapas: desbastam o material, soltam a peça para permitir que as tensões internas se dissipem, fixam-na novamente com força mínima e, em seguida, executam trajetórias de acabamento leves para definir as dimensões finais.
Tarugo versus Fundição: Risco de Defeitos Internos
Os processos de conformação de metal líquido (fundição) são inerentemente vulneráveis às leis da física da solidificação. À medida que o metal fundido esfria, o gás fica aprisionado e ocorre contração de volume, levando à porosidade gasosa e cavidades de contração.
Sob cargas cíclicas, de alta pressão ou estruturais, esses vazios ocultos na subsuperfície atuam como pontos de concentração de tensão, onde microfissuras se iniciam e se propagam, causando falhas catastróficas por fadiga. A usinagem de tarugos elimina completamente esse risco, utilizando material forjado 100% denso, removendo a porosidade da equação de falha.
4. Usinagem de tarugos vs. Fundição vs. Forjamento
| Recurso de engenharia | Usinagem CNC de tarugos | Fundição sob pressão de metal | Forjamento Industrial |
| Risco de porosidade interna | Nenhuma (matriz forjada densa 100%) | Alto (vazios de gás e contração) | Nenhum (Altamente Comprimido) |
| Tolerâncias Alcançáveis | ±0.005 mm (Nível micrométrico) | ±0.2mm a ±0.5mm | ±0.3mm a ±0.8mm |
| Custo inicial de ferramentas | $0 (Capital Zero para Ferramentas) | Alto ($ 15,000 – $ 50,000+) | Muito alto (US$ 20,000 – US$ 80,000+) |
| Agilidade na Revisão do Projeto | Instantâneo (via atualizações CAM/G-code) | Proibitivo (Requer modificação de ferramenta) | Impossível (Requer novos dados) |
| Acabamento de Superfície (Ra) | Excelente (0.8 μm ou melhor) | Regular (3.2 μm – 6.3 μm) | Regular (3.2 μm – 12.5 μm) |
Quando a usinagem de tarugos é a melhor opção
A usinagem de tarugos é matematicamente e operacionalmente preferida quando as peças exigem precisão submicrométrica, quando as iterações de projeto são frequentes durante a prototipagem ou quando os volumes de produção ficam entre 1 e 1,000 unidades, tornando a amortização de ferramentas rígidas antieconômica.
Alerta sobre a vida útil da ferramenta em peças fundidas: Em configurações híbridas onde as peças fundidas são usinadas posteriormente, a camada externa da peça bruta é altamente abrasiva e rica em óxidos. Se a trajetória da ferramenta CNC apenas tangenciar essa camada externa, a pastilha de metal duro sofrerá microlascamento imediato. Os operadores de máquinas devem garantir que o primeiro corte de desbaste penetre profundamente abaixo da camada externa da peça fundida para preservar a vida útil da ferramenta e manter a estabilidade das tolerâncias do lote.
5. Limites de Precisão: Tolerâncias e Acabamento Superficial
A usinagem CNC de tarugos opera em um nível de precisão que os processos de conformação de formas quase finais não conseguem alcançar.
- Características padrão de usinagem: ±0.05 mm — adequado para ajustes com folga geral e faces estruturais sem acoplamento.
- Características de engenharia de precisão: ±0.01 mm — usado para pinos de alinhamento e encaixes por pressão padrão.
- Aplicações de alta precisão: ±0.005 mm — obrigatório para mancais de alta rotação, matrizes de posicionamento de semicondutores e ranhuras críticas de vedação de anéis O.
Rugosidade da superfície (Ra) e integridade da borda: o que isso significa para sua montagem.
Enquanto as peças fundidas apresentam um acabamento áspero e cheio de poros (Ra 3.2 – 6.3 μm), a usinagem de tarugos atinge consistentemente Ra 0.8 μm ou melhor logo após a usinagem. Para colocar isso em perspectiva para aplicações de engenharia no mundo real:
- Vazamento zero nas interfaces de vedação: Em manifolds hidráulicos ou válvulas de vácuo, uma superfície fundida rugosa atua como uma rede microscópica de caminhos de vazamento. Um acabamento de tarugo Ra 0.8 μm proporciona uma superfície de contato impecável, semelhante a um espelho, que garante que os anéis de vedação e as juntas se comprimam uniformemente, eliminando completamente as quedas de pressão de fluidos ou gases.
- Redução do desgaste em rolamentos e peças móveis: Em robótica e componentes automotivos de alto desempenho, o atrito entre peças móveis e uma superfície fundida áspera gera grande fricção, rápida geração de calor e desgaste prematuro. A usinagem de tarugos reduz drasticamente o coeficiente de atrito, prolongando a vida útil de vedações dinâmicas, rolamentos e eixos.
- Estética de superfície impecável e controle de bordas: Em peças estéticas de alta qualidade, a têmpera da matéria-prima determina diretamente a qualidade do corte. Ao usinar alumínio 6061-T6 totalmente envelhecido, o metal é cortado com precisão sob a ferramenta, deixando chanfros nítidos e sem rebarbas. No entanto, ligas de fundição mais macias tendem a ser "pegajosas". Durante o corte, esse metal pegajoso adere à aresta de corte e cria uma rebarba. Borda Construída (BUE)Isso resulta em rebarbas microscópicas e bordas irregulares que reprovam em inspeções estéticas e causam acúmulo desigual de corante durante o processo de anodização.
6. Materiais comuns usados na usinagem de tarugos
A seleção do material determina diretamente a usinabilidade, as forças de corte e os resultados do pós-processamento.
- Alumínio 6061-T6: A espinha dorsal da engenharia geral. Oferece excelente relação resistência/peso, alta usinabilidade e responde perfeitamente à anodização, resultando em um acabamento uniforme, vibrante e resistente à corrosão.
- Alumínio 7075-T6: Liga de grau aeroespacial. Possui adições de cobre que elevam sua resistência ao escoamento a um nível comparável ao do aço estrutural, embora exija geometrias de ferramentas precisas para suportar forças de corte e cargas térmicas mais elevadas.
- Aço inoxidável 304 / 316: Selecionado para aplicações industriais, químicas e marítimas. O aço 316 contém molibdênio, proporcionando excelente resistência à corrosão por pite em ambientes com cloretos. Ambos os aços sofrem endurecimento por trabalho a frio rapidamente, exigindo configurações rígidas e arestas de corte afiadas.
- Titânio Grau 5 (Ti-6Al-4V): Biocompatível e altamente resistente, é amplamente utilizado em drones aeroespaciais e implantes médicos. Sua baixa condutividade térmica retém o calor na zona de corte, exigindo um fornecimento preciso de fluido de corte (frequentemente através do fuso) para evitar a quebra rápida da ferramenta.
- Latão: Excelente condutividade elétrica e baixo coeficiente de atrito. Extremamente fácil de usinar com altas taxas de avanço sem acelerar o desgaste da ferramenta.
7. Aplicações típicas da usinagem de tarugos
- Estruturas Aeroespaciais: Ligações de UAVs, segmentos de antepara e compartimentos de aviônica onde a minimização de peso e a ausência de defeitos internos de material são imprescindíveis.
- Robótica e Automação: Juntas articuladas de precisão, segmentos de braços estruturais e bases de garras que exigem baixa massa aliada à repetibilidade dimensional absoluta.
- Equipamentos semicondutores: Dispositivos para câmaras de vácuo, braços para manuseio de wafers e placas de alinhamento de matrizes que exigem tolerâncias extremamente rigorosas e superfícies com zero emissão de gases.
- Instrumentação Médica: Guias cirúrgicos ortopédicos, invólucros de sistemas de imagem e estruturas implantáveis internas.
- Sistemas hidráulicos e de fluidos: Coletores de alta pressão usinados a partir de um bloco sólido para eliminar vazamentos e suportar cargas hidráulicas cíclicas extremas.
8. Custo Total de Propriedade (TCO)
Um erro frequente em compras é avaliar os custos de fabricação com base apenas na taxa de utilização do material (o volume de cavacos gerados durante o processo de corte). Uma análise financeira abrangente do ciclo de vida revela que a usinagem de tarugos geralmente proporciona um Custo Total de Propriedade (TCO) significativamente menor ao se avaliar todo o ciclo de vida do produto.
Ao calcular o verdadeiro impacto econômico de um projeto, as equipes de compras devem olhar além do preço unitário e levar em consideração os seguintes fatores de custo:
- Capital inicial para ferramentas: A fundição e o forjamento exigem investimentos iniciais massivos em engenharia, fabricação e teste de moldes ou matrizes de aço (frequentemente variando de US$ 15,000 a mais de US$ 80,000). A usinagem de tarugos exige investimento zero em ferramentasA produção começa imediatamente após a conversão do modelo CAD 3D em trajetórias de ferramentas CNC otimizadas.
- Prazo de produção e velocidade de lançamento no mercado: A espera de 6 a 12 semanas para a fabricação de ferramentas complexas imobiliza seu capital e atrasa a receita. A usinagem de tarugos oferece configuração instantânea, transformando matéria-prima em peças prontas para produção em 24 a 48 horas.
- Agilidade na revisão do projeto: Se ocorrer uma falha em campo ou se um engenheiro de P&D otimizar uma característica durante a produção, adaptar um componente usinado a partir de tarugo requer apenas a atualização de uma linha de código no software CAM. Se essa mesma modificação for necessária em um componente fundido, o molde de aço precisa ser soldado, usinado ou completamente descartado — causando gargalos catastróficos na cadeia de suprimentos.
- Mitigação de riscos (sucata e tempo de inatividade): Ao levar em consideração o custo de falhas inesperadas em campo, causadas por porosidade oculta na fundição ou desgaste estrutural da rosca, a vantagem financeira rapidamente retorna para a matriz 100% densa e garantida das peças usinadas em tarugo.
9. Lista de verificação de garantia de qualidade
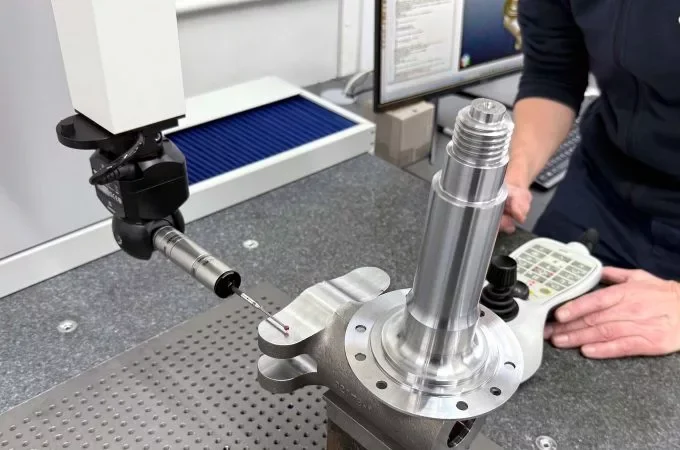
Para garantir a consistência da produção e proteger as linhas de montagem críticas contra componentes não conformes, os compradores técnicos devem exigir que seu parceiro de usinagem de tarugos forneça o seguinte pacote de verificação de qualidade:
- Relatório de Teste de Moinho (MTR): Certifica a composição química e as propriedades mecânicas referentes ao lote de produção original, garantindo que o material seja genuíno e esteja em conformidade com as normas ASTM/ISO.
- Relatório Dimensional CMM: Fornece verificação digital e objetiva de todas as geometrias de alta precisão e tolerâncias geométricas (GD&T).
- Certificação do Calibre Passa/Não Passa da Rosca: Garante que todos os furos roscados internos estejam em conformidade com as especificações de ajuste, mitigando o risco de desgaste da rosca ou desmontagem em condições de vibração.
- Verificação da rugosidade da superfície: Dados do perfilômetro confirmando a conformidade com as métricas Ra especificadas em faces funcionais.
10. Perguntas frequentes sobre usinagem de tarugos
A usinagem de tarugos é mais resistente do que a fundição?
Sim. Os materiais usinados são produzidos a partir de material forjado que passou por laminação mecânica ou extrusão, o que fecha microvazios, elimina a porosidade causada por gases e refina a estrutura granular. As peças fundidas são fundamentalmente propensas à porosidade interna e a defeitos de resfriamento que reduzem os limites de fadiga.
A usinagem de tarugos é mais resistente do que a forja?
Não inerentemente. A forja deforma o metal ao longo do contorno natural da peça, proporcionando um fluxo de grãos direcional altamente otimizado para extrema resistência ao impacto. No entanto, as peças forjadas carecem de precisão e quase sempre exigem usinagem CNC secundária, semelhante à usinagem de tarugos, para atingir as tolerâncias funcionais e as superfícies de contato adequadas.
Por que a usinagem de tarugos é considerada de alta qualidade?
Porque envolve a remoção de material de um bloco sólido, resultando em maior desperdício de material e tempos de ciclo mais longos em comparação com a fundição de uma peça bruta. No entanto, elimina completamente os custos iniciais de ferramental e permite flexibilidade de engenharia imediata.
Quais materiais são comumente usados?
Alumínio (6061, 7075), aço inoxidável (304, 316), titânio (Grau 5) e latão são os materiais mais comuns para usinagem de tarugos.
Quais setores industriais utilizam peças usinadas a partir de tarugos?
Indústrias aeroespacial, robótica, semicondutores, médica, de desempenho automotivo e de petróleo e gás.
Conclusão
A escolha da usinagem de tarugos não é apenas uma decisão sobre o formato do material; é uma decisão estratégica para garantir integridade absoluta do material, precisão em nível micrométrico e estética superficial superior. Quando sua aplicação não tolera microporosidade, distorção da peça ou tolerâncias imprecisas, a usinagem CNC de tarugos se destaca como o padrão de fabricação definitivo.
Na MS Machining , não nos limitamos a executar trajetórias de ferramentas — atuamos como seu parceiro de engenharia técnica. Nossas instalações são especializadas em fresamento CNC multieixos de precisão, torneamento e fabricação sob contrato completa para indústrias de alta exigência.