
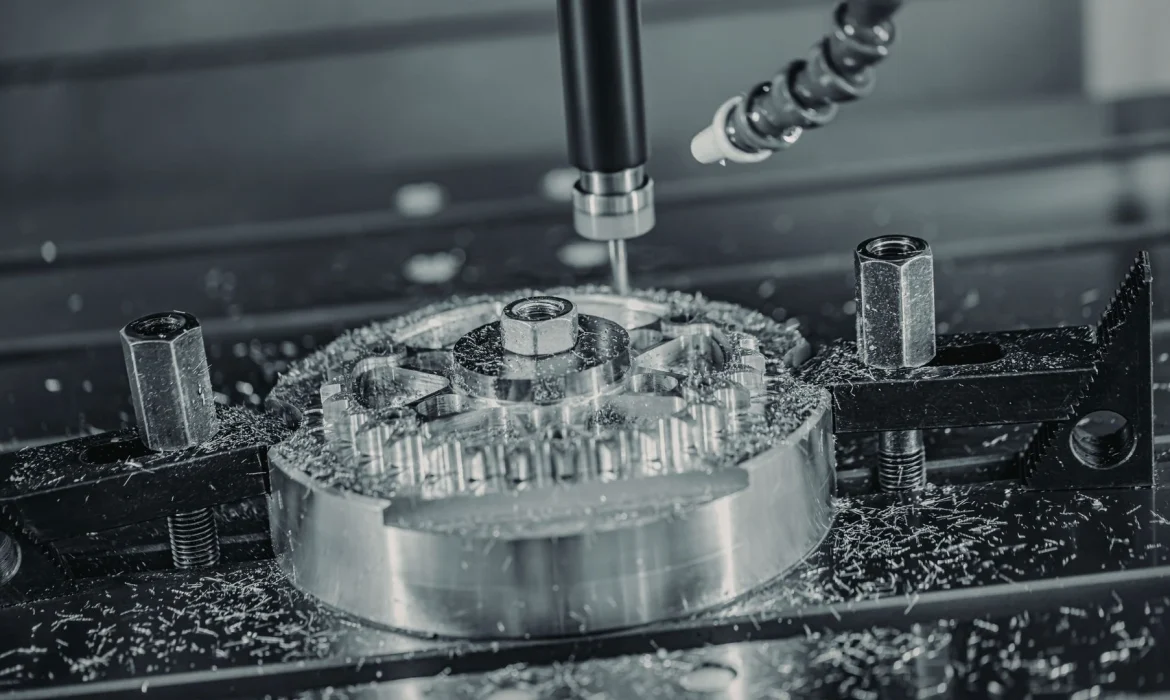
Desafios na usinagem CNC de alumínio
O alumínio é um material essencial na indústria devido à sua leveza e resistência, mas continua sendo um componente difícil de controlar quando as variáveis do processo são ignoradas. Embora geralmente permita usinagem em alta velocidade, sua maleabilidade e alta condutividade térmica criam um conjunto único de desafios. Dominar esses desafios é fundamental para manter a lucratividade e garantir a consistência da qualidade em sua produção.
Causas comuns de sucata em peças de alumínio
As taxas de refugo costumam aumentar devido a interações físicas específicas entre a ferramenta e a peça. Em nossa experiência de produção, as causas mais frequentes de peças rejeitadas incluem:
- Borda construída (BUE): O alumínio é "pegajoso" e tende a se fundir à ferramenta de corte por meio de soldagem por pressão. Isso altera a geometria da ferramenta, resultando em acabamentos superficiais ruins e quebra da ferramenta.
- Recorte de chips: Se os cavacos não forem removidos imediatamente, a ferramenta de corte os atravessa novamente. Isso danifica a superfície da peça e acelera o desgaste da ferramenta.
- Deformação por fixação da peça: Como o alumínio é relativamente macio, apertar demais morsas ou grampos pode deformar o material. A peça é usinada enquanto deformada e retorna à sua forma original assim que é liberada.
Questões de precisão e suas origens
A produção de peças de precisão CNC de alta qualidade exige um controle rigoroso dos fatores ambientais e mecânicos. Quando a precisão se altera, geralmente a causa está relacionada a estas fontes:
- Expansão térmica: O alumínio se expande significativamente com o calor. Se a temperatura não for controlada por meio de fluido refrigerante, a peça se expande durante o corte e se contrai, saindo das tolerâncias, ao esfriar.
- Conversas em alta velocidade: O alumínio exige altas velocidades de rotação do fuso. Sem fixações rígidas, essa velocidade induz vibração (choque), deixando marcas visíveis na superfície.
- Deflexão da ferramenta: Avanços agressivos com fresas de topo longas e finas podem causar flexão da ferramenta, comprometendo a precisão dimensional. peças cnc de precisão.
Considerações específicas sobre o material do alumínio
Tratar o alumínio como se fosse aço é receita para o fracasso. Para otimizar o processo, é preciso levar em conta as características específicas do material:
- O fator "gomoso": Ao contrário de materiais frágeis que se lascam, o alumínio se corta e flui. Isso exige ferramentas com canais de corte afiados e polidos para evitar a aderência do material.
- Variações de liga: Nem todo alumínio é igual. 6061 É versátil, mas propenso a ficar pegajoso, enquanto 7075 É mais difícil e requer máquinas com cavacos mais curtos e limpos.
- Abrasividade: Determinadas ligas de alumínio fundido contêm alto teor de silício, que é altamente abrasivo e desgasta rapidamente as ferramentas de metal duro padrão.
Estratégias para reduzir o desperdício na usinagem CNC de alumínio
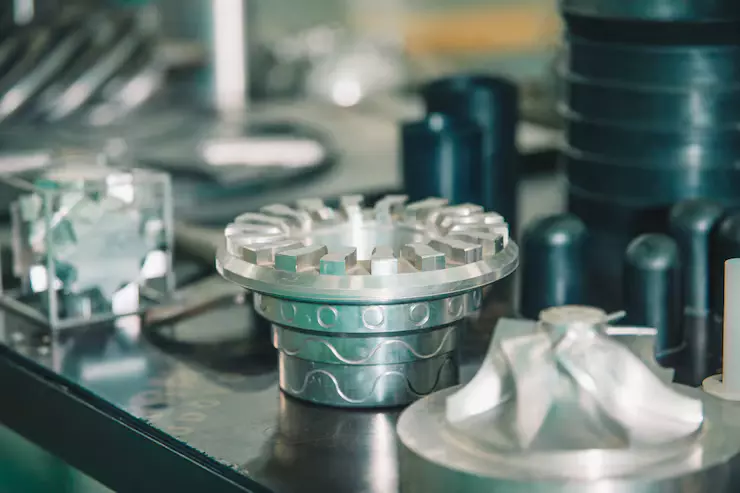
Reduzir o desperdício não se resume apenas a economizar material; trata-se de manter nosso cronograma de produção em dia e preservar a lucratividade. Quando buscamos peças CNC de alta precisão , precisamos lidar de frente com o comportamento específico do alumínio. É um metal macio, o que, na verdade, torna o processo complicado se suas propriedades não forem respeitadas. Abaixo, apresento as estratégias que utilizo para manter a lixeira vazia.
Otimizando parâmetros de corte e trajetórias de ferramenta
O alumínio tende a grudar. Se os parâmetros de corte não estiverem ajustados corretamente, o material fica pegajoso e se solda à ferramenta (formando uma aresta postiça), o que prejudica o acabamento superficial e quebra as ferramentas. Precisamos usar altas velocidades de rotação para manter a fresa se movendo rápido o suficiente para cortar o metal de forma limpa, em vez de atravessá-lo com força.
No entanto, a velocidade não é tudo. Devemos equilibrá-la com a taxa de avanço correta para garantir que os cavacos sejam suficientemente espessos para dissipar o calor. Se cortarmos muito devagar, o calor fica retido na peça, causando expansão térmica e erros dimensionais. Essa eficiência é um fator crucial no controle dos custos de usinagem CNC , já que cada peça descartada impacta diretamente o orçamento do projeto.
Solução rápida de problemas com parâmetros de alumínio:
| Questão | Causa provável | Ajustamento |
|---|---|---|
| Borda Construída (BUE) | Alimentação muito lenta / Velocidade muito baixa | Aumente a rotação do motor e utilize líquido de arrefecimento. |
| Ruído / Vibração | A ferramenta sobressai demais | Encurte a ferramenta, verifique a fixação da peça. |
| Acabamento superficial ruim | Recorte de lascas | Melhorar a evacuação do chip (ar/líquido refrigerante). |
Práticas eficazes de ferramentas e dispositivos de fixação
Não se pode tratar o alumínio como se fosse aço na hora de escolher as ferramentas. Eu sempre opto por fresas de metal duro com 2 ou 3 canais . Os cavacos de alumínio são grandes e precisam de bastante espaço para escapar. Se você usar uma fresa de 4 canais, os canais se enchem de cavacos instantaneamente, o que leva à quebra da ferramenta e ao descarte da peça.
A rigidez é igualmente crucial. O alumínio é propenso a vibrações se não estiver firmemente preso. Seja em uma operação simples ou em uma complexa usinagem CNC , utilizamos mordentes macios usinados para se ajustarem ao perfil da peça. Isso distribui a força de fixação uniformemente, evitando deformações na peça durante a fixação.
- Utilize flautas polidas: Ajuda as batatas fritas a deslizarem com facilidade.
- Ângulos de hélice altos: Ajuda a puxar as fichas para fora dos bolsos fundos.
- Fixação equilibrada: Evite apertar demais, pois isso deforma o material.
Manuseio de materiais e otimização de configuração
Muitas vezes, o descarte de peças ocorre antes mesmo do fuso girar. O alumínio é um material macio e risca com facilidade durante o transporte ou a montagem. Inspecionamos cada barra em busca de amassados ou dobras que possam afetar as dimensões finais de nossas peças de precisão usinadas em CNC.
Também enfatizo protocolos de configuração rigorosos. Verificamos duas vezes os offsets de trabalho (G54) e os offsets de comprimento da ferramenta sempre que um trabalho é alterado. Um simples erro de entrada de dados aqui é a maneira mais rápida de danificar uma máquina ou cortar uma peça fora da tolerância. Manter a mesa da máquina e as superfícies de fixação impecavelmente limpas é obrigatório; mesmo uma única lasca de alumínio presa sob uma fixação pode afetar a planicidade em vários milésimos de polegada.
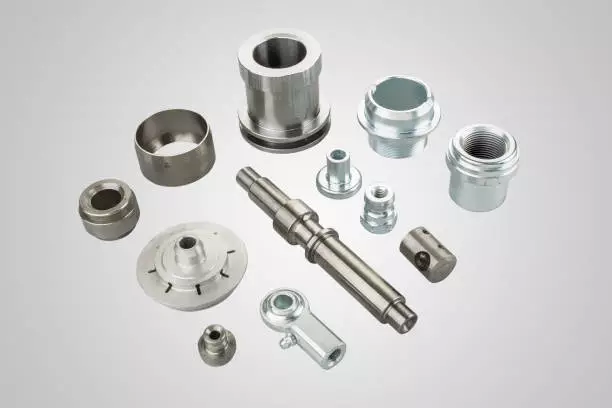
Técnicas para melhorar a precisão em peças de alumínio usinadas em CNC
Atingir tolerâncias rigorosas não é mágica; é uma abordagem sistemática à fabricação. Quando produzimos peças CNC de precisão , analisamos todo o ecossistema — desde o estado da máquina até a inspeção final. Melhorar a precisão geralmente se resume a eliminar variáveis que causam vibração ou expansão térmica.
Protocolos de Calibração e Manutenção de Máquinas
Não é possível produzir componentes de alta qualidade em uma máquina que não possua rigidez ou precisão. Tratamos nossas máquinas como atletas de alto rendimento; elas precisam de manutenção constante para funcionar corretamente. Se uma máquina apresentar folga nos fusos de esferas ou desalinhamento do eixo-árvore, nenhuma engenharia de programação sofisticada conseguirá corrigir o problema.
Para garantir que entregamos peças de precisão CNC de alta qualidade , seguimos um rigoroso cronograma de manutenção:
- Ciclos de aquecimento: Executamos programas de aquecimento do fuso para estabilizar a expansão térmica antes de usinar características críticas.
- Verificações de calibração: Verificar regularmente o alinhamento e o esquadro dos eixos usando o teste da barra esférica.
- Manutenção do refrigerante: Manter a concentração do líquido refrigerante constante para controlar o calor e a lubrificação de forma eficaz.
Nosso compromisso com a engenharia CNC para peças de precisão em metal e plástico começa com a garantia de que cada equipamento seja calibrado de acordo com as especificações de fábrica ou melhor.
Dicas de Design para Fabricação (DFM)
Às vezes, o próprio projeto dificulta a precisão. Como fabricante, vejo desenhos que são tecnicamente possíveis, mas incrivelmente difíceis de usinar de forma consistente. Ajustando o projeto, é possível facilitar muito a obtenção de tolerâncias rigorosas.
Aqui estão alguns ajustes de DFM que fazem uma grande diferença:
- Evite bolsos fundos e estreitos: Esses processos exigem ferramentas longas que vibram e se deformam, comprometendo o acabamento superficial e a precisão.
- Padronizar os raios dos cantos: Não peça cantos internos muito vivos. Permita um raio ligeiramente maior que o raio da fresa para evitar marcas de permanência da ferramenta.
- Espessura da parede: O alumínio é macio. Paredes finas vibram e deformam. Mantenha as paredes com espessura suficiente para suportar as forças de corte.
Implementar essas alterações de projeto é uma das maneiras mais eficazes de reduzir os custos de usinagem CNC, ao mesmo tempo que melhora a precisão geométrica do componente final.
Métodos de pós-processamento e garantia de qualidade
O trabalho não termina quando o fuso para. O pós-processamento e a inspeção são as etapas em que verificamos se atingimos o resultado desejado. No caso do alumínio, precisamos ter cuidado durante a rebarbação manual para não danificar a peça ou alterar dimensões críticas.
Principais etapas de garantia da qualidade:
- Sondagem em processo: Usamos sondas de precisão para verificar as características da peça antes mesmo que ela saia do dispositivo de fixação. Se houver alguma discrepância, podemos refazer o corte imediatamente.
- Inspeção CMM: Para geometrias complexas, uma Máquina de Medição por Coordenadas (MMC) verifica se todas as tolerâncias são atendidas em relação aos pontos de referência.
- Compensação por tratamento de superfície: Se as peças forem anodizadas, devemos levar em consideração a corrosão química e o acúmulo da camada de óxido em nossas dimensões iniciais de usinagem.