정밀 금속 가공

레이저 절단 서비스 | MS 머시닝

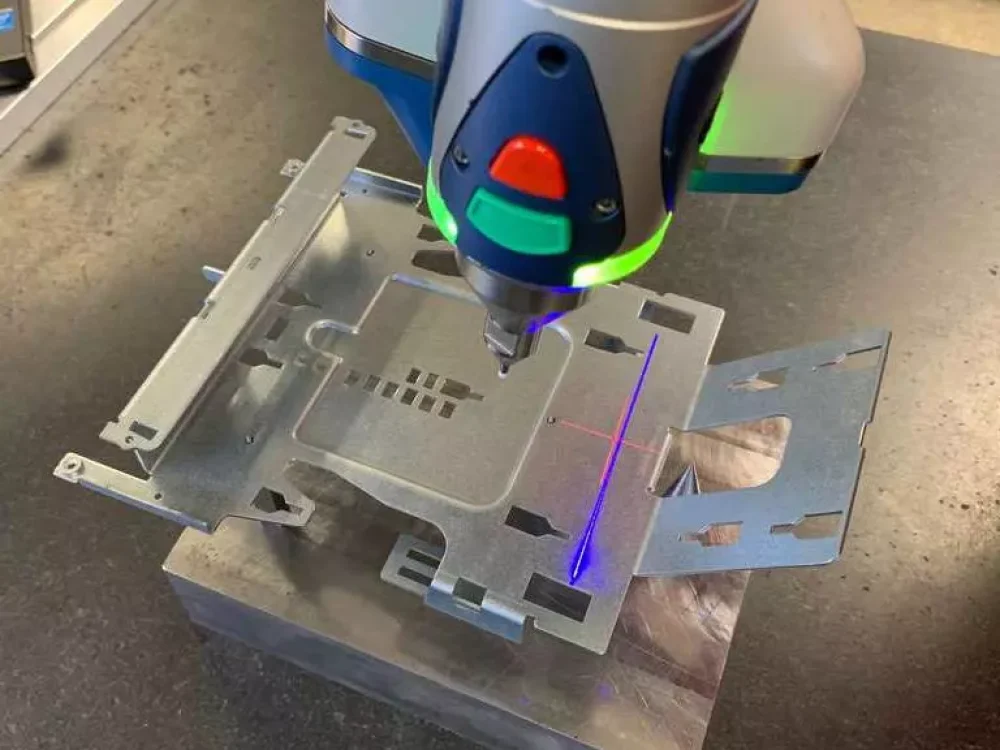
CAD 파일을 기반으로 맞춤형 판금 부품을 제작해 드립니다. 시제품 제작부터 양산까지 모든 과정을 지원합니다. 파이버 레이저 프로파일링은 스테인리스강, 알루미늄, 탄소강 및 기타 금속 소재에 대해 ±0.1mm의 정밀도를 보장합니다.

± 0.25mm
탄소강(최소 허용 오차)
± 0.20mm
스테인리스강 (최소 허용 오차)
± 0.12mm
알루미늄(최소 허용 오차)
± 0.10mm
일반적인 정확도
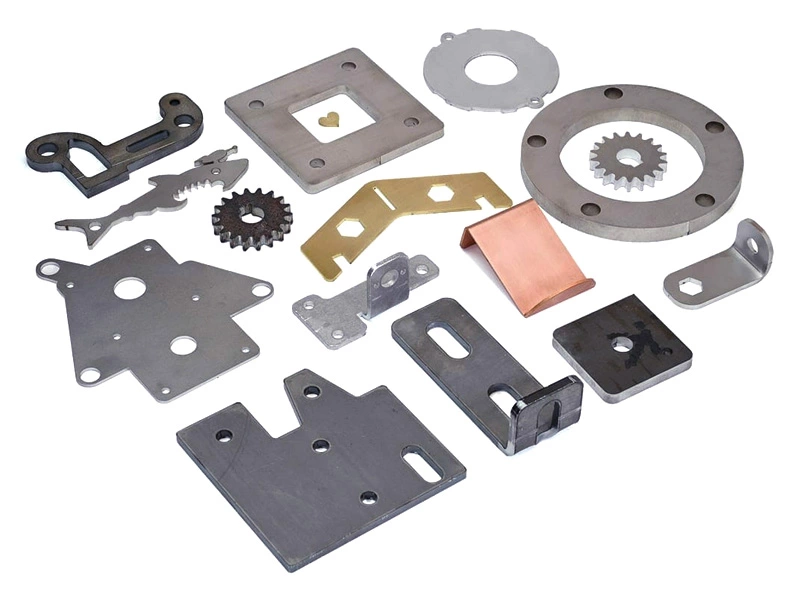
레이저 커팅 부품
정밀 레이저 절단 기능

우리의 서비스

정밀 레이저 절단 기능

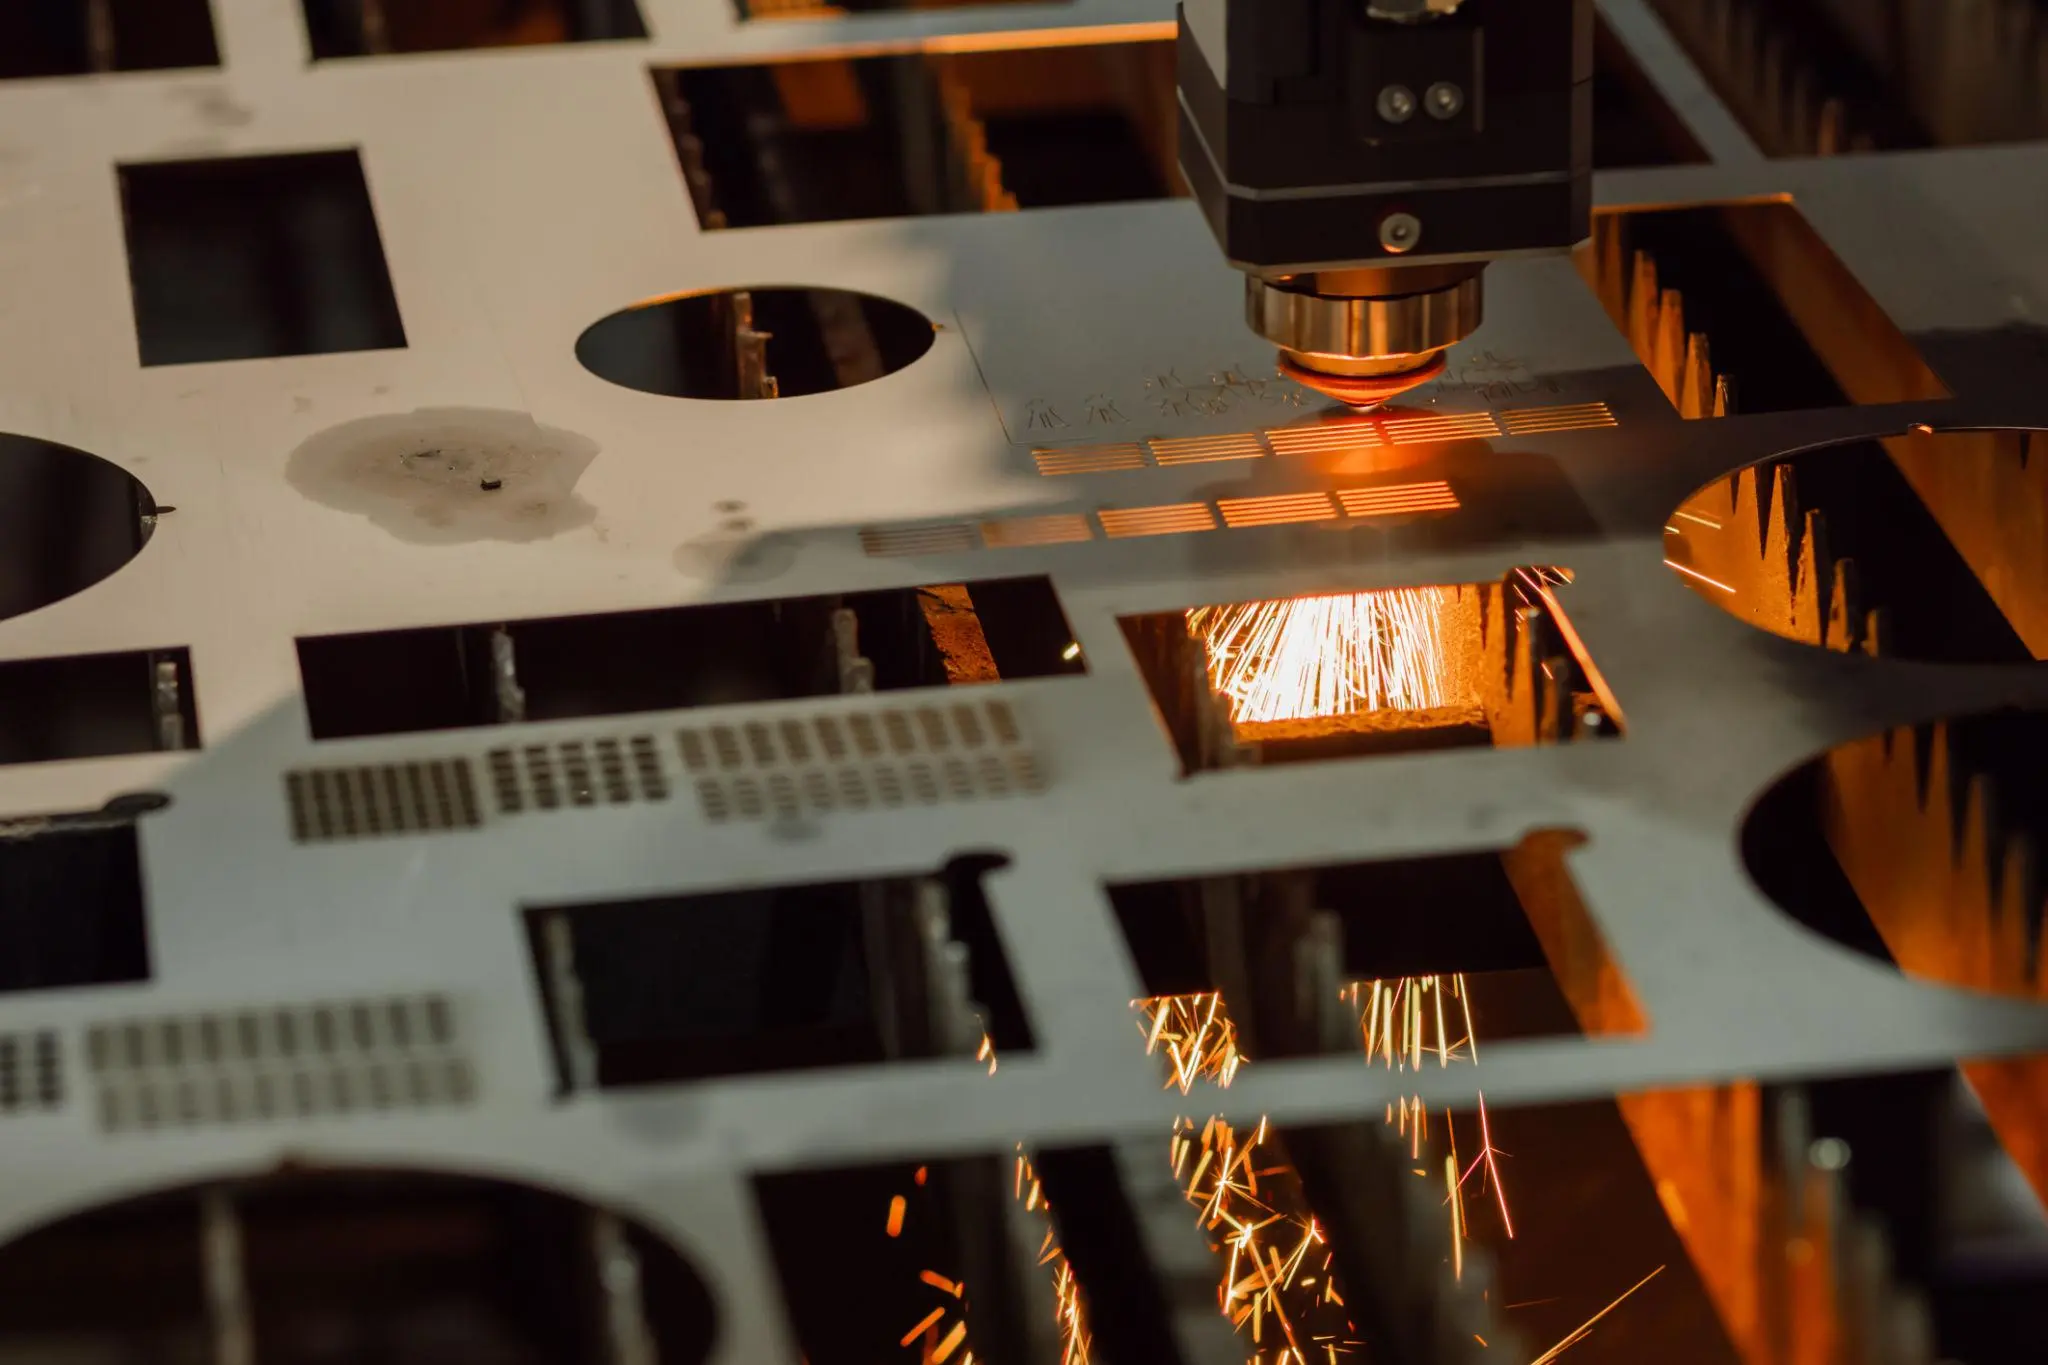
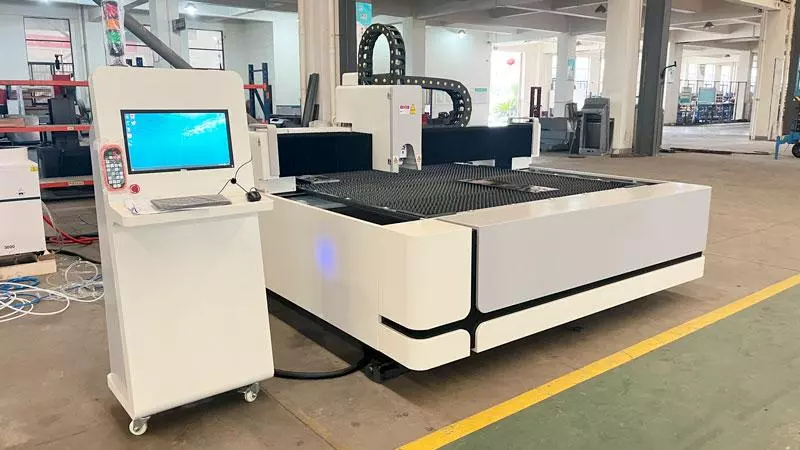
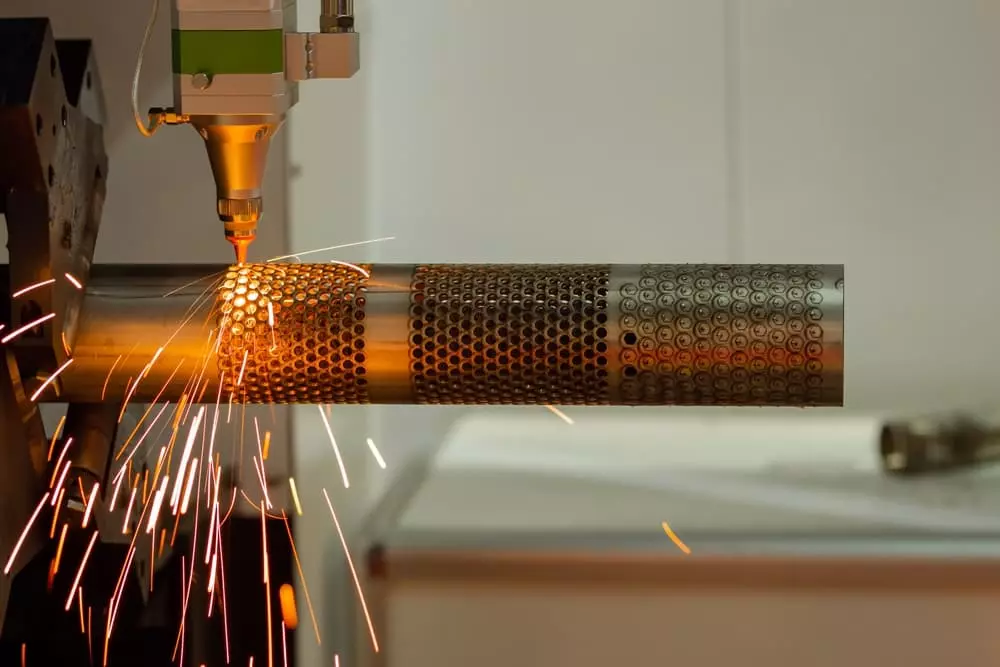
CNC 파이버 레이저는 한 번의 설정으로 판재에서 평면 프로파일, 구멍 및 내부 형상을 절단합니다. 별도의 공구가 필요 없으므로 시제품과 양산용 블랭크 모두 동일한 공정을 사용합니다.

자재두께 범위
탄소강0.5–25 mm
스테인레스 스틸0.5–20 mm
알류미늄0.5–12 mm
황동0.5–8 mm
구리0.5–6 mm
아연 도금 강판게이지로 견적됨

구리나 황동과 같은 반사성 합금은 최대 두께가 더 얇습니다. 이 범위를 벗어나는 재고는 판재 생산 일정을 잡기 전에 표시됩니다.

절단 후, 부품은 사내에서 버 제거, 벤딩, 하드웨어 삽입, 용접 또는 마감 공정을 거칠 수 있습니다. 일반적인 프로파일 정밀도는 ±0.1mm이며, 전체 공차 관련 참고 사항은 아래에 있습니다.

레이저 절단용 재료

대부분의 작업에는 일반적인 가공용 강판이 사용됩니다. 견적이 실제로 절단될 재료와 일치하도록 합금, 경도 및 마감(2B, 브러시 처리, 밀링 처리)을 지정하십시오.

고객이 제공한 판재는 등급이 확인되고 가공에 충분할 정도로 평평한 경우에만 접수합니다. 유해한 연기를 방출하는 코팅이나 고정할 수 없는 재질은 작업 일정을 잡기 전에 접수를 거부합니다.

재질별 두께 제한은 위의 사양표에 나와 있습니다. 사양표에 없는 재질이 필요한 경우, 파일을 함께 보내주시면 가공 가능 여부를 확인해 드리겠습니다.

레이저 절단용 재료
레이저 절단 허용 오차

레이저 절단 허용 오차

일반적인 형상 정밀도는 ±0.1mm입니다. 구멍 직경은 ±0.05mm에서 ±0.1mm 사이이며, 판재가 얇을수록 정밀도가 높아집니다. 두꺼운 판재, 높은 종횡비 부품, 그리고 열이 집중되는 조밀한 절단부에서는 공차가 커집니다.

절단 폭은 일반적으로 0.1~0.3mm이며, 특별한 맞춤이 필요하지 않은 경우 CAM에서 보정됩니다. 부품 치수는 공칭 크기로 지정하고, 여유 치수 또는 압입 맞춤을 이미 설계하지 않은 경우에는 파일을 미리 오프셋하지 마십시오.

절단면에는 열영향부가 발생합니다. 얇은 스테인리스강이나 알루미늄에서는 열영향부가 제한적이지만, 산소를 사용하여 절단한 두꺼운 탄소강에서는 더 크게 나타납니다. 두꺼운 판재에서는 줄무늬가 나타날 수 있습니다. 취급, 도장 또는 조립 시 절단면을 위해 디버링을 추가할 수 있습니다.

도면에 중요한 구멍 패턴과 접합 모서리를 명시하십시오. 위 수치보다 정밀한 형상은 견적 시 검토합니다.

레이저 절단의 응용

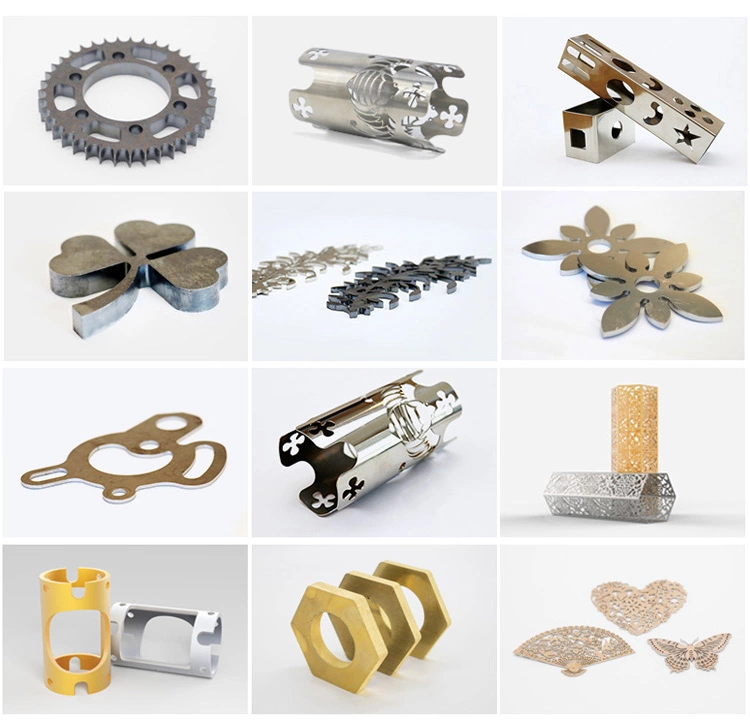
동일한 공정이 개발 부품 및 생산용 블랭크에도 적용됩니다. 여기에는 장착 브래킷, 보강재, 고정판, 장비 덮개, 전면판, 기계 보호대, 용접 구조물용 프레임 프로파일, 천공 패널 또는 개스킷 캐리어 패널이 포함됩니다.

형상이 평평하거나, 수량이 많아 하드 다이 제작이 필요하지 않거나, 개정판마다 형상이 변경될 경우에 적합합니다. 소량 생산 하드웨어, 인클로저 키트, 반복 생산되는 OEM 블랭크 등이 일반적인 예입니다.

부품에 추후 굽힘이나 용접이 필요한 경우, 3D 모델과 평면도를 함께 보내주시면 가공 견적을 산출할 수 있습니다. 장식용 간판 및 건축 패널은 재질이 위의 두께 범위 내에 있을 경우 절단 가능합니다.

레이저 절단 응용 분야
레이저 절단 설계 가이드-01

레이저 절단 설계 가이드

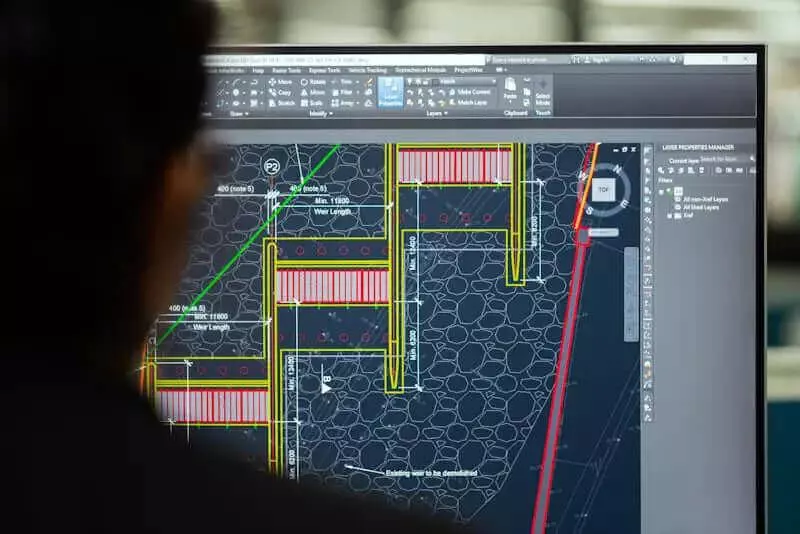
평면 프로파일은 DXF 또는 DWG 파일로 제출하십시오. 굽힘이나 조립이 블랭크에 영향을 미치는 경우 STEP 파일을 사용하십시오. 단일 단위계를 사용하고, 닫힌 윤곽선을 사용하며, 중복된 선이 쌓이지 않도록 하십시오. 절단된 텍스트는 윤곽선으로 변환하십시오.

최소 구멍 직경과 슬롯 폭은 재료 두께 이상이어야 합니다. 형상 사이와 각 형상에서 바깥쪽 가장자리까지의 간격도 재료 두께 이상이어야 합니다. 날카로운 바깥쪽 모서리는 허용됩니다. 안쪽 모서리 반경을 0.5mm 또는 빔 반경으로 설정하면 정지 자국이 줄어듭니다.

치수는 공칭 치수와 동일합니다. 특정 간극이나 압입이 이미 설계에 반영되지 않은 경우, CAM 과정에서 절삭폭 보정이 적용됩니다. 기능적으로 중요한 공차만 지정하십시오. 모든 치수에 ±0.05mm의 공차를 적용하면 절삭 품질은 변경되지 않으면서 비용만 증가합니다.

이러한 지침에 부합하지 않는 기능이라도 작업 일정을 잡기 전에 검토할 수 있습니다.

레이저 절단 부품 주문 방법

재질, 두께, 수량, 마감 정보를 포함한 파일을 보내주세요. 평면 부품의 경우 DXF 또는 DWG 파일이면 충분하며, 부품을 구부리거나 용접해야 하는 경우에는 STEP 파일을 포함해 주세요.

견적 산정 전에 형상, 네스팅, 공차 또는 모서리 품질에 영향을 미치는 모든 메모를 확인합니다. 견적에는 리드 타임이 포함됩니다. 재고 시트의 단순 평판 가공이 우선적으로 진행되며, 성형, 하드웨어 또는 마감 작업이 추가되면 소요 시간이 늘어납니다.

시제품 수량 주문이 가능합니다. 프로그램 변경이 없을 경우 반복 생산 시 부품당 비용이 절감됩니다. 고객이 제공한 판재는 재질 등급이 확인되고 판재 표면이 충분히 평평할 경우 사용 가능합니다.

레이저 절단 관련 FAQ

어떤 파일을 보내야 하나요?

평면 형상의 경우 DXF 또는 DWG 파일을 사용하십시오. 부품을 구부리거나 조립해야 하는 경우에는 STEP 파일을 추가하십시오. 중요한 치수가 모델에서 명확하게 보이지 않는 경우에는 PDF 파일을 사용하는 것이 좋습니다.

당신은 어느 정도까지 참을 수 있습니까?

일반적인 형상 정밀도는 ±0.1mm입니다. 얇은 판재의 경우 구멍 정밀도는 보통 ±0.05mm에서 ±0.1mm 사이입니다. 더 정밀한 사양은 견적 시 검토합니다.

어떤 재료를 자를 수 있나요?

위에 명시된 두께 범위 내의 스테인리스강, 알루미늄, 탄소강, 황동, 구리 및 아연 도금 강판.

시제품 및 양산품 모두 접수하시나요?

네. 동일한 프로그램으로 첫 번째 기사와 반복 기사를 모두 실행할 수 있습니다.