
標準的なフライス工具では、複雑な空洞や特殊合金の加工に苦労していませんか?
あなただけではありません。コストを抑えながら厳しい公差を実現することは、現代の製造業における究極の課題です。
このガイドでは、シンカーEDMとは具体的にどのようなものなのか、そしてなぜ高精度部品の加工に最適なソリューションなのかを詳しく解説します。
複雑な金型やダイの製作から、スパークギャップ制御の習得まで、私たちは基本を超えた段階へと進んでいます。ここでは、生産品質の向上、二次加工の削減、そしてワークフローの最適化による最大限の効率化を実現するための重要な戦略をまとめました。
すぐに飛び込みましょう。
型彫り放電加工とは何か、そして現代の製造業においてなぜ重要なのか
放電加工(EDM)入門
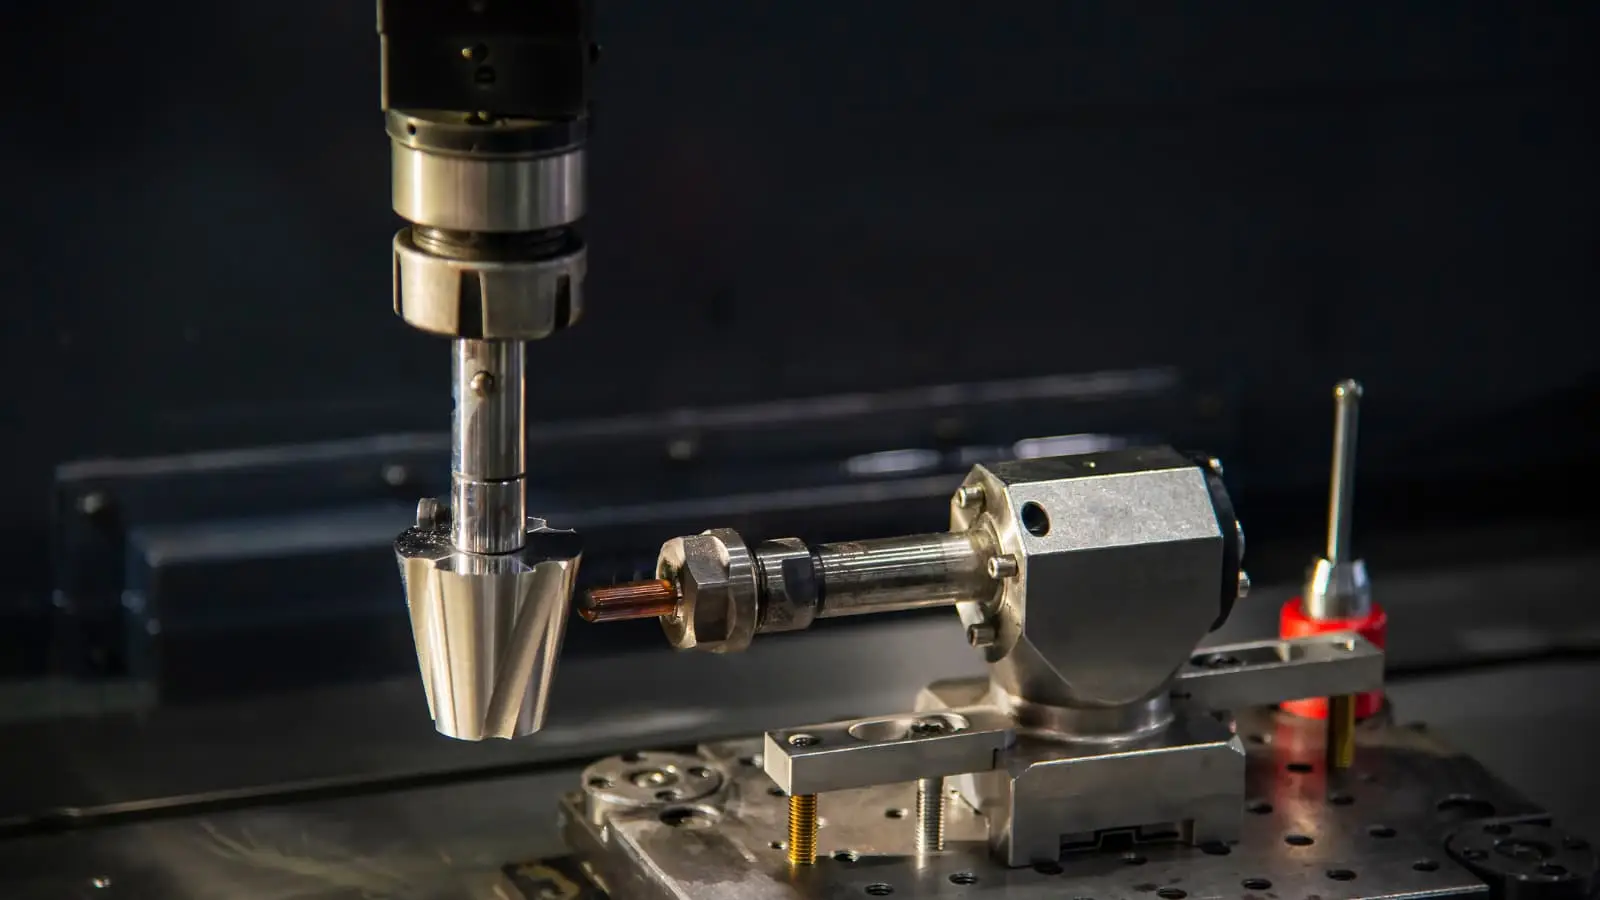
放電加工(EDM)は、熱エネルギーを利用して加工対象物から材料を除去する、従来とは異なる製造プロセスです。鋭利な切削工具と機械的な力を用いる従来のフライス加工や旋削加工とは異なり、EDMは電極と導電性の加工対象物との間に発生する、高速で繰り返し発生する放電(火花)を利用して材料を削り取ります。
MS Machiningでは、放電加工(EDM)技術を活用し、従来の機械加工方法では製造が困難または不可能な部品を製造しています。この加工方法は非接触式であるため、機械的な応力が発生せず、繊細な部品や、硬化鋼、チタン、特殊合金などの非常に硬い材料を歪みなく加工するのに最適です。
型彫り放電加工とワイヤ放電加工の違い
どちらの方法も放電を利用しますが、型彫り放電加工とワイヤ放電加工は、精密CNC部品の製造においてそれぞれ異なる目的を持っています。プロジェクトに最適な加工方法を選択するためには、これらの違いを理解することが不可欠です。
| 機能 | シンカーEDM(型彫り加工) | ワイヤ放電加工機 |
|---|---|---|
| ツーリング | 特注形状の電極(グラファイトまたは銅) | 細い、電気を帯びたワイヤー |
| プライマリアプリケーション | 盲目の虫歯、型、鋭利な内側の角 | 貫通穴、2Dプロファイル、切断プレート |
| ジオメトリタイプ | 複雑な3D形状と精緻なディテール | 角柱状の形状と垂直なカット |
| 資材入力 | 材料に突入する(Z軸方向) | 材料を切断する(XY軸) |
深いリブ、止まり穴、あるいはワイヤ放電加工では届かない複雑な内部形状など、設計上必要な形状に対応するため、型彫り放電加工が最適なソリューションとなります。
高精度製造において、なぜ放電加工が注目を集めているのか
型彫り放電加工は、極めて高い精度と複雑な形状が求められる産業において不可欠なものとなっています。小型化され、高精細なCNC精密部品への需要が高まるにつれ、従来の切削工具では、工具の到達距離やコーナ半径に関して限界に直面することが少なくありません。
シンカーEDMの導入を促進する主な要因は以下のとおりです。
- 極めて高い精度: 我々は、非常に厳しい公差を実現しています。 +/- 0.005mm部品間の再現性を確保する。
- 複雑な形状: これにより、フライス加工では物理的に加工できない、鋭利な内角や深く薄いリブの形成が可能になります。
- 硬度独立性: このプロセスは材料の硬度に関係なく有効であり、部品の機械加工を可能にします。 After 熱による歪みを防ぐための熱処理。
- 優れた仕上げ: 型彫り放電加工は均一な表面仕上げを実現するため、金型製作における手作業による研磨の必要性を低減することが多い。
放電加工機を当社のCNCフライス加工および旋削加工能力と統合することで、試作品製作から大量生産までのギャップを埋める包括的な「ワンストップ」製造ソリューションを提供します。
シンカーEDMの仕組み:プロセスの基本
放電加工(シンカーEDM)を理解するには、従来の切削加工から熱侵食加工へと考え方を転換する必要があります。鋭利な工具で金属を削り取る従来の機械加工とは異なり、放電加工は制御された電気火花を用いて材料を成形します。この独自の加工方法により、従来の切削工具では事実上不可能な形状の部品を製造することが可能になります。
型彫り放電加工における電極と被加工物の相互作用
型彫り放電加工(シンカーEDM)プロセスの核心は、カスタム形状の電極と導電性の被加工物です。MS Machiningでは、通常、これらの電極をグラファイトまたは銅から機械加工し、加工対象となるキャビティの正確な「ネガティブ」形状、つまり反転形状に合わせます。
電極を加工対象物に直接接触させるのではなく、電極を加工対象物に向かって下げます。電極と加工対象物の間に高周波電流が発生します。電極は切削工具として機能しますが、加工対象物と直接接触することはありません。この非接触方式は、機械的な応力を排除し、薄い部分や繊細な部分を加工する際によく見られる歪みを防ぐ上で非常に重要です。
誘電体流体とスパークギャップ制御
加工工程全体は、通常は特殊な炭化水素油である誘電性流体で満たされたタンク内で行われます。この流体は、当社の放電加工サービスにおいて3つの重要な役割を果たします。
- 絶縁: 電圧が適切な閾値に達するまで、火花が時期尚早に飛ぶのを防ぐ。
- 冷却: これにより、加工対象物と電極の両方の温度が安定し、熱影響部を最小限に抑えることができます。
- フラッシング: 加工工程で発生した微細な金属粒子(切削屑)を洗い流します。
電極と加工対象物との間の距離である「スパークギャップ」は、極めて高い精度で維持されます。ギャップが広すぎると火花が飛ばず、狭すぎるとシステムがショートしてしまいます。このギャップを厳密に制御することで、高い再現性と品質を備えた高精度CNC部品の生産を実現しています。
材料除去機構と精度要因
放電加工における材料除去は、高熱によって行われます。電気放電によって局所的なプラズマチャネルが形成され、8,000℃から12,000℃の温度に達します。これにより、加工対象物の表面にあるごく微量の材料が瞬時に溶融または蒸発します。
このプロセスでは材料を粒子単位で除去するため、驚くほど精緻なディテールを実現できます。私たちが提供する高精度を実現する要因はいくつかあります。
- 許容範囲機能: 非常に厳しい公差を実現できます +/- 0.005mm.
- 硬度独立性: このプロセスは機械的なものではなく熱的なものであるため、軟質アルミニウムと同様に、硬化鋼、チタン、超硬合金も容易に加工できます。
- 表面の完全性: 吐出量を調整することで特定の表面仕上げを実現でき、手作業による研磨の必要性を低減できる。
生産現場での放電加工機使用の主な利点
MS Machiningでは、放電加工(シンカーEDM)を単なるバックアップ手段としてではなく、従来の切削工具では不可能な形状加工における主要なソリューションとして活用しています。標準的なエンドミルでは加工できない内部形状を持つCNC精密部品の製作が求められるプロジェクトにおいて、この加工法は、ハイリスクな製造に必要な精度と再現性を提供します。
複雑な形状や精巧な空洞に対する高精度
型彫り放電加工の際立った特長は、回転工具の半径制限を受けることなく、鋭利な内角、深く薄いリブ、そして盲穴を加工できる点です。複雑な外形形状の加工には5軸CNC精密加工が大きなメリットをもたらしますが、内部の複雑な形状加工には型彫り放電加工が優れた選択肢となります。
- 厳しい公差: 当社は常に、 +/- 0.005mm.
- 鋭い角: 丸型フライスでは機械的に不可能な、内側の直角コーナーを製作する。
- 深い虫歯: 工具のビビリやたわみを起こさずに、深くて狭い溝を効率的に加工できます。
優れた表面仕上げと二次加工の削減
放電加工サービスにおける即効性のあるメリットの一つは、加工直後の表面仕上げの質の高さです。放電加工によって均一なクレーター状の表面構造が形成され、潤滑剤の保持力が向上するため、金型製作に最適です。仕上げの均一性が非常に高いため、手作業による研磨や二次仕上げ工程にかかる時間とコストを大幅に削減でき、加工から最終組立への移行を効率化できます。
硬質金属および特殊合金の機械加工能力
放電加工において、硬度は制約要因ではありません。硬化材の加工に苦労する従来の機械加工とは異なり、当社の放電加工プロセスは、硬度に関係なく、あらゆる導電性材料に容易に加工できます。
- 材料の多様性: 当社では、高硬度鋼、チタン、超硬合金、特殊合金などの加工を容易に行うことができます。
- 熱処理後の機械加工: 部品を機械加工できます After これらは熱処理が施されているため、機械加工部品の熱処理時にしばしば発生する寸法歪みのリスクが排除されています。
従来のフライス加工と比較して、熱応力と歪みが最小限に抑えられる。
型彫り放電加工は非接触加工です。加工対象物に物理的な工具が接触しないため、部品に機械的な力が一切加わりません。これは、CNC切削工具の圧力で曲がったり歪んだりする可能性のある繊細な部品や薄肉部品にとって非常に重要です。応力を排除することで、最終部品が意図した形状を完全に維持し、高品質な量産に不可欠な信頼性を実現します。
様々な産業における型彫り放電加工の応用
MS Machiningでは、従来の切削加工法では限界に達した場合に、放電加工(シンカーEDM)を採用しています。極めて硬い材料の加工や、回転工具では物理的に切削不可能な形状の加工など、この加工法は高度な製造において不可欠な基盤となります。複雑な金型の製作から、航空機の運航に不可欠なハードウェアの製造まで、当社の放電加工サービスは、材料の品質を損なうことなく、複雑な設計を機能的な現実へと実現します。
射出成形用金型およびダイの製造
型彫り放電加工の最も一般的な用途は、金型やダイの製作です。プラスチック射出成形やダイカスト用の金型を製作する際には、鋭い内角と深く薄いリブを持つブラインドキャビティを加工する必要が生じることがよくあります。これは、丸エンドミルでは実現できない特徴です。
- 硬化鋼との互換性: 金型キャビティを機械加工します After 熱処理を施すことで、軟鋼を機械加工してから焼き入れした場合に発生する反りのリスクを排除できる。
- 複雑な空洞: 電極を成形することで、最終的なプラスチック部品の形状を決定づける複雑なネガティブスペースを形成することができる。
これを当社の幅広いCNC生産加工能力と統合することで、プレス加工にすぐに使用できる完全なツーリングソリューションを提供します。
厳しい公差が求められる航空宇宙部品
航空宇宙分野では、失敗は許されません。当社では、インコネル、チタン、ワスパロイといった特殊な超合金から作られたCNC精密部品の製造に、放電加工機(シンカーEDM)を使用しています。これらの材料は、耐熱性と硬度が高いため、従来の切削工具では加工が非常に困難です。
- ストレスフリー加工: 型彫り放電加工は非接触加工であるため、部品に機械的な応力を加えず、重要な航空宇宙部品の構造的完全性を維持することができる。
- 高精度: 当社は、タービンブレード、燃料システム部品、アクチュエータ部品に不可欠な、±0.005mmという厳しい公差を実現しています。
医療機器および精密機器部品
医療機器の製造には、滅菌性、生体適合性、そして極めて高い精度が求められます。型彫り放電加工は、表面仕上げと精度が最重要となる手術器具、インプラント、診断機器部品の製造に最適です。
- バリのない仕上がり: フライス加工とは異なり、放電加工ではバリが発生しないため、部品の形状を変化させる可能性のある手作業によるバリ取りの必要性が軽減されます。
- 複雑な詳細: これにより、ステンレス鋼やチタン製のインプラントに、骨の成長を促進したり、精密な機械的機能を発揮したりする、微細で複雑な構造を作り出すことが可能になります。
自動車用高精度部品
自動車業界では、大量生産される高耐久性部品の製造に放電加工(シンカーEDM)が不可欠です。当社はこの技術を活用し、卓越した硬度と表面均一性が求められる部品を製造しています。
- 燃料噴射システム: 効率的な燃料噴霧に必要な微細な穴と流路を形成する。
- トランスミッション部品: 焼き入れされた歯車にスプラインとキー溝を加工する。
これらの用途をサポートするため、当社では放電加工に必要な高導電性電極を製造する際に、 CNC加工による銅加工サービスを頻繁に利用し、電極から最終的な鋼部品に至るまで品質管理を徹底しています。
型彫り放電加工の性能と品質に影響を与える要因

MS Machiningが約束する±0.005mmという厳しい公差を実現するには、適切な機械を用意するだけでは不十分です。いくつかの重要な変数を精密に制御する必要があります。放電加工では、完璧な部品と不良品の差は、工具、ワークピース、そして加工環境の相互作用をいかにうまく管理できるかにかかっています。ここでは、一貫した品質を確保するために、これらの要素をどのように制御しているかをご紹介します。
電極材料、形状、および摩耗
放電加工において、電極は切削工具として機能し、加工したい空洞の「ネガティブ」イメージを形成します。この加工は熱侵食を伴うため、電極自体が摩耗します。電極の劣化が早すぎると、精密CNC加工部品の最終形状が損なわれます。
当社では、高い導電性と耐摩耗性を備えたグラファイトまたは銅電極を一般的に使用しています。電極が当社の厳格な基準を満たすよう、放電加工機に加工する前に、カスタムCNC加工サービスを利用して極めて高い精度でこれらの工具を製作することがよくあります。
- コーナー摩耗: 電極の鋭角部分は最も早く摩耗するため、加工対象物の内側の角が丸くなる可能性がある。
- 表面品質: グラファイト電極の粒径は、金型や部品の表面仕上げに直接影響を与える。
- 設計許容額: 電極のサイズは、目的とする空洞よりもわずかに小さく設計することで、「スパークギャップ」(過燃焼)を考慮しています。
パルス設定、電流、電圧パラメータ
電源設定は、切削速度と仕上がり品質を左右します。ここで当社のエンジニアリング技術が大きな役割を果たします。電流(アンペア数)とパルス幅のバランスを調整することで、材料を損傷することなく最適な切削を実現します。
| 演算 | 品質への影響 | |
|---|---|---|
| 現在(アンペア) | 各火花のエネルギーを制御する。 | 電流値が高いほど金属の除去速度は速くなりますが(粗加工)、表面は粗くなります。電流値を低くすると仕上げ加工に使用されます。 |
| パルスオンタイム | 電流が1サイクルあたりに流れる時間。 | 照射時間が長くなると除去率は向上するが、熱影響部(HAZ)が大きくなる。 |
| パルスオフタイム | 火花と火花の間には、破片を洗い流すための間隔を空けてください。 | 短すぎると、異物によってアーク放電(短絡)が発生します。長すぎると、サイクルタイムが不必要に長くなります。 |
| ギャップ電圧 | 点火ギャップ距離を制御します。 | 電極と加工物の間の正確な距離を維持し、安定した加工を実現します。 |
加工対象物の材質と熱伝導率
型彫り放電加工は、硬度に関係なく導電性材料を切削できるという点で独特です。従来の切削工具では破損してしまうような高硬度鋼、チタン、超硬合金なども、当社では頻繁に加工しています。ただし、加工対象物の物理的特性は、加工プロセスに影響を与えます。
融点が高く熱伝導率が低い材料は、侵食に多くのエネルギーを必要とします。例えば、超硬合金の加工には、アルミニウムとは異なる設定が必要です。このプロセスは非接触式であるため、機械的応力は排除されますが、熱に弱い合金に微細な亀裂が生じるのを防ぐために、熱入力を慎重に管理する必要があります。
誘電体流体の管理とろ過
誘電性流体(通常は炭化水素油)は、3つの重要な機能を果たします。すなわち、電離電圧に達するまで絶縁体として機能し、加工物を冷却し、侵食された粒子を洗い流します。
高品質な放電加工サービスにおいて、適切なろ過は不可欠です。加工液が汚れていると、油中に浮遊する導電性粒子がギャップを橋渡しし、二次放電(アーク放電)を引き起こして加工部品の表面に穴を開けてしまう可能性があります。当社では、誘電体液を清潔に保ち、温度を厳密に管理するためのろ過システムを維持しており、すべての放電が予測どおりに動作することを保証します。
型彫り放電加工におけるコストと生産上の考慮事項
放電加工(EDM)のコスト構造を理解することは、品質を犠牲にすることなく予算内でプロジェクトを遂行するために不可欠です。MS Machiningでは、単に価格を提示するだけでなく、お客様が非効率性ではなく価値に見合った対価を支払えるよう、プロセスを設計します。シンカー放電加工は高精度であるため、しばしばプレミアムサービスとみなされますが、複雑な形状や硬化処理された部品に適切に適用すれば、実際には総生産コストを削減できます。
放電加工が他の加工方法と比較して費用対効果が高い場合
従来の切削工具が物理的な限界に達した場合、放電加工(シンカーEDM)が最も費用対効果の高いソリューションとなります。硬化鋼、チタン、特殊合金などの加工では、標準的なエンドミルはすぐに摩耗したり破損したりするため、工具コストが高額になり、不良品が発生する可能性が高くなります。放電加工は機械的な力を排除するため、工具破損のリスクなしにこれらの難削材を加工できます。
さらに、鋭角な内角や深く薄いリブが必要な部品の場合、放電加工(EDM)が唯一の有効な選択肢となることがよくあります。これらの形状を標準的なCNCフライス盤で実現しようとすると、マイクロツールと非常に遅い送り速度が必要となり、加工時間が長くなります。このような場合、放電加工の方が高速で信頼性も高くなります。
大量生産におけるサイクルタイムと効率化戦略
放電加工(シンカーEDM)は一般的に従来のフライス加工よりも時間がかかりますが、当社では3~7日という標準的な納期を維持するために特別な戦略を採用しています。放電加工サービスの効率性は、電極の適切な管理とダウンタイムの最小化にかかっています。
- 多電極セットアップ: 当社では、粗加工用電極を使用して材料を迅速に除去し、仕上げ加工用電極を使用して±0.005mmの完璧な公差を実現します。
- バッチ処理: タンク内で複数の部品を同時に処理することで、誘電性流体の効率とセットアップ時間を最大限に高めることができます。
- オートメーション: ISO 9001:2015認証を取得した当社のワークフローは、一度燃焼サイクルが開始されると中断することなく稼働することを保証し、大規模注文における「無人運転」製造の可能性を可能にします。
工具および電極製造コスト
ワイヤ放電加工ではワイヤを巻いて使用するのに対し、型彫り放電加工では、通常グラファイトまたは銅製の特注形状の電極を用いて空洞を形成する必要があります。そのため、電極自体を製作するための初期費用が発生します。
しかし、このコストはプロセスの長寿命化によって相殺されることが多い。高品質のグラファイト電極1本で、交換が必要になるまでに複数の高精度CNC部品を製造できる。複雑な3Dキャビティの場合、電極1本を加工するコストは、硬いワークピースで高価な超硬カッターを複数本破損させるコストよりも大幅に低い。当社は、最大限の使用と最小限の廃棄物を実現するために、電極設計を最適化している。
生産ワークフローにおける品質、スピード、コストのバランス
プロジェクトを成功させる鍵は、放電加工機(シンカーEDM)を使うべき時と、他の加工方法に頼るべき時を見極めることです。当社では、ハイブリッド方式をお勧めすることがよくあります。例えば、CNCフライス加工で大部分の材料を除去し、その後、放電加工機に切り替えて細かい部分や最終的な表面仕上げを行うといった具合です。
このアプローチにより、フライス加工のスピードと放電加工の精度を両立できます。試作品の作成から本格的な量産まで、これらの要素のバランスを取ることで、無駄なコストをかけずに高精度な部品を実現できます。当社のエンジニアリングチームがすべての設計を精査し、最も効率的な製造方法をご提案いたします。
型彫り放電加工を製造工程に統合するためのベストプラクティス
放電加工サービスを最大限に活用するには、そのプロセスをより広範な生産ワークフローに戦略的に統合することが不可欠です。MS Machiningでは、型彫り放電加工を単なる独立した作業として扱うのではなく、従来の切削工具では実現できない形状を実現するために、標準的な機械加工を補完する重要な仕上げ工程として捉えています。
放電加工のための設計:加工性を最適化する部品形状
放電加工(シンカーEDM)の設計は、フライス加工の設計とは異なる考え方を必要とします。この加工法では成形された電極を用いて材料を削り取るため、電極の形状と誘電体液の洗浄を考慮した設計が不可欠です。
- 電極の摩耗を考慮する: 極めて高い精度を実現できる一方で、電極は摩耗します。一定の抜き勾配を持つキャビティを設計することで、精度を維持し、電極の寿命を延ばすことができます。
- フラッシングチャネル: 深い空洞の場合は、十分な流体循環によってデブリを洗い流せるような形状になっていることを確認してください。洗浄が不十分だと、アーク放電や表面欠陥の原因となります。
- 材料の選択: 幅広い 機械加工された金属部品材料これには、予備硬化鋼や特殊合金も含まれます。熱処理前に適切な材料を選択することで、放電加工工程での時間を大幅に節約できます。
複雑な部品加工における放電加工とCNCフライス加工または研削加工の組み合わせ
製造効率は、多くの場合、生産工程の適切な段階で適切な工具を使用することによって得られます。放電加工機(シンカーEDM)は、フライス加工に比べて速度が遅いため、大量の材料除去にはほとんど使用されません。そこで当社では、速度と精度を最大限に高めるために、ハイブリッド方式を採用しています。
- CNCによる荒削り加工: 金属が比較的柔らかい状態のうちに、CNCフライス加工を用いて大部分の材料を除去します。
- 熱処理: 当該部品は、要求仕様に準拠した焼き入れ処理が施されている。
- シンカーEDMによる仕上げ: 当社では、硬化材に歪みを生じさせることなく、複雑な形状、鋭利な内角、または深いリブを切削するために、型彫り放電加工機を使用しています。
このワークフローは、使用する電極の品質に大きく依存します。当社では、精密加工によるグラファイト技術を用いて、お客様の設計仕様に完全に合致するカスタム電極を製作し、最終的な焼き付けが完璧に行われることを保証します。
安定した結果を得るための定期的なメンテナンスと校正
±0.005mmという厳しい公差を維持するには、保守手順を厳守する必要があります。当社のISO 9001:2015認証取得済みのプロセスは、機器の信頼性が部品の品質を損なうことが決してないことを保証します。
- 誘電性流体の品質: 当社では、誘電性液体を常にろ過・監視しています。清浄な液体は、安定した放電と優れた表面仕上げを実現するために不可欠です。
- キャリブレーション: 機械軸の定期的な校正により、生産工程全体を通して位置精度が維持されます。
- 電極検査: 火花を発生させる前に、電極の寸法精度を検査し、結果として得られる品質を保証します。 CNC精密部品 お客様の要件を正確に満たします。
放電加工と精密製造における将来の動向
CNCおよび自動生産ラインとの統合
放電加工機が独立した設備として稼働する時代は終わりを迎えつつあります。放電加工機が大規模な生産セルに直接統合される、完全自動化への大きな転換が進んでいます。ロボットが電極交換やワークピースのパレット化を担うようになり、無人製造が可能になりました。この連携により、CNC精密部品はフライス加工から放電加工へと、手作業によるミスなくスムーズに移行できます。高度なCNCエンジニアリングサービスを利用することで、工場はこれらの機械を同期させ、スピンドルの稼働時間とスループットを最大化し、複雑なプロジェクトのリードタイムを大幅に短縮できます。
リアルタイム監視とAI最適化機能を備えたスマートEDMシステム
機械知能は放電加工に革命をもたらしている。最新のシステムは、放電ギャップと放電状態をリアルタイムで監視するAIアルゴリズムを搭載している。あらかじめ設定されたパラメータだけに頼るのではなく、機械は切削状況を「感じ取り」、安定性を維持するために瞬時に調整を行う。
- 適応制御: アーク放電や断線を防ぐため、電流とオフ時間を自動的に調整します。
- 予知保全: センサーは部品が故障する前にオペレーターに警告を発し、ダウンタイムを防ぎます。
- プロセスの最適化: このシステムは過去の切断作業から学習し、今後のバッチ処理における速度と仕上がりを最適化します。
電極材料と加工効率の進歩
電極に使用される材料においても、著しい進歩が見られます。新しい高密度グラファイトや特殊な銅合金は優れた耐摩耗性を備えており、電極の形状をより長く維持できます。これは、精密CNC部品の厳しい公差を維持しながら、加工に必要な電極の数を減らす上で非常に重要です。これらの材料の進歩は、より高速なジェネレーター技術と相まって、放電加工サービスにおいて、より微細な表面仕上げをより短時間で実現することを可能にします。極めて小さく複雑な形状の場合、これらの先進的な材料とマイクロCNC加工機能を組み合わせることで、最高レベルのディテールと精度が保証されます。