
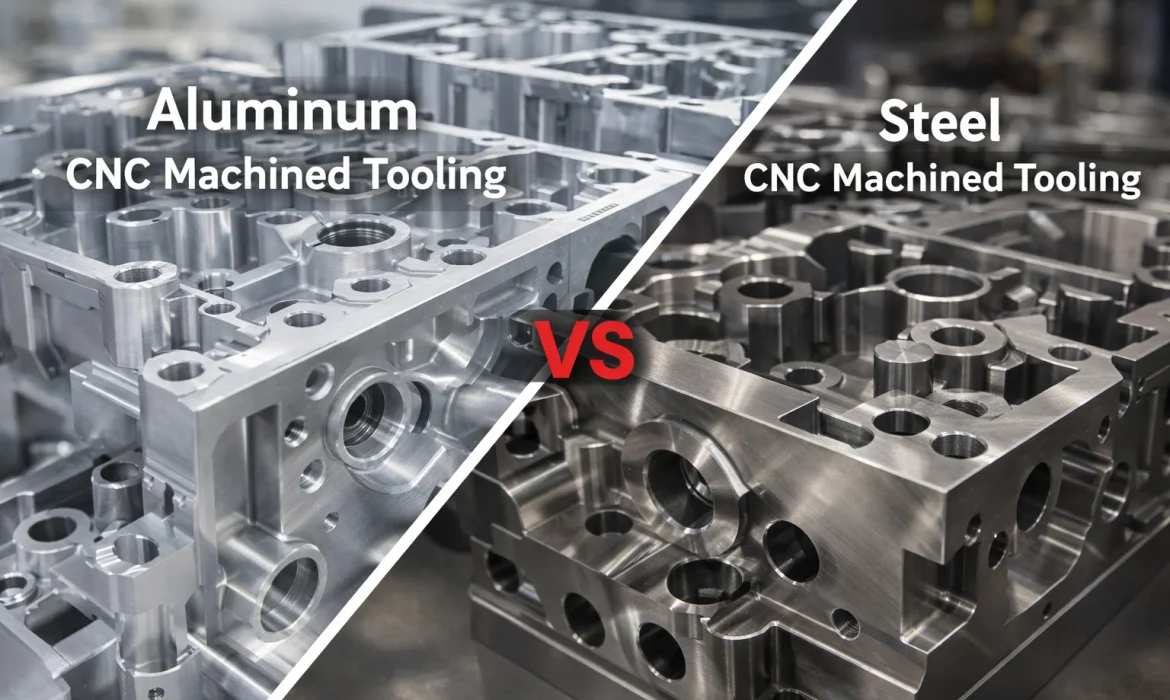
はじめに:CNC加工において材料選択が重要な理由
適切な材料の選定は、現場で信頼性の高いCNC精密部品を製造する上で最も重要なステップです。MS Machiningでは、鋼とアルミニウムの選択は単にコストの問題ではなく、製造戦略、リードタイム、そして部品の最終的な寿命を左右することを理解しています。15年以上にわたる精密機械加工の経験に基づき、お客様の具体的なエンジニアリング目標に完全に合致する合金の選定をサポートいたします。
鋼とアルミニウムの特性が機械加工結果に及ぼす影響
金属の物理的特性は、切削工具による加工時の挙動に直接影響を与えます。6061や7075などのアルミニウム合金は、より柔らかく展延性に優れているため、高速加工と迅速な材料除去が可能です。この加工性の高さにより、複雑な形状の加工を迅速に行うことができ、多くの場合、3~7日以内にサンプルをお届けできます。
一方、鋼やステンレス鋼(4140、1018、304など)は、硬度と引張強度が著しく高い。これらの材料を加工するには、剛性の高いセットアップ、低速の切削速度、そして発熱と工具摩耗を管理するための堅牢な工具が必要となる。加工の難易度は高まるものの、当社の高度なCNC加工機は、両方の材料グループにおいて±0.01mm~±0.05mmという厳しい公差を維持し、硬度に関わらず一貫した加工精度を保証する。
材料選定と部品性能の関連性
精密CNC部品の機能性は、材料固有の特性と密接に結びついています。この特性の不一致は、致命的な故障や不必要な重量増加につながる可能性があります。
- アルミニウム: 航空宇宙部品やロボットフレームなど、高い強度対重量比が求められる用途に最適です。また、その自然な耐食性(陽極酸化処理によりさらに向上)により、一般的な環境下での使用にも適しています。
- 鋼: 降伏強度と耐摩耗性が極めて重要な高負荷環境において不可欠です。駆動軸、ギア、重機部品などのコンポーネントは、鋼の密度と耐久性によって、変形することなく繰り返しの応力に耐えることができます。
コスト、効率、負荷要件のバランスを取る
プロジェクトの最適化には、予算、生産速度、機械的要件という3つの重要な要素のバランスを取る必要があります。基本的な鋼材(1018など)は高級アルミニウムよりも原材料費が低い場合がありますが、加工時間が長くなることが多く、部品の総コストが増加する可能性があります。逆に、アルミニウム部品は加工が速く、労力と加工時間を削減できますが、特定の高級合金は高価になる場合があります。
当社は、まず負荷要件を分析することで、お客様がこれらのトレードオフをうまく乗り越えられるようサポートします。部品に鋼鉄の極めて高い降伏強度が必要ない場合は、高品位アルミニウムに切り替えることで、重量と製造コストを同時に削減できます。ISO 9001:2015認証を取得した当社のプロセスは、強度を重視して鋼鉄を選択する場合でも、効率性を重視してアルミニウムを選択する場合でも、最終製品が厳格な品質基準を満たすことを保証します。
CNC加工における鋼材:強度、耐久性、および被削性
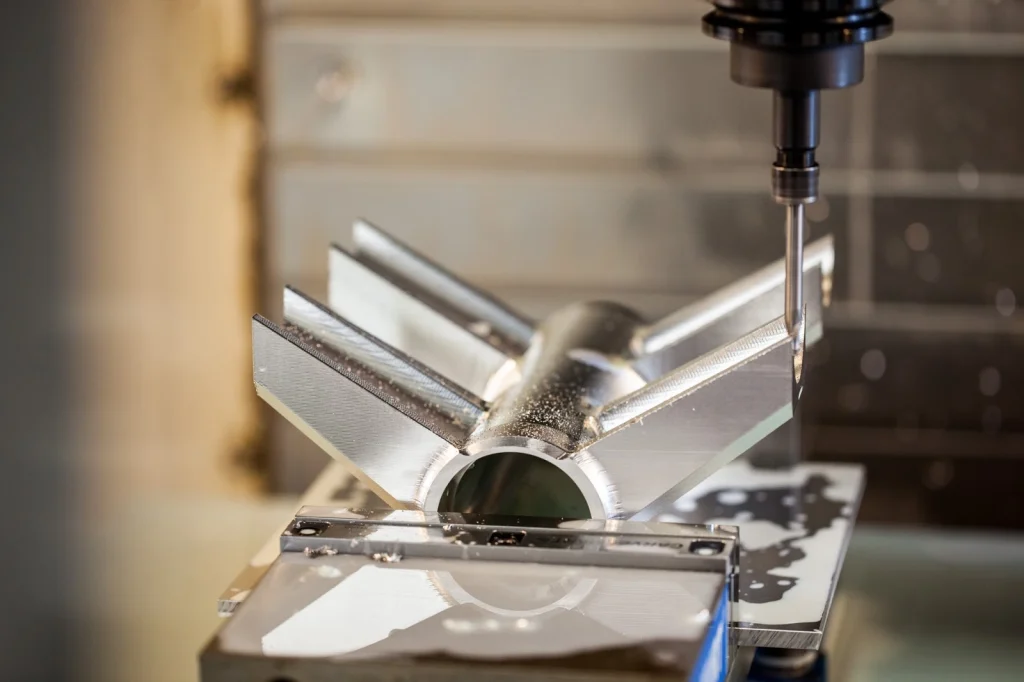
プロジェクトにおいて妥協のない強度が求められる場合、軽量な代替材料よりも鋼材がしばしば優先的に選択されます。鋼材はアルミニウムよりも堅牢な設備と低速な加工速度を必要としますが、その見返りとして、大きな応力や摩耗に耐えうる部品が得られます。MS Machiningでは、15年以上にわたる経験を活かし、鋼材加工特有の要求に対応し、最も硬い合金であっても厳密な公差で加工することを保証します。
CNC加工に用いられる主要な鋼合金とその機械的特性
部品の性能を確保するには、適切な鋼材グレードを選択することが第一歩です。当社では、炭素鋼とステンレス鋼を幅広く取り扱っており、それぞれが精密CNC加工部品に特有の機械的利点を提供します。
- 低炭素鋼(1018): 優れた被削性と溶接性を持ち、リベットや治具に最適です。
- 中炭素鋼(1045): 高い強度と耐衝撃性を備え、ギアやシャフトに適しています。
- 合金鋼(4140/4340): 高い引張強度と靭性で知られ、航空宇宙や自動車分野でよく使用される。
- ステンレス鋼(303、304、316、17-4 PH): 優れた耐腐食性と衛生特性を備えており、医療環境や海洋環境に不可欠です。
鋼材加工における課題:工具、切削速度、および熱
鋼材の機械加工は、軟らかい金属とは大きく異なる特有の課題を伴います。鋼材の硬度が高いため、切削加工中に相当量の熱が発生し、適切に管理しないと工具のたわみや急速な摩耗につながる可能性があります。当社では、±0.01mm~±0.05mmの標準公差を維持するために、剛性の高い高速CNC加工機を使用し、切削速度を最適化しています。適切なクーラントの塗布と工具経路戦略は、熱膨張を防ぎ、材料除去時に発生する熱に関わらず最終寸法の精度を維持するために不可欠です。
鋼部品の表面仕上げおよび後加工処理
アルミニウムは自然に酸化皮膜を形成しますが、多くの鋼種は酸化を防ぎ表面硬度を高めるために二次加工が必要です。当社の炭素鋼製CNC加工部品は、環境および美観上の要件を満たすために、頻繁に後処理が施されます。
当院で一般的に行っている治療法は以下のとおりです。
- パッシベーション: ステンレス鋼の表面汚染物質を除去し、耐食性を向上させるために不可欠である。
- メッキ: 炭素鋼を錆から守るための亜鉛またはニッケルメッキ。
- 熱処理: 耐摩耗性と機械的強度を高めるための焼き入れと焼き戻し。
- パウダーコーティング: 過酷な環境にも耐える、耐久性と装飾性に優れた仕上がりを提供します。
高い耐荷重性、耐摩耗性、または耐衝撃性が求められる用途
静荷重または動荷重が大きい用途では、鋼材が最適な選択肢となります。鋼材は弾性率が高いため、アルミニウムに比べて応力による変形が起こりにくいという利点があります。構造部品、ドライブシャフト、高圧バルブ、ファスナーなど、 CNC精密部品には鋼材をお勧めします。摩耗や繰り返し衝撃を受ける環境においては、4140鋼や高硬度17-4 PHステンレス鋼などの耐久性の高い鋼材を使用することで、長寿命と信頼性の高い性能を実現できます。
CNC加工におけるアルミニウム:軽量かつ高効率
CNC加工に適した一般的なアルミニウム合金とその性能特性
構造的な強度を過度に損なうことなく軽量化が重要な場合、アルミニウムは当社が最初に推奨する素材です。MS Machiningでは、お客様のプロジェクトニーズに合わせて、様々なグレードのアルミニウムを幅広く取り扱っています。アルミニウム6061は、汎用CNC精密部品の業界標準であり、強度と溶接性のバランスに優れています。航空宇宙部品のような高応力用途には、一部の鋼材に匹敵する強度対重量比を持つアルミニウム7075を使用しています。また、耐疲労性に優れた2026、海洋環境向けの5052、建築装飾向けの6063も加工しています。当社のCNC加工用材料ページで、当社の加工能力の全範囲をご確認いただき、お客様の特定の負荷要件に最適なグレードをお選びください。
アルミニウムの利点:加工速度、被削性、耐食性
製造面から見ると、アルミニウムは鋼鉄よりもはるかに加工しやすい素材です。この加工性の良さにより、高速CNC加工機を最適な速度で稼働させることができ、サイクルタイムの短縮と生産コストの削減を実現しています。±0.01mm~±0.05mmという厳しい公差を、優れた表面仕上げ(Ra 0.4~Ra 3.2)で安定して達成できます。さらに、アルミニウムは自然に酸化皮膜を形成するため錆びにくく、未処理の炭素鋼に比べて湿気にさらされる部品に最適です。この効率性により、サンプルや試作品を最短3~7日で納品することが可能です。
アルミニウム部品の強度を維持するための設計上の考慮事項
7075のような現代の合金は非常に強度が高いものの、アルミニウムは鋼鉄よりも弾性率が低い。つまり、適切に設計されていないと、荷重がかかった際に部品が大きく変形する可能性がある。精密CNC部品のCADファイルをレビューする際、私たちはしばしば壁の厚さと形状を詳しく調べる。剛性を維持するために、壁をわずかに厚くしたり、リブを追加したりすることを推奨する場合がある。リブの追加は重量増加を最小限に抑えつつ、剛性を大幅に向上させる。このアプローチにより、アルミニウムの軽量性という利点を享受しながら、必要な機械的負荷に対応できる。
表面仕上げ、陽極酸化処理、および外観に関する要件
アルミニウムを選ぶ最大のメリットの一つは、後加工の汎用性の高さです。加工直後の仕上げでも十分な場合が多いですが、耐久性と美観を向上させるための様々な二次加工もご用意しています。陽極酸化処理(タイプIIおよびタイプIII)は最も人気のある処理で、耐食性と表面硬度を高めるとともに、色のカスタマイズも可能です。また、マットな質感を実現するビーズブラスト加工や、導電性を高めるための化学皮膜(ケムフィルム)加工も提供しています。特殊なプロジェクト向けには、当社の合金CNC加工サービスにより、出荷前にすべての部品が機能面と外観面の両方の仕様を満たしていることを保証します。
荷重に関する考慮事項:部品の機能が材料選定にどのように影響するか
MS Machiningでは、プロジェクトを評価する際、まず最初に形状だけでなく、部品が耐えなければならない物理的な力についても検討します。鋼とアルミニウムのどちらを選ぶかは、多くの場合、部品が静的な重量を支えるのか、何百万回もの動作サイクルに耐えるのかといった、具体的な負荷の種類によって決まります。こうした機械的要求を理解することで、当社が製造する精密CNC部品が現場で確実に機能することを保証します。
静的荷重と動的荷重、および疲労挙動
荷重の性質は、材料選定における主要な決定要因となる。静荷重は一定で変化しない荷重であるのに対し、動荷重は変動する力を伴い、多くの場合、時間の経過とともに疲労を引き起こす。
- 鋼材(例:4140、4340): 鋼材は一般的に明確な疲労限度を持っています。応力が一定の閾値以下であれば、理論的には部品は破損することなく無限のサイクルに耐えることができます。このため、鋼材は重機械の重要な構造部品に最適な材料として選ばれています。
- アルミニウム(例:6061、7075): アルミニウムには明確な疲労限度がありません。応力がどれほど低くても、十分な回数の繰り返し荷重を受ければ、最終的には破損します。しかし、重量が問題となる静的用途においては、アルミニウムは重量増加というデメリットなしに優れた性能を発揮します。
衝撃、振動、ねじれに関する考慮事項
部品は、単純な荷重支持だけでなく、しばしば突然の衝撃やねじれ力にさらされます。高衝撃や高トルク下での変形に耐える必要がある部品には、一般的に鋼材が最適です。例えば、当社の特注シャフト、ロッド、マンドレルは、ねじれや破損を起こさずに高回転トルクに耐えられるよう、ステンレス鋼や合金鋼から機械加工されることがよくあります。
一方、アルミニウムは柔らかくエネルギーを吸収する能力に優れているが、強い衝撃を受けるとへこんだり変形したりしやすい。しかし、密度が低いため、重い鋼鉄製の部品では過剰な慣性が発生する高速往復運動機構において、振動を低減する上で有利となる場合がある。
軽量でありながら強度のある構造物のためのアルミニウム部品の設計
航空宇宙やロボット部品など、軽量化が最優先事項となる分野では、アルミニウムが標準素材となります。7075のような高強度合金を用いることで、一部の軟鋼に匹敵する強度を、はるかに軽量な素材で実現できます。
当社のアルミニウムCNC加工サービスの可能性を最大限に引き出すために、不要な厚みを加えることなく剛性を高めるような設計をお勧めします。
- リブとガセット: 構造リブを追加することで、剛性を維持しながら壁を薄くすることが可能になる。
- ジオメトリ最適化: I形鋼またはT形鋼の断面形状を用いることで、曲げ荷重を効率的に処理する。
- 陽極酸化処理: これはコアの強度を高めるものではありませんが、タイプIIIの硬質陽極酸化処理は表面の耐摩耗性を向上させ、アルミニウム本来の柔らかさを補います。
繰り返し応力下での高耐久性を実現する鋼製部品の設計
最大限の耐久性が求められる用途では、鋼材が依然として最有力候補です。繰り返し応力がかかるCNC精密部品を設計する場合、硬度と引張強度が重要になります。ステンレス鋼17-4 PHや1045炭素鋼などの材料は、耐摩耗性に優れ、熱応力や機械的応力下でも厳しい公差(±0.005mmまで)を維持できるため、理想的な材料と言えます。
鋼材設計における主要な戦略は以下のとおりです。
- フィレットと半径: 応力集中によるひび割れを防ぐため、鋭利な内角は避けてください。
- 熱処理: 加工後の熱処理による表面硬度向上を考慮した部品設計を行う。
- 壁の厚さ: 鋼鉄製の部品は、弾性率が高いため、一般的にアルミニウム製の同等品よりも肉厚を薄くすることができ、狭いスペースでもコンパクトな設計が可能となる。
材料選択に影響を与える環境要因
鋼材とアルミニウム材のCNC加工における材料選定においては、機械的負荷と同様に、使用環境も非常に重要です。温度・湿度管理された工場では完璧に機能する部品でも、石油掘削装置やエンジンルーム内ではすぐに故障する可能性があります。当社では、長寿命と信頼性を確保するため、設計段階の早い段階で環境への曝露状況を評価しています。
湿気、化学物質、または屋外環境への曝露
湿気や化学物質への曝露によって、金属原料が劣化せずに済むか、あるいは相当な保護が必要になるかが決まる。
- アルミニウム: 6061や5052などの合金は、自然に薄い酸化皮膜を形成し、大気腐食に対して十分な耐性を発揮します。そのため、一般的な屋外筐体や民生用電子機器に適しています。
- ステンレス鋼: 海洋環境や過酷な溶剤にさらされる環境では、ステンレス鋼316が業界標準となっています。モリブデン含有量が高いため、アルミニウムや一般的な炭素鋼よりもはるかに優れた耐孔食性および耐塩化物腐食性を備えています。
- 炭素鋼: 1018や4140のような鋼種は機械的強度に優れているものの、積極的な表面保護処理を施さないと、湿度の高い環境ではすぐに錆びてしまう。
温度変化と熱膨張の影響
熱安定性は、鋼とアルミニウムの大きな違いの一つです。アルミニウムの熱膨張係数は、鋼の約2倍です。精密なCNC加工部品が極端な熱サイクルにさらされると、アルミニウム部品は膨張と収縮を繰り返し、厳しい公差に影響を与えたり、組み立て時に干渉を引き起こしたりする可能性があります。
高温環境下で使用される用途や、厳密な寸法安定性が求められる部品には、鋼材がより安全な選択肢となる場合が多いです。フライス加工による部品製造であれ、円筒形部品のCNC旋削加工であれ、材料が熱応力にどのように反応するかを理解することは、現場での精度を維持するために不可欠です。
鋼材およびアルミニウムの耐食性および保護処理
原材料の特性は、二次加工によって向上させる必要がある場合が多い。MS Machiningでは、 CNC精密部品の寿命を延ばすために、特殊な仕上げ加工を施している。
- アルミニウム: お勧め 陽極酸化処理(タイプ II またはタイプ III)この電気化学プロセスにより、自然酸化膜が厚くなり、表面が硬く耐腐食性が向上します。酸化を防ぎながら電気伝導性を維持するためのもう一つの選択肢は、化学皮膜処理(クロメート処理)です。
- ステンレス鋼: を使用しております パッシベーション 表面から遊離鉄を除去することで、寸法を変えることなく、本来の耐食性を向上させる。
- 鋼: 炭素鋼はほぼ常に 亜鉛メッキ、ニッケルメッキ、または粉体塗装 環境に対する物理的な障壁を作るため。
部品ライフサイクルにおけるメンテナンスに関する考慮事項
材料の初期費用は、多くの場合、長期的なメンテナンスの必要性と相関関係にあります。ステンレス鋼部品は、剥がれたり摩耗したりする可能性のあるコーティングに依存しないため、一般的にライフサイクルメンテナンスコストが最も低くなります。塗装またはメッキされた鋼材は、バリアが健全であることを確認するために定期的な検査が必要です。コーティングが損傷すると、錆によって構造的完全性が急速に低下する可能性があります。アルミニウムは中間的な位置づけで、錆に関してはメンテナンスの手間が少ないものの、摩耗の激しい環境では表面の摩耗を防ぐために硬質陽極酸化処理が必要になる場合があります。
CNC加工におけるコストと生産効率
鋼材とアルミニウムのCNC加工を比較検討する際、最終的な判断基準となるのは、原材料価格と機械加工時間のバランスです。MS Machiningでは、お客様が試作品1点から数千点の大量注文まで、あらゆる規模の注文において、これらのトレードオフをうまく乗り越え、最大限の価値を得られるようサポートいたします。
材料費比較と不良品削減戦略
原材料費は変動しますが、一般的に、標準的な炭素鋼(1018など)はアルミニウム合金よりも1ポンドあたりの価格が安価です。しかし、鋼はアルミニウムよりもはるかに密度が高いため、同じ体積の鋼の重量はアルミニウムの約3倍になり、1ポンドあたりの価格の優位性を相殺する可能性があります。ステンレス鋼(304や316など)や特殊合金は、6061などの標準的なアルミニウム合金よりもかなり高価です。
コスト削減のため、効率的なネスティングと無駄を最小限に抑える材料サイズの選定に重点を置いています。精密CNC部品の場合、最終部品の直径に近い標準棒材サイズを選択することで、除去する必要のある材料量を減らし、材料の無駄とサイクルタイムを直接的に削減できます。
鋼材とアルミニウム材の加工時間、工具摩耗、および労働効率の比較
鋼材の価格は安いかもしれませんが、アルミニウムは「加工性」に優れているため、部品全体のコストではアルミニウムの方が有利になることがよくあります。アルミニウムは柔らかく、切削加工が容易なため、CNCフライス加工をより高速かつ高送りで行うことができます。これにより、サイクルタイムを大幅に短縮できます。
- アルミニウム: 高い材料除去率、低い工具摩耗、そして短い生産サイクル。
- 鋼: 熱管理と工具寿命の維持のため、切削速度を遅くする必要があります。4140鋼やステンレス鋼などの硬質合金は工具摩耗が激しく、工具交換の頻度が増え、消耗品コストが高くなります。
部品の形状が複雑で、大幅な材料除去が必要な場合、アルミニウムを使用することで節約できる労力と機械加工時間の増加分は、軟鋼を使用することで節約できる原材料費を上回ることが多い。
少量試作と大量生産のバランスを取る
当社の設備は、ラピッドプロトタイピングと量産の両方に対応できるようになっています。少量注文(1~50個)の場合、材料費はセットアップ時間やプログラミング費用に比べて総価格に占める割合が小さくなります。このような場合、コスト差はごくわずかであるため、機能要件に最適な材料を使用することをお勧めすることがよくあります。
しかし、大量生産においては、サイクルタイムの1秒1秒が重要です。当社では、部品1個あたりの加工時間を短縮するために、ツールパスを最適化しています。用途によっては、快削鋼(12L14など)や特定のアルミニウム合金に切り替えることで、数千個のCNC精密部品の生産において大幅なコスト削減を実現できます。3~7日という迅速なサンプル納期により、量産化前にこれらの効率性を検証することが可能です。
加工後の仕上げコストとプロセス最適化
部品の価格は、完成するまで確定しません。アルミニウム部品は、耐腐食性と外観上の美しさを確保するために、陽極酸化処理(タイプIIまたはタイプIII)が必要となることが多く、これは工程が増えるものの、一般的に費用対効果が高い処理方法です。
鋼材部品、特に炭素鋼部品は、錆を防ぐためにほぼ必ず二次加工が必要となります。当社では、これに対応するための様々な処理方法をご用意しております。
- メッキ: 腐食防止のため、亜鉛またはニッケルメッキを施す。
- パウダーコーティング: 工業部品向けの、耐久性と美観を兼ね備えた仕上げ。
- パッシベーション: ステンレス鋼の耐食性を最大限に高めるために不可欠である。
当社では、リードタイムと物流コストを最小限に抑えるため、これらの二次加工をワークフローに統合し、お客様に完成品ですぐに使用できる部品をお届けできるようにしています。
鋼材およびアルミニウムのCNC加工における部品設計ガイドライン
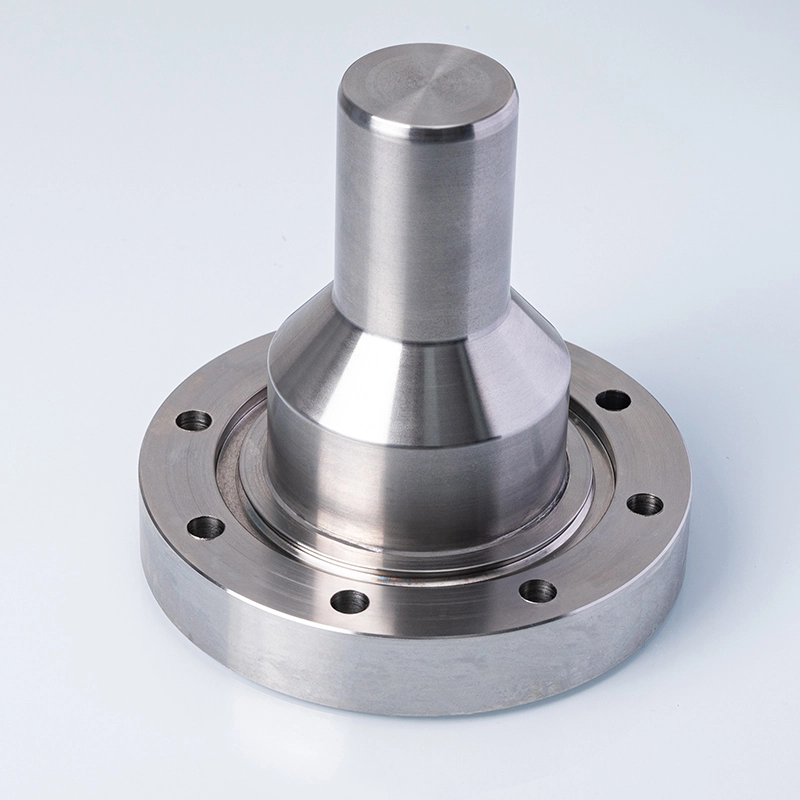
製造性を考慮した設計(DFM)は、適切な材料の選定と同じくらい重要です。鋼鉄の剛性であれ、アルミニウムの展延性であれ、部品の形状によって、加工の容易さとコスト効率が大きく左右されます。当社では、構造的完全性を最大限に高めつつ、工具摩耗とサイクルタイムを最小限に抑えることに重点を置いて設計を行っています。
壁厚、抜き勾配、フィレット
切削工具の物理的な限界は、ここで大きな役割を果たします。エンドミルは丸い形状をしているため、完全に鋭利な内角を加工することはできません。そのため、工具半径よりもわずかに大きい半径のフィレット(丸みを帯びた角)を追加することをお勧めします。これにより、工具が角で急停止するのを防ぎ、ビビリ振動を軽減し、表面仕上げを向上させることができます。
-
壁の厚さ:
- アルミニウム: 一般的には、より薄い壁(場合によっては約0.020インチまで)でも問題ありませんが、締め付け圧力や熱の蓄積による反りには注意してください。
- 鋼: 金属をせん断するために必要な高い切削力に耐える剛性を維持するには、より厚い壁(通常は最低0.030~0.040インチ)が必要です。薄い鋼板の壁は振動しやすく、仕上げを損なう原因となります。
-
抜き勾配:成形加工において抜き勾配は非常に重要ですが、CNC加工における抜き勾配は主に工具の摩擦を防ぐために深いポケット加工に使用されます。将来的に精密CNC部品の製造工程を機械加工から鋳造に移行する予定がある場合は、抜き勾配を今から組み込んでおくことで、設計変更にかかる時間を節約できます。
応力分布と荷重処理を最適化するための形状設計
形状は、材料と同様に、部品が荷重に対してどのように反応するかを決定づける重要な要素です。鋼鉄部品では、高応力がかかる用途が多いため、鋭利な内角を避けることは不可欠です。鋭利な内角は応力集中点となり、亀裂の発生源となるからです。
鋼鉄よりも弾性率(剛性)が低いアルミニウムの場合、構造にリブやガセットを設けることがよくあります。これにより、ソリッドブロックのような大幅な重量増加を招くことなく、荷重がかかった際のたわみを防ぐのに必要な剛性を確保できます。形状を最適化することで、CNC精密部品が静荷重でも動的振動でも確実に動作することを保証します。
公差を維持しながら二次加工を最小限に抑える
厳しい公差を実現するにはコストがかかります。仕様が厳しくなるほど、機械の稼働時間が長くなり、工具もより特殊化されます。コストを抑えるためには、重要な接合面にのみ厳しい公差を適用し、機能しない部分には公差を緩めることをお勧めします。
効率性は使用する設備にも左右されます。CNC機能を備えた最新のフライス盤を使用することで、可能な限り一度の段取りで複雑な形状や精密な寸法を実現できます。これにより、手作業によるバリ取りや二次研削の必要性が軽減されます。また、特注工具の必要性を避けるため、穴のサイズを一般的なドリルビット径に標準化することをお勧めします。
生産前にプロトタイプを作成し、機能性能をテストする。
硬化鋼部品の本格的な量産に着手する前に、試作品を作ることは賢明な選択です。当社では、形状や適合性を確認するために、初期設計を比較的軟らかいアルミニウムで加工することがよくあります。しかし、高負荷や摩耗を伴う機能試験を行う場合は、試作品は最終的に使用する材料で製作する必要があります。
試験によって設計上の弱点を特定できます。鋼鉄部品が重すぎる場合は、応力の少ない部分の材料を削り取るなどの対策を講じることができます。アルミニウム部品のたわみが大きすぎる場合は、肉厚を増やすなどの対策を講じることができます。実地試験による設計検証は、最終的な生産ロットが予期せぬ故障なく、すべての環境要件と荷重要件を満たすことを保証します。
意思決定:鉄鋼とアルミニウムのどちらを選ぶべきか
適切な材料を選ぶことは、多くの場合、機械的性能と製造効率のトレードオフとなります。MS Machiningでは、お客様がこれらの決定を適切に行えるようサポートし、鋼材とアルミニウム材のCNC加工プロジェクトが技術要件と予算目標の両方を満たすようお手伝いいたします。
高負荷、耐摩耗性、または衝撃に敏感な部品には鋼材が適している
耐久性が最優先事項である場合、鋼材が最適な選択肢となります。高応力、繰り返しの衝撃、または摩耗環境にさらされる部品には、4140鋼や1045鋼などの合金に見られる高い引張強度と硬度が必要です。
- 耐摩耗性: 鋼材は、高摩擦用途において、より長期間にわたって厳しい公差を維持する。
- 積載量: 重荷重がかかっても変形してはならない構造部品にとって不可欠な要素である。
- 熱抵抗: 316などのステンレス鋼は、アルミニウムに比べて高温下でも形状を維持する。
例えば、高負荷対応のCNCギアなどの産業用動力伝達部品は、トルクによる歯の破損を防ぐために、ほぼ例外なく焼入れ鋼の靭性を必要とする。
重量が重要な要素となる部品、腐食しやすい部品、あるいは加工しやすい部品にはアルミニウムが適している。
高い強度対重量比が求められる用途であれば、アルミニウムが業界標準です。7075などの合金は、一部の軟鋼に匹敵する強度を持ちながら、重量は約3分の1であるため、航空宇宙、自動車、ロボット部品に最適です。
- 耐腐食性: アルミニウムは自然に保護酸化皮膜を形成しますが、陽極酸化処理(タイプIIまたはタイプIII)によってこの皮膜を強化し、より優れた環境保護効果を得ることができます。
- 機械加工性: アルミニウムは切削しやすく、放熱性にも優れているため、より高速な加工速度を実現できる。
- 熱伝導率: ヒートシンクや電子機器筐体に最適です。
アルミニウムは切削加工が容易なため、より短いサイクルタイムで複雑なCNC精密部品を製造することができ、硬い金属に比べて部品あたりのコストを直接的に削減できます。
生産量、リードタイム、予算の制約
プロジェクトの規模とスケジュールは、材料選定に大きな影響を与えます。原材料費は変動しますが、多くの場合、加工時間が最大のコスト要因となります。
| 因子 | アルミ | 鋼鉄 |
|---|---|---|
| 加工速度 | 高(低価格) | 低価格~中価格帯(高価格帯) |
| 工具の摩耗 | ロー | 高(工具コストが増加する) |
| リードタイム | より高速な処理 | 後処理熱処理が必要となる場合があります |
| ボリューム適合性 | 大量使用に最適 | 良いが、サイクルタイムが長い |
ラピッドプロトタイピングにおいては、アルミニウムは工具への負担が少ないため、高精度CNC部品を迅速に納品できます(多くの場合、標準納期である3~7日以内に納品可能です)。ただし、部品に鋼鉄特有の機械的特性が必要な場合は、工具経路と切削戦略を最適化し、時間とコストの増加を最小限に抑えます。当社は、使用する材料に関わらず、最終製品が厳格なISO 9001:2015品質基準を満たすことを保証します。
CNC加工における材料選定のベストプラクティス
設計エンジニアとCNCスペシャリストの連携
性能と製造性の完璧なバランスを実現するには、両者を単独で考慮する必要はほとんどありません。設計エンジニアは最終製品の機能要件を理解していますが、当社のCNCスペシャリストは特定の金属が切削加工時にどのように挙動するかを熟知しています。開発の初期段階から連携することで、硬鋼の深い穴がビビリ振動を引き起こす可能性や、アルミニウムの薄肉部が振動しやすいといった潜在的な問題点を特定できます。設計プロセスの早い段階で当社にご連絡いただければ、時間とコストを削減できるDFM(製造性を考慮した設計)に関するフィードバックを提供いたします。
CAMとシミュレーションツールを使用して材料性能を予測する
当社では、材料を加工する前に、高度なCAMソフトウェアを使用して加工プロセス全体をシミュレーションします。このデジタル検証により、さまざまな合金が特定の工具経路や切削速度にどのように反応するかを予測することができます。
- 衝突検出: 機械の損傷を防ぎ、安全性を確保します。
- ツールパスの最適化: 鉄鋼とアルミニウムの両方において、サイクルタイムを短縮します。
- ストレス予測: 軽量アルミニウム部品の潜在的な反りを予測するのに役立ちます。
バッチ間で品質、許容誤差、再現性を維持する
一貫性は、特に試作品から量産へとスケールアップする際に非常に重要です。当社は厳格なISO 9001:2015規格を遵守し、CNC精密部品のすべてのバッチが同じ厳しい仕様を満たすことを保証しています。焼入れ鋼製シャフトの±0.005mmの公差を維持する場合でも、アルミニウム製ハウジングの表面粗さRa 0.8を実現する場合でも、当社の100%検査プロセスは再現性を保証します。出荷前に寸法と仕上げを検証し、部品が最終製品に常にシームレスに組み込まれるようにしています。
市場における材料の入手可能性とコスト動向を監視する
材料費は、世界的なサプライチェーンの状況によって変動します。当社は、鉄鋼とアルミニウムの両方の市場動向を常に監視し、正確な価格と納期見積もりを提供しています。場合によっては、特殊なグレードから6061アルミニウムや1018鋼といったより広く入手可能な標準合金に切り替えるなど、合金の選択を少し調整するだけで、部品の機能を損なうことなく大幅なコスト削減につながることがあります。当社は、お客様が予算とスケジュールを守ってプロジェクトを進められるよう、こうしたトレードオフをうまく乗り越えるお手伝いをいたします。