
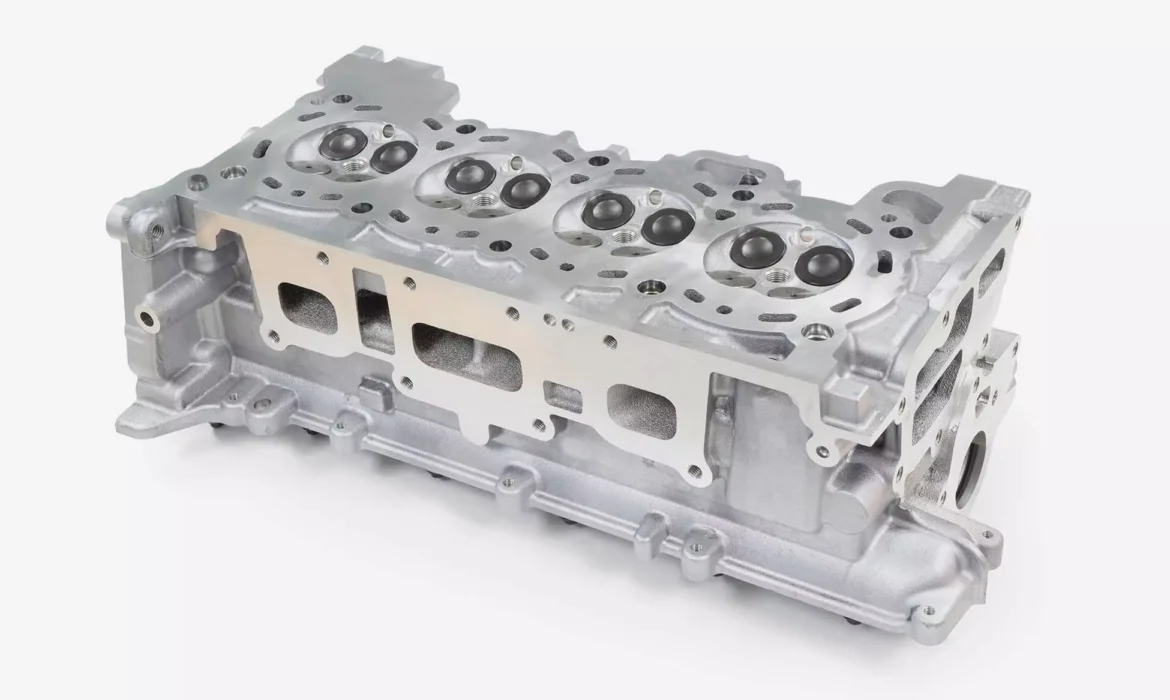
ニアネットシェイプの実現:ロストワックス鋳造が二次的なCNC加工と材料の無駄を最小限に抑える方法。
現代の精密工学において、鋼材精密鋳造は「ニアネットシェイプ」形状を実現するための主要な方法です。316Lや17-4 PHといった高価なステンレス鋼合金を扱う場合、棒材からの切削加工では、材料の廃棄率が70%を超えることがよくあります。ロストワックス法を用いることで、冷却時に95%完成した部品を製造できます。これにより、 CNC加工の回数と加工時間を大幅に削減できます。例えば、内部に複数のチャンバーを持つ複雑な流体マニホールドは、一体成形で鋳造できますが、機械加工では複数のブロックを穴あけ、フライス加工、溶接する必要があります。このように切削屑が減少することで、原材料費が削減されるだけでなく、生産サイクルも短縮され、複雑なフライス加工に伴う一般的なリードタイムなしに、試作品から市場投入可能な製品への移行を迅速化できます。
表面の完全性と寸法精度:ステンレス鋼の鋳造において、現実的な線形公差(例:CT4~CT6)はどの程度期待できるでしょうか?
予測可能性は、高度なエンジニアリングの基盤です。ほとんどのプロの鋳造工場は、ステンレス鋼のISO 8062-3(CT4~CT6)公差範囲内で操業しています。25mmの直線寸法の場合、これは標準公差±0.13mm~±0.15mmに相当します。単なる数値を超えて、精密鋳造は優れた表面完全性を提供し、粗さ(Ra)3.2~6.3ミクロンを実現します。この品質をイメージするには、Ra 3.2の仕上げは、滑らかでつや消しのサテン表面(目の細かいサンドペーパーや高級鋳造アルミニウムシャーシに匹敵)のように感じられます。この仕上げは、シェル構築段階で使用される主要なジルコンスラリーが溶融金属とのガラスのような界面を形成するため、砂型鋳造よりもはるかに滑らかです。この表面品質により、食品/医療用途での細菌の付着を防ぎ、二次研磨が必要な場合でも「切削深さ」を最小限に抑えることができます。
設計の自由度:複数の部品を単一の複雑な鋳造品に統合することで、故障箇所と重量を削減します。
インベストメント鋳造の最も強力な用途の一つは、「部品統合」です。従来、ドローンの構造ブラケットやロボットのジョイントといった複雑なアセンブリは、複数のCNC加工されたプレートを溶接またはボルトで接合して製造されていました。各接合部は、潜在的な故障箇所であり、局所的な腐食が発生する箇所でもありました。インベストメント鋳造を用いることで、エンジニアはこれらの複数の部品を単一の一体型ステンレス鋼部品に統合できます。溶接をなくすことで、これらの継ぎ目に対する高価なX線検査や浸透探傷検査も不要になります。この設計の自由度により、ポンプハウジング内の重量配分を最適化し、流体特性を向上させることができます。これは、従来のCNC切削工具では物理的に到達できない内部曲線を鋳造できるためです。
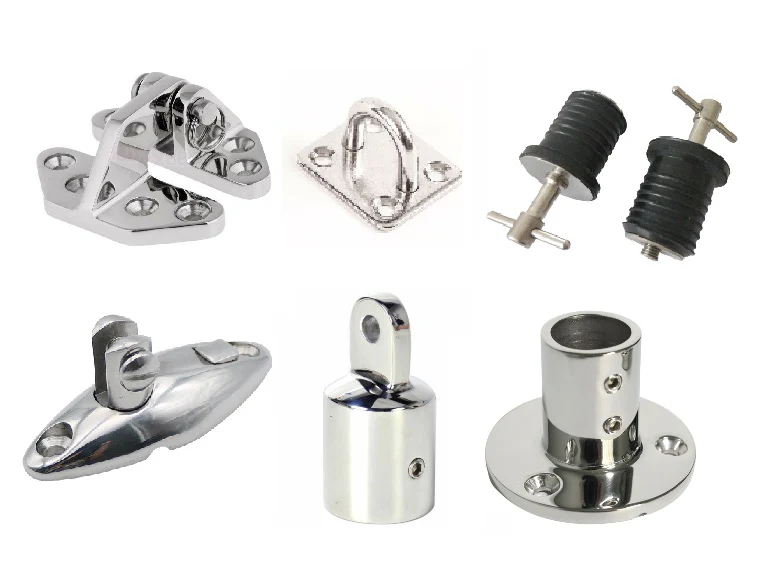
適切なステンレス鋼グレードの選び方:耐食性だけではない
| 合金グレード | 引張強さ(MPa) | 硬度(HB) | 耐食性 | 最適な用途 |
|---|---|---|---|---|
| AISI 304L | 485 | 170 | ハイ | 汎用産業用ハードウェア |
| AISI 316L | 515 | 200 | 素晴らしい | 海洋、医療、および化学物質への曝露 |
| 17-4PH | 1000 – 1300 | 280 – 400 | ハイ | 航空宇宙、無人航空機、高負荷ロボット |
| デュプレックス2205 | 620 | 290 | 極端な | 石油・ガス、海水淡水化、塩水噴霧 |
| アイシ410 | 550 | 250 | 穏健派 | 耐摩耗性バルブおよびポンプ内部構造 |
主力ステンレス鋼:304Lと316L:海洋環境や食品環境において、溶接性と塩化物孔食耐性のどちらを優先すべきか。
304Lや316Lなどのオーステナイト系ステンレス鋼は、業界標準です。「L」の接尾辞(低炭素、< 0.03%)は、冷却中に炭化クロムが析出することによる粒界腐食を防ぐための鋳造工程における技術的要件です。304Lはコスト効率に優れているため、食品機械や装飾用金物に最適です。しかし、海水噴霧や刺激の強い医薬品にさらされる部品には、316Lが不可欠です。316Lに含まれる2~3%のモリブデンは、薄肉鋳造品の構造的完全性を損なう可能性のある局所的な孔食に対する重要な防御策となります。当社チームは、すべての溶解について化学組成証明書を提供し、お客様の材料がお客様の操業環境における正確な冶金学的要件を満たしていることを保証します。
高強度オプション:17-4 PHおよび15-5 PH:航空宇宙およびロボットアクチュエータにおける「硬度と耐食性」のジレンマを解決します。
強度対重量比が重要な指標となるUAV、ロボット工学、航空宇宙分野の用途において、 17-4 PHは最適な選択肢です。300系合金とは異なり、17-4 PHは熱処理(時効処理)によって1000 MPaを超える引張強度を実現できます。これにより、より小型で軽量でありながら、はるかに高い機械的応力に耐える部品を設計することが可能になります。17-4 PHは時効処理中に優れた寸法安定性を示すため、硬化後も厳しい公差を維持する必要のある複雑な構造ブラケットに最適です。当社では、H900およびH1150条件を含む包括的な熱処理サービスを提供しており、お客様の用途のニーズに合わせて硬度と延性を調整できます。
二相系およびマルテンサイト系:ポンプのインペラやバルブ本体における極度の摩耗や機械的応力に対応します。
石油・ガスなどの過酷な産業環境では、標準的なグレードでは不十分な場合があります。2205などの二相ステンレス鋼は、316Lの2倍の強度と優れた応力腐食割れ耐性を備えています。ポンプのインペラやバルブ内部部品など、摩耗が主な脅威となる用途では、高硬度の410などのマルテンサイト系グレードが選ばれます。これらの合金は、「金属同士の接触」や研磨性スラリーの高速流に耐える必要がある部品に不可欠です。これらのグレードでは、凝固中の「高温割れ」を防ぐために熱勾配の管理が重要であり、当社では高度なゲート設計とライザー設計によってこのプロセスを制御しています。
技術プロセス:熱収縮と多孔性の管理
金型とワックス射出成形:マスターパターンの品質が、長期的な再現性と部品コストを左右する理由。
鋳造品の品質は、ワックス射出成形に使用されるアルミニウムまたは鋼製の金型である「マスターパターン」から始まります。これらの金型は、何千個もの同一のワックスレプリカを生産するために精密に設計されています。高品質の金型には、冷却後に部品が正しい寸法になることを保証するために、計算された「収縮率」(ステンレス鋼の場合、通常1.5%~2.5%)が組み込まれています。製造における高品質の金型への投資は、不良品を最小限に抑え、すべてのバッチがアセンブリに完璧に適合することを保証する「一度限りの」コストですが、最終的にはその費用を回収できます。設計の不十分な金型は、ワックスパターンの歪みや肉厚の不均一性につながり、高い不良率によって最終的に単位コストの上昇を招きます。
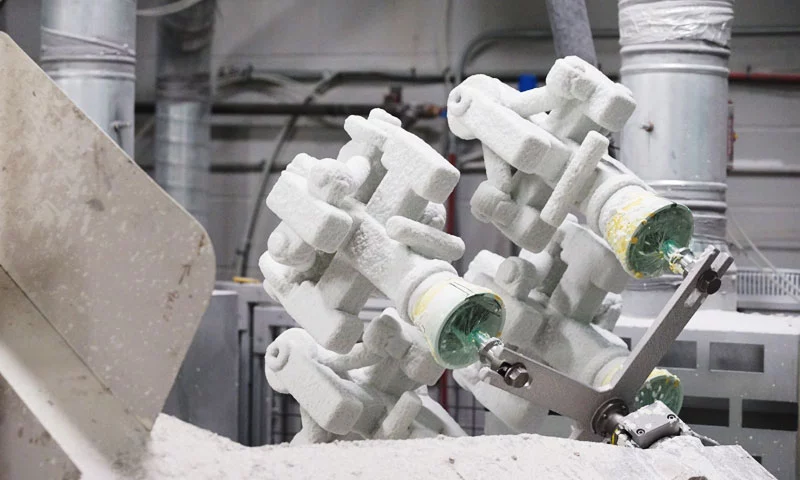
制御されたシェル形成:セラミックスラリー層が「かさぶた」欠陥を防ぎ、Ra 3.2~6.3の滑らかな表面仕上げを確保する役割。
ワックス射出成形後、パターンはセラミックシェルに「埋め込み」られます。これには、耐火スラリーへの複数回の浸漬サイクルが含まれます。最初の「表面コーティング」は最終的な表面仕上げを決定するため、非常に重要です。後続の層は、1450℃で注がれる溶融ステンレス鋼の圧力に耐えるために必要な構造強度を提供します。シェル層が制御された湿度下で乾燥されない場合、シェルが剥離または「剥落」し、「かさぶた」欠陥につながる可能性があります。シェル製造にクリーンルーム環境を維持することで、内部および外部表面に介在物がないことを保証し、高圧用途または衛生用途向けの部品にとって不可欠な要件を満たします。
真空注湯と常圧注湯:溶融環境が最終製品のガス多孔度と内部密度に及ぼす影響。
鋼材を溶解する環境は、部品の内部密度に影響を与えます。一般的な工業部品では常圧鋳造が一般的ですが、溶融金属中に空気が閉じ込められると「ガス気孔」が発生するリスクがあります。医療用インプラントや航空宇宙用バルブなどの「ミッションクリティカル」な部品には、真空精密鋳造が好まれます。真空中では酸素が除去されるため、酸化物の形成が防止され、溶融金属がガスを閉じ込めることなく最も薄い断面まで充填されます。これにより、内部の完全性が大幅に向上し、高応力負荷や厳密なX線検査を受ける部品にとって不可欠なものとなります。
インベストメント鋳造とCNC加工:切り替えるべきタイミングは?
損益分岐点:初期金型投資を正当化するために、生産量(EAU)と形状の複雑さを分析する。
鋳造とCNC加工のどちらを選択するかは、通常、年間使用量(EAU)の計算に基づいて判断します。複雑度の低い部品の場合、最初の10~20個は、棒材からのCNC加工が費用対効果が高い場合があります。しかし、年間生産量が100個または1,000個に増加すると、CNC加工の「部品あたり」の労力と材料の無駄が持続不可能になります。損益分岐点は、単価の節約が初期工具費用(通常2,500ドルから5,000ドル)を相殺する点です。内部曲線のある複雑な形状の場合、鋳造の方がすぐに安価な選択肢となります。CNCマシンが時間の80%を単に材料の除去に費やしている場合は、鋳造ブランク戦略に切り替える時期です。
ハイブリッド製造:形状の成形には精密鋳造を用い、±0.005mmの公差精度にはCNC加工を用いる。
高精度分野においては、ハイブリッド製造戦略を推奨しています。鋳造プロセスでは±0.005mmの公差を常に維持することは不可能ですが、CNC加工は大量成形には非効率的です。そこで当社では、精密鋳造を用いて「ニアネットシェイプ」のブランクを製造し、重要な嵌合面やベアリング座面のみに0.5mmの加工代を残します。これらの表面は、当社の4軸または5軸CNC加工機で精密仕上げされます。この戦略により、鋳造の低コストと設計の自由度、そしてハイエンド加工のミクロンレベルの精度という両方の利点を享受でき、完成品の各形状において高い同心度と平行度を確保できます。
高度な要求水準が求められる業界における品質保証および後処理
非破壊検査(NDT):ミッションクリティカルな部品に対して、X線検査、浸透探傷検査(FPI)、磁粉探傷検査を実施する。
品質保証には、内部の完全性を確保するための非破壊検査(NDT)が含まれます。航空宇宙および医療機器部品の場合、内部の収縮や多孔性を検出するためにX線検査が使用されます。液体浸透探傷検査(FPI)は、肉眼では見えない微細な表面亀裂を明らかにします。300系ステンレス鋼は非磁性であるため、磁粉探傷検査は17-4 PHなどのマルテンサイト系ステンレス鋼に限定されます。これらの方法を統合することで、部品が厳格な安全基準を満たしていることを保証する「適合証明書」を提供し、失敗が許されない高リスク用途において安心をお届けします。
不動態化処理と電解研磨:医療用インプラントおよび医薬品グレードの表面における酸化クロム層の最大化。
鋳造後の処理、例えば不動態化処理は必須です。機械加工中に、微細な鉄粒子が表面に埋め込まれることがあります。これらを除去しないと錆びてしまいます。不動態化処理は遊離鉄を除去し、自然な酸化クロム保護層を強化します。医療用途では、さらに一歩進んだ処理として電解研磨が用いられます。この電気化学処理により、金属表面の微細な層が除去され、鏡面のような超滑らかな仕上がりとなり、細菌や化学腐食に対する耐性が非常に高くなります。これらの工程により、ステンレス鋼鋳造品は耐用年数を通して耐久性とメンテナンスフリー性を維持します。
ステンレス鋼鋳造における一般的な課題とトラブルシューティング
部品が反ってしまうのはなぜでしょうか?適切なゲート設計によって、薄肉部における冷却速度の不均一性に対処する方法。
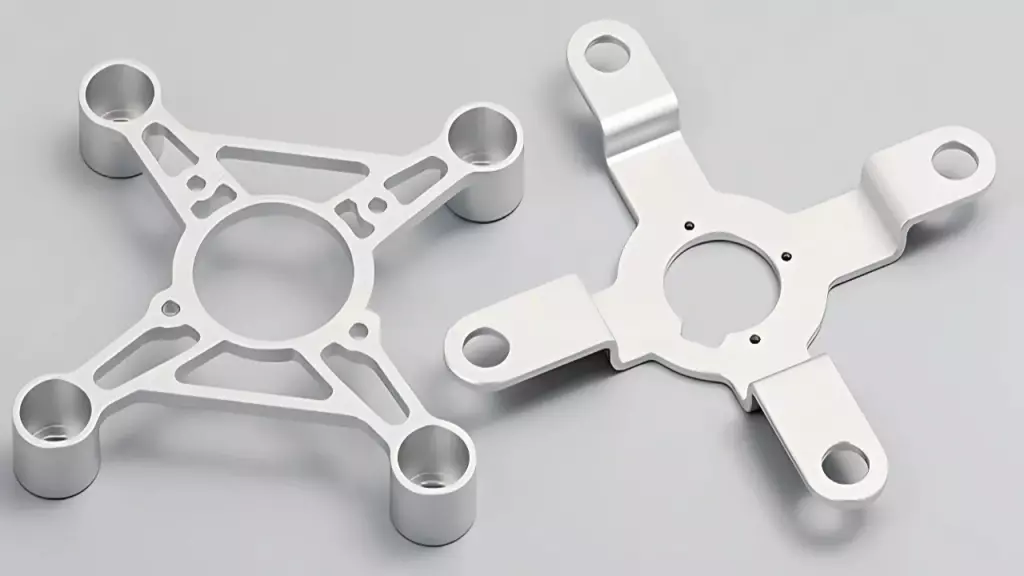
薄肉ステンレス鋼部品では、反りはよくある問題です。これは通常、冷却速度の不均一性によって発生します。金属が凝固する際に、厚い部分が薄い部分を引っ張り、部品がねじれてしまうのです。この問題を解決するために、当社では高度なゲート設計と熱シミュレーションソフトウェアを活用しています。「ゲート」(金属が部品内部に入る通路)を戦略的に配置することで、金属の流れと冷却がバランスよく行われるようにします。場合によっては、厚い部分の冷却を速めるために「チル」を使用したり、内部空洞の形状を維持するためにセラミックコアを使用したりすることで、最初の部品を鋳造する前に、コストのかかる反り問題を未然に防ぎます。
「炭素吸着」の回避:脱蝋および注湯工程において、粒界腐食を防ぐために低炭素特性を維持する方法。
ステンレス鋼の品質を低下させる「隠れた脅威」の一つに「炭素の付着」があります。セラミックシェルが注湯前に完全に焼成されていない場合、溶融したステンレス鋼が残留ワックス炭素を吸収してしまうことがあります。これにより表面の炭素含有量が増加し、鋭敏化を引き起こし、部品が粒界腐食を起こしやすくなります。これを防ぐため、当社では高温シェル焼成サイクルと脱ワックス時の酸素豊富な環境を利用し、ワックスの痕跡を完全に除去しています。この冶金学的制御により、特に化学処理に使用される316Lおよび304Lグレードにおいて、部品の耐食性を最大限に維持することができます。
結論:ステンレス鋼への投資価値を最大化する
戦略的選択:複雑で高性能なステンレス部品の製造において、なぜ精密鋳造が最適な方法なのかを要約します。
鋼材精密鋳造を選択することは、高度な設計と拡張可能な生産のギャップを埋めるための戦略的な決定です。耐食性、高い引張強度、美しいサテン仕上げなど、ステンレス鋼特有の特性を必要とする部品には、ロストワックス法が最も汎用性の高い製造方法です。ニアネットシェイプと部品統合に注力することで、当社はエンジニアがロボット工学、ドローン技術、化学処理における可能性の限界を押し広げるお手伝いをすると同時に、競争力のあるコスト構造を維持します。
成功のためのパートナーシップ:エンジニアと鋳造工場間のDFM(製造性設計)における協働の重要性。
鋳造プロジェクトの真の成功は、製造性設計(DFM)段階で決まります。エンジニアリングチームと鋳造工場が、金型製作前に肉厚、合金選定、加工代について協力することで、欠陥のない信頼性の高い部品が生まれます。ぜひ、STEPファイルを弊社の技術チームと共有してください。UAVシャーシの軽量化や化学バルブの寿命延長など、お客様のニーズに合わせて、弊社の高精度ステンレス鋼鋳造に関する専門知識を活かし、今後何年にもわたって高精度かつ費用対効果の高いソリューションをご提供いたします。