現代の製造業におけるステンレス鋼精密鋳造の理解
ステンレス鋼の精密鋳造とは何ですか?
ステンレス鋼精密鋳造歴史的には
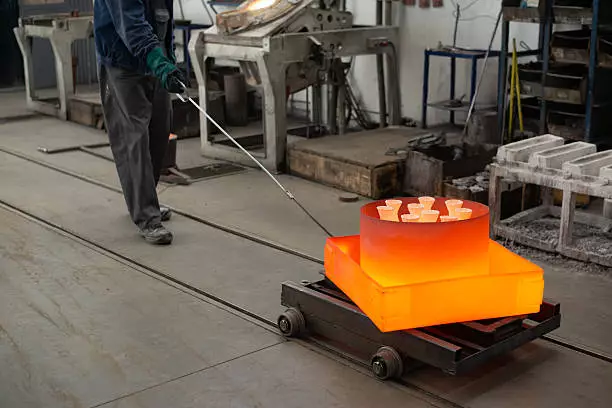
ロストワックス鋳造精密鋳造は、寸法精度が高く表面仕上げに優れた複雑な金属部品を製造するために設計された精密製造プロセスです。表面が粗くなる従来の砂型鋳造とは異なり、現代の精密鋳造、特に
シリカゾルプロセス MS Machiningで利用されているこの技術は、ニアネットシェイプ部品の製造を可能にします。この方法は、複雑な内部形状や薄肉構造を必要とする部品に最適です。従来の方法では製造が困難またはコストがかかりすぎるためです。
CNC精密部品 機械加工のみで加工が可能です。材料の無駄を最小限に抑え、大規模な二次加工の必要性を低減することで、この技術は自動車産業から流体制御産業まで、幅広い業界にとって重要なソリューションとなります。
インベストメント鋳造プロセスの手順を段階的に説明します
原材料から完成部品への加工には、構造的な完全性と寸法の一貫性を確保するための、厳格な多段階の工程が含まれる。
- ワックスパターン注入: 金属製の金型が作られ、そこに溶融ワックスが注入されて最終部品の複製が作られる。
- ツリーアセンブリ: 複数のワックスパターンが中央のワックススプルーに取り付けられ、バッチ処理用の「ツリー」が形成される。
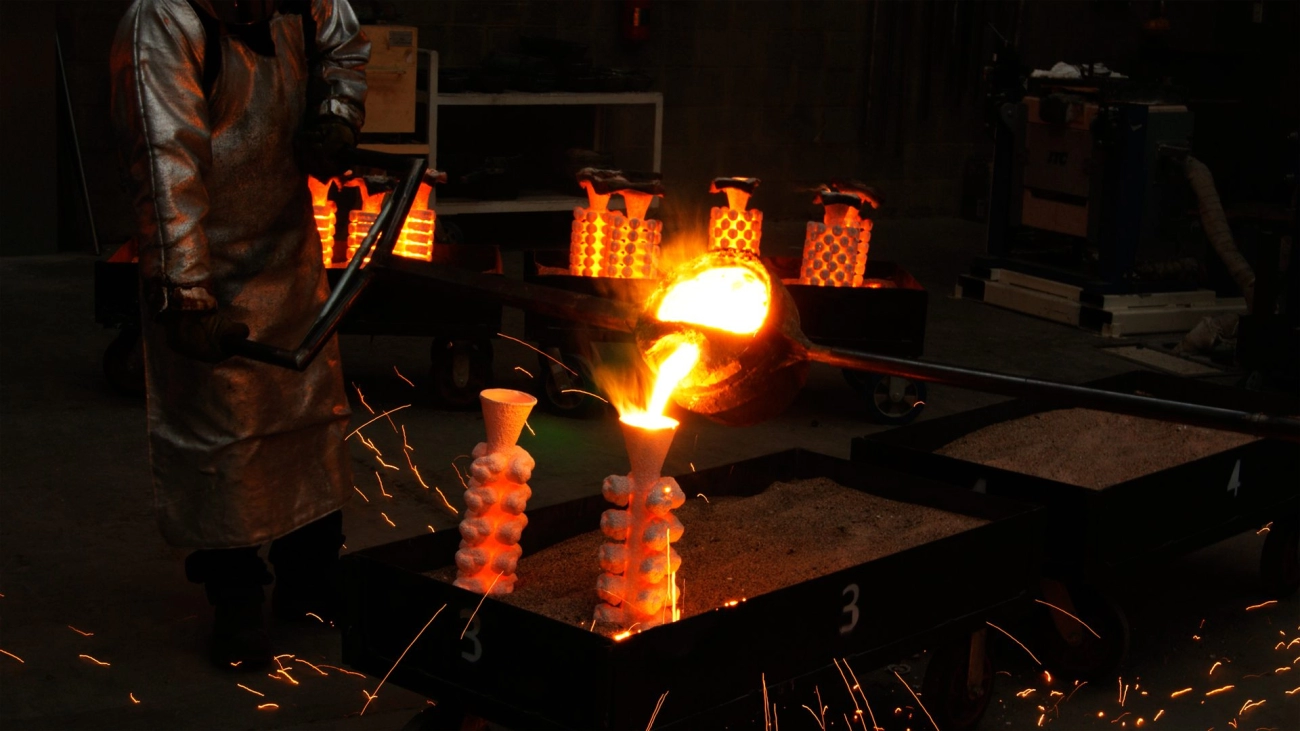
- シェル構築(シリカゾルプロセス): 蝋製の樹形をセラミックのスラリーに浸し、細かい砂でコーティングする。この工程を何度も繰り返すことで、硬くて丈夫なセラミックの殻を作る。
- 脱蝋: セラミック製のシェルを加熱すると、ワックスが溶けて流れ出し、空洞が残る(「ロストワックス法」)。
- 注ぐ: 溶融したステンレス鋼を予熱したセラミック製のシェルに流し込み、内部の空洞を満たして部品を成形する。
- ノックアウトとクリーニング: 冷却後、セラミック製の外殻を剥がし、部品を湯口から切り出す。
- 仕上げ: 鋳造品はサンドブラスト、ゲート研削、および初期検査を経て、二次工程へと進みます。 精密CNC部品 より厳しい公差が要求される場合は、機械加工を行う。
インベストメント鋳造で一般的に使用されるステンレス鋼のグレード
鋳造部品の性能を左右するのは、適切な合金の選定です。当社では、特定の機械的要件や環境要件に合わせて、幅広い種類のステンレス鋼を取り揃えています。
- オーステナイト系ステンレス鋼(304、304L、316、316L): 最も人気のある選択肢 インベストメント鋳造 優れた耐食性と良好な機械的特性を備えているため、316Lグレードは特に海洋用途や化学用途で好まれています。
- 析出硬化鋼(17-4 PH): 高い強度、硬度、耐食性が求められる用途に選ばれ、航空宇宙産業や重工業の部品によく使用されます。
- マルテンサイト系ステンレス鋼(410、420): ポンプ部品やバルブなど、高い硬度と耐摩耗性が求められる部品に最適です。
- デュプレックスステンレス鋼: 高強度と優れた応力腐食割れ耐性を兼ね備えており、過酷な環境に適しています。
精密鋳造部品にステンレス鋼がよく選ばれる理由
エンジニアや調達担当者が製造プロセスを選定する際、ステンレス鋼と精密鋳造の組み合わせがしばしば最有力候補となります。この組み合わせは単に金属を成形するだけでなく、厳しい環境に耐え、かつ高い精度を維持できる部品を生み出すことを可能にします。MS Machiningでは、この方法が他の技術では解決できない複雑なエンジニアリング上の課題をどのように解決するのかを、実際に目の当たりにしています。
耐食性と材料安定性
お客様が304、316、316Lといったステンレス鋼を指定する主な理由は、酸化や化学攻撃に対する優れた耐性にあります。精密鋳造プロセスでは、溶融金属が制御された環境下で凝固するため、均質な微細構造が確保されます。この均一性は、部品を錆や劣化から保護する不動態酸化皮膜を維持するために不可欠です。部品が海洋環境、化学プラント、医療施設など、どのような用途で使用される場合でも、鋳造ステンレス鋼の材料安定性により長寿命が保証されます。表面の傷が故障につながるメッキ部品とは異なり、ステンレス鋼の耐食性は材料自体に備わっている特性です。
過酷な環境下でも通用する機械的強度と耐久性
ステンレス鋼の精密鋳造は、卓越した密度と機械的強度を備えた部品を製造します。砂型鋳造などの他の方法と比較して気孔率が最小限に抑えられるため、得られる部品は優れた引張強度と耐衝撃性を発揮します。この耐久性により、精密鋳造は安全性が極めて重要な用途において最適な選択肢となっています。当社では、高圧、極端な温度、そして大きな機械的負荷に耐え、変形しない部品を日常的に製造しています。鋳造部品の継ぎ目のない構造は、多くの場合、複数の部品を溶接して組み立てる従来の構造に取って代わり、弱点をさらに排除することで、重工業機械や自動車用途において堅牢なソリューションを提供します。
表面仕上げと寸法精度の面での利点
当社が採用しているシリカソル精密鋳造プロセスの際立った特徴の一つは、鋳型から取り出した直後から優れた表面仕上げが得られることです。典型的な表面粗さの値はRa 3.2~6.3で、砂型鋳造よりもはるかに滑らかです。この「ニアネットシェイプ」機能により、部品はプロフェッショナルな外観と優れた機能性を備え、大掛かりな二次加工は不要です。ただし、特定の接合面にさらに厳しい公差が求められる場合は、当社の鋳造能力を統合し、
高精度CNC加工部品 生産工程において、このハイブリッド方式を採用することで、大量生産においても優れた寸法精度を維持しながら、部品全体を無垢材から削り出す場合よりもコストを抑えることができます。金型の均一性により、最初の部品から1000個目の部品まで、すべての部品が同じ厳格な仕様を満たすことが保証されます。
部品にインベストメント鋳造が適しているかどうかを判断するための重要な要素
部品の形状の複雑さと内部の特徴
複雑な内部通路、アンダーカット、切削工具では加工しにくい薄肉部など、設計に複雑な形状が含まれている場合、精密鋳造が最適な選択肢となるでしょう。これらの形状を固体ブロックから機械加工するには、高価な5軸加工装置が必要となる場合が多く、場合によっては加工自体が不可能なこともあります。当社独自のシリカゾル精密鋳造プロセスでは、高い構造的完全性を維持しながら、複雑な形状のニアネットシェイプ部品を製作できます。この方法は、機械加工による材料ロスが過剰になる部品に最適で、高度な形状を効率的に製造することが可能です。
寸法公差および一貫性の要件
インベストメント鋳造は砂型鋳造に比べて優れた精度を誇りますが、一般的に直線公差はISO 8062 CT4~CT6程度です。多くの構造用途ではこれで十分ですが、ベアリング面やシール溝など、極めて高い精度が求められる用途では、鋳造だけでは不十分な場合があります。このような場合、当社ではハイブリッド方式を採用しています。まずニアネットシェイプで鋳造し、その後二次加工によって最終的な寸法精度を実現します。この方式により、鋳造の材料効率と精密CNC加工部品の精度という、両方の利点を最大限に活かすことができます。
生産量と再現性に関する考慮事項
インベストメント鋳造には、金型(治具)への初期投資が必要です。試作品が1つだけ必要な場合は、通常、金型費用がかからないため、無垢材からの機械加工の方が迅速かつ安価です。しかし、生産量が数十個、数千個と増えると、インベストメント鋳造の方がはるかに費用対効果が高くなります。高価なステンレス鋼を何キロも削り取る必要がないため、単位あたりのコストが大幅に削減されます。金型が完成すれば、何千個もの同一部品を高い再現性で複製できるため、サプライチェーンの安定性を確保できます。
加工後の必要事項および二次加工
高性能部品のほとんどは、鋳造後に何らかの仕上げ加工が必要です。当社は、鋳造と社内機械加工を統合することで、総所有コストの削減に特化しています。最小限の機械加工代で部品を鋳造することで、最終的な**CNC精密部品**の製造に必要なサイクルタイムを短縮します。表面仕上げも重要な要素です。当社の鋳造仕上げは一般的にRa 3.2~6.3ですが、多くのお客様はより滑らかな外観を求めています。当社は包括的なサービスを提供しています。
ステンレス鋼研磨サービス 電解研磨仕上げや鏡面仕上げを実現するため、溶融金属から最終検査までの全工程を自社内で一貫して行います。
ステンレス鋼の精密鋳造と他の製造方法との比較
適切な製造プロセスを選択する際には、全体的に「最良」の方法を見つけることよりも、特定の生産量と形状に対して最も効率的な方法を見つけることが重要です。MS Machiningでは、お客様の生産ニーズの拡大に伴い、これらの方法間の移行を支援することがよくあります。以下にその方法を説明します。
インベストメント鋳造 他の選択肢と比べて遜色ない。
インベストメント鋳造とソリッドビレットからのCNC加工の比較
ここでの主な違いは、材料の利用効率と段取り時間です。ソリッドブロックからの切削加工(減法加工)は、工具への投資が不要なため、少量生産や単純な形状の加工に最適です。しかし、複雑な形状の場合、ソリッド素材からの切削加工では大量の材料ロスが発生し、サイクルタイムも長くなります。
- 材料廃棄物: CNC加工では、高価なステンレス鋼材の50%以上が切削屑となってしまう可能性があります。一方、精密鋳造は、必要な箇所にのみ材料を使用する積層造形プロセスです。
- ボリューム: 1~50個の部品については、 精密CNC部品500個以上の部品を製造する場合、鋳造用の金型に投資する方がはるかに費用対効果が高くなります。
- ハイブリッドアプローチ: 最も効率的な方法は、多くの場合、「ニアネットシェイプ」鋳造とその後の二次加工です。これにより、厳しい公差を維持しながら加工時間を大幅に短縮できます。 ステンレス鋼鋳造およびCNC加工品質.
ステンレス鋼部品の精密鋳造と砂型鋳造の比較
どちらも鋳造プロセスではありますが、それぞれ異なる品質レベルに対応しています。砂型鋳造は、表面仕上げがそれほど重要でない大型で重量のある部品の場合、一般的にコストが安くなります。一方、当社が採用しているシリカゾル精密鋳造プロセスは、精密部品において優れた結果をもたらします。
- 表面仕上げ: 砂型鋳造では、表面が粗く粒状になります(Ra 12.5以上)。一方、精密鋳造では滑らかな表面(Ra 3.2~6.3)が得られ、大掛かりな研磨作業の必要性が軽減されます。
- 公差: インベストメント鋳造は、砂型鋳造の緩い基準に比べて、はるかに厳しい線精度(CT4~CT6)を要求する。
- 詳細: 部品に複雑なロゴ、薄い壁、または微細な内部通路がある場合、精密鋳造は砂型では再現できない細部まで正確に表現できます。
インベストメント鋳造と金属射出成形(MIM)の比較
金属射出成形(MIM)は強力な競合技術だが、通常はごく小型で大量生産される部品に限られる。
- サイズの制約: MIM(金属射出成形)は通常、100グラム未満の部品に限定される。一方、精密鋳造は汎用性が高く、数グラムから50kg以上の部品まで対応できる。
- 工具費: MIM金型は非常に高価で、コストに見合うには10,000万個以上の生産量が必要となる場合が多い。一方、精密鋳造金型はより手頃な価格であるため、中規模生産に適している。
- 設計の柔軟性: インベストメント鋳造は、MIMの厳しい制約に比べて、部品のサイズや肉厚のバリエーションに関して、より大きな設計の自由度を可能にする。
コスト構造:インベストメント鋳造の価格を左右する真の要因とは
工具コストと長期的なコストバランス
評価するとき
インベストメント鋳造最初に価格に驚くのは、多くの場合、金型製作にかかる費用です。この工程に必要なワックスパターンを作成するには、まずアルミニウム射出成形金型を機械加工する必要があります。これは、材料をそのまま加工する場合には発生しない初期費用です。しかし、生産量が増えるにつれて、このコスト構造は有利に転じます。金型が完成すれば、単価は材料を削り出す場合と比べて大幅に下がります。繰り返し生産を行う場合、金型費用はすぐに償却されるため、長期的なサプライチェーンにおいては、より賢明な財務上の選択となります。
材料の活用と廃棄物の削減
316Lや17-4 PHといったステンレス鋼は高価な材料です。製造コストの最大の要因の一つは、原材料のうちどれだけがスクラップとして廃棄されるかということです。固体ブロックから複雑な形状を機械加工する場合、材料の大部分が削り取られて無駄になります。インベストメント鋳造は「ニアネットシェイプ」プロセスであり、最終形状の90~95%が既に成形された型に金属を流し込みます。これにより材料の無駄が大幅に削減され、工場の床に散らばる切削屑ではなく、部品そのもののコストだけを支払うことができます。
加工代が部品総コストに与える影響
鋳造によって大まかな形状は得られますが、重要な部分は厳しい公差を満たすために二次加工が必要となることがよくあります。「機械加工代」とは、鋳造品に残して後で除去する余分な金属層のことです。このバランスを適切に取ることは、コスト管理において非常に重要です。
- お小遣いが多すぎる: 加工時間と工具摩耗が増加し、コスト上昇につながる。
- お小遣いが少なすぎる: 表面の清掃が不十分な場合、部品の廃棄につながるリスクがある。
私たちはキャスティングと制作の両方を扱っているので
CNC精密部品 当社では、設計段階でこの余裕を社内で最適化しています。仕上げに必要な材料のみを鋳造することで、二次加工時間と部品の総コストを最小限に抑えています。
ステンレス鋼精密鋳造を一般的に使用する産業

ステンレス鋼の精密鋳造は、高い強度と優れた耐食性を兼ね備えた部品を必要とする多くの分野において、基盤となる技術です。シリカゾルプロセスは複雑な形状の成形を可能にするため、他の方法ではコストがかかりすぎたり、製造が不可能だったりする部品も製造できます。MS Machiningでは、部品の破損が許されない業界から、常に安定した需要があります。
産業機器および流体制御部品
これは当社の鋳造品の最大の用途の1つです。流体処理システムは、錆や化学的劣化に対する耐性からステンレス鋼に大きく依存しています。当社は頻繁に製造しています
バルブ本体、ポンプインペラ、および配管継手 長期間にわたって信頼性の高い性能を発揮しなければならない。
- 耐久性: 部品は高圧および連続的な流れに耐え、侵食を受けません。
- 精度: 厳密な公差により、重要な部品における漏れのないシールが保証されます。
- 効率性: インベストメント鋳造の滑らかな表面仕上げは、砂型鋳造に比べて流体特性を向上させる。
自動車および輸送アプリケーション
自動車業界では、燃費効率と性能の向上への要求が、軽量でありながら強度のある部品の必要性を高めています。ステンレス鋼鋳造品は、
排気マニホールド、ターボチャージャー部品、EGRバルブこれらの部品は、反りやひび割れを起こすことなく、極端な熱サイクルに耐えなければなりません。鋳造によって複雑なニアネットシェイプが得られますが、これらの未加工の鋳造品を完成品にするために、二次加工を行うことがよくあります。
CNC精密部品 生産ラインでの即時組み立て準備完了。
食品加工および衛生システム部品
食品・飲料業界では衛生管理は譲れない事項です。主に
ステンレス鋼 304 および 316 これらの用途に適しているのは、反応性が低く、食品に安全で、強力な洗浄剤にも耐性があるためです。
- 肉挽き器とミキシングブレード
- コーヒーマシン部品
- 飲料ディスペンサーバルブ
当社独自のシリカゾル処理によって実現される優れた表面仕上げは、細菌が潜む可能性のある粗い部分や凹みを排除し、製造業者が厳しいFDA(米国食品医薬品局)の基準や衛生基準を満たすのに役立ちます。
エネルギー、石油、ガス関連部品
石油・ガス分野の機器は、塩水、硫化水素ガス、研磨性スラリーへの曝露など、地球上で最も過酷な環境にさらされます。当社は、以下のような堅牢な部品を提供しています。
掘削工具、坑内機器、センサーハウジング高品質のステンレス鋼を使用することで、これらの部品は極めて高い圧力や過酷な条件下でも構造的な完全性を維持し、遠隔地でのメンテナンスによる稼働停止時間を大幅に短縮できます。
ステンレス鋼精密鋳造における結果を向上させるための設計のヒント
精密鋳造プロセスに特化した部品設計の最適化は、コスト削減と構造的完全性の確保において最も効果的な方法です。MS Machiningでは、エンジニアリングチームがお客様と協力して製造性を考慮した設計(DFM)を改良し、デジタル図面から実際のステンレス鋼部品への移行がスムーズに行われるようサポートいたします。
安定した鋳造のための壁厚ガイドライン
ステンレス鋼の精密鋳造において、冷却段階での収縮や反りなどの欠陥を防ぐには、均一な肉厚を維持することが極めて重要です。シリカゾル法は砂型鋳造に比べて薄肉化が可能ですが、一定のガイドラインを遵守することで一貫性を確保できます。
- 均一: 部品全体を通して、壁の厚さをできるだけ均一に保つようにしてください。
- 最小厚さ: ほとんどのステンレス鋼種において、小型部品の最小肉厚は約1.5mm~2mmを推奨します。
- トランジション: 厚みを変化させる必要がある場合は、金属の流れをスムーズにし、均一な冷却を可能にするために、急激な変化ではなく、緩やかな変化を用いるようにしてください。
喫水角度、フィレット、および応力低減
鋭角や90度の角度は応力集中点となり、溶融金属が凝固する際に亀裂の原因となる可能性があります。適切な形状を採用することで、溶融ステンレス鋼がセラミックシェルにスムーズに流れ込み、欠陥のリスクを低減できます。
- フィレットと半径: 内側と外側の角には必ず丸みを付けてください。これにより部品の強度が増し、材料の流れも改善されます。
- 抜き勾配角度: インベストメント鋳造は他の方法に比べて抜き勾配が少なくて済むが、垂直な壁にわずかな角度(0.5~1度)を加えることで、射出成形金型からワックスパターンを取り外しやすくなり、工程を迅速化できる。
- リブとガセット: 薄い壁を補強するためにリブを使用することで、全体の厚みを増やすよりも、重量と材料を節約できます。
鋳造を第一に、機械加工を第二に設計する
最もコスト効率の良い方法は、ニアネットシェイプを鋳造し、高精度な加工は二次加工で行うことです。極めて厳しい公差で直接鋳造しようとすると、不良率が高くなる可能性があります。そのため、重要な接合面には機械加工代(通常0.5mm~1mm)を設けることをお勧めします。鋳造の幾何学的自由度と二次加工を組み合わせることで、
精密CNC部品 厳格な仕様を満たすもの。ねじ穴、狭い穴、または平坦なシール面などの特徴については、鋳造後に機械加工する方が効率的な場合が多い。当社の施設ではこれらの
CNCフライス盤のコンポーネント ワークフローに直接組み込むことで、複数のベンダー間の物流を管理することなく、製造業における両方のメリットを最大限に享受できます。
インベストメント鋳造における品質管理および検査基準
MS Machiningでは、製造において一貫性が最大の課題であることを理解しています。ステンレス鋼の精密鋳造を選択するということは、単に形状を購入するだけでなく、機械的な信頼性と寸法精度を購入するということです。当社のISO 9001:2015認証取得済みのプロセスにより、すべての部品が出荷前に厳格な工業規格を満たしていることを保証します。
寸法検査および公差管理
寸法管理は、特に鋳造と二次加工を組み合わせる場合に非常に重要です。未加工の精密鋳造品の場合、通常は
ISO 8062規格(CT4~CT6)しかし、多くの用途では、鋳造品では実現できないほどの密着性が求められます。このギャップを埋めるため、当社は高度な技術を用いて重要な特徴を検証します。
三次元測定機(CMM)これにより、複雑な形状を検証し、鋳造後の処理が確実に
高品質CNC加工金属部品 非常に厳しい公差を維持できる
±0.005mm.
- 標準鋳造公差: ISO 8062 CT4-CT6
- 機械加工公差: 最大±0.005mm
- 検証方法: CMMと校正済みゲージ
表面の完全性と欠陥の防止
シリカゾル精密鋳造プロセスの大きな利点は、砂型鋳造と比較して優れた表面仕上げが得られることです。一般的に、表面粗さは
Ra 3.2 – 6.3 成形直後から、気孔、収縮、表面異物混入といった一般的な問題を防止するため、厳格な目視検査と圧力試験を実施しています。電解研磨、手磨き、サンドブラストなど、部品の仕上げ工程に関わらず、あらゆる段階で表面の状態を検査し、美観と機能の両面で要件を満たしていることを確認します。
材料試験およびトレーサビリティに関する要件
間違った合金を使用すると、現場で壊滅的な故障につながる可能性があります。当社は厳格な材料試験によってこのリスクを排除します。
分光計分析 すべての溶融物の化学組成を検証し、304、316L、17-4 PHなどのグレードが厳密な仕様を満たしていることを確認します。当社は完全なトレーサビリティを提供します。
インベストメント鋳造 プロジェクトにおいて、材料の機械的特性と耐腐食性に対する信頼を提供します。原材料から最終部品に至るまで、データを追跡し、お客様のエンジニアリング要件への適合性を確保します。
ステンレス鋼の精密鋳造が最良の選択肢ではない場合
インベストメント鋳造は複雑なステンレス鋼部品の製造において非常に有効な技術ですが、あらゆる製造上の課題に対する万能な解決策ではありません。MS Machiningでは、用途に合った適切なツールを使用することを重視しています。直接切削加工などの代替方法の方が、経済的にも物流的にも理にかなう特定の状況も存在します。
体積が非常に小さい単純な形状
インベストメント鋳造では、ワックスパターンを製作するための金属金型を作成する必要があります。これには初期費用がかかります。部品の形状が単純なもの(基本的なブラケット、ブロック、シャフトなど)で、必要な個数がごく少数であれば、金型の費用が材料費の節約分を上回ってしまう可能性があります。単純な形状で少量(1~50個)の場合は、標準素材から直接機械加工する方が、初期金型投資を一切必要としないため、ほぼ常に費用対効果が高くなります。
完全なCNC加工を必要とする超高精度公差
鋳造では「ニアネットシェイプ」が得られ、通常はCT4~CT6(ISO 8062)程度の公差が達成されます。しかし、用途によっては、特定の形状だけでなく、表面全体にミクロンレベルの精度が求められる場合があります。設計で全ての寸法に厳しい公差が求められる場合、鋳造では不要な変数が生じる可能性があります。このような場合は、
CNC金属加工 ソリッドビレットから削り出すことで、鋳造時の気孔や熱による歪みのリスクなく、最高レベルの精度が保証されます。全体の形状が精密な嵌合に依存する場合、**CNC精密部品**を棒材から直接製造することをお勧めすることがよくあります。
迅速なプロトタイピングと緊急の納期制約
インベストメント鋳造プロセスは、ワックス射出、シェル形成、脱ワックス、注湯、冷却といった複数の工程から構成されます。最適化されたスケジュールであっても、サンプル鋳造品の製作には通常2~4週間かかります。研究開発の初期段階で、適合性を検証するために数日以内に実物の部品が必要な場合は、鋳造では時間がかかりすぎます。納期が迫っている場合は、まずプロトタイプを機械加工して設計を検証し、設計が確定し、生産量要件がインベストメント鋳造への移行を正当化する段階になってから、インベストメント鋳造に移行することをお勧めしています。
適切なインベストメント鋳造パートナーの選び方
複雑な形状や高性能材料を扱うプロジェクトでは、適切な製造パートナーを選ぶことが非常に重要です。単に金属を鋳造するだけでなく、鋳造された素材が最終組立の要件とどのように相互作用するかを理解しているサプライヤーが必要です。
エンジニアリングサポートおよび設計フィードバック機能
貴重なパートナーは、生産開始前の設計プロセスに貢献します。MS Machiningでは、単にファイルを受け取ってそのまま作業を進めることはありません。当社のエンジニアリングチームは、製造性設計(DFM)レビューを徹底的に実施し、潜在的な鋳造欠陥や不要なコストを特定します。抜き勾配の最適化、材料の無駄の削減、構造的完全性の向上を目指します。サプライヤーが2Dまたは3D図面(STEP、IGS、PDF)に関する技術的なフィードバックを提供できない場合、後で高額な修正費用が発生するリスクがあります。当社は、お客様の設計が生産に最適化されていることを保証します。
インベストメント鋳造 一貫した品質を保証するためのプロセス。
機械加工統合および仕上げ能力
ほとんどのステンレス鋼鋳造品は、厳しい公差を満たすために二次加工が必要です。鋳造と機械加工を別々の業者に依頼すると、リードタイムが長くなり、責任の所在が不明確になります。当社は、鋳造と二次加工を統合したワンストップソリューションを提供することで、この問題を解決します。当社の施設では、ワークフロー全体を処理します。鋳造工程の後、当社は高度な設備を使用して、
CNCフライス盤 ±0.005mmという厳しい公差精度を実現するため。この統合により、
精密CNC部品 複数のサプライヤーを管理するという物流上の煩わしさもなく、完璧にフィットします。
統合生産の利点:
| 機能 |
単一供給元(MS加工) |
複数のベンダー |
| 説明責任 |
品質に関する単一窓口 |
鋳造業者と機械工の間で責任転嫁が行われている |
| リードタイム |
効率化(サンプル作成に2~4週間) |
店舗間の配送遅延 |
| 費用 |
物流および取り扱いコストの削減 |
累積送料とマークアップコストの増加 |
| 品質管理 |
統一検査基準 |
測定プロトコルの不整合 |
ステンレス鋼鋳造プロジェクトの経験
ステンレス鋼は冷却過程において他の金属とは異なる挙動を示します。収縮を制御し、気孔の発生を防ぐには、特別な専門知識が必要です。当社はシリカゾル法を専門としており、これは優れた表面仕上げ(Ra 3.2~6.3)を持つ高品質ステンレス鋼部品の製造に不可欠です。当社は304、316、17-4 PH、二相ステンレス鋼など、様々なグレードの取り扱いに豊富な経験を有しています。ISO 9001:2015認証を取得した当社のプロセスには、分光計を用いた厳密な材料分析が含まれており、化学組成がお客様の厳密な仕様を満たしていることを保証します。
CNC精密部品 ステンレス鋼製の場合、耐久性と性能を確保するため、パートナー企業がこれらの特定の合金に関して確かな実績を持っていることを確認してください。