サイズと公差の現実的な検証 – 今日実際に達成可能なことは何か
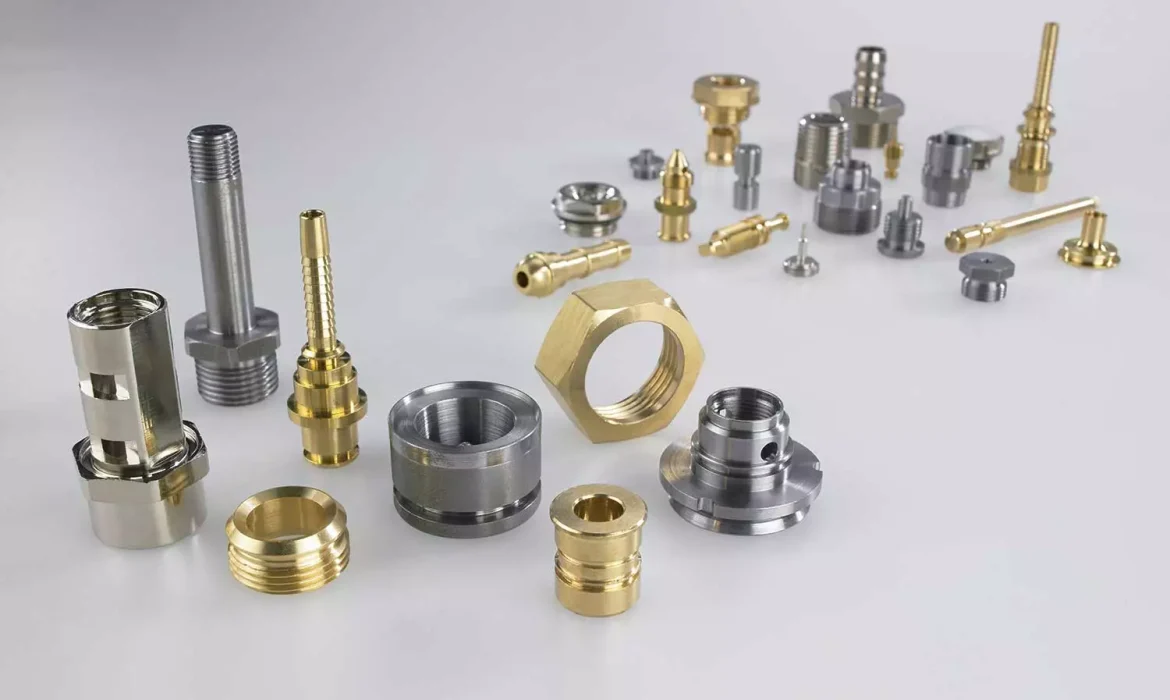
小型精密旋削部品を扱う場合、最初から現実的な期待値を設定することが重要です。業界には、私たちが一貫して達成できるサイズ、公差、表面仕上げを定義する明確な基準があり、それ以下でもなければ、魔法のように優れているわけでもありません。
業界におけるサイズ分類と現実的な直径範囲
小径旋削加工部品の場合、最適なサイズ範囲は通常、直径0.3mmから12mmの間です。0.3mm未満になると、超小型精密部品の領域に入り、特殊なマイクロ旋削加工装置が必要となり、コストとリスクが高くなります。12mmを超えると、標準的なCNC旋削加工やその他の加工方法の方が適している場合が多くなります。
長さ対直径比の制限
これらの部品の実用的な長さ対直径比(L/D比)は、通常5:1から7:1程度が上限です。これを超えると、ビビリ振動、たわみ、表面仕上げの劣化などのリスクが生じます。この比率は材料と機械の剛性によって異なりますが、信頼性の高い生産を実現するための確かな目安となります。
サイズ区分別の達成可能な許容誤差
ほとんどの精密旋削加工部品では、IT5~IT7程度の公差が一般的であり、量産規模で安定して達成可能です。IT4やIT3といったより厳しい公差も可能ですが、そのためには適切な設備(通常は精密スイス型旋盤またはハイエンドマイクロマシニング)と綿密な工程管理が必要です。価格の割増と納期の延長なしに、これらの厳しい仕様をすべての案件で実現できるとは期待しないでください。
表面仕上げの期待値と直径の関係
表面仕上げは当然ながら部品サイズと相関関係があります。小径部品の場合、Ra 0.2 µm以下の仕上げを実現するのは困難ですが、スイス型旋盤やマイクロ旋盤を使えば可能です。しかし、直径12 mmに近い部品の場合、Ra 0.4~0.8 µm程度の仕上げが業界標準です。微細な形状に超滑らかな仕上げを求めると、加工時間とコストが大幅に増加します。部品の機能にとって、その仕上げが本当に必要な場合を見極めることが重要です。
結論:小型精密旋削部品を指定する際は、直径を0.3~12mmの範囲に抑え、L/D比を実用的な値(7:1未満)に維持し、コスト増を覚悟しない限り、公差をIT5~IT7程度に設定してください。表面仕上げはサイズによって異なりますので、後々のトラブルを避けるためにも、加工の専門家のアドバイスに従って適切な仕上げを決定してください。MS Machiningでは、こうした現実的な制約の中で日々作業を行い、生産効率と予測可能性を維持しながら、高精度な加工を実現しています。
小型精密旋削部品の最も一般的な製造方法
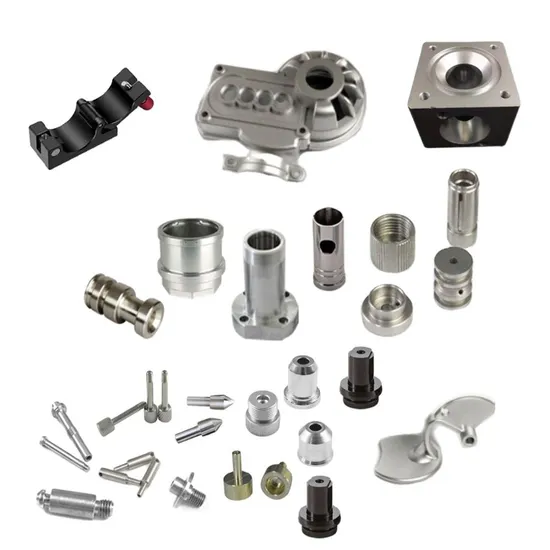
小型精密旋削部品の製造においては、加工方法の選択が品質、コスト、納期に影響を与えます。現在用いられている主な加工方法を簡単に見ていきましょう。
-
従来型CNC旋削加工:直径8mm以上の小型CNC加工部品に広く用いられています。しかし、直径が8mmを下回ると、工具のたわみ、切りくずの排出、厳しい公差の維持といった課題が生じます。それでも、中程度の精度が求められる多くの旋削加工部品においては、費用対効果が高く汎用性にも優れています。
-
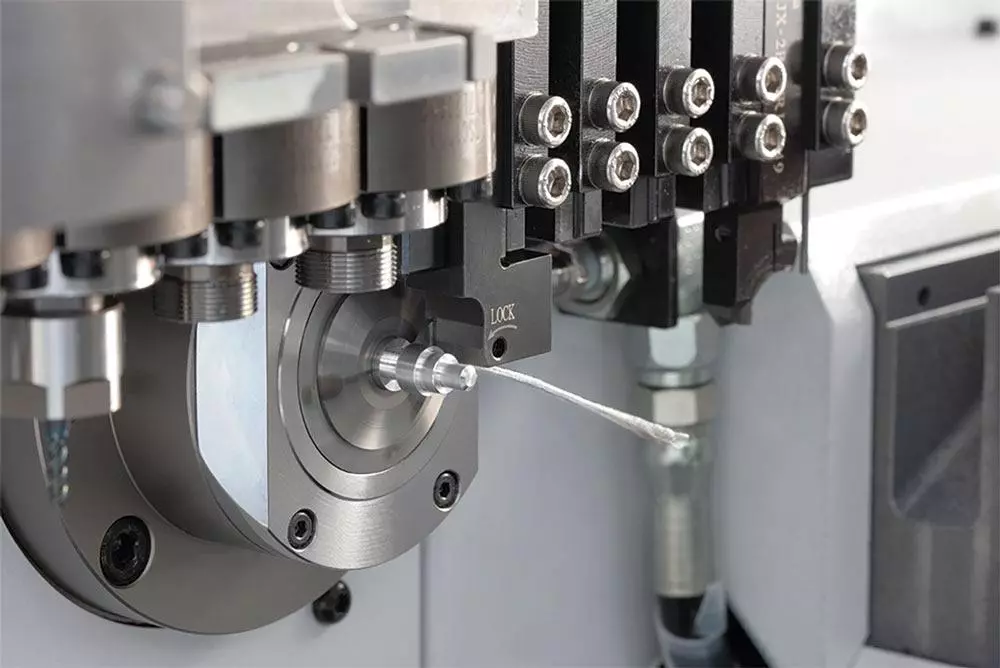
スイス式スライドヘッドストック旋削:この方法は、直径8mm以下の部品や複雑な形状の部品に最適です。スライドヘッドストックにより、バーが切削工具の近くで支持されるため、たわみが軽減され、超小型精密部品の高精度加工が可能になります。厳しい公差と優れた表面仕上げが求められるマイクロ精密旋削加工において、この方法は最適な選択肢です。
-
マイクロ旋削/マイクロ旋盤システム:マイクロ旋削機は、直径0.3mmまでの超小型旋削部品向けに特別に設計されており、従来のCNCでは加工できない小型部品に対応します。これらのシステムは、特殊な工具とスピンドルを使用することで、IT3公差までの精度を実現し、医療や電子機器分野における高精度旋削部品に最適です。
-
ハイブリッドCNC+マイクロマシニング方式:一部のメーカーは、標準的なCNC旋削加工とマイクロマシニング加工を同一部品に組み合わせています。このハイブリッドプロセスは、それぞれの技術が最も効果を発揮する箇所で活用することで、サイクルタイムとコストを最適化します。多様な形状や表面仕上げが求められる複雑な小型旋削部品に最適です。
メリットとデメリットの概要:
| 方法 | メリット | デメリット |
|---|---|---|
| 従来のCNC旋削 | コスト効率が良く、大小さまざまな部品に対応可能 | 直径8mm以下では、工具のたわみが問題となる。 |
| スイス式スライドヘッドストック | 高精度、直径8mm以下の部品に対応 | 機器コストが高く、セットアップが複雑 |
| マイクロ旋削システム | 極小径、非常に厳しい公差 | サイクル速度が遅く、使用できる材料の種類が限られている |
| ハイブリッドCNC+マイクロマシニング | 精度と効率のバランスが取れている | 熟練したオペレーターと計画が必要 |
適切な加工方法の選択は、部品のサイズ、複雑さ、および公差要件に大きく左右されます。多くのプロジェクトにおいて、最小かつ最も高精度な部品の加工には、精密スイス型旋盤加工やマイクロ旋盤加工が最適な選択肢となります。
レーザー溶接や複雑な工具製作など、補完的な工程も必要なプロジェクトの場合は、レーザー溶接サービスやレーザー切断サービスといった統合サービスを検討することで、生産工程を効率化できます。
小型精密旋削部品に最も一般的に使用される材料
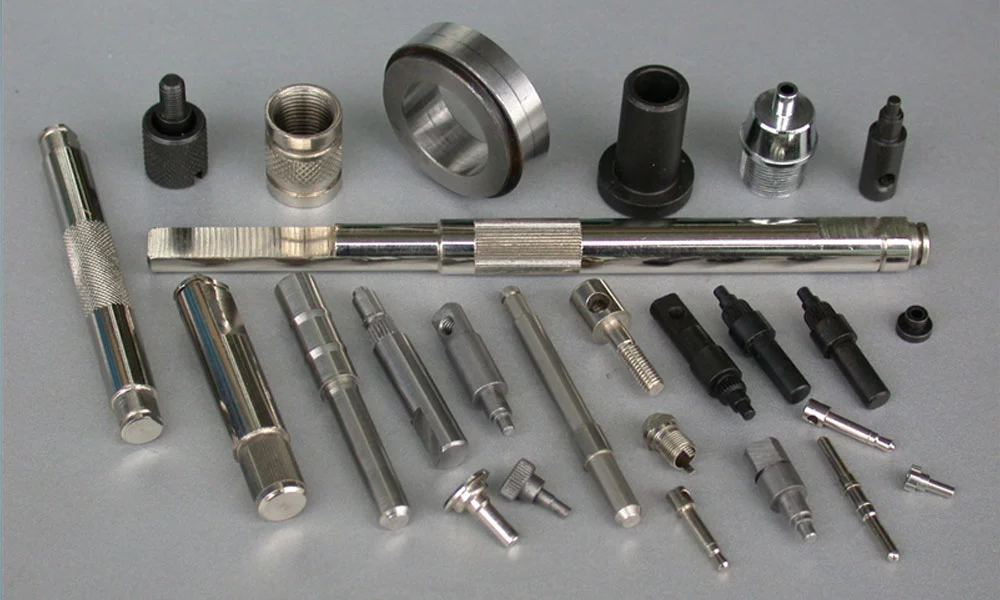
小型の精密旋削部品に関しては、材料の選択が製造性および性能に大きな影響を与える。
-
快削鋼やステンレス鋼は、多くの用途において最適な選択肢です。303、304、316L、そして欧州規格の1.4305や1.4404といったグレードは、優れた被削性と耐食性を備えています。これらの材料を用いることで、コストを抑えながら、高い精度で旋削加工部品を安定して製造できます。
-
CuZn39Pb3、CuZn38Pb2、C36000などの真鍮および銅合金は、優れた被削性と導電性から、精密旋削加工部品に好んで用いられます。特に、小径の旋削部品に滑らかな表面仕上げと緻密なディテールが求められる場合に威力を発揮します。
-
軽量設計には、アルミニウム合金が最適な選択肢です。強度対重量比に優れているため、航空宇宙、自動車、民生品などに使用される小型のCNC加工部品に最適です。お客様のプロジェクトに適したアルミニウム合金のグレードについては、当社のアルミニウム合金ダイカストガイドをご覧ください。
-
チタンをはじめとする加工が難しい合金も加工は可能ですが、マイクロ精密旋削加工の限界を押し上げるものです。特殊な工具と長い加工時間が必要となりますが、強度、耐食性、生体適合性において、要求の厳しい産業にとって独自の利点をもたらします。
-
POM、PEEK、PEIなどのエンジニアリングプラスチックは、非金属部品が求められるマイクロ旋削加工部品において、ますます人気が高まっている。これらの材料は、精密旋削加工において金属とは異なる挙動を示すため、寸法と公差の綿密な計画が必要となる。
適切な材料を事前に選定することで、サプライヤーは小型精密旋削部品の製造に必要な正確な公差と表面仕上げを実現しやすくなります。
小型精密旋削部品の製造可能性を左右する重要な設計上の特徴
小型精密旋削部品を設計する際、特定の要素によって製造が実現可能から困難または高コストに転じる可能性があります。留意すべき点は以下のとおりです。
極小サイズの深穴加工および交差穴加工
- 直径0.5mm未満の穴を開けたり、長さ対直径比の大きい深い穴を開けたりすると、工具のたわみや破損の原因となることがあります。
- 交差穴があると複雑さが増し、位置合わせとバリ取りが非常に重要になる。
極薄壁 – 実用上の限界
- 厚さ0.2mm以下の壁は、加工中や取り扱い中にたわんだり崩れたりすることが多い。
- 安定した薄肉加工には、低速送りと最適化された切削条件が必要です。
小径内部ねじ(M0.8~M2)-現実と図面の比較
- M1より小さいねじ山は、精密なねじ切り工具が必要となり、多くの場合、複数回の加工が必要となる。
- 余裕を持たせずに細すぎるねじ山を描くと、生産コストが高くなり、信頼性も低下する。
微細溝、アンダーカット、バリ取りにおける課題
- 微細な溝やアンダーカットなどの形状は、特殊な工具を必要とし、加工時間を長くする。
- 微細な部分のバリ取りは手間がかかり、適切に行わないと部品の形状に影響を与える可能性がある。
表面仕上げ要件とサイクルタイム/コストの比較
- 小径部品において高い表面仕上げ仕様(Ra < 0.2 µm)を実現すると、製造時間と工具費用が増加します。
- コストを最適化するために、必要な仕上がりと機能のバランスを取る。
| 設計特性 | 実用上の制限 | 製造性への影響 |
|---|---|---|
| 深い穴(直径0.5mm未満) | 工具のたわみ、破損リスク | 不良率が高く、サイクルタイムが長くなる |
| 薄壁(<0.2 mm) | 屈曲、崩壊 | 取り扱いが難しい。設計変更が必要になる可能性がある。 |
| 内ねじ(M0.8) | 精密な工具が必要 | コストとリードタイムの増加 |
| マイクログルーブ/アンダーカット | 特殊な工具と制御 | 複雑さと時間の増加 |
| 表面仕上げ( | 加工時間の延長、工具の摩耗 | コストの上昇 |
これらの制約を事前に理解しておくことで、後々のトラブルを回避できます。現実的な範囲内で設計することで、小型CNC加工部品の効率性とコスト効率を維持しながら、品質を損なうことなく製造できます。高度な精度と複雑な形状が求められるプロジェクトでは、マイクロ精密旋削加工の経験豊富な信頼できるサプライヤーからのフィードバックを取り入れることが重要です。
アプリケーションにそのような機能が含まれる場合は、製造上のあらゆる影響を熟知した専門家との協業をご検討ください。当社の詳細なCNC加工サービスをご覧いただければ、当社がこれらの課題にどのように効率的に対応しているかをご確認いただけます。
小型精密旋削部品に通常必要となる二次加工
小型精密旋削部品の仕上げには、厳しい品質基準を満たすために追加の工程が必要となることがよくあります。バリ取りは必須です。以下に一般的な方法を示します。
- 手動バリ取り精度は高いが手間がかかるため、少量生産や複雑な形状の加工に適している。
- 熱バリ取り手の届きにくい端の部分を素早く効果的に清掃できるが、高価になる場合があり、デリケートな素材に影響を与える可能性がある。
- 研磨フロー加工: 内部仕上げや均一な表面平滑化に最適で、特に小径の旋削加工部品に効果的です。
小型精密旋削部品は、その微細なサイズと薄肉構造のため、めっきなどの表面処理が難しい場合があります。均一なコーティングを実現するには、歪みや目詰まりを防ぐための綿密な工程管理が不可欠です。特殊なめっきや表面処理は、耐食性を維持し、耐摩耗性を向上させるため、医療機器、光学機器、コネクタ部品などに不可欠です。
レーザーマーキングやレーザー彫刻は、部品の品質を損なうことなく、微細な直径部分にトレーサビリティやブランド情報を付加するために広く用いられています。クリーンで精密な加工が可能で、金属や一部のプラスチックにも適しています。
最後に、部品の性能は、清潔さと梱包状態によって大きく左右されます。医療機器や光学機器などの業界では、汚染のない取り扱いと梱包を維持することが極めて重要です。サプライヤーは、部品がすぐに設置または組み立て可能な状態で納品されるよう、厳格な手順に従う必要があります。
小型の精密旋削部品が複雑な流体制御システムにどのように組み込まれるかについてさらに詳しく知りたい場合は、マニホールドコンポーネントの必須要素に関する記事をご覧ください。
調達・エンジニアリングチームがサプライヤーに要求すべきこと
小型精密旋削部品を調達する際には、調達チームとエンジニアリングチームが明確な期待値を設定して、一貫した品質と信頼性を確保する必要があります。以下に、確認すべき点を示します。
-
現実的な許容範囲とCPK値の予測
厳しい公差が求められる旋削加工部品には、達成可能で文書化された能力指数(CPK)が必要です。サプライヤーの工程で指定寸法に対してIT6またはIT7しか確実に維持できない場合、IT3の公差を期待してはいけません。
-
プロセス能力文書
安定した製造プロセスを示す証拠を求めてください。これには、管理図、過去のデータ、および小径旋削部品が要求仕様内で製造できることの証明が含まれます。
-
トレーサビリティと材料証明書
材料の完全なトレーサビリティは、特に航空宇宙、医療、防衛分野においては極めて重要です。303ステンレス鋼やPEEKなどの材料グレードについては、コンプライアンスと品質を保証するために、必ず認証を取得してください。
-
小型部品の初回製品検査(FAI)
極めて高い精度が求められるため、小型部品に特化した徹底したFAI(初回品検査)プロセスをご依頼ください。潜在的な問題を早期に特定することで、時間と費用のかかる再検査を回避できます。
-
梱包および配送における衛生基準
小型のCNC加工部品は、光学機器や医療機器といった繊細な産業で使用されることが多い。サプライヤーは、部品が到着時に完璧な状態を保てるよう、帯電防止および防塵対策を施した、汚染のない環境で梱包する必要がある。
これらの基準を厳格に求めることで、チームは品質や納期に予期せぬ問題を起こすことなく、用途のニーズを満たす高精度な旋削加工部品を確保することができます。
材料の選択肢や業界のベストプラクティスについてさらに詳しく知りたい場合は、カスタム金属加工を選択することがなぜ重要なのかについての当社の見解をご覧ください。
MSマシニング – 小型精密旋削部品における当社の位置づけと能力
MS Machiningでは、直径0.3mmから12mmまでの小型精密旋削部品の製造を専門としており、実業界の要求を満たす長さ対直径比(L/D比)を確実に実現します。当社の厳しい公差範囲は通常IT5からIT7ですが、高度なマイクロマシニング技術を用いることで、IT3またはIT4を必要とする一部のプロジェクトにも対応可能です。
当社は主に、快削鋼、303や316Lなどのステンレス鋼、C36000などの真鍮合金、軽量アルミニウムなど、小型精密旋削部品に適した材料を取り扱っています。また、POMやPEEKなどのエンジニアリングプラスチックを用いたプロジェクトもサポートしており、寸法や公差に関するお客様のご要望を確実に満たします。
当社では、精密旋削加工にとどまらず、小型金属旋削部品に不可欠な二次加工まで、社内で幅広い加工能力を有しています。これには、熟練したバリ取り(手動および研磨流方式)、小型部品に最適化されためっきおよび表面仕上げ、そして極小径へのレーザーマーキングなどが含まれます。これらの付加サービスにより、すぐに使用できる、完全に仕上げられた精密小型旋削部品をお客様にお届けすることが可能です。
品質は当社の事業の中核を成すものです。当社の品質管理システムは、小型精密旋削部品に特化しており、徹底した工程能力文書化、厳格なトレーサビリティ、そして各バッチを保証する一貫した初回製品検査(FAI)を実施しています。また、特に医療および光学分野においては、高い清浄度と包装基準を維持しています。
高度な専門知識と確実な納期が求められる、小型で高精度な旋削加工部品のCNC加工サービスをお探しなら、MS Machiningは豊富な経験と設備で、お客様のプロジェクトを確実に成功へと導きます。当社のCNC精密加工サービスページをご覧いただければ、日々の業務でどのようにこれらのニーズにお応えしているかをご確認いただけます。
クイック決定ガイド:スイス型旋盤、標準型CNC旋盤、マイクロターニング旋盤の選び方
小型精密旋削部品の適切な製造方法の選択は、サイズ、公差、部品特性に大きく左右されます。スイス型旋盤、標準CNC旋盤、マイクロ旋削加工の中から最適な方法を選ぶための簡単な意思決定ツリーを以下に示します。
| 因子 | 標準CNC旋削 | スイス式旋削加工 | マイクロ旋削 |
|---|---|---|---|
| 直径範囲 | Ø3mm~Ø12mm | Ø0.3mm~Ø8mm | Ø0.1mm~Ø3mm |
| 長さ対直径比 | 5まで:1 | 最大10:1以上 | 15まで:1 |
| 一般的な許容差 | IT6 – IT7 | IT4 – IT5 | IT3 – IT4 |
| 部品の特徴 | シンプルな形状、より大きな特徴 | 複雑な部品、複数の工程、深い穴 | 超小型、高精度、微細な特徴 |
| 生産量 | 低〜中 | 中から高 | 低〜中 |
| コスト効率 | 直径が大きく、シンプルな部品に最適です。 | 複雑な形状で大量生産される小型部品に最適 | 超微細なディテールや特殊部品に最適 |
| 一般的な使用例 | 基本的な旋削加工された継手とハウジング | 精密なスイス製時計部品、医療用プラグ | 小型コネクタ、マイクロレンズシャフト |
標準的なCNC旋盤加工を行うべきタイミング
- 部品の直径は3mm以上で、許容誤差はそれほど大きくない。
- 複雑な貫通穴や微細な特徴のない、シンプルな形状。
- 金型コストを最小限に抑える必要がある、少量生産または試作品向け。
スイス式旋盤加工を選択するタイミング
- 直径8mm未満、多くは直径3mm未満。
- 長さと直径の比率が高い、細長い部品。
- より厳しい公差(IT4~IT5)と、交差穴やねじ山などの複雑な形状が求められます。
- コスト効率の良い生産を実現するには、中~高ロットサイズが適しています。
微調整が適切な場合
- 直径1mm未満から0.1mmまで。
- 超高精度が必要(IT3~IT4)。
- 微細な溝や内部の微細なねじ山など、非常に細かい特徴。
- 医療機器や高度な電子機器など、少量生産で高付加価値の部品。
このガイドを活用することで、エンジニアリングチームと調達チームは、小型精密旋削部品の要件と最適な加工プロセスを自信を持って整合させることができ、時間とコストを削減し、品質向上を実現できます。材料と加工能力に関する詳細な情報については、アルミニウムCNC加工および複雑なマイクロ部品の製造における当社の専門知識をご覧ください。
この意思決定ツリーは、米国市場のニーズに適合し、サプライヤーとの連携を確保するために、厳しい公差の旋削部品、実現可能なサイズ、および製造効率のバランスを取るものです。