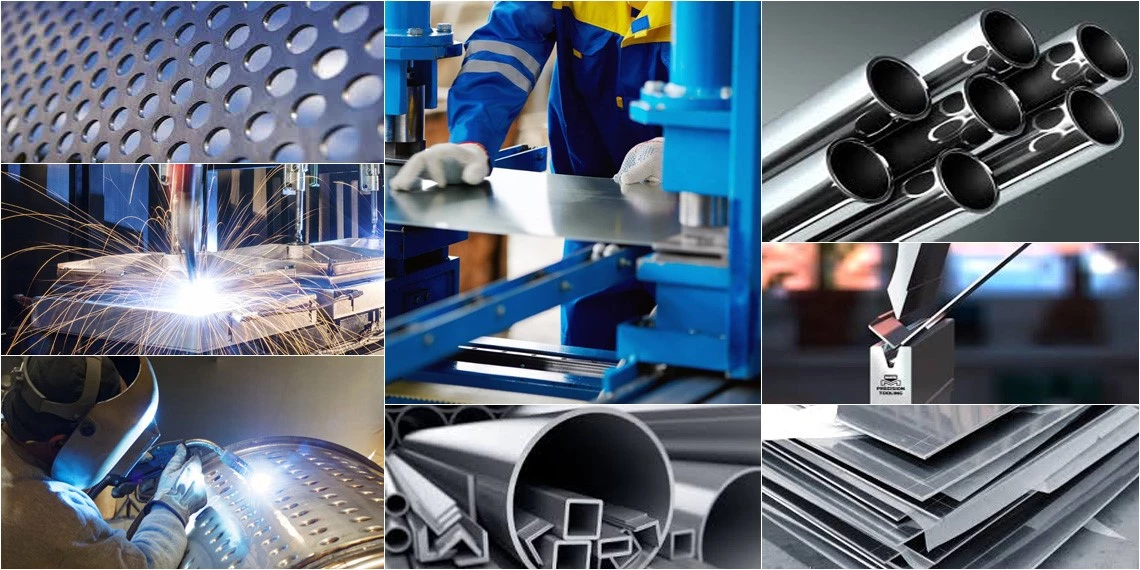
筐体、カバー、ハウジング
板金製の筐体、カバー、機器ハウジングには、切り欠き、取り付け部、成形フランジ、アクセス開口部が設けられています。内部部品との適合性とクリアランスを確保するため、材料の厚みと曲げ形状が検証されます。

大手CNC機械加工サービスプロバイダー企業の1つ。
当社では、お客様の図面やCADファイルに基づき、レーザー切断、CNC曲げ加工、溶接、表面仕上げなどを含む、カスタム板金試作品および少量生産部品を製造いたします。一点ものの試作品から少量生産まで、試作品製作から量産まで、プロジェクト全体をサポートいたします。
私たちのサービス
試作品はカタログ部品ではなく、お客様の図面に基づいて製作されます。当社のエンジニアリングチームは、製造前に材料、厚み、曲げ加工、溶接、金具、仕上げなどを精査します。レーザー切断、成形、溶接、仕上げはすべて社内で行われ、その後の少量生産にも同じ製造能力が利用可能です。
ファイバーレーザー切断・CNCプレスブレーキ曲げ加工・TIG/MIG/スポット溶接・PEM挿入・粉体塗装/陽極酸化処理/めっき・寸法検査
ISO 9001認証取得 · 最小注文数量:1個 · 24時間以内に見積もり回答 · 無料のDFMレビュー · 標準的な試作品納期:3~7日
材料証明書およびCTQ測定値はご要望に応じて提供いたします。
業務メール · 材質+厚さ · 数量:1~5 / 10~50 / 50~500 · 必要日 · 検査報告書 · プロジェクトメモ
STEPファイルとPDFファイルでの送信を推奨します。秘密保持契約(NDA)の締結も可能です。お見積もりは無料です。
板金加工による試作は、最終部品が板材から切断・成形される場合に最適です。筐体、カバー、ブラケット、シャーシ、パネルなどは、必要な材料、厚み、曲げ形状を用いて試作できるため、量産部品を忠実に再現した試作品を作成できます。
製造工程は、完成部品の形状と機能要件に合致している必要があります。機械加工されたポケット、複雑な内部チャネル、または深絞り加工された形状を持つソリッドブロックは、CNC加工、金属3Dプリンティング、またはプレス加工に適している場合があります。
| 部品要件 | 推奨プロセス | Why |
|---|---|---|
| 筐体、カバー、パネルまたはシャーシ | 板金プロトタイピング | 切断・曲げ加工に適した形状 |
| ブラケット、マウント、または成形フレーム | 板金プロトタイピング | 曲げ加工や成形加工に適しています |
| 立体的なポケットを備えた頑丈なブロック | CNC加工 | 材料除去や機械加工された基準面により適している |
| 複雑な内部チャネルまたは格子構造 | 金属3D印刷 | シートから形成できない形状も可能 |
| 深絞り加工または大量生産のプレス加工形状 | スタンピング | 専用の成形工具により適している |
部品が板金から切削・成形されるように設計されている場合、同じ材料と製造プロセスで試作品を作成することで、より実際の部品に近い結果が得られます。形状や公差の要件により別のプロセスが必要な場合は、生産前のエンジニアリングレビューで制約事項を特定できます。
これらは、お客様の図面やCADファイルに基づいて当社が製造する板金試作品の例です。お客様の設計に基づき、カスタム形状、材料、成形要件、複数部品からなるアセンブリにも対応いたします。
板金製の筐体、カバー、機器ハウジングには、切り欠き、取り付け部、成形フランジ、アクセス開口部が設けられています。内部部品との適合性とクリアランスを確保するため、材料の厚みと曲げ形状が検証されます。
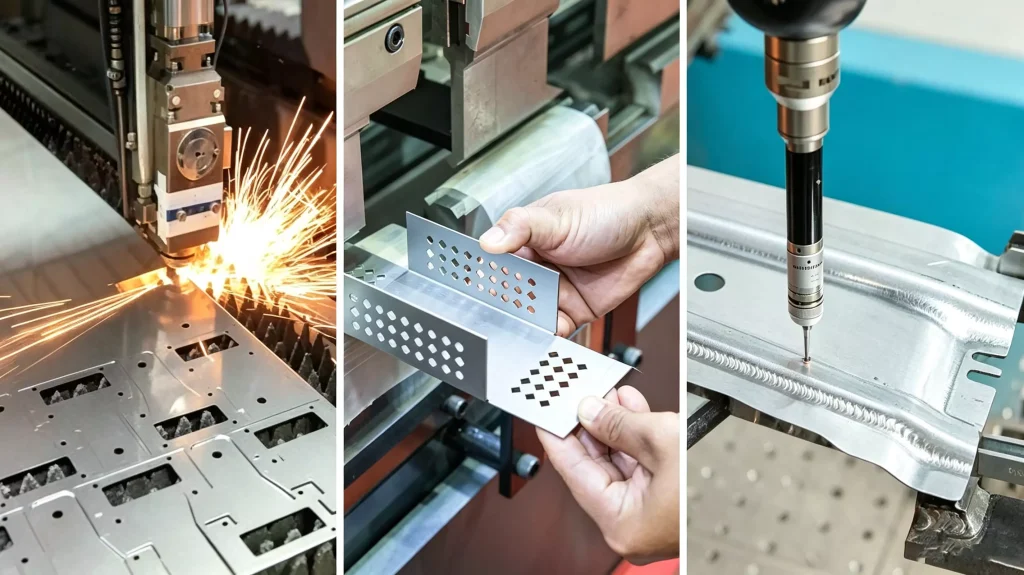
機械組立用の単一曲げおよび複数曲げブラケット、取付プレート、成形部品。成形部周辺の変形を避けるため、製造時には穴から曲げ部までの距離、内側曲げ半径、材料の厚さを考慮します。
複数のフランジ、オフセット、および取り付け位置を持つ、オープンシャーシ、機器フレーム、および板金パネル。プロトタイプ製作は、設計リリース前に、組み立て手順、コンポーネントの位置合わせ、アクセス性、および締結具のクリアランスを確認するのに役立ちます。
TIG溶接、MIG溶接、またはスポット溶接を必要とする複数部品からなる板金組立品。溶接順序、接合部の形状、および治具は、動きを制御し、接合部品間の必要な位置関係を維持するために考慮される。
これらの部品タイプは一例であり、限定ではありません。当社では、お客様の図面やCADファイルに基づき、形状、成形要件、複数部品からなるアセンブリなど、様々な形状の部品を含むカスタム板金プロトタイプを製造いたします。お見積もり前に設計内容を確認し、最適な製造方法を決定することも可能です。
エンジニアリングレビューと試作品の見積もりをご希望の場合は、2D図面または3D CADファイルをお送りください。
図面一式をお送りいただければ、製造の観点から部品を検討し、価格を算出いたします。見積書には、材料、厚み、成形要件、溶接、金具、仕上げ、およびコストと製造可能性に影響を与える重要な特徴が明記されます。
STEP/STPファイルとPDF図面が入手可能な場合は、それらを送付してください。材質、厚さ、仕上げ、数量、および重要な品質特性(CTQ)または重要な接合部を明記してください。
公差、曲げ半径、穴の位置、または仕上げクリアランスが製造に影響を与える可能性がある場合は、見積もり前にその旨を明記します。
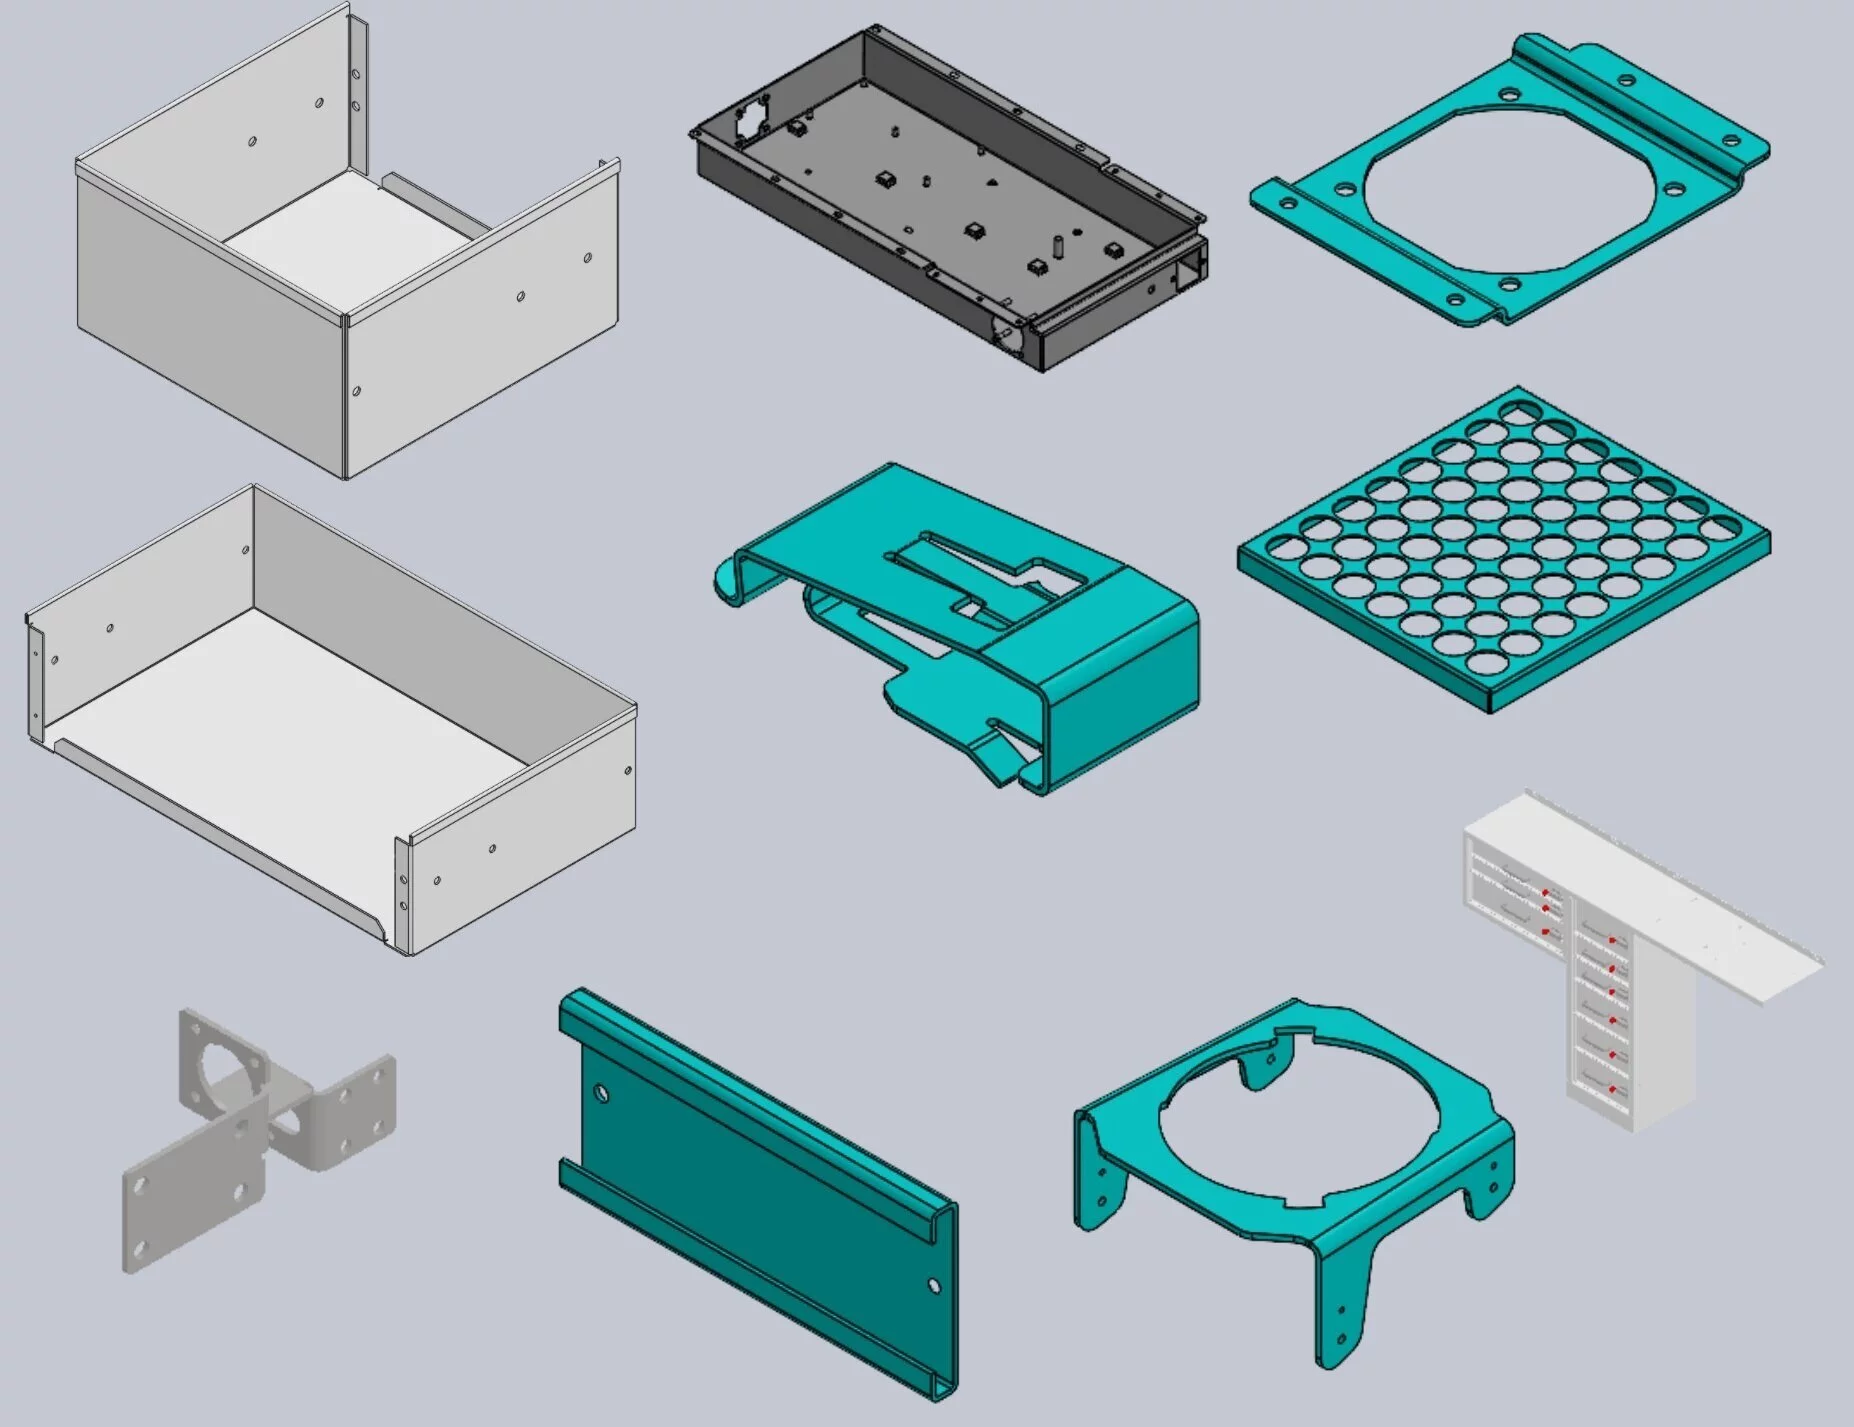
レーザー切断、曲げ加工、溶接、金具挿入、仕上げ、成形後加工といった実際の製造工程を精査し、価格、納期、製造に関する注記をお知らせします。
製造前に、内側曲げ半径、溶接方法、PEMハードウェア、表面仕上げ、コーティング厚さなどの要件を確認します。
当社では、出荷前にCTQ(重要品質)特性の切断、成形、溶接、仕上げ、検査を行います。確立されたプログラムとセットアップは、10個から500個の繰り返し数量に対応可能です。
単価・納期・材質と厚さ・内側曲げ半径・溶接方法・PEMハードウェア・表面仕上げ・DFMに関する注記・検査範囲・運送条件
これにより、購買チームとエンジニアリングチームは、何が含まれているかを知らずに単価を比較するのではなく、同じ製造前提条件に基づいて見積もりを比較できるようになります。
プロファイルの長さ、穴の数、および微細な形状は、機械加工時間に影響します。
曲げの回数、曲げの順序、およびセットアップは、成形時間に影響を与える。
追加の労力、治具、ハードウェア、検査費用はコスト増につながります。
通常は、素地処理が最も速い。陽極酸化処理やメッキ、粉体塗装は時間とコストがかかる。
曲率半径が小さいと、ひび割れや歪みが生じる可能性があります。お見積もり前に、材料、厚み、加工方法などを確認させていただきます。
曲げ部に近すぎる穴は変形する可能性があります。材料の厚さの約2倍のクリアランスを確保することで、成形時の余裕が生まれます。
薄いステンレス鋼部品は歪みに敏感なため、溶接手順と治具について検討します。
片側あたり約60~80μmの隙間を空けると、ヒンジ、蓋、および嵌合部品周辺のクリアランスが減少する可能性がある。
2D図面または3D CADファイルをお送りいただければ、材料、成形方法、公差、製造要件などを確認させていただきます。
板金試作品の見積依頼書を審査する際に寄せられる質問への実践的な回答。納期やファイルから、製造可能性、後続生産まで幅広く網羅しています。
在庫のあるアルミニウムまたは鋼材を使用した標準的な切断・曲げ加工部品の場合、図面と見積もりの承認後、通常3~5営業日程度で製作が完了します。
溶接、PEMハードウェア、または標準的な粉体塗装を必要とする部品は通常5~7営業日かかりますが、陽極酸化処理、メッキ、特殊仕上げ、または在庫外の材料を使用する場合は、さらに日数がかかる場合があります。
実際の納期は、注文前に図面、材料の入手可能性、数量、仕上げ要件に基づいて確認されます。設計が既に製造可能であり、必要な材料と工程が利用可能な場合は、特急生産についてご相談いただけます。
いいえ。板金試作品の場合は、1枚で十分です。
試作品1つを作るだけでも、プログラミング、材料の準備、工具のセットアップ、検査が必要となるため、単価は材料の重量だけで決まるわけではありません。
同じ部品が10個以上になると、初期のプログラミングやセットアップ作業をより多くの部品に分散させることができ、通常は単位コストが削減されます。
追加生産を予定されている場合は、最初の見積依頼書に予定数量を記載してください。試作品と少量生産分をまとめて評価することが可能です。
ほとんどの場合、STEP/STP形式の3DモデルとPDF図面を一緒に送付することをお勧めします。
3Dモデルは部品の形状を提供し、板金展開やフィーチャ定義に役立ちます。PDF図面には、材料グレード、厚さ、公差、表面仕上げ、ハードウェア、重要寸法など、モデルでは完全には定義できない製造要件が記載されています。
単純な平面部品であれば、 DXFファイルで切断作業は十分な場合もありますが、部品に曲げ加工、金具の取り付け、仕上げ、寸法に関する要件がある場合は、図面の方が望ましいです。
情報が不足している場合は、完成品に影響を与える可能性のある未確認の推測を行うのではなく、見積依頼書(RFQ)のレビュー中にその不足を特定します。
試作品は、同じ材料グレード、板厚、成形方法、曲げ加工用金型、溶接工程を用いることで、量産部品を代表するものとなる。
一般的な加工能力としては、標準的な板材の状態において、 ±0.10 mm程度のレーザー切断による形状加工が挙げられます。一方、曲げ角度の要件は、材料、厚さ、工具、形状に応じて検討されます。
これらは、あらゆる形状に対する一律の公差ではなく、製造工程における実測値の範囲を示すものです。
穴、取り付け面、加工面、その他の形状について、成形工程で確実に実現できる以上の厳密な制御が必要な場合、それをCTQ特性として特定し、成形後に機械加工することを推奨する場合があります。
目的は、見た目が正しい試作品を1つ作るだけではありません。製造方法は、プロジェクトが少量生産に移行した際に、部品を繰り返し生産するのに適したものでなければなりません。
製造前に図面を確認し、可能な限り見積もり段階で製造上の問題点を指摘します。
一般的な例としては、選択した材料に対して内側の曲げ半径が小さすぎる、曲げ部分に近すぎる穴がある、使用可能な工具では成形できない短いフランジがある、溶接部分が薄肉で歪みが生じる可能性がある、粉体塗装後にヒンジや嵌合部品の周囲に十分なクリアランスがない、などが挙げられます。
弊社はお客様の設計を自動的に変更することはありません。製造上の調整が必要な場合は、見積書または技術レビューにおいて、問題点、推奨される工程変更、およびそれが完成品に及ぼす影響を特定します。
設計に関する決定権はお客様に帰属します。必要に応じて、図面に基づいた部品の見積もりと、比較のための推奨製造方法をご提示いたします。
はい。板金試作品は少量生産に移行できます。
例えば、部品の形状、材質、溶接、仕上げの要件に応じて、10~50個または50~500個といった数量に対して、同じ製造工程を使用することができます。
試作品が承認されれば、確立された切断プログラム、曲げ加工設定、ハードウェア要件、および検査要件は、リピート注文にもそのまま適用できます。
これにより、後続の注文すべてを全く新しい製造プロジェクトとして扱うことを避けることができます。
既に予定生産数量が分かっている場合は、最初の見積依頼書にその数量を含めてください。試作品の数量と後続のバッチ生産数量を合わせて評価することで、生産量の増加に伴う単位コストの変化をより明確に把握できます。
製造レビューのため、2D図面または3D CADファイルを送付してください。
1営業日以内に、部品が仕様どおりに製造可能かどうか、単価、納期目安、製造上の前提条件、DFMに関する注記、検査範囲などを確認するよう努めております。必要に応じて、輸送手配も見積もりに含めることができます。