重要な部品が故障した場合、最大の問題は部品そのものではなく、交換部品が届くまでの待ち時間であることが多い。
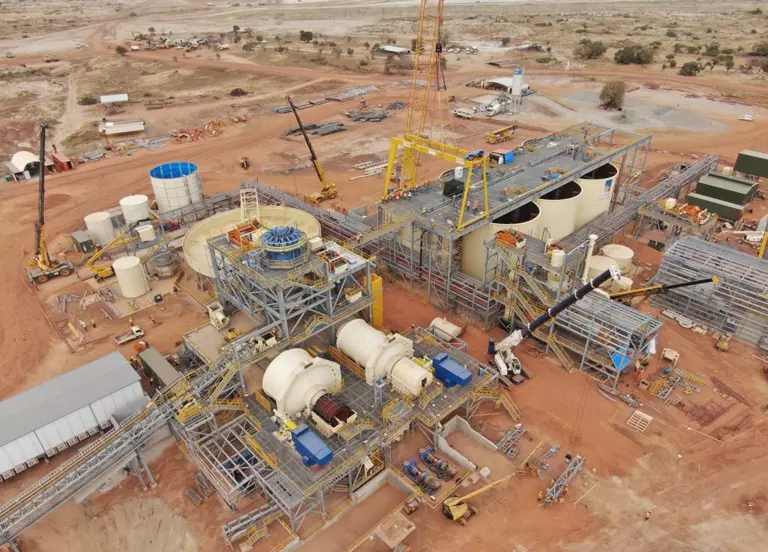
鉱山では、破砕機、コンベア、ポンプなどが稼働準備を整えていても、シャフト、ブッシング、スリーブ、取り付け部品のいずれかが不足していると、機器は停止したままになる可能性がある。油田設備や処理プラントでも同様のことが起こり、比較的小さな機械加工部品が、はるかに大きなシステムの稼働を阻害することがある。
西アフリカの産業施設では、機器やスペアパーツが海外から輸入される場合、交換部品の納期が特に重要になることがあります。元の部品が在庫にない場合、交換部品は製造、輸送、通関手続きを経てから現場に到着する可能性があるためです。
精密機械加工は、故障した部品を正確に特定し、再現できる場合に、別の解決策となる。
そのアイデアは単純明快だ。純正の交換部品を待つだけでなく、設計図、CADモデル、あるいは必要に応じて既存の部品自体から交換部品を製造できるというものだ。
しかし、交換部品を加工しても、新しい部品が実際に機器に適合し、正常に機能する場合にのみ意味があります。そのため、重要部品の定義、加工、検査の方法は、ダウンタイムに直接影響します。
重要な部品の1つが故障して機器が停止した場合
ほとんどの産業機械には交換可能な部品が多数含まれているが、故障した際に生産を停止できる部品はごく一部に過ぎない。
コンベアは部品の一つに軽微な摩耗が生じても稼働を続けることがあるが、駆動軸が故障するとシステム全体が完全に停止してしまう。
ポンプの構造自体は無傷でも、シャフトスリーブの摩耗や回転部品の損傷によって、運転を再開できなくなることがある。
加工機械の場合、メンテナンス担当者が修理を完了させるために必要なのは、ハウジング、ブッシング、または取り付け部品のうち1つを交換するだけかもしれません。
これらは、調達において別の問題を引き起こす部品である。
部品のコストは、機器を稼働停止状態にしておくコストに比べれば比較的小さいかもしれない。重要なのは、技術的に適した代替品をどれだけ早く入手できるかということだ。
精密機械加工が単なる製造ではなく、メンテナンスにおいて重要になるのは、まさにこの点においてである。
純正部品がすぐに入手できる場合は、新たに製造する必要はないかもしれません。純正部品の納期が長い場合、入手できない場合、または既に生産中止になっている場合は、機械加工によって代替部品を入手できる可能性があります。
西アフリカで交換部品のリードタイムが重要な理由
西アフリカ全域の鉱業、石油・ガス産業、および工業加工事業では、さまざまなメーカーや原産国からの機器が使用されている。
したがって、交換部品は必ずしも近隣の供給元から入手できるとは限らない。
保守チームはどの部品が故障したかを正確に把握している場合でも、製造元からの在庫確認を待たなければならない。部品が受注生産の場合は、輸送が始まる前に製造リードタイムが発生する。
重要な部品の場合、その待ち時間は加工コストよりも重要になる可能性がある。
精密機械加工は、次のような疑問を提起する。
「元の供給業者からこの部品はいつ入手できますか?」
以下に送って下さい:
「この部品は、限られた時間内で要求仕様どおりに製造できますか?」
それは、すべての部品を現地で、あるいは別のサプライヤーによって複製すべきだという意味ではありません。部品は依然として機械加工に適した技術的条件を備えている必要があり、その材料および機能要件を理解しておく必要があります。
しかし、多くの従来型の機械加工部品にとっては、その代替案を検討する価値があるかもしれない。
最速の交換は正しい情報から始まる
機器が既に故障している場合、故障した部品の写真を送ってすぐに見積もりを依頼したくなる誘惑に駆られる。
写真は役に立つが、正確な交換部品を製造するのに十分な情報が含まれていることは稀である。
供給業者は、その部品が機械内部でどのような役割を果たすのかを知る必要がある。
シャフトには複数の直径があるかもしれないが、ベアリングジャーナルとなるのはそのうちの2つだけかもしれない。ハウジングには複数の穴があるかもしれないが、回転アセンブリ全体の位置は1つの穴によって決まるかもしれない。スリーブは単純に見えるかもしれないが、その内径、外径、長さによって作動クリアランスが決まるかもしれない。
したがって、重要な情報は単に全体の形状だけではない。
それは、フィット感、アライメント、動き、荷重伝達を制御する情報です。
製造業者は、加工を開始する前に重要な特徴を特定することで、時間を節約できる。
完全な図面または3Dモデルがあれば、それが最良の出発点となります。入手できない場合は、実物の部品を測定して再現することができます。
目的は、機器に影響を与える寸法を推測することなく、交換作業を迅速に進めるために、製造に関する定義を速やかに確立することである。
摩耗した部品は交換プロセスを誤らせる可能性がある
これは、故障した部品を基準として使用する場合に特に重要になります。
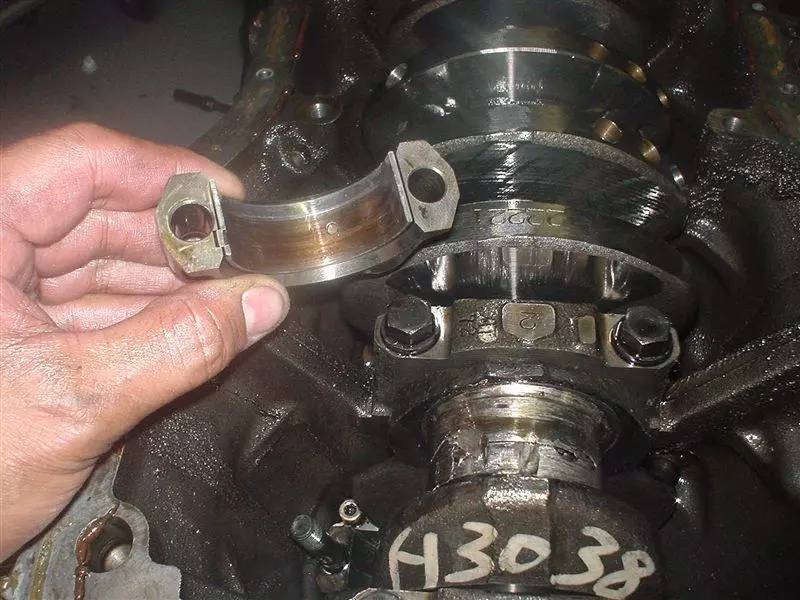
摩耗した部品は、使用中に何が起こったかを示している。必ずしも元の設計を反映しているとは限らない。
例えば、シャフトのベアリングジャーナル径が元々50.00mmだったものが、現在49.82mmになっている場合、49.82mmの交換部品を機械加工しても、摩耗した状態が再現されるだけです。
摩耗して大きくなった穴、小さくなったピン、損傷したシール面にも同様のことが当てはまります。
加工を開始する前に、製造業者は設計寸法と使用による摩耗寸法を区別する必要がある。
答えは、摩耗していない部分から得られる場合もあります。また、相手部品が基準となる場合もあります。既存の機器図面、ベアリング仕様、シール寸法、その他の資料からも、必要なサイズを特定できる場合があります。
これが、交換部品を故障した部品の単なるコピーとして扱うべきではない理由の一つです。
この判断を誤ると、交換部品は迅速に製造されたものの、機器を稼働状態に戻すことができないという事態に陥る可能性がある。
それはダウンタイムを短縮するどころか、延長させるだけだ。
精密機械加工では、重要な特徴を維持しなければならない。
交換部品の形状が確定したら、重要な特徴に基づいて加工プロセスを構築する必要がある。
回転機器に使用されるシャフトを考えてみましょう。
ベアリングジャーナルは、厳密な直径制御が必要となる場合があります。肩部は軸方向の位置決めを決定します。複数の機能直径は同心円状である必要がある場合があります。キー溝は、他の形状と位置合わせする必要がある場合があります。ねじ部は、アセンブリの保持方法を決定する場合があります。
これらの関係性は、単にすべての表面を極めて正確にすることよりも重要である。
機械加工されたハウジングにも同じことが当てはまります。
穴の直径は厳密に制御できるが、取り付け面に対する位置も同様に重要となる。穴のサイズが適切であっても、位置が間違っていると、位置合わせの問題が生じる可能性がある。
適切な部品や形状であれば、±0.005 mm程度の加工精度を実現できます。また、用途に応じて、Ra 0.8 μm程度の表面粗さも実現可能です。
重要なのは、あらゆる寸法に可能な限り厳しい許容誤差を設定することではない。
それは、機械の動作に影響を与える寸法を制御するためである。
このアプローチは、交換部品が迅速に必要になった場合に、製造プロセスを効率的に維持するのにも役立ちます。
加工プロセスは重要な部品によって異なります
異なる交換部品は、異なる製造上の問題を引き起こす。
シャフト、スリーブ、ピン、ブッシングなどは、主な機能的特徴が円筒形であるため、CNC旋削加工に大きく依存することが多い。
ハウジング、ブラケット、取り付けプレート、またはアダプターは、重要な特徴が複数の面にまたがっているため、CNCフライス加工が必要となる場合があります。
両方が必要な部分もあります。
旋削加工されたシャフトには、フライス加工によるキー溝または平面が必要になる場合があります。ハウジングは、穴と取り付け面との関係を維持しながら、複数の機械加工工程が必要になる場合があります。
より複雑な部品の場合、工具のアクセス性や段取り回数が問題となる場合は、5軸加工が必要になることがあります。
プロセスの選択は重要です。なぜなら、追加のセットアップを行うたびに、位置誤差が生じる可能性が高まるからです。
重要な交換部品の場合、単に高精度仕様の機械を選ぶことよりも、機能的特徴間の関係性を維持することの方が重要な場合が多い。
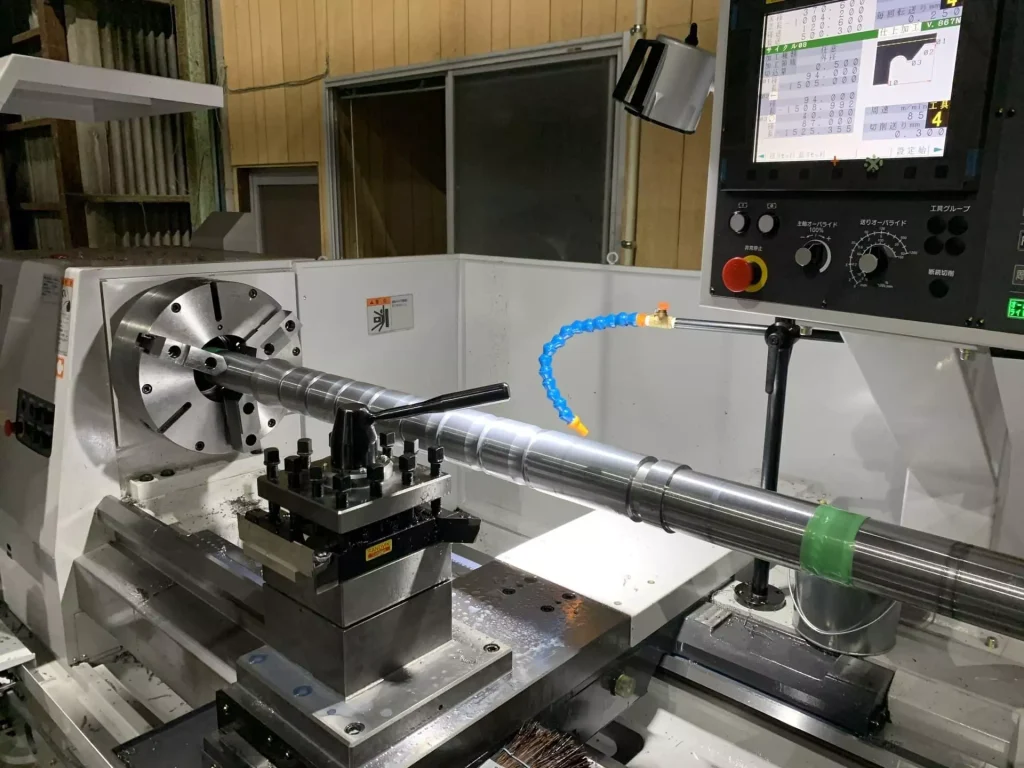
ワーク保持方法は、交換部品の適合性に影響を与える可能性があります。
これは、ダウンタイムについて議論する際に見落とされがちな領域です。
CADモデルでは、加工中に部品がどのように保持されるかは示されません。
長いシャフトは切削力によってたわむ可能性があります。薄肉部品はクランプ時に変形する可能性があります。大型のハウジングは、加工中に部品が動かないように注意深く支える必要がある場合があります。
コンポーネントが操作の合間に取り外されて再配置される場合、新しいセットアップでは信頼できる基準を確立する必要がある。
複数の同心円状の形状を持つシャフトの場合、関連する直径を一定の範囲内に維持することで、それらの関係性を維持するのに役立ちます。
ハウジングの場合、穴を基準面から機械加工することは、その穴が取付面と正確に位置合わせされる必要がある場合に重要となる。
これらは製造上の決定事項だが、稼働停止時間に直接影響を与える。
取り付け時の不具合で再加工が必要になるような交換部品は、迅速な交換とは言えません。
点検により、機械への再訪問を防ぐことができる
重要な部品交換が緊急を要する場合、検査は加工後に行われるものとして扱われることがある。
それはむしろ製造計画の一部となるべきだ。
検査項目は、その部品が重要である理由を反映したものでなければならない。
シャフトの場合、それはベアリングジャーナル、肩部の位置、同心度に関連する特徴、およびねじ山を点検することを意味するかもしれません。
ハウジングの場合、穴のサイズと、取り付け面に対する穴の位置が重要な測定値となる可能性があります。
形状や要件に応じて、CMM検査、ハイトゲージ、またはねじゲージを使用することができます。
その目的は単純明快だ。部品が設備設置場所に出荷される前に、寸法や位置に関する問題を検出することである。
これは、遠隔地の鉱山や工業施設に送られる交換部品の場合、さらに重要になります。部品が到着しても適合しない場合、加工リードタイムが再び開始されます。
したがって、検査は単なる品質文書化作業ではなく、ダウンタイム管理の一環となる。
鉱山操業には、機器に適合する交換部品が必要です。
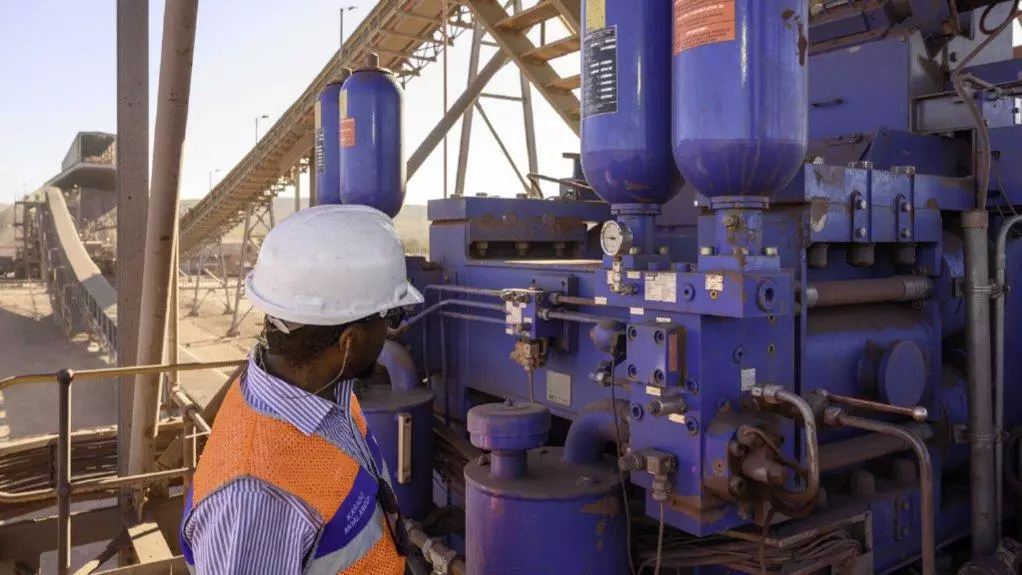
鉱山機械には、継続的な負荷、振動、衝撃、および摩耗環境にさらされる多くの部品が含まれている。
破砕機、コンベア、ポンプ、粉砕機、マテリアルハンドリングシステムなどには、いずれ交換が必要になる機械加工部品が含まれている可能性がある。
シャフトやブッシングの製造はそれほど複雑ではないかもしれないが、それらが欠けていると、はるかに大型の機械が動作しなくなる可能性がある。
これが、精密な部品交換加工が西アフリカの鉱山操業、特にガーナ、ギニア、シエラレオネ、リベリアでの操業にとって重要となる理由の一つである。
国自体が基本的な機械加工プロセスを変えるわけではない。
重要なのは、機器、故障した部品、そして交換部品を入手するのに必要な時間との関係性である。
輸入部品の入手が時間がかかりすぎる場合、かつ部品を正確に複製できるのであれば、機械加工はメンテナンス計画における別の選択肢となる。
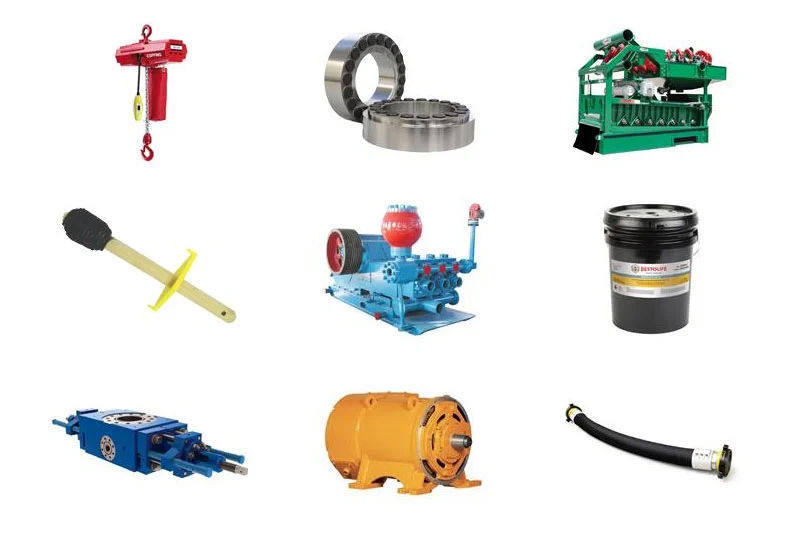
油田設備では部品の精度も同様に重要視される
油田設備においても、同様の交換に関する課題が存在する。
シャフト、スリーブ、ハウジング、またはその他の機械加工部品は、圧力、振動、温度、腐食、または繰り返し負荷にさらされる場合があります。
したがって、交換部品は目に見える形状だけでなく、それ以上の点で一致する必要がある。
材料仕様、寸法公差、表面仕上げ、および必要な処理はすべて、部品が動作環境に適しているかどうかに影響を与える可能性があります。
ナイジェリアやその他の西アフリカの石油・ガス関連事業においては、交換部品の技術的な定義が、機械加工そのものと同じくらい重要になる場合がある。
部品がすぐに届いても、材質が間違っていたり、機能寸法が間違っていたりすれば、ダウンタイムを短縮する有効な解決策とは言えません。
目的は、単に機械加工部品の完成までの時間を短縮することではなく、使用可能な代替品が完成するまでの時間を短縮することである。
加工工場は計画的な設備更新によってリスクを軽減できる
重要な部品は、故障してから製造し直す必要はない。
加工工場に定期的に摩耗することが分かっている部品がある場合、定期メンテナンスの際が最適な機会となる可能性がある。
既存の部品は故障する前に検査し、寸法を記録し、交換部品を事前に準備することができる。
図面が一度作成されれば、将来の交換作業ははるかに簡単になります。
メンテナンスプロセスは以下のように変更されます。
故障部品 → 寸法を特定 → 交換部品の設計 → 機械加工 → 検査 → 出荷
より近いものに:
既知部品 → 管理図面 → スペア部品の製造 → 検査 → メンテナンスのために保管
その違いによって、将来の崩壊に関するいくつかの不確実性を取り除くことができる。
これは、精密機械加工が長期的にダウンタイムを削減するのに貢献できる実用的な方法の一つです。
緊急交換と計画的な予備部品は別の問題である
緊急交換は通常、次の1つの疑問によって促されます。
部品に損傷を与えることなく、機器をどれくらいの速さで復旧させることができますか?
計画的な予備部品には、異なる目的がある。
材料の確認、図面の作成、公差の見直し、検査要件の定義、そしてその部品を予備部品として保管しておくべきかどうかを検討する時間は十分にある。
適切な作業であれば、機械加工は最短3日で完了することもあります。しかし、機械加工時間は実際の交換期間のほんの一部に過ぎません。材料の入手可能性、技術レビュー、数量、仕上げ、検査、輸送なども考慮する必要があります。
この区別は、西アフリカでの事業において特に重要である。西アフリカでは、機械加工自体は数日で済む場合でも、国際輸送によってさらに時間がかかる可能性があるからだ。
したがって、有用な指標は単に加工リードタイムではない。
これは、故障した部品を特定してから、使用可能な交換部品が機器の設置場所に届くまでの合計時間です。
精密機械加工を検討する価値があるのはどのような場合か
精密機械加工が最も有効なのは、部品が技術的に再現可能であり、かつ元のスペア部品を待つことで重大なダウンタイムのリスクが生じるほど重要な部品である場合である。
形状と材質が判明すれば、従来のシャフト、ブッシング、スリーブ、ピン、フランジ、ブラケット、アダプタ、またはハウジングは、適切な候補となり得る。
純正部品が容易に入手できる場合や、部品に再現が困難な特性が含まれている場合は、OEM交換部品の方が望ましい場合もある。
したがって、決定を下す際には、故障した部品の状態、技術情報の入手可能性、材料要件、加工の複雑さ、検査要件、および予想される納期など、状況全体を考慮する必要がある。
加工費用だけでは、交換という選択肢が妥当かどうかを判断することはできません。
真に比較すべき点は、代替品を製造するのにかかる時間とコストと、代替供給元を待つのにかかる時間とコストとの比較である。
最初の交換で次の故障への対応が容易になる
重要な交換部品を適切に加工することには、他にも利点があります。
部品の計測、設計、製造が完了した後でも、機器の修理時にその情報が失われる必要はない。
最終図面には、実際の交換寸法を記録できます。材料要件を文書化できます。重要な公差を特定できます。検査要件を保持できます。
次回同じ部品が必要になったときには、保守チームは既に生産を開始するために必要なものをすべて揃えている可能性がある。
これは、交換頻度は低いものの、故障した場合の影響が大きい部品に特に有効です。
最初の交換で当面の問題は解決する。
文書化された交換は、次回の交換における不確実性を軽減するのに役立つ。
西アフリカ向け精密機械加工は、まさに時宜を得たものだ
鉱山、油田、加工工場にとって、精密機械加工を検討する理由は、単にCNCマシンが高精度な部品を製造できるからというだけではない。
重要な交換部品は、元のスペアパーツの全供給ルートを待たずに製造できる場合があるためです。
このプロセスは、故障した部品と機器の問題から始まります。
どの部分が故障したのか?
何がきっかけで危機的な状況になったのか?
どの寸法が摩耗していますか?
どの寸法がフィット感を左右するのでしょうか?
必要な材料は何ですか?
どの機械加工プロセスでその形状を再現できますか?
重要な機能はどのように検査されるのでしょうか?
これらの疑問点によって、機械加工が有効な代替手段となり得るかどうかが決まる。
答えが明確になれば、損傷したシャフトは新しいシャフトに、摩耗したブッシングは交換用ブッシングに、そして紛失した図面は管理された製造仕様書に生まれ変わる。
西アフリカ全域の産業事業にとって、これは重要な部品の待ち時間を短縮し、機器を迅速に復旧させる時間を増やすことを意味する。
精密加工によって機器のダウンタイムが完全に解消されるわけではありません。しかし、適切な重要部品を必要な期間内に正確に製造できれば、交換部品の到着待ちによるダウンタイムを削減することができます。