
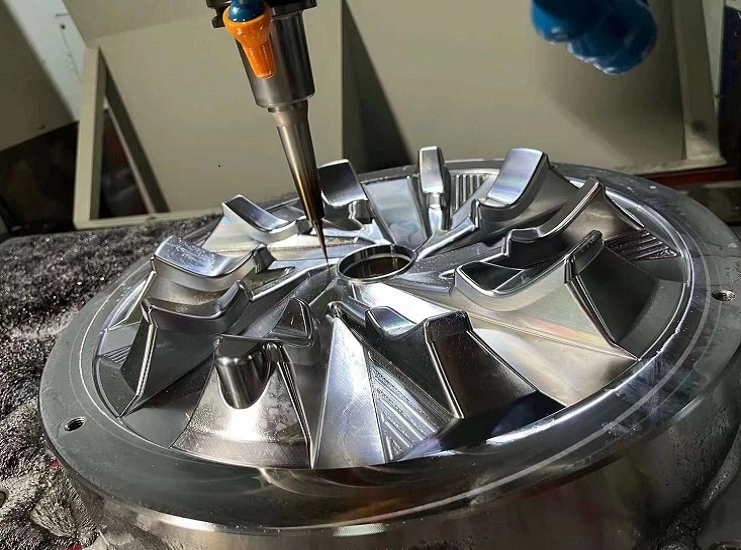
粉体塗装とは何か、そしてCNC表面仕上げにおけるその位置づけとは?
粉体塗装は、静電気を帯びた粉末粒子を金属表面に塗布し、加熱硬化させることで耐久性のある塗膜を形成する乾式塗装プロセスです。従来の液体塗装と比較して、塗布範囲の均一性、耐衝撃性、そして溶剤を使用しないことによる環境性能の向上といった利点があります。
CNC加工において、粉体塗装は通常、陽極酸化処理や電気めっきなどの他の金属表面処理プロセスと並んで検討されます。重要な違いは、それぞれのプロセスが表面性能と寸法精度に及ぼす影響にあります。
粉体塗装は材料の表面に比較的厚い層を形成するのに対し、陽極酸化処理はアルミニウムの表面に浸透します。この違いだけでも、それぞれの処理方法を用いるべき場面が決まります。実際には、粉体塗装は精度を重視する場合にはほとんど選ばれず、耐久性、保護性、そして見た目の均一性を重視する場合に選ばれます。
CNC部品に粉体塗装を施すべき時(そして避けるべき時)
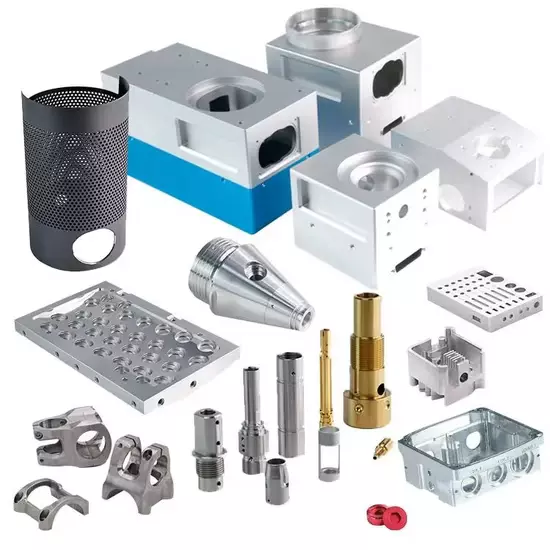
工学的な観点から言えば、粉体塗装は万能な解決策ではありません。特定の状況では非常に効果的ですが、部品の機能を考慮せずに施工すると問題を引き起こす可能性があります。
屋外環境や機械的な摩耗にさらされる部品には、一般的に粉体塗装が最適な選択肢となります。例えば、アルミニウム製の筐体、ブラケット、構造部品などは、粉体塗装の耐腐食性と耐擦傷性から恩恵を受けます。高温地域や紫外線量の多い地域で使用されるプロジェクトでは、粉体塗装は他の仕上げよりも長期的に安定した性能を発揮することがよくあります。
しかし、寸法精度が極めて重要な場合には、この方法は適さなくなります。厳しい公差、摺動嵌合、またはシール面を必要とする部品は、コーティングの厚さに特に敏感です。比較的薄いコーティング層であっても、組み立てに影響を与えるほどのばらつきが生じる可能性があります。
よくある間違いは、粉体塗装を単なる外観上の決定事項と捉えてしまうことです。実際には、粉体塗装は部品の適合性や性能に直接影響を与える機能的な層なのです。
材料適合性と表面処理における課題
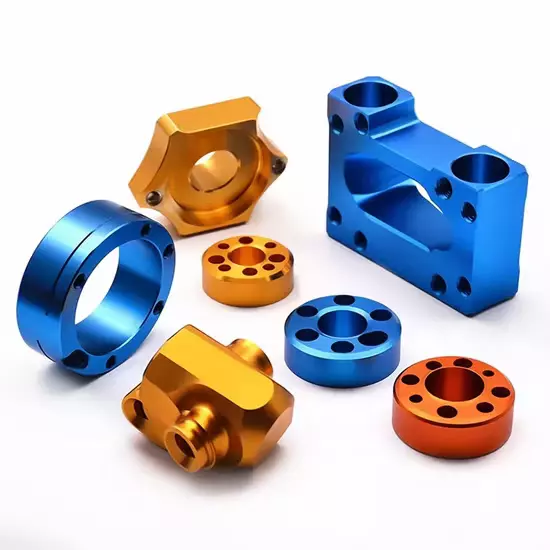
粉体塗装は幅広い種類の金属に適用できるが、仕上がりは下地処理の方法に大きく左右される。
アルミニウム、特に6061や6063などの合金は、CNC加工に広く用いられており、粉体塗装との相性も良好です。しかしながら、表面平滑性や硬化時のガス放出といった課題も抱えています。適切な前処理を行わないと、密着性の問題が生じる可能性があります。
一方、鋼材は機械的な表面処理を施すことで、塗膜の密着性を高めることができる。サンドブラスト処理によって必要な表面粗さが形成され、塗膜が効果的に定着する。しかし、塗膜が損傷した場合、鋼材はアルミニウムよりも腐食しやすい。
表面処理はしばしば軽視されがちですが、実際の生産現場では最も重要な工程の一つです。洗浄が不十分だったり、前処理が不十分だったりすると、たとえ塗料自体が高品質であっても、塗膜の不良につながる可能性があります。
一般的な準備プロセスには以下が含まれます。
- 油分や残留物を除去するための脱脂処理
- 機械的表面粗化処理(サンドブラストなど)
- 結合を改善するための化学的前処理
多くの場合、塗膜の欠陥は、噴霧や硬化の段階ではなく、この段階で発生する。
粉体塗装の厚さとCNC加工公差への影響
最も重要な技術的考慮事項の一つは、粉体塗装の厚さが加工公差とどのように相互作用するかである。
理論上、コーティングの厚さは一定の範囲内で規定されています。しかし実際には、完全に均一になるわけではありません。形状、スプレー条件、作業者の技術などによってばらつきが生じます。ほとんどのCNC加工部品は、最終的に標準範囲の中間あたりにコーティングの厚さが収まりますが、局所的なずれはよく見られます。
重要なのは厚みそのものだけでなく、それが各部にどのように蓄積されるかです。内径は縮小する傾向があり、外径は拡大します。精密な嵌合が求められる部品の場合、これはすぐに公差の累積問題につながる可能性があります。
簡単な例を挙げると、この問題は明らかです。厳しい公差で設計された穴でも、コーティング後に相手部品がはめ込めなくなる場合があります。たとえ両方の部品が仕様どおりに製造されていたとしてもです。
これに対処するため、エンジニアは通常、複数の戦略を組み合わせて用いる。
- ネジ山やシール面などの重要な部分をマスキングする
- コーティングを補正するために加工寸法を調整する
- 可能な限り、追加のクリアランスを設けたアセンブリを設計する
より高度な用途では、コーティング後に選択的な機械加工を行う場合もあるが、これはコストと複雑さを増大させる。
静電粉体塗装の仕組み(そして形状が重要な理由)
粉体塗装は、静電気の引力を利用して粒子を表面に均一に付着させる。原理は単純明快だが、実際の塗布時の挙動は部品の形状に大きく左右される。
粉末を噴霧すると、帯電した粒子は接地された金属表面に向かって引き寄せられます。理想的には、これにより均一な被覆が得られます。しかし実際には、電界の分布によって、特定の領域で不均一な堆積が生じます。
深い凹部、内側の角、複雑な形状などは、ファラデーケージ効果と呼ばれる現象により、コーティングが薄くなりがちです。同時に、鋭利なエッジは余分な粉末を引き寄せやすく、結果としてコーティングが厚くなってしまいます。
つまり、コーティングの品質は工程管理だけで決まるのではなく、部品の設計にも左右されるということです。シンプルで開放的な形状の部品は一般的に均一にコーティングしやすい一方、複雑な設計の部品はより慎重な取り扱いが必要となり、場合によっては妥協も必要になります。
粉体塗装における一般的な欠陥とその根本原因
塗膜の欠陥は偶然発生するものではありません。ほとんどの場合、下地処理、塗布、または硬化に関連する特定可能な原因に遡ることができます。
オレンジの皮のような表面の凹凸は、不適切な硬化条件や粉体流動特性が原因であることが多い。小さなピンホールは、通常、硬化プロセス中に汚染物質や閉じ込められたガスが放出されたことを示している。接着不良は、ほぼ例外なく表面処理の不備に起因する。
CNC加工部品で最もよく見られる問題の一つである、塗膜厚のムラは、形状と塗装技術の組み合わせによって生じることが多い。部品の角度、距離、または位置を調整することで、結果を大幅に改善できる。
欠陥を個別の問題として捉えるのではなく、プロセスや設計のどの部分を調整する必要があるかを示す指標として捉える方がより有益である。
粉体塗装の設計:実践的なエンジニアリングガイドライン
設計上の決定は、コーティングの品質に直接的な影響を与え、場合によってはコーティング工程そのものよりも大きな影響を与えることがあります。
鋭角な内角は、余分な塗料が溜まりやすく、表面が不均一になる傾向があるため、できるだけ避けるべきです。同様に、塗装時にアクセスしにくい箇所は、十分な塗料が塗布されない可能性があります。
ねじ山、ベアリング面、シール面は通常、マスキングによって保護する必要があります。これらの部分にコーティングが蓄積すると、機能が損なわれたり、組み立て上の問題が生じたりする可能性があります。
コーティング中に部品をどのように配置するかも考慮することが重要です。吊り下げ位置、排水経路、アクセス性など、すべてが最終的な仕上がりに影響します。
実際には、コーティングに関する問題の多くは設計段階で発生します。コーティングに関する考慮事項を後付けで考えるのではなく、早い段階から設計に組み込むことで、はるかに信頼性の高い結果が得られます。
表面仕上げオプション:美観と機能性のバランス
粉体塗装は、滑らかで光沢のあるものから、質感のあるマットなものまで、幅広い仕上げが可能です。これらの仕上げは、多くの場合、見た目の美しさを理由に選ばれますが、性能にも影響を与える可能性があります。
例えば、凹凸のある仕上げは表面の欠陥を隠すのに効果的ですが、滑らかな仕上げは見た目はすっきりとしていますが、欠陥が目立ちやすくなります。光沢度は見た目だけでなく、表面の光の反射や経年劣化の現れ方にも影響します。
色の選択は通常、標準化されたシステムに基づいて行われますが、大量生産の場合は特注色も可能です。特に異なる生産サイクルが関係する場合、バッチ間の一貫性を維持することは困難な場合があります。
最終的に、仕上げ材の選択は、見た目だけに焦点を当てるのではなく、美的目標と機能的要件のバランスを取るべきである。
CNC部品の粉体塗装におけるコスト要因
粉体塗装のコストは、相互に関連する複数の要因によって左右されます。単に塗装材料や表面積だけの問題ではありません。
準備作業は、特に部品の徹底的な洗浄や表面処理が必要な場合、コスト増加の大きな要因の一つとなることが多い。マスキング作業も、特に複雑な形状を持つ部品や、塗装してはいけない重要な部分がある場合、作業時間を増加させる。
バッチサイズは重要な要素です。大量生産は効率化とセットアップコストの削減というメリットがありますが、少量生産は一般的に経済的ではありません。
特注色や再加工は、さらにコストを増加させる要因となります。多くの場合、隠れたコストはコーティング自体ではなく、一貫した品質を実現するために必要な時間と労力です。
粉体塗装における品質管理と検査
塗装品質の一貫性を確保するには、複数の段階で体系的な検査を行う必要がある。
厚みは通常、専用のゲージを用いて測定され、接着性は標準化された試験によって検証されます。耐食性は、特に屋外で使用される部品の場合、塩水噴霧試験によって評価されることがあります。
目視検査も依然として重要であり、特に表面の欠陥や不整合を特定する上で重要である。
国際配送を伴うプロジェクトにおいては、品質に関する紛争を回避し、ロット間の信頼性を確保するために、一貫した検査基準を維持することが不可欠です。
粉体塗装における品質管理と検査
塗装品質の一貫性を確保するには、複数の段階で体系的な検査を行う必要がある。
厚みは通常、専用のゲージを用いて測定され、接着性は標準化された試験によって検証されます。耐食性は、特に屋外で使用される部品の場合、塩水噴霧試験によって評価されることがあります。
目視検査も依然として重要であり、特に表面の欠陥や不整合を特定する上で重要である。
国際配送を伴うプロジェクトにおいては、品質に関する紛争を回避し、ロット間の信頼性を確保するために、一貫した検査基準を維持することが不可欠です。
最終的な考察:粉体塗装をエンジニアリング上の意思決定に組み込む
粉体塗装は、その特性を十分に理解した上で適用すれば、非常に効果的な表面仕上げ方法です。優れた保護性能、耐久性、そして美観の柔軟性を提供する一方で、慎重に管理しなければならない様々な要素も伴います。
粉体塗装を最終工程としてではなく、エンジニアリングプロセスの一部として捉えることで、最も信頼性の高い結果が得られます。材料の適合性、形状、公差、および用途要件を早い段階で考慮することで、製造工程後半で発生する多くの問題を回避できます。
実際的な観点から言えば、成功するプロジェクトとは、設計、加工、仕上げが最初から整合していて、問題が発生した後に調整されないプロジェクトのことである。
よくある質問:CNC加工部品の粉体塗装
1. 粉体塗装は、CNC加工部品の寸法と公差にどのような影響を与えますか?
粉体塗装は、すべての表面に厚みを増し、通常は60~120ミクロン程度になります。公差が厳しいCNC加工部品の場合、穴が縮小したり、ねじ山が変化したり、嵌合面に影響が出たりする可能性があります。重要な部分には、マスキングまたは二次加工をお勧めします。
2. CNC加工部品のねじ穴や精密嵌合部に粉体塗装を施すことは可能ですか?
はい、ただし、塗装前にマスキングするか、硬化後に機械加工する必要があります。これを怠ると、組み立て不良につながる可能性があります。
3. 紫外線や天候にさらされる屋外用CNCアルミニウム部品には、どのような粉体塗装が推奨されますか?
ポリエステル粉末は、紫外線安定性と耐候性に優れているため理想的です。エポキシ粉末は耐久性がありますが、長時間の直射日光に当たると劣化する可能性があります。
3. 屋外での使用に推奨される粉体塗装の種類は何ですか? CNCアルミパーツ 紫外線や天候にさらされる?
ポリエステル粉末は、紫外線安定性と耐候性に優れているため理想的です。エポキシ粉末は耐久性がありますが、長時間の直射日光に当たると劣化する可能性があります。
5. CNC加工された金属部品によく見られる粉体塗装の欠陥とその工学的原因は何ですか?
- オレンジピール:不適切な熟成または粉体流動
- ピンホール:閉じ込められたガスまたは汚染物質
- 接着不良:表面処理が不十分
適切な洗浄、前処理、および制御された硬化により、欠陥が軽減されます。
6. 屋外や腐食環境で使用されるCNC加工鋼部品に粉体塗装は適していますか?
はい、適切な表面処理(サンドブラスト、化学処理)を行えば、粉体塗装は優れた防食効果を発揮します。