
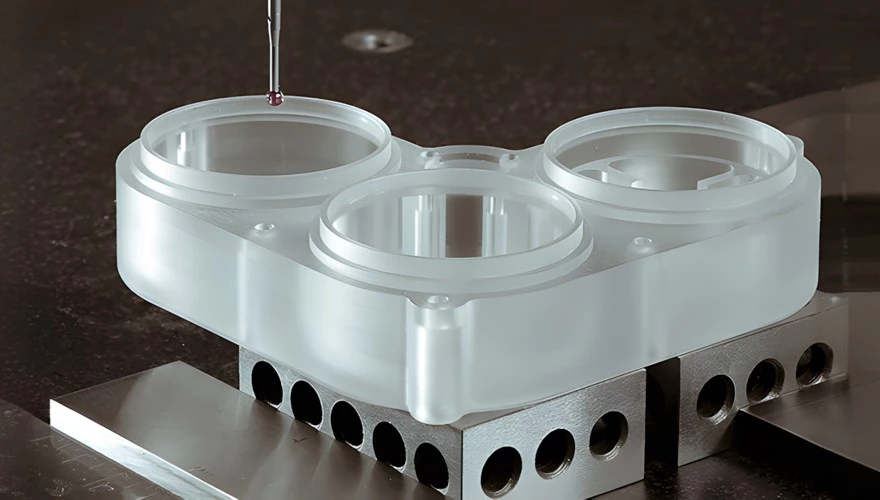
プラスチックCNC加工とは実際どのようなもので、なぜ重要なのか
プラスチックのCNC加工は、切削加工の一種です。まず、プラスチックの固体素材(棒状、板状、またはブロック状)から始め、コンピューター制御の切削工具を使用して材料を除去し、最終的な形状に仕上げます。米国のエンジニア、購買担当者、製品開発チームにとって、高価な金型に投資することなく、強度と精度に優れたプラスチック部品を入手できる最も実用的な方法となることが多いのです。
CNCマシンがプラスチック素材を扱う仕組み
当社では、プラスチック部品の加工に、 3軸、4軸、5軸のCNCフライス盤に加え、CNC旋盤を使用しています。
- 3軸フライス盤
- 平らな部品、基本的なポケット、穴、プロファイルに最適です。
- ブラケット、プレート、カバー、シンプルな筐体などに最適です。
- 4軸フライス盤
- 部品周辺の機能に回転運動を追加します
- 機械加工されたプラスチック製の継手、マニホールド、および複数の面に特徴を持つ部品に最適です。
- 5軸フライス盤
- 1回のセットアップで完全な多角度加工が可能
- 複雑なプラスチック形状、有機的な形状、およびより厳しい位置公差の用途に使用されます。
- CNC旋盤(旋盤)
- 工具が切断している間、丸いプラスチック棒が回転する
- シャフト、ブッシング、スペーサー、ねじ付きプラスチック部品、精密リングに最適です。
適切な機械と治具戦略を選択することで、繊細なプラスチックをしっかりと固定し、歪みを防ぐことができます。
プラスチックのCNC加工が射出成形に勝る時
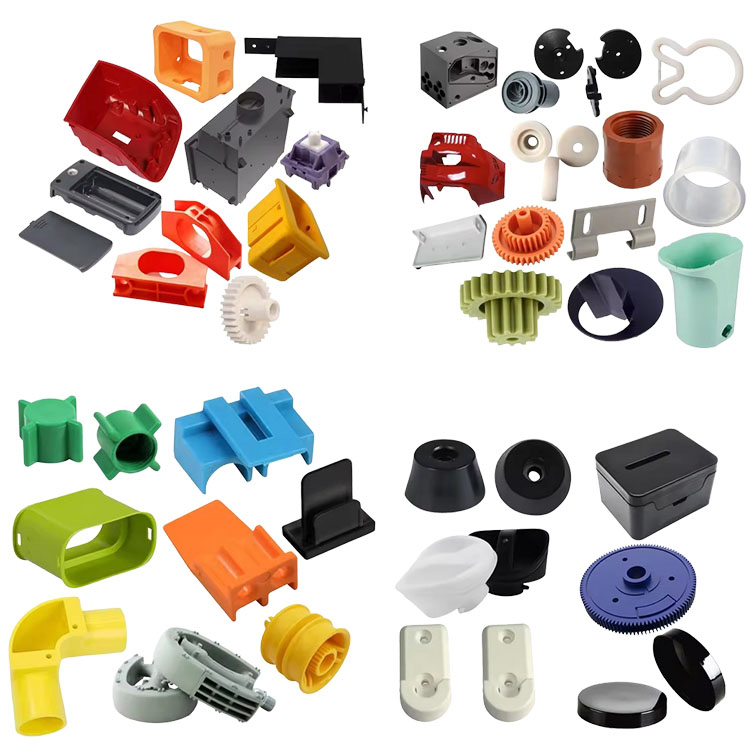
試作品や少量生産においては、プラスチックのCNC加工は射出成形よりも優れている場合が多い。
- 金型費用なし: あなたは 5ドル~50ドル以上 射出成形金型に必要な設備投資
- 急速な変化CAMプログラムを更新して再実行します。工具の再加工は不要です。
- 本物の素材: 部品は 真のエンジニアリンググレードプラスチック印刷可能な代替品ではない
- 少量生産の絶好のポイント:
- 1~500個CNC加工されたプラスチック部品は通常、より経済的です。
- ブリッジランCNCは金型の設計や製造中に生じるギャップを埋める。
機能的なプロトタイプ、試作品、またはカスタムの小ロットプラスチックCNC加工が必要な場合、機械加工はほぼ常に賢明な最初のステップとなります。
プラスチックCNC部品における公差、精度、および再現性
プラスチックは金属よりも動きやすいが、適切なプロセス制御により、当社では日常的に以下のことを実現しています。
- 一般的なプラスチック(ABS樹脂、HDPE樹脂、アクリル樹脂):
- ±0.005インチ~±0.010インチ(±0.13~0.25 mm) 典型的な
- エンジニアリングプラスチック(デルリン/アセタール、ナイロン、ポリカーボネート):
- ±0.002インチ~±0.005インチ(±0.05~0.13 mm) 適切な設定で
- 高性能プラスチック(PEEK、PEI、PPSU):
- ±0.001~0.002インチ(±0.025~0.05 mm) 重要な機能について、制御された治具と環境下で
当社では、熱膨張、吸湿、応力緩和を考慮して製造工程を設計することで、製造ロットごとに部品のばらつきを抑えるようにしています。
プラスチック部品の表面仕上げと後処理
適切な工具、送り速度、切削速度を用いることで、機械から直接、きれいで光沢のある、またはマットな仕上がりを実現できます。そこから、以下の処理を施すことができます。
- 研磨アクリル/PMMA、ポリカーボネート、光学プラスチック部品用
- ビーズブラスト光沢を取り除き、均一なマットな質感を作り出す
- 蒸気研磨(一部のプラスチック向け): 明瞭度を向上させ、目に見える工具痕を減らすため
- バリ取り安全な取り扱いとより良い組み立てのために、手動または機械によるエッジ仕上げを行います。
- タッピングとインサートねじ山、熱固定インサート、金属インサートを使用して、より強固な接合部を実現します。
その結果、顧客向け組立や機能テストにすぐに使用できる、CNC加工されたプラスチック部品が完成する。
プラスチック加工において、3Dプリンティングや成形よりもCNC加工を選ぶべき時
プラスチックのCNC加工サービスが必要な時は、当社をお勧めします。
- 3Dプリンティングよりも強度のある部品 提供できるもの 等方性材料特性
- より厳しい公差とより優れた表面 ほとんどのポリマー3Dプリントプロセスよりも
- 真の生産グレードのプラスチック デルリン、PEEK、PTFE、PEI、PPSUなど
- 少量のプラスチック製造 型を作ることが経済的に意味をなさない場所
- 精密プラスチック試作品 テストにおいて最終部品のように振る舞う
要するに、フィット感、機能性、そして実際の材料特性を重視し、数量が少量から中量であれば、プラスチックCNC加工は通常、最も信頼性が高く費用対効果の高い方法です。準備が整いましたら、お客様のCADデータを確認し、加工可能なプラスチックをご提案し、カスタムプラスチックCNC部品のお見積もりを迅速かつ誠実にご提示いたします。
プラスチックCNC加工が他の加工方法に比べて持つ主な利点
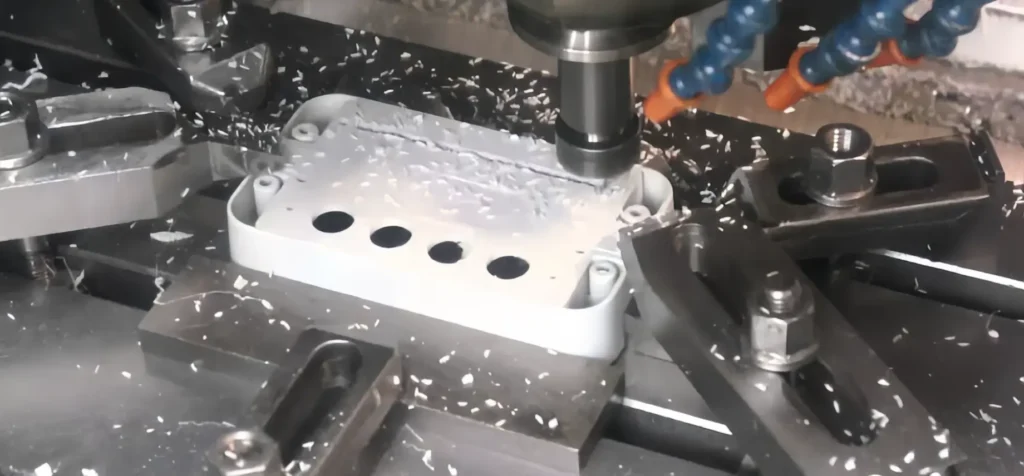
プラスチックのCNC加工は、成形や3Dプリンティングではなかなか実現できないレベルのスピード、精度、柔軟性を提供します。特に、実用的で機能的な部品を製作する米国のチームにとっては、そのメリットは大きいでしょう。
試作品や少量生産におけるコスト削減
試作品や少量生産のプラスチック製品の場合、プラスチックのCNC加工は通常、最も費用対効果の高い選択肢となります。その理由は以下のとおりです。
- 高価な金型は不要―支払うのは加工時間であって、10万ドル以上する金型ではない。
- 1~500個以上の部品に最適 射出成形では金型費用を正当化できない場合。
- あなたが得る 生産グレードのCNC加工プラスチック部品 すぐに使用可能で、機能テストやパイロット運用に最適です。
試作品のコストと成形コストを比較検討しているなら、実際のプロジェクトにおけるプラスチック射出成形とCNC加工の比較結果を読んでみる価値があります。
ツール不要&迅速な反復
当社のプラスチックCNC加工サービスなら、設計変更も簡単です。
- CADファイルを更新し、CAMを調整すれば、新しい部品の切削加工を開始できます。工具の再加工なし.
- 1週間で複数のバージョンを反復できるので、 プラスチックプロトタイプの機械加工 速くて手頃な価格。
- 形状、適合性、機能性をまだ確定させていないスタートアップ企業や研究開発チームに最適です。
リードタイム:CNC加工 vs 成形加工 vs 印刷
ほとんどの米国顧客にとって、別れを告げる時間は何よりも重要だ。
- CNCプラスチック加工:通常、カスタムプラスチックCNC部品の場合、数日から1週間程度かかります。
- 射出成形金型製作だけで4~8週間以上かかる場合が多く、それに加えて調整期間も必要となる。
- 3D印刷:単一部品の納期は最速だが、材料性能が劣り、仕上がりも粗い。
そのため、熱可塑性樹脂のCNC加工は、3Dプリントされた試作品と本格的な成形品との間の橋渡しとなる生産方法として、しばしば採用されるのです。
デザインの自由度と複雑さ
CNCプラスチックフライス加工サービスでは、以下のことが可能です。
- 深いポケット、精密なボア、そして 厳しい公差の特徴.
- 真に平坦な面、鋭利な外縁、そして正確なシーリング面。
- ハイブリッド部品を組み合わせる プラスチック部品の機械加工 インサート、ねじ山、および二次加工を含む。
成形のように抜き勾配やゲート跡、パーティングラインを考慮する必要がなく、FDM/SLA方式の3Dプリントにおける多くの形状上の制約を回避できます。
丈夫で機能的なプラスチック部品
多くの3Dプリント部品と比較して、CNC加工されたプラスチックは以下の利点を提供します。
- 等方性またはほぼ等方性の強度 積層構造ではなく、無垢材から作られています。
- 完全なパフォーマンス エンジニアリングプラスチックの機械加工 デルリン、ナイロン、PEEK、ポリカーボネートなど。
- より良いです プラスチック加工公差表面仕上げ、および荷重下での長期安定性。
そのため、エンジニアは、実際のバイク上でのテスト、エンジンルーム内でのテスト、または治具内でのテストに、デルリンCNC加工、PEEKプラスチック加工、およびABS CNC加工部品を使用するのです。
一点物から小ロット生産まで対応可能
当社のシステムは、以下の目的で構築されています。
- 一点ものの精密プラスチック試作品 迅速な対応で。
- 小ロットプラスチックCNC加工 (数十個から数千個の部品)
- 再現可能で文書化されたプロセスにより、同じものを再注文できます CNC加工プラスチック部品 開発段階を進むにつれて。
当社は特殊なCNC加工プロセスにおける豊富な経験を活かし、お客様が準備が整う前に金型製作を強いることなく、試作品から少量生産のプラスチック製品製造へとスムーズに移行できます。
CNC加工に最適なプラスチック材料:迅速な材料選定ガイド
適切なプラスチックを選ぶことが、CNC加工の成功(あるいは悩みの種)の始まりです。私が顧客がCNC加工プラスチック部品の材料を選ぶのを手伝うとき、常に次の4つの要素のバランスを取っています。
- 機械的強度と剛性
- 耐熱性、耐薬品性
- 加工性(コスト、速度、表面仕上げ)
- 規制の必要性 (FDA、UL、医療、航空宇宙など)
以下は、米国市場におけるプラスチックCNC加工のための、手軽で実用的な加工可能なプラスチックに関するガイドです。
CNC加工に適したプラスチックの選び方
このクイック フィルターを使用します:
- 必要 低コストの試作品 → ABS樹脂、HDPE樹脂、アクリル樹脂
- 必要 厳しい公差と低摩擦 → アセタール/デルリン、POM
- 必要 耐摩耗性 → ナイロン、超高分子量ポリエチレン
- 必要 クリアで光学品質 → アクリル、ポリカーボネート
- 必要 高温+強度 → PEEK、PEI(ウルテム)、PPSU
- 必要 耐薬品性と低摩擦 → PTFE、PEEK、POM
ABS CNC機械加工部品
ABSはプラスチックの試作品加工において定番の素材です。
- メリット: 加工しやすく、靭性に優れ、低コストで、塗装可能
- デメリット: 中程度の耐熱性、平均的な耐紫外線性
- 一般的な用途: ハウジング、ブラケット、消費者向け製品の試作品、筐体
成形ABS樹脂を模倣した、高速かつ手頃な価格のCNCプラスチック加工プロトタイプが必要な場合に最適です。
アセタール/デルリン(POM)CNC加工
アセタール(POM)とデルリンは、精密プラスチック試作品の材料として最適な選択肢です。
- メリット: 優れた被削性、低摩擦性、良好な寸法安定性
- デメリット: 高温性能は限定的で、強酸には適さない。
- 一般的な用途: ギア、プーリー、ブッシング、摩耗ストリップ、治具、固定具
精密な公差でスムーズに動作する機械加工プラスチック部品が必要な場合、私は通常これを第一候補にします。
ナイロン(PA)CNC加工
ナイロン(PA6、PA66など)は、強度が高く、丈夫で、耐久性に優れています。
- メリット: 耐摩耗性が高く、強度も良好で、摺動部品に適しています。
- デメリット: 湿気を吸収し(サイズが変化する)、取り扱いを誤ると変形する可能性がある。
- 一般的な用途: ベアリング、スペーサー、摩耗部品、自動車用試験部品
スライド加工や衝撃加工を伴う、少量生産のプラスチックCNC加工に最適です。
ポリカーボネート加工のヒント
ポリカーボネート(PC)は、丈夫で耐衝撃性に優れた部品を提供します。
- メリット: 非常に丈夫で透明、耐熱性も良好
- デメリット: アクリルよりも傷がつきやすく、強い化学薬品でひび割れを起こす可能性がある。
- 加工のヒント: 鋭利な工具を使用し、送り速度を制御し、過熱を避ける。
透明でありながら丈夫な部品が必要な場合(ガード、機械カバー、照明ハウジングなど)は、PC(ポリカーボネート)を使用してください。
PEEKプラスチック加工
PEEKは、要求の厳しい部品向けの高性能エンジニアリングプラスチックです。
- メリット: 高強度、最高約250℃(480°F)まで使用可能、優れた耐薬品性
- デメリット: 高価で、適切な工具とパラメータが必要
- 代表的な産業: 航空宇宙、医療用インプラント/器具ハンドル、石油・ガス、半導体
厳しい公差が求められる高温プラスチック部品の場合、私は通常、PEEKと、CNC加工材料リストで使用しているものと同様の厳格な検査および材料管理を組み合わせて使用します。
PTFE(テフロン)加工
PTFE(テフロン)は滑りやすく耐薬品性にも優れているが、扱いが難しい。
- メリット: 超低摩擦、優れた耐薬品性および耐熱性
- デメリット: 非常に柔らかく、負荷がかかると変形しやすく、厳密な公差を維持するのが難しい。
- ベストプラクティス: 鋭利な工具、軽い切削、慎重な固定、休憩後の測定
シール、ガスケット、化学薬品取扱部品、電気絶縁体などに適しています。
HDPEおよびUHMW-PEの機械加工
HDPEとUHMW-PEは、丈夫で摩擦が少なく、価格も手頃です。
- HDPEの利点: 加工しやすく、耐衝撃性に優れ、低コスト
- UHMWの利点: 優れた耐摩耗性と耐擦傷性、非常に低い摩擦
- デメリット: どちらも「粘着性」があり、送り速度がずれると糸引きやチップ溶接を起こす可能性がある。
まな板、ライナー、摩耗防止ストリップ、ドック部品、工業用ガイドなどに最適です。
アクリル (PMMA) CNC 機械加工
透明なCNCプラスチック部品を作るには、アクリル(PMMA)が最適です。
- メリット: 非常に透明で、光学仕上げに磨き上げられ、硬くて丈夫です。
- デメリット: PCよりも脆く、工具が鈍いと欠けることがある。
- 仕上げ: レンズのような透明度を実現する炎による研磨またはバフ研磨
ディスプレイ、ライトガイド、カバー、光学式プロトタイプなどに使用できます。
PEI (ウルテム) CNC 加工
PEI(ウルテム)は、高い耐熱性と強度を備えた高性能熱可塑性樹脂です。
- メリット: 高い耐熱性、優れた強度、優れた難燃性および電気特性
- デメリット: 汎用プラスチックよりも高価で、精密な工具が必要
- 一般的な用途: 航空宇宙機器の内装、医療機器、電気コネクタ
高温でのプラスチックCNC加工が必要だが、PEEKはオーバースペックまたは高すぎる場合に最適です。
PPSU製CNC加工プラスチック部品
PPSU(ポリフェニルスルホン)は、丈夫で滅菌可能であり、寸法安定性にも優れている。
- メリット: 優れた加水分解耐性を持ち、繰り返しの蒸気滅菌にも耐える。
- デメリット: コストが高く、適切な加工パラメータが必要
- 一般的な用途: 医療・歯科用機器、滅菌可能なハンドル、マニホールド
再利用可能で滅菌可能なCNC加工プラスチック部品が必要なお客様には、PPSUをお勧めします。
比較表:一般的な加工可能なプラスチック
| 材料 | 被削性 | 最大使用温度(概算) | 耐薬品性 | コストレベル |
|---|---|---|---|---|
| ABS | 初級 | 約185°F / 85°C | フェア | ロー |
| アセタール/デルリン | 非常に簡単 | 約212°F / 100°C | 良い(酸性ではない) | 技法 |
| ナイロン | 技法 | 約230°F / 110°C | グッド | 技法 |
| Polycarbonate | 技法 | 約250°F / 120°C | 普通~良い | 技法 |
| HDPE | 初級 | 約180°F / 80°C | グッド | ロー |
| UHMW-PE | 技法 | 約180°F / 80°C | グッド | 技法 |
| Acrylic | 技法 | 約175°F / 80°C | フェア | 低~中 |
| PTFE | 中~難 | 約500°F / 260°C | 素晴らしい | ハイ |
| PEI(Ultem) | 技法 | 約340°F / 170°C | 良い~とても良い | ハイ |
| PPSU | 技法 | 約375°F / 190°C | とても良い | ハイ |
| asfasdf | 中~難 | 約480°F / 250°C | 素晴らしい | すごく高い |
(これらの値は一般的な範囲であり、設計上の限界値ではありません。)
要件に合ったプラスチックの選択
米国のお客様向けにカスタムプラスチックCNC部品の見積もりを作成する際、当社は以下の材料を選定します。
- 機械的: 荷重、衝撃、摩耗、剛性
- サーマル: 最高温度、連続使用、熱サイクル
- 化学薬品: 油、燃料、溶剤、洗浄剤、滅菌
- 規制: FDA、USPクラスVI、UL94、航空宇宙/医療規格
- コストと量: プロトタイプ対 小ロットのプラスチック生産
見積依頼書に3Dモデル、環境、温度、必要な認証情報を含めていただければ、CNC加工に最適なプラスチックを2~3種類迅速に選定し、現実的な公差と納期で小ロットのプラスチックCNC加工の見積もりをいたします。
プラスチックCNC加工工程のステップバイステップガイド
1. CADファイルのDFMレビュー
すべてのプラスチックCNC加工プロジェクトは、 CADファイルレビューとDFMチェック.
コストや品質の問題を引き起こす可能性のあるものを探します。例えば、以下のようなものです。
- 壁が薄すぎて反りやすい
- アンダーカットや追加のセットアップが必要な特徴
- プラスチックの安定性に合わない厳しい公差
- プラスチックでは、ねじ山、深いポケット、小さな半径など、加工が難しい形状が多い。
お客様からのフィードバックやご提案を参考に、加工精度が高く、公差が維持され、予算内に収まる設計を確定していきます。
2. プラスチック材料の選定と在庫調達
次に、以下の点に基づいて、CNC加工に最適なプラスチックを選ぶお手伝いをします。
- 強度、剛性、耐摩耗性
- 耐熱性、耐薬品性
- 規制上の要件(FDA、USPクラスVI、ULなど)
- コストとリードタイム
次に、信頼できる米国のサプライヤーから適切なプラスチック素材(板、棒、管、またはブロック)を調達し、 CNC加工されたプラスチック部品がロットごとに均一な品質になるようにします。
3. プラスチック素材の切断と準備
部品がCNC加工機に送られる前に、私たちは以下のことを行います。
- 生の材料を効率的なブランクサイズに鋸で切断またはカットする
- 必要に応じて面と角を直角にする
- クランプと最終仕上げのための材料費を計画する
適切な下地処理は、振動を低減し、表面仕上げを向上させ、サイクルタイムを短縮します。
4. プラスチックCNC加工のためのCAMプログラミング
CAMでは、プラスチック部品の加工に特化したツールパスを作成します。
- 制御されたチップ負荷による高速スピンドル回転
- 熱の蓄積を避けるため、段差を浅くし、段差を最適化しました。
- 欠けやバリを防ぐための入口/出口戦略
- 軟質プラスチック(HDPE、UHMW)とエンジニアリングプラスチック(デルリン、PEEK、ABS)でツールパスを個別に調整します。
ここでは、速度、表面仕上げ、寸法精度をバランスよく両立させる必要があります。
5. プラスチック加工用ワーク保持具および固定具
プラスチックは金属とは異なる動きをするため、ワークの保持方法が非常に重要になります。
- 薄肉部品や大型部品に対応するカスタムソフトジョーと真空固定具
- 変形を避けるための低クランプ力設定
- 薄い壁や平らなパネルの下にスマートなサポートを施し、反りを防止します。
精密なプラスチック試作品や少量生産のプラスチックCNC加工においては、正確に調整された治具が鍵となる。
6. CNCプラスチックフライス加工ワークフロー
ほとんどのCNCプラスチックフライス加工サービスにおけるワークフローは次のようになります。
- 粗削りによって大量の材料を除去しながら、熱を制御します。
- 寸法を安定させるための半仕上げ
- 鋭利な工具と軽い切削による仕上げ作業で、きれいな表面を実現する。
- 複雑な面やアンダーカット加工に対応するオプションの4軸または5軸設定
これにより、歪みのない、正確で再現性の高いCNC加工プラスチック部品が実現します。
7. プラスチック製シャフトおよびブッシングのCNC旋削加工
丸い部品にはCNC旋盤加工を使用します。
- デルリン、ナイロン、PEEK、PTFEなどをきれいに切断するための、鋭利で研磨されたインサート。
- 送り速度を制御して「ぼやけた」表面を避ける
- 長いシャフトを安定させるために、回転センターまたは心押し台で支える。
ブッシング、ローラー、スペーサー、精密プラスチックシャフトに最適です。
8. バリ取りとエッジ仕上げ
加工後、部品が安全かつすぐに使用できる状態になるよう、エッジをきれいに仕上げます。
- 重要なエッジ部分の精密な制御のための手作業によるバリ取り
- 適切なプラスチックに対する軽いタンブリングまたはメディアによるバリ取り
- 組み立てや取り扱いに必要な箇所に面取りや丸め加工を施す。
これにより、カスタムプラスチックCNC加工部品の外観がプロフェッショナルで一貫性のあるものになります。
9.プラスチック部品の表面仕上げオプション
部品の用途に応じて、さまざまな表面仕上げ方法が可能です。
- 研磨 アクリルおよびポリカーボネート製のレンズまたはディスプレイ部品用
- ビーズブラスト 筐体に均一なマットな外観を与える
- 蒸気研磨 (特定の透明プラスチックの場合)光学的な透明度を回復させる
- 外観上の問題を防ぐため、軽く研磨またはバフ掛けを行う。
試作品、最終製品、または展示会用サンプルに合わせて仕上げを調整できます。
10. 検査と品質管理
プラスチック加工公差については、以下の方法で部品を検証します。
- 一般的な特徴を測定するためのノギスとマイクロメーター
- 重要な寸法を測定するためのハイトゲージ、ボアゲージ、ピンゲージ
- 厳しい公差や複雑な形状の測定には、CMM(三次元測定機)または光学測定が適しています。
当社はサイズと安定性の両方に重点を置いており、部品が冷却・安定化した後も仕様を満たしていることを確認しています。
11. 薄肉構造物および複雑な塑性形状の取り扱い
薄くて精密なプラスチック部品こそ、専門業者の技術が真価を発揮する分野です。当社では、以下の方法でこれらの部品を扱っています。
- 複数の軽い荒削りと仕上げの工程を使用する
- 左右のバランスを取りながらカットすることでストレスを軽減します
- 熱やビビリを避けるために送り速度を調整する
- 部品を歪みなく支える治具を設計する
当社が高度な金属加工(例えば、精密鋼材のCNC加工など)に活かしている経験は、試作品や少量生産向けの信頼性が高く再現性の高いCNC加工プラスチック部品の製造にも直接的に役立てられています。
プラスチックCNC加工における製造性を考慮した設計
優れた設計は、プラスチックのCNC加工の成否を左右します。事前にいくつかの明確なルールに従えば、設計変更を繰り返すことなく、安定性、精度、そしてコスト効率に優れたCNC加工プラスチック部品を手に入れることができます。
プラスチック部品の肉厚に関するガイドライン
プラスチックは金属ほど硬くないため、薄い壁はたわんだり、振動したり、歪んだりする。
プラスチック部品のCNC加工の出発点として:
- 標準的な壁:
- ほとんどのエンジニアリングプラスチック: 0.06~0.12インチ(1.5~3.0 mm)
- 最小限の壁(短い形状、POM/ABSなどの硬質素材):
- 至るまで 0.04″(1.0 mm) 注意して
- 避ける:
- 非常に背が高く、壁が薄い(高さ > 壁の厚さの6倍)
- 長くて支えのないパネル
重量や機能上の理由で薄肉化が必要な場合、加工中の部品の安定性を保つために、リブを追加したり、部分的に厚みを増したり、治具による支持を行ったりすることがよくあります。
最小形状寸法と実用的なプラスチック公差
プラスチックは熱や応力によって変形しやすいため、非常に厳しい公差を求めるとすぐにコストがかさんでしまう。
CNCプラスチック加工における一般的なガイドライン:
- 最小切削溝幅: ~0.03~0.04インチ(0.8~1.0 mm)
- 最小穴径(ドリル加工時): ~0.03~0.04インチ(0.8~1.0 mm)
- 標準許容範囲:
- ±0.005インチ(±0.13 mm) ほとんどのプラスチックCNC加工部品にとって現実的である
- 狭い場所では ±0.001インチ~0.002インチ(±0.025~0.05 mm) 安定した材料、短い仕様、そして優れた治具
本当に重要な寸法だけを指定していただければ、コストと納期を抑えつつ、高精度なプラスチック試作品を提供することができます。
コーナー半径と内部フィレット
鋭利な内角は、プラスチック部品の機械加工においてよくある設計ミスである。
- 内部フィレットを追加する ポケットやスロットの端
- フィレット半径を合わせるように 工具半径 (例:0.0625インチの工具 → 0.0625インチ~0.08インチのフィレット)
- お金に余裕があるなら、 より大きな半径 工具のたわみと熱を低減する
十分なフィレットを設けることで、特にエンジニアリングプラスチックにおいて、被削性、強度、部品寿命が向上する。
プラスチックにおけるねじ設計とねじ込みインサート
プラスチックに直接ねじ山を切った場合、金属に切った場合とは全く異なる挙動を示す。
直接プラスチックねじ:
- 粗いねじ (UNCスタイル)フルディープエンゲージメント
- 高負荷がかかる接合部には、極端に小さいサイズは避けてください。
- カバー、非構造用ファスナー、低頻度組立に適しています
ねじ付きインサート:
- 熱固定式、圧入式、または超音波挿入式インサート ために:
- 繰り返し組み立て/分解
- 高クランプ荷重
- 構造ジョイント
- 設計 ボス直径と高さ インサートの仕様と材質に合わせて
プラスチックの種類、荷重、組み立て工程に基づいて、最適なインサートのスタイル選びをお手伝いいたします。
ボス、リブ、および構造的特徴
小ロットのプラスチックCNC加工においても、形状設計者としてだけでなく、「エンジニアのように考える」ことが重要です。
- リブ 壁を厚くするのではなく、剛性を高める
- 上司は次のような人物であるべきです。
- ねじ山やインサートを支えるのに十分な大きさ
- とブレンド フィレット ひび割れを防ぐために底部に
- トランジションを維持する スムーズ急激な変化ではなく、ストレスや歪みを軽減する
優れた構造特性により、加工コストを大幅に増加させることなく、軽量化と高剛性を実現できます。
鋭利な内角や応力集中箇所を避ける
プラスチックは金属よりも応力集中に対して敏感である。
デザインルール:
- 交換する 鋭い内角 フィレ入り
- 避ける ナイフの刃先 またはカミソリのように細い特徴
- 滑らかにする 急激な断面変化 テーパーまたは半径付き
これは、荷重を支えるPOM、ナイロン、PEEK、および同様のエンジニアリングプラスチックの機械加工において非常に重要です。
熱膨張とクリープを考慮した設計
プラスチックは温度によって膨張し、長期的な負荷がかかるとクリープ現象を起こす可能性がある。
CNC加工プラスチック部品を設計する際:
- 極端にきついフィット感を避ける プラスチックと金属 コンポーネント
- 追加 クリアランス 摺動嵌合、特に長いシャフト、ガイド、カバーにおいて
- プラスチックの持ち運びを禁止する 継続的な高ストレス 数年かけて(インサート、リブ、またはサポートを使用)
- 高温用途(PEEK、PEI、PPSU)では、動作温度範囲と膨張率を確認してください。
部品の温度変化が大きい場合はお知らせください。実際の使用環境下で安定した性能を発揮する材料と公差をご提案いたします。
加工時の反りや歪みを軽減する
プラスチックは内部応力、熱、締め付け力によって変形します。スマートな設計は生活をより快適にします。
役立つデザイン上の微調整:
- 大きなものを避け、 幅広で平らな皿 リブや縁のサポートなし
- キープ 均一な壁の厚さ 可能であれば
- シンプルで対称的な形状 不均衡とねじれを軽減する
- 重要な部品については、以下の可能性があります。
- 粗加工 → 応力除去 → 仕上げ加工
- 薄い部分や柔軟な部分を支えるには、専用の固定具を使用してください。
平坦性が重要な場合はお知らせください。そのニーズに合わせてプロセスを設計できます。
ファイル形式、図面、およびGD&Tに関するヒント
事前に適切なデータを入手することで、予期せぬ事態が減り、カスタムプラスチックCNC部品の見積もりを迅速に行うことができます。
- 推奨される3Dモデル: STEP (.step、.stp) が最適です。IGES、Parasolid も受け付けています。
- 2D図面: PDF + モデル、内容:
- のみ 臨界寸法 そして許容範囲が指摘された
- 材料色と仕上げが指定されています
- ねじ山、インサート、および特別な要件に関する明確な注記
- GD&T 実際に重要な場合(平面性、位置、平行性)のみ、あらゆる場所で必要となるわけではない。
正確なモデルと現実的な公差が提示されれば、迅速かつ正確な見積もりを作成し、生産を円滑に進めることができます。複雑な多軸プラスチック部品の場合、4軸CNC加工サービスなどの高度なセットアップに関する当社の経験は、厳密なGD&T特性を効率的に維持するのに役立ちます。
プラスチックCNC加工部品のDFMチェックリスト(簡易版)
見積依頼書(RFQ)を送信する前に、以下の点を確認してください。
- [ ] 壁の厚さは 現実的な 選択されたプラスチック
- [ ] 不要なものはなし 鋭い内角フィレ肉は可能な限り追加
- [ ] スレッドと ねじ込みインサート プラスチック用に設計されており、金属を模倣したものではありません。
- [ ] 特大のソリッドセクションの代わりにリブとボスが使用されています
- [ ] 重要な許容範囲は、本当に重要なものに限定されます
- [ ] 形状は、反りの原因となる大きな支えのない薄い領域を避けるように設計されている。
- [ ] ファイル形式: ステップ + 描画 材料、仕上げ、GD&Tが明確に定義されている
製造性を考慮して設計すれば、プラスチックのCNC加工は、単一のCNCプラスチック加工プロトタイプから少量生産の繰り返しまで、高速で予測可能かつ費用対効果の高いものとなる。
プラスチックCNC加工における一般的な課題とその解決策
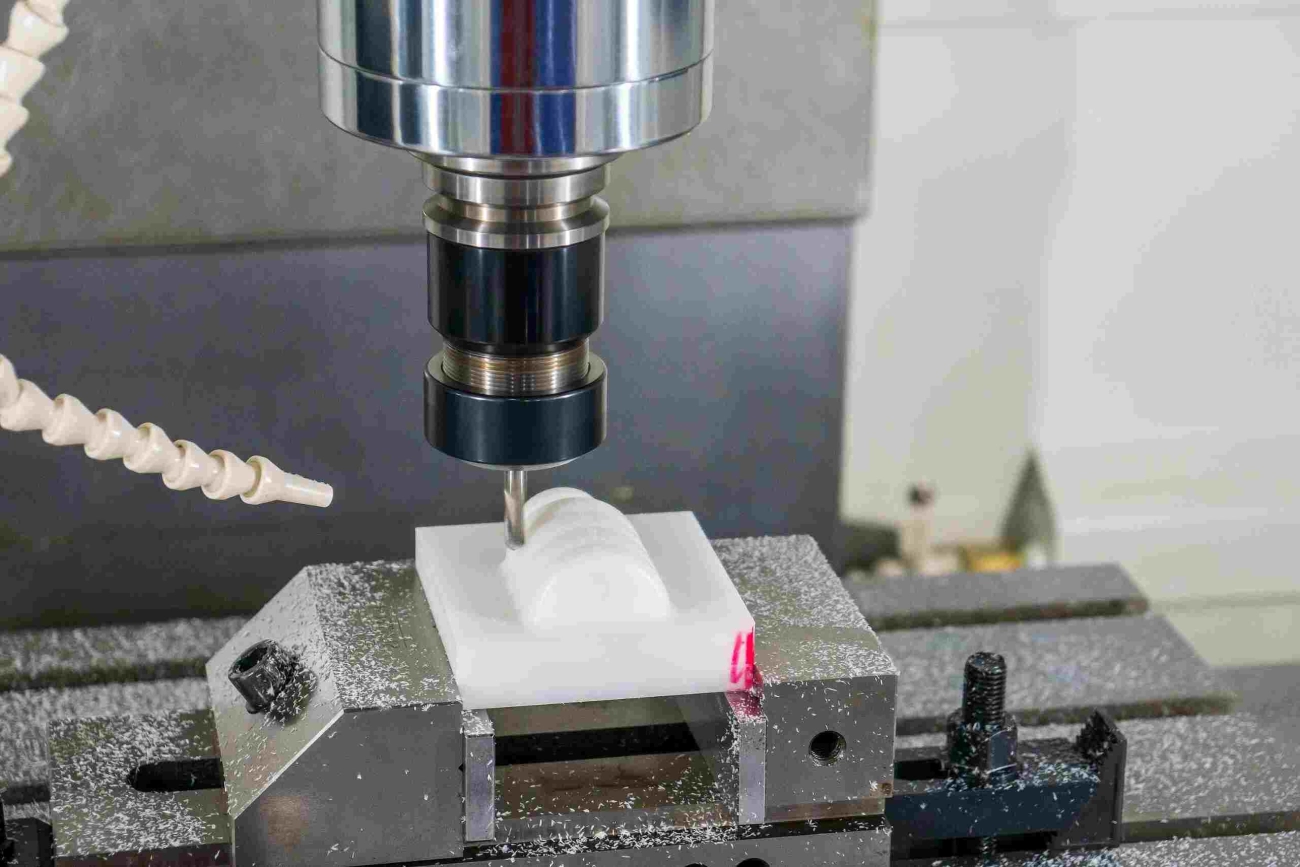
プラスチックのCNC加工は、理論上は簡単そうに見えますが、プラスチックは金属とは全く異なる性質を持っています。加工工程を適切に設定しないと、熱、反り、表面仕上げの悪さといった問題に一日中悩まされることになります。ここでは、当社のプラスチックCNC加工サービスでよくある問題への対処法をご紹介します。これにより、お客様のCNC加工プラスチック部品が、きれいで均一な仕上がりになります。
熱蓄積、溶融、切断温度制御
プラスチックは熱に弱い。熱を加えすぎると、縁がにじんだり、寸法精度が狂ったり、表面がべたついたりといった問題が生じる。
温度管理の方法:
- 鋭利で、すくい角の大きい工具 プラスチック加工用に設計されています
- ラン スピンドル回転速度は高いが、切削負荷は軽い。 (段差が小さい、切削幅が狭い)
- 切削箇所に長時間留まらないでください。摩擦を防ぐために、工具を常に動かし続けてください。
- エアブラストまたは最小量潤滑(MQL) 熱に弱いプラスチックに冷却液を流し込む代わりに
- アクリルやポリカーボネートなどの材料には、 登り坂と軽い峠 摩擦を減らすため
工具の切りくず排出と切りくず溶着
糸状の切削屑や切削屑の溶着は、表面品質を損ない、工具を破損させる可能性さえあります。
効果のある修正方法:
- ツールを使用する 磨かれた溝と大きなチップ溝
- 追加 エアブラスト 深いポケットやスロットからチップを押し出す
- プログラム つつき行動のサイクルとステップアップ/ステップダウン戦略 チップをクリアする
- 非常に粘着性の高いプラスチックには、 特殊プラスチックカッター 送り速度を調整して、切り屑が長い糸状になるのではなく、細かく砕けるようにする。
寸法安定性と公差管理
プラスチックは温度、湿度、内部応力によって変形する。そのため、プラスチック加工の公差を厳密に守るには、規律が求められる。
私たちのアプローチ:
- で始まる ストレス軽減加工を施した高品質プラスチック素材
- 材料 室温条件 加工前
- 粗雑な機械、それから パーツを休ませる仕上げ加工の重要な寸法
- ショップの温度と 安定した条件下で部品を測定する
- あらゆる箇所に「金属のような」公差を適用するのではなく、材料の挙動に合った現実的な公差を適用する。
反り、湾曲、および部品の歪み
薄い壁面や広い平面部分は、加工中や治具から取り外した後に容易に反り返る。
プラスチックCNC加工部品の平面度と精度を維持する方法:
- バランスの取れた荒削り 部品の両側
- サポート部品 特注のソフトジョー、真空固定具、または犠牲固定具
- 締め付けすぎを避けてください。 均一で分散されたクランプ圧力
- 薄い部分の切削深さを減らし、 少量の仕上げ用ストックを残す 最後のパスのために
- 扱いにくい素材の場合、 粗加工と仕上げ加工の間に焼きなましを行う ストレスを解消する
プラスチックをきれいに切断するための工具選定と形状
工具の形状が間違っていると、鋭いエッジではなく、バリ、毛羽立ち、裂け目が生じる。
最も効果的な方法:
- シングルフルートまたはダブルフルートの高ヘリックスエンドミル ほとんどの加工可能なプラスチック向け
- 研磨された炭化物 摩擦と切りくず付着を低減するツール
- Oフルートカッター アクリル、HDPE、その他の軟質プラスチック用
- 鋭利な、コーティングされていない工具; 一部のコーティングはプラスチックの熱と摩擦を増加させる
各種プラスチックの送り速度と加工速度
プラスチックの種類によって性質は異なります。ABS樹脂、デルリン(POM)、ナイロン、PEEKなど、それぞれに最適な配合が必要です。
一般的なチューニングルール:
- ラン 高いスピンドル回転数、中程度の送り速度 ABS樹脂とアクリル樹脂のきれいな仕上がり
- デルリンとアセタールの場合、 より高い供給速度 良好なチップ形成を得るため
- PEEKやその他のエンジニアリングプラスチックには、 より保守的な速度 チップ負荷を制御して熱の蓄積を防ぐ
- 常にテスト サンプルピース 本番環境の構築に着手する前に
冷却剤、空気、潤滑に関する戦略
熱可塑性樹脂のCNC加工においては、クーラントの戦略は送り速度や切削速度と同じくらい重要である。
- エアブラスト ほとんどのプラスチックでは、チップの移動を維持し、熱を軽減するために
- MQLまたはライトミスト 潤滑が必要な場合(PEEKや充填材など)
- プラスチックや用途が許し、かつ清潔さが問題にならない場合にのみ、冷却液を注入してください。
- 冷却システムを維持する 医療用または食品用プラスチック部品を汚染しないように
プラスチックのアニーリングと応力除去
加工可能なプラスチックの中には、押出成形や機械加工の過程で内部応力が蓄積されるものがあります。その結果、数時間後、あるいは数日後に反りとして現れます。
焼きなましを行うとき:
- 次のような素材について アクリル、PEEK、および一部のナイロン加工前および/または加工後に焼きなましを行います。
- フォロー 材料供給業者の温度と浸漬時間 密接に
- クールダウン ゆっくりと均等に 新たなストレスを導入することを避けるため
高度なプロセス制御がいかにして一貫性のあるプラスチック部品を生み出すか
試作品から少量生産のプラスチックCNC加工まで、当社のカスタムプラスチック部品の品質が一貫している理由は、工程管理にあります。
私たちはロックダウンします:
- 資材ロット追跡 保管条件
- 標準化されたツールライブラリと実績のあるCAMテンプレート プラスチック用
- 文書化された供給、速度、および冷却戦略 材料ごと
- 工程内および最終 検査ルーチン 重要な機能について
プラスチックCNC加工に精通し、金属加工も同一施設内でサポートできる工場をお探しなら、当社の幅広いCNC加工サービスが、米国でプラスチック試作品加工と少量生産の両方を短納期で対応できるよう体制を整えています。
プラスチックCNC加工を利用する産業
プラスチックのCNC加工は、実際の製品や治具のあらゆる場面で活用されています。ここでは、米国市場においてCNC加工が最も価値を発揮する分野をご紹介します。
航空宇宙用プラスチックCNC部品
航空宇宙分野では、重量と信頼性が重要です。当社では、プラスチックのCNC加工を用いて以下の製品を製造しています。
- ブラケット、カバー、および内部パネル
- 軽量の治具と工具
一般的な材料: PEEK、ウルテム(PEI)、PPSU、PTFE 耐熱性、軽量性、および化学的安定性のため。
厳しい公差で ±0.001~0.002インチ これらは、航空宇宙分野の重要なプラスチック部品によく見られるものです。金属や複合材料のアセンブリも調達する場合は、プラスチックCNC加工と当社の 航空宇宙機械部品の製造能力 すべてを一つの屋根の下にまとめておく。
医療・歯科用プラスチック部品
医療および歯科分野において、プラスチックのCNC加工は以下のような用途に最適です。
- 滅菌可能なハンドル、ハウジング、および手術用ガイド
- 歯科用器具、器具部品、および試作デバイス
材料の選択: PEEK、PPSU、ウルテム、アセタール (デルリン) 生体適合性と繰り返し滅菌(蒸気滅菌、オートクレーブ滅菌)のため。
私たちは定期的に開催しています 嵌合部品のきつい嵌合 そして、清掃や消毒が容易な滑らかな表面。
自動車用プラスチック試作品および少量生産
米国の自動車OEMおよびアフターマーケットメーカーにとって、プラスチックCNC加工は以下のような用途に最適です。
- 機能プロトタイプ、カスタムブラケット、カバー、およびエンジンルーム内のコンポーネント
- 少量生産・小ロットのプラスチックCNC加工 パイロットラン用
材料: ABS樹脂、ナイロン、アセタール樹脂、ポリカーボネート, HDPE 耐衝撃性、耐摩耗性、および優れた被削性を備えています。
ロボット対応治具やテスト装置も高速化の恩恵を受ける CNCプラスチック加工プロトタイプ デザイン変更が頻繁にある場合の納期短縮。
電子機器および電気絶縁部品
当社は以下の用途で使用されるプラスチック部品を加工しています。
- 絶縁スペーサー、端子台、およびコネクタハウジング
- プリント基板支持治具および電子機器筐体
材料: 難燃性プラスチック、PTFE、ナイロン、ウルテム 高い絶縁耐力と熱安定性を実現するため。
CNC加工されたプラスチック部品は きれいなエッジ、精密な穴、制御された沿面距離これらは電気安全にとって非常に重要です。
ロボット工学と自動化コンポーネント
ロボット工学および工場自動化チームは、以下の目的でプラスチック部品の機械加工に依存しています。
- 摩耗パッド、ガイド、ブッシング、低摩擦スライダー
- センサーマウント、グリッパーフィンガー、およびアーム先端ツール
加工に適したプラスチック: UHMW-PE、アセタール(デルリン)、ナイロン、PEEK 強度、低摩擦性、優れた耐摩耗性を実現するため。
ここでは熱可塑性樹脂をCNC加工することで、剛性と寸法安定性を維持しながら軽量化を実現している。
消費者向け製品の筐体および機能プロトタイプ
消費者向けブランドやスタートアップ企業にとって、カスタムプラスチックCNC部品は以下のような用途に最適です。
- 試作筐体および筐体
- テストおよび投資家向けデモ用の完全機能プロトタイプ
材料: ABS樹脂、ポリカーボネート、アクリル、HDPE影響度、明瞭度、感触によって異なる。
あなたが得る 生産グレードの表面と機械的性能 射出成形金型製作に着手する前に。
実験装置、治具、固定具
試験ラボ、研究開発センター、生産ラインでは以下が使用されます。
- アクリル製およびポリカーボネート製の窓とガード
- HDPEおよびアセタール製の治具、固定具、および試験治具
透明なプラスチックのような アクリル(PMMA) (NAIST) と Polycarbonate 明確な視界を確保しながら、 アセタールとUHMW-PE 低摩擦性と耐薬品性を備えています。
また、精密プラスチックとステンレス鋼やその他の金属を組み合わせたラボのセットアップもサポートしており、これは当社が扱う複雑なビルドと同様です。 流体および真空コンポーネント.
事例研究の概要
- 航空宇宙用ブラケット – PEEK
- サイズ:3.5″ x 2.0″ x 0.4″
- 公差: ±0.0015 in 重要な穴について
- 結果:アルミニウムを機械加工されたPEEKに置き換えたことで、重量を約40%削減し、剛性と耐熱性を維持した。
- 医療担当窓口 – PPSU
- 数量:50個(少量生産のプラスチック製品)
- 要件:オートクレーブ滅菌可能、表面が滑らか、握りやすい
- 結果:CNC加工されたプラスチック部品が7日間で納品され、組み立て可能な仕上がりで、成形工具は不要でした。
- 自動化ガイド レール – UHMW-PE
- 用途:高速包装ライン
- 利点:摩耗と騒音の低減、再現性の高いCNCプラスチックフライス加工による迅速な交換。
これらの業界全体において、プラスチックCNC加工サービスを利用することで、金型製作にかかるコストや時間をかけずに、アイデアから生産品質の部品までを迅速に実現できます。
プラスチックのCNC加工 vs 射出成形 vs 3Dプリンティング
プラスチックのCNC加工、射出成形、3Dプリンティングの中からどれを選ぶかを決める際には、最終的には生産量、形状、そして実際にテスト可能な部品がどれくらい早く必要になるかという点が重要になります。
費用:試作品および少量生産のプラスチック部品
実際の製品発売に取り組む米国のお客様向け:
- プラスチックCNC加工
- 最適な用途: 1~500個 (部品のサイズによっては1,000以上になる場合もある)。
- 金型費用なしプログラミング、セットアップ、および機械使用料のみをお支払いいただきます。
- 素晴らしい プラスチックプロトタイプの機械加工 (NAIST) と 小ロットのプラスチック生産.
- 射出成形
- 金型/工具は多くの場合、 5,000ドルから50,000ドル+.
- 大量生産では部品コストは低いが、 短距離走行には高すぎる.
- 3D印刷
- 初期費用が非常に低く、 1~20個.
- 数量が増えるにつれて、部品1個あたりのコストは急速に上昇する。
ほとんどの初期段階のプロジェクトにおいて、CNC加工されたプラスチック部品は、コストと品質の適切なバランスを実現している。
リードタイム:部品はどれくらい早く入手できますか?
- CNCプラスチック加工
- 典型的な: 3-10営業日 試作品や少量生産向け。
- デザインがCNC加工に適していて、材料が標準的な素材であれば、より速く加工できます。
- 射出成形
- ツーリング: 3~8週間以上、そしてもう一つ 1-2週 成形工程用。
- 長期生産には最適だが、最初の試作品の製造には時間がかかる。
- 3D印刷
- しばしば 1〜3日 シンプルな印刷用。
- 高速なビジュアルモデルの作成には適しているが、必ずしも量産グレードの部品には適さない。
今月中に機能的なプラスチック製試作品が必要な場合、CNC加工によるプラスチック部品が通常は最適です。
工具および初期投資
- プラスチックCNC加工
- ハードツールは不要治具の取り付けとプログラミングだけです。
- 設計変更は簡単で費用もかかりません。CAMを更新して再実行するだけです。
- 射出成形
- 高額な初期金型費用、そして設計変更は 型を再加工または再作成する.
- 3D印刷
- 金型は不要だが、材料の選択肢と印刷技術に制約がある。
そのため、当社では設計の反復や製品検証にCNC加工を多用しています。
部品の強度、精度、表面仕上げ
- プラスチックCNC加工
- あなたが使用します 加工可能な固体プラスチック (ABS、デルリン、PEEKなど)
- 強い、 等方性 材料特性。
- タイト プラスチック加工公差 (適切な設計であれば、±0.001~0.003インチが標準値となります。)
- 表面をきれいにします。研磨、機械加工、または光学グレードにすることも可能です(当社の専門分野をご覧ください)。 CNC光学加工能力).
- 射出成形
- 優れた再現性と、一貫した機械的特性。
- ベスト 化粧ケース そして大量生産部品。
- 3D印刷
- 層状構造、異方性強度、そして寸法のばらつきの増加。
- 良い コンセプトモデル あるいは複雑な内部経路があり、過酷な使用には弱い。
精密なプラスチック試作品や機能試験においては、機械加工された部品が最終生産材料に最も近い挙動を示す。
プラスチックCNC加工が優位に立つ分野
プラスチックCNC加工サービスは、次のような場合に最適な選択肢です。
- あなたが必要です 橋の製作 型が完成する前に。
- あなたはやっている エンジニアリングテスト (適合性、負荷、疲労、温度)
- あなたが欲しい 小ロットプラスチックCNC加工 工具なしで。
- あなたが必要です 厳しい公差 そして、エンジニアリングプラスチックの安定した性能。
当社では、お客様が金型製作に着手する前に、少量生産のプラスチック製造において、CNC加工を主な手段として活用しています。
射出成形の方が適している場合
射出成形を選ぶべき場合:
- 年間販売量は 数千から数十万 部品の。
- デザインは既に検証済みであり、頻繁に変更される予定はありません。
- あなたは 部品あたりのコストが最も低い 大規模かつ完全に美的表面を実現。
その段階では、当社のCNC加工プラスチック部品は、多くの場合、工具の検証や治具の製作のみに使用されます。
3Dプリンティングが理にかなう場合
3Dプリンティングを選ぶべき場面:
- あなたが必要です 非常に複雑な形状または内部形状 (コンフォーマルチャネル、格子充填)機械加工では到達できない部分。
- あなたはまだ 初期コンセプト ステージ段階であり、生産グレードの材料特性は必要ありません。
- あなたが欲しい クイックビジュアルモデル 関係者の意見を一致させるため。
私たちは、視覚的なモデルを作成するために3Dプリンティングを、機能的な構造物を作成するためにCNCプラスチック加工による試作品製作を組み合わせることがよくあります。
シンプルな意思決定マトリックス
このクイックガイドを参考に、カスタムプラスチックCNC部品に最適な加工方法を選びましょう。
- 1~20個、高速、視覚情報のみ → 3Dプリンティング
- 1~500個、丈夫で正確、テスト対応 → プラスチックCNC加工
- 500個以上、安定した設計、部品あたりのコストが重要 → 射出成形
ご不明な点があれば、CADデータとご要望をお送りください。当社のCNCエンジニアリングサービスサポートチームが、プラスチック部品の機械加工、成形、3Dプリントのうち、どれが最も費用対効果の高い方法かを的確に判断し、ご提案いたします。
適切なプラスチックCNC加工パートナーの選び方
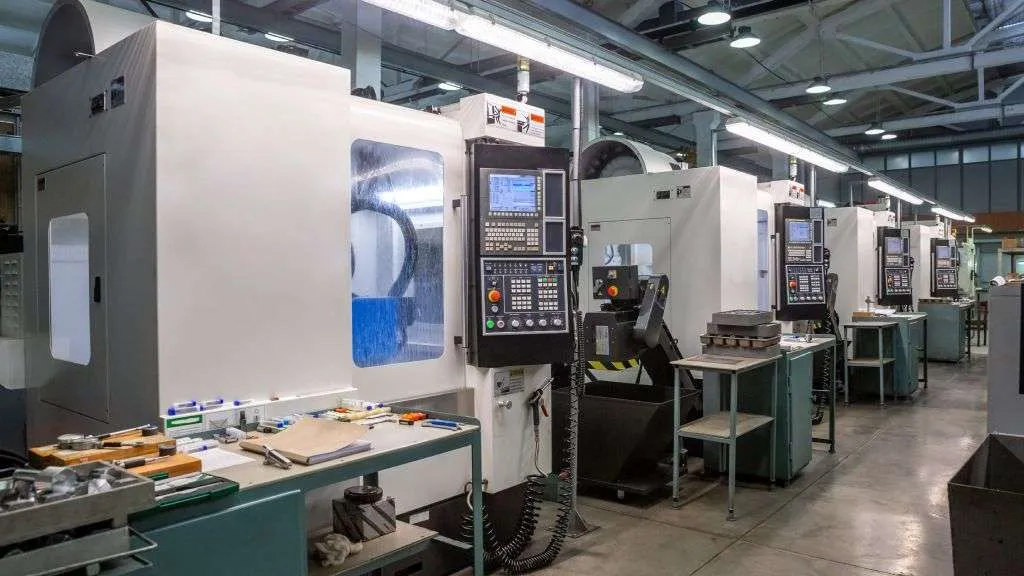
プラスチックのCNC加工において、適切なパートナーを選ぶことは、多くの人が考えている以上に重要です。間違った業者を選ぶと、素材と格闘することになります。しかし、適切な業者を選べば、あなたの設計通りにプラスチックを加工してくれるでしょう。
プラスチックCNC加工工場で注目すべき主な機能
プラスチックのCNC加工パートナーを評価する際には、金属だけでなくプラスチックも適切に加工できることを確認してください。
- 熱可塑性樹脂およびエンジニアリングプラスチックのCNC加工における豊富な経験
- 最新の3軸、4軸、5軸CNCフライス盤、プラス 精密CNC旋削加工 ブッシング、シャフト、タイトボア用(当社の作業内容は、当社のウェブサイトでご覧いただけます) CNCミリングサービス (NAIST) と CNC旋盤サービス)
- 薄型、柔軟、または反りやすいプラスチック部品向けの実績あるワーク保持ソリューション
- 業界における現実的なプラスチック加工公差を維持する能力
もし店側がCNC加工されたプラスチック部品の実物を見せられないなら、別の店を探しましょう。
様々な加工可能なプラスチックに関する経験
プラスチックの種類によって切れ味は異なります。パートナーは以下のプラスチックの扱い方を知っている必要があります。
- 汎用プラスチック: ABS樹脂、HDPE樹脂、アクリル樹脂(PMMA)
- エンジニアリングプラスチック: デルリン(POM)、ナイロン、ポリカーボネート
- 高性能プラスチック: PEEK、PEI(ウルテム)、PPSU、PTFE
直接質問する:
「この素材を量産用に加工したことはありますか?単なる試作品ではなく。」
品質システム、ISO、および材料トレーサビリティ
本格的な仕事、特に航空宇宙、医療、電子機器分野では、以下のものが必要になります。
- ISOベースの品質システム (例:ISO 9001または同等の規格)
- 材料証明書と完全なトレーサビリティ プラスチック材料供給業者に戻る
- 文書化された 検査計画 必要に応じてPPAP/FAI機能も利用可能
プラスチックの製造ロットを追跡できないなら、その性能は信用できない。
社内検査および計測
高精度なプラスチック部品は、温度や湿度によって動きます。あなたの工場には以下のものが必要です。
- 校正済み CMM、ハイトゲージ、マイクロメーター、ピンゲージ
- 管理された検査環境
- 明確な理解 プラスチックの測定方法 変形させずに
過去のCNCプラスチック加工作業におけるサンプル検査報告書を請求してください。
プログラミング、治具製作、および5軸加工機能
複雑なプラスチック形状には、高度なプログラミングと治具設計が必要です。
- 熱、振動、反りを回避するように調整されたCAM戦略
- 薄肉加工用のカスタムソフトジョー、真空固定具、およびサポート機能
- 5軸CNCプラスチック加工 アンダーカット、有機的な形状、そして少ないセットアップで実現可能
デザインの自由度と有機的な形状を追求するなら、5軸加工と高度な治具に関するノウハウは必須です。
見積もりスピード、コミュニケーション、およびエンジニアリングサポート
米国市場では、スピードと明瞭さが勝敗を分ける。
- 迅速な見積もり (プラスチック試作品の加工には通常24~48時間かかります)
- 喜んで DFMフィードバック そして代替材料を提案する
- 明確なコミュニケーション リードタイム、リスク、および達成可能な許容範囲
見積依頼の段階で回答を求めて相手を追いかけ回しているような感覚になるなら、生産段階に入っても状況は改善しないでしょう。
プラスチックCNC加工の正確な見積もりを得るために、見積依頼書に含めるべき事項
CNC加工プラスチック部品の現実的な価格と納期を知るには、以下の情報を共有してください。
- 3D CADファイル (ステップ/IGES)+ 公差とGD&Tを含む2D図面
- 材質: 正確なグレードと仕様 (例: ピーク 450G, デルリンAF, PC UL94 V-0)
- 計画された ボリューム (試作品、少量生産、または継続的な少量生産のプラスチック製造)
- 表面仕上げの要件(研磨、ビーズブラスト、クリア、マットなど)
- 任意 規制または業界の要件 (FDA、USPクラスVI、UL、RoHS、REACH準拠)
- 特別なニーズ: 色、マーキング、検査報告書、パッケージ
見積依頼書の内容が明確であればあるほど、プラスチックCNC加工の見積もりはより正確で信頼性の高いものになります。
専門ショップが試作品や小ロット生産をどのようにサポートするか
プラスチック加工に特化したCNCパートナーは、以下の目的で設立されるべきです。
- プラスチックのCNC加工プロトタイプを迅速に製作する 迅速な材料調達
- 小ロットプラスチックCNC加工 成形前の橋梁製造
- 金型費用をかけずに迅速な設計変更が可能
- 一点ものの部品から少量生産の繰り返し生産まで、一貫した品質を提供します。
要するに、プラスチックの特性を理解し、厳しい公差を遵守し、少量生産のプラスチック部品や精密試作品を量産品と同様の規律で扱ってくれるCNCプラスチック加工工場を選ぶべきです。