
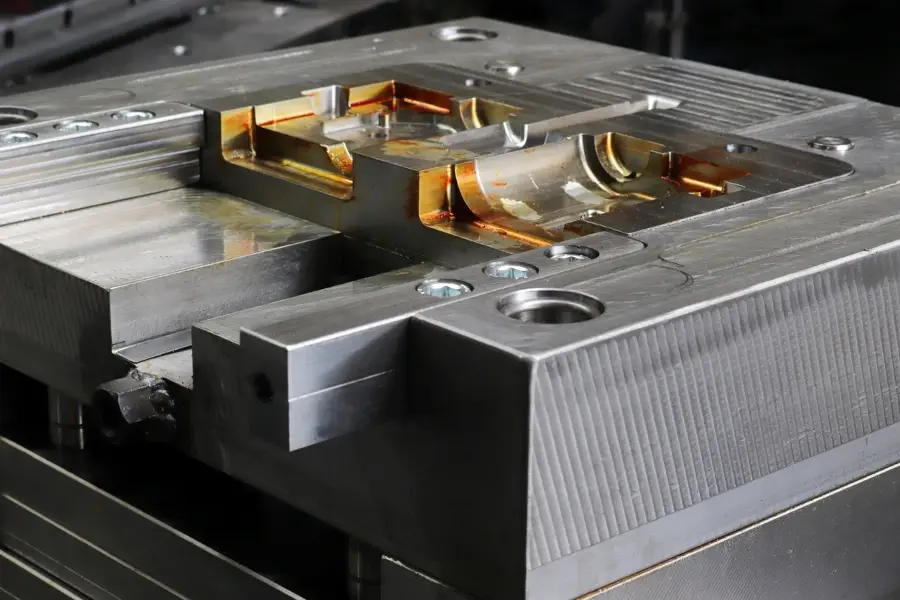
射出成形金属部品、機械加工部品、鋳造部品の中からどれを選ぶかは、形状だけの問題ではないことは、おそらくご存知でしょう。
結局は収益の問題だ。
正しい選択をすれば、完璧な公差で生産規模を容易に拡大できます。
間違ったものを作ってしまったら?品質管理に合格しなかった部品のために、高価な金型を無駄にしてしまうことになる。
私は長年、エンジニアたちがMIMとCNCの損益分岐点について頭を悩ませているのを見てきた。
このガイドでは、雑音を排除して重要な情報だけを厳選します。
構造的な健全性、リードタイム、そしてプロセスを切り替えることが経済的に理にかなう正確なタイミングを比較検討します。
仕事に取り掛かりましょう。
金属射出成形(MIM)について解説
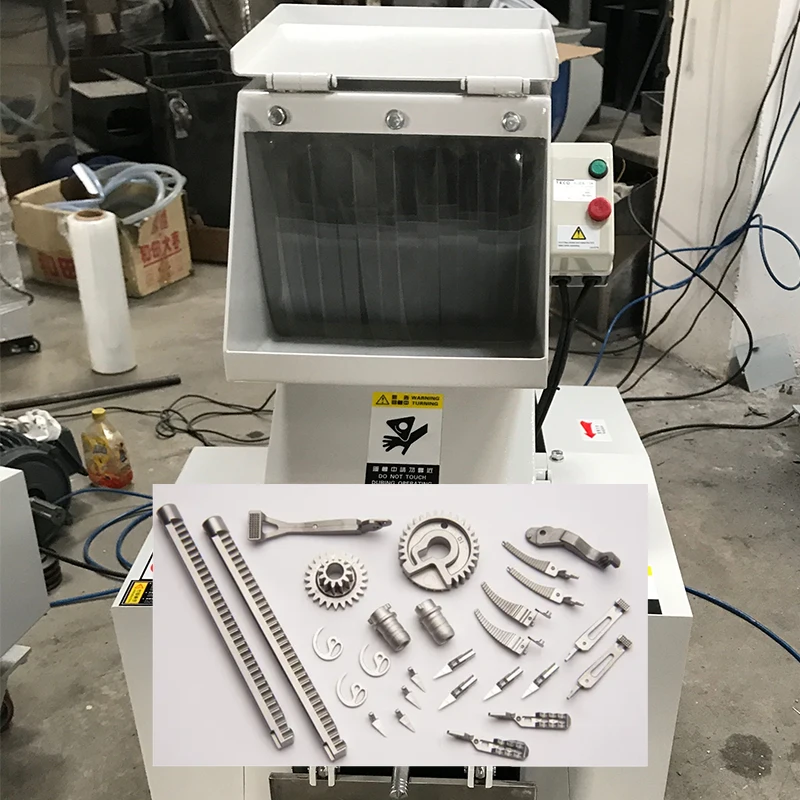
エンジニアが射出成形と機械加工または鋳造のどちらを選ぶべきかというジレンマに直面した場合、複雑で大量生産される部品においては、金属射出成形(MIM)が優れた選択肢となることがよくあります。MS Machiningでは、このプロセスを活用することで、プラスチック射出成形の設計自由度と金属の材料強度との間のギャップを埋めています。
科学的理解:原料組成
このプロセスは、原料と呼ばれる独自の混合物から始まります。ステンレス鋼やチタンなどの微細な金属粉末を熱可塑性バインダーと混合します。この混合物を用いることで、金属をプラスチックと同じように容易かつ複雑な形状で金型に注入することができ、意図した形状を保持するものの最終的な強度を持たない「グリーンパーツ」を作成できます。
焼結段階:高密度化の実現
成形後、部品は脱脂と焼結の工程を経ます。この重要な工程では、バインダーが除去され、部品は融点近くまで加熱されます。金属粒子が融合し、最終的に密度96~99%の部品が完成します。これにより、鍛造材料に匹敵する機械的特性が確保され、従来のダイカスト部品の構造的完全性をはるかに凌駕します。
MIMの理想的なユースケース
MIMは万能なソリューションではなく、製造業における特定のニッチな分野を占めるものです。特に、お客様のプロジェクトが以下の基準を満たす場合に、このプロセスをお勧めします。
- パーツサイズ: 小さくて複雑な部品で、通常は重量が 100g未満.
- ボリューム: 大量生産は、一般的に 5,000 ユニット以上 毎年。
- 複雑: 薄肉形状、内ねじ、アンダーカットなど、機械加工が不可能またはコストがかかりすぎる形状。
トレードオフ:工具とサイズ
MIMは驚異的な精度を実現する一方で、その限界についても透明性を確保することが重要です。主な欠点は、プラスチック射出成形金型と同様に、初期投資額が大きいことです。さらに、このプロセスにはサイズ制限があり、大型部品は焼結段階で歪みが生じやすいため、大型部品には精密鋳造やCNC加工の方が適しています。
CNC加工:精度とスピード
射出成形と機械加工または鋳造部品の選択肢を比較検討する際、CNC加工は精度において紛れもない王者です。キャビティに材料を充填する成形とは異なり、CNC加工は切削加工です。まず、ビレット材の塊から最終的な形状を削り出します。このプロセスは、粉末焼結や冷却流に頼るのではなく、高密度の鍛造金属から切削するため、優れた材料特性を保証します。
5軸フライス加工で厳しい仕様をクリアする
スピードを追求するからといって、精度を犠牲にする必要はありません。高度な3軸、4軸、5軸フライス加工の公差を活用することで、 ±0.005mmという極めて高い精度を実現できます。このレベルの制御により、複雑な形状や優れた表面粗さ(Ra)値を加工直後から得ることが可能です。厳しい基準が求められるプロジェクトにおいても、当社のCNC金属加工技術は、あらゆる寸法がお客様のCADデータと完全に一致することを保証します。
最適用途:少量生産および試作品
部品を迅速に入手する必要がある場合、CNC加工は最適な選択肢です。高価な金型を設計・製造する必要がないため、デジタルデータから完成品までを数週間ではなく数日で実現できます。
- ラピッドプロトタイピング: 金型製作の負担なしに、すぐに設計をテストできます。
- 少量生産: 1,000台未満の生産量であれば、費用対効果に優れています。
- 材料の多様性: アルミニウムやステンレス鋼からチタンまで、あらゆる素材に対応します。
トレードオフ:材料の無駄
機械加工の最大の欠点は、材料費対完成品率です。材料を削り取るため、MIM(射出成形)のようなニアネットシェイプ加工に比べてスクラップ率が高くなります。最終的な部品重量だけでなく、初期のブロックサイズに対しても費用が発生するのです。しかし、構造的な完全性が不可欠な高付加価値部品の場合、当社の高精度CNC加工サービスは、原材料費の差額を上回るメリットをもたらすことがよくあります。
金属鋳造:インベストメント鋳造とダイ鋳造の選択肢
射出成形による金属加工と機械加工または鋳造による金属加工を比較検討する際、従来型の鋳造方法は特定の産業用途において依然として強力な選択肢となります。最終的な選択は、多くの場合、必要な材料特性と生産量によって決まります。
インベストメント鋳造とダイカストの比較
鋳造プロジェクトは通常、合金の種類と数量に基づいて大きく2つのカテゴリーに分類されます。
- インベストメント鋳造(ロストワックス法): これは、ステンレス鋼などの高温合金に最適な方法です。ダイカストでは実現できない複雑な形状や内部構造が可能になりますが、一般的にサイクルタイムは長くなります。
- ダイカスト: 非鉄金属、特にアルミニウム、亜鉛、マグネシウムの大量生産においては、ダイカストが主流です。当社では、溶融金属を再利用可能な鋼製金型に高圧で注入します。このプロセスは優れた寸法安定性を実現し、大量生産においては精密鋳造に比べてはるかにコスト効率に優れています。
ハイブリッドアプローチ:鋳造+CNC加工
鋳造部品が金型から取り出した時点で最終組み立て可能な状態になっていることは稀です。重要な接合面で厳しい公差を実現するために、当社ではハイブリッド戦略を採用しています。「ニアネットシェイプ」の鋳造部品を使用し、AI CNC加工によって特定の形状を仕上げます。このアプローチにより、鋳造の低コストという利点を活かしつつ、機械加工の高い精度を維持することができます。
比較:鋳造方法
| 機能 | インベストメント鋳造 | ダイカスト |
|---|---|---|
| 主な材料 | 鉄鋼、超合金 | アルミニウム、亜鉛、マグネシウム |
| 生産量 | 低から中 | 大量生産から大量生産まで |
| 表面仕上げ | グッド | 素晴らしい |
| ツーリングコスト | 穏健派 | ハイ |
技術的意思決定マトリックス:MIM vs. CNC vs. 鋳造
射出成形と機械加工または鋳造のどちらを選択するかは、多くの場合、生産量、精度、コストのバランスを取ることに尽きます。MS Machiningでは、お客様がこのバランスを取れるよう、日々サポートしています。重要なのは、どちらの方法が「優れている」かということではなく、お客様の具体的な生産目標と予算制約に最も適しているかということです。
理想的な生産量と拡張性の比較
拡張性は、私たちが最初に考慮する基準です。数百個の部品が必要な場合、金型への初期投資が高額になるため、射出成形技術は通常選択肢から外れます。逆に、数千個の同一部品を個別に機械加工することは、サイクルタイムが長いため、費用対効果が高いとは言えません。
- CNC機械加工: ベスト 1~1,000個の部品試作品や少量生産において、金型費用がゼロで、即座に拡張性を発揮します。
- 金属射出成形 (MIM): 対象デバイス 10,000以上の部品金型が完成すれば、単位コストが大幅に低下するため、小型で複雑な部品の大量生産に最適です。
- ダイカスト: ベスト 5,000以上の部品MIMに似ているが、一般的には極めて高い強度が主眼ではない、より大型の非鉄金属部品に使用される。
さまざまな手法における許容範囲
これらの方法によって精度は大きく異なります。いずれの方法でも厳しい仕様を満たすことは可能ですが、「製造時」の公差は異なり、多くの場合、二次加工が必要となります。
| 機能 | CNC加工 | 金属射出成形(MIM) | ダイカスト |
|---|---|---|---|
| 標準公差 | +/- 0.005mm | 寸法の±0.3%~0.5% | +/- 0.05mm~0.1mm |
| 表面仕上げ(Ra) | 非常に良好(0.8~1.6µm) | 良好(0.8~1.2µm) | 良好(1.6~3.2µm) |
| 複雑 | 高(ツールへのアクセスに制限あり) | 非常に高い(複雑な形状) | 中程度(ドラフト角度が必要) |
二次加工なしで極めて高い精度が求められるプロジェクトの場合、当社のカスタム機械加工サービスは、機械加工直後から高い寸法安定性を維持できるため、多くの場合、最適な選択肢となります。
材料の種類と構造的完全性
構造的完全性という点において、「射出成形金属と機械加工または鋳造金属のどちらが優れているか」という議論は技術的な側面を帯びる。
- 機械加工部品: 固体ビレットまたは棒材の特性を完全に保持します。多孔質構造ではないため、最高の構造的完全性を実現します。
- MIMパーツ: 焼結工程により、96~99%の密度を実現します。これは鍛造金属に匹敵し、従来の鋳造よりも優れています。
- キャストパーツ: 内部に多孔性が生じやすい。強度は高いものの、厳格な品質管理が行われない限り、高圧用途や重要な構造用途には適さない可能性がある。
工具費償却分析
財務上の意思決定は、多くの場合、工具の償却に左右される。
- CNC: 金型費用は不要です。 機械稼働時間と材料費をお支払いいただきます。単価は数量に関わらずほぼ一定です。
- MIMとキャスティング: 初期費用として高額な金型費用がかかる。 金型製作には、部品を1つ製造する前に5,000ドルから50,000ドルかかる場合があります。しかし、この費用は生産量に応じて償却されます。50,000個を生産する場合、金型費用は部品価格にわずかな上乗せにしかならず、サイクルタイムの大幅な短縮効果が得られます。
廃棄物を削減するためにニアネットシェイプ製造が必要な複雑で小型の部品の場合、生産量が初期金型費用に見合うようになれば、金属射出成形が明らかに最適な選択肢となる。
コスト分析:損益分岐点
射出成形と機械加工または鋳造プロセスを比較検討する際、最終的な判断はほぼ常に生産量に左右されます。当社の経験では、成形の効率性が機械加工の柔軟性を上回る明確な分岐点が存在します。少量生産の場合、金型への多額の設備投資を回避できるため、CNC加工が圧倒的に有利です。しかし、生産規模が拡大するにつれて(通常1,000~5,000個を超えると)、MIM(射出成形)やダイカストの金型への高額な初期投資は、単価の大幅な低下によってすぐに相殺されます。
工具費対単位コスト曲線の視覚化
ここでの計算は単純明快ですが、収益に大きく影響します。CNC加工は初期費用は低いものの、変動費が高額です。部品ごとに機械時間と材料の無駄にかかる費用が発生するからです。一方、MIM(金属射出成形)や鋳造は高価な鋼製金型が必要ですが、材料の無駄は最小限で、サイクルタイムも短縮できます。
- 少量生産(500個未満): 機械加工に専念しましょう。金型を作るコストはここでは正当化できません。
- 中量生産(500~5,000個): これは「グレーゾーン」です。選択は形状に依存します。部品が非常に複雑な場合、 工具償却費 早い段階で理解できたかもしれない。
- 大量(5,000 個以上の部品): 成形または鋳造の方が、ほとんどの場合経済的です。
金型製作を正当化するほどの生産量ではないプロジェクトの場合、当社の精密旋削部品サービスは、金型製作のリードタイムなしで高精度部品を提供する、費用対効果の高いソリューションとなります。
隠れたコスト:脱脂、仕上げ、スクラップ
単価だけでは全体像は把握できません。これらの方法を比較する際には、総仕入れコストを押し上げる「隠れた」工程を考慮に入れる必要があります。
- 脱脂および焼結(MIM): 従来の鋳造とは異なり、MIM(金属射出成形)部品は熱脱脂炉と焼結炉を経る必要がある。これはエネルギーを消費し、加工時間も長くなる。
- 二次加工: 鋳造部品は、金型から取り出した瞬間に「完成」となることはほとんどない。多くの場合、表面を接合したり、穴を開けたりするために、CNCによる後処理が必要となる。
- スクラップ率: 機械加工では、原材料として購入した材料から発生する切削屑(廃棄物)が発生します。一方、MIM(金属射出成形)や鋳造は「ニアネットシェイプ」加工であり、最終的に部品となる材料の分だけを支払えば済みます。
リードタイムの現実
時間は金なり、そしてこの点でプロセスは大きく異なります。CNC加工は機敏で、CADファイルを受け取って数日以内に金属加工を開始できます。一方、MIMと鋳造は初期段階に時間がかかるプロセスです。生産開始前に、金型の設計、製造、T1サンプリングに数週間を要することを考慮する必要があります。市場投入までのスピードが最優先事項であれば、加工が有利です。しかし、長期的な単位コスト削減が目標であれば、ライフサイクル全体を担う鋳造と加工のパートナーを選ぶ方が賢明です。
実際の製造現場における応用例
射出成形による金属部品と機械加工または鋳造部品のどちらを選択するかを決定する際には、実際の用途を検討することで、それぞれの加工法がどのような点で優れているかが明確になります。業界ごとに、精度、生産量、材料強度といった独自の要求に基づいて、特定の加工法が採用されていることがわかります。
医療業界:MIMによる外科手術の精度向上
医療分野では、金属射出成形(MIM)は、小型で複雑な部品の製造においてしばしば最適な選択肢となります。例えば、手術用把持鉗子、歯科矯正用ブラケット、埋め込み型薬剤投与装置などが挙げられます。これらの部品は、複雑な形状と高密度が求められますが、従来の鋳造では実現が難しく、大量生産するにはコストがかかりすぎます。MIMを用いることで、このような微細で精密なステンレス鋼部品を、優れた表面仕上げと高い再現性で何千個も製造することが可能になります。
航空宇宙分野:CNCによる構造的完全性
航空宇宙分野では、失敗は許されないため、切削加工に大きく依存しています。構造ブラケット、着陸装置部品、エンジンマウントなどは、最高の構造的完全性と極めて厳しい公差が求められます。当社では、チタンまたはアルミニウムの塊からこれらの部品を削り出すために、 4軸CNC加工サービスを利用しています。これにより、鋳造でよく見られる内部空隙や多孔性の問題がなくなり、飛行に不可欠な強度対重量比を実現しています。
自動車:ダイカストによる大量生産
自動車産業は規模とスピードがすべてです。エンジンブロック、トランスミッションハウジング、ヒートシンクなどには、高圧ダイカストが標準となっています。これにより、アルミニウムや亜鉛製の部品を大量に迅速に生産することが可能です。これらの部品は接合面のために後加工が必要になる場合もありますが、ダイカストによって得られる初期ニアネットシェイプは、ゼロから機械加工する場合と比べて単位コストを大幅に削減します。特殊な大型車両部品については、鋳造部品を最終仕様に仕上げるために、高度なCNC加工を用いる場合もあります。
射出成形金属と機械加工または鋳造金属に関するよくある質問(FAQ)
MIM加工は、どのくらいの量であればCNC加工よりも安価になるのか?
射出成形と機械加工または鋳造の経済性が逆転する損益分岐点は、通常5,000~10,000個です。少量生産の場合、金型製作の初期費用が高額になるため、MIM(射出成形)やダイカストは採算が合わないほど高価になります。そのような場合は、金型費用を一切かけずに済むため、標準的な機械加工の方が賢明です。しかし、生産規模が拡大すると、成形のサイクルタイムが短いため、1個あたりの価格が大幅に下がります。大量生産用の金型を製作する前に、設計上の選択がコストにどのような影響を与えるかを確認するには、弊社のCNC加工に関するヒントをご覧ください。
鋳造は機械加工と同等の精度を実現できるのか?
結論から言うと、いいえ。鋳造とMIMはニアネットシェイプ製造プロセスとみなされています。これらは高精度ではありますが、一般的に5軸CNCマシンが実現できるような超高精度(±0.005mmなど)を維持することはできません。
- キャスティング/MIM: 一般的な形状や標準的なフィット感(通常、寸法の±0.5%以内)に最適です。
- 加工: 重要な接合面や精密な穴加工に不可欠です。
多くの場合、最適な戦略はハイブリッドアプローチです。部品を鋳造して一般的な形状を取得し、次に CNCミリングサービス 重要な機能を厳密な仕様通りに完成させる。
複雑な内部形状には、どのプロセスが最適ですか?
内部構造の複雑さという点では、 MIM(金属射出成形)とインベストメント鋳造が圧倒的に優れています。これらのプロセスでは、液体または粉末を空洞に流し込むため、CNC切削工具では到底届かないような複雑なアンダーカット、内ねじ、中空部を形成できます。もし設計が内部がパズルボックスのように複雑な構造になっている場合、部品を複数のピースに分割しない限り、機械加工はほぼ不可能でしょう。
鋳造部品と機械加工部品では、材料特性に違いがありますか?
はい、構造的な健全性は大きく異なります。
- 機械加工部品: 塊状の素材(鍛造材)から切り出されたこれらの製品は、最高の強度、耐疲労性、そして気孔率ゼロを実現しています。
- キャストパーツ: 内部に気泡(空隙)が生じやすく、高負荷時に部品の強度が低下する可能性がある。
- MIMパーツ: スルー 焼結プロセスこれらは達成する 密度96%~99%それらは非常に丈夫で、鍛造金属に匹敵するが、機械加工されたブロックのように100%固体ではない。