主な理由:少量生産価格において、金型費用が大きな割合を占める
試作品の射出成形見積もりを分析する際、価格差を生み出す最大の要因は、金型自体への初期投資です。数百万個を生産する大量生産では、精密金型のコストは生産期間全体で償却されるため、1個当たりのコストはわずか数セントに抑えられます。しかし、少量生産では、同じ金型コストを数百個または数千個の部品で割るだけです。この償却の欠如こそが、試作品の1個当たりの価格が量産見積もりと大きく異なる理由です。
工具償却が見積もりに与える影響
金型の設計と加工に10,000万ドルかかる場合:
- 大量生産(100,000万個): 型は $0.10 各部分について。
- 少量生産(100個): 型は $100.00 各部分について。
この計算式が、少量射出成形のコスト構造を決定づける。量産を前提とした見積もりを行うサプライヤーは、数百万回のサイクルに耐えうる堅牢な金型を提示する一方、迅速な金型製作を重視する企業は、初期投資を抑えるために、より安価で耐久性の低いオプションを提示する。
金型材料の内訳:3Dプリント vs. アルミニウム vs. 鋼
金型に使用する材料の選択は、見積もり価格に直接影響します。MS Machiningでは、プロジェクトのライフサイクルにおける具体的なニーズに基づいて、最適な金型戦略を策定します。
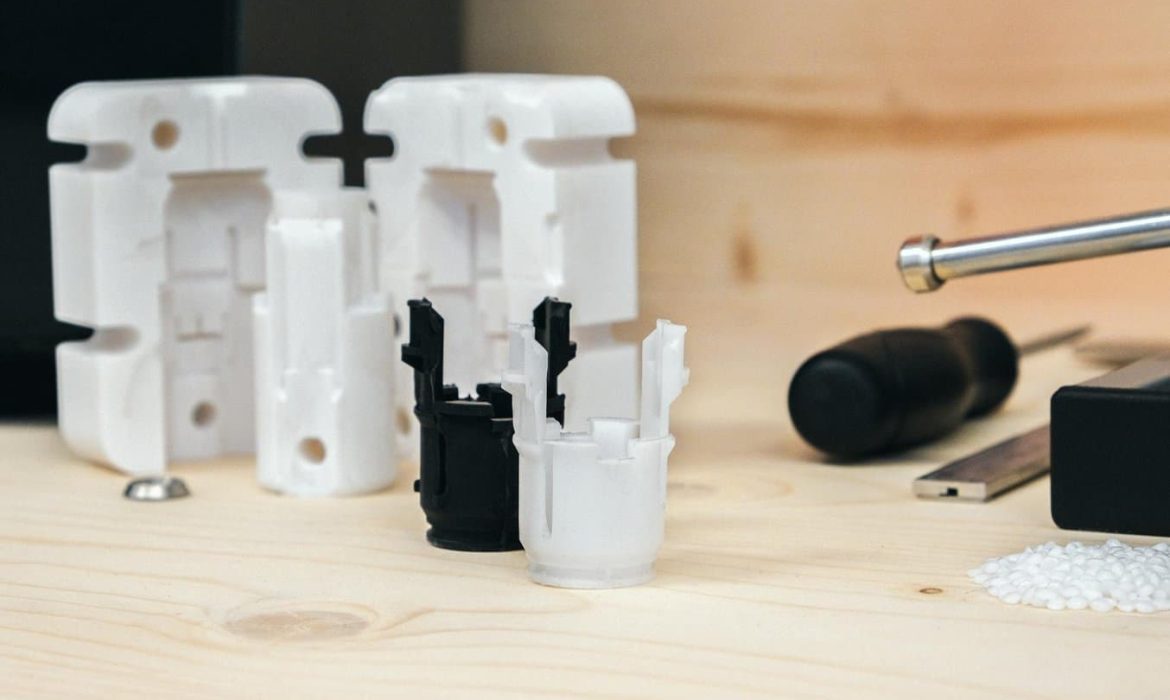
- 3Dプリント金型: 極めて少量生産(10~50個)の場合、最も安価で迅速な選択肢となる。しかし、表面仕上げが悪く、厳密な公差を維持できず、熱や圧力下で急速に劣化する。
- アルミニウム製金型(ブリッジ金型): 標準 少量生産時の金型費用アルミニウムは鋼鉄よりも柔らかく、CNC加工も速いため、リードタイムと加工コストを大幅に削減できます。数千個のユニットの生産には最適ですが、高圧プロセスには耐久性が不足しています。 金属射出成形(MIM).
- 硬化鋼製金型: 一貫性と精度における最高水準。初期費用は最も高額になりますが、航空宇宙や医療機器部品に求められる厳しい公差(±0.3%まで)と高い表面品質を実現するためには不可欠です。
コスト比較:基本アルミニウム vs. 硬化鋼
基本的なアルミニウム製金型の価格は、硬化鋼製の生産用金型よりも40~60%低くなる場合があります。2つの見積もりで価格差が大きい場合は、一方のサプライヤーは寿命の短い「軟質」金型を、もう一方のサプライヤーは長寿命と高精度な再現性を重視した「硬質」金型を提案している可能性が高いです。MIM(金属射出成形)のように、原料コストが高く、圧力も高いプロセスでは、構造的完全性と寸法精度を維持するために、鋼製金型への投資はしばしば不可欠です。
金型設計の複雑さと前提条件
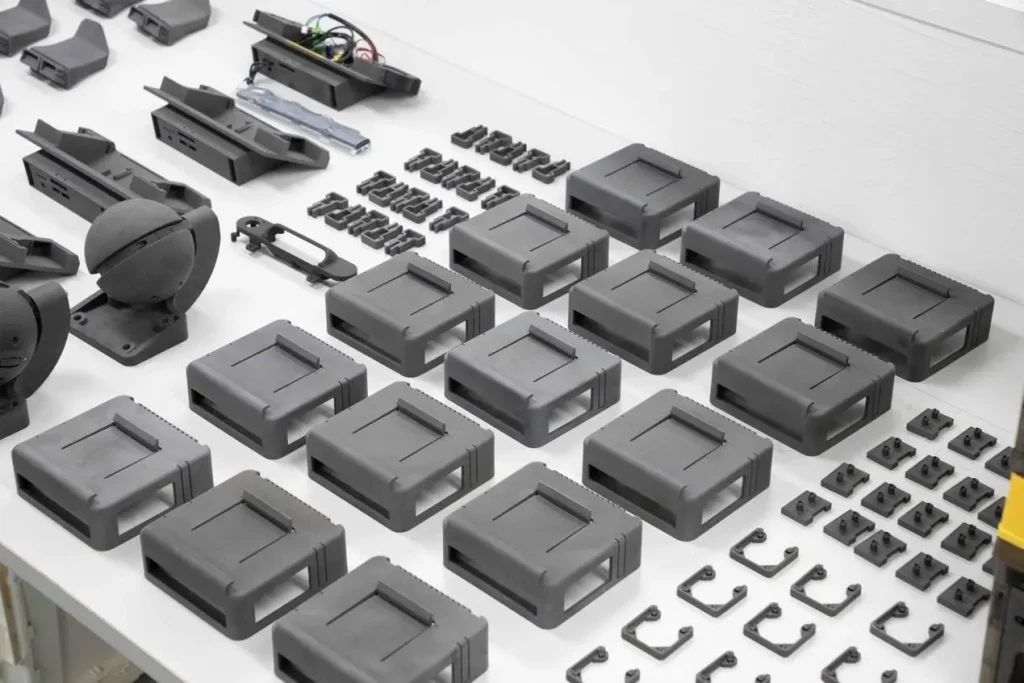
試作品の射出成形見積もりにおいて、コスト変動の最大の要因となるのは、多くの場合、部品の物理的な形状です。単純な「開閉式」金型は比較的安価ですが、複雑な形状を取り入れると、金型の要件は劇的に変化します。
部品形状の影響:アンダーカットと公差
設計にアンダーカット、サイドアクション機構、または内ねじが含まれる場合、標準的な2枚プレート金型は使用できません。複雑なスライダー、リフター、または折りたたみ式コアを金型に組み込む必要があり、少量生産時の金型費用が大幅に増加します。
- 壁の厚さ: 金属射出成形(MIM)や標準的なプラスチックなどのプロセスでは、最適な壁厚(通常、 <6mm) は欠陥を防ぐために非常に重要です。厚みのある部分は冷却時間が長くなり、材料も多く必要になるため、サイクルコストが高くなります。
- 精度要件: 標準的なネット成形精度は約 ±0.5%印刷でより厳しい公差(最大 ±0.3%) 金型をより高い精度で加工する必要があり、生産工程全体を通して寸法を維持するためには、より高価で耐久性のある金型材料を使用する必要があるかもしれません。
隠れた前提:カビの寿命と空洞数
見積もりを比較する際には、どのような種類の金型が製造されるのかを正確に把握する必要があります。少量射出成形の見積もりは、500ショットしか持たない単一キャビティのアルミ金型(ブリッジ金型)に基づいているかもしれません。一方、別のサプライヤーは、100,000万ショットまで耐えられる硬化鋼製の金型を見積もっている可能性があります。
- 単窩洞 vs. 多窩洞: 試作品の場合、初期投資を最小限に抑えるため、通常は単一キャビティの金型を使用します。
- 金型寿命: 必ず想定される耐用年数を明確にしてください。必要な部品が50個だけなら、クラス101の生産用金型に費用をかけるのは無駄な投資です。
なぜ一部の株価が不自然に低く見えるのか:DFM要因
極端に低価格な見積もりでは、製造性設計(DFM)の射出成形解析が省略されていることがよくあります。安価な「プリント・トゥ・パーツ」サービスでは、抜き勾配の問題や不可能な形状について警告することなく、CADファイルに基づいて金型を正確に切削してしまう可能性があり、結果として部品の不良につながることがあります。信頼できる見積もりには、設計レビューのためのエンジニアリング時間が含まれています。場合によっては、DFMレビューの後、非常に少量生産の場合、プラスチック射出成形とCNC加工を比較すると、生産量が増えるまでは加工の方が速く経済的であることが判明することもあります。
エンジニアリングおよびサポートサービスが含まれる場合(含まれない場合)
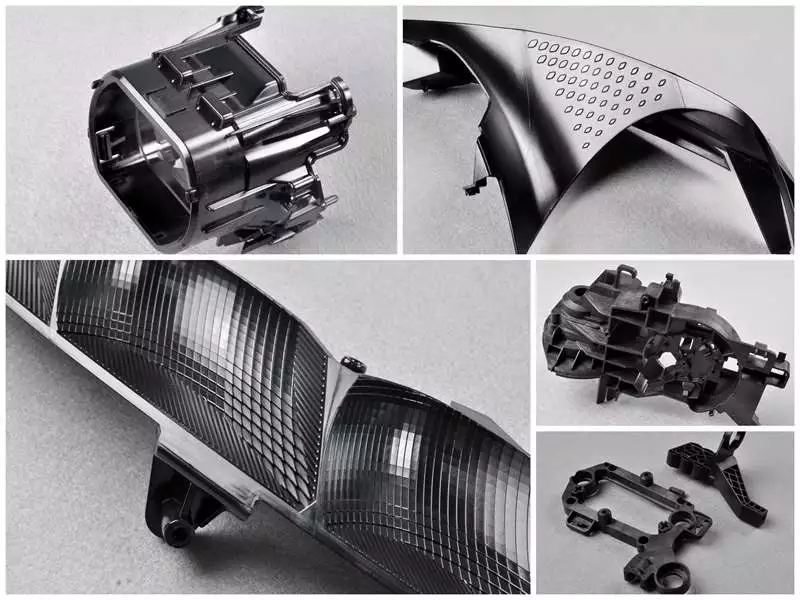
試作品の射出成形見積もりを比較する際、最も大きな違いの一つは、最終価格に含まれるエンジニアリングサポートのレベルです。驚くほど低価格な見積もりは、多くの場合、「プリント・トゥ・パーツ」サービスを表しています。このモデルでは、製造業者は分析を行わずにCADファイルを実行するだけです。設計に問題があった場合、再加工の費用はすべて顧客が負担することになります。一方、フルサービスを提供する業者は、製造開始前に抜き勾配や肉厚のばらつきといった問題を特定するために、包括的な製造性設計(DFM)フィードバックを提供します。
セットアップと検証の真のコスト
少量生産用の金型を検証することは、ボタンを押すほど単純な作業ではありません。しっかりとした見積もりには、部品の一貫性を確保するために、温度、圧力、冷却時間といったプロセスパラメータを調整するために必要な熟練した作業員の人件費が含まれています。この段階には通常、以下の作業が含まれます。
- T1サンプル: 金型から最初に打ち出されたサンプルは、基本的な形状を確認するために使用される。
- T2/T3試験: 寸法と表面仕上げを微調整するための追加工程。
- 最終検証: 部品が特定の公差(当社の特殊な工程では、多くの場合±0.3%という厳しい公差)を満たしていることを確認する。
こうした精密な金型や治具の製作には、各キャビティが設計仕様に完全に合致するように、高度なCNCフライス盤が必要となる場合が多い。こうした検証工程を省略すれば初期入札価格は下がるものの、使用できない部品を受け取るリスクが大幅に高まる。
材料とプロセスに関する専門家の指導
航空宇宙産業や医療技術産業など、高強度MIM(金属射出成形)や特殊合金が求められる業界では、エンジニアリング指導は不可欠です。見積もり価格が高いのは、通常、機械的性能目標を満たす適切な原料やポリマーを推奨できるエンジニアの専門知識を反映しています。このレベルの専門的なDFM(設計製造性)フィードバックにより、数百個から数千個まで、最終部品の構造的完全性が損なわれることはありません。信頼できる製造パートナーは、合金のCNC加工サービスと成形プロセスが、最初の試作で機能的で耐久性のある製品を生み出すことを保証するために、事前に時間を投資します。
材料選定と生産変数
少量生産の見積もりを検討する際、指定する原材料はコストを大きく左右する要因となります。汎用材料と高性能エンジニアリンググレード材料では、価格に大きな差があります。金属射出成形(MIM)における当社の経験では、金属粉末とバインダーの混合物である特殊な原料は、従来の粉末冶金材料よりも最大10倍高価になる場合があります。試作品の射出成形見積もりで特殊合金や耐熱プラスチックを使用する場合、セットアップ時の材料ロスを数百万個の製品に分散させることができないため、この価格差はさらに拡大します。
少量生産の場合、サイクルタイムと作業の複雑さも数値に大きな影響を与える。
- 設定時間: 500個の部品を生産するための機械の調整にかかる時間は、50,000個の部品を生産するための調整にかかる時間と全く同じです。
- 処理手順: MIMのような高度な製法では、密度を達成するために、射出成形、脱脂、焼結を含む全工程が必要となる。
- 手作業による仕上げ: 少量生産の場合、自動化された生産ラインではなく手作業による後処理に頼ることが多く、部品あたりの人件費が増加する。
用途によって最終価格は大きく左右されます。規制対象分野向けの部品を開発する場合、見積もりには厳格な検証費用が含まれなければなりません。例えば、航空宇宙や医療分野における厳格な品質管理では、部品が厳しい安全基準を満たしていることを保証するために、広範な文書化と試験が求められます。当社が手掛ける医療機器・装置の製造では、より厳しい公差(±0.3%まで)や特殊な表面処理が必要となることが多く、そのため見積もり価格は標準的な商用プロジェクトよりも高くなります。
見積もり価格の変動要因
少量射出成形のコストに関する複数の見積もりを比較すると、価格差は金属の種類や機械稼働時間だけによるものではありません。物流や戦略など、さまざまな外部要因が最終的な価格に大きく影響します。これらの要因を理解することで、全く同じ部品設計なのに、なぜある見積もりが別の見積もりの2倍の価格になるのかを解明できます。
国内製造と海外製造
カスタム射出成形の価格決定要因の中で、製造業者の所在地が最も大きな影響を与える。
- 人件費と諸経費: 米国での製造は、熟練機械工の時給や間接費が、中国にある当社のような施設と比べて高くなることが多い。
- サプライチェーン: オフショア生産は通常、初期費用を大幅に節約できるが、 迅速な金型コストの差輸送物流についても考慮する必要があります。
- グローバルリーチ: 当社は江門の施設から、テキサス州、フロリダ州、マサチューセッツ州のお客様にサービスを提供しています。通常、立地の近さと金型投資における大幅なコスト効率のどちらかを優先することになります。
緊急案件に対する納期割増料金
製造業において、時間はしばしば最も高価な資源です。試作品の射出成形見積もりを数週間ではなく数日で部品化する必要がある場合は、割増料金を覚悟してください。
- 迅速な処理: 緊急注文は通常の生産スケジュールを混乱させ、残業や機械の優先順位付けを必要とする。
- 輸送方法: 部品を海上輸送ではなく航空輸送で運ぶと、単位あたりのコストは大幅に増加するが、厳しい納期に対応するためには必要不可欠である。
- 迅速な解決策: 緊急のテストニーズについては、 ラピッドプロトタイピングの利点 スピード重視で今すぐ料金を支払うべきか、標準生産版が出るまで待つべきかを判断するのに役立ちます。
ボリューム定義の不一致
少量生産においてよくある混乱の原因の一つは、「少量」という言葉自体の定義である。
- サプライヤーの期待事項: 大手自動車部品メーカーにとって、10,000万台は「試作」に過ぎないかもしれない。しかし、専門の受託製造業者にとっては、10,000万台は本格的な量産契約となる。
- 規模の経済: 例えば、当社の金属射出成形(MIM)プロセスは、数千個から数百万個までの需要に対して最も経済的です。見積もりで将来的に数百万個規模への拡大を前提としている場合、償却後の金型費用は、500個の単発生産のみを想定した見積もりとは異なります。
- 最低限: サプライヤーに最低注文数量(MOQ)が設定されていて、少量注文の場合に価格が上がるかどうかを必ず確認してください。
見積もりを効果的に比較する方法
少量生産の見積もり価格が大きく異なる場合、それは通常、サプライヤーがプロジェクトのライフサイクルや精度要件について異なる前提を置いていることが原因です。試作品と量産グレードの製品を比較することにならないよう、すべての提案の詳細を綿密に検討する必要があります。
同等の条件でRFQを比較するためのチェックリスト
- 工具代は単価とは別です。 金型設計やセットアップなどの非反復エンジニアリング(NRE)コストと部品単価を分けて内訳を必ず確認してください。金属射出成形(MIM)のようなプロセスでは、金型や工具への初期投資が大きなコスト要因となります。これらの費用をまとめて見積書に記載してしまうと、後々の規模拡大に伴う真のコストが隠されてしまいます。
- カビの寿命について明確にする: 金型の推定ショット寿命を確認してください。500ショット定格の「軟質」金型の見積もりは、100,000万ショット定格の硬化鋼金型よりもはるかに安価ですが、生産量が増加する場合には役に立ちません。
- 材料仕様を確認してください: すべてのサプライヤーが全く同じ原料を使用していることを確認してください。特殊な分野では、MIM原料粉末は標準的な粉末よりも最大10倍高価になる場合があるため、より安い見積もりは劣悪な代替材料を使用している可能性を示唆しています。
DFMの導入と品質認証の評価
最低価格の見積もりでは、重要なエンジニアリングサポートが省略されていることがよくあります。信頼できる見積もりには、肉厚(MIMの場合は理想的には6mm未満)と公差を最適化するための製造性設計(DFM)フィードバックが含まれている必要があります。MS Machiningでは、二次加工を削減するために「ニアネットシェイプ」精度の実現に重点を置いています。サプライヤーがお客様の形状について質問しなかったり、成形には複雑すぎる形状に対して高精度CNC加工サービスを提供しなかったりする場合は、品質管理を怠っている可能性があります。最終部品が機械的要件を満たすように、熱処理や表面研磨などの必要な後処理が見積もりに含まれていることを必ず確認してください。
少量成形見積もりに関するよくある質問
100個の部品を作るのに最も安価な金型材料は何ですか?
極めて少量生産や試作品の射出成形においては、アルミニウム(特に7075またはQC-10)が一般的に最もコスト効率の良い選択肢となります。アルミニウムは工具鋼よりも柔らかく、加工速度も速いため、少量生産における初期の金型費用を大幅に削減できます。しかし、金属射出成形(MIM)の場合は、金型はより高い圧力と研磨性の高い原料に耐える必要があるため、金型が部品の精度を損なうことなく生産に耐えられるよう、少なくとも事前に硬化処理された鋼材を使用することをお勧めします。
少量射出成形には鋼製金型が必要ですか?
いいえ、少量生産では必ずしも高硬度鋼製の金型は必要ありません。当社では、50個から数千個の数量の場合、アルミニウムや軟鋼(P20など)製の「ブリッジツーリング」やラピッドツーリングをよく使用します。これらの材料はリードタイムと初期投資を削減します。ただし、設計に高精度公差(±0.3%)が求められる場合や、研磨性の高いガラス繊維強化プラスチックや金属原料を使用する場合は、部品品質を損なう可能性のある金型の早期摩耗を防ぐため、アルミニウムの使用はお勧めしません。
試作用の射出成形金型は平均していくらくらいかかりますか?
金型製作コストは部品の形状とサイズによって大きく異なるため、一律の価格設定はできません。小型ブラケット用のシンプルな開閉式金型であれば数千ドル程度で済む場合もありますが、側面動作、アンダーカット用のスライダー、深いリブのための放電加工などが必要な複雑な金型は、はるかに高額になります。射出成形金型の材料選定コストも重要な要素です。金型自体に適した機械加工金属部品材料を選択することで、初期費用と金型寿命のバランスを取ることができます。
少量生産の場合、部品1個あたりのコストが高くなるのはなぜですか?
少量生産における単価の上昇は、主に射出成形金型の償却によるものです。10万個の部品を生産する場合、金型コストは分散されるため、1個あたりのコストはわずか数セント程度です。しかし、500個しか生産しない場合、同じ金型コストでも1個あたりのコストが大幅に増加します。さらに、機械の加熱、材料の切り替え、T1試運転などのセットアップ工程は、100個生産する場合でも1万個生産する場合でも、同じ労力と機械時間を必要とします。MIMのようなプロセスでは、原料自体もコスト増の要因となり、従来の粉末冶金材料の最大10倍もの費用がかかります。