

薄肉および精密用途におけるアルミニウム溶接の主な課題
炭酸飲料の缶を溶かさずに溶接しようとしたことはありますか?薄肉アルミニウムの溶接は、まさにそれと同じくらい難しい作業です。アルミニウムは軽量で耐腐食性に優れているため高く評価されていますが、部品を損傷せずに接合するのは非常に困難です。メーカーは、アルミニウム特有の性質を過小評価しているために、反り、溶け落ち、接合部の強度不足といった問題に頻繁に直面しています。
精密なアルミニウム溶接を実現するのが非常に難しい理由は以下のとおりです。
- 急速な熱拡散: アルミニウムは熱伝導率が非常に高い。この高い熱伝導率により溶接部から熱が奪われ、大きな歪みが生じる。 高精度アルミニウム部品.
- 高反射率: この材料は鏡のように働き、レーザーエネルギーを吸収するのではなく反射してしまう。そのためエネルギー損失が生じ、不安定でムラのある溶接となる。
- 酸化層トラップ: アルミニウムは瞬時に強固な酸化皮膜を形成する。この層は内部の金属よりもはるかに高い温度で溶融するため、ガスを閉じ込めて多孔性や亀裂の発生を促進することが多い。
- 燃え尽きリスク: 繊細な部分、特に1mm以下の部分では、一切のミスが許されない。ほんの一瞬でも熱が加わると、瞬時に焼き切れてしまう。
従来の方法と薄型アルミニウムの比較
多くの工場では依然としてTIG溶接やMIG溶接に頼っていますが、繊細な部品の組み立てにはこれらの方法はしばしば過度な負担となります。アルミニウムの溶接において、レーザー溶接とTIG溶接を比較すると、従来のアーク溶接の限界が明らかになります。
| 機能 | 従来の溶接(TIG/MIG) | 薄いアルミニウムへの衝撃 |
|---|---|---|
| 入熱 | 高く広範囲に及ぶ | 大きな熱影響部(HAZ)と反り |
| 管理 | マニュアル/可変 | 繊細な部品が溶けてしまう危険性が高い |
| 仕上げ | 重めのビーズ/飛沫 | 広範囲にわたる研磨と研削が必要 |
レーザー溶接されたアルミニウム部品に高温処理を用いると、短時間で済むはずの溶接作業が、研磨や矯正といった後処理の悪夢へと変わり、時間と費用が無駄になってしまうことがよくあります。
レーザー溶接がアルミニウム溶接の課題を克服する方法
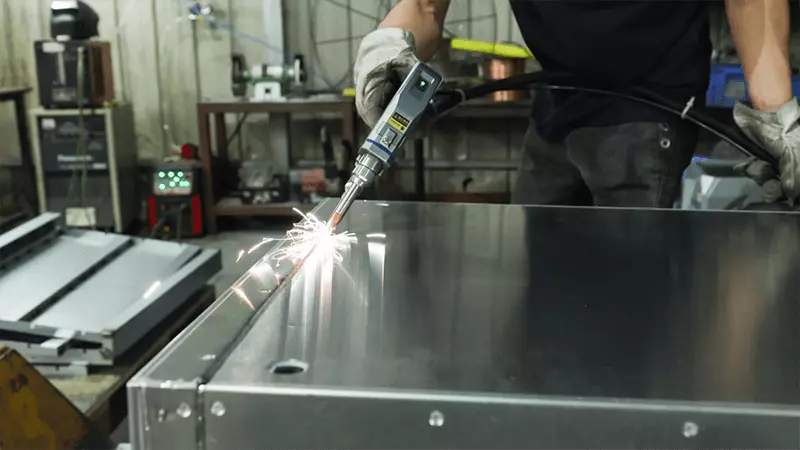
MS Machiningでは、高度なアルミニウムレーザー溶接プロセスを用いて、アルミニウム加工特有の難題に真正面から取り組んでいます。従来の方法では、アルミニウムの高い熱伝導率と反射率への対応に苦慮することが多かったのですが、最新のレーザー技術は、精密なアルミニウム溶接に必要な制御を提供することで、状況を一変させました。当社独自の特殊設備を活用することで、製造上の潜在的な課題を、信頼性の高い高品質な成果へと転換します。
当社のレーザー溶接技術は、アルミニウムに関する一般的な問題をどのように解決するのか、以下にご説明します。
- 集中的なエネルギー供給: 制御された溶融を実現するために、エネルギーを微細なスポットサイズに集中させます。これにより、過剰な熱拡散を防ぎ、 薄肉アルミニウム溶接 反りが発生するリスクが非常に高い場所。
- 反省を克服する: 当社のシステムは、以下を含む高度なレーザー光源を使用しています。 ファイバーレーザーアルミニウム システムおよびパルス(QCW)モード。これらの技術は、従来の溶接方法によく見られるエネルギー損失や不安定性を伴うことなく、高反射面を効果的に貫通します。
- 多孔性と酸化物管理: 精密なパラメータ最適化により、欠陥の原因となる頑固な酸化膜層を制御します。この制御によりガスの閉じ込めを最小限に抑え、安定した生産が可能になります。 気孔のないアルミニウム製ジョイント.
- 亀裂発生しやすい合金に対する解決策: 高温割れを起こしやすい合金の場合、当社では溶接方法を微調整し、必要に応じて溶加材を組み込むことで、溶融池を安定させ、部品の構造的完全性を確保します。
薄肉アルミニウム部品に対するレーザー溶接の主な利点
MS Machiningでは、繊細なアルミニウム部品の加工において、優れた結果を得るためにレーザー溶接技術を採用しています。このプロセスは、軽量合金の加工における特有の熱的および構造的な課題に対応し、航空宇宙産業や医療産業の厳しい基準を満たすことを保証します。
薄肉加工や精密加工において、レーザー溶接が当社にとって最適な方法である理由は以下のとおりです。
- 最小限の熱影響ゾーン (HAZ): レーザーの集中的なエネルギーは熱拡散を抑制し、反りを大幅に防止します。これにより、熱による歪みが通常であれば故障の原因となる部品においても、厳密な寸法精度を維持することが可能になります。
- 優れた精度と再現性: 当社のCNC統合レーザーシステムは、複雑な形状に対して高い再現性を提供します。 精密アルミニウム溶接 大量生産においても厳しい公差を維持し、すべての部品が仕様に完全に合致することを保証する。
- 歪みとバーンスルーの低減: 壁厚が1mm未満の部品の場合、 歪み低減溶接 レーザーの精密な制御により、焼き切れのリスクが排除され、繊細な部分の構造的完全性が維持されます。
- 高速処理: レーザー溶接は従来の方法に比べて大幅に高速です。この高速加工により、製造効率全体が向上するとともに、材料が熱にさらされる時間を最小限に抑え、アルミニウムの機械的特性を維持できます。
- きれいで美しい溶接: 商品のお届けにについて 美しく清潔なアルミニウム溶接 飛散を最小限に抑えることで、溶接直後から高品質な表面仕上げが得られ、溶接後の大掛かりな研削や研磨作業の必要性を軽減します。
精密部品の利点
航空宇宙や医療などの産業における重要部品の製造において、構造的完全性は譲れない要素です。MS Machiningでは、レーザー溶接によるアルミニウム加工技術を用いて、深く狭い範囲に熱を集中させることで、優れた強度を実現しています。この集中的なエネルギー供給により、広範囲に熱を供給した場合によく見られる、周囲の材料への損傷を防ぎながら、強固な接合部を確保します。
精密なアルミニウム溶接においては、強度以外にも多くの利点があります。
- 一貫性とスケーラビリティ: 当社施設では5台以上の特殊レーザー溶接機を稼働させており、大量生産においても一貫した品質基準を維持しています。この自動化との互換性により、あらゆる レーザー溶接されたアルミニウム部品 手溶接に見られるばらつきを排除し、同じ厳しい公差を満たします。
- 最小限の後処理: レーザーは飛散がほとんどなく、きれいで美しい継ぎ目を作るため、研削や研磨の必要性が大幅に減少します。これにより、ワークフローが合理化され、 高速CNC加工アプリケーション時間と生産コストの両方を節約できる。
- 保存された材料特性: 薄肉アルミニウム溶接 金属本来の耐食性を維持するには、繊細な技術が求められます。レーザー溶接は熱入力が低いため、合金の微細構造の劣化を防ぎ、過酷な環境下でも最終部品が意図したとおりに機能することを保証します。
レーザー溶接と従来型溶接:直接比較
薄肉アルミニウム加工においては、溶接方法の選択が最終的な品質を左右します。従来の方法にも利点はありますが、レーザー溶接は、 TIG溶接やMIG溶接では到底実現できない、精密部品の加工において明確な優位性を提供します。
熱入力と歪みレベル
従来のTIG溶接やMIG溶接では、ワークピースに大量の熱を加えて溶融池を形成します。薄いアルミニウム板の場合、この高い熱入力によって反り、座屈、さらには貫通といった問題が発生することがよくあります。一方、当社のレーザー溶接システムは、高精度に集束されたビームを使用します。これにより、熱影響部(HAZ)を最小限に抑え、溶接時の歪みを低減できるため、部品の元の寸法と高い精度が維持されます。
スピード、精度、そして後処理
製造効率において、スピードは極めて重要な要素です。アルミニウム溶接におけるレーザー溶接とTIG溶接の比較では、レーザー溶接の方がはるかに高速で自動化も容易であることが一貫して示されています。TIG溶接は手作業で時間がかかり、大きな溶接ビードが残ることが多く、研磨や研削に多大な労力を要します。一方、レーザー溶接はきれいで美しく、精度も高いため、二次仕上げが不要な場合がほとんどです。
接合前に複雑な準備が必要なプロジェクトの場合、当社のCNC加工サービスは、すべてのエッジが完璧に位置合わせされ、レーザー溶接の精度を最大限に高めることを保証します。
比較マトリックス:レーザー溶接 vs. TIG溶接 vs. MIG溶接
| 機能 | レーザー溶接 | TIG溶接 | MIG溶接 |
|---|---|---|---|
| 入熱 | ロー (集中したエネルギー) | 高(広範囲に熱が伝わる) | 高いメディア |
| 歪みリスク | 最小限の (薄壁に最適) | 高(反りやすい) | 穏健派 |
| 処理速度 | ハイ (迅速、自動化) | 低速(手動、低速) | 技法 |
| 溶接精度 | 素晴らしい (細かい部分) | 良好(スキル次第) | フェア(一般用途) |
| 後処理 | なし/低い (きれいな仕上がり) | 高(研磨が必要) | 高(飛沫除去) |
実世界での効率向上
繊細な部品の接合にレーザー溶接を採用することで、不良率を大幅に低減できます。手作業による溶接のばらつきや熱による歪みのリスクを排除することで、航空宇宙産業や医療機器産業などにおいて、安定した高強度接合を実現します。この効率化は、生産コストの削減と納期短縮に直結します。
産業における実用化
MS Machiningでは、20年以上にわたる製造経験を活かし、失敗が許されない様々な分野でレーザー溶接技術を応用しています。当社の設備は、航空宇宙用アルミニウム溶接をはじめとする重要な用途における厳しい要求に対応できるよう設計されており、薄肉部品の構造的完全性と性能を確実に維持します。
航空宇宙・防衛
航空宇宙分野では、強度を損なうことなく軽量化を図ることが最重要課題です。当社では、軽量フレーム、燃料タンク、構造アセンブリの接合にレーザー溶接を採用しています。このプロセスにより、重い機械式締結具が不要となり、極度の圧力にも耐えるシームレスな接合部が実現します。また、統合されたCNC精密加工サービスにより、溶接前にこれらの複雑な形状を加工することで、飛行に不可欠なハードウェアの完璧な適合性を確保しています。
医療機器
医療機器用アルミニウム部品において、清浄度と精度は譲れない条件です。当社は、ガス血液分析装置などの高度な機器向け部品を製造しており、溶接部は汚染を防ぐために滑らかで、気孔がなく、気密性が確保されている必要があります。レーザー溶接は、繊細な筐体や機器を接合する際に必要な制御性を提供し、組み立て品の歪みにつながる過剰な熱を発生させることなく接合を可能にします。
自動車および電気自動車部品
電気自動車への移行は、薄肉アルミニウム加工に大きく依存しています。当社では、バッテリーハウジング、熱交換器、薄型シャーシ部品にレーザー溶接を採用しています。ここでは、最小限の熱入力が非常に重要です。これにより、大型の平らなアルミニウム板の歪みを防ぎ、保護ハウジングの寸法精度を維持し、外部環境から完全に密閉することができます。
エレクトロニクスと熱管理
電子機器にとって、熱に対する感度は大きな課題です。当社では、熱伝導率を維持するために精密なアルミニウム溶接が不可欠な筐体やヒートシンクを製造しています。レーザー溶接を用いることで、内部部品を損傷することなく、繊細な電子機器を囲む保護ケースを密閉することが可能となり、高性能技術向けの耐久性の高いソリューションを提供しています。
最適な結果を得るためのベストプラクティスとパラメータ
MS Machiningでは、薄肉アルミニウム溶接において、一貫した高品質な結果を得るには、高性能な設備だけでは不十分であり、あらゆる変数を精密に制御する必要があることを理解しています。20年以上にわたる製造経験に基づき、当社はレーザー溶接アルミニウム加工プロセスを微調整し、繊細な部品に特有の反射率や熱伝導率といった課題に対応しています。
適切なレーザーモードの選択
パルスモードと連続波モードのどちらを選択するかは、熱入力を制御し、高精度なアルミニウム溶接を実現するための第一歩です。
- パルスレーザー溶接: これは私たちがよく使うものです 薄いアルミニウム板の溶接エネルギーを高速かつ制御されたパルスで供給することで、パルス間の材料のわずかな冷却が可能になります。これにより、熱影響部(HAZ)が大幅に縮小し、肉厚が1mm未満の部品の歪みを防ぐことができます。
- 連続波(CW): これは、やや厚みのある部材に対して、より深い切削深さとより速い切削速度が求められる用途に使用します。滑らかで連続した溶接部が得られますが、過熱を防ぐためには厳密な速度管理が必要です。
重要な溶接パラメータ
焼き抜けや気孔などの問題を克服するために、当社では5台以上の専用レーザー溶接機で4つの主要な設定を調整しています。
| 演算 | アルミニウムへの影響 | |
|---|---|---|
| 電力密度 | エネルギー濃度を制御する | 強固な酸化アルミニウム層を瞬時に貫通できるだけの十分な強度が必要です。 |
| フォーカス位置 | スポットサイズを決定します | 精密な焦点により、エネルギーが必要な場所に正確に照射されることが保証されます。 薄肉アルミニウム加工. |
| シールドガス | 溶融池を保護します | アルゴンまたはヘリウムは酸化を防ぎ、 気孔のないアルミニウム製ジョイント. |
| 移動速度 | 熱入力を調節する | 薄い板材の場合は、高速で切断すると焼き切れを防ぎ、厚い板材の場合は、低速で切断すると確実に接合部が溶ける。 |
表面処理による均一性
最高性能のファイバーレーザーによるアルミニウム溶接装置であっても、表面状態の悪さを補うことはできません。アルミニウムは自然に酸化皮膜を形成し、それが水分を吸収して欠陥の原因となります。溶接前に、接合面の油分、グリース、および重酸化物が完全に除去されていることを確認します。
適切な接合部の合わせ方は、溶接そのものと同じくらい重要です。当社の高精度CNC加工サービスにより、部品のエッジは溶接ステーションに到達する前に完璧に位置合わせされます。加工段階での厳しい公差により、シームレスな自動溶接が可能になり、大掛かりな後処理を必要とせずに、きれいで美しい仕上がりを実現します。
アルミニウムレーザー溶接のニーズにMSマシニングを選ぶ理由
MS Machiningでは、精密なアルミニウム溶接には熱と金属だけでなく、管理された環境と数十年にわたる専門知識が必要であることを理解しています。2004年の創業以来、当社は一流の製造パートナーとしての地位を確立し、30,000万平方フィートを超える空調完備の施設を運営し、世界市場向けに高品質な部品を製造しています。
当社では、製造ラインに直接統合された5台以上の専用レーザー溶接機を使用しています。このシステムにより、アルミニウムCNC加工部品の製造工程から溶接・組立工程へと、部品をシームレスに移行できます。全工程を社内で管理することで、繊細な薄肉部品を複数のサプライヤー間で移動させる際に伴うリスクを排除しています。
MSマシニングの利点
200名を超える熟練した機械工とエンジニアからなる当社のチームは、ミッションクリティカルな産業分野へのサービス提供を専門としています。航空宇宙用アルミニウム溶接から医療用ガス血液分析装置の複雑な組立まで、当社は厳格な国際基準を満たす成果をお届けします。
| 機能 | プロジェクトにメリットをもたらす |
|---|---|
| 高度な機器 | 5台以上のレーザー溶接機と30台以上のCNC加工センターにより、生産能力と安定性を確保しています。 |
| 厳格な品質管理 | 3つの専用品質管理ライン すべての溶接が厳密な公差を満たしていることを保証します。 |
| インダストリー | での確かな実績 航空宇宙、防衛、医療、発電. |
| ターンキーソリューション | 研究開発や試作から、本格的な組み立て、表面仕上げまで。 |
当社は、安定性、効率性、そして高品質な製造サービスを提供することに誇りを持っています。材料選定から加工、そして最終的なレーザー溶接アルミニウム部品の完成まで、あらゆる工程を自社で対応できるため、すぐに使用できる完成品をお届けできます。構造的な完全性と外観の完璧さを最優先する、信頼性の高いアルミニウムレーザー溶接サービスをお求めなら、MS Machiningが最適なパートナーです。
よくある質問(FAQ)
薄いアルミニウムの溶接において、レーザー溶接がTIG溶接よりも優れているのはなぜですか?
レーザー溶接とTIG溶接のアルミニウム溶接における大きな違いは、熱制御にあります。TIG溶接では、通常、部品に大量の熱が伝わるため、薄い材料では反りや焼け付きが発生します。一方、レーザー溶接は、非常に集中したエネルギーを供給するため、熱影響部(HAZ)を最小限に抑えることができます。これにより、部品の形状を歪ませることなく薄いアルミニウム板の溶接が可能になり、航空宇宙や医療機器部品に求められる高い寸法精度を確保できます。
アルミニウムのレーザー溶接には溶加材が必要ですか?
必ずしもそうとは限りません。多くの精密アルミニウム溶接では、接合部がしっかりと嵌合していれば、溶加材を使用しない自溶溶接(オートジェニック溶接)で継ぎ目のないきれいな接合部を作り出します。しかし、割れやすい合金や隙間を埋める必要がある場合は、構造的な完全性を確保するために溶加材を使用することがあります。
アルミニウムのレーザー溶接時に、気孔の発生を防ぐにはどうすればよいですか?
気孔のないアルミニウム接合部を実現するには、厳格な工程管理が必要です。アルミニウムの酸化層は水分を吸収し、溶接中に水素を放出して気泡を発生させます。当社では、以下の方法でこれを軽減しています。
- 酸化物や汚染物質を除去するために、表面を徹底的に洗浄する。
- 溶融池を保護するために、遮蔽ガスの被覆率を最適化する。
- 電力密度と速度を調整して急速な凝固を管理する 高反射アルミニウムソリューション.
アルミニウム部品のレーザー溶接における最小板厚はどれくらいですか?
当社は薄肉アルミニウム加工を専門としており、1mm以下の薄肉材にも対応可能です。形状によっては箔ゲージ級の薄肉材にも対応できます。パルスレーザー加工技術により、繊細な電子機器や医療機器部品を熱損傷なく溶接できます。プロジェクトで特定の厚み要件がある場合は、当社のエンジニアリングチームにご相談ください。