粉体塗装はCNC加工の公差に影響を与えますか?
はい。粉体塗装は、塗装面に材料を追加するため、仕上がり寸法は、塗装面ごとに塗装厚さ分だけ変化する可能性があります。重要な穴、嵌め合い部、ねじ山、および接合面は、図面に指定されているとおり、マスキングするか、適切な許容差を設けるか、または硬化後に機械加工する必要があります。
大手CNC機械加工サービスプロバイダー企業の1つ。

当社では、CNC加工部品への粉体塗装サービスを提供しており、塗装、マスキング、表面処理など、お客様の図面に基づいたあらゆる要件に対応いたします。
私たちのサービス
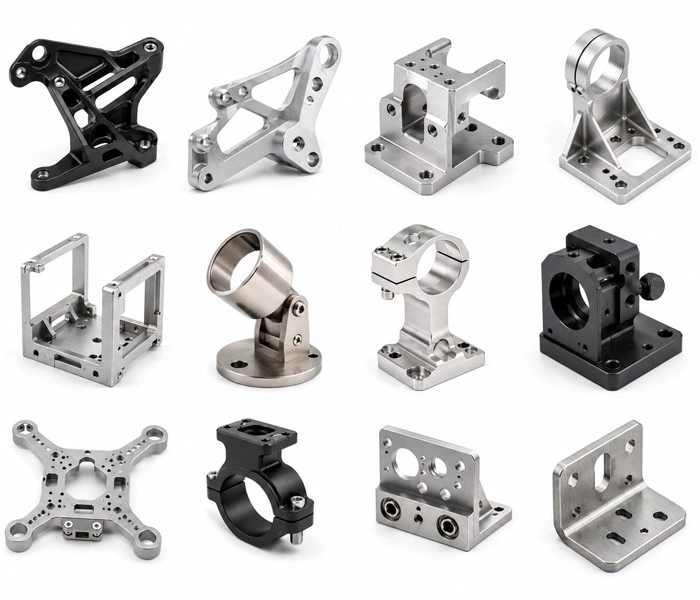
ブラケット、ハウジング、ガード、パネル、フレームなどは、粉体塗装の一般的な対象物です。機械加工された面は、指定された仕上げや組み立て要件に応じて、通常60~120μm程度の膜厚のコーティングが可能です。
嵌め合い部、ねじ山、シール部、および基準面は、コーティングすることも、未コーティングのままにすることもできます。コーティング面と未コーティング面、目標コーティング厚さ、硬化後にねじ山やピン穴をマスキングするか機械加工するかなど、これらの要件を図面に明記してください。薄肉部や深いポケットも特定し、見積もり時に吊り下げ位置やスプレー経路を考慮できるようにしてください。
コーティング面と塗装禁止面を明記した2Dまたは3D図面をご提供ください。当社では、部品全体を「全面」仕上げとして扱うのではなく、アセンブリ周辺のコーティングおよびマスキング要件について見積もりを行います。
MSマシニング
粉体塗料の選定は、基材と使用環境によって異なります。お見積もりをご依頼の際は、基材のグレードと、部品が屋内で使用されるか屋外で使用されるかをお知らせください。
6061-T6、6063、および7075は、粉体塗装されたCNC部品によく使用されるアルミニウム合金です。部品は、合金の種類と仕上げの要件に従って、塗装前に洗浄および下地処理されます。薄肉部品と7075は、部品の形状に合わせて硬化プロセスを検討できるよう、図面に明記する必要があります。鋳造アルミニウムも、硬化中に閉じ込められた気孔がピンホールの原因となる可能性があるため、明記する必要があります。
炭素鋼、低合金鋼、ステンレス鋼は、基材に適した表面処理が施されていれば、粉体塗装が可能です。一般的な用途としては、ブラケット、フレーム、ガード、カバー、機械部品などが挙げられます。
ポリエステルは一般的に、紫外線や天候にさらされる屋外部品に使用されます。エポキシは、耐薬品性が重要な屋内用途により適しており、エポキシ・ポリエステルハイブリッド粉末は、一般的な工業部品によく使用されます。
一般的な標準色には、RAL 9005、RAL 9016、RAL 7035、RAL 3020などがあります。特注のRALカラーもご用意できます。「黒」とだけ記載するのではなく、図面または発注書にRALカラー、光沢度、質感をご指定ください。
私たちのサービス
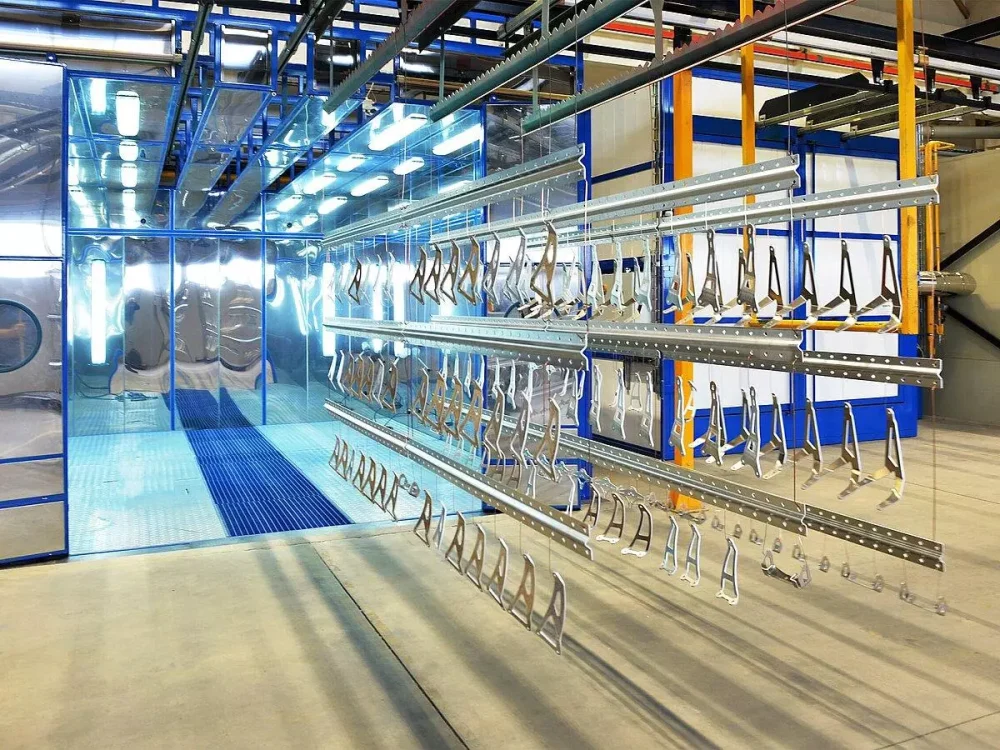
各ロットは、部品の準備と前処理からマスキング、コーティング、硬化、検査、梱包に至るまで、基本的に同じ手順で行われます。
私たちのサービス
粉体塗装の見積もりは、部品サイズ、材質、塗膜厚、マスキング要件、生産数量に基づいて行います。部品が下記の制限値に近い場合は、見積もり依頼書に完成品の寸法と重量を記載してください。そうすることで、見積もり前に塗装方法を確認できます。
| 製品仕様 | 典型的な機能 |
|---|---|
| フィルムの厚さ | 60〜120μmまたは図面仕様書に従って |
| パーツサイズ | 部品寸法とコーティング装置によって確認済み |
| 材料 | アルミニウム、炭素鋼、低合金鋼、ステンレス鋼 |
| 色 | RALカラー対応。特注カラーも承ります。 |
| フィニッシュ | 滑らか、マット、光沢、および厳選されたテクスチャ |
| 検査 | 乾燥膜厚と目視検査。図面または発注書に基づく追加検査。 |
| 生産 | 試作品および少量生産を反復生産する |
納期は、部品のサイズ、マスキング、色、数量、検査要件によって異なります。サンプルおよび生産スケジュールは、図面、仕上げ、色の要件を確認後、見積もりとともに確定されます。
私たちのサービス
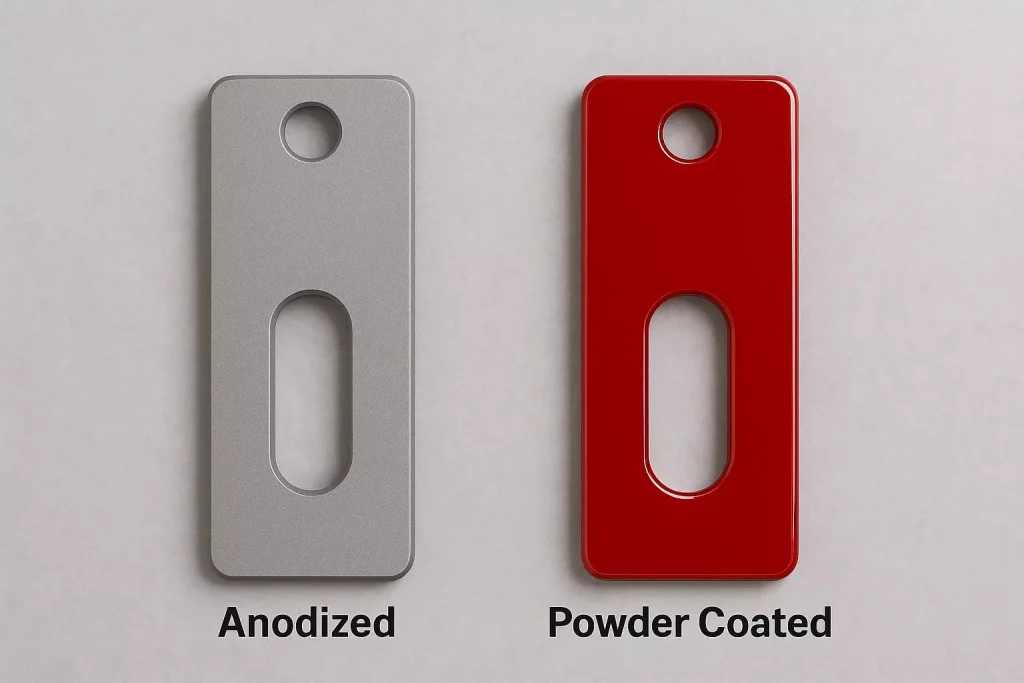
適切な仕上げは、材質、適合性、環境、外観要件によって異なります。CNC加工されたアルミニウム部品の場合、粉体塗装と陽極酸化処理はそれぞれ異なる問題を解決するため、仕上げ名だけで判断するのではなく、完成品の状態を考慮して選択する必要があります。
| 部品要件 | いつもの選択 |
|---|---|
| アルミニウム、薄膜コーティング、密着性、または制御された表面形成 | 陽極酸化 |
| アルミニウムまたはスチール、屋外用カラー、高コーティング層 | パウダーコート |
| アルミニウムに色を付け、マスキングを施して適合させる | 粉体塗装(保護面付き)または、より薄い仕上げが必要な場合は陽極酸化処理を施す。 |
| 内部空間が深い部品 | まず形状を確認してください。粉末の被覆範囲が限られる場合があります。 |
色付けも必要な高精度アルミニウム製アライメント部品については、図面に基づいて両方のオプションを検討できます。陽極酸化処理は比較的薄い塗膜を実現しますが、粉体塗装はより厚い塗膜となり、色や質感の柔軟性が高まります。重要な穴、ねじ山、ベアリング座、位置決め面などは、必要に応じて塗装せずにそのままにしておくことができます。
最終的な選択にあたっては、標準カラーリストから仕上げを選ぶのではなく、材質、寸法公差、使用環境、色、および組み立て適合性を考慮する必要がある。
関連サービス:CNC部品の陽極酸化処理
粉体塗装用のCNC図面を送付する前に、寸法、ねじ山、材質、コーティング厚さ、数量、納期などに関するよくある質問をご確認ください。
はい。粉体塗装は、塗装面に材料を追加するため、仕上がり寸法は、塗装面ごとに塗装厚さ分だけ変化する可能性があります。重要な穴、嵌め合い部、ねじ山、および接合面は、図面に指定されているとおり、マスキングするか、適切な許容差を設けるか、または硬化後に機械加工する必要があります。
図面に特に指定がない限り、通常、ねじ山は塗装前にマスキングされます。内ねじはプラグで保護できますが、外ねじは必要に応じて硬化後にマスキングまたは溝加工を行うことができます。ねじ山のマスキングに関する要件は、見積もりに含めることができるよう、図面に明記してください。
必ずしもそうとは限りません。前処理や硬化の要件は、アルミニウム合金の種類、熱処理状態、部品の形状によって異なります。見積依頼書には、「アルミニウム」とだけ指定するのではなく、6061-T6や7075-T6などの材料グレードを明記してください。
粉体塗装の一般的な膜厚は、粉体システムと用途要件によって異なりますが、 60~120μmです。最終的な目標膜厚は、図面または購入仕様書に従う必要があります。公差の厳しい形状の周囲に、より薄く、より精密な表面仕上げが求められるアルミニウム部品の場合は、陽極酸化処理の方が適している場合があります。
はい。試作品数量や1個単位のご注文もお見積もり可能です。マスキング、色、セットアップに関する要件は、該当する場合、お見積もりに含まれます。一部のCNC粉体塗装サプライヤーは、最低注文数量なしでお見積もりを提供しています。
参考までに、試作品の粉体塗装は通常3~5営業日程度、少量生産の場合は約5~7営業日、大量生産の場合は約7~10営業日かかります。実際の所要時間は、部品数量、マスキング、色の在庫状況、塗装仕様、検査要件によって異なります。
粉体塗装は、同一の製造オーダーの一部としてCNC加工と連携して行うことができます。仕上げ作業を資格のある塗装パートナーが行う場合、完成品は出荷前に塗装の厚さ、外観、マスキング、および図面または発注書に指定されたその他の要件について検査されます。
見積もりを依頼する前に、これらの要件を図面に明記してください。これにより、塗装および機械加工の要件が明確になります。
仕様が明記されていないねじ山は、仮止めとして見積ります。精密穴については、必要な仕上がり寸法と組み立て精度に基づいて見積りに明記します。
接合しない構造面および化粧面には、指定に応じてコーティングを施すことができます。
シール、基準面、ベアリングシート、精密ねじは、コーティングによって嵌合性、密閉性、位置決め、または検査に影響が出る可能性がある場合は、コーティング禁止領域として指定する必要があります。
図面上では、塗装面と未塗装面を分けて示してください。「全面塗装」という注記は、どの面を未塗装のままにしておく必要があるかを明確に示していません。
粉体塗装は、アクセス可能な表面に材料を塗布する。公称80μmの膜厚で、穴の両面にコーティングを施すと、内径を約160μm縮小することができる。
そのため、既に最終寸法に加工された穴は、必要な嵌合状態を維持するために、マスキング、プレコートのオーバーサイズ処理、または硬化後の機械加工が必要になる場合があります。
| 機能 | 粉体塗装の効果 | 指定するもの |
|---|---|---|
| 非交配OD/スキン | 表面にコーティングの厚みを加える | 描かれた通りに塗装する |
| 貫通穴/ダボ穴 | 両面にコーティングすると、仕上がり直径が小さくなる。 | マスキングまたはプレコートサイズを指定する |
| めねじ | コーティングはねじ山の形状に沿って施すことができます | 指定されている場合は、プラグ/マスク、または硬化後にタップする。 |
| 外ねじ | コーティングによりねじ山のプロファイル寸法が増加する | マスクか、それとも治療法を追求するか |
| 基準点/シール/ベアリングシート | 積み上げ、シーリング、または排出に影響を与える可能性があります | 立ち入り禁止区域としてマークする |
| 鋭利なCNC加工エッジ | コーティングの被覆は端の部分で薄くなることがあります。 | 許容される範囲で、0.2~0.5mmの破断縁を設ける。 |