精密金属加工

レーザー切断サービス | MS加工

お客様のCADファイルから、試作品から量産まで、カスタム板金部品を製作いたします。ファイバーレーザー加工により、ステンレス鋼、アルミニウム、炭素鋼、その他の金属材料において、±0.1mmの公差を実現します。

±0.25mm
炭素鋼(最小公差)
±0.20mm
ステンレス鋼(最小公差)
±0.12mm
アルミニウム(最小許容誤差)
±0.10mm
典型的な精度
レーザー切断部品
精密レーザー切断機能

私たちのサービス

精密レーザー切断機能

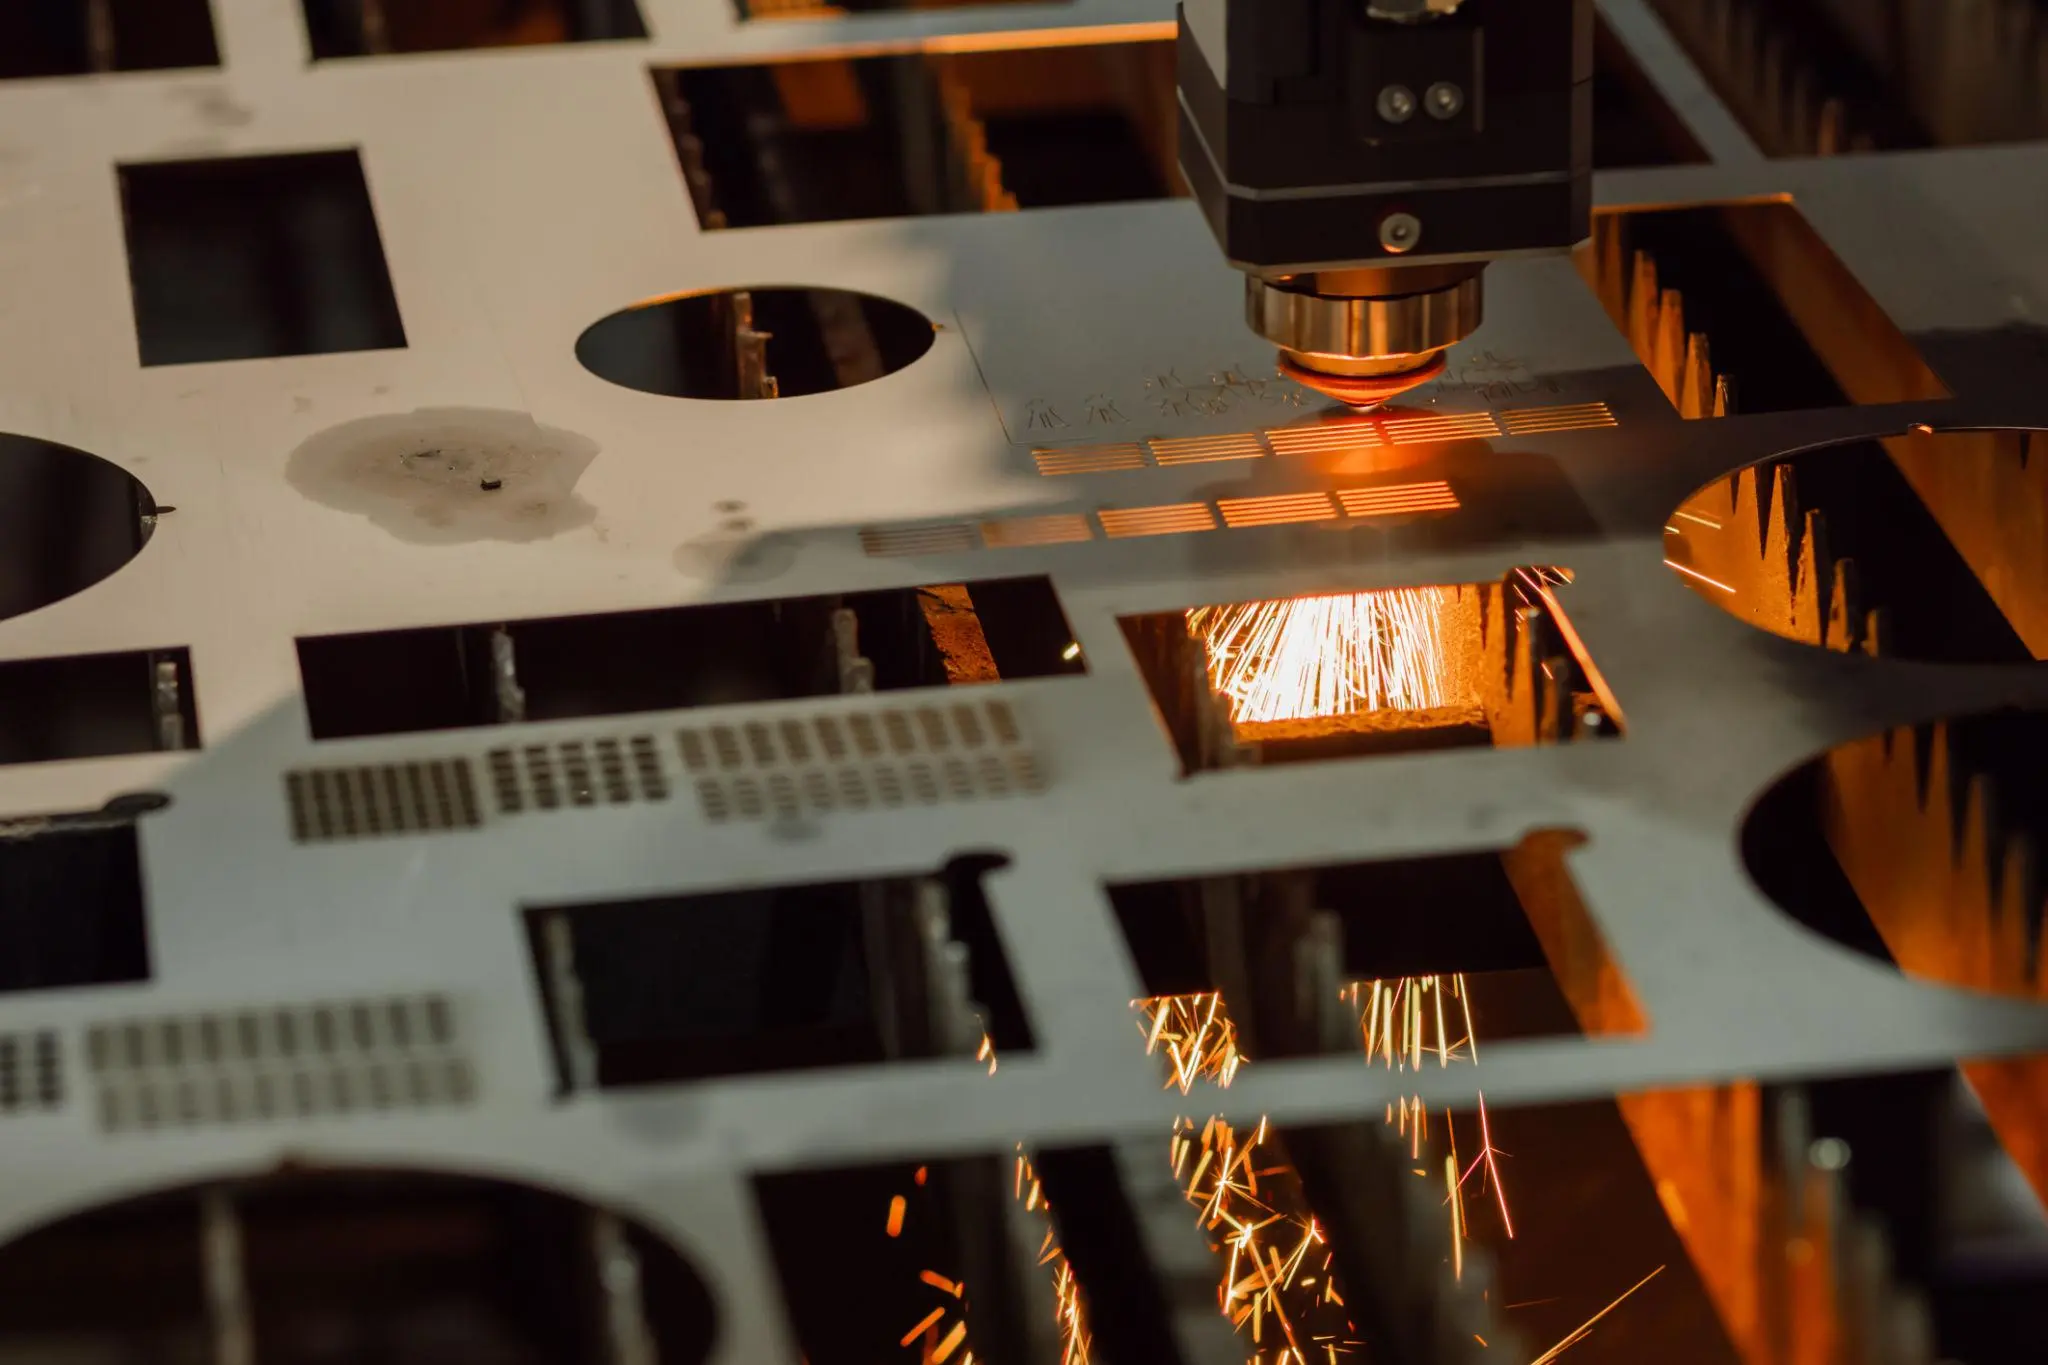
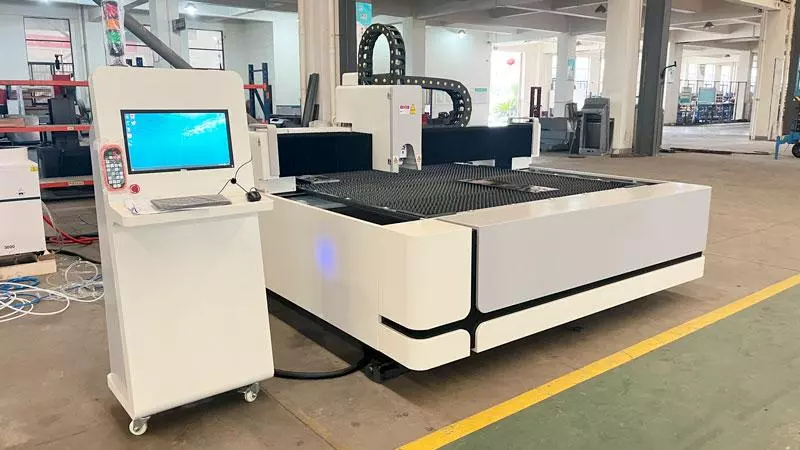
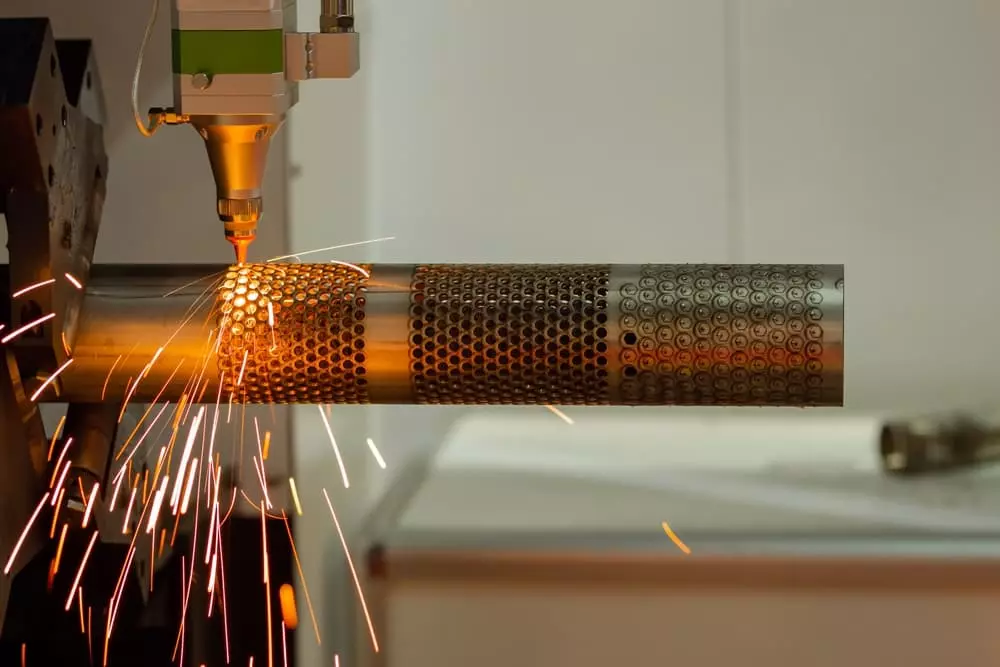
CNCファイバーレーザーは、板材から平面形状、穴、内部構造を一度のセットアップで切削加工できます。金型が不要なため、試作品と量産品のブランク材に同じ工程を使用できます。

材料厚さ範囲
炭素鋼0.5〜25 mm
ステンレス鋼0.5〜20 mm
アルミ0.5〜12 mm
真鍮0.5〜8 mm
0.5〜6 mm
亜鉛めっき鋼ゲージによる引用

銅や真鍮などの反射性合金は、最大厚さが低めに設定されています。この範囲外の在庫は、シートの加工予定前にフラグが立てられます。

切断後、部品は社内でバリ取り、曲げ加工、金具挿入、溶接、仕上げなどの工程に進みます。標準的な形状精度は±0.1mmです。詳細な公差については下記をご覧ください。

レーザー切断用材料

ほとんどの作業では、一般的な加工用鋼板を使用します。見積もりが実際に切断される材料と一致するように、合金の種類、焼き戻し、表面仕上げ(2B、ブラッシュ仕上げ、ミル仕上げ)を指定してください。

お客様からお預かりしたシートは、グレードが特定され、加工可能なほど平坦な板であれば受け付けます。有害なガスを発生するコーティング、または固定具が使用できない素材は、加工スケジュールを組む前にお断りさせていただきます。

材質ごとの厚さ制限は、上記の加工能力表に記載されています。記載されていないグレードが必要な場合は、ファイルと一緒にお送りください。切断可能かどうかを確認いたしますので、ご安心ください。

レーザー切断用材料
レーザー切断公差

レーザー切断公差

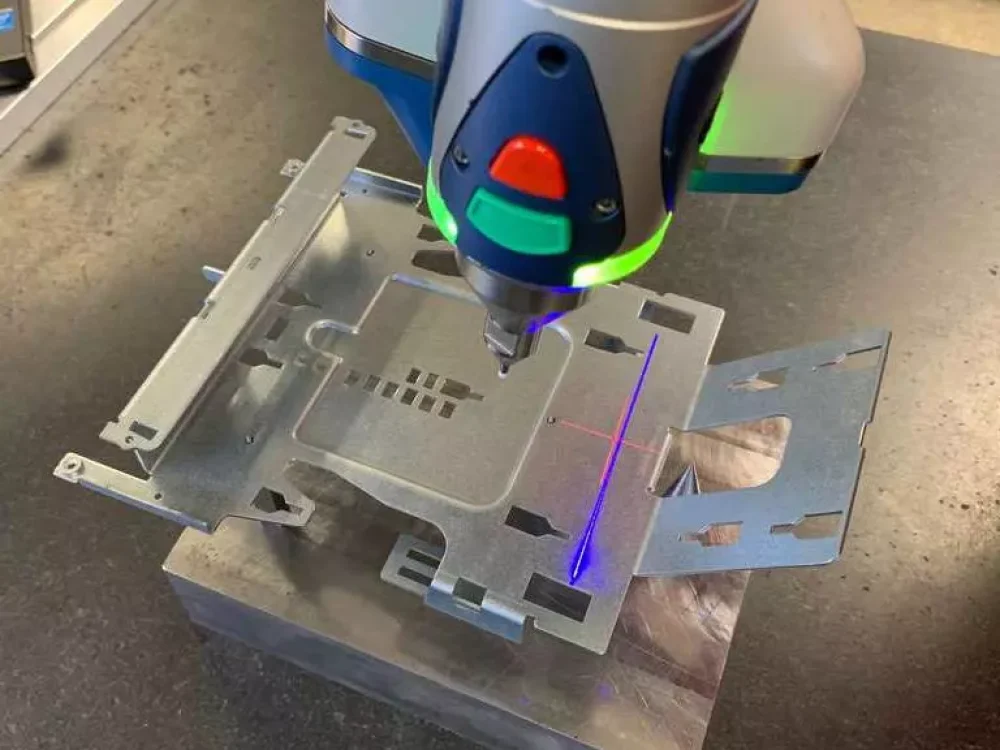
標準的な形状精度は±0.1mmです。穴径は±0.05~±0.1mmで、薄い板材ではこの範囲の下限値に近くなります。厚い板材、高アスペクト比の部品、およびウェブに熱が蓄積しやすい高密度の切り抜き部分では、公差が広くなります。

切削幅は通常0.1~0.3mmで、特別な嵌め合いが必要でない限りCAMで補正されます。部品は公称寸法で寸法を記入してください。クリアランスまたは圧入を既に設計していない限り、ファイルのオフセットは行わないでください。

切断面には熱影響部が存在します。薄いステンレス鋼やアルミニウムでは熱影響部は限定的ですが、酸素切断された厚い炭素鋼では熱影響部が大きくなります。厚板では筋状の模様が現れる場合があります。取り扱い、塗装、または組み立てのために、バリ取りを施すことができます。

図面には、重要な穴のパターンと嵌合エッジを明記してください。上記の数値よりも厳しい仕様については、見積もり時に検討いたします。

レーザー切断の応用

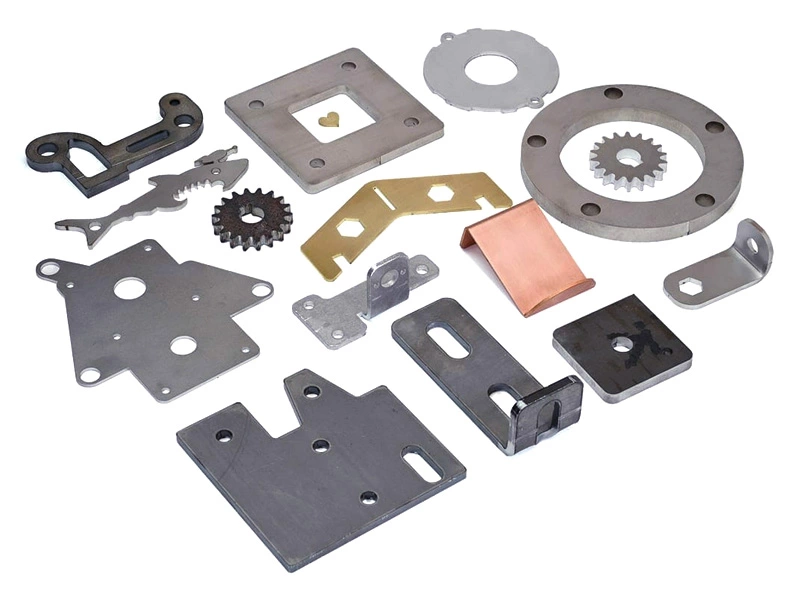
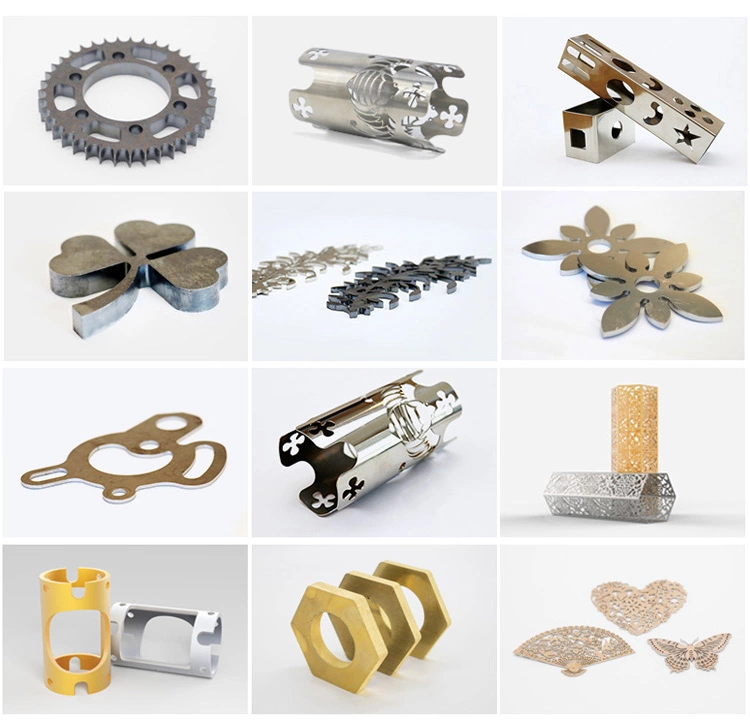
開発部品と生産用ブランク材には、同じプロセスが適用されます。具体的には、取付ブラケット、ガセット、治具プレート、機器カバー、フェースプレート、機械ガード、溶接構造物用フレームプロファイル、および穴あきパネルまたはガスケットキャリアパネルなどです。

形状が平坦な場合、数量がハードダイの製作に見合わない場合、または改訂版ごとに形状が変わる場合に適しています。小ロット生産のハードウェア、筐体キット、OEM向け繰り返し生産品などが典型例です。

部品に後から曲げ加工や溶接加工が必要な場合は、3Dモデルと展開図を送付してください。そうすることで、ブランク材を使用した成形加工の見積もりが可能になります。装飾看板や建築パネルは、材料の厚さが上記の範囲内であれば切断加工が可能です。

レーザー切断の用途
レーザー切断設計ガイド-01

レーザー切断設計ガイド

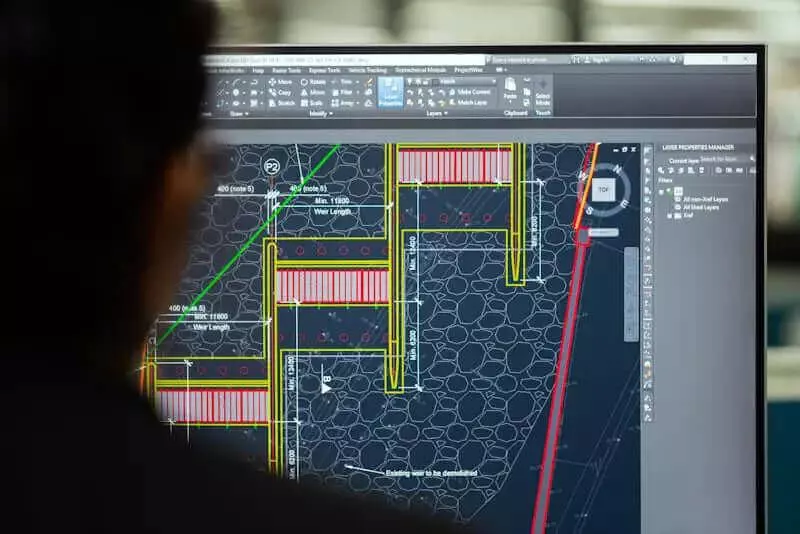
平面形状の場合はDXFまたはDWG形式で提出してください。曲げやアセンブリがブランクに影響を与える場合はSTEP形式を使用してください。単一単位系、閉じた輪郭線を使用し、重複する線は重ねないでください。切り抜きテキストはアウトラインに変換してください。

穴の最小直径とスロット幅は、少なくとも材料の厚さ1つ分以上とする必要があります。各特徴部間、および各特徴部から外縁までの間には、少なくとも材料の厚さ1つ分以上の間隔を確保してください。鋭角な外側コーナーは許容範囲内です。内側コーナーの半径を0.5mm、またはビーム半径にすると、ドウェルマークが軽減されます。

寸法は公称寸法に合わせます。CAMでは、特定のクリアランスまたは圧入が設計に既に組み込まれていない限り、切削幅補正が適用されます。機能的に重要な公差のみを指定してください。すべての寸法に±0.05mmを適用すると、切削精度は変わらないままコストが増加します。

これらのガイドラインに含まれない機能についても、作業開始前に確認することができます。

レーザーカット部品の注文方法

材質、厚さ、数量、仕上げを明記したファイルを送付してください。平面部品の場合はDXFまたはDWGファイルで十分です。曲げ加工や溶接加工を行う場合はSTEPファイルを含めてください。

価格設定前に、形状、配置、および公差やエッジ品質に影響を与える注記を確認します。見積もりには納期が含まれます。シンプルな平板は標準シートから優先的に製作され、成形、金具加工、仕上げ加工には別途時間がかかります。

試作品の数量も受け付けています。プログラムに変更がない場合、繰り返し生産することで部品あたりのコストを削減できます。グレードが特定され、プレートが十分に平坦であれば、お客様から提供されたシートを使用することも可能です。

レーザー切断に関するよくある質問

どのファイルを送信すればいいですか?

平面形状の場合はDXFまたはDWGファイルを使用してください。部品を曲げたり組み立てたりする場合はSTEPファイルを追加してください。モデル上で重要な寸法が明確でない場合は、PDFファイルを使用すると便利です。

あなたはどの程度の許容度まで持ち合わせていますか?

標準的な形状精度は±0.1mmです。穴の精度は、薄板の場合、通常±0.05~±0.1mmです。より厳しい仕様については、見積もり時に確認いたします。

どの素材を切断できますか?

ステンレス鋼、アルミニウム、炭素鋼、真鍮、銅、および亜鉛メッキ鋼板(上記に記載された厚さ制限内)。

試作品と量産品の両方を受け付けていますか?

はい。同じプログラムで、最初の記事と繰り返し記事の両方を実行できます。