
CNC加工について調べると、まず最初に出てくる用語の一つがCNC荒加工です。よく話題に上りますが、その重要性は過小評価されがちです。CNC荒加工は製造工程において非常に重要な段階であり、大量の材料を効率的に除去し、精密な仕上げ加工のための部品を準備することを目的としています。この記事では、CNC荒加工とは何か、その動作原理、技術、そしてなぜ複数の産業で重要なのかを解説します。また、「CNCにおける荒加工とは何か?」「CNCにおける荒加工と仕上げ加工の違いは?」「0.4 RAの粗さは?」「荒加工プロセスとは?」といった、よく検索される質問にもお答えします。
CNCにおける荒削り加工とは?
CNC荒加工とは、加工対象物から余分な材料の大部分を除去し、目的の形状に近づける工程です。その主な目的は材料除去であり、表面仕上げではありません。荒加工によって部品は仕上げ工程に備えられ、そこで精度と表面品質が向上します。
イメージしやすいように、金属の塊を彫刻する様子を想像してみてください。荒削りは、大きな部分を削り取って基本的な形を作る作業です。細部や滑らかな表面は、後から仕上げの段階で作り出されます。
荒加工は、仕上げ加工に比べて、一般的に大型で頑丈な工具を使用し、切削深さを深くし、送り速度を速くします。フライス加工や旋削加工で広く用いられ、アルミニウム、鋼、マグネシウム、インバー、チタン、さらには特定のエンジニアリングプラスチックなどの金属加工において特に重要です。
機械加工におけるCNC荒加工の役割
物質除去効率
荒削り加工を行うことで、大量の材料を素早く除去できます。荒削り加工を行わないと、仕上げ工具に大きな切削負荷がかかり、工具の寿命が短くなったり、破損のリスクが高まったりする可能性があります。
熱管理
仕上げ工具で大量の材料を除去すると、過剰な熱が発生する可能性があります。荒削り加工では、切削負荷がより耐久性の高い工具に分散されるため、加工対象物と機械の両方にかかる熱ストレスが軽減されます。
仕上げのための表面処理
荒削り加工によって、制御された予測可能な表面が得られます。この表面は滑らかではありませんが、仕上げ工具を使用して必要な公差と質感を効率的に実現するのに適しています。
ツール寿命の最適化
より高い切削接触率を実現するように設計された専用の荒削り工具を使用することで、仕上げ工具の摩耗を最小限に抑えることができます。この方法により、工具交換の頻度も減り、時間とコストの節約につながります。
CNC荒加工における技術と方法
従来型荒削り vs 高速荒削り
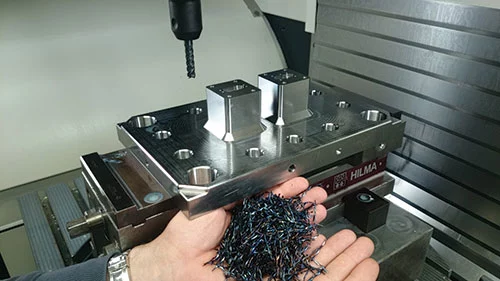
従来の荒加工では、低速で深い切削を行います。一方、高速荒加工(HSR)では、より浅い切削を、より高い主軸回転速度と送り速度で行います。HSRは熱の蓄積を抑え、切削力をより均等に分散させ、特に難削金属の加工において、サイクルタイムの短縮につながることがよくあります。
トロコイドミーリング
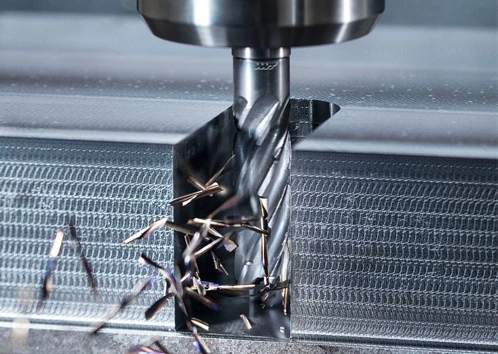
トロコイドフライス加工は、直線切削ではなく、円形またはループ状の工具経路を使用します。この方法により、工具の接触角度が一定に保たれるため、発熱、工具摩耗、振動が低減されます。ステンレス鋼やニッケル基合金などの高強度合金に特に効果的です。
ステップオーバーとステップダウンの調整
- ステップオーバーパス間の横方向の動き
- 降圧: パスごとの垂直深度
これらのパラメータの調整は非常に重要です。ステップオーバーやステップダウンが不適切な場合、切削効率の低下、工具への過剰な負荷、または切りくず排出不良につながる可能性があります。
冷却剤と潤滑剤の管理
荒削り加工におけるクーラントは、熱制御、切りくずの排出、切削部の潤滑など、複数の機能を果たします。特に深いキャビティ加工や大量切削においては、ノズルの適切な配置と圧力が不可欠です。
CNC荒削り加工のステップバイステッププロセス
1. ワークピースの準備とクランプ
確実で安定したワーク保持は不可欠です。荒加工中の振動やずれは、寸法精度の低下や工具の損傷につながる可能性があります。
2. ツールの選択とパラメータ設定
荒削り用の工具は、一般的に大型で剛性の高いエンドミルやインサートが用いられます。コーティングを施した超硬工具は耐摩耗性に優れ、高負荷にも耐えられます。切削深さ、送り速度、主軸回転速度は、材料特性と機械の性能を考慮して決定する必要があります。
3. CAMソフトウェアを用いたCNCプログラミング
CAMシステムは、切削角度と負荷に基づいて材料除去を最適化し、空削りを減らし、送り速度を動的に調整するツールパスを生成します。
4. 荒削りパスの実行
荒削り加工においては、モニタリングが非常に重要です。センサー支援システムは、振動、工具の摩耗、予期せぬ負荷の急増などを検知し、リアルタイムでの調整を可能にします。
5.検査および仕上げ準備
荒加工後、部品の表面粗さは高くなる可能性がありますが、形状的には最終形状に近づいています。表面品質と公差をチェックし、部品が仕上げ加工の準備が整っていることを確認します。
表面粗さの理解:0.4 RAの意味
RA(粗さ平均)は表面の質感を示す指標です。RA値が0.4であれば非常に滑らかで、航空宇宙部品や高精度機械部品などに求められる値です。荒加工では表面は通常より粗くなりますが、目標とする粗さを理解することで、荒加工と仕上げ加工を効果的に繋ぐ中間仕上げ工程を計画することができます。
荒加工と仕上げ加工の違い
| 特性 | 荒加工 | フィニッシング |
|---|---|---|
| 主な目標 | 材料の除去 | 精度と滑らかな表面を実現する |
| ツールサイズ | より大きく、より頑丈なツール | 小型の精密工具 |
| 切削深さ | ディープカット | 浅く、制御された切開 |
| 表面仕上げ | ラフ | スムーズ |
| 寸法公差 | 緩い | タイト |
荒加工は効率と形状に重点を置き、仕上げ加工は精度と表面の完全性に重点を置く。半仕上げ加工は、この2つの工程の中間段階として用いられることがある。
CNC荒加工における一般的な課題
- 工具の摩耗と破損: 過度な切削は工具を損傷する可能性があります。切削時の食い込み具合と送り速度を監視することで、このリスクを軽減できます。
- 熱と振動: 高い材料除去率は熱を発生させます。安定したクランプ、バランスの取れたツールパス、および機械のキャリブレーションが重要です。
- 切りくずの排出: 切削屑が蓄積すると、傷や工具詰まりの原因となります。クーラントの流れと最適化された工具経路により、切削屑の排出性が向上します。
- サイクルタイム管理: 非効率的なツールパスや不適切なステップオーバー/ステップダウンパラメータは、生産時間を延長させる。
高度なアプローチとしては、センサーベースのモニタリング、適応型送り、およびパラメータをリアルタイムで調整する動的切削戦略などが挙げられる。
業界を超えたアプリケーション
- 航空宇宙: タービン部品、高強度合金
- オートモーティブ・ソリューション : エンジンブロック、シャーシ構造部品
- 医療機器: チタン製インプラント、インバー製固定具
- 産業機械: 複雑な形状の鋼鉄およびアルミニウム部品
- 複合材料: 半加工ポリマー部品
効率的なCNC荒加工のための推奨事項
- ツールの選択: 工具の形状、コーティング、および材質を、被加工物の特性に合わせてください。
- 切断パラメータ: 材料と工具の性能に基づいて、送り速度、切削速度、切削深さを最適化します。
- ツールパス計画: CAMで生成されたツールパスを使用することで、切削接触と空切削を低減できます。
- プロセス監視: 振動、負荷、工具の状態を監視し、安定した生産量を維持する。
よくある質問
- Q: CNC加工における荒削りとは何ですか?
A: 初期段階では、大量の材料を効率的に除去することに重点が置かれた。 - Q: CNC加工における荒削り加工と仕上げ加工の違いは何ですか?
A: 荒削りでは速度と材料除去が優先され、仕上げ加工では精度と表面品質が優先される。 - Q: 表面粗さの値が0.4 RAとは、何を意味するのでしょうか?
A: 精密部品に適した非常に滑らかな表面で、多くの場合、半仕上げ加工または仕上げ加工が必要となる。 - Q: 荒削り用の工具はどのように選べば良いですか?
A: 材料の硬度、工具の形状、コーティング、および機械の加工能力を考慮してください。保護コーティングを施した超硬工具は一般的です。
結論
CNC荒加工は、効率性、工具寿命、部品形状のバランスを取る上で非常に重要な工程です。荒加工の技術、課題、仕上げ加工との違いを理解することで、製造業者はサイクルタイムを最適化し、コストを削減し、高品質な部品を生産することができます。適応型ツールパス、適切なクーラントの使用、制御された切削パラメータなど、綿密な荒加工戦略を導入することで、機械加工の予測可能性と効率性が向上します。