CNC加工による金属加工の実際の仕組み
人々が金属のCNC加工が実際にどのように行われるのかを尋ねるとき、彼らは通常、次の2つの疑問に答えようとしています。
- この工程で、私の部品を正確かつ再現性よく製造できますか?
- この部品を金属で製造する場合、CNC加工は鋳造、3Dプリンティング、または加工と比較して最適な方法でしょうか?
分かりやすい言葉で説明してみましょう。
基本概念:金属の切削加工
CNC加工は、金属部品の切削加工の一種である。
- で始まる 金属の塊、棒、または板 (アルミニウム、鋼鉄、ステンレス鋼、チタンなど)
- コンピューター制御の切削工具 材料を取り除く 最終的な形状を明らかにするため。
- すべてはあなたの 3D CADモデル (NAIST) と 設計図.
キーポイント:
- 高精度: ±0.001インチ (±0.025 mm) は多くの機能において標準的な値であり、より厳しい値も多くの場合可能です。
- 完全に密度の高い部分:ベースメタルの強度と特性をそのまま得ることができます。
- 工具は必要ありません 鋳造や成形とは異なり、複雑な形状に適しています。
金型製作に何ヶ月も待つことなく、実際の生産用合金から正確で丈夫な部品を製造したい場合は、CNC加工による金属加工をご利用ください。
金属部品加工におけるCNCフライス加工、CNC旋削加工、複合フライス加工の比較
目にする機械加工された金属部品のほとんどは、以下のいずれかの組み合わせを使用して作られています。
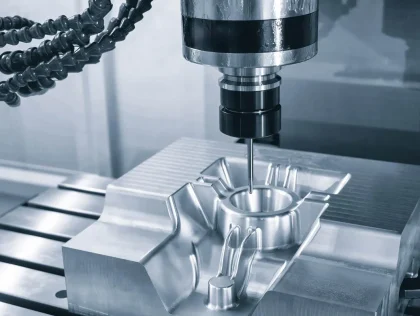
CNC金属フライス加工
CNCフライス加工は、角柱状の部品、つまりブロック、プレート、ハウジング、ブラケット、複雑な3D曲面などの加工に最適です。
- その ワークピースは固定されたままです (またはわずかに動く)。
- A 回転切削工具 X、Y、Z軸方向に移動して金属を除去します。
- 理想的なもの:
- 平らな面、ポケット、スロット、ボス
- 複雑な3D輪郭
- 穴のパターンとねじ穴
- 金属プロトタイプの加工と少量生産
CNC旋削加工による金属部品
CNC旋盤加工は、棒材や管材から作られる円形部品の製造に最適です。
- その ワークピースが回転する 切削工具は固定されている (スピンドルを基準として)
- に最適:
- シャフト、ピン、ブッシング、スペーサー
- 継手、カップリング、ねじ棒
- 直径と肩部における高い再現性
形状がほぼ円形で、長手方向に沿って特徴的な形状がある場合、旋削加工は通常、フライス加工よりも安価で迅速です。
複雑な金属部品加工のための複合加工(ミルターン)
複合加工機は、旋削加工とフライス加工を1つの装置で行えるように組み合わせた機械です。
- この部品は旋盤加工部品のように回転しますが、以下のことも可能です。
- ミルフラットとポケット
- 十字穴にドリルで穴を開け、タップを切る。
- キー溝、スロット、および複雑な機能を追加します。
ミルターンを使用するタイミング:
- 我が国は残り 側面に特徴のある丸い部品、横穴、またはフライス加工された平面。
- あなたはしたい カット設定と取り扱い そして、特徴間の精度が向上します。
これは、複雑なシャフト、マニホールド、コネクタ型部品などの精密金属加工において、最適な加工条件となることが多い。
3軸、4軸、5軸CNC金属加工
軸数は、エンジニアが最初に尋ねる事項の一つです。これは、形状とコストの両方に影響します。
3軸CNC金属フライス加工
- 切削工具が移動する X、Y、Z のみ。
- その部品は通常 再固定 異なる面に対して複数回実施。
- 最適な用途:
- シンプルなブロックとプレート
- 基本的なエンクロージャ
- 数面のみに特徴を持つ部品
形状が適合する場合、3軸加工が最も低コストな選択肢となります。
4軸CNC加工による金属加工
- 追加 回転軸 (通常は部品をX軸またはY軸を中心に回転させる)。
- 有効にする内容:
- 少ない段取り回数で複数面を加工
- 円形または長方形の部品の周囲にインデックスを付ける
- 機能間の関係性をより正確に把握
段取り回数を減らしたい場合、位置合わせ精度を向上させたい場合、または外周に特徴が分散している部品を加工したい場合は、4軸加工を使用してください。
5軸CNC加工による金属加工
- 追加 2つの回転軸 (工具や部品など)ほぼあらゆる向きに対応可能。
- 2つのモード:
- 3+2(インデックス付き)機械を様々な角度から見てみるが、一度に一つの角度からしか見てはいけない。
- フル5軸同時加工:ツールは5軸に沿って同時に移動し、滑らかな3D表面を実現します。
最適な用途:
- 複雑な航空宇宙および医療用形状
- 深いアンダーカット、複合角度、有機的な表面
- そうでなければ多くの段取りが必要であったり、加工が不可能であったりする部品
金属加工において、5軸CNC加工は必ずしも「過剰」ではありません。形状によっては、5軸加工によって段取り時間の短縮、精度の向上、リードタイムの短縮を実現し、総コストを削減できます。
CAD、CAM、Gコードによる金属加工の制御方法
現代のCNC加工は、デジタルワークフローがすべてです。ここでは、デジタルファイルがどのようにして実際の金属部品になるのかをご紹介します。
-
CAD (コンピュータ支援設計)
- あなた(または私たち)は 3Dモデル CAD(SolidWorks、Fusion、NXなど)で作成した部品。
- このモデルは、あらゆる表面と重要な寸法を定義します。
-
CAM (コンピュータ支援製造)
- お客様のCADファイルをCAMソフトウェアにインポートします。
- 定義:
- お客様のニーズに合った工具(エンドミル、ドリル、インサート) 金属材料
- 回転速度と送り速度(カッターの回転速度と移動速度)
- ツールパス(切削工具がたどる正確な経路)
- CAMシステムは加工工程をシミュレーションし、衝突や削り込みがないかを確認します。
-
金属CNC加工用Gコード
- CAMソフトウェアの出力 Gコード機械の「言語」。
- GコードはCNCマシンに次のように指示します。
- 移動先(X、Y、Z軸、および回転方向)
- どのくらいの速さで動いて回転するか
- 工具を交換するタイミング、冷却液のオン/オフを切り替えるタイミングなど。
-
CNC実行
- CNC制御装置はGコードを読み取り、機械を動かします。 ミクロンレベルの解像度.
- プローブと工程内測定は、私たちが維持するのに役立ちます 厳しい公差 さらに、工具の摩耗、熱膨張、材料のばらつきを補正する。
このCAD→CAM→Gコードの流れこそが、試作品から量産まで、再現性の高い高精度な金属部品の製造を可能にするものです。
金属加工にCNC加工が最適な場合
金属加工にCNC加工をあらゆる用途に使うべきではありません。特定の状況でこそ真価を発揮します。
金属のCNC加工は、通常次のような場合に最適な選択肢となります。
-
厳密な公差が必要です
- 標準的な加工能力:±0.001インチ(±0.025mm)
- 適切な工程管理を行うことで、重要な形状についてより厳しい公差を実現できる。
-
部品は複雑だが、生産量は極端に多いわけではない。
- 試作品とパイロットラン
- 少量から中量生産
- 航空宇宙、医療、ロボット工学分野でよく見られる、多品種少量生産プログラム
-
必要なのは、実際の生産グレードの合金です。
- 6061/7075アルミニウム、1018/4140鋼、303/304/316/17-4PHステンレス鋼、チタン、真鍮、銅、特殊合金など。
- 母材金属本来の強度、耐疲労性、および熱特性を完全に備えている。
-
清潔な表面と機能的な特徴を求めている
- ぴったりとフィットするアセンブリ
- シール面、ベアリング穴、ねじ接続部
- 平面度、平行度、および真の位置を厳密に制御
金属のCNC加工は、以下のような場合には最適ではない可能性があります。
- あなたが必要です 何十万もの同一の部品 単位コストを絶対的に低く抑えるには、プレス加工、鍛造、またはダイカストがしばしば有利となる。
- ジオメトリは以下のように最適化されています 添加剤 (内部の溝、格子構造、非常に有機的な形状)であり、切削工具では到達できない。
- あなたは受け入れることができます より緩い許容範囲 また、表面が粗く、材料の無駄を最小限に抑えたい場合は、鋳造や加工プロセスの方が安価になる可能性があります。
ほとんどのエンジニアリングチーム、スタートアップ企業の創業者、そして中量生産、高精度部品、あるいは本格的な機能プロトタイプを金属で製作するバイヤーにとって、CNC金属加工は最も実用的で、予測可能かつ制御しやすいプロセスです。
CNC加工金属材料
金属のCNC加工について語る際、使用する材料は設計と同じくらい重要です。材料はコスト、強度、重量、加工性、納期に影響を与えます。ここでは、米国市場で私たちが日々加工している最も一般的な金属について、私の見解をご紹介します。
CNC加工で最も一般的に使用される金属
精密金属加工において、一般的に用いられる材料は以下のとおりです。
- アルミニウム(6061、7075、MIC-6)
- 炭素鋼(1018、4140、P20、工具鋼)
- ステンレス鋼(303、304、316、17-4PH)
- 真鍮と銅
- チタン(グレード2、グレード5 Ti-6Al-4V)
- 特殊合金(インコネル、ハステロイ、モネル)
それぞれに、強度、耐腐食性、重量、熱性能、コストに基づいた「最適な範囲」が存在する。
アルミニウムCNC加工(6061、7075、MIC-6)
アルミニウムのCNC加工は、通常、価格、速度、性能のバランスが最も優れている。
-
6061-T6
- あらゆる用途に最適な作業馬 アルミ部品の機械加工
- 強度が高く、加工性に優れ、米国で広く入手可能。
- ブラケット、ハウジング、固定具、消費者向け製品、および一般的な試作品に使用されます。
-
7075-T6
- 強度が高く、一部の鋼材に近いが、より軽量
- 航空宇宙、高性能自動車、ドローン、構造部品などでよく使用される。
- 6061よりも若干高価で、加工もやや難しい。
-
MIC-6(鋳造アルミニウム板)
- 非常に安定した、応力除去処理済みの鋳造プレート
- 対象デバイス 精密金属加工 平面度が重要な箇所(治具、ベース、工具プレートなど)
- 大きな平面部品の反りを最小限に抑えます
アルミニウムは、特に保護と美観の両方を求める場合に、陽極酸化処理を行う際の最適な選択肢です。仕上げオプションについてさらに詳しく知りたい場合は、アルミニウムの陽極酸化処理の仕組みと、CNC加工されたアルミニウム部品に適した仕上げについて理解しておくと良いでしょう。詳しくは、 「アルミニウムの陽極酸化処理とその仕組み」をご覧ください。
鋼材のCNC加工(1018、4140、P20、工具鋼)
強度、耐摩耗性、または負荷がかかった状態での耐久性が求められる場合、 CNC加工による鋼材部品が一般的です。
-
1018(低炭素鋼)
- 手頃な価格、加工しやすい、十分な強度
- 構造部品、シャフト、および一般的な機械部品に適しています
- コーティング、メッキ、塗装をする場合などによく使用されます。
-
4140(合金鋼)
- 特に熱処理された状態では、強度と靭性が向上します。
- 自動車、産業機器、高応力機械部品に使用されます。
-
P20
- プレハードン金型鋼
- 射出成形金型ベース、ツーリング、ダイ部品によく使用される。
-
工具鋼(D2、O1、A2など)
- 硬度と耐摩耗性に重点を置く
- 切削工具、金型、パンチ、高摩耗部品に最適です。
鋼はアルミニウムよりも加工が難しいため、特に焼き入れ処理を施した状態では、コストが高くなり、加工時間も長くなることが予想されます。
ステンレス鋼
CNC加工における金属の公差と表面仕上げ
CNC加工による金属加工において、公差と表面仕上げは、「十分な品質」の部品と真の精密金属加工部品を分ける重要な要素です。コスト、性能、製造可能性といった要素がすべて交錯するこの部分において、意図的な設計が不可欠です。
標準公差と高精度公差のCNC金属加工
米国のほとんどの工場では、公差を主に2つのカテゴリーに分けて扱います。
-
標準公差(一般機械加工)
- ブラケット、ハウジング、固定具、簡単な機械部品に最適です。
- コスト削減、納期短縮。
- 一般的な組立作業においては、標準的な位置精度で十分である。
-
高精度加工(高精度金属部品)
- 航空宇宙、医療、ロボット工学、半導体部品などに使用されます。
- より高性能な機械、より精度の高い治具、そしてより多くの検査時間が必要となる。
- 価格は高くなりますが、安定したフィット感と性能を保証します。
経験則として、その機能が適合性、密閉性、または機能に影響を与えない場合は、標準公差で十分です。厳しい公差を指定するのは、本当に重要な場合のみです。
2025年におけるCNC加工金属加工の標準的な公差
2025年における最新のCNC金属フライス加工およびCNC旋削加工による金属部品のほとんどは、適切なセットアップと妥当な部品形状を前提として、以下の範囲を確実に達成できるだろう。
-
標準的な工場公差(特別な指示がない場合):
- ほとんどの機械加工金属寸法において±0.005インチ(±0.127 mm)
- 重要でない部分および全長については、±0.010インチ(±0.25 mm)の精度。
-
一般的な「厳しい」公差:
- 重要な直径、穴、および嵌め合いにおいて±0.001インチ(±0.025 mm)
- プロセス制御を備えたハイエンド機器では、±0.0005インチ(±0.013 mm)の精度が達成可能です。
-
穴とねじの公差:
- リーマ加工またはボーリング加工された穴:IT7~IT9の範囲が一般的です
- ねじ山:標準クラス2A/2B(より重要な用途には3A/3B)
複雑な形状や複数の面に対して非常に厳しい公差が必要な場合、 5軸CNC加工金属 そこへ行くには、多くの場合、最も確実な方法です。そこで、当社のような高度な機械が役立ちます。 5軸CNC加工サービス 高精度な金属加工において真価を発揮します。
高精度 5軸CNC加工サービス 複数の顔を1つのセットアップにまとめるのに役立ち、精度と再現性を直接的に向上させます。
金属加工における公差と精度に影響を与える要因
どんなに優れた機械でも、物理法則を欺くことはできません。金属材料のCNC加工において、寸法精度をどれだけ厳密に維持できるかは、いくつかの重要な要素によって左右されます。
-
材料の種類と安定性
- アルミニウムは厳しい公差を維持しやすいが、温度変化によって伸縮する可能性がある。
- 鋼鉄やステンレス鋼は安定性が高いが、切断が難しい。
- チタンや特殊合金(インコネル、ハステロイ)は、工具の摩耗と発熱を促進する。
-
部品形状
- 薄い壁、深いポケット、長い張り出しは、たわみや振動を生み出す。
- 大型部品は、特に荒加工時に反りやすい。
-
セットアップと固定
- セットアップ回数が増えるほど、スタックアップエラーが発生する可能性も高くなる。
- 堅牢で適切に設計された治具=再現性の向上。
-
工具と切削戦略
- 切れ味の良い工具、適切な送り速度、そして良好なツールパスが重要です。
- 冷却液と切粉の排出により、熱が抑えられ、表面が安定する。
-
機械の状態と環境
- 高性能でメンテナンスの行き届いた機械は、より高い精度を維持する。
- 温度管理された作業環境は、ドリフトを低減します。
高精度な金属加工をご希望の場合は、事前にお知らせください。それに合わせて、セットアップ、治具、検査計画を設計いたします。
CNC加工金属の表面仕上げの基礎
CNC加工部品の表面仕上げは、耐摩耗性、密閉性、美観、さらにはコーティングの密着性にも影響します。表面仕上げを表す最も一般的な方法は、Ra(平均粗さ)を用いることです。
-
加工後の表面
- 内部構造、目に見えない部分、および多くの機能部品に適しています。
- 通常は最も安価な選択肢です。
-
滑らかに仕上げられた/精密に加工された表面
- 滑り面、ベアリング部、化粧面などに最適です。
- 送り速度を遅くしたり、より鋭利な工具を使用したり、仕上げ加工が必要になる場合があります。
CNCフライス加工および旋削加工における金属の典型的なRa値
私たちが日々目にする現実世界の数字:
-
金属のCNCフライス加工(加工後):
- 標準的なツールとパラメータを使用した場合、約63~125 µin Ra (1.6~3.2 µm) となります。
- 精密仕上げ戦略を用いることで、32 µin Ra (0.8 µm) の粗さを達成できる。
-
CNC旋削加工された金属部品(加工後):
- 良質な旋盤では、表面粗さが約32~63μin Ra(0.8~1.6μm)になるのが一般的です。
- 鋭利なインサートと安定したセットアップを使用すれば、16 µin Ra (0.4 µm) 以上の精度が実現可能です。
目に見える面の仕上がりをより高くしたい場合は、送り速度や切削速度を調整したり、二次仕上げ工程を追加したりします。具体的な方法は、加工する材料がアルミニウム、鋼、ステンレス鋼、チタンのいずれであるかによって異なります。
一般的な金属表面処理オプション
機械加工後の表面仕上げに加え、耐食性、硬度、外観を向上させるための仕上げ加工を施すことも可能です。
-
アルマイト処理(アルミ用)
- 耐腐食性と硬い表面特性を付与します。
- 透明、黒、カラーのオプションがあります。
- 消費者向け製品、筐体、電気自動車、電子機器部品などによく用いられる。
-
めっき(鋼、真鍮、銅、および一部の合金用)
- ニッケルめっき 耐摩耗性および耐腐食性のため。
- 亜鉛めっき 費用対効果の高い腐食防止対策のために。
- 金メッキまたは銀メッキ 高導電性電気接点用。
-
不動態化(ステンレス鋼用)
- 化学的に表面を洗浄し、耐腐食性を向上させます。
- 医療、食品、航空宇宙用ステンレス鋼部品の規格。
-
ビーズブラスト
- 均一なマット仕上げを実現します。
- 多くの場合、アルマイト処理の前に使用され、きれいで均一な外観を実現します。
- 小さな加工痕を隠すのに役立ちます。
-
その他の選択肢(必要に応じて)
- 粉体塗装、黒色酸化処理、高耐摩耗性硬質アルマイト処理。
費用をかけすぎずに許容誤差と仕上げを選択する
米国の多くの顧客は、仕様を過剰に指定することで意図せずコストを上げてしまっています。カスタム金属加工サービスの価格を現実的なものに抑える方法をご紹介します。
-
「念のため」にすべてを締め付けないでください。
- 図面全体に±0.001インチのような一律の公差を設定することは避けてください。
- 重要な嵌合部(嵌め合い部、ベアリング、シール面)のみを締め付けてください。
-
機能的な領域と外観的な領域を分ける。
- 仕上げが必要な箇所(見える面、滑り面)のみに指示を出します。
- 重要でない部分は加工状態のままにしておく。
-
仕上げを素材と工程に合わせる。
- アルミニウム:陽極酸化処理+ビーズブラスト処理により、清潔で均一な外観を実現します。
- ステンレス鋼:多くの工業部品において、機械加工後、不動態化処理を施したもの。
- 鋼材:腐食が懸念される場合は、めっきまたはコーティングを施す。
-
極めて厳しい公差については、現実的に考えましょう。
- ±0.0005インチよりも厳しい公差、または16µinよりも滑らかな表面粗さ(Ra)は、通常以下のことを意味します。
- その他の設定
- 特殊工具
- 追加検査
- 性能が真に必要とされる場合にのみ使用してください。
- ±0.0005インチよりも厳しい公差、または16µinよりも滑らかな表面粗さ(Ra)は、通常以下のことを意味します。
-
早めにご相談ください。
- CADデータと公差に関する目標をお知らせいただければ、品質を高く保ちつつコストを抑えるための変更点をご提案いたします。
- 違いがわかる CNC加工公差 仕上げによって価格と納期が変わる。
機械加工された金属部品において、適切な公差と表面仕上げの組み合わせを見つけることは、部品あたりのCNC加工コストを抑えつつ、信頼性が高く再現性のある部品を得るための最も迅速な方法の一つです。
CNC加工による金属加工のメリットとその他の加工方法との比較
現在、米国で金属部品を購入する場合、通常はCNC加工、金属3Dプリンティング、鋳造、鍛造、プレス加工、または手動加工の中から選択することになります。それぞれに利点がありますが、実用的な部品においては、CNC加工が速度、精度、柔軟性のバランスが最も優れている場合が多いです。
お客様の意思決定をサポートする際、私はこのように考えています。
CNC金属加工 vs 金属3Dプリンティング
金属3Dプリンティングは未来の技術のように聞こえるが、多くの場合、CNC金属加工の方が依然として賢明な選択肢である。
-
CNCが優位に立つ点:
- 厳しい公差と高精度を機械からそのまま実現
- 機能的な特徴における、清潔な表面とシャープなディテール
- 形状が単純または中程度の小型・中型金属部品のコスト削減
- 一般的な合金(6061、7075、1018、4140、303、304、316、17-4PH、真鍮、銅、チタンなど)における幅広い材料選択肢
-
金属3Dプリンティングが優位に立つ点:
- 加工できない極めて複雑な内部チャネルまたは格子構造
- 多数の溶接部品を単一のプリント部品に統合する
- 非常に複雑な形状のごく少量生産品で、機械加工には特殊な工具や治具が必要となるもの
現実:航空宇宙、ロボット工学、産業機器におけるほとんどの精密金属加工において、コスト、公差、表面仕上げの点で、CNC金属フライス加工と旋削加工は依然として金属3Dプリントよりも優れています。一般的な構成としては、複雑な形状の場合はニアネットシェイプをプリントし、仕上げ加工と重要な寸法の測定にはCNC加工を使用します。
金属部品におけるCNC加工とダイカストの比較
ダイカストは大量生産には最適だが、柔軟性とスピードを求める米国の顧客にとって必ずしも最適な方法とは限らない。
-
CNC加工の強み:
- 少量から中量生産:1個の試作品から年間数千個まで
- 非常に厳しい公差と重要なシール面またはベアリング面
- デザイン変更は安価で済む。金型を再加工する必要がないからだ。
- より強度のある材料の選択肢(多くのダイカスト合金は、鍛造棒材や板材に比べて強度が低い)
-
ダイカストの強み:
- 非常に大量生産される部品(年間数万個から数百万個)
- 金型費用を回収すれば、部品1個あたりのコストは下がります。
- 極めて高い精度が求められない薄肉で外観重視の筐体
設計の検証段階であったり、修正が予想される場合は、高価なダイカスト金型にこだわるよりも、CNC加工による金属加工の方がほぼ常に安価でリスクも低くなります。設計が安定し、生産量が増えたら、鋳造金型を計画しながら金属プロトタイプを加工し、その後は鋳造部品の後処理工程としてCNC加工を継続して利用することも可能です。これは、当サイトで詳しく解説している、精密鋳造部品のCNC加工後処理と同様です。
CNC加工と鍛造・プレス加工の比較
鍛造やプレス加工は、大量生産される素材の形状を扱うのが主な用途です。一方、CNC加工による金属加工は、精度と柔軟性が求められます。
-
CNC金属加工が優位に立つ点:
- 複雑な3D形状とポケット加工
- 少量および中量での印刷
- 厳しい公差の面、穴、ねじ
- 迅速な改訂サイクル
-
鍛造とプレス加工が優位に立つ場面:
- シンプルな形状で大量生産
- 鍛造部品による優れた強度対重量比
- 工具の調整が完了すれば、材料の無駄は少なくて済みます。
一般的なハイブリッドアプローチ:
- 鍛造またはプレス加工を用いて、ほぼ最終形状に近いブランク材を作成する。
- 重要な表面、穴、および接合部を仕上げるには、CNC加工を使用します。
これにより、鍛造による強度と、重要な部分における精密な金属加工が実現します。
CNC加工と手動加工
米国の加工工場では依然として手動加工が一定の役割を果たしているが、再現性の高い高精度金属部品の加工においては、CNC金属加工が標準となっている。
-
CNC加工の利点:
- 数百、数千個の部品にわたって、一貫性があり再現性のある品質
- プログラムの有効性が証明されれば、サイクルタイムが短縮される。
- 複雑な形状や多軸形状において、厳しい公差を維持する能力
- 人件費削減のための無人運転または低接触加工
-
手動加工が理にかなうのは次のような場合です。
- 非常にシンプルな一点ものの部品を迅速かつ地元で入手する必要があります
- 修理作業やその場での改造を行っている
- 公差は緩く、形状は単純です
生産工程や高精度な金属加工においては、コスト、品質、納期を管理する唯一の方法はCNC加工である。
CNC加工による金属加工の方が安価または速い場合
CNC金属加工は、通常、次のような場合に最適な選択肢となります。
- 部品がすぐに必要です:
- 試作やパイロット運用は数週間ではなく数日で完了する。
- 工具や金型は不要です
- デザイン変更にご留意ください:
- CAD/CAMファイルを簡単に微調整して再実行できます
- 厳密な公差を持つ:
- 精密な形状、嵌合部品、精密な穴、および平面度に関する指示
- 小規模から中規模のボリュームで実行する:
- 1~2個の試作品から年間数千個の部品まで
- 高級金属を使用する:
- アルミニウム、鋼、ステンレス鋼、真鍮、銅、チタン、または鋳造や成形よりも棒材/板材から機械加工しやすい特殊合金
私たちはこの最適なポイントを中心に、独自のカスタムCNC金属加工サービスを構築しました。高精度な金属部品を加工し、柔軟性を求めるなら、CNCは通常、最高の投資対効果をもたらします。
金属加工にCNC加工を使用すべきでない場合
あらゆる状況にCNC加工による金属加工を無理強いすべきではありません。以下のような場合は不向きです。
- あなたの取引量は本当に膨大です。
- 単純な形状の何百万もの同一部品
- 金型費用を償却した後であれば、ダイカスト、プレス加工、または粉末冶金は、部品1個あたりのコストでCNC加工を上回るのが一般的です。
- 形状は機械加工不可能である。
- 工具が届かない深い内部チャネル、内部格子構造、または密閉された空洞
- これは金属の3Dプリントまたは鋳造作業で、場合によってはCNC加工による仕上げも含まれます。
- あなたは粗い形状だけを気にし、精度は気にしないのですね。
- 非常に粗雑なブラケットや、公差が大きく許容され、コストを可能な限り低く抑えることが最優先される低価格部品
- シンプルな形状でありながら巨大なパーツ:
- 大きな梁、プレート、基本的なブラケットなどは、3Dマシンで加工するよりも、切断、溶接、プラズマ/レーザー切断した方が安価になる場合がある。
どの方法を選択すべきか迷っている場合は、モデル、目標数量、および粗公差の要件をお送りください。CNC金属加工が最適な場合と、他の加工方法で大幅なコスト削減が可能な場合を迅速に判断いたします。当社の精密金属加工能力と材料に関する詳細については、ms-machining.com/cnc-metal-machining/ のCNC金属加工サービス概要をご覧ください。
CNC加工金属部品を使用する産業
CNC加工による金属加工は、航空機や自動車から医療用インプラント、半導体製造装置に至るまで、米国で私たちが日常的に使用する多くの重要なハードウェアの製造に不可欠です。ここでは、さまざまな業界が精密金属加工をどのように活用しているか、そして本格的な金属CNC加工工場に何を期待しているかをご紹介します。
航空宇宙・防衛分野におけるCNC金属部品
航空宇宙・防衛産業は、CNC加工部品にとって世界で最も厳しい市場の一つです。部品は軽量かつ高強度で、トレーサビリティが確保されている必要があり、一切の手抜きは許されません。
代表的なCNC加工金属部品:
- 構造用ブラケットおよびマウント(アルミニウム6061、7075)
- アクチュエータハウジングおよびリンク機構
- 着陸装置および油圧部品(鋼鉄、ステンレス鋼、チタン)
- 航空電子機器ハードウェア、ヒートシンク、および筐体
- 防衛システム用マウント、光学機器ハウジング、精密治具
ここでは、高精度加工や5軸CNC加工による金属加工は例外ではなく、標準となっています。航空宇宙産業を支える工場は通常、厳しい公差を維持し、すべての工程を記録し、厳格な品質管理システムの下で作業を行います。航空機関連の加工を依頼するなら、航空宇宙産業に特化したCNC加工工場など、真の航空宇宙経験を持つパートナーが必要です。
自動車およびEV向けCNC金属部品
自動車および電気自動車メーカーは、コスト、生産量、再現性を強く追求しています。金属のCNC加工は、以下の用途に広く使用されています。
- パワートレインおよびドライブトレイン部品(鋼鉄、アルミニウム)
- バッテリーハウジング、冷却ブロック、バスバー(アルミニウム、銅)
- ブラケット、マウント、およびサスペンション用金具
- 試作品および少量生産の高性能パーツ
電気自動車にとって、熱管理は非常に重要です。アルミニウム部品や銅部品の表面仕上げと平面度を均一に加工することは、冷却性能にとって不可欠です。この分野において、CNC加工は次のような点で優れています。
- 試作品および量産前試作
- 少量生産およびカスタム高性能パーツ
- 工具、治具、および試験用ハードウェア
医療機器およびインプラントグレード金属加工
医療・歯科製品は、高精度な金属加工と、清潔で均一な表面状態に大きく依存している。
代表的なCNC加工金属部品:
- 外科用器具(ステンレス鋼17-4PH、420、440)
- インプラント構成部品(チタン5級、コバルトクロム合金)
- 整形外科用器具、プレート、ネジ
- 診断機器用精密ハウジング
医療機器購入者からの主な要望:
- バリのないきれいなエッジと、信頼性の高い表面仕上げ
- 材料と工程の完全なトレーサビリティ
- 機能 チタン加工サービス 医療グレードのステンレス鋼
品質に関する文書(初回製品検査、材料証明書、ロット追跡)は、ここではオプションではなく標準です。
ロボット工学および自動化用金属部品
ロボット工学、倉庫自動化、工場自動化は、スムーズな動作と長寿命を実現するために、精密な金属加工に依存している。
代表的なCNC加工金属部品:
- ロボットアームの関節とエンドエフェクタ
- ギアボックスハウジングとモーターマウント
- 直線運動ブロック、ブラケット、プレート
- センサーおよびカメラハウジング
これらの部品のほとんどは、アルミニウム、鋼、ステンレス鋼のCNCフライス加工と旋削加工によって製造されています。主な焦点は以下のとおりです。
- 正確なフィット感とアライメントにより、スムーズな動作を実現
- 摺動部および回転部の表面仕上げが良好
- 設計変更やアップグレードのリードタイムが短い
石油・ガス産業向けCNC加工金属部品
石油、ガス、エネルギー関連用途では、過酷な環境に耐えうる頑丈な部品が必要とされる。
一般的なCNC加工金属部品:
- バルブ、マニホールド、フランジ(炭素鋼、ステンレス鋼)
- 坑内部品および掘削工具
- 高圧継手およびコネクタ
- 特殊合金(インコネル、ハステロイ)を使用した耐腐食性部品
ここでは、顧客は以下を求めています。
- CNC加工鋼部品 圧力や疲労に耐えられる
- 特殊合金および深穴加工の経験
- 信頼性の高いシール面とねじ山
半導体および電子機器ハードウェアの機械加工
半導体および電子機器のハードウェアには、クリーンで高精度、かつ複雑なCNC加工部品が求められる。
代表的な部品:
- 真空チャンバーの構成部品およびプレート
- 精密ブラケットとステージ
- ヒートシンク、RFハウジング、筐体(アルミニウム、銅)
- 組み立ておよびテスト用の治具と工具
主な要件:
- 大型アルミニウム板の平面度と平行度
- 厳しい位置公差
- 清潔で均一な表面仕上げで、多くの場合、ビーズブラスト加工または陽極酸化処理が施されている。
これらの用途の多くにおいて、顧客は重量、平面度、および熱性能の目標を達成するために、専用のアルミニウムCNC加工サービスに頼っています。
これらの業界がCNC金属加工工場に期待すること
航空宇宙、自動車、医療、ロボット工学、石油・ガス、半導体といった分野全体で、要求される内容は非常に似通っている。
-
精度と再現性
- 安定した CNC加工公差
- 重要な寸法とGD&Tを厳密に管理する
-
材料に関する専門知識
- 自信 機械加工鋼アルミニウム、ステンレス鋼、真鍮、銅、および特殊合金
- 強度、重量、コストを考慮した材料選定に関するアドバイス
-
プロセス制御および品質システム
- ISO認証を受けたCNC加工、または同等の品質基準
- 検査報告書、トレーサビリティ、および一貫した文書化
-
拡張性
- から 金属プロトタイプの機械加工 小ロット生産から本格生産まで
- 治具、工具、プロセス検証は成長に対応できる状態です。
-
コミュニケーションとサポート
- 切削加工前にDFMフィードバックを明確にする
- 現実的な納期と正直な最新情報
- オンラインでCNC加工の見積もりを取得したり、迅速な見積依頼への回答を得るための簡単な方法
米国でCNC加工による金属部品を調達する場合、適切なパートナーは単に「部品を作る」だけでは不十分です。あなたの業界を理解し、適切な材料選びを支援し、真に必要な公差を維持し、確かな品質と文書によるサポートを提供してくれるパートナーを選ぶべきです。
金属試作品の加工から量産まで
アメリカのお客様とお話しする際、必ずと言っていいほど聞かれる質問は、「時間と費用を無駄にすることなく、試作品から信頼性の高い量産体制へと移行するにはどうすれば良いのか?」というものです。金属のCNC加工は、まさにそれを実現する最良の方法の一つです。
CNC金属プロトタイピングの仕組み
CNC金属プロトタイピングは、スピード、柔軟性、そして金型製作に着手する前に学ぶことがすべてです。
典型的なCNC金属プロトタイプ製作の流れは以下のとおりです。
- CADファイルを送信します (通常はSTEPまたはParasolid)。
- 私たちはレビューします 加工性、コスト、リスク.
- 部品のプログラミング(CAM)、工具とワーク保持具のセットアップを行います。
- お客様のご希望の金属(アルミニウム、鋼鉄、ステンレス鋼、真鍮、チタンなど)で、1個から10個の部品を加工いたします。
- 適合性、機能性、組み立て性、性能をテストします。
- 変更が必要な場合は、迅速に反復作業を行います。
CNC加工は切削加工であり、高価な金型を必要としないため、設計変更が頻繁に行われる金属試作品の加工に最適です。
CNC加工と他の加工方法のどちらが部品に適しているか分からない場合は、大型の溶接構造物やプレス加工部品向けのカスタム金属加工などの選択肢を検討する価値があります。カスタム金属加工を選ぶべき理由については、弊社の解説記事で詳しく説明しています。
機械加工金属部品の設計製造性(DFM)
製造性を考慮した設計(DFM)こそ、最もコストと手間を削減できる部分です。
CNC加工用の金属部品をレビューする際、私が重視する点は以下のとおりです。
- ツールアクセス必要不可欠な場合を除き、深く狭いポケットやアンダーカットは避けてください。
- リアルな壁の厚さ:
- アルミニウム: ≥ 0.04~0.06インチ
- スチール/チタン: ≥ 0.06~0.08インチ
- 標準穴サイズ可能な限り、標準的なドリル径を使用してください。
- 一定の半径工具交換を減らすため、可能な限り同じフィレットサイズを使用してください。
- 重要な部分における許容誤差重要な部分のみに厳しい公差加工を施し、それ以外の部分は緩めに加工する。
CNC金属加工における適切なDFM(製造性設計)は、部品の強度、再現性、そして運用コストの削減につながります。もしある機能によってコストが倍増するようなことがあれば、チップに1ドルでも費やす前に私が指摘します。
CNC金属加工の見積もり依頼時に送付すべきファイルと情報
迅速かつ正確なオンラインCNC加工見積もりをご希望の場合は、必要な情報をすべて事前に送信してください。以下に私のおすすめを示します。
必須:
- 3D CADファイルSTEP (.step/.stp)、Parasolid (.x_t)、またはIGES
- 2D図面(PDF) と:
- 寸法と公差
- 重要な特徴が指摘されている
- ねじ仕様(UNC/UNF/メートルねじ、等級、深さ)
- 表面仕上げ要件(例:Ra 63 µin / 1.6 µm)
- 材料合金の種類と熱処理状態が分かっている場合は、その正確な値(例:6061-T6、17-4PH H900、Ti-6Al-4V)を記載してください。
とても参考になりました。
- 数量の内訳例:5個/50個/500個
- 目標リードタイム
- 特別な要件:
- 熱処理
- コーティング/表面処理(陽極酸化処理、めっき処理、不動態化処理)
- 認証要件(材料認証、RoHS指令、REACH規則、ITAR規制など)
- 最終用途航空宇宙、医療、自動車、ロボット工学など(制御および文書化に影響します)
精度が高ければ高いほど、部品あたりのCNC加工コストはより正確で現実的なものになります。
金属部品のラピッドプロトタイピング:標準的な納期
米国における金属部品のラピッドプロトタイピングに関して、私がよく目にするのは以下の点です。
- シンプルなアルミ部品:
- 1~5個: 3-7営業日
- 複雑な5軸加工または硬鋼:
- 1~5個: 7-15営業日
- 特殊合金(インコネル、チタン):
- 1~5個: 10-20営業日
リードタイムは、以下の要素に大きく左右されます。
- 材料の入手可能性
- 機械の稼働状況(特に5軸加工機)
- 設定の複雑さと数
- 二次加工(陽極酸化処理、めっき、研削など)
時間に余裕がない場合は、その旨をお伝えください。地形的に可能であれば、優先的に配送できる「特急便」ルートが用意されている場合がよくあります。
ブリッジ生産と本格生産の比較
プロトタイプが確定したら、通常は2つの道筋があります。
橋梁製造(少量生産CNC加工)
これは、以下の点を満たすための少量生産のCNC金属加工です。
- デザインの詳細を最終決定します
- 顧客と共に製品を検証する
- 鋳造、MIM(金属射出成形)、または鍛造(それが最終目標の場合)のための金型が完成するまで待つことになります。
典型的な橋梁走行ルート: 20~1,000 部品
メリット:
- より速いスタート
- 大規模な工具投資は不要
- 問題が発生した場合にデザインを微調整しやすい
場合によっては、特に複雑な形状や厳しい公差が求められる金属加工においては、鋳造や金属射出成形などのプロセスに移行するよりも、長期的にCNC加工を続ける方が理にかなっている。
フル生産CNC
本格的な生産用CNCが使用されるのは次のような場合です。
- 設計は安定している
- ボリュームは再現可能
- 厳しい公差と高級素材には、CNC加工の精度が求められる。
典型的な生産量:年間数百から数万個。特に航空宇宙、医療、ロボット工学、半導体ハードウェア分野における高付加価値の精密金属加工において顕著である。
CNC加工金属の品質検査(FAI、PPAP、CMM)
航空宇宙、自動車、医療分野の米国顧客にとって、品質に関する文書は必須条件です。以下は、当社がCNC加工部品に対して通常提供する文書です。
-
FAI(初回製品検査)
- 最初の製品(または最初のバッチ)に関する詳細な測定レポート
- 本格的な生産に入る前に、部品が図面およびCNC加工の公差に適合していることを確認します。
-
PPAP(生産部品承認プロセス)
- 自動車産業および一部の産業分野における標準規格
- プロセスフロー、管理計画、材料証明書、寸法結果、能力調査などが含まれます。
- このプロセスは、継続的な生産において十分な能力と安定性を備えていることを示している。
-
CMMレポート(三次元測定機)
- 重要な寸法の自動高精度測定
- に不可欠 厳しい公差の機械加工 そして高精度金属部品。
その他の一般的な品質サービス:
- 材料および熱処理に関する証明書
- 表面仕上げおよびコーティング証明書
- 重要な機能におけるR&Rと能力(Cp/Cpk)を測定する
特定の規格(AS9100、ISO 13485、IATF 16949など)が必要な場合は、早めにお知らせください。お客様の業界要件に合わせて、CNC金属加工プロセスとドキュメントを調整いたします。
試作品から量産へと移行する際の鍵はシンプルです。スマートな設計、完全なデータの共有、そして明確な品質計画の要求です。こうして、CNC加工による金属加工は「一点もののサンプル」から、安定した拡張可能な量産ソリューションへと進化するのです。
2025年における金属のCNC加工コスト
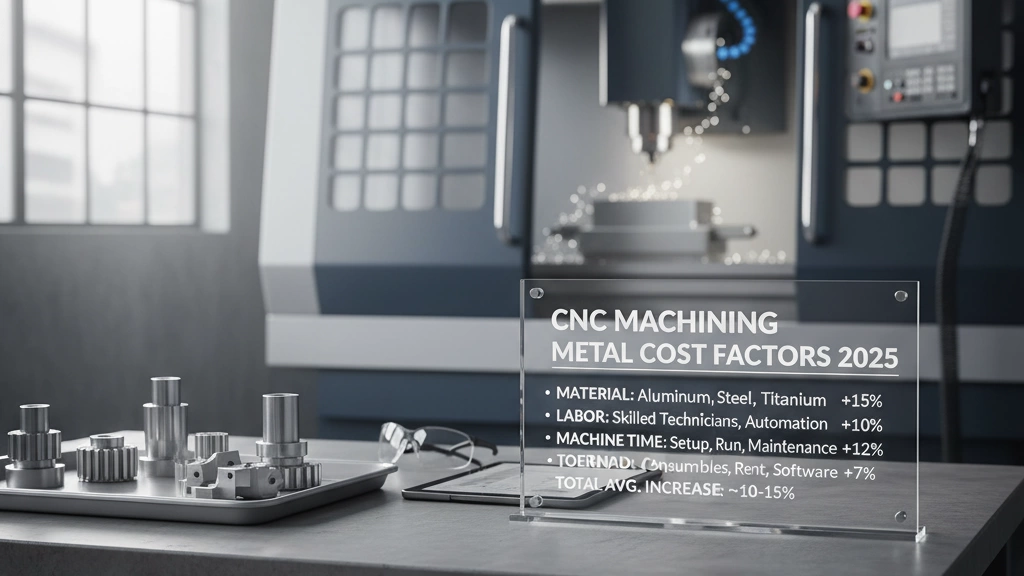
CNC加工による金属加工は、米国において強度と精度に優れた部品をコスト効率よく入手する最も有効な方法の一つですが、2025年の価格は「工場レート」だけでなく、より多くの要因によって左右されるようになります。ここでは、加工金属部品に過剰な費用を支払わないように、私が考えるコスト分析方法をご紹介します。
CNC金属加工における主なコスト要因
精密金属加工における最大のコスト項目は以下のとおりです。
- 機械時間
- 3軸加工は5軸加工よりも安価です。
- 鋼材やチタンの粗削り加工は、アルミニウムの切削加工よりも時間がかかる。
- セットアップとプログラミング
- 新しい治具、複雑なセットアップ、カスタムCAMプログラミングは、初期費用を増加させる。
- 試作品が1つだけの場合、セットアップ費用が総額のかなりの部分を占めます。
- 材料と在庫の準備
- 生肉のコスト、サイズに合わせてカットする費用、および廃棄物(チップ、端材)。
- 工具と工具の摩耗
- 硬い金属や特殊合金は、工具を急速に消耗させる。
- 小型の切削工具や深い加工は、工具の消耗を増加させる。
- 品質と検査
- CMMレポート、FAI、PPAP、および完全なトレーサビリティはすべて、時間とコストを増加させる。
- 仕上げ作業および二次作業
- 陽極酸化処理、めっき処理、研削処理、ビーズブラスト処理はそれぞれ別の工程です。
焼入れ鋼や工具鋼を大量に加工する場合、焼入れ鋼部品の加工を専門とする業者と提携することで、長期的に見て工具費やセットアップ費用を削減できます。
材料選択がCNC加工コストに与える影響
材料費は、単に1ポンドあたりの価格以上の意味を持つ。切削速度、工具寿命、そして不良率にも影響を与える。
- アルミニウム(6061、7075、MIC-6)
- 加工が速い → 加工時間が短縮される。
- 工具摩耗の低減 → 工具費用の削減。
- 試作品や軽作業生産においては、多くの場合、最もコストパフォーマンスに優れた選択肢となる。
- 軟鋼(1018)
- 価格は手頃で、加工性も良いが、アルミニウムよりは加工速度が遅い。
- 構造部品や汎用部品に適しています。
- 合金鋼(4140、P20、工具鋼)
- 原材料費の高騰+加工速度の低下+工具摩耗の増加。
- 強度、耐摩耗性、または金型/ダイが必要な場合に、多くの場合、その価値があります。
- ステンレス鋼(303、304、316、17-4PH)
- 303が最も簡単で、304/316はより難しく、17-4PHは要求水準が高い場合があります。
- アルミニウムに比べて、機械加工時間と工具コストが高くなることが予想されます。
- 真鍮と銅
- 真鍮は加工が速いが、銅は粘着性があり、扱いにくい。
- コネクタや熱関連部品に最適。総コストは通常中程度。
- チタン (グレード 2、グレード 5 Ti‑6Al‑4V)
- 高価な原材料+非常に遅い加工速度+高い工具摩耗。
- 重量対強度比や生体適合性が重要な場合に使用されます。
- 特殊合金(インコネル、ハステロイ、モネル)
- コストピラミッドの最上位に位置する。極めて低速で、工具消費量が多く、特殊な工具が必要となる。
ステンレス鋼からアルミニウムへ、あるいはチタンから高強度アルミニウムへと材質を変更できれば、部品1個あたりのCNC加工コストを30~60%削減できる場合が多い。
部品の形状と複雑さが価格に及ぼす影響
部品設計によっては、同じ材料を使用した場合でも、CNC金属加工のコストが2倍、3倍になることがある。
複雑性コストの要因:
- 深いポケットと薄い壁
- 複数回の切削、小型工具、そして控えめな送り速度が必要です。
- チャタリングや歪みのリスクは、サイクルタイムを増加させる。
- 5軸機能
- アンダーカット、複合角度、複雑な曲面には、4軸または5軸のCNC金属フライス加工が必要です。
- 機械稼働率の向上とプログラミング時間の増加。
- 小さな特徴と微細なディテール
- マイクロカッターは回転速度が非常に遅く、壊れやすい。
- 機械稼働時間と検査の複雑さの両方が増加する。
- 複数の取引
- 部品にCNCフライス加工とCNC旋削加工の両方が必要な場合、または複数回の再クランプが必要な場合、セットアップコストが上昇します。
- タイトな内角
- 小径工具を無理に押し込むと、加工時間と工具の摩耗が増加します。
可能な限り、私は以下をお勧めします。
- 鋭利な内角ではなく、大きめの切り身にする。
- 均一な壁厚。
- 不要なポケット、段差、アンダーカットを避ける。
これらの設計上の選択により、機能を損なうことなく精密金属加工の価格を抑えることができます。
公差と表面仕上げがコストに与える影響
公差と表面仕上げの要件は、厳しい公差が求められる金属加工において、気づかないうちにコストを押し上げる要因となる。
- より厳しい公差(±0.0005インチ以下)
- より遅い送り速度、より多くの工具補正、そしてより多くの工程内検査が必要となる。
- 場合によっては、専用の治具や温度・湿度管理された加工設備が必要となる。
- 標準公差(±0.002インチ~±0.005インチ)
- はるかに安価で、通常はブラケット、ハウジング、非嵌合部品に適しています。
- 表面仕上げ
- 加工後:コスト効率が良く、フライス加工ではRaが約63~125μin、旋削加工ではさらに良好。
- 微細仕上げ(Ra < 32 µin)には、多くの場合、以下のものが必要です。
- 追加パス
- 研磨、研削、または超仕上げ
- 追加の品質管理手順
図面に小数点以下の桁数を増やしたり、「鏡面仕上げ」といった注記を加えたりするたびにコストが増加します。厳密な公差加工や高級仕上げは、シール面、ベアリング嵌合部、精密な接合部など、本当に重要な箇所のみに指定するようにしてください。
注文量、リピート注文、価格割引
CNCによる金属加工は、多くの人が考えているよりもスケールアップしやすい。
- 一点ものの試作品
- セットアップ費用が1つの部品に分散されるため、単位あたりのコストが高くなる。
- 小ロットCNC金属加工(10~100個)
- 初期費用は償却され、部品単価は大幅に低下する。
- 量産CNC加工(100個~10,000個以上)
- 特注治具、最適化されたツールパス、そして大量材料購入が効果を発揮する。
- 最もお得な価格を実現するには、安定した繰り返し注文が不可欠です。
真の節約効果が得られるのは、リピート注文です。
- プログラミングと治具設置は既に完了しています。
- 工程が最適化され、不良品や手直しが削減された。
- 店舗は材料を大量に仕入れることで、その分のコスト削減分を価格に還元できる。
再注文の予定がある場合は、事前に金属加工業者にお知らせください。それによって、工具への投資や工程最適化の方法が変更されます。
品質を損なわずにCNC金属加工コストを削減するためのヒント
いくつかの賢い方法を用いることで、高い品質を維持しながら、部品あたりのCNC加工コストを抑えることができます。
- 材料のサイズを適切に調整する
- 強度や耐熱性がそれほど重要でない箇所には、アルミニウムを使用してください。
- 腐食や化学組成が許す場合は、304の代わりに303を使用してください。
- 特殊な合金は、その特性を本当に必要とする場合を除き、避けるべきです。
- 可能な限り許容範囲を緩和する
- 図面上では、「重要寸法」と「非重要寸法」を分けて記載してください。
- すべてを締め付けるのではなく、標準公差ブロックを使用してください。
- ジオメトリを簡素化する
- 切り身を加え、肉壁が極端に薄い部分は避け、深いポケットは最小限に抑える。
- 機能に影響を与えない外観上の要素は削除する。
- 実用的な仕上げを選びましょう
- 可能な限り、加工済みの標準品を使用してください。
- 腐食、摩耗、または刻印のために必要な場合にのみ、陽極酸化処理、メッキ、またはビーズブラスト処理を指定してください。
- 部品と注文をまとめて
- 組み立て工程を共有するために、少数の部品をまとめて注文してください。
- 需要が予測可能な時期に、計画的な出荷を伴う一括発注を計画する。
- DFMに早期から取り組む
- デザインを最終決定する前に、ショップにDFM(製造性設計)に関するフィードバックを求めてください。
- 簡単な見直しを行うだけで、パフォーマンスへの影響を一切伴わずに、コストを10~30%削減できる場合が多い。
コスト効率の高い生産を目指してアルミニウム部品に注力するのであれば、アルミニウム加工部品専門メーカーと提携することで、価格と納期の両方を効率化できます。
2025年、米国におけるCNC加工による金属コストを抑制する最善の方法はシンプルです。適切な金属を選択し、公差や仕上げの「過剰設計」を避け、単に送付した見積もりを提示するだけでなく、真のDFM(製造性設計)フィードバックを提供してくれる加工業者と提携することです。
CNC加工金属加工パートナーの選び方
米国で適切なCNC金属加工パートナーを選ぶことは、プロジェクトの成否を左右します。ここでは、私が見積依頼書(RFQ)や発注書(PO)を送る前に必ず確認するポイントをご紹介します。
金属加工CNC加工工場を選ぶ際に注目すべき点
本格的なCNC金属加工工場に期待するのは以下の点です。
- 金属加工における確かな経験 (プラスチックに限らず)
- 真の精密金属加工 能力(厳しい公差、再現性のある結果)
- 最新の自動化設備3軸、4軸、5軸CNC金属フライス加工およびCNC旋削加工
- 社内エンジニアリングおよびDFMサポート
- 透明性の高い見積もりと納期
- 証明書付きのトレーサビリティのある材料(MTR) 必要な場合
複雑で高精度な加工が必要な場合は、専用の精密CNC加工サービスを提供し、パンフレットだけでなく実際の事例を見せてくれる業者を探すべきです。
確認すべき技術的能力
制作作業を開始する前に、必ず能力を確認してください。最低限必要な能力は以下のとおりです。
斧と装備
- 単純な角柱状部品用の3軸CNCフライス盤
- 4軸と 5軸CNC加工金属 複雑な形状と少ないセットアップを実現
- シャフト、ブッシュ、旋削部品用のライブツーリング付きCNC旋盤(複合加工機)
- 最大部品に合う作業用封筒サイズ
材料
必要な金属を実際に加工してくれることを確認してください。
- アルミ: 6061、7075、MIC-6
- 鋼: 1018、4140、P20、工具鋼
- ステンレス: 303、304、316、17-4PH
- 真鍮と銅
- チタン:グレード2、Ti-6Al-4V(グレード5)
- 特殊合金インコネル、ハステロイ、モネル
公差と仕上げ
- 求める 標準加工公差 (例:±0.005インチ/±0.127mm)
- 彼らが確実に保持できるものは何か尋ねてください 重要な機能 (±0.001インチ / ±0.025 mm またはそれ以上)
- 表面仕上げオプションを確認してください:機械加工そのまま、ビーズブラスト、陽極酸化処理、メッキ、不動態化処理など。
品質システムと認証
航空宇宙、自動車、医療、防衛といった業界に携わっているなら、これは非常に重要です。
尋ねるべき重要な事項:
- ISO 9001 認証(品質管理の基準)
- AS9100 (航空宇宙)または IATF 16949 (自動車関連)該当する場合
- ITARコンプライアンス 防衛関連/管理プロジェクトに携わっている場合
- 提供できる能力:
- 材料証明書(MTR)
- CMM検査レポート
- FAI / PPAP 文書
- プロセス管理計画とトレーサビリティ
基本的な品質管理システムを文書上で示すことができないなら、後々厄介な問題が発生するだろう。
CNC金属加工サプライヤーに尋ねるべき質問
実際の制作業務を任せる前に、以下の質問をしてみてください。
機能について
- あなたは毎週、どのような金属を加工していますか?
- 許容範囲はどのくらいですか? 毎日たまにだけではなく?
- 以下の商品の一般的なリードタイムはどれくらいですか?
- 試作品?
- 少量生産?
- 生産量を増やす?
品質とプロセスについて
- ISO認証を取得していますか?認証書を見せていただけますか?
- 社内にCMM検査設備はありますか?
- 不適合や手直し作業はどのように処理しますか?
- 必要に応じてFAIまたはPPAPをサポートできますか?
コミュニケーションについて
- 私の主な連絡担当者は誰になりますか(エンジニアか営業担当者のみか)?
- DFM(設計製造性)に関するフィードバックはどのように処理しますか?見積書の段階で処理しますか、それとも発注書の後で処理しますか?
- 注文状況はどのくらいの頻度で更新されますか?
CNC加工金属部品のアウトソーシングにおける注意点
もしこれらのいずれかを見かけたら、注意してください。
- 彼ら 約束しない 現実的な許容範囲での執筆
- 明確な品質システムや検査プロセスがない
- 引用文は ずっと下 明確な理由のない市場
- 材料調達に関する回答が曖昧、またはMTR(材料調達報告書)が入手できない
- 技術的な質問に対する対応が遅い、またはずさんである
- 彼らは何に対しても「問題ない」と言うが、反論したり説明を求めたりすることは決してない。
- 実際の写真や例はありません CNC 加工金属部品 彼らは
「この機能は高額になります」とか「この許容範囲は過剰です」と決して言わない店は、おそらく顧客のことを考えていないでしょう。
コミュニケーションとDFMサポートがコスト削減にどう役立つか
良好なコミュニケーションと真のDFM(設計製造性)サポートこそが、プロジェクトのライフサイクル全体を通して実際にコスト削減につながるのです。
強力なDFMサポートとはどのようなものか:
- 彼らはあなたの CADと図面 そして叫ぶ:
- 過度に厳しい許容範囲
- 不要な表面仕上げ
- リスクの高い薄い壁か、それとも潤沢な資金か
- 加工が困難な形状がコストを押し上げる
- 彼らは次のような小さな設計変更を提案している。
- セットアップの削減
- ツールへのアクセスを改善する
- 工具寿命を延ばす
- サイクルタイムと不良品を削減
これがどのように役立つか:
- 機能を犠牲にすることなく部品コストを削減
- プロトタイプから製品化に移行すれば、予期せぬ事態は少なくなる。
- リードタイムの安定性向上と品質問題の減少
- リピート注文の長期的な価格設定がさらに良くなります
私がCNC加工の金属加工パートナーを選ぶ際、単に機械時間を購入するだけではありません。プロセスの安定性、予測可能な品質、そして率直なフィードバックも購入しているのです。もしその業者が、これらの条件を満たし、さらに確かな技術力も備えているなら、それは長く付き合っていく価値のあるパートナーです。
CNC加工金属設計のヒント
優れた設計は、CNC加工による金属部品の加工コストを削減し、加工速度を向上させ、精度を高めます。ここでは、予期せぬコストを発生させることなく、信頼性の高い高精度加工を実現するための、私の金属部品設計アプローチをご紹介します。
CNC加工金属部品の設計基礎
CNC加工用の金属部品を検査する際、まず最初に確認するのは次の3点です。まず、部品を固定できるか?次に、加工箇所に手が届くか?そして、加工できるか?
以下の基本事項に留意してください。
- 切削工具の視点から設計する
- どうしても必要な場合を除き、極端に深くて狭いポケットは避けるべきだ。
- 可能な限り、標準サイズの工具でアクセスできる機能を維持する。
- 一貫した寸法を使用する
- 部品全体で同じ半径、穴のサイズ、ねじのサイズ、および厚さを再利用してください。
- これにより、工具交換時間と段取り時間が短縮され、再現性が向上します。
- 機械加工セットアップの設計
- 平面の基準面(データム)があると、治具の取り付けや検査が容易になります。
- 対称性によって段取りの手間が省け、切削中の部品の安定性も向上します。
壁厚、フィレット、および特徴サイズ
薄肉部や鋭角部は、CNC金属加工においてコストとリスクが増大する部分です。私は、部品の剛性と加工性を維持するように設計しています。
壁厚に関するガイドライン(一般的なCNC金属加工):
- アルミニウム:
- 推奨: ≥ 0.040インチ (1.0 mm)
- 最小要件(低い壁、軽い荷重): 約0.020~0.030インチ 注意して。
- スチール/ステンレス:
- 推奨: ≥ 0.060インチ (1.5 mm)
- 壁を厚くすることで、振動や反りを防ぐことができます。
- チタン:
- 推奨: ≥ 0.060~0.080インチ(1.5~2.0 mm)
- 薄いチタン製の壁は、加工性が低いため、すぐに高価になってしまう。
フィレットと内側の角:
- 内側の角が「ナイフの刃のように鋭利」であったり、完全に尖った形状にならないように注意してください。
- 内側コーナー半径 ≥ ツール半径一般的な選択肢:
- 0.031インチ、0.062インチ、0.093インチ、0.125インチ(1/32、1/16、3/32、1/8)
- 使ってみる 同じ半径 設計全体を通して、工具交換を最小限に抑える。
- 部品を接合するために鋭角な角が必要な場合は、以下を検討してください。
- 緩衝ポケット、または「犬の骨」状の切り抜き。
- 嵌合部品を、代わりに半径を受け入れるように設計する。
最小機能サイズ:
- 彫刻/テキスト: ストローク幅 ≥ 0.020~0.030インチ深さ0.005~0.010インチ。
- スロット:
- スロットの幅はできるだけ狭くしてください ≥ 0.040~0.062インチ(1.0~1.6 mm) 妥当な工具寿命のために。
- 非常に狭く深い溝は、コストを増加させ、工具破損のリスクを高めます。
金属設計における公差設定戦略
高精度な金属加工は費用がかかるため、本当に重要な箇所のみ公差を厳しくします。
厳しい公差を適用する場面:
- 適合部品とインターフェース:
- ベアリング穴、シャフト、圧入、すべり嵌め。
- 位置合わせ機能(精密なダボ穴、位置決め用の肩部)。
- シール面:
- Oリング溝、金属同士のシール、バルブの接合部。
CNC加工による金属加工における一般的な実用公差:
- 一般的な非重要寸法: ±0.005インチ(±0.13 mm)
- 主な標準機能: ±0.002~0.003インチ(±0.05~0.08 mm)
- 厳しい公差での嵌め合い(適切な注記付き): 材質と形状によって異なりますが、±0.0005~0.001インチ(±0.013~0.025 mm)です。
ベストプラクティス:
- GD&T (重要な特徴に対する真の位置、平面度、垂直度)
- 声を上げないで あらゆる寸法において厳しい公差コストが急速に上昇する。
- 公差パターン:重要な基準点を設定し、それに関連する部分のみを厳しくする。
CNC金属加工におけるねじ切りと穴の設計
ねじ切り加工やねじ穴は通常は単純な構造だが、コストと信頼性には細部が重要となる。
穴の設計に関するヒント:
- 標準サイズのドリルの方が安価です。
- 標準を使用する インチまたはメートル法のドリル径 奇数サイズではなく。
- 深さ:
- 穴の深さをできるだけ小さくしてください。 直径の3倍 可能な限り、ドリルで開けた穴を使用してください。
- より深い穴を掘ることも可能だが、速度は遅くなり、たわみも起こりやすくなる。
- タップ穴:
- 提供する タップの深さ 図面には(例:「0.50インチのねじ深さ」)と記載する。
- 必要がない限り、ネジ山を底まで完全に切る必要はありません。
スレッド設計のヒント:
- 標準的なねじのサイズとピッチ (UNC/UNFまたはISOメートル法)
- 貫通穴は止まり穴よりも安価である。
- 盲穴の場合:
- 提供する ねじ山のリリーフ 可能であれば一番下に配置してください。
- 必要がない限り、極端に深い盲ねじ(直径の約2~2.5倍以上)は避けてください。
- スレッドの種類を明確に指定してください。
- 例: 1 / 4-20 UNC-2B, M6 × 1.0 – 6H, etc.
- 軟金属(アルミニウム、真鍮)の場合:
- 頻繁に組み立てられるジョイントについては、 ヘリコイルまたはインサート 耐久性のために。
切りくず排出と工具寿命を考慮した設計
優れた形状設計は、特に高精度金属加工において、工具寿命とサイクルタイムを劇的に改善することができる。
チップ排出のヒント:
- 出口のない、極端に深く狭いポケットは避けてください。
- 資金が潤沢な場合:
- 追加 コーナーレリーフ また、工具への負荷を軽減するために、十分な半径を採用しています。
- 追加を検討してください チップエスケープスロット または、設計上可能な場合は貫通穴を使用する。
- 大量の物質除去:
- 可能な限り、壁の厚さを一定に保つ。
- ツールが頻繁に方向転換を強いられるような「孤立した部分」を最小限に抑える。
工具寿命と切削安定性:
- 急激なセクション変更を減らし、スムーズな移行は工具への負担を軽減します。
- 一定の深さのステップを使用してください(例:ポケットの深さは、工具の溝の長さの倍数にする)。
- 提供する 良好なクランプ面 そうすることで、切断中に部品をしっかりと固定できる。
素材別の設計上のヒント(アルミニウム、スチール、チタンの比較)
金属の種類によってCNC加工時の挙動が異なるため、使用する材料に応じて設計を調整します。
アルミニウムのCNC加工:
- 非常に加工しやすく、多少の誤差も許容する。
- 次の操作を実行できます。
- 薄い壁 鋼鉄やチタンと比較して。
- プッシュ より積極的なポケット そして、より軽量な構造物。
- 素晴らしい 金属プロトタイプの機械加工 そして、重量と速度が重要な生産現場。
鋼材およびステンレス鋼の機械加工:
- 剛性は高いが、工具への負担は大きい。
- 設計上の考慮事項:
- 壁がやや厚め 振動やたわみを避けるため。
- 深いポケットでは、内径を小さくしすぎないようにしてください。ハンマー工具が使われ、コストが高くなります。
- ステンレス鋼のCNC加工では、熱の蓄積に注意してください。大きな連続切削を行う場合は、適切な冷却と適度な切削深さが効果的です。
チタン加工サービス:
- 丈夫で軽いが、切断しにくい。
- コストを抑えるために:
- 極端に薄い壁や、極端なアスペクト比の機能は避けてください。
- でデザイン 短いツールリーチ 心である。
- ゆったりとしたコーナー半径 できる限り小さなカッターの使用は避けてください。
- 本格的なチタン加工(医療、航空宇宙)を計画している場合は、 チタン加工専門サービス 適切なツールと戦略があれば可能です。より高度な技術作業については、複雑なTiジョブを専門のチームに依頼します。 専用CNCチタン加工 毎日。
私がCNC加工金属部品を設計する際の目標はシンプルです。お客様が必要とする機能を、最小限のリスク、加工時間、コストで実現することです。肉厚、フィレット、公差、材料を賢く選択することで、過剰なコストをかけずに高精度な部品を製作できます。
CNC加工金属部品生産の規模拡大
CNC加工による金属加工を、試作品から量産へとスケールアップすることで、コスト削減、品質安定化、サプライチェーンの予測可能性向上が実現します。ここでは、そのプロセスを段階的に解説します。
試作品から少量生産の金属製品への移行
試作品がうまく機能したら、柔軟性を損なうことなく部品の再現性を確保することが目標となる。
CNC加工された金属部品の場合、それは通常次のことを意味します。
- (本当に必要な公差のみを含む)「生産準備完了」のCADモデルと図面を確定する。
- 予期せぬ事態を避けるため、材料を標準化する(例えば、6061-T6アルミニウムまたは304ステンレス鋼に固定する)。
- 初期管理計画の設定:主要寸法、重要な嵌合条件、外観表面。
- 目標取引量範囲の合意:
- 試作品製作:1~10個
- 少量:20~500個
- ブリッジ/生産数:500~5,000個以上
この段階では、本格的な量産に入る前に、加工上の問題点を洗い出すために、少量の試作バッチ(10~50個)を製作することをよく提案します。
金属加工用治具および工具の計画
優れた治具と工具は、「作れる」と「大量生産で確実に作れる」との違いを生み出す。
CNC金属加工において、私は以下の点に重点を置いています。
- 特注のソフトジョーと固定具:
- 薄肉構造を歪ませることなく、安定したクランプを実現するように設計されています。
- 迅速な積み下ろしを可能にすることで、サイクルタイムを短縮します。
- ツール戦略:
- コストとリードタイムを管理するため、可能な限り標準ツールを使用する。
- 高性能カッターは、明らかに費用対効果が高い場合(高強度鋼、チタン、潤沢な資金がある場合)にのみ使用する。
- セットアップコストの削減:
- 複数の工程を組み合わせることで、部品の再クランプ回数を減らす。
- 複数部品を一度に加工できるように、複数部品用治具の設計を計画する。
当社では、3軸および5軸CNCフライス盤や専用旋削セルなどのコア機能を中心に治具やプロセスフローを設計するのが一般的です。これは、https://ms-machining.com/cnc-machining-services/のCNC加工サービス概要で説明している内容と同様です。
CNC金属加工におけるプロセス検証と能力
通常のCNC金属加工を開始する前に、工程を検証することで、お客様が毎回の出荷でリスクを負うことがないようにしています。
通常、これには以下が含まれます。
- 最初の商品検査 (FAI):
- 初回試作時に、図面と照らし合わせて寸法を完全に確認します。
- 能力チェック:
- 複数の部品を製造し、重要な寸法(Cp/Cpk)をチェックして、プロセスの安定性を確認する。
- 制御された切断パラメータ:
- 金属の種類(アルミニウム、鋼、ステンレス鋼、チタン)ごとに、送り速度、切削速度、工具経路、工具寿命を固定します。
- ドキュメント化された設定:
- 写真、設定シート、工具リスト、プログラムのバージョンなどを保存しておけば、数か月後に同じ結果を再現できる。
航空宇宙分野や自動車分野における検証が必要な場合は、お客様のPPAP(生産部品承認プロセス)または同様の要件に合わせて対応いたします。
大規模バッチ全体で一貫性を維持する
CNC加工による金属部品が数百個、数千個にも及ぶようになると、一貫性がすべてとなる。
部品のロットごとの安定性を維持するために、当社は以下の対策を実施しています。
- 材料供給源を標準化する:
- 認定を受けた製粉所および販売業者(材料証明書、熱処理番号など)。
- 工程内検査を実施する:
- 作業員は、終了時だけでなく、運転中にも主要な寸法を確認します。
- 工具の摩耗を制御する:
- 高精度加工に対応するため、工具寿命の事前設定、自動工具オフセット、および工具交換スケジュールを設定できます。
- 機械の校正を維持する:
- フライス盤および旋盤の定期的な校正と予防保守。
- 改訂履歴を厳密に追跡する:
- CAD、CAM、Gコードのバージョン管理を明確にすることで、工場は常に最新版のデータを使用できる。
CNC加工と他の加工方法を組み合わせるタイミング
米国市場、特に自動車、航空宇宙、ハードウェア分野では、純粋なCNC加工だけでなく、ハイブリッドなアプローチが最適な解決策となることが多い。
CNC金属加工と以下の技術を組み合わせると良いでしょう。
- 鋳造または鍛造:
- 鋳造/鍛造による粗形状の後、CNC加工により精密な形状と厳しい公差を実現。
- 金属3Dプリンティング:
- 複雑な形状をニアネットシェイプで印刷し、その後、精度を確保するために重要な面や穴をCNC加工する。
- 板金加工:
- 成形された板金アセンブリにボルトで固定される、機械加工された固体部品。
- 二次仕上げ:
- 耐腐食性と美観を向上させるため、CNC加工後に陽極酸化処理、めっき処理、不動態化処理、ビーズブラスト処理を施す。
通常、生産量が増加し、原板加工だけでは費用対効果の高い選択肢ではなくなった場合に、この方法をお勧めしています。
CNC金属部品の長期サプライヤーパートナーシップ
CNC加工金属部品の規模拡大は、単に機械の問題ではなく、関係性の問題です。金属加工CNC業者との強固な長期的なパートナーシップは、時間、リスク、そしてコストの削減につながります。
私が顧客と共に構築することに重点を置いているのは以下の点です。
- 安定した価格設定と長期的な計画:
- 予測に基づいた計画策定と、価格と生産能力を固定するための包括発注。
- DFM(設計製造性)とコスト削減に関する共同作業:
- 定期的な製造設計レビューを実施し、機能を損なうことなく部品を簡素化し、コストを削減する。
- バックアップと冗長性:
- ダウンタイムを防ぐために、ジョブを実行できる複数のマシンと構成を用意します。
- デザイン変更への迅速な対応:
- アジャイルなCAMプログラミングとツール更新により、新しい改訂版が生産を停滞させないようにする。
- データとトレーサビリティ:
- ロット追跡、材料証明書、検査記録は、特に規制対象業界においては重要である。
CNC金属加工を試作段階から本格的な量産段階へと拡大する準備が整ったなら、重要なのは「これを作れるか?」という問いを超えて、「これを毎回確実に、適切なコストで実行するにはどうすればよいか?」と問い始めることです。これが、私たちが実施するすべてのCNC金属加工プログラムに適用している考え方です。