「サイレントクォート」の落とし穴:最初の反応を分析する
複雑な部品のCNC加工を依頼する業者を探すのは、しばしば困難を伴います。STEPファイルとPDF図面を送付し、見積もりを受け取り、あとはうまくいくことを祈るばかりです。しかし、MS Machiningでの私の経験では、失敗はたいてい最初の切削が行われるずっと前に、つまり最初のメールのやり取りの段階で起こります。機械加工業者が見積もり依頼(RFQ)にどのように対応するかが、部品が仕様通りに納品されるか、それとも廃棄処分されるかの最大の指標となるのです。
複雑な図面を受け取った場合、私たちは全体の寸法だけを見るのではなく、落とし穴を探します。もし業者が何の質問もせずに見積もりを送ってきたら、それは「沈黙の見積もり」という落とし穴です。沈黙は、彼らが技術的な細かな点を検討していないか、「後で考えよう」と考えていることを示唆しており、通常は納期の遅延や不適合につながります。
「イエスマン」の危険信号:素早い引用 vs. 正確な引用
誰もがスピードを求めますが、精密なCNCフライス加工においては、即座の満足は危険です。自動見積もりと設計に基づく見積もりには大きな違いがあります。
- 「イエスマン」ショップ: 5軸マニホールドの見積もりを30分で返してきた。あらゆる公差条件に「はい」と答え、納期3日にも「はい」と答えてきた。これは要注意だ。おそらく、材料量と所要時間を計算するアルゴリズムを使用しているが、治具の複雑さや工具へのアクセス状況は考慮していないのだろう。
- 正確なパートナー: 形状を分析するのに時間をかけます。部品を見て、カスタム成形ツールやリスクの高い設定が必要なフィーチャーを見つけたら、それをフラグ付けします。
潜在的なサプライヤーが、非常に複雑な設計を何の異議も唱えずに受け入れる場合、おそらくまだリスクを認識していないでしょう。「これは可能ですが、リスクはこうです」と言ってくれるパートナーが必要であり、注文を盲目的に受け入れるような相手ではいけません。
重要な公差と表面仕上げについてのお問い合わせ
高精度加工には、具体的な打ち合わせが必要です。一般的な形状であれば「ISO 2768-m」という表記で十分ですが、複雑な部品にはより厳密な精度が求められる重要な嵌め合いが存在します。加工業者を評価する際には、最も厳しい要求事項をどのように満たすつもりなのかを具体的に尋ねてください。
以下の反応に注意してください。
- 漠然: 「当社には高精度機械があります。」(何の意味もありません。)
- 特定: 「この部分はフライス盤で荒削りし、ワイヤー放電加工で仕上げ加工を行い、±0.005mmの公差を維持します。」(これは彼らに計画があることを示しています。)
表面仕上げもまた、失敗の原因となる要素の一つです。平面で0.8 Ra(32マイクロインチ)の表面仕上げを実現するのは容易ですが、深いポケットの内側にある3D曲面で同じ仕上げを実現するのは全く別の話です。加工戦略は、お客様がその仕上げをシール機能のために必要としているのか、それとも単に美観のために必要としているのかを常に確認します。なぜなら、これによって加工戦略が変わってくるからです。
GD&Tの理解の検証
多くの工場は幾何寸法公差(GD&T)を理解していると主張しますが、検査時に正しく適用している工場はほとんどありません。線寸法は基準を満たしていても、基準点を理解していないために、真位置公差や形状公差を満たせない場合があります。
ショップの能力を検証するには、図面上のフィーチャーコントロールフレームについて具体的な質問をしてください。例えば、次のようになります。
- 「この部品をどのように固定すれば、基準点Aと基準点Bを同時に満たすことができるのでしょうか?」
- 「このプロファイル許容値をプロセス内で検証するためのプローブ機能はありますか?」
もし彼らがあなたのデータに基づいて設定戦略を説明できないなら、それは彼らの推測に過ぎません。
材料認証およびトレーサビリティチェック
金属の種類が謳われている通りであると決して思い込まないでください。カスタム金属加工の世界では、材料の混同は静かなる致命傷となります。航空宇宙や医療機器などの重要な部品においては、材料のトレーサビリティは絶対に不可欠です。
材料検証のためのチェックリストには、以下の項目を含める必要があります。
- ミルテストレポート(MTR): 仕入先が、材料工場から提供される物理的、化学的、機械的特性に関する情報を提供できることを確認してください。
- 加熱ロットのトレーサビリティ: 特定部品を、原材料の熱処理ロットまで遡って追跡することは可能でしょうか?
- ISO 9001規格: An ISO 9001認証取得済みの機械工場 材料の相互汚染を防ぐための手順を確立する(例:アルミニウムの切削屑をチタンから遠ざける)。
当社では、材料の検証を品質の基盤としています。原材料が間違っていれば、世界最高レベルの精密加工を施しても、部品の品質は保証されません。
製造性設計(DFM)フィードバックの評価
複雑な部品のCNC加工を外部委託する場合、CADモデルに対するフィードバックは、サプライヤーの能力を測る最初の真の試金石となります。複雑な設計を何の質問もせずに受け入れる工場は、効率的とは言えず、むしろ危険信号です。
DFMを診断ツールとして使用する
高精度な加工においては、一般的な「見積もり受領」メールでは不十分です。徹底的な製造性設計(DFM)レビューを実施してくれるパートナーが必要です。このフィードバックループこそが、金属加工が始まる前に潜在的な不具合を検知する鍵となります。設計が失敗したり、本来のコストの2倍になるような場合は、私は必ず指摘します。もし潜在的なサプライヤーが明らかな問題点について沈黙を守っているとしたら、彼らは解決策を設計するのではなく、単にボタンを押しているだけでしょう。誰もが迅速なCNC加工結果を望んでいますが、この診断段階を省略すると、後工程での遅延が確実に発生します。
鋭角な内角と半径の問題を特定する
精密CNCフライス加工における最も一般的な落とし穴の一つは、内部形状に関するものです。標準的なCNCフライス盤は回転する円形カッターを使用するため、放電加工(EDM)のような特殊な加工方法を用いなければ、完全に鋭利な内部コーナーを作成することは物理的に不可能です。
設計図に直角の内角があり、加工工場がそれを指摘しない場合、問題が発生する可能性があります。熟練した機械加工技術者は、角に半径(フィレット)を追加するか、「ドッグボーン」と呼ばれる逃げ角を設けることを提案するでしょう。これを無視すると、工具のたわみやビビリが大きくなり、表面仕上げが悪くなり、公差外の部品ができてしまいます。
深いポケットと深さ対直径比
深い空洞もまた、大きな故障箇所の一つです。機械加工の物理法則によれば、工具が長く薄くなるほど、安定性は低下します。
- 黄金比: 一般的に、深さと直径の比率が3:1以下であることを求めています。
- リスク: さらに深い場所では、振動を避けるために特殊な工具や多軸加工戦略が必要となる。
- チェック: 深さ10mmで幅がわずか1mmのポケットを加工する場合、工具の破損やテーパー状の壁になるリスクについて店側から警告がないとしたら、その店側は注意を払っていないということだ。
非角柱形状に対するワーク保持戦略の評価
四角いブロックを固定するのは簡単ですが、複雑で有機的な形状を固定するのは至難の業です。標準的な万力で簡単に固定できない部品の場合、特注金属加工のリスクは急激に高まります。部品をどのように固定する予定なのか、サプライヤーに確認してください。
- ソフトジョーズ: 部品の形状に合わせて、特注のジョーを加工しているのでしょうか?
- 真空器具: 薄くて平らな部品の反りを防ぐために、真空プレートを使用しているのでしょうか?
- タブ: 後で手動で削除する必要のあるタブが残るのでしょうか?
もし彼らがワーク保持戦略を説明できないのであれば、切削力の下で部品を安定させる方法について考えていない可能性が高い。
ハードウェアおよびソフトウェアの技術的能力の評価

複雑な部品のCNC加工を依頼するパートナーを選定する際、設備リストを見ればその企業の実力が分かります。私は単にブランド名だけを重視するのではなく、加工する部品に最適な構成かどうかを見極めます。もし加工業者が複雑な航空宇宙形状を標準的な3軸フライス盤で無理やり加工しようとするなら、それは不必要なリスクを招いていることになります。高額な不良品や納期遅延を避けるためにも、加工業者のハードウェアが設計の複雑さに見合っていることを確認する必要があります。
複雑な形状に対する3軸加工と5軸加工の比較
単純な角柱状の部品であれば、3軸加工機で十分です。しかし、複合角度、アンダーカット、あるいは複雑な曲面を持つ部品を扱う場合、3軸加工機に頼ると失敗に終わることがよくあります。この方法では、作業員が部品を何度も手動で反転させて固定し直す必要があります。人が部品に触れて位置を調整するたびに、精度が低下します。
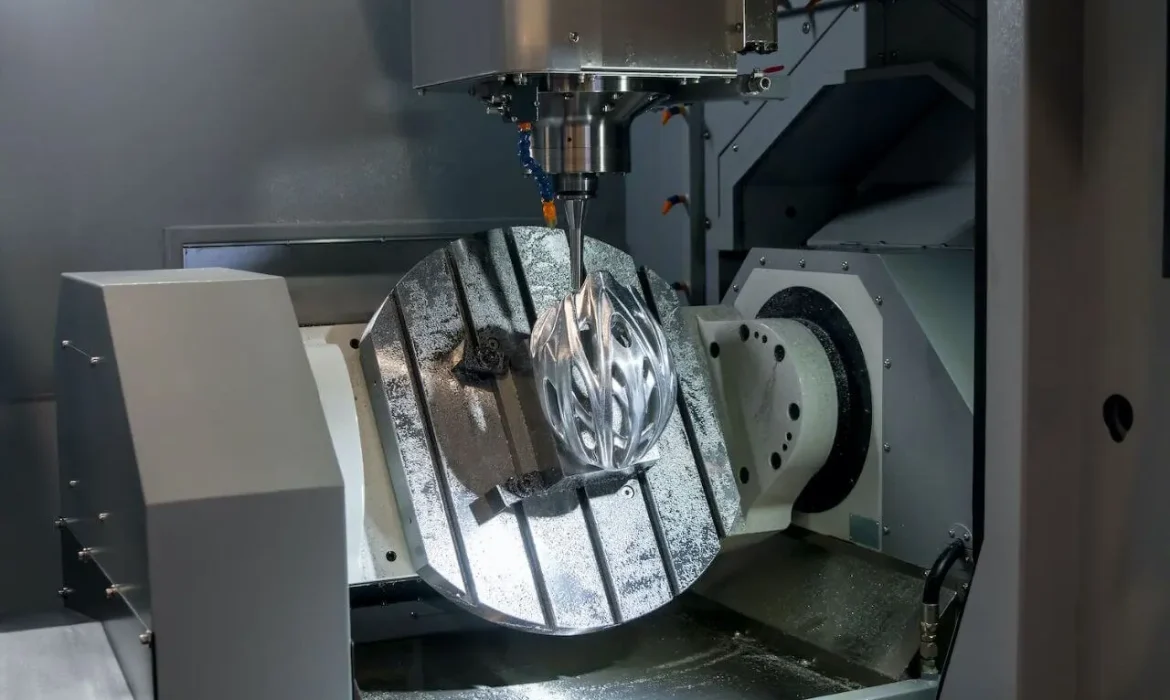
私は5軸CNC加工サービスを提供している工場を優先的に選びます。この技術により、切削工具をほぼあらゆる方向からワークピースにアプローチすることが可能です。複雑な輪郭も一度の段取りで加工でき、形状間の幾何学的関係を完璧に維持できます。
多軸セットアップによるスタックアップ誤差の低減
精密加工における隠れた脅威は、公差の累積です。部品の異なる面を加工するために複数の治具を使用する場合、各治具の小さな誤差が積み重なります。部品が完成する頃には、全体の誤差が許容公差を超えてしまうことがよくあります。
多軸加工機能は、ワークピースを固定することでこの問題を解決します。これにより、累積誤差が大幅に低減されます。シングルセットアップとマルチセットアップのプロセスを比較した場合、 CNCフライス加工の精度がどれほど違うのか疑問に思うかもしれませんが、その差こそが、実用的な部品と文鎮を分ける決定的な要素となることが多いのです。
CAMソフトウェアの習熟度と衝突回避
高性能な機械も、それを制御するソフトウェアがなければ役に立ちません。複雑な形状を加工するには、ツールパスを効率的に管理するための高度なCAM(コンピュータ支援製造)戦略が必要です。私は必ず、機械が稼働する前に、工場が衝突検出用のシミュレーションソフトウェアを使用しているかどうかを確認します。
切削シミュレーションを行わなければ、それは推測に過ぎません。適切なシミュレーションを行うことで、工具の削り込みや機械のクラッシュを防ぎ、CNC精密部品の製造スケジュールを確実に守ることができます。
ハードウェア選定ガイド:
| 機能 | 3軸加工 | 5軸加工 |
|---|---|---|
| 理想的な | 平らな面、単純な穴 | 複雑な曲線、インペラ、タービン |
| 必要な設定 | 複数(エラー発生リスクが高い) | シングル(高精度) |
| 表面仕上げ | 平地での使用に適しています | 曲面において優れた性能を発揮 |
| コスト効率 | 単純な部品の場合は下げる | 複雑な部品はより高い価値を持つ |
品質管理(QC)のリトマス試験
複雑な部品のCNC加工においては、品質管理部門の活動が、営業担当者の説得力のある説明よりもはるかに多くのことを教えてくれます。タービンブレードや複雑な医療機器の筐体を、標準的なノギスで確認すれば十分だと考えている工場は、トラブルの道を辿っていると言えるでしょう。品質管理は、単に最終チェックを行うだけではありません。機能的な部品と、高価な文鎮との間に立ちはだかる唯一の障壁なのです。
標準的な手工具が複雑な形状に対応できない理由
ノギスやマイクロメーターは、正方形のブロックの長さ、幅、厚さといった単純な寸法を測るには非常に便利です。しかし、有機的な形状、立体的な曲面、複雑な曲線などには、ほとんど役に立ちません。3Dサーフェスを扱う設計の場合、標準的な手工具では、実際の形状がCADモデルと一致しているかどうかを確認することはできません。高度な計測機器を用いて非線形寸法を正確に測定できる、カスタムCNC加工サービスを提供するパートナーが必要です。複雑な輪郭を手工具に頼ると、人為的なミスが大量に発生し、見た目は正しくても実際には適合しない部品ができてしまうことがよくあります。
GD&TにおけるCMM検証の必要性
こうした状況では、三次元測定機(CMM)による検査が不可欠となります。複雑な形状には、単純な直線測定では済まない、厳格な幾何公差(GD&T)要件が伴うことがよくあります。これらの形状を目視で判断することはできません。
- 表面のプロファイル: CMM(三次元測定機)は、CADデータで定義された許容範囲内に収まるように、正確な輪郭をトレースします。
- 真の位置: 基準点に対する穴の位置を確認し、組み立て時の適切な位置合わせを保証します。
- 平面度と平行度: ノギスでは部品面全体を測定できないような、表面のシーリングに不可欠です。
工程内検査と最終検査
部品が完成してからエラーチェックを行うのは、時間と材料の無駄です。信頼性の高い金属部品の製造には、工程内検査が不可欠です。つまり、機械に搭載されたプローブを使用するか、機械を停止させて、セットアップを解体する前に重要な特徴を測定する必要があります。
工場が最終段階でしか検査を行わない場合、納期を危険にさらすことになります。部品がまだ固定されている段階で穴のサイズが不足している場合は、数分で修正できます。しかし、最終検査で発見された場合、部品は多くの場合、廃棄処分となります。
初回製品検査(FAI)の役割
初回製品検査(FAI)報告書なしに、本格的な生産を承認してはなりません。これはまさに「ゴールデンサンプル」です。機械が数百個の製品を生産する前に、製造プロセスが仕様どおりの部品を製造できることを証明します。ISO 9001認証を取得した機械加工工場は、図面上のすべての寸法と、ラインから最初に出荷された部品の実際の寸法を対応付けた詳細なFAI報告書を提供します。サプライヤーがこのデータの提供をためらう場合は、自社のプロセス安定性に自信がないことを示す重大な危険信号です。
材料および表面処理に関するリスク
複雑な部品のCNC加工においては、金属そのものが最大の変動要因となることがよくあります。単に形状を切削するだけでなく、材料が切削時にどのように反応するか、そして表面処理が最終寸法にどのような影響を与えるかを予測する必要があるのです。加工業者が材料の挙動に関する計画を持っていなければ、失敗するリスクは非常に高くなります。
材料の応力緩和と反りリスク
カスタム金属加工において最も見落とされがちなリスクの一つが、内部残留応力です。アルミニウムや鋼の塊から大量の材料を除去して複雑な形状を作り出すと、材料内部に閉じ込められていた力が解放されます。その結果、部品は治具から外した瞬間に反ったり、ねじれたり、曲がったりする可能性があります。
有能な工場はこれを予測しています。高精度な作業においては、多くの場合、特定のワークフローを採用しています。
- 荒加工: 材料の大部分を取り除いてください。
- 応力緩和: 部品が安定するまで放置する(場合によっては熱処理を行う)。
- 仕上げ: 動作が安定した後、最終寸法を機械加工する。
サプライヤーが薄肉部品や非対称部品の応力緩和について説明しない場合は、その理由を尋ねてください。信頼性の高い精密CNC加工サービスを提供する企業は、形状の完全性を維持するには、これらの内部応力を無視するのではなく、適切に管理する必要があることを理解しています。
後処理の一貫性と許容範囲の積み重ねの管理
後処理工程は、多くの「完璧な」部品が検査に不合格となる原因となります。陽極酸化処理、めっき、粉体塗装などの処理によって表面の厚みが増します。もし機械加工担当者がコーティング前に部品を最終図面寸法に切削した場合、追加された層によって部品が公差範囲外に押し出されてしまいます。これは公差の積み重ねとして知られています。
CNC加工の品質管理を徹底するため、コーティングの厚みを考慮した「下地」寸法で部品を加工する必要があります。さらに、コーティングは工具痕を隠すどころか目立たせてしまうことが多いため、処理を施す前に表面粗さ(Ra)の要件を満たさなければなりません。
後処理に関して尋ねるべき重要な質問:
- 積算会計: CAMプログラムはめっきの厚み(例えば、タイプIIIハードコート陽極酸化処理では約0.002インチの厚みが加わる)を考慮に入れていますか?
- マスキング精度: ねじ穴や重要な接地面のマスキング処理はどのように行っていますか?
- バッチの一貫性: 異なる製造ロット間で、色や厚みの一貫性を保証できますか?
よくある質問:複雑なCNC部品のアウトソーシングに関するよくある懸念事項
複雑な形状のCNC精密部品を外部委託することは、何に注意すべきかを知らないと、まるで賭けのように感じられるかもしれません。ここでは、米国市場で事業を展開するお客様からよく寄せられる質問に、率直にお答えします。
加工業者が厳しい公差に対応できるかどうかは、どうすればわかりますか?
単に「はい」という返事を鵜呑みにしてはいけません。彼らの設備とプロセスを検証する必要があります。 ±0.0005インチ以下の高精度加工が可能な工場は、温度・湿度管理された環境と高度な計測機器を備えている必要があります。
- CMM(三次元測定機)の有無を確認してください。 彼らが持っていない場合 三次元測定機(CMM)そのため、複雑なGD&Tを確実に検証することはできません。
- 認定を求める: An ISO 9001認証取得済みの機械工場 ばらつきを減らすための標準化されたプロセスを採用している。
- 過去の作品のレビュー: あなたのデザインに似た事例研究を依頼してください。一流の CNC精密加工サービス 重要な寸法を維持できる能力を証明するデータを喜んで提供いたします。
複雑な機械加工部品の標準的な納期はどれくらいですか?
複雑な部品のCNCプロトタイプ製作の場合、米国における一般的なリードタイムは2~4週間です。
- Week 1: 材料調達およびCAMプログラミング。
- 週2〜3: 機械加工および加工。
- Week 4: 品質管理検査および仕上げ。
非常に複雑なマニホールドを、大幅な特急料金なしで3日以内に仕上げると約束するショップには注意が必要です。スピードはしばしば品質を犠牲にしています。 初回品目検査(FAI)レポート 正確さ。
複雑な部品の加工において、5軸加工が優れているのはなぜですか?
要は、「積み重ね誤差」を減らすことです。標準的な3軸加工では、加工する面ごとに作業者が手動で部品を反転させる必要があります。部品を移動させるたびに、精度がわずかに低下します。
5軸CNC加工サービス 切削工具がワークピースの5面すべてに一度の段取りでアクセスできるようにする。これにより、部品の異なる面にある形状が完全に整列され、複雑な形状における不良率が大幅に低減される。
材料選定は加工不良率にどのような影響を与えるのか?
材料によって加工戦略が決まる。形状に対して不適切な材料を選択することは、よくある失敗の原因となる。
- 超硬合金(チタン、インコネル): のリスクが高い 工具のたわみとビビリ表面仕上げや寸法を損なう。
- 軟質金属(銅、アルミニウム): 粘着性のある切削屑が工具を詰まらせたり、内部応力解放によって部品が歪んだりするリスクが高い。
私たちは常に材料の選択を検討します 製造性を考慮した設計(DFM)レビュー 必要な許容誤差と予算に合致していることを確認するため。