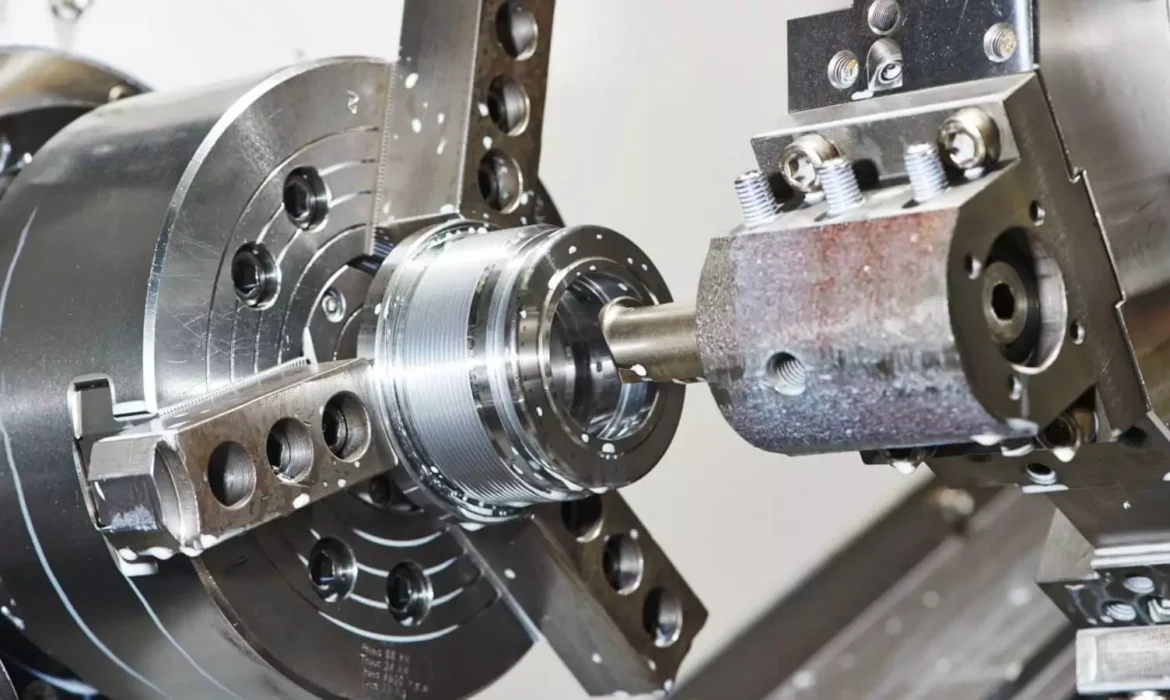
CNC加工について語る際、「穴」という言葉は漠然と使われがちです。しかし、航空宇宙用マニホールド、高速ギアボックスハウジング、医療用部品など、高い精度が求められる生産現場では、「穴」は単なる穴ではありません。直径、真円度、位置など、重要な要件を満たす機能的な形状なのです。
ここでボーリング加工の出番です。穴あけ加工が「粗加工」段階だとすれば、ボーリング加工は「内面の精密仕上げ」段階と言えるでしょう。このガイドでは、プロのCNC加工工場がどのようにしてサブミクロン精度を実現しているのか、なぜ特定の穴の加工コストが他の穴よりも高いのか、そして深穴加工に伴う物理法則に基づく難題をどのように解決しているのかを詳しく解説します。
1. エンジニアリングの論理:「掘削」は単なるウォーミングアップに過ぎない理由
正直に言うと、ドリルは少々怠惰な道具です。標準的なツイストドリルは「追従型」工具です。2つの切削刃を持ち、自身の溝によってガイドされます。ドリルが鋳造品の少し硬い部分に当たったり、進入面が完全に平坦でなかったりすると、ドリルの先端が「ずれ」たり、たわんだりします。ドリルが50mmの穴の底に到達する頃には、中心から0.1mmずれている可能性があります。精密工学の世界では、0.1mmは大きな違いです。
穴あけ加工は、単点切削方式を採用しているため、従来の加工方法とは一線を画します。ドリルとは異なり、穴あけバーは機械の主軸にしっかりと固定され、プログラムされた経路に沿って移動します。事前に開けられた穴が曲がっていても問題ありません。穴あけ工具は、機械のX、Y、Z座標に基づいて、完全に直線的な経路を切削します。
これが、正確な位置と同軸性を確保する唯一の方法です。部品の反対側に、シャフトを通すために完全に位置合わせが必要な2つの穴がある場合、ボーリング加工が唯一確実な選択肢となります。単に穴を大きくするのではなく、3D空間内の本来あるべき場所に穴を正確に移動させるのです。
2.たわみとの戦い:L/D比(深さ対直径)
機械工場では、「剛性が王様」という格言があります。穴加工における最大の技術的課題は、長さ対直径比(L/D比)です。長い木製の定規を片端で持ち、もう一方の端をテーブルに押し付けて、定規が曲がらないようにする様子を想像してみてください。それは不可能です。では、その定規がステンレス鋼のブロックの中で毎分2,000回転で回転するボーリングバーだと想像してみてください。
工具が突き出しすぎると、たわみが生じます。これにより、チャタリング、つまり加工面にレコードの溝のような跡を残す甲高い音が発生します。この問題を解決するために、当社では以下のマトリックスに基づいて工具を選定しています。
表1:穴の深さに基づくボーリングバーの選定
| L / D比 | 最大穴深さ(例:10mm穴の場合) | 推奨されるバー材 | 振動のリスク | 技術戦略 |
|---|---|---|---|---|
| 3まで:1 | 30 mm | 標準鋼 | とても低い | 高速かつ積極的な送り出し。一般的な部品のほとんどに適しています。 |
| . | 40 mm – 60 mm | 重金属/超硬合金 | 技法 | 送り速度を落とし、より剛性の高いシャンクに交換して「テーパー」現象を防いでください。 |
| . | 70 mm – 100 mm | 減衰(チューニング)バー | ハイ | 振動を打ち消すために内部に重りやオイルを使用する。高価な工具が必要となる。 |
| 10:1以上 | 100mm以上 | 特殊な「静音」ツール | 極端な | 非常に遅いサイクル。ベルマウス型穴が開くリスクが高い。 |
物理法則は厳しいものです。ボーリングバーの長さを2倍にしても、曲がる度合いが2倍になるのではなく、たわみやすさが8倍にもなります。そのため、10mmの深い穴は、10mmの浅い穴よりも大幅にコストが高くなります。プロの加工業者として、私たちはたわみを計算し、それに応じて工具の材質を選定しています。
3. 幾何学と「完璧な円」:大きさだけがすべてではない
穴のサイズは「適切」でも、「形状が不適切」な場合があります。この概念は、調達チームを混乱させることがよくあります。標準的なノギスで穴の2箇所を測って25.00mmと表示された場合、完璧だと思うかもしれません。しかし、三次元測定機(CMM)で測定してみると、実際には楕円形や「三葉形」であることがわかるかもしれません。
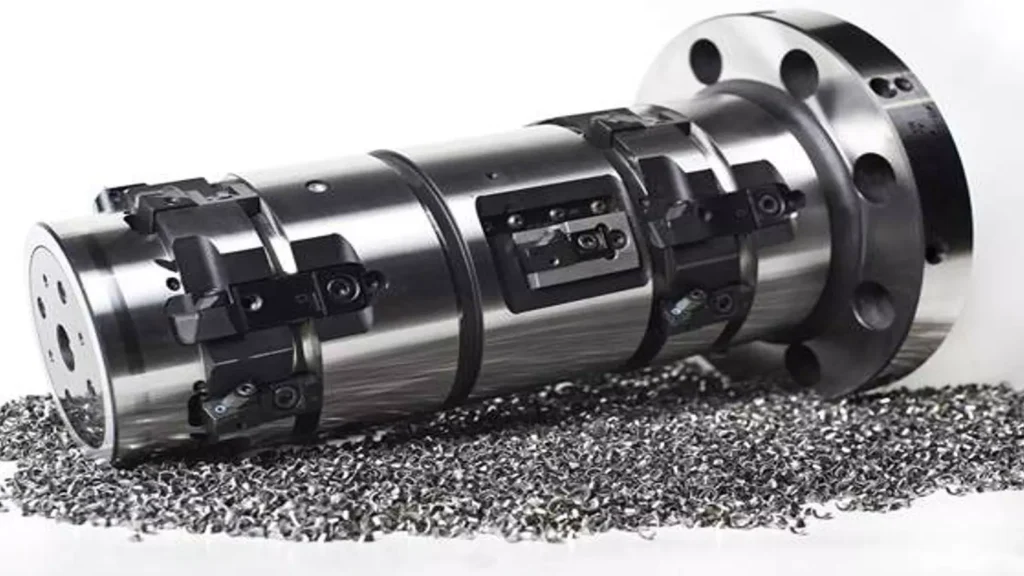
穴あけ加工は、これらの幾何学的誤差を修正します。工具が固定されたスピンドル軸を中心に回転するため、穴を真の円形に加工することができます。
よくある問題の一つに、クランプによる歪みがあります。薄肉のアルミ管を3爪チャックで挟んで締め付けると、管がわずかに三角形に変形します。穴は完璧な円形に開けられますが、チャックを放すと金属が「跳ね返り」、穴はもはや円形ではなくなってしまいます。この問題を解決するために、部品を360度包み込む「ソフトジョー」や、均一な圧力をかける特殊な油圧治具を使用します。これは、IT6またはIT7の公差で求められるレベルの精度です。
4. チップ制御:表面仕上げを静かに破壊する要因
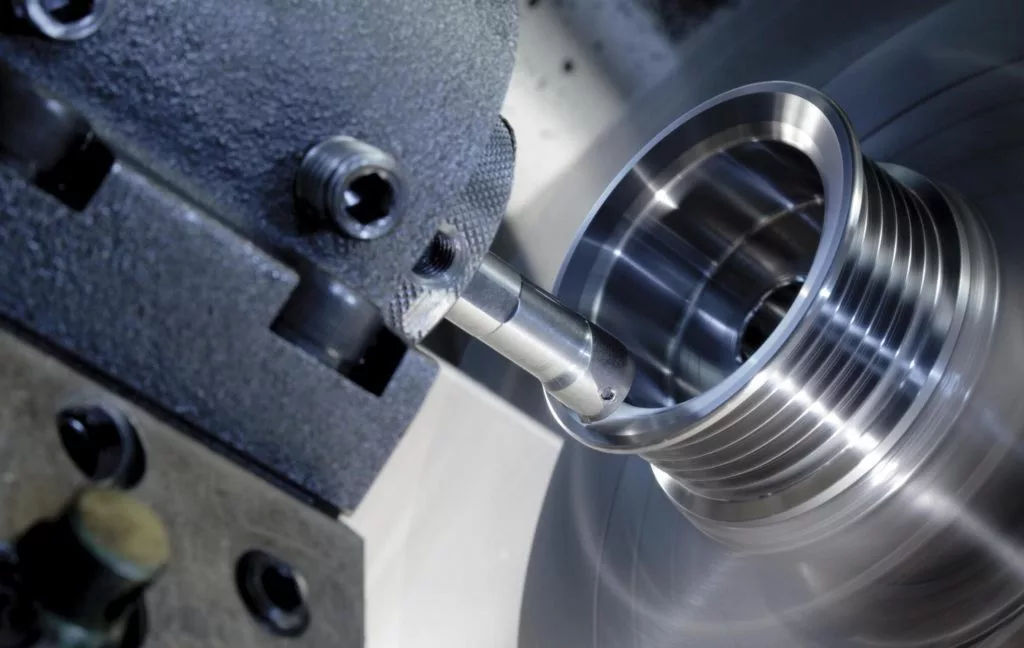
外径旋削では、切削屑は重力によってワークから自然に落下します。一方、内径加工では、切削屑は穴の中に閉じ込められます。切削屑が切削刃と穴の壁の間に挟まると、「再切削」されてしまいます。これにより、見苦しい傷が生じたり、ダイヤモンドチップ付きインサートが折れてしまうことさえあります。
プロの穴あけ加工では、スピンドル貫通クーラント(TSC)が不可欠です。当社では、300~1,000PSIの圧力で切削液をボーリングバーの中心に直接噴射します。
- 潤滑: 刃先の摩擦を軽減します。
- 温度管理: 工具が過熱して材料が工具に溶着するのを防ぐ(ビルドアップエッジ)。
- 避難: それは消防ホースのように機能し、物理的に切り屑を穴から押し出す。
盲穴(貫通していない穴)の場合、切りくずの排出はさらに困難です。金属が長くて危険な「ストリンガー」ではなく、小さく扱いやすい「6字型」の切りくずとして排出されるように、「ペックボーリング」サイクルをプログラムしたり、インサートに特定の切りくずブレーカー形状を使用したりする必要がある場合がよくあります。
5. 精密加工の経済性:リーマ加工よりもボーリング加工を選ぶべき時
毎日こう聞かれます。「この穴をリーマーで加工すればいいんじゃないですか?その方が速いですよ。」確かに、リーマーの方が速いです。リーマーには複数の刃があり、数秒で穴を貫通できます。しかし、リーマーは線路を走る列車のようなもので、既存の穴に沿って加工します。ドリルで開けた穴が曲がっていると、リーマーで加工した穴も曲がってしまいます。
表2:プロセス比較マトリックス
| 機能 | 穴あけ(荒削り) | リーマ加工(仕上げ加工) | 穴加工(精密加工) |
|---|---|---|---|
| 許容範囲 | ±0.15mm | ±0.01mm | ±0.005mm |
| 位置補正 | 貧しい(放浪する) | なし(穴に続く) | 素晴らしい(センターを修正) |
| 表面仕上げ(Ra) | 3.2 – 6.3 | 0.8 – 1.6 | 0.4 – 0.8 |
| 直径の柔軟性 | 一定 | 一定 | 調節可能(カスタムサイズ) |
| 以下のためにベスト | すきま穴 | 大量生産 | ベアリングシート/重要な嵌め合い |
6. 材料科学:金属グループによる退屈な課題
プロのCNC加工工場では、アルミニウムとチタンの加工方法は異なります。穴加工に関しては、それぞれの素材に特有の特性があるからです。
表3:切断パラメータと課題
| マテリアルグループ | 典型的な課題 | 最適な冷却戦略 | 推奨挿入物 |
|---|---|---|---|
| 6061アルミニウム | ビルドアップエッジ(粘着性) | 高気圧(洪水) | 研磨済み無コーティング超硬合金 |
| 304ステンレススチール | 加工硬化 | 内部(高圧) | PVDコーティング(TiAlN) |
| 4140スチール | 熱管理 | 外部、内部 | CVDコーティング(厚膜) |
| グレード5チタン | 極度の工具圧力 | 必須の内部 | 高ポジティブレーキ形状 |
7.トラブルシューティング:部品が故障する理由(そしてその修理方法)
たとえ何百万ドルもする機械を使っても、物理法則は抵抗する。プロはこう対処する。
「ベルマウス」ホール
症状: 穴は中央部よりも入口部の方が大きい。
修正: これは通常、工具が挿入時に「ぐらつく」ために起こります。この問題を解決するには、挿入速度(送り速度)を落とし、切削開始前にボーリングバーが完全に中心に位置するようにする必要があります。
テーパー穴
症状: 穴は深くなるにつれて小さくなる。
修正: これは工具の摩耗やたわみが原因です。当社では、「粗加工」の後に「仕上げ加工」を行うことでこの問題を解決します。仕上げ加工ではごくわずかな材料(0.1mm)しか除去しないため、工具にかかる圧力はほぼゼロとなり、完全に真っ直ぐな壁面が得られます。
「引き抜き痕」(らせん状の傷)
症状: 工具を引き抜くと、穴の奥までひどい傷がついてしまう。
修正: を使用しております 方向付けスピンドルストップ機械はスピンドルを正確な角度で停止させ、工具を壁から0.1mm離して(バックオフ)、その後後退させます。これによりサイクルタイムは3秒長くなりますが、加工後の部品が猫に引っ掻かれたような跡が残るのを防ぎます。
8.熱管理:「隠れた」変数
ほとんどの購入者が忘れがちなこと、つまり熱膨張についてお話ししましょう。金属は熱くなると膨張します。大きなアルミニウム製のギアボックスハウジングに穴を開ける場合、切削時の摩擦によって熱が発生します。
機械上でまだ「温かい」状態の穴を測定すると、50.02mmと表示されるかもしれません。しかし、組み立てラインで冷える頃には、49.98mmまで縮んでいる可能性があります。これが、私たちが熱補償を使用する理由です。精密部品を1つ切削する前に、機械のスピンドルを30分間予熱します。また、部品と同じ温度管理された環境に保管されたマスターゲージを使用して、「同じ条件で」測定できるようにしています。
9. DFM:予算オーバーにならない穴の設計
私たちは皆さんに競争力を維持していただきたいと考えています。もしあなたがデザイナーであれば、部品の穴あけ加工をより簡単(かつ安価)にするための3つの方法をご紹介します。
- 「深くて細い」という組み合わせは避けましょう。 深さと直径の比率は5:1以下に抑えるようにしてください。それ以上深く加工するには、超硬工具やダンパー付きバーなどの特殊で高価な工具が必要になります。
- 救済策を追加する: 穴のサイズが変化する(段付き穴)場合は、肩部に小さなアンダーカットまたは逃げ加工を施してください。そうすることで、両方の直径が完全に同心円状になるように加工しやすくなります。
- 許容誤差を標準化する: 組み立てに±0.02mmで十分な場合は、±0.005mmを要求する必要はありません。「余分な」精度は、絶え間ない測定と調整が必要となるため、加工時間を倍増させる可能性があります。
- 「出口」について考えてみよう: 止まり穴の場合は、底に少し余裕を持たせてください。ボーリング工具には「先端半径」があり、底に完璧な90度の直角を切削することはできません。
10.結論:精密ボーリングが選ばれる理由
結局のところ、ボア加工の本質は安心感にある。部品を受け取り、ベアリングを圧入したら、何も心配することなく完璧に動作してほしいものだ。
穴あけ加工は、科学と芸術のバランスが取れた作業です。冶金学、物理学、そして機械の振動特性に関する深い理解が求められます。CNC加工のニーズを満たすパートナーを選ぶということは、単に機械の稼働時間を購入するだけでなく、これらの様々な要素を管理する能力を購入することにも繋がります。
試作段階であれ、本格的な量産段階であれ、穴あけ加工の細かな点を理解することは、より優れた部品設計とサプライヤー選定に役立ちます。精度は偶然の産物ではなく、管理されたプロフェッショナルなプロセスによってもたらされるものです。