アルミニウム CNC 加工における課題
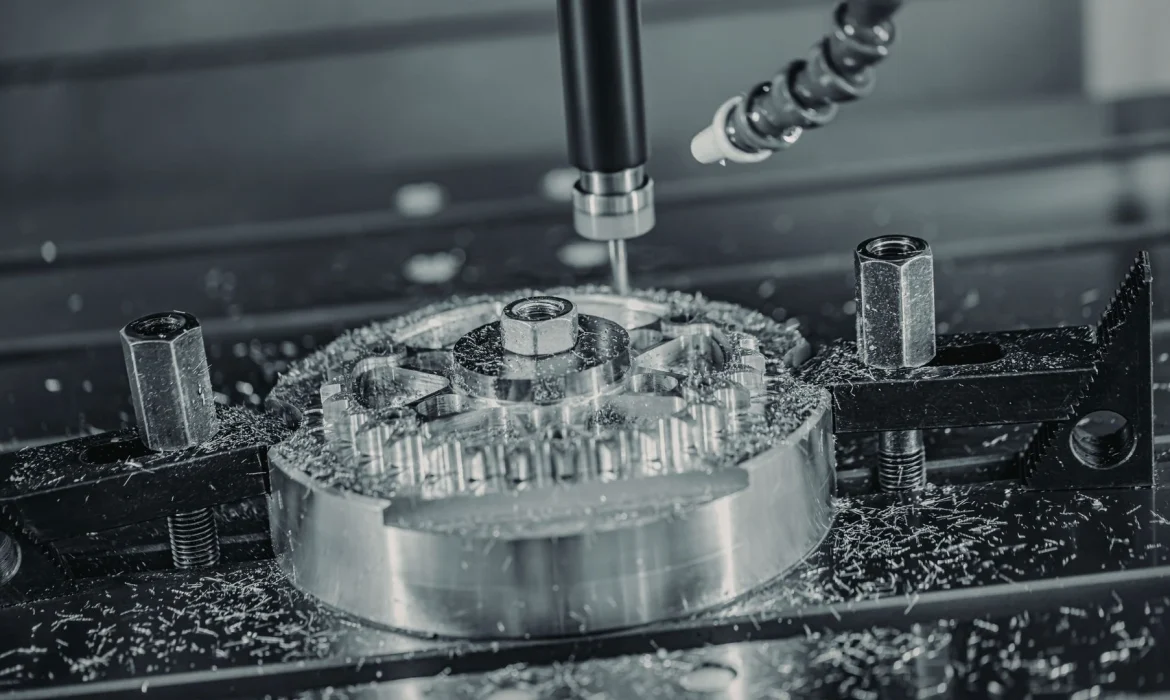
アルミニウムは軽量かつ高強度であるため、製造業において欠かせない素材ですが、加工条件を軽視すると大きな問題が生じます。一般的に高速加工が可能な素材ではありますが、その柔らかさと高い熱伝導率ゆえに、特有の課題も抱えています。これらの課題を克服することは、収益性を維持し、工場の品質を安定させるために不可欠です。
アルミニウム部品のスクラップ発生の一般的な原因
不良率は、工具と加工物との特定の物理的相互作用によって急上昇することがよくあります。当社の生産経験では、不良部品が発生する最も一般的な原因は以下のとおりです。
- ビルドアップエッジ(BUE): アルミニウムは「粘着性」があり、切削工具に圧着する傾向があります。これにより工具の形状が変化し、表面仕上げの不良や工具の破損につながります。
- チップの再切断: 切削屑がすぐに排出されないと、カッターは再び切削屑を切断してしまう。これにより、部品の表面が損傷し、工具の摩耗が加速する。
- ワーク保持具の変形: アルミニウムは比較的柔らかいため、万力やクランプを締めすぎると材料が歪んでしまう。歪んだ状態で加工が行われ、解放すると元の形状に戻って公差外になる。
精度に関する問題とその原因
高品質なCNC精密部品を製造するには、環境要因と機械的要因を厳密に管理する必要があります。精度にずれが生じた場合、その原因は通常、以下の点に起因します。
- 熱膨張: アルミニウムは熱によって大きく膨張します。冷却剤を用いて温度管理を行わないと、切削中に部品が膨張し、冷却時に許容範囲を超えて収縮してしまいます。
- 高速チャット: アルミニウム加工には高速のスピンドル回転数が必要です。剛性の高いセットアップがない場合、この回転数によって振動(ビビリ振動)が発生し、表面に明らかな痕跡が残ります。
- ツールのたわみ: 長くて細いエンドミルで積極的な送り速度を行うと、工具がたわみ、寸法精度が損なわれる可能性があります。 精密CNC部品.
アルミニウムに関する材料固有の考慮事項
アルミニウムを鋼鉄と同じように扱うのは失敗のもとです。プロセスを最適化するには、材料固有の特性を考慮する必要があります。
- 「グミ」要素: 脆い材料が欠け落ちるのとは異なり、アルミニウムはせん断加工と流動加工が可能です。そのため、材料の付着を防ぐために、鋭利で研磨された工具の刃先が必要となります。
- 合金のバリエーション: すべてのアルミニウムが同じ品質とは限らない。 6061 汎用性は高いが、粘着性があり、 7075 より難しく、より短く、よりきれいなチップを備えたマシンが必要となる。
- 研磨性: 特定の鋳造アルミニウム合金はシリコン含有量が高く、シリコンは非常に研磨性が高く、標準的な超硬工具を急速に摩耗させる。
アルミニウムCNC加工におけるスクラップ削減戦略
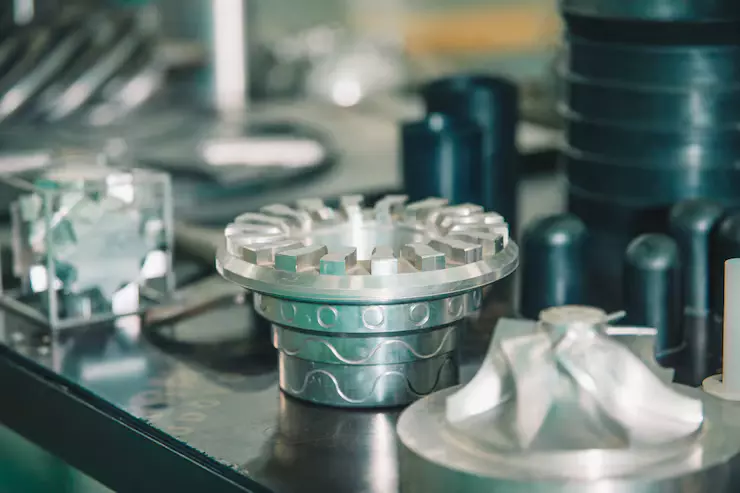
スクラップを減らすことは、単に材料を節約するだけでなく、生産スケジュールを順調に進め、収益性を維持するためにも重要です。高品質で精密なCNC部品を目指す場合、アルミニウム特有の性質に真正面から取り組む必要があります。アルミニウムは軟らかい金属ですが、その特性を軽視すると、かえって扱いが難しくなります。以下に、スクラップ箱を空にするために私が実践している戦略をご紹介します。
切削パラメータとツールパスの最適化
アルミニウムは粘着性が高い。切削条件が適切でないと、材料が粘着質になり、工具に溶着(構成刃先)してしまう。これにより表面仕上げが損なわれ、工具も破損する。金属を削り取るのではなく、きれいに切断するためには、高速スピンドル回転数を維持する必要がある。
しかし、速度だけがすべてではありません。適切な送り速度とのバランスを取り、切りくずが十分に厚く、熱を逃がせるようにする必要があります。切削速度が遅すぎると、熱が部品内に留まり、熱膨張や寸法誤差の原因となります。この効率性は、CNC加工サービスのコスト管理において非常に重要な要素です。なぜなら、不良部品が発生するたびに、プロジェクト予算が直接的に圧迫されるからです。
アルミニウムパラメータのクイックトラブルシューティング:
| 問題 | 推定原因 | 調整 |
|---|---|---|
| ビルトアップエッジ (BUE) | 送り速度が遅すぎる/速度が低すぎる | 回転数を上げ、冷却液を使用してください。 |
| チャタリング/振動 | 工具の突き出しが長すぎる | 工具を短くし、ワークの保持状態を確認する。 |
| 表面仕上げが悪い | チップの再切断 | 切りくず排出(空気/冷却液)を改善する。 |
効果的な工具および治具の製作方法
工具を選ぶ際、アルミニウムを鋼鉄と同じように扱うことはできません。私は常に2枚刃または3枚刃の超硬エンドミルを使用しています。アルミニウムの切削屑は大きいため、排出されるスペースが十分に必要です。4枚刃のカッターを使用すると、切削屑がすぐに刃に詰まり、工具の破損や加工品の不良につながります。
剛性も同様に重要です。アルミニウムはしっかりと固定されていないと振動しやすい性質があります。当社では、単純な加工から複雑なCNCフライス加工まで、部品の形状に合わせて加工されたソフトジョーを使用しています。これにより、クランプ力が均等に分散され、部品をしっかりと固定しながらも変形を防ぎます。
- 研磨されたフルートを使用する: ポテトチップスが簡単に滑り落ちるようになります。
- 高ねじれ角: 深いポケットからチップを引き出すのに役立ちます。
- バランスの取れたクランプ: 締め付けすぎると素材が歪むので注意してください。
資材搬送とセットアップの最適化
不良品は、スピンドルが回転する前に発生することがよくあります。アルミニウム材は柔らかく、輸送中や設置中に傷がつきやすいためです。当社では、CNC精密部品の最終寸法に影響を与える可能性のあるへこみや曲がりがないか、すべてのバーを検査しています。
また、厳格なセットアップ手順も重視しています。作業内容を変更するたびに、ワークオフセット(G54)と工具長オフセットを必ず再確認します。ここでのデータ入力ミスは、機械の故障や加工精度の低下につながる最も速い原因となります。機械テーブルと治具の表面を常に清潔に保つことは必須です。治具の下に挟まったアルミの切りくず一つでも、平面度が数千分の1インチもずれてしまう可能性があります。
アルミニウムCNC部品の精度を向上させるための技術
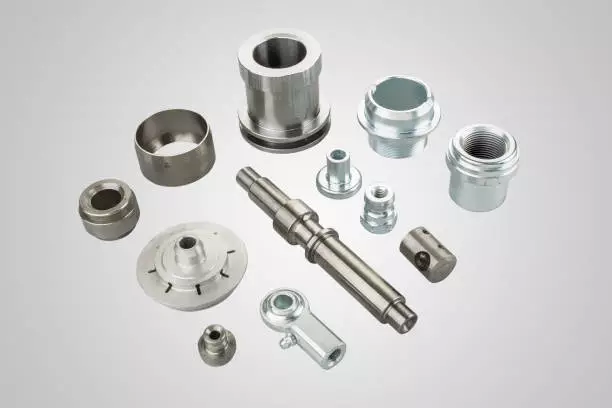
厳しい公差を実現することは魔法ではなく、製造における体系的なアプローチです。当社では、精密CNC部品を製造する際に、機械の状態から最終検査まで、製造工程全体を包括的に検討します。精度向上は、多くの場合、振動や熱膨張を引き起こす要因を排除することに尽きます。
機械の校正およびメンテナンスプロトコル
剛性や精度に欠ける機械では、高品質な部品を製造することはできません。私たちは機械を高性能アスリートのように扱い、常に最高のパフォーマンスを発揮できるようメンテナンスを行っています。ボールねじにバックラッシュがあったり、スピンドルに振れがあったりすると、どんなに高度なプログラミング技術を駆使しても、部品の精度を向上させることはできません。
最高品質のCNC精密部品をお届けするために、当社は厳格なメンテナンススケジュールを遵守しています。
- ウォームアップサイクル: 重要な部分を切削する前に、スピンドルの熱膨張を安定させるために、スピンドルのウォームアッププログラムを実行します。
- 校正チェック: ボールバーテストを用いて、軸のアライメントと直角度を定期的に確認する。
- 冷却剤のメンテナンス: 冷却液の濃度を一定に保つことで、熱と潤滑性を効果的に管理する。
精密な金属部品およびプラスチック部品のCNC加工に対する当社の取り組みは、すべての機器が工場仕様以上で校正されていることを保証することから始まります。
製造性を考慮した設計(DFM)のヒント
設計そのものが精度を阻害する場合もあります。製造業者として、技術的には可能でも、機械加工で常に高い精度を維持するのが非常に難しい図面を目にすることがあります。設計を微調整することで、厳しい公差を維持しやすくなります。
以下に、大きな違いを生むDFM(設計製造性)の調整点をいくつか紹介します。
- 深くて狭いポケットを避ける: これらには長い工具が必要で、その工具は振動やたわみを起こし、表面仕上げや精度を損なう。
- コーナー半径を標準化する: 鋭角な内角は要求しないでください。工具の接触痕を防ぐため、切削半径よりもわずかに大きい半径を設定してください。
- 壁の厚さ: アルミニウムは柔らかい素材です。壁が薄いと振動や歪みが生じます。切削力に耐えられるだけの十分な厚さの壁を確保してください。
これらの設計変更を実施することは、 CNC加工コストを削減すると同時に、最終部品の幾何学的精度を向上させる最も効果的な方法の一つです。
後処理および品質保証方法
スピンドルが停止したからといって作業が終わったわけではありません。後処理と検査で、目標通りに加工できたことを確認します。アルミニウムの場合、手作業によるバリ取りの際に、部品を傷つけたり、重要な寸法を変えたりしないよう細心の注意を払う必要があります。
主要な品質保証手順:
- インプロセスプロービング: 当社では、部品が治具から取り出される前に、機械プローブを使用して形状をチェックします。もし形状がずれている場合は、すぐに再加工できます。
- CMM検査: 複雑な形状の場合、座標測定機(CMM)を使用して、すべての公差が基準面に対して満たされていることを確認します。
- 表面処理補正: 部品に陽極酸化処理を施す場合は、初期の機械加工寸法において、化学エッチングと酸化層の蓄積を考慮する必要があります。